
“擠壓鑄造 是鍛造和鑄造過程的複合體,它改變了整個金屬零件製造業。這個過程已經形成了具有精確形狀和卓越強度的明確設計“
擠壓鑄造是一種更方便的金屬基複合材料工藝,具有批量生產強度不相容的細晶粒鑄件的潛力。能有效改善冶金性能、提高潤濕性、強化構件指定區域。
In 擠壓鑄造 熔融金屬被倒入模具中,凝固並在高壓下鍛造。該過程有可能消除相關的氣體缺陷,並確定凝固過程中收縮的持續供給。擠壓鑄造的完善自動化可以輕鬆塑造網狀優質部件。
為了獲得最佳結果,必須從技術角度了解壓力、溫度和模具設計等關鍵變數。在本文中,我們將了解擠壓鑄造流程、其應用、優點和前景。
什麼是擠壓鑄造?
擠壓鑄造, 也被認為是液態金屬鍛造,涉及將熔融金屬送入位於液壓壓板之間的封閉模具中,並在高壓下硬化。施加的壓力將迅速將熔融金屬與模具表面連接,並引發瞬時傳熱狀態,產生收縮最小的細晶粒或無孔鑄件。
對於此過程,普通金屬 鎂 以及 鋁合金 被使用。它可以生產黑色金屬和有色金屬部件。
擠壓鑄造與壓鑄:它們有什麼不同嗎?
讓我們探討一下擠壓鑄造和壓鑄是否本質上是相同的工藝,或者它們之間是否存在顯著區別;
表: 擠壓鑄造與壓鑄:比較
| 方面 | 擠壓鑄造 | 壓鑄 |
| 過程 | 擠壓鑄造涉及在高壓下將熔融金屬注射到模具中,然後施加額外的壓力來壓縮材料。 | 壓鑄涉及在高壓下將熔融金屬注入模具型腔中以形成複雜的形狀。 |
| 壓力 | 擠壓鑄造製程的起始壓力從 500 bar 開始,最高可達 3000 bar。通常,使用的壓力範圍為 800 – 1100 bar。 | 鋅和鋁壓鑄件的壓力範圍通常在 1500 至 25,000 PSL 之間。 |
| 模 | 通常使用由以下材料製成的一次性消耗性模具 沙子或陶瓷. | 使用以下材料製成的可重複使用、耐用的模具 鋼 或其他金屬。 |
| 表面處理 | 提供出色的表面光潔度和尺寸精度。 | 可以獲得光滑的表面光潔度,但可能需要額外的加工。 |
| 材料範圍 | 適用於多種材料,包括鋁、鎂和銅合金。 | 用途廣泛,可加工各種金屬,如鋁、鋅、銅合金。 |
| 生產量 | 非常適合中小批量生產。 | 由於循環時間短,最適合大量生產。 |
| 加工成本 | 由於需要精密模具,初始模具成本相對較高。 | 初始模具成本很高,但可以在大規模生產中攤銷。 |
| 公差 | 能夠實現嚴格的公差和複雜的幾何形狀。 | 它可以實現嚴格的公差,但在高度複雜的設計中可能會受到限制。 |
擠壓鑄造製程:分步指南
只有完全熟悉流程才能成功生產金屬零件。擠壓壓鑄製程的分步指南如下:
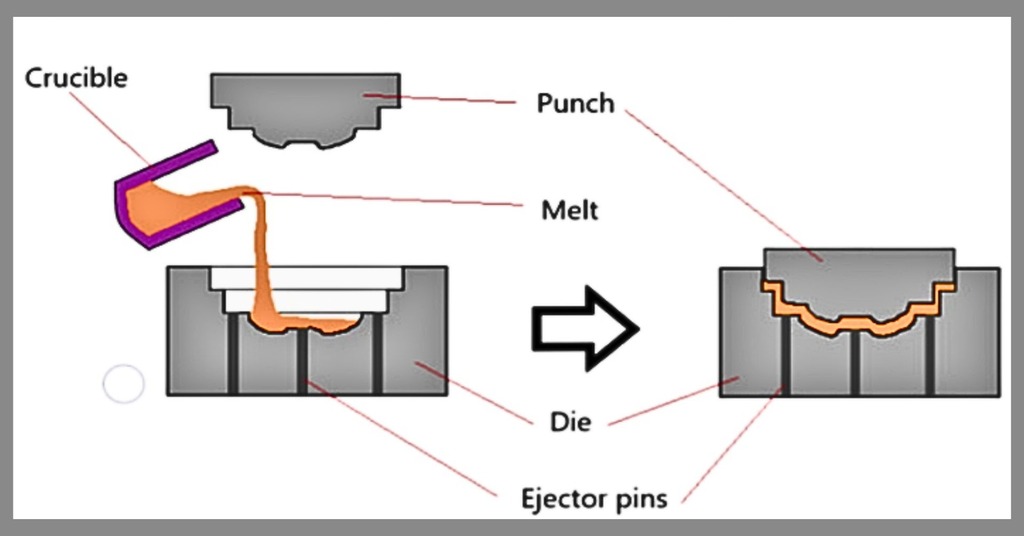
擠壓壓鑄工藝
步驟1-金屬合金製備
在此步驟中,將分配的金屬放入熔爐中加熱,直到其從固相轉化為液相。溫度範圍從 1220 F 到 6152 F,取決於所使用的金屬。
步驟 2 - 熔融金屬注射
在流槽/坩堝的幫助下將加熱的液化金屬注入潤滑和預熱的模具中,以避免任何溢出。然後,模具閉合以進行下一步。
第 3 步 - 施加壓力
操作員在關閉沖頭後施加壓力。在此步驟中,液態金屬獲得模具的形狀。所施加壓力的任何不規則都會導致部件收縮,這是不想要的。
步驟 4 - 成品彈出
凝固後,取出成品。現在,壓鑄零件經過徹底檢查是否有任何缺陷,並轉發進行任何額外的精加工。隨後清潔模具以再次重新啟動該過程。
擠壓鑄造的類型
擠壓鑄造分為直接擠壓鑄造和間接擠壓鑄造兩種形式。兩種類型施加的壓力有所不同,並進行了某些修改。兩種類型的詳細規格如下。
1. 直接擠壓鑄造
潤滑和加熱的模具充滿熔融金屬,材料開始凍結後迅速施加壓力,並保持直至凝固。透過液壓機的介質施加的壓力範圍為70-140MPa。直接擠壓鑄造在立式設備上進行。
2. 間接擠壓鑄造
它類似於一個 高壓壓鑄 模型由於使用了類似的室。在間接擠壓壓鑄中,熔體通過短套筒以小於 0.5米/秒。施加的高壓範圍為 55 MPa 至 300 MPa,直至熔融金屬硬化。它可以在臥式和立式機器上執行。
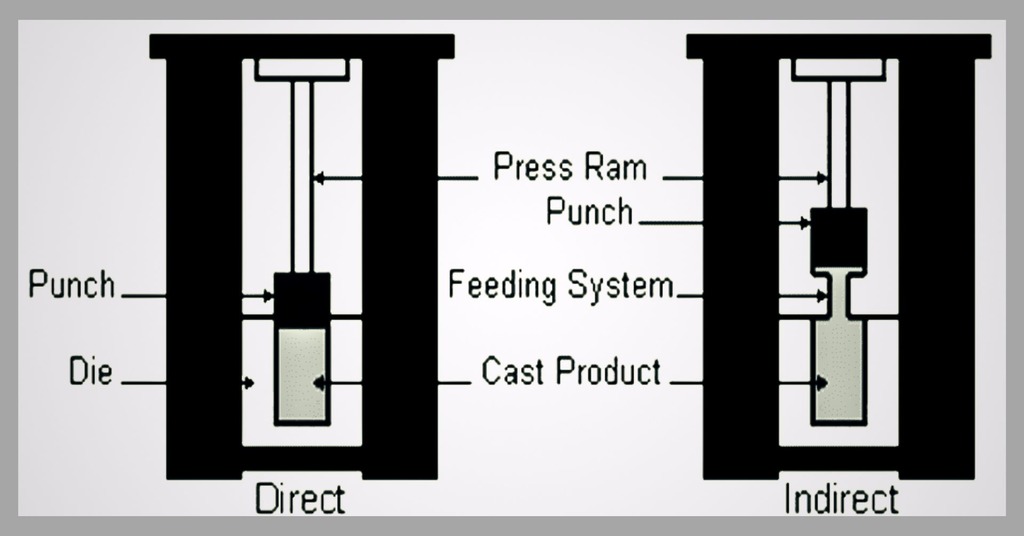
擠壓鑄造類型:直接和間接
擠壓鑄造的材料選擇
擠壓鑄造適用於黑色金屬和有色金屬材料。主要使用的金屬合金是 鋁、銅、鋅和鎂。材料選擇時應遵循一些注意事項:
- 具有平坦幾何表面的材料可用於鑄造。
- 雖然它適用於所有金屬,但一些熔化溫度高的金屬、在室溫下保持液態的金屬以及放射性金屬不適合擠壓鑄造。
- 鋁擠壓鑄造由於其較低的運營成本而成為當今製造商的首選。這裡值得一提的是,該製程不受鋁化鐵的影響,否則會降低機械性能。
- 經濟、優質的材料,具有優異的強度重量比,適用於飛機和汽車產業。
擠壓鑄造技術
在 擠壓鑄造工藝,使用了兩種技術。這些都是;
1. 真空輔助
有時,在熔融合金注射過程中,空氣被困在模具型腔內。因此,在真空幫浦的幫助下,空氣被排出,直到注射步驟結束。鑄件孔徑的減少導致更好的密度和強度,這只能透過良好的真空來實現。該技術使用較小的壓力,可以生產較大或更薄的零件。
2. 擠銷模型
在鑄造過程中,壓銷模型在消除大面積金屬零件的縮鬆方面發揮著重要作用。擠壓銷在金屬壓制中是二手的,儘管銷的放置和加壓時間是該技術效率的關鍵決定因素。銷釘會自動移動到液態金屬零件出現收縮的位置。
擠壓鑄造有哪些優點?
還有各種異常的 擠壓鑄造優點 關於鑄造技術,這使其成為許多製造業的關鍵提名者。它具有以下優點;
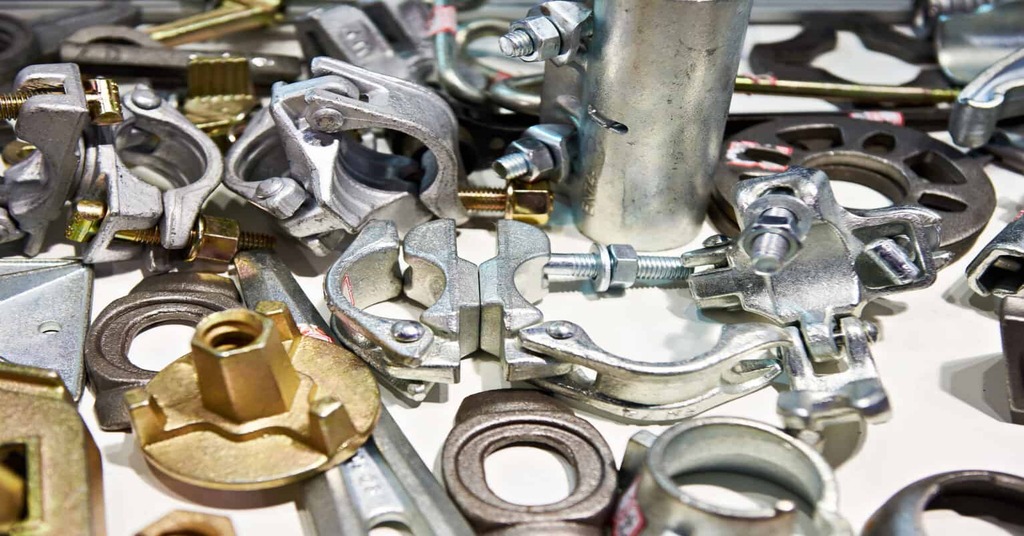
黑色金屬-有色金屬鑄件
1、鍛鑄結合
擠壓鑄造中的鍛造和鑄造組合這兩種工藝可以生產出具有更好機械性能和頂部表面光潔度的穩定金屬零件。
2. 孔隙率低
擠壓鑄造可在熔融金屬注射過程中防止並去除模具型腔中的空氣。透過這種技術,所得部件具有良好的表面紋理和非常微小的孔隙率。
3. 收縮率低
由於緊密的密封和高壓,避免了熔融金屬從模腔蒸發。所得金屬部件的淨收縮率為零。
4.更高密度的零件
透過擠壓成型生產的零件具有更高的密度和更長的保質期。透過冷卻步驟,金屬內部產生了更堅固的晶粒,可以輕鬆製造密度更高的複雜設計。
5.工藝經濟
擠壓鑄造中使用的結構簡單的金屬使其成為一種經濟的工藝。過程成本低的另一個原因是您可以重複利用過程中排出的原材料。這就是為什麼它被用於製造工廠批量生產組件。
6。 節能
擠壓鑄造以其節能目的而聞名。在部件的批量生產過程中,它可以節省大量的能源。補充軟體編程可用於安全操作擠壓鑄造。
7. 黑色金屬和有色金屬鑄造
兩者都可以執行 黑色金屬和有色金屬 金屬,與許多鑄造工藝不同。正因為如此,它被廣泛應用於 擠壓鑄造機 打造精美品質的產品。
擠壓鑄造有哪些缺點?
擠壓鑄造製程也存在一些缺點。以下討論對這些缺點的深入討論;
1. 初始資本投入高
擠壓鑄造機械、工裝和模具的前期投資是巨大的。此外,設備維護和獲取技術人員可能會成為新創公司和小型製造商的財務障礙。
2. 工裝設計的複雜性
擠壓鑄造工具和模具製作是一項技術含量很高的過程。為了實現精確的凝固和填充,建議充分了解冷卻通道、零件幾何形狀和拔模角落。此外,由於模具設計的複雜性,交貨時間也會增加。
3. 零件變形的風險
在擠壓模具過程中,高壓的應用通常會導致零件變形或扭曲鑄件。不均勻的冷卻速率、壁厚差異和通風不足有時會導致尺寸真實性下降。
4. 孔隙和缺陷的風險
大多數時候,由於操作效率低下,仍有收縮和孔隙的風險 無論高壓。決定因素包括不適當的澆口設計和製程的空氣滯留 擠壓鑄造在整個生產過程中達到頂峰。
5. 維護費用
定期對壓鑄設備進行規範維護,確保可靠性和 理想的表現。檢查、更換、潤滑等維護工作 關心與鑄造過程相關的額外成本。 製造商需要正確安排和製定設備維護策略,以縮小最終預算。
閱讀更多: 壓鑄模具-如何設計壓鑄模具?
擠壓鑄造的應用
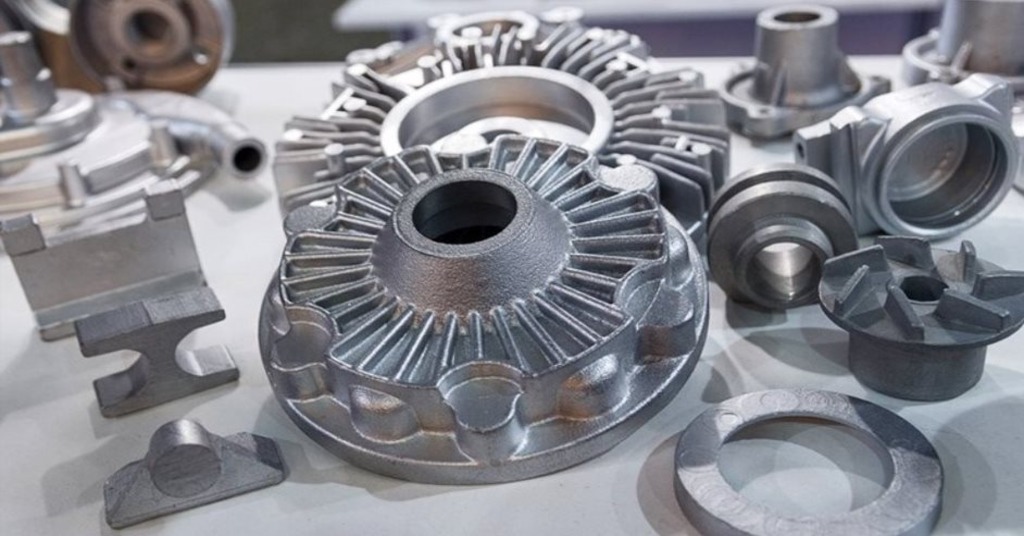
擠壓鑄造件
它適用於從技術到工業的多種行業。酋長 擠壓鑄造製程應用 -
1.汽車工業
擠壓壓鑄在汽車產業中享有盛譽。包括車架、支架、底盤、前轉向節和節點在內的機械車輛零件都是採用這種技術製成的。它還為保時捷等汽車公司的引擎生產輕質且品質受控的臥式汽缸體和活塞。
2。 海洋產業
船用螺旋槳和渦輪葉片由 鋁擠型鑄造。它們具有耐熱相容性,適合在海洋環境中運行。
3.軍事
彈藥工業在輕型或重型機械以及軍事武器製造中利用了這個過程。鎂合金擠壓鑄造主要用於生產優質零件,如盤、管道、重磅炸彈、錐齒輪等。
了解更多:
- 什麼是鋁壓鑄:壓鑄鋁工藝
- 鎂壓鑄:綜合指南
- 鍍鋅:您需要了解的一切
- 鈍化:一種表面處理工藝
為什麼選擇 Boda 進行擠壓鑄造?
普羅林,作為領先專家 鋁壓鑄服務,提供擠壓鑄造服務,並採用高品質的控制措施,確保卓越的結果。我們的計算鑄造利用創新的先進軟體來製造高效、輕質且表面光滑的零件。我們的高科技工程將滿足您的原型製作需求。
如果您正在尋找優質、無收縮擠壓鑄造,請將您的設計轉發給我們並獲得 报价.
加起來
这 擠壓鑄造 過程從將熔融金屬合金注入模具開始,到高壓凝固結束,從而生產出無收縮且孔隙較少的產品。其不同類型具有不同的規格和優點,例如零內部/外部缺陷、更短的生產週期時間、更好的機械性能和更廣泛的材料相容性。此外,該工藝在黑色金屬和有色金屬材料中具有可擴展的實用範圍。
它在商業上習慣於汽車、船舶和國防工業中機械部件的大規模生產。前面幾節逐漸討論了擠壓鑄造的參數、性能和順序,以及與傳統鑄造同時存在的技術優點。
常見問題
1. 如何保證擠壓鑄造的品質?
In 擠壓鑄造品質檢查涉及溫度、壓力、注射速度等製程參數。為了確保質量,採用了先進的監測和感測技術,例如無損檢測 (NDT)、電腦斷層掃描 (CT) 掃描和有限元素分析 (FEA)。
2. 在擠壓鑄造中施加額外壓力的目的是什麼?
額外的壓力有助於減少擠壓鑄造過程中的孔隙率。它透過促進模腔的完全填充和減少氣體滯留來提高材料密度並改善機械性能。
3.高壓鑄造和擠壓鑄造哪個製程比較昂貴?
高壓壓鑄 (HPDC) 通常需要在鑄造後進行更廣泛的機械加工才能達到所需的最終尺寸。另一方面,擠壓鑄造通常生產具有更嚴格公差和更光滑表面的零件,從而減少了所需的機械加工量。與 HPDC 相比,這可以降低加工成本。