
أجزاء مصنعة من الفولاذ المقاوم للصدأ
يُقاوم الفولاذ المقاوم للصدأ 316 التآكل في البيئات القاسية، ويُؤدي أداءً ممتازًا في المياه المالحة والأحماض والظروف الرطبة. ولذلك يُستخدم في صناعة قطع غيار السفن، ومعدات تجهيز الأغذية، والأجهزة الطبية. ويعود سبب متانته العالية إلى محتواه الغني من النيكل والموليبدينوم. تُحسّن هذه العناصر مقاومة التآكل، وخاصةً ضد الكلوريدات، كما تُعزز مقاومة التنقر بفضل إضافة الموليبدينوم.
لكن تصنيع 316 الفولاذ المقاوم للصدأ الأمر ليس بسيطًا. يتصلب السطح بسرعة، وإذا كانت سرعة القطع عالية جدًا أو كانت الأداة غير حادة، فقد يتسبب الضغط والحرارة في تصلب السطح قبل وصول أداة القطع إلى السطح المراد قطعه. يحدث التصلب في الحالات التالية:
- الأداة غير حادة،
- يتوقف أثناء القطع
- إذا كانت التغذية منخفضة للغاية، مما يتسبب في الاحتكاك والانزلاق عند طرف الأداة.
علاوة على ذلك، تتراكم الحرارة بسرعة أثناء عمليات التشغيل الآلي إذا لم تتم إدارة عملية إخراج الرايش ونظام التبريد بكفاءة. في برولين تك، نطبق هذه الخطوات العملية في كل مشروع. نختار أفضل الأدوات المناسبة لكل مهمة، ونضبط معايير القطع الصحيحة بناءً على صلابة المادة وشكل القطعة. كما نركز على تثبيت القطعة بإحكام وإخراج الرايش بشكل صحيح، مما يساعدنا على تقليل تآكل الأدوات، وتحسين جودة السطح، والتحكم في تكاليف الإنتاج.
تابع القراءة لمعرفة المزيد عن 316 تصنيع الفولاذ المقاوم للصدأ التقنيات، والدرجات، والتحديات، والنصائح العملية.
أنواع الفولاذ المقاوم للصدأ الأمثل لتطبيقات التشغيل الآلي
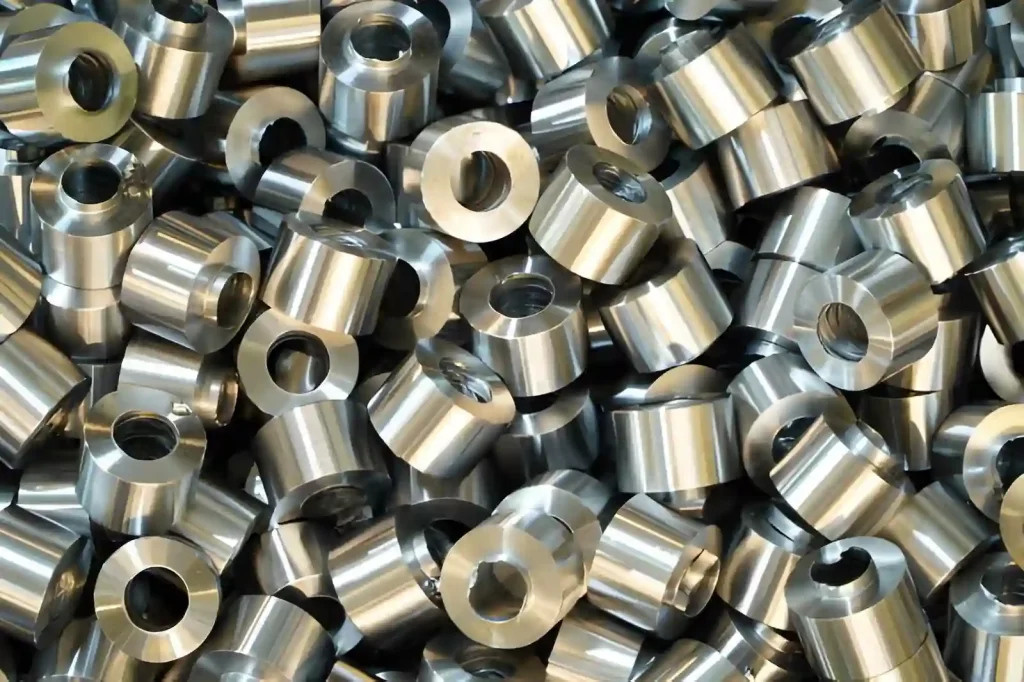
قطع غيار السيارات المصنوعة من الفولاذ اللامع
هناك العديد أنواع الفولاذ المقاوم للصدأيتصرف كل نوع بشكل مختلف أثناء التشغيل الآلي: فبعض الأنواع تقطع بسلاسة، بينما البعض الآخر يتصلب أو يؤدي إلى تآكل الأدوات بسرعة.
- 303 من الفولاذ المقاوم للصدأ: يُعدّ الفولاذ الأوستنيتي 303 الأسهل في التشغيل الآلي. يُضاف الكبريت إلى سبيكته لتحسين كسر الرايش وتقليل تحميل أداة القطع. وبذلك، يُنتج الفولاذ 303 عملية قطع أكثر سلاسة ويُقلل من تآكل أداة القطع. يُستخدم الفولاذ 303 بشكل أساسي كمادة للتثبيت، أو مادة للأعمدة، أو في تطبيقات أخرى للأجهزة حيث تُعدّ السرعة أهم من مقاومة التآكل.
- 304 من الفولاذ المقاوم للصدأ: على الرغم من أن الفولاذ المقاوم للصدأ 304 هو الأكثر شيوعًا، إلا أنه مادة قوية ومقاومة للتآكل بدرجة عالية. ومع ذلك، فإنه يتصلب بسرعة عند تشكيله بسرعات عالية بسبب خصائصه. صلابة الفولاذ المقاوم للصدأإذا زادت سرعة القطع بشكل مفرط، سيبدأ سطح القطع للمادة بالتصلب، مما يؤدي إلى تآكل الأداة بشكل أسرع. يُستخدم الفولاذ 304 بشكل عام في صناعة معدات تجهيز الأغذية، وأجهزة المطبخ، والأعمال المعدنية العامة.
- 316 من الفولاذ المقاوم للصدأ: يُعدّ الفولاذ 316 أكثر مقاومة للتآكل من الفولاذ 304، لا سيما في البيئات البحرية والكيميائية. ومع ذلك، فإنّ هذه المقاومة العالية للتآكل في الفولاذ 316 تُصاحبها صعوبات أكبر. بالمقارنة مع الفولاذ المقاوم للصدأ القابل للتصنيع يسخن الفولاذ 304 و316 بشكل أكبر ويتصلب بسرعة أكبر، مما يتطلب سرعات قطع أقل و/أو تدفقًا قويًا لسائل التبريد. يُستخدم الفولاذ 316 بشكل شائع في الأجهزة الطبية والمكونات البحرية والمعدات الكيميائية.
- 430 من الفولاذ المقاوم للصدأ: أكثر أنواع الفولاذ الفريتي شيوعًا هو 430. يتميز بسهولة تشكيله مقارنةً بـ 304، ولكنه مع ذلك يتطلب أدوات مناسبة وإعدادًا ثابتًا لتحقيق أفضل النتائج. يُستخدم 430 عادةً في قطع غيار الأجهزة المنزلية، والزخارف، ومكونات أنظمة العادم. نظرًا لخصائص 430، يُمكن استخدام سرعات قطع أعلى قليلًا من تلك المطلوبة للفولاذ الأوستنيتي، ولكن يجب مراقبة تآكل الأدوات باستمرار.
- 2205 دوبلكس الفولاذ المقاوم للصدأ: يُعدّ الفولاذ المقاوم للصدأ ثنائي الطور 2205 الأكثر شيوعًا. ويُستخدم على نطاق واسع في المعدات الكيميائية والبحرية ومعدات النفط والغاز نظرًا لمقاومته الاستثنائية للتآكل. مع ذلك، يُعدّ تشكيل الفولاذ 2205 صعبًا للغاية بسبب الرايش الكثيف الناتج عنه؛ لذا، يجب استخدام تدفق قوي لسائل التبريد. إضافةً إلى ذلك، ولتقليل توليد الحرارة وتآكل الأدوات، يجب الحفاظ على تثبيت محكم وتقليل احتكاك الأدوات.
- 17-4 درجة الحموضة الفولاذ المقاوم للصدأ: الفولاذ المقاوم للصدأ 17-4 PH قابل للمعالجة الحرارية ويتميز بقوة عالية. ومثل الفولاذ 416f، يسهل تشكيله نسبيًا قبل المعالجة الحرارية. إلا أنه بعد المعالجة الحرارية، يصبح تشكيله أكثر صعوبة نظرًا لزيادة صلابته. ويُستخدم على نطاق واسع في صناعة قطع غيار الطائرات، والغرسات الطبية، والمكونات الصناعية عالية القوة. ويتطلب تشكيل الفولاذ 17-4 PH إعدادًا ثابتًا وأدوات حادة لمنع تصلبه أثناء التشغيل.
(اقرأ أيضا: الفولاذ المقاوم للصدأ 316 مقابل 316 لتر)
تقنيات تصنيع الفولاذ المقاوم للصدأ 316
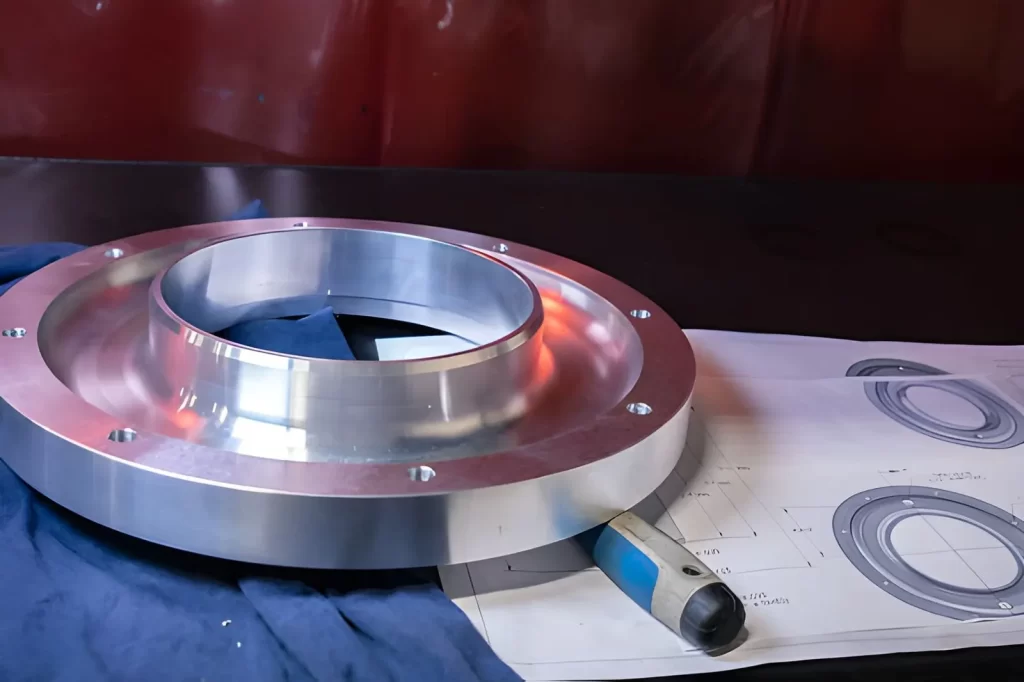
حلقة ذات حواف من الفولاذ المقاوم للصدأ مصنعة باستخدام الحاسوب
قائمة التحقق من عمليات التشغيل الآلي للفولاذ المقاوم للصدأ 316
| المعاملات | توصيات |
| تزيين | استخدم كربيدًا حادًا ومطليًا بزاوية ميل موجبة. تجنب ترك الأداة في مكان واحد (بدون توقف). |
| المعاملات | حافظ على حمولة رقائق ثابتة، ولا تفرك الأداة، واستخدم سرعات أبطأ من تلك المستخدمة مع الفولاذ الطري. |
| تبريد | قم بملء الجهاز بسائل التبريد أو استخدم ضغطًا عاليًا إن أمكن. وجّهه مباشرة إلى حافة القطع. |
| العاملين | تأكد من تثبيت القطعة بإحكام. حافظ على طول الجزء البارز من الأداة قصيرًا لمنع الاهتزاز. |
| التحكم في رقاقة | استخدم أدوات تكسير الرقائق، وقم بعمل ثقوب صغيرة، ونظف الرقائق بشكل متكرر، واتبع استراتيجية تغذية ثابتة. |
فيما يلي عمليات التشغيل الأساسية للفولاذ المقاوم للصدأ 316.
- تشكيل الفولاذ المقاوم للصدأ 316: تُعدّ الخراطة الطريقة الأكثر شيوعًا لتشكيل الفولاذ المقاوم للصدأ 316 إلى أعمدة ودبابيس وأجزاء أسطوانية. يكمن سرّ النجاح في الحفاظ على أداة القطع كأداة قاطعة (وليست أداة احتكاك)، حتى لا يتصلب الجزء أثناء عملية التشغيل. ولتحقيق ذلك، استخدم رؤوس قطع كربيد حادة جدًا، وقم بتغذيتها بمعدل ثابت، وخفّض سرعة القطع مقارنةً بالفولاذ الطري. تُساعد هذه الطرق مجتمعةً على تنظيم توليد الحرارة وتقليل خطر التصلب. إضافةً إلى ذلك، يُساعد تثبيت قطعة العمل بإحكام وتقليل بروز أداة القطع على التخلص من الاهتزاز.
- طحن الفولاذ المقاوم للصدأ 316: تُستخدم عملية الطحن 316 في الإنتاج الفتحات والجيوب والأسطح المستوية. يُعدّ تراكم الحرارة التحدي الأكبر في عملية طحن الفولاذ 316. فعندما تبقى أداة القطع ملامسةً للرايش، ترتفع درجة حرارتها وتتوقف عن القطع بكفاءة. لذا، يُنصح بالطحن برفق وثبات، مع الحرص على وصول سائل التبريد إلى منطقة القطع وإزالة الرايش بفعالية. يُعدّ الطحن الصاعد عادةً طريقةً فعّالةً للحصول على سطح نهائي أفضل وتقليل الحمل على أداة القطع. كما أن استخدام امتدادات طويلة لأداة القطع يُسبب اهتزازًا وسطحًا نهائيًا رديئًا. (اقرأ أيضًا: سرعات وتغذية طحن الفولاذ المقاوم للصدأ)
- حفر الفولاذ المقاوم للصدأ 316: يتطلب حفر الفولاذ المقاوم للصدأ 316 تحكمًا دقيقًا في السرعة والتحكم في الرايش. فالحفر بسرعات عالية يُصلّب المادة ويُتلف أداة الحفر. استخدم مثاقب ذات رأس مشقوق وقم بتغذيتها بثبات. بالنسبة للثقوب العميقة، يساعد الحفر المتقطع على إزالة الرايش ويمنع ارتفاع درجة حرارة المثقاب. يُعدّ سائل التبريد ضروريًا لتبريد المثقاب، خاصةً عند حفر الثقوب العميقة. قد يتسبب تراكم الرايش في الثقب في كسر المثقاب أو زيادة قطر الثقب عن الحد المطلوب.
- عملية تثبيت الفولاذ المقاوم للصدأ 316: معظم ورش العمل فشلت بسبب سوء التخطيط. فالمادة لزجة، وقد تتسبب الرايش في انحشار الصنبور. والحل هو اختيار شكل الصنبور المناسب والحفاظ على برودته. تعمل صنابير اللولبة الحلزونية على سحب الرايش للخلف، مما يجعلها أكثر ملاءمة للثقوب المغلقة، بينما تدفع صنابير اللولبة المدببة (النارية) الرايش للأمام، مما يجعلها مثالية للثقوب النافذة. قم بتغذية الصنبور بسرعة معتدلة ووفر له تزييتًا كافيًا. إذا بدأ الصنبور بالانحشار، فتوقف فورًا وأزل الرايش المتراكم. سيساعد التوقف قبل انحشار الصنبور وإزالة الرايش على منع كسره والحفاظ على جودة السن اللولبي.
- الحفر والتوسيع: تُستخدم عمليات التثقيب والتوسيع عندما تكون هناك حاجة إلى مستوى عالٍ من الدقة، بما في ذلك دقة الثقوب العالية والأسطح الملساء. ونظرًا لخصائص الفولاذ المقاوم للصدأ 316، يجب أن تبقى الأداة ثابتة وأن تُغذى ببطء. فالاهتزازات أثناء التثقيب والتوسيع تُنتج علامات اهتزاز وثقوبًا غير دائرية. لذا، يُعدّ سائل التبريد ضروريًا للتحكم في الحرارة. يُستخدم التثقيب لتشكيل مقاعد المحامل والثقوب الدقيقة، بينما يُستخدم التوسيع لتشكيل ثقوب محكمة التركيب وميزات تجميع دقيقة.
- التصنيع باستخدام الحاسب الآلي: تجمع عمليات التصنيع باستخدام الحاسوب (CNC) بين الخراطة والطحن والحفر والتثقيب في عملية واحدة. وتُعدّ هذه العمليات الأنسب للأجزاء المعقدة والتي تتطلب دقة عالية. يكمن سر نجاح تصنيع الفولاذ المقاوم للصدأ 316 باستخدام الحاسوب في تصميم مسار أداة يقلل من تغييرات الأدوات ويحافظ على قطع متسق طوال العملية. كما يُعدّ استخدام نظام تثبيت قوي للقطعة ونظام تبريد عالي الضغط أمرًا ضروريًا. تُعدّ عمليات التصنيع باستخدام الحاسوب مثالية لإنتاج الأجزاء الطبية والمكونات البحرية والمعدات الكيميائية التي تستخدم الفولاذ المقاوم للصدأ 316 بشكل متكرر.
جرب برولين الآن!
تحديات تشغيل الفولاذ المقاوم للصدأ 316
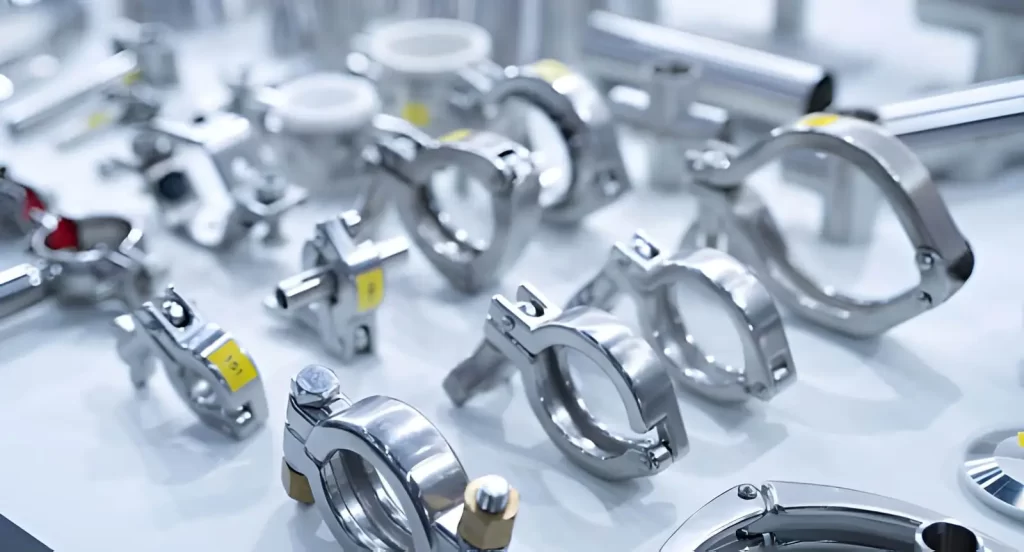
مشابك ووصلات أنابيب من الفولاذ المقاوم للصدأ 316
توجد عدة مشاكل تواجه عملية تشكيل الفولاذ المقاوم للصدأ 316، والتي قد تؤدي إلى رداءة جودة السطح، وتآكل سريع للأدوات، وتوقف الإنتاج. تنشأ هذه المشاكل غالبًا من صلابة المادة وميلها للتصلب بالتشكيل. فيما يلي بعض المشاكل الأكثر شيوعًا التي ستواجهها عند تشكيل الفولاذ المقاوم للصدأ:
تصلب العمل
يميل الفولاذ المقاوم للصدأ إلى التصلب السريع عند استخدام أداة القطع للاحتكاك بدلاً من القطع. ينتج عن ذلك طبقة سطحية صلبة يصعب إزالتها. إذا استمر القطع دون معالجة هذه المشكلة، سينخفض عمر كلتا الأداتين بسرعة، وسيبدأ الجزء بالتشوه. إن الحفاظ على السرعة المناسبة، واستخدام أدوات حادة، والحفاظ على ظروف قطع مستقرة، يقلل من حدوث التصلب.
تآكل الأدوات وكسرها
تؤدي الحرارة العالية الناتجة عن صلابة الفولاذ المقاوم للصدأ 316، بالإضافة إلى الاحتكاك أثناء القطع، إلى تآكل سريع للأدوات. وتُعد أدوات الفولاذ عالي السرعة أكثر عرضةً لهذه المشكلة. تدوم أدوات الكربيد لفترة أطول، ولكنها ستتعرض لتآكل سريع إذا كان القطع غير مستقر. يحدث كسر الأداة عند تعرضها لأحمال زائدة أو عند تعرضها للاهتزازات. تحسين هندسة الأداة وتطوير نظام يقلل الاهتزازات من عمرها سيُطيل عمرها.
سوء التشطيبات السطحية
تصبح الأسطح خشنة عند اهتزاز الأداة، أو عند التفاف الرايش حول الأداة أو القطعة، أو عند زيادة سرعة القطع. كما يؤثر تراكم الحرارة أثناء تشغيل الفولاذ المقاوم للصدأ على جودة السطح. لذا، فإن توفير تدفق مناسب لسائل التبريد، واستخدام أدوات حادة، والحفاظ على ثبات الجهاز، كلها عوامل تُحسّن من جودة سطح الفولاذ المقاوم للصدأ.
مشاكل التقطيع
تكون الرايشات المتكونة أثناء تشغيل الفولاذ المقاوم للصدأ طويلة ومتشابكة، وقد تلتف حول الأداة أو القطعة. وتؤثر هذه الرايشات على كفاءة عملية القطع وجودة التشطيب. كما يؤدي ضعف التحكم في الرايشات إلى ارتفاع درجة حرارة الأداة. لذا، فإن تحسين كاسرات الرايشات، وزيادة معدل التغذية، وتعزيز سائل التبريد، كلها عوامل تساعد في التحكم في الرايشات المتكونة أثناء تشغيل الفولاذ المقاوم للصدأ.
جرب برولين الآن!
اعتبارات ونصائح لتسهيل تشكيل الفولاذ المقاوم للصدأ 316
كما هو الحال مع أي عملية تشغيل، يمكن تبسيط عملية تشغيل الفولاذ المقاوم للصدأ 316 بشكل كبير من خلال التخطيط المسبق للعملية واختيار الإعدادات المناسبة. الهدف الأساسي من تشغيل الفولاذ المقاوم للصدأ هو تقليل الحرارة، ومنع تصلب المعدن، والحفاظ على كفاءة أداة القطع. فيما يلي بعض العوامل المفيدة التي يجب مراعاتها، بالإضافة إلى نصيحة عملية لإنتاج قطع من الفولاذ المقاوم للصدأ.
استخدم الأداة والمادة والهندسة المناسبة
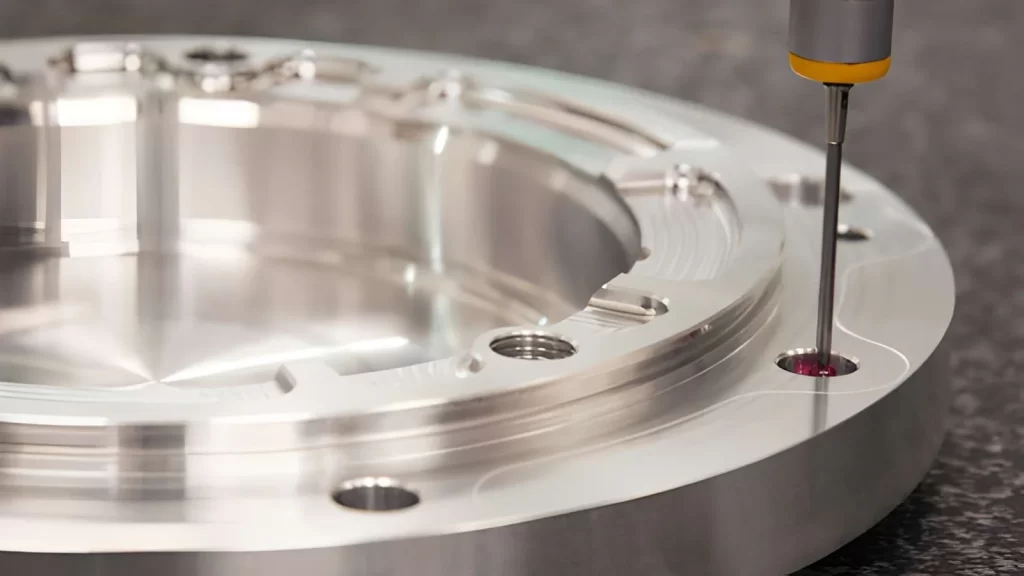
مكون أسطواني مصنّع باستخدام الحاسوب
تتطلب عملية تشكيل الفولاذ المقاوم للصدأ أدوات حادة ومواد قوية. يُعد الكربيد أفضل مادة لتشكيل الفولاذ المقاوم للصدأ، لقدرته على تحمل الحرارة والحفاظ على حدته لفترة أطول من أي مادة أخرى. كما أن استخدام أدوات ذات زاوية قطع موجبة يقلل من قوة القطع. وأخيرًا، تُسهم الأدوات ذات قوة الحافة العالية والتصميم المناسب لكسر الرايش في منع تآكل الأداة وتحسين جودة السطح.
حافظ على سرعة القطع منخفضة والتغذية مستقرة
تؤدي سرعة القطع العالية إلى توليد حرارة سريعة وتسبب تصلب المعدن. لذا، فإن تقليل سرعة القطع والحفاظ على معدل تغذية ثابت يسمحان بقطع سلس. غالبًا ما يكون من المفيد تقليل سرعة القطع وزيادة معدل التغذية قليلًا للحفاظ على كمية ثابتة من الرايش ومنع ارتفاع درجة الحرارة.
استخدم سائل تبريد قوي وتقنية التحكم في الرقائق
يُعدّ استخدام سائل التبريد ضروريًا عند تشكيل الفولاذ المقاوم للصدأ 316. فهو يُساعد على التحكم في الحرارة وإزالة الرايش من منطقة القطع. ويُفضّل استخدام سائل التبريد بالغمر أو سائل التبريد عالي الضغط لتشكيل الفولاذ المقاوم للصدأ. كما أن الإدارة السليمة للرايش تمنع التفافه حول أداة القطع وتلف سطحها. ويمكن تقليل طول الرايش باستخدام قواطع رايش مُحسّنة ومعدلات تغذية أعلى.
احصل على خدمات موثوقة لتصنيع الفولاذ المقاوم للصدأ 316
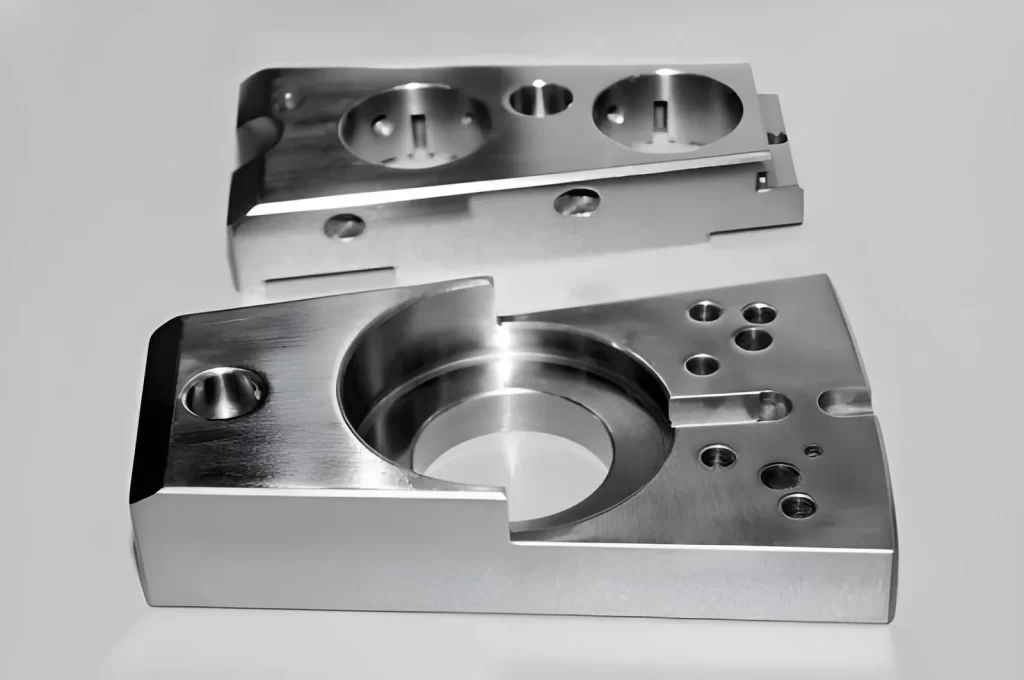
قطعة صناعية من الفولاذ المقاوم للصدأ 316 ذات ثقوب دائرية
برولين تك هي الشركة الرائدة of تصنيع CNC مخصص نقدم مجموعة واسعة من الخدمات، تشمل قطع الفولاذ المقاوم للصدأ، والتصنيع باستخدام الحاسوب (CNC)، والتصنيع السريع للأدوات، وتصنيع النماذج الأولية للصفائح المعدنية. هدفنا هو جعل الإنتاج بسيطًا وسريعًا وموثوقًا لكم.
نهجنا في مشروعك واضح ومباشر. ما عليك سوى مشاركة تصميمك، وسيقوم فريقنا بمراجعته وفقًا لمعايير تصنيع موضوعية. بعد ذلك، نخطط للإنتاج ونُصنّع الأجزاء داخليًا باستخدام أحدث آلات CNC. هذا يعني حصولك على إمكانيات تصنيع متطورة دون الحاجة إلى الاستثمار في المعدات بنفسك.
ونحن نقدم أيضا تحليل مجاني للتصميم من أجل التصنيع (DFM) لتحديد قد تظهر المشاكل المحتملة مبكراً. أسعارنا شفافة، مع أي رسوم خفيةونقدم مواعيد تسليم واضحة قبل بدء الإنتاج. كما يمكنك الاختيار من بين مجموعة متنوعة من تشطيبات الأسطح. الخيارات، مثل التلميع والتخميل والأنودة وغيرها، حسب احتياجات القطعة الخاصة بك.