
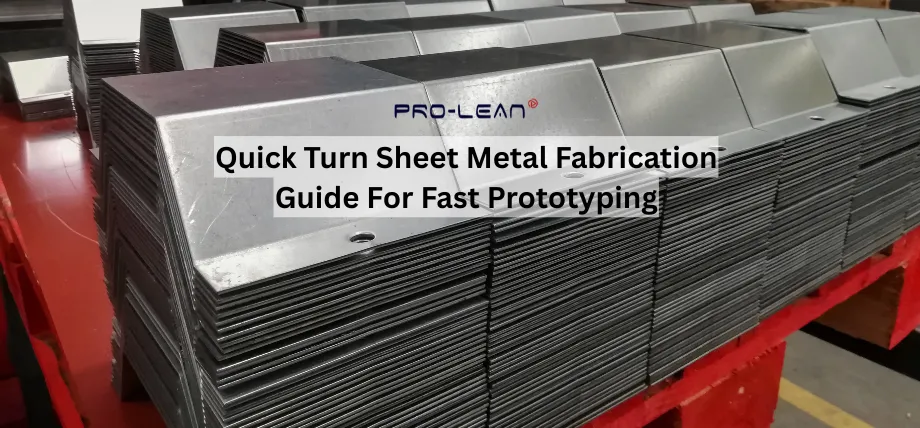
أجزاء معدنية مثنية
تتيح عملية تصنيع الصفائح المعدنية السريعة إنتاج قطع معدنية مخصصة، عادةً في غضون أيام أو أسابيع، باستخدام عمليات آلية مثل القطع والتشكيل باستخدام التحكم الرقمي الحاسوبي (CNC)، مما يجعلها مثالية لتصنيع الصفائح المعدنية بسرعة. نماذج الصفائح المعدنية يحتاج.
بالنسبة للإنتاج بكميات صغيرة إلى متوسطة الحجم، ولإنتاج النماذج الأولية السريعة من الصفائح المعدنية، تُعد هذه طريقة ممتازة لإنتاج نماذج أولية من الصفائح المعدنية. وتُعتبر الصفائح المعدنية المسطحة، التي يتراوح سمكها عادةً بين 0.5 و 6 مم، الخطوة الأولى في هذه العملية. بعد ذلك، تُشكّل هذه الصفائح وتُقطع لإنتاج أجزاء عملية مثل الأغلفة والأقواس والتجميعات لمشاريع الصفائح المعدنية. تصنيع الصفائح المعدنية الدقيقة.
يتم استخدام التفاوتات من ±0.1 مم إلى ±0.5 مم، اعتمادًا على المادة والطريقة، للحفاظ على الدقة وضمان اندماج الأجزاء بسلاسة في الأنظمة الأكبر.
العمليات الرئيسية في تصنيع الصفائح المعدنية السريع
تُعدّ صناعة المعادن عملية معقدة يقوم بها عادةً متخصصون يعملون في ورش التصنيع والتشغيل الآلي. تصنيع الصفائح المعدنيةيتم إنشاء المنتج النهائي عن طريق قطع المعدن وثنيه وتجميعه، والذي يتم توريده إلى المصنع على شكل صفيحة من المواد الخام يصل سمكها إلى 0.25 بوصة.
يُعد تقطيع المعدن إلى الحجم والشكل المطلوبين خطوة أولى حاسمة في عملية التصنيع. يجب ثني المعدن وتشكيله بواسطة آلة بعد قطعه. يتضمن ذلك تجميع المعدن وتشكيله باستخدام المسامير واللحام والبراغي. يتم تثبيت كل مكون وتجميعه باستخدام أفضل التقنيات الممكنة.
يجب تنظيف وتلميع السطح بعد وصل وتثبيت المعدن لضمان مظهر موحد وجذاب، فضلاً عن حمايته من الصدأ والتلف. ولإنجاز المهمة على أكمل وجه، تتطلب عملية التصنيع مهارات متعددة وخبرة متخصصة في كل منها.
طرق قطع الصفائح المعدنية للأجزاء السريعة
تُحدد الدقة المطلوبة، وسُمك المادة، وحجم الإنتاج، أنجع الطرق لقطع الصفائح المعدنية بسرعة. وتُعد تقنيات القطع بالليزر والقطع بنفث الماء من أكثر الطرق شيوعًا في تصنيع الصفائح المعدنية السريع.
القطع بالليزر
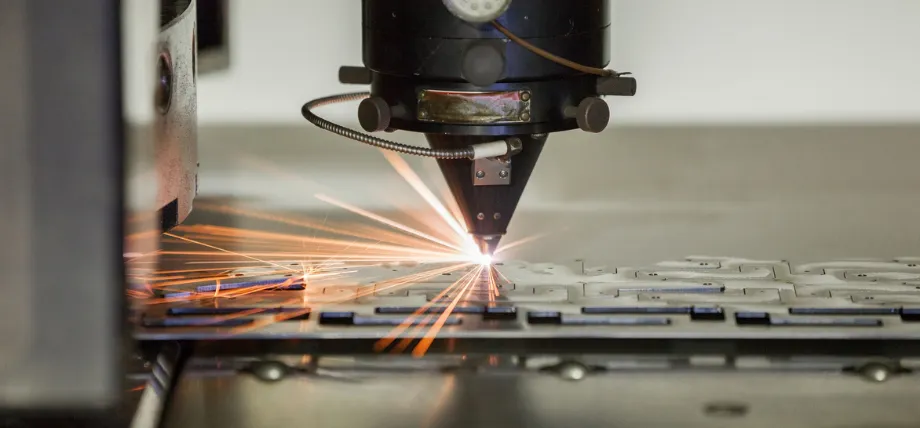 قطع الصفائح المعدنية بالليزر
القطع بالليزر هو تقنية تستخدم الليزر لتبخير المواد. الليزر قطع يعمل هذا النظام عن طريق توجيه خرج ليزر عالي الطاقة، وذلك في أغلب الأحيان من خلال البصريات. بصريات الليزر و باستخدام الحاسب الآلي تُستخدم (التحكم العددي بالكمبيوتر) لتوجيه شعاع الليزر إلى المادة.
يستخدم الليزر التجاري لقطع المواد نظام تحكم في الحركة لتتبع جهاز CNC أو G رمز من النمط المراد قصه على القماش.
يتم توجيه شعاع الليزر المركز نحو المادة، والتي بعد ذلك إما أن تنصهر أو تحترق أو تتبخر أو يتم نفخها بواسطة تيار من الغاز، تاركة حافة ذات سطح نهائي عالي الجودة.
قطع واترجيت
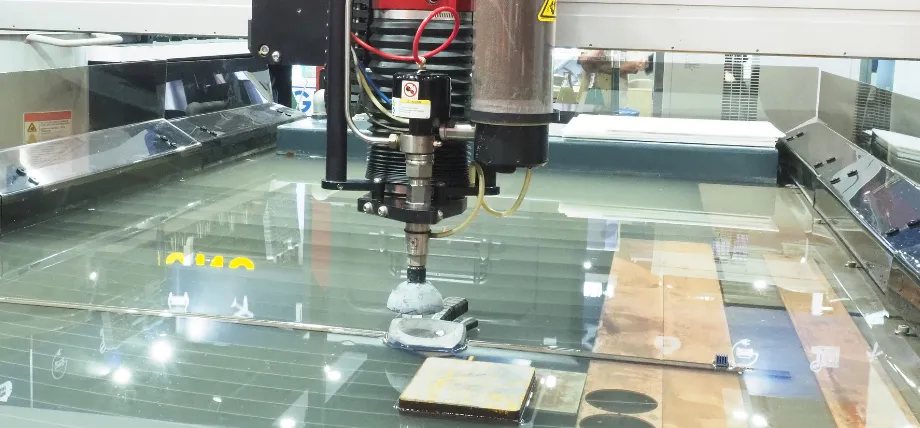 عملية القطع بنفث الماء
قاطع النفاث المائي هو أداة صناعية قادرة على قطع مجموعة واسعة من المواد باستخدام نفاثة مياه عالية الضغط للغاية أو خليط من الماء ومادة كاشطة. يشير مصطلح "النفث الكاشط" تحديدًا إلى استخدام خليط من الماء ومادة كاشطة لقطع المواد الصلبة مثل المعادن أو الحجر أو الزجاج.
تُستخدم تقنية القطع بنفث الماء بكثرة في تصنيع أجزاء الآلات. وهي الطريقة المُفضلة عندما تكون المواد المراد قطعها حساسة لدرجات الحرارة العالية الناتجة عن الطرق الأخرى؛ ومن أمثلة هذه المواد البلاستيك والألومنيوم. تُستخدم تقنية القطع بنفث الماء في العديد من الصناعات، بما في ذلك التعدين والفضاء، لأغراض القطع والتشكيل والتوسيع.
قطع البلازما
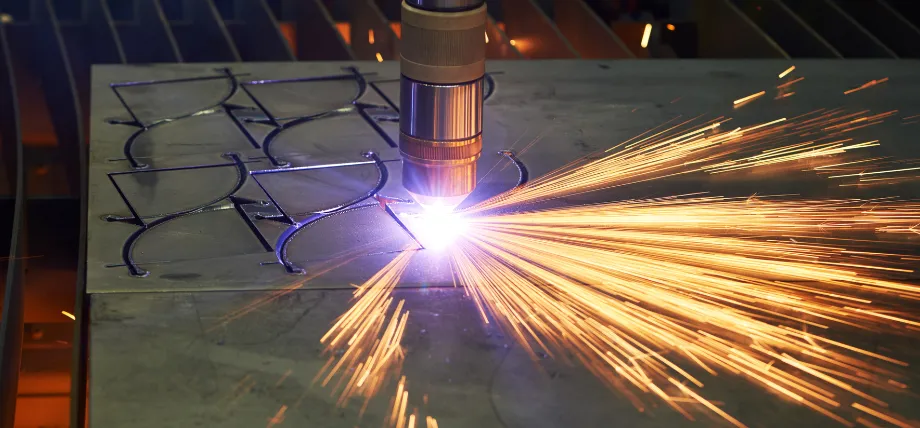
عملية القطع بالبلازما جارية
من خلال تأيين الغاز في قوس موصل بسرعات تصل إلى 10 م/دقيقة لقطع 10 مم من الفولاذ، يمكن لقطع البلازما قطع المعادن الموصلة. تتطلب التركيبات الدقيقة عمليات معالجة لاحقة نظرًا لوجود شطف للحواف بزاوية 1-2 درجة وتفاوتات تصل إلى ±0.5 مم. يعمل الجهاز بكفاءة مع السماكات الأكبر حتى 50 مم، حيث تنخفض كفاءة الليزر، ولكن الضوضاء والأبخرة تستلزم التهوية. ونتيجة لذلك، يزداد وقت الإعداد. تزيد إصدارات البلازما عالية الدقة من الدقة إلى ±0.3 مم للأجزاء السريعة.
برج اللكم
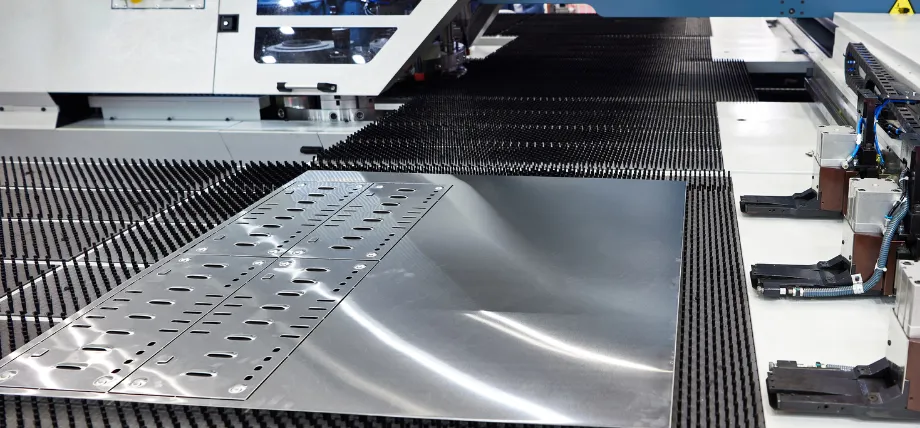
عملية تشغيل مكبس توريت
تقوم آلة التثقيب الدوارة بثقب وتشكيل فتحات في قطعة واحدة باستخدام مجموعة أدوات دوارة. وبدقة تصل إلى ±0.1 مم، تعالج هذه الآلة صفائح يصل سمكها إلى 6 مم بمعدل 500 ضربة في الدقيقة. يُقلل استخدام عدة عمليات في كل محطة من وقت المناولة بشكل كبير، ولكن هذا ينطبق فقط على الأجزاء المسطحة أو المنحنية قليلاً. ولأن تغيير الأدوات لا يستغرق سوى 30 إلى 60 ثانية، فهو مناسب للتصاميم ذات الكثافة العالية للثقوب.
تقنيات ثني الصفائح المعدنية
بعد القطع، يتم تحقيق الانحناء الزاوي والمنحنى عن طريق تطبيق قوى أكبر من قوة خضوع المادة دون كسرها. يعتمد إنجاز العمل بسرعة على دقة التكرار باستخدام مكابس الثني CNC، وتكون زوايا الثني دقيقة في حدود ±1 درجة. وتُستخدم معاملات K التي تتراوح بين 0.3 و0.5 في نماذج CAD لمراعاة نصف القطر الداخلي (بحد أدنى سُمك المادة) والارتداد (0.5-2 درجة) من بين عوامل أخرى. تسمح المكابح متعددة المحاور بتنفيذ تسلسلات معقدة في إعداد واحد، مما يؤدي إلى أوقات دورة منخفضة تصل إلى 20 - 40 ثانية لكل انحناء.
اضغط على Brake Bending
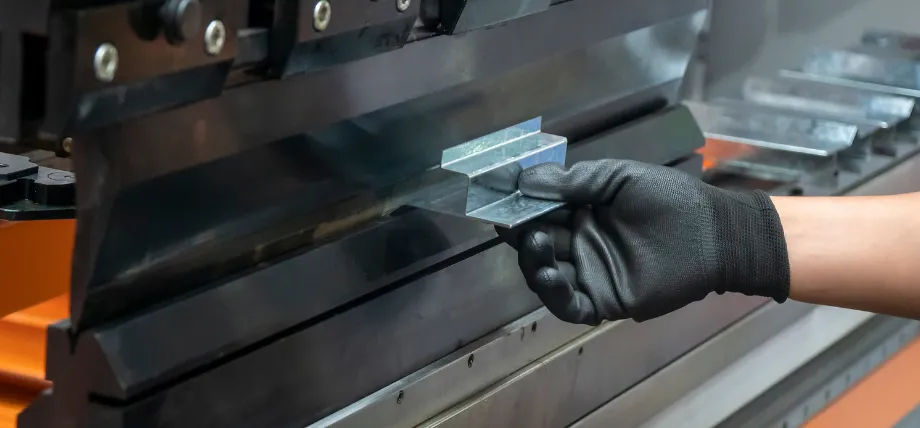
عملية ثني الثني باستخدام مكبس الفرامل
تُنتج عملية ثني الصفائح المعدنية باستخدام مكبس الفرامل زوايا تتراوح من 0 إلى 180 درجة عن طريق تثبيت الصفيحة على قالب على شكل حرف V باستخدام مثقب.
الطريقة الأكثر شيوعًا، وهي الانحناء بالهواء، تتطلب قوة أقل بنسبة 10-20% من الانحناء النهائي، مما يتيح تنوع الأدوات لنصف قطر صغير يصل إلى 0.5 مم.
عند سرعة 100 مم/ثانية، تصل القوى المؤثرة على الفولاذ المقاوم للصدأ بسماكة 2 مم إلى 50 طن/متر. ويمكنه التعامل مع أطوال تصل إلى 4 أمتار وسماكات تصل إلى 12 مم، ولكن يلزم إجراء قطع تخفيف الضغط عند الحواف لمنع التشقق.
لفة الانحناء
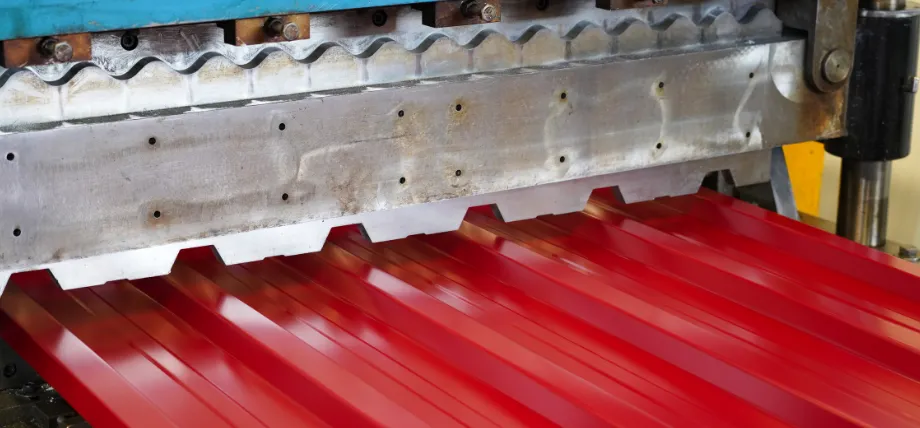
تشكيل الألواح المموجة الحمراء
يُعد ثني الأسطوانات مثاليًا للأسطوانات التي يزيد قطرها عن 100 مم لأنه يُنشئ منحنيات تدريجية عن طريق تمرير الصفيحة عبر ثلاث بكرات قابلة للتعديل.
تستطيع هذه الآلة معالجة ألواح يصل سمكها إلى 20 مم بسرعة متر واحد في الدقيقة مع نسبة استطالة أقل من 1%. ويمكن استخدام التكوينات الهرمية لإنشاء أشكال مخروطية، ولكن الإعداد الأولي يستغرق من 15 إلى 30 دقيقة.
تعمل هذه التقنية على تعزيز التجانس الهيكلي من خلال تقليل المساحات المسطحة في الانحناءات ذات نصف القطر الكبير.
جرب برولين الآن!
تشكيل النتوءات
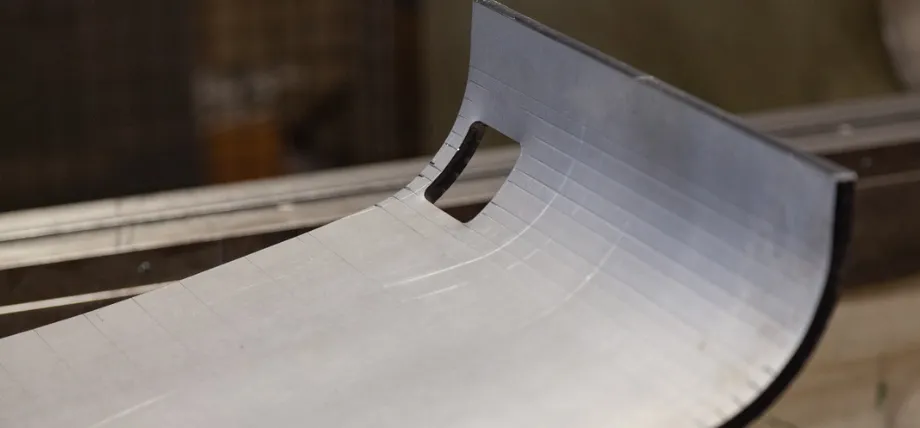
جزء من الصفائح المعدنية المشكلة بالنتوءات
تشكيل النتوءات هو عملية تصنيع المعادن التي تنتج نصف قطر كبير وناعم أو منحنى في قطعة من المعدن عن طريق عمل سلسلة من الانحناءات الصغيرة والدقيقة على مكبس الثني.
إن الدقة الأكبر، والقدرة على إنشاء أشكال هندسية فريدة، والقدرة على تشكيل أنصاف أقطار أضيق من تلك التي يتم الحصول عليها باستخدام أسطوانة الصفائح، وخاصة على المواد السميكة، كلها أمور أصبحت ممكنة بفضل هذا البديل الدوار.
معماري, قطع معدنية من الصفائح المعدنية المستخدمة في صناعة الطيرانوتستخدم شركات تصنيع المعدات المخصصة هذه التقنية بشكل متكرر.
تقنيات اللحام
تُفضل الطرق الآلية من أجل الاتساق والسرعة عند قطع التجميعات ولحام المكونات المنحنية في هياكل صلبة.
يتم ضمان أعماق اختراق تبلغ 1.5 ضعف السماكة من خلال تحضير الوصلات، مثل شطف الحواف بزاوية من 30 إلى 45 درجة.
يجب أن تتطابق مواد الحشو مع سبائك الأساس للحفاظ على مقاومة التآكل. ويمكن للمعالجة الحرارية اللاحقة للحام، والتي قد تتطلب يومًا أو يومين إضافيين، أن تقلل الإجهاد في الفولاذ عالي المقاومة.
تيج لحام
لحام القوس الكهربائي بالغاز الخامل (GTAW، والمعروف أيضًا باسم لحام الغاز الخامل بالغاز الخامل أو TIG، ولحام غاز الأرجون بالغاز الخامل أو TAG، ولحام الهيليارك عند استخدام الهيليوم) هو عملية لحام بالقوس الكهربائي تستخدم قطبًا كهربائيًا من التنجستن غير قابل للاستهلاك لإنتاج اللحام.
تُحمى منطقة اللحام والإلكترود من الأكسدة أو أي تلوث جوي آخر بواسطة غاز خامل (الأرجون أو الهيليوم). ويُستخدم عادةً معدن حشو، مع أن بعض أنواع اللحام، المعروفة باسم "اللحام الذاتي" أو "لحام الانصهار"، لا تتطلب ذلك.
يقوم مصدر طاقة اللحام ذو التيار الثابت بإنتاج الطاقة الكهربائية، والتي يتم توصيلها عبر القوس الكهربائي من خلال عمود من الغاز المتأين بشدة وأبخرة المعادن المعروفة باسم البلازما.
لحام ميغ
تُعرف عملية اللحام بالقوس المعدني المحمي بالغاز (GMAW)، والتي تُسمى أحيانًا بنوعيها اللحام بالغاز الخامل (MIG) واللحام بالغاز النشط (MAG)، بأنها عملية لحام تتشكل فيها قوس كهربائي بين سلك لحام MIG قابل للاستهلاك وقطعة العمل المعدنية، مما يؤدي إلى تسخينها وانصهارها. ويُضخ غاز واقٍ مع سلك اللحام عبر مسدس اللحام، لحماية العملية من التلوث الجوي.
بقعة لحام
تستخدم عملية اللحام النقطي المقاوم أقطابًا كهربائية لإنشاء نقاط لحام موضعية باستخدام الحرارة الناتجة عن المقاومة الكهربائية، حيث يتم ربط الصفائح التي يتراوح سمكها بين 0.5 و 3 مم في غضون 0.1 إلى 0.5 ثانية لكل نقطة.
اللحام بالليزر
يُعرف استخدام شعاع الليزر لصهر ودمج المواد باسم اللحام بالليزر. تُنتج هذه التقنية لحامات ضيقة وعميقة مع تشويه ضئيل، وتتميز بدقة وسرعة عاليتين. وتُستخدم في قطاعات مثل السيارات والفضاء والرعاية الصحية.
يُمكّن خرج الليزر الليفي من 2 إلى 6 كيلو واط من وضع التوصيل للمقاييس الرقيقة؛ ومع ذلك، فإن التفاوتات في الفجوة التي تقل عن 0.2 مم تتطلب التثبيت.
| الأسلوب | نطاق السماكة النموذجي | سرعة اللحام | مستوى التشويه | أفضل تطبيق سريع التنفيذ |
| TIG | 0.5 - 8mm | 100-400 مم / دقيقة | منخفظ جدا | لحام تجميلي، نماذج أولية من الفولاذ المقاوم للصدأ/الألومنيوم، أوعية ضغط |
| MIG / MAG | شنومكس - شنومك مم | حتى 1500 مم/دقيقة | متوسط | إطارات وأقواس وعلب من الفولاذ الطري > 1.5 |
| نقطة مقاومة | شنومكس - شنومك مم | 3 – 10 بقع/ثانية | منخفض | صفائح معدنية وألسنة تثبيت البطارية |
| اللحام بالليزر | شنومكس - شنومك مم | 1 - 15 م / دقيقة | منخفض | أجهزة طبية من الفولاذ المقاوم للصدأ رفيعة المقياس، أنابيب تبادل حراري |
تقنيات اللحام للصفائح المعدنية سريعة الدوران
المواد المستخدمة في التصنيع السريع
يتم تحقيق التوازن بين القوة وقابلية التشكيل والتوافر عند اختيار المواد؛ ويتم التركيز على السبائك ذات المقاييس القياسية (0.8-3 مم) من أجل سرعة الدوران.
تصنيع الألومنيوم في النماذج الأولية يوفر كثافة منخفضة (2.7 جم/سم³) للتطبيقات الحساسة للوزن، بينما يوفر الفولاذ المقاوم للصدأ قوة خضوع تصل إلى 500 ميجا باسكال من أجل السلامة الهيكلية.
الامونيوم
إن قابلية تشكيل الألومنيوم الاستثنائية وتعدد استخداماته تجعله مادة مثالية للتصنيع السريع.
بفضل خصائصه الفريدة، يمكن معالجته بسرعة أكبر من العديد من المعادن الأخرى.
ستانلس ستيل
تتميز بعض أنواع الفولاذ المقاوم للصدأ بمقاومتها للثقوب والحفر في ظروف الكلوريد.
تعمل أشعة الليزر على تحقيق التوازن بين المتانة وضعف كثافة الألومنيوم (7.9 جم/سم³) من خلال معالجة السماكات حتى 4 مم بمعدل 1-2 م/دقيقة.
فوائد النماذج الأولية السريعة للصفائح المعدنية
تشمل الفوائد تحسين التحقق من صحة التصميم، وخفض التكاليف، وتسريع تطوير المنتج.
يُسرّع إنتاج النماذج الأولية العاملة، مما يسمح لك باختبار التصاميم وتحسينها بشكل أسرع.
يتجنب استخدام الأدوات المكلفة، مما يوفر حلولاً رخيصة للكميات الصغيرة.
تكرار التصميم المتسارع
تسمح النماذج الأولية بالتداخل المادي واختبار التسامح عند ±0.1 مم، لذلك يمكن إجراء تعديلات التصميم بمساعدة الحاسوب في غضون 24 إلى 48 ساعة.
الكفاءة من حيث التكلفة في الكشف المبكر
تساهم عملية تصنيع الصفائح المعدنية السريعة في خفض التكاليف عن طريق تجنب التعديلات المكلفة وتغييرات الأدوات وهدر المواد أثناء الإنتاج على نطاق واسع.
اختبار وظيفي مُحسّن
تتحمل الأجزاء اختبارات السقوط (1 متر) والدورات الحرارية (-40 درجة مئوية إلى 150 درجة مئوية)، مما يؤكد الأداء قبل التوسع.
جرب برولين الآن!
ما الذي يجب البحث عنه في مورد سريع التسليم
عمليات القطع والثني داخل الشركة
تتمتع شركات تصنيع الصفائح المعدنية سريعة التنفيذ، التي تدير عمليات القطع بالليزر والتشكيل والتشطيب في مكان واحد، بميزة تجنب التأخيرات التي غالباً ما تُعزى إلى الاستعانة بمصادر خارجية. وهذا يُعدّ ميزةً تُقلّل من فترات التسليم، إذ يُسهّل الانتقال من مرحلة تقديم العرض إلى مرحلة الإنتاج.
مخزون المواد لتسريع عملية التسليم
يُعدّ مخزون المعادن المُجهّز والمُخزّن جيداً جزءاً أساسياً من سرعة الإنتاج والاستعداد التام للتصنيع. ولا يعتمد مصنّعو الصفائح المعدنية الذين يُوفّرون المقاسات والسبائك الشائعة على انتظار وصول المواد.
جودة ملاحظات DFM
لا يقتصر التصنيع السريع للصفائح المعدنية على مجرد الإنتاج السريع، بل يشمل أيضاً دعماً هندسياً ذكياً يُمكّن من زيادة الإنتاج من خلال تحسين هندسة التصميم، وخفض التكاليف، وتجنب التعديلات عند بدء الإنتاج بكميات كبيرة.
فحوصات الجودة وفقًا لمعايير ISO
غالباً ما يؤدي تصنيع الصفائح المعدنية بسرعة إلى عدم قيام الموردين بفحص جودة الإنتاج، ولكن الموردين الحاصلين على شهادات ISO ومعدات الفحص وشهادات تتبع المواد يمكنهم ضمان الحصول على أجزاء متسقة.
مثال على مزودي خدمات تصنيع الصفائح المعدنية السريعة
برولينتيك
خدمات قطع وتشكيل الصفائح المعدنية، بدءًا من النماذج الأولية وصولًا إلى الإنتاج حسب الطلب. تُستخدم هذه الخدمة على نطاق واسع في العديد من الصناعات، بما في ذلك البناء والسيارات والفضاء والكهرباء.
قياس xometry
للتصنيع حسب الطلب، يرتبط سوق Xometry بأكثر من 10,000 مورد من الولايات المتحدة والاتحاد الأوروبي. وفي غضون ثوانٍ معدودة، يتم تقديم عروض أسعار لكميات تصل إلى 1,000 وحدة.
MadeAria
تتخصص شركة MadeAria في تصنيع علب دقيقة باستخدام تقنيات القطع بنفث الماء والبلازما للحصول على حواف خالية من التشوه (±0.03 مم). وتفرض الشركة رسومًا إضافية بنسبة 15% على التشطيبات المخصصة، مع التركيز على المشاريع المستدامة والصديقة للبيئة.
دليل تصميم لتحسين أجزاء الصفائح المعدنية
التركيز على التصميم من أجل سهولة التصنيع لزيادة أجزاء الصفائح المعدنية إلى أقصى حد من خلال تجنب التصاميم التفصيلية أو العميقة، واستخدام أنصاف أقطار الانحناء المتسقة وقطع التخفيف، والحفاظ على تباعد مناسب للثقوب والانحناءات، وتعزيز الميزات دون أجزاء إضافية.
بالإضافة إلى خفض التكاليف وضمان السلامة الهيكلية، يساعد التصميم السليم على تقليل تشوه المواد.
سماكة مادة موحدة
يجب الحفاظ على السماكة ثابتة لضمان تحميل متساوٍ للأداة وتقليل الارتداد.
الحد الأدنى بيند دائرة نصف قطرها
يُضبط نصف القطر الداخلي للفولاذ على قيمة تساوي سُمكه - على سبيل المثال، 2 مم لصفيحة سُمكها 2 مم - وذلك لمنع حدوث تشققات دقيقة. ويُحسب ذلك بالمعادلة: r = t / (2 * tan(α/2))، حيث α هي زاوية الانحناء.
وضع الفتحة والفتحة
ولتجنب التشقق، يجب أن يكون قطر الثقب على الأقل مساوياً لسمك المادة.
فتحات تخفيف الضغط والشقوق
تعتبر القطع والشقوق المخففة ضرورية لتحسين أجزاء الصفائح المعدنية لأنها تسمح بتدفق المواد أثناء الانحناء، مما يمنع التمزق والتجعد.
ولتجنب تركيز الإجهاد، يتم تحديد الحد الأدنى للمسافات بين العناصر مثل الشقوق والألسنة والثقوب في إرشادات التصميم.
أوقات التسليم لقطع الصفائح المعدنية
بالنسبة للعمليات الشائعة مثل القطع بالليزر والتشكيل، تتراوح مدة تجهيز قطع الصفائح المعدنية عادةً من يومين إلى اثني عشر يوم عمل؛ أما العمليات الأكثر تعقيدًا فتستغرق وقتًا أطول. وتتراوح مدة تجهيز عمليات التصنيع، مثل تصنيع الصفائح المعدنية، عادةً من خمسة إلى اثني عشر يوم عمل.
| تعقيد الجزء | القطع والانحناء | لحام | التشطيب (مثل الطلاء بالبودرة) | إجمالي وقت التسليم |
| بسيط (مسطح مع انحناءة أو اثنتين) | 2-4 أيام | 3-5 أيام | 4-7 أيام | 4-7 أيام |
| متوسط (ثقوب، 3-5 انحناءات) | 3-5 أيام | 4-7 أيام | 5-10 أيام | 5-10 أيام |
| معقدة (تجميعات، ميزات مخصصة) | 5-8 أيام | 7-12 أيام | 10-15 أيام | 10-15 أيام |
أمثلة على أوقات التسليم لقطع الصفائح المعدنية سريعة التسليم حسب درجة التعقيد
العوامل الرئيسية المؤثرة على وقت التسليم
التعقيد الجزئي
تشمل تعقيدات الأجزاء خصائص الصفائح المعدنية مثل أنماط القطع المعقدة، والانحناءات ذات التفاوتات الدقيقة، أو التجميعات متعددة الأجزاء التي تُعقّد عملية البرمجة ووقت الإعداد. يمكن إعداد الأنماط المسطحة البسيطة في نفس اليوم، ولكن النقوش والحفر والقطع الهندسية المعقدة والمفصلة بدقة قد تُضيف أيامًا إضافية.
توافر المواد ونوع التشطيب
إذا كانت المادة المطلوبة سبيكة شائعة، فعادةً ما يسهل الحصول عليها، ويحتفظ مصنّعو الصفائح المعدنية الذين يقدمون خدمات سريعة بتوفير المواد الشائعة. أما سماكات الصفائح غير الشائعة، والسبائك الخاصة، والتشطيبات بالطلاء الكهربائي، وغيرها من خطوات المعالجة، فقد تزيد من مدة التسليم.
متطلبات اللحام والتجميع
قد تتطلب المكونات الملحومة، وتركيبات الأجهزة باستخدام المسامير والبراغي، مراحل تصنيع إضافية بعد القطع والثني. كما أن العمليات التي تتطلب عمالة يدوية ماهرة قد تؤثر بشكل كبير على أوقات الإنتاج، مثل لحام القطع بالنقاط.
حجم الدفعة
تتميز عمليات الإنتاج بكميات صغيرة والنماذج الأولية بسهولة وسرعة التنفيذ. ومع ازدياد عدد القطع المصنعة، تزداد مدة التسليم. لذا، من المهم الحصول على عروض أسعار من موردين أكفاء قادرين على تحسين أوقات التسليم أثناء الإنتاج أو التوسع من النماذج الأولية إلى الإنتاج بكميات صغيرة أو كبيرة.
خدمات تصنيع الصفائح المعدنية المخصصة
برولينتيك نقدم قطعًا معدنية عالية الجودة مصممة حسب الطلب مع سرعة في التنفيذ والتسليم. نوفر عروض أسعار سريعة، ودقة عالية في التصنيع، وفحوصات جودة معتمدة وفقًا لمعايير ISO في كل مرحلة من مراحل الإنتاج.
بالإضافة إلى ذلك، يمكنك الحصول على دعم DFM اختياري خلالنا خدمة الصفائح المعدنية وقم بتبسيط سير عملك من من النماذج الأولية إلى التصنيع بكميات كبيرة.
أطلب عرض سعر اليوم لبدء مشروعك.
خاتمة
توفر تقنية تصنيع الصفائح المعدنية السريعة قطعًا مخصصة سريعة ودقيقة يمكن استخدامها في النماذج الأولية والإنتاج بكميات صغيرة. وتشمل هذه التقنية عمليات الثني والقطع واللحام لإنتاج قطع ذات دقة عالية مع تقليل وقت التسليم.
يُعد تصنيع الصفائح المعدنية السريع مثاليًا للاختبار الوظيفي السريع وتكرار التصاميم لدعم تطوير المنتج.