
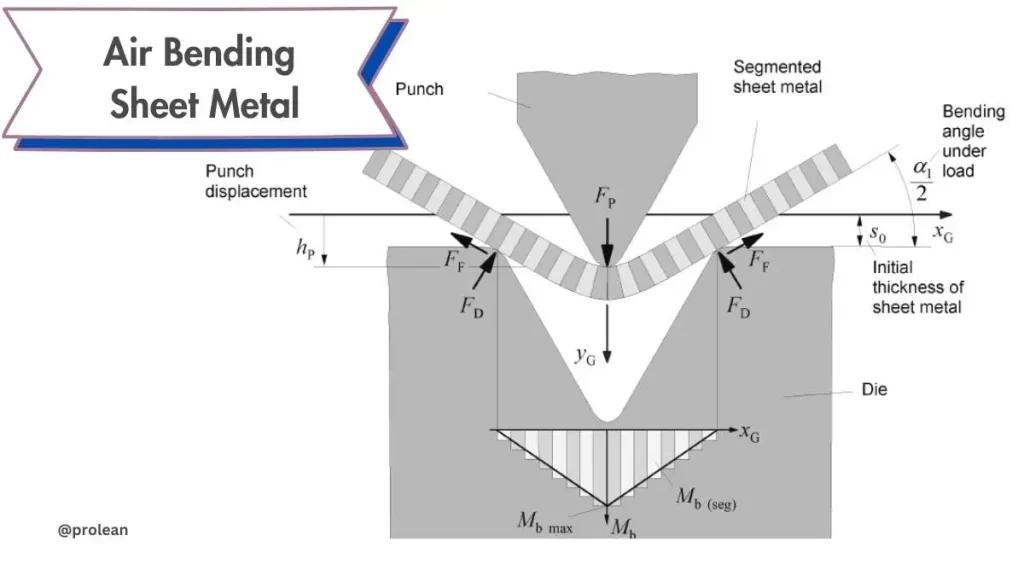
صفائح معدنية قابلة للثني بالهواء تعتبر عملية الثني الأكثر شيوعًا في ورش الصفائح المعدنية اليوم. في هذه العملية، لا يتلامس طرف القالب والثقب إلا مع قطعة العمل عند الحافة. يمر الثقب فوق الحافة العلوية للقالب إلى الفتحة على شكل حرف V دون ملامسة الجزء السفلي. يتم عمل فتحة القالب على شكل حرف V أعمق من زاوية قطعة العمل المطلوبة لثني المادة بشكل زائد ومقاومة الارتداد.
علاوة على ذلك، من الشائع استخدام أداة ذات زاوية حادة عند إجراء ثني هوائي كامل. بالنسبة لثني الهواء الجزئي، يتم استخدام أداة بزاوية 90 درجة أو 88 درجة عادةً. مؤخرًا، تم تقديم أداة بزاوية 75 درجة، مما يسمح بثني الهواء بالكامل دون تقييده باللكمات الحادة. تختلف الأداة الجديدة عن اللكمات الحادة التقليدية حيث يتم تطبيق قوالب تشبه السكين.
في هذه المقالة، سوف نركز بشكل أساسي على صفائح الانحناء الهوائي، وفوائدها، والتقنيات المقارنة.
ما هي صفائح الانحناء الهوائية المعدنية؟
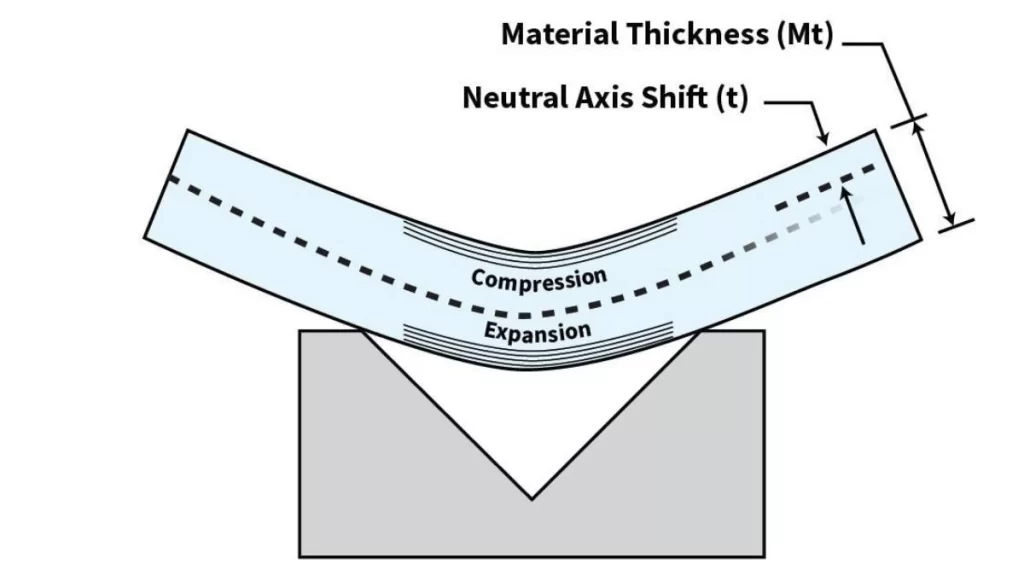
ثني الهواء
الانحناء الهوائي هو تقنية تشكيل فعالة للمعادن. تتضمن العملية ثلاث نقاط اتصال: طرف المثقب والحواف الخارجية للقالب. يدفع القالب العلوي الصفائح المعدنية إلى الأخدود على شكل حرف V للقالب السفلي دون ملامسة قاعدة القالب. وبالتالي، تعتمد زاوية الانحناء على عمق الاختراق في الفتحة على شكل حرف V.
تتيح عملية ثني الصفائح المعدنية بالهواء للمصنعين استخدام نفس القالب على مواد وأقطار وزوايا مختلفة. يمكن أن تختلف التعديلات وفقًا لتصميم المثقب ومدى اختراقه. تعد عملية ثني الصفائح المعدنية بالهواء شائعة لأنها توفر المرونة ويمكنها تحقيق دقة عالية، حتى مع مكابس الضغط التي يتم التحكم فيها بواسطة الحاسب الآلي. تقلل التكنولوجيا من عوامل مثل ارتداد المادة مما يجعلها عملية تكنولوجية مفضلة في ورش الصفائح المعدنية الحديثة.
لكل الأسباب المذكورة أعلاه، فإن ثني الصفائح المعدنية بالهواء هو طريقة سريعة لتشكيل زوايا متعددة في صناعات تصنيع المعادن الحالية حيث يتم تغيير الأداة بعد عدة دورات.
جرب برولين الآن!
ما هي وظيفة ثني الصفائح المعدنية بالهواء؟
يساعد ثني الهواء في عمل الزوايا المحددة المطلوبة أثناء تشغيل مكبس الثني. ويستخدم لثني الصفائح المعدنية إلى زوايا قائمة وأشكال محددة مطلوبة لغرضها. لكن هذا النجاح يعتمد بشكل كبير على المعدات الحديثة. مع مكبس الثني القديم، تكون هوامش الخطأ أعلى.
في ثني الهواء، هناك أهمية كبيرة لضبط عمق المكبس. للحصول على نتائج دقيقة، يميل المشغلون إلى جعل زنبرك المادة وعمق الثقب يعودان إلى الخلف. يمكن لآلات CNC ضبط نصف قطر الانحناء وضوابط الارتداد تلقائيًا. توفر العملية عادةً مزيدًا من التحكم في قوة الانحناء والأبعاد النهائية؛ وبالتالي، فهي مثالية لتحقيق التوحيد.
المكونات الرئيسية في ثني الصفائح المعدنية بالهواء
تعمل المكونات المشاركة في ثني الهواء معًا لتشكيل الصفائح المعدنية بدقة.
لكمة ويموت
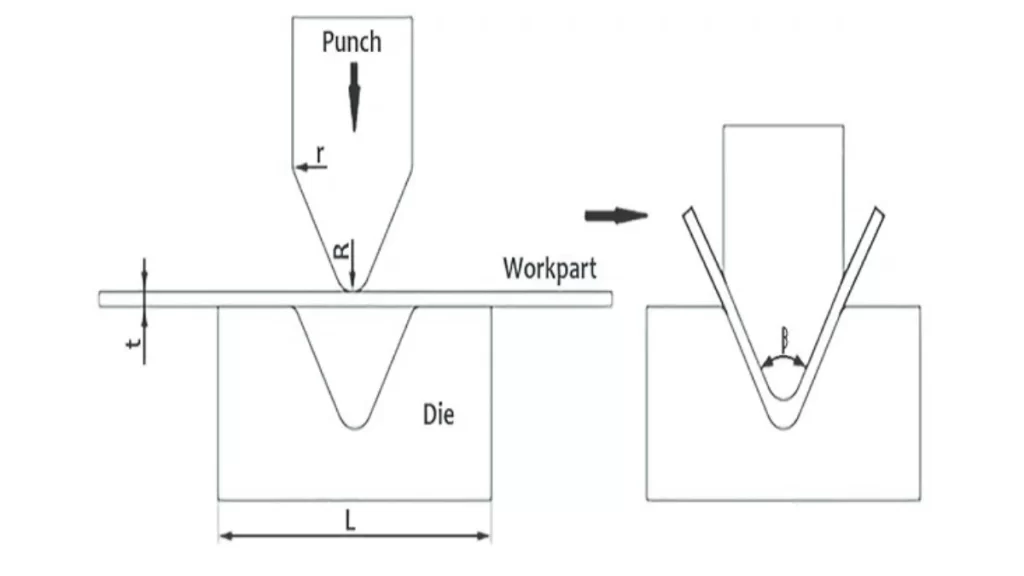
قوالب وقوالب للثني
تشكل المثقبة والقالب الأساس لعملية الانحناء الهوائي. حيث تضع المثقبة قوة للأسفل تُستخدم في الانحناء، ويحتوي القالب على تجويف على شكل حرف V للانحناء. على سبيل المثال، في صناعة السيارات، يتم استخدامه في إعطاء أجزاء الهيكل زوايا وقياسات معينة.
فجوة الهواء
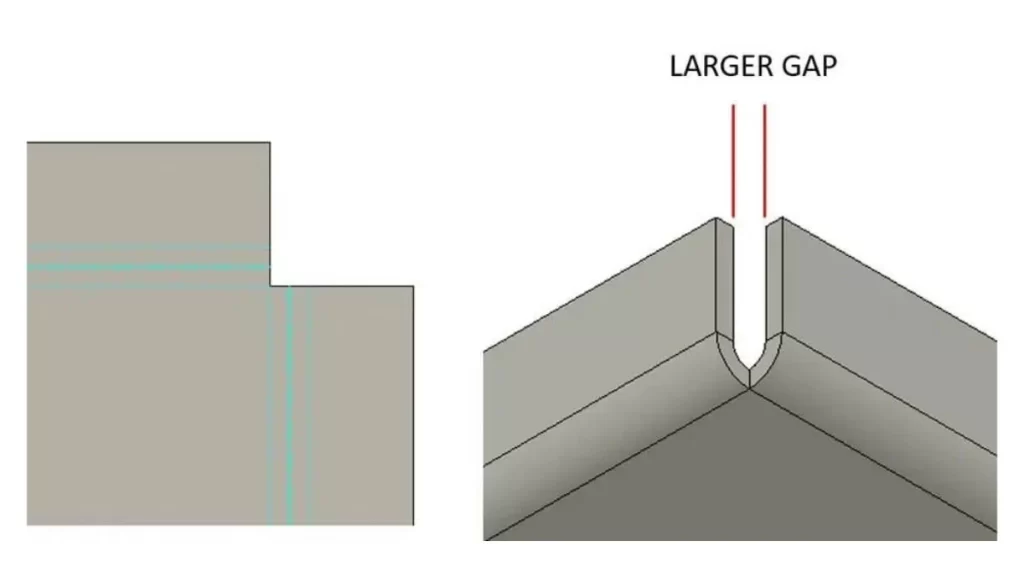
فجوة الهواء في الانحناء
الانحناء الهوائي هو المسافة من الصفيحة المعدنية إلى أعلى القالب. هذه الفجوة الهوائية تجعل المادة غير متوافقة قليلاً مع شكل القالب وبالتالي توفر المزيد من المرونة. على سبيل المثال، في تصنيع أحزمة معدنية، يمكن للشركة إنشاء أقواس بزوايا مختلفة في إعداد قالب واحد، وبالتالي زيادة الكفاءة وتقليل تكاليف الأدوات.
متى يجب استخدام صفائح المعدن القابلة للثني بالهواء؟
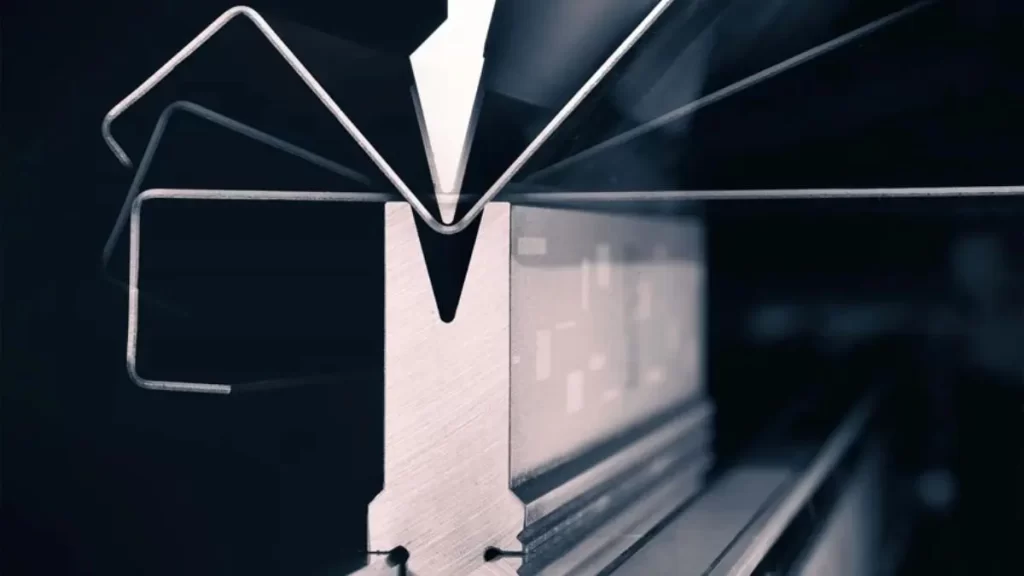
ثني الهواء بزوايا انحناء متعددة
- عندما يتطلب تصميمك عدة زوايا انحناء.
- عندما تحتاج إلى العمل على زوايا مختلفة دون استخدام أدوات مختلفة.
- عندما يكون من الضروري التحكم في نصف قطر الانحناء.
- عند تطبيق وحدات التحكم CNC لتقليل تعويض الارتداد.
- عند ربط عدة أجزاء بأنواع بناء مختلفة.
- عندما تكون قوة الانحناء السفلية في أقصى حد لها.
- يمكنك استخدام ثني الهواء عندما يكون الهدف العام هو تقليل تكاليف الأدوات ومشاكل الصيانة المتكررة.
كيف تتم عملية ثني الهواء؟
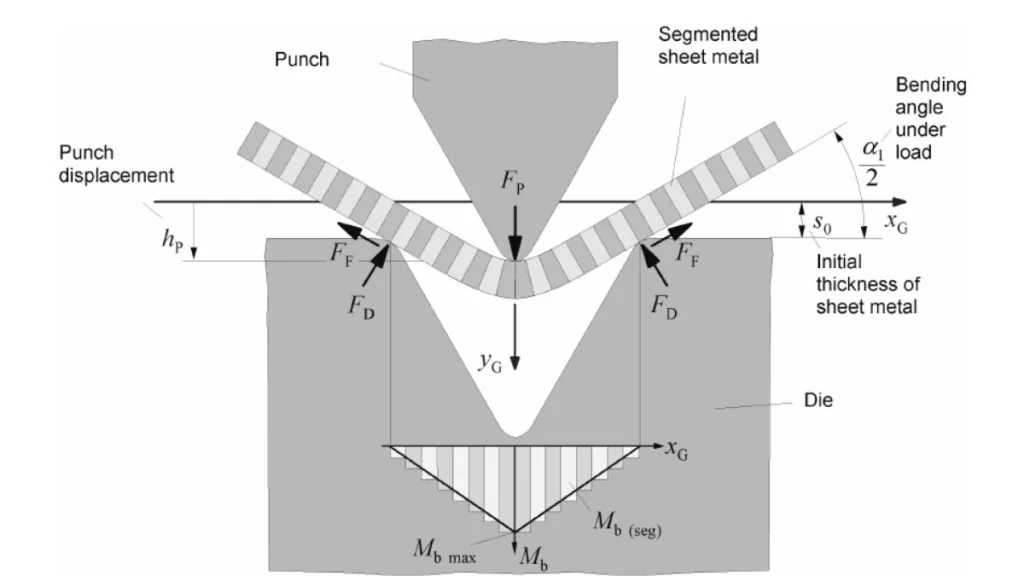
عملية ثني الهواء
هواء ثني الصفائح المعدنية تستخدم القوة بطريقة محكومة لتشكيل صفائح معدنية. تعتمد عملية محاذاة أنظمة الحفر على الضبط الدقيق للحصول على الزاوية الصحيحة. فيما يلي كيفية إجراء ثني الصفائح المعدنية بالهواء في عملية خطوة بخطوة.
- تحضير القالب
تبدأ العملية باختيار القالب الصحيح. يكون القالب عادةً ضيقًا عند الفتحة العلوية بينما يحتوي القالب السفلي على أخدود على شكل حرف V أو حرف U. يعتمد القالب المختار على نوع المادة والسمك وزاوية الورقة و أنواع الانحناء، التي تحتاج إلى تشكيل.
- وضع الصفائح المعدنية
ثم يتم وضع الصفيحة المعدنية بشكل صحيح على القالب السفلي. وتظل في الأخدود الموجود أسفل اللكمة العلوية لثني قطعة العمل بدقة.
- تطبيق الضغط
تنزل اللكمة العلوية إلى الأسفل لإجبار الورقة على الدخول في الأخدود. وفي المقطع العرضي للقالب، لا تلمس اللكمة قاع القالب. وهي متباعدة بمسافة معينة عن قاعدة القالب ومصنوعة من المعدن.
- تشكيل الانحناء
يتم تشكيل قوس من خلال الضغط الذي يتم تطبيقه بواسطة لكمة على الصفائح المعدنية. زاوية الانحناء هي دالة على عمق اللكمة وشكل القالب السفلي وسمك الورقة. يعمل ضغط القالب العلوي على المادة دون اتصال مباشر أثناء تشكيل المكبس.
- نشر المواد
بعد الوصول إلى زاوية الانحناء المطلوبة، تعود اللكمة إلى وضعها الطبيعي أو تتحرك للخلف. يتم الآن استخراج المعدن المنحني للتقييم والاستخدام الإضافي.
- تقييم وضبط
يقوم المشغل بفحص الزاوية المشكلة أثناء العمل. إذا كان ضغط الثقب أو عمق الهبوط غير كافٍ لأي سبب من الأسباب، يتم تغييره للحصول على النتيجة المطلوبة.
كيف يتم التحكم في نصف قطر انحناء الهواء الداخلي؟
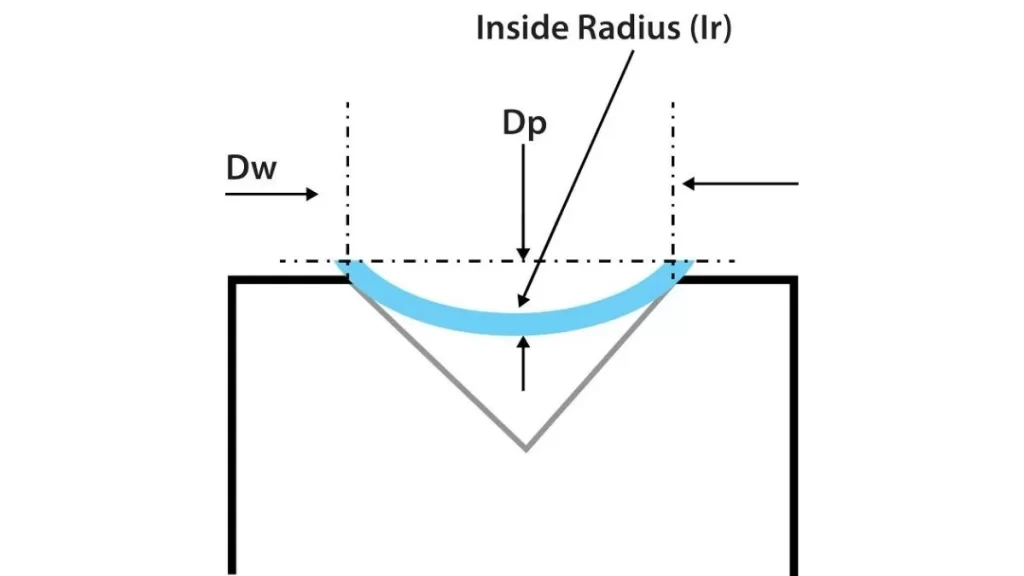
الهواء المتشكل داخل نصف القطر
ومع ذلك، في صفائح الثني الهوائية، لا يترك طرف المثقب انبعاجًا على قطعة العمل. بل يعتمد نصف القطر الداخلي للثني على حجم الفتحة على شكل V المصنوعة في القالب السفلي. وكلما زاد حجم الفتحة على شكل V، كان نصف القطر هو الحد الأقصى. ولكن من خلال تغيير القالب السفلي، يمكن للمشغلين التحكم في نصف قطر الانحناء بغض النظر عن المادة وسمكها.
توفر مرونة العملية ميزتين:
- تصحيح الاخطاء: يمكن تصحيح أخطاء التخطيط الصغيرة بسهولة عن طريق إجراء التعديلات المناسبة على القالب.
- تنوع التصميم: يمكن أن تحتوي التصميمات الإبداعية المختلفة على أقطار مختلفة، اعتمادًا على المشغل.
لا يتطابق نصف القطر الداخلي للمنتج النهائي مع حجم طرف المثقب. لتحقيق نصف قطر يساوي طرف المثقب، يجب دفع الطرف إلى داخل المادة - يشار إليه باسم الانحناء السفلي. تتميز عملية ثني الهواء بثلاث نقاط اتصال: طرف اللكمة وحواف القالب المحيطية.
جرب برولين الآن!
ما هو الانحناء السفلي؟
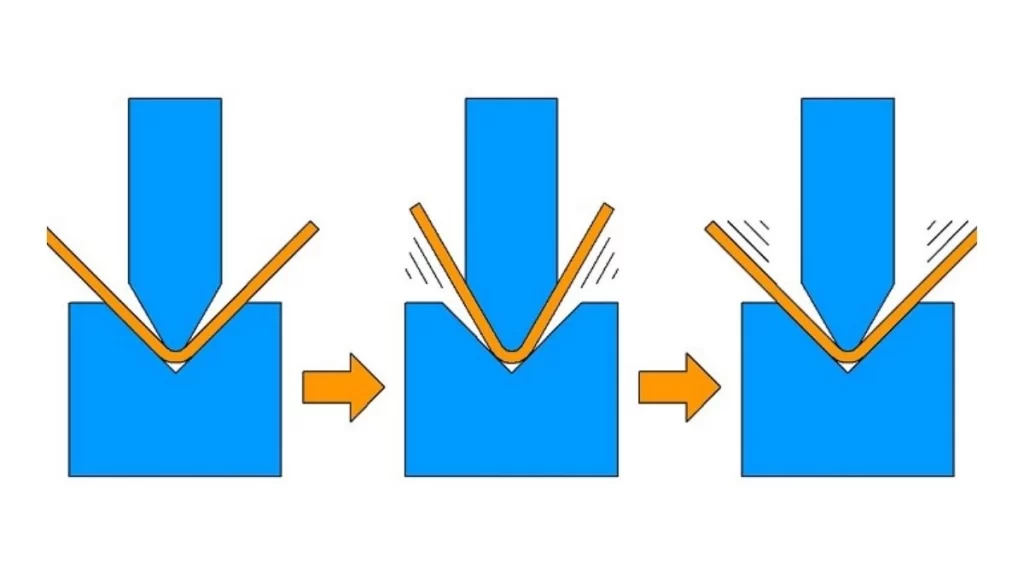
الانحناء السفلي
ثني القالب، والمعروف أيضًا باسم ثني القاع. إنها واحدة من أقدم العمليات المستخدمة في تشكيل صفائح المعدن إلى التصميمات المطلوبة. تشبه العملية عملية الختم ولكن المثقب يدفع المادة (احصل على مزيد من المعلومات حول ثني الألومنيوم) في قالب من أعلى يطبق قوة على قطعة العمل، بينما يطبق القالب قوة من أسفل. يتعاون اللكم والقالب بشكل أساسي في عملية قطع المعدن إلى الشكل أو الشكل المطلوب بدقة شديدة.
على عكس الانحناء الهوائي، يعتمد الانحناء السفلي على شكل القالب لتشكيل الانحناء. وتعطي هذه العملية نتائج جيدة حيث تنعكس الزوايا وسطح القالب على المعدن. وتؤدي هذه الطريقة إلى ارتداد أقل من الوسائل التقليدية الأخرى. وتعتبر الصفائح المعدنية ذات الانحناء السفلي مثالية للتطبيقات التي تتطلب التوحيد، وبالتالي تُستخدم عادةً في الصناعات عالية الدقة.
متى نستخدم الانحناء السفلي؟
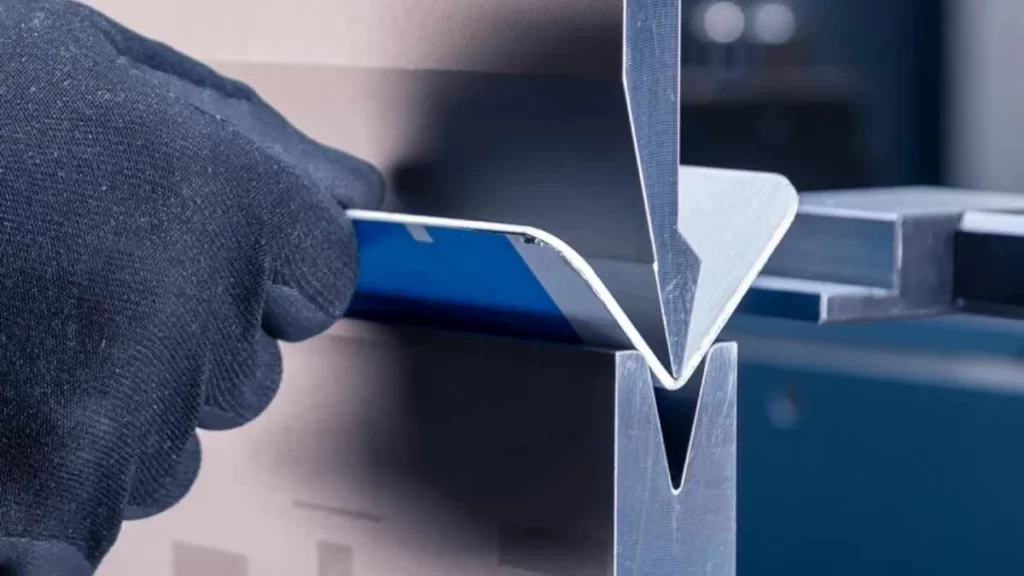
علامة انحناء القاع الحرة
إن ثني القاع أو تثبيت القاع هو عملية دقيقة لثني المكبس. وهي تتضمن الضغط على المادة بالقرب من أسفل القالب، مما يؤدي إلى ملامسة جوانب القالب. وبينما يتشوه المعدن أثناء عملية سك المعدن، فإن ثني القاع لا يؤدي إلا إلى ثني المعدن دون تشويهه. كما أن هذه التقنية أكثر دقة نسبيًا من ثني الهواء وتوفر ارتدادًا أفضل. ولكن معدل تبادل الأداة يختلف باختلاف الزوايا.
إنتاج بكميات كبيرة
ونتيجة لذلك، فإن ثني الجزء السفلي هو الحل الأمثل لأعمال الإنتاج الضخمة. ويتفوق هذا الأسلوب عند التعامل مع نوع واحد من الأجزاء التي تحتاج إلى عملية ثني واحدة فقط. وتضمن هذه الطريقة نتائج سريعة، وخاصة مع مكابس الثني الميكانيكية سريعة الدورة.
مكابس الثني القديمة والأقل دقة
إن ثني الجزء السفلي من القالب يعد مثاليًا في الطرز الأقدم من مكابس الثني التي تتسم بقلة الدقة. وقد تشكل مثل هذه الآلات تحديًا في تحديد موضع القالب بشكل متكرر. ويعوض ثني الجزء السفلي عن ذلك بجعل المادة تتوافق مع زاوية القالب والثقب للمادة. وهذا يساعد في الحفاظ على نتائج ثابتة، حتى مع المعدات المتاحة.
تعتبر تقنية القاع مثالية عندما تكون الدقة والقدرة على التكرار ذات أهمية قصوى في عمليات تصنيع الصفائح المعدنية.
الانحناء الهوائي مقابل الانحناء السفلي للصفائح المعدنية: الاختلافات الرئيسية
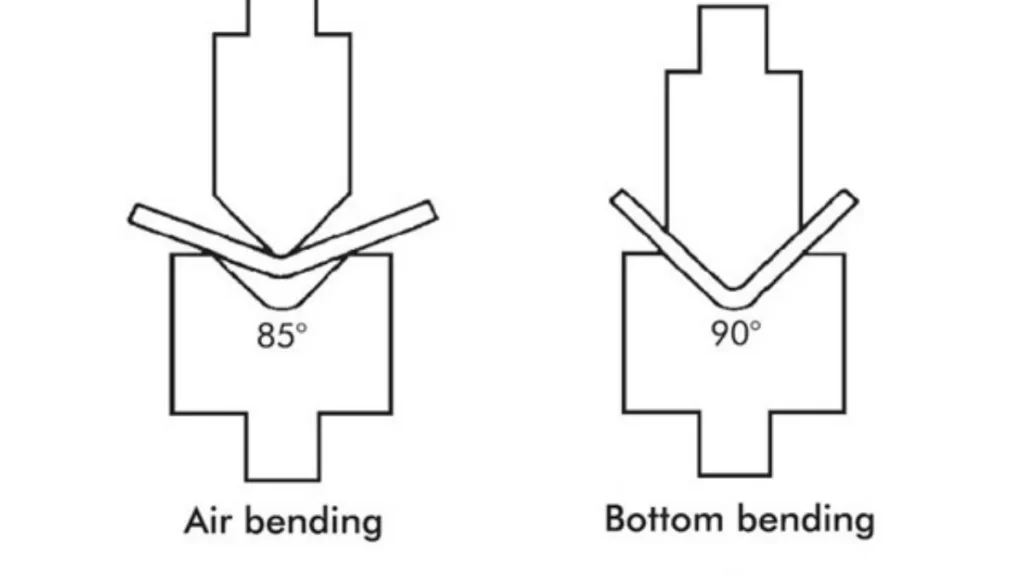
ثني الهواء مقابل ثني القاع
يُعدّ كلٌّ من الثني الهوائي والثني السفلي طريقتين عامتين لثني الصفائح المعدنية باستخدام المثقب والقالب، على الرغم من اختلاف المبادئ الأساسية بينهما. ففي الثني الهوائي، لا يتم تشكيل المادة بالكامل لتناسب القالب، بل يُترك الجزء السفلي من القالب مفتوحًا. الانحناء السفليومع ذلك، فإن هذه الطريقة تجبر المادة على الدخول إلى قاع القالب/التجويف بدقة عالية. وبالتالي، فإنها تزيل تأثير الارتداد العالي.
ثني الهواء على العكس من ذلك، فإن الانحناء السفلي أسرع وأقل تطلبًا من حيث الأدوات، وبالتالي فهو مفضل حيث لا تكون الدقة هي مصدر قلقك الرئيسي. من ناحية أخرى، يمكن تطبيق الانحناء السفلي في المواقف التي تتطلب دقة عالية لأن الطريقة توفر التوحيد في الشكل. ومع ذلك، يتطلب الانحناء السفلي أدوات محددة لكل زاوية مع زيادة الضغط على المعدات وقد يؤدي إلى زيادة التآكل والصيانة.
ومع ذلك، يمكن تنفيذ كلتا الطريقتين باستخدام مكبس ثني ميكانيكي قياسي أو مكبس ثني CNC. يتطلب الانحناء الهوائي تسامحًا وثيقًا للزوايا، بينما يأخذ الانحناء السفلي في الاعتبار عيوب المعدات نظرًا لأن شكل القالب يتحدد من خلال الانحناء.
جدول مقارنة بين ثني الصفائح المعدنية بالهواء وثني القاع
| الميزات | ثني الهواء | الانحناء السفلي |
| متطلبات الأدوات | قالب واحد لزوايا متعددة | مطلوب قالب فريد لكل زاوية |
| الدقة | ± 45 ′ | ± 15-30′ |
| الاتصال المادي | اتصال جزئي مع القالب | اتصال كامل مع القالب |
| سرعة | أسرع، ومناسب للمرونة العالية | أبطأ |
| التكلفة | لا يوجد استثمار في الأدوات، سعر الجزء أعلى | استثمار الأدوات، سعر الجزء الأقل |
| الدورية | ضغط أقل على المعدات، وصيانة أقل | ارتفاع الضغط، وزيادة تآكل المعدات |
| أفضل حالة استخدام | أجزاء ذات زوايا مرنة ودقة أقل | الأجزاء التي تتطلب دقة صارمة |
ثني الهواء مقابل سك الصفائح المعدنية: مقارنة سريعة
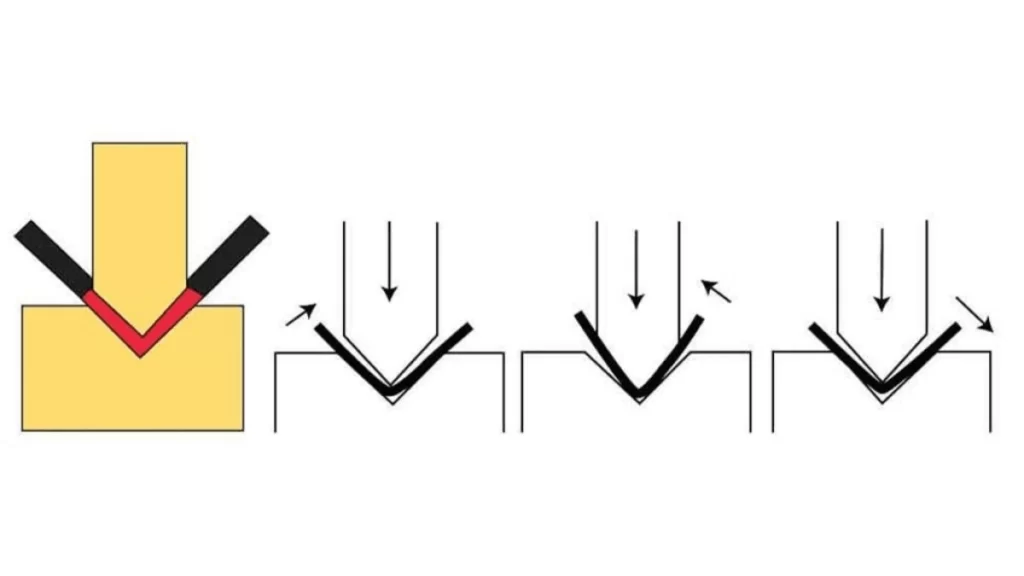
سك العملة المعدنية
في تشكيل الصفائح المعدنية، هناك تقنيتان أساسيتان هما علامة الانحناء الهوائي والسك، ولكل منهما مزاياها وعيوبها. تستخدم Boda تقنيات ثني مختلفة ولكنها تختار من بينها حسب خصائص المواد والتطبيق المتوقع والنتائج المطلوبة.
مميزات ثني الصفائح المعدنية بالهواء
- يمكن استخدام ثني الهواء بشكل مثالي على العديد من المواد والسماكات.
- تتطلب عملية الانحناء قوة أقل مقارنة بالتقنيات الأخرى.
- تؤدي هذه العملية عادة إلى نتائج أقل تآكل الأدوات و المسيل للدموع.
- تسمح الصفائح المعدنية المنحنية بالهواء بتعديل بعض الزاوية بعد الانحناء.
عيوب ثني الصفائح المعدنية بالهواء
- قد تستعيد المادة شكلها قبل أن تنحني.
- يُفضَّل استخدام الانحناء الهوائي في التطبيقات مثل العلب والأقواس حيث تكون الانحناءات بزاوية 90 درجة نموذجية. هناك دائمًا ارتداد، ولكن يجب على المهندسين معرفة كيفية التعامل معه للحصول على القياسات الصحيحة.
ثني الصفائح المعدنية
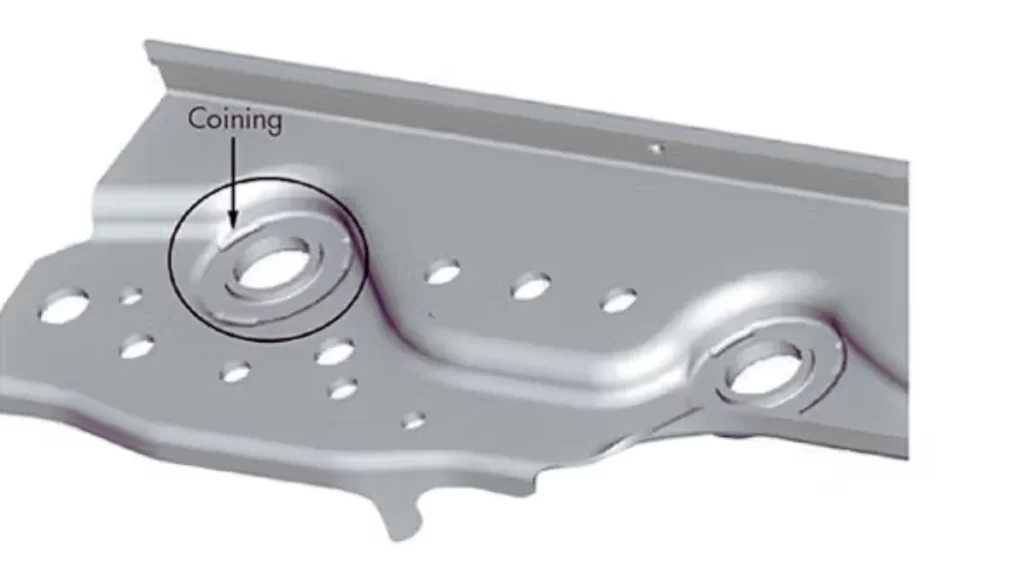
سك الصفائح المعدنية
تعد عملية سك المعادن عملية ثني تطبق ضغطًا أكبر من الضغط الناتج عن ثني الهواء على الصفائح المعدنية والقوالب. وتوفر هذه الطريقة دقة عالية مع ارتداد طفيف للغاية.
مزايا سك العملة
- إنه ينتج انحناءات دقيقة مع الحد الأدنى من التراجع.
- مناسب للتطبيقات الدقيقة والمحددة ذات التسامح الوثيق
عيوب سك العملة
- يُطالب بمزيد من الضغط على أدوات القطع.
- يحتاج إلى مزيد من الحجم والضغط، وبالتالي يضيف المزيد من الضغط على الآلات.
المواد المستخدمة في ثني الهواء باستخدام مكابح الضغط
- الفولاذ (الفولاذ الصلب الخفيف والفولاذ المقاوم للصدأ والفولاذ السبائكي عالي القوة): استخدم الانحناء الفولاذ المقاوم للصدأ تنتج مكونات السيارات والعوارض الهيكلية والأقواس.
- الألومنيوم: تستخدم لإنشاء منتجات مثل أجزاء الطائرات والمبادلات الحرارية والعلب.
- نحاس و نحاس: منتجات: الموصلات الكهربائية، التركيبات الزخرفية، المبردات.
- سبائك التيتانيوم والنيكل: المنتجات: أجزاء الطائرات الفضائية، الغرسات الطبية، المفاعلات الكيميائية.
جرب برولين الآن!
خدمات ثني الصفائح المعدنية في Boda
لقد اكتسب مهندسونا وفنيونا في Boda عقودًا من الخبرة في تصنيع الصفائح المعدنية. نحن نقدر الفرصة للعمل معك لتقييم وتكثيف تصميم منتجك، فضلاً عن اختيار أفضل عملية تصنيع. بغض النظر عما إذا كنت بحاجة إلى ثني الهواء أو ثني القاع أو أي عمليات أخرى مثل القطع بالليزر أو الختم، فسنساعدك في الحصول على أفضل نتيجة لمنتجك. لذا، تواصل معنا وتعرف على المزيد حول خدماتنا خدمة ثني الصفائح المعدنية.