
يُطرح السؤال عن الفرق بين طلاء الألودين وطلاء الأنودة بشكل متكرر عند التعامل مع قطع الألومنيوم والبحث عن معالجات سطحية لها. يحمي كل من طلاء الألودين وطلاء الأنودة الألومنيوم بشكل أساسي من التآكل، ويمكن استخدامهما كبديل للطلاء. ورغم تشابه فوائدهما، إلا أن لكل منهما خصائصه المميزة.
الألودين هو طلاء تحويل الكرومات (كيميائياً)، أما عملية الأنودة فهي عملية كهروكيميائية. عند الاختيار بين طلاء الأنودة أو طلاء الألودين، يجب أن يستند القرار إلى الوظائف، والتوصيلية، وظروف تطبيق القطعة.
ما هو الألودين؟ شرح طلاء التحويل الكروماتي
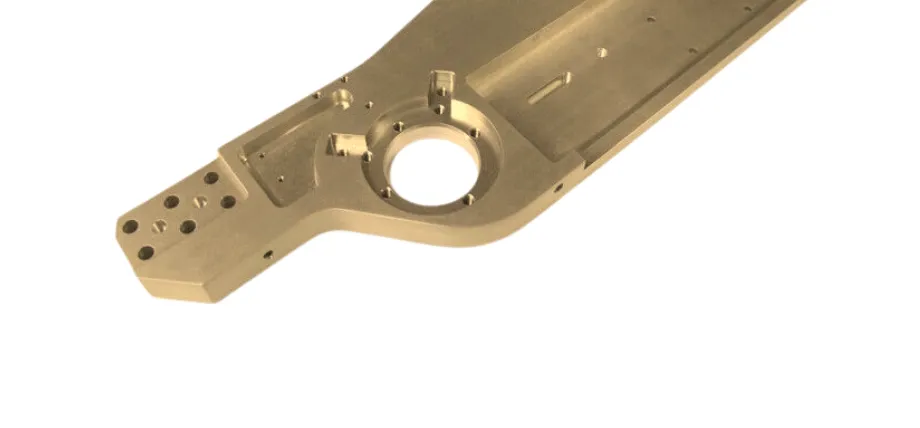
قطعة مصنعة بدقة باستخدام آلات CNC
الألوداين هو ببساطة اسم تجاري مسجل لطلاء تحويل الكرومات. يُعرف طلاء تحويل الكرومات بأسماء عديدة، مثل الفيلم الكيميائي، والإيريديت، والبوندريت. على عكس الطلاء الكهربائي، لا يُرسب الألوداين مادة منفصلة على سطح الألومنيوم، بل هو نتاج تفاعل كيميائي يحول الطبقة الخارجية من الألومنيوم إلى مركب كرومات.
هذه هي النتيجة التي تراها كطبقة واقية رقيقة تبقى جزءًا من المعدن بدلاً من أن تكون موجودة في الأعلى، وهذا هو سبب أهمية العملية الكيميائية. يستخدم النوع الأول من الألودين الكروم سداسي التكافؤ، والذي يتمتع بأفضل مقاومة للتآكل، ولكنه محدود ببعض المعايير البيئية ولوائح السلامة مثل RoHS.
يستخدم النوع الثاني من الألودين الكروم ثلاثي التكافؤ (Cr3+)، وهو أكثر توافقًا مع البيئة ويُعد خيارًا مفضلًا لتطبيقات الفضاء الجوي عندما تكون اللوائح مطلوبة.
كيف تعمل عملية الألودين على أسطح الألومنيوم
- نظّف وأزل أي شحوم أو معادن أو زيوت باستخدام مزيل الشحوم. بعد عملية التصنيع، قد تحتوي قطع الألومنيوم على سائل تبريد وزيت، ويتم تنظيفها باستخدام منظف قائم على المذيبات ثم شطفها بالماء.
- يؤدي حفر الألومنيوم إلى كشفه عن طريق إزالة طبقة الأكسيد التي تتشكل بشكل طبيعي على سطحه. وهذا أمر بالغ الأهمية لضمان التصاق الطلاء بسطح الألومنيوم المكشوف.
- يُعد شطف الجزء بعد الاستخدام أمراً مهماً لإيقاف التفاعل الكيميائي وإزالة أي بقايا.
- بعد الشطف، يتم تجفيف الأجزاء في الهواء أو في فرن ذي درجة حرارة منخفضة، مما يمنح الوقت لطلاء الألودين ليتصلب.
فوائد طلاء الألودين
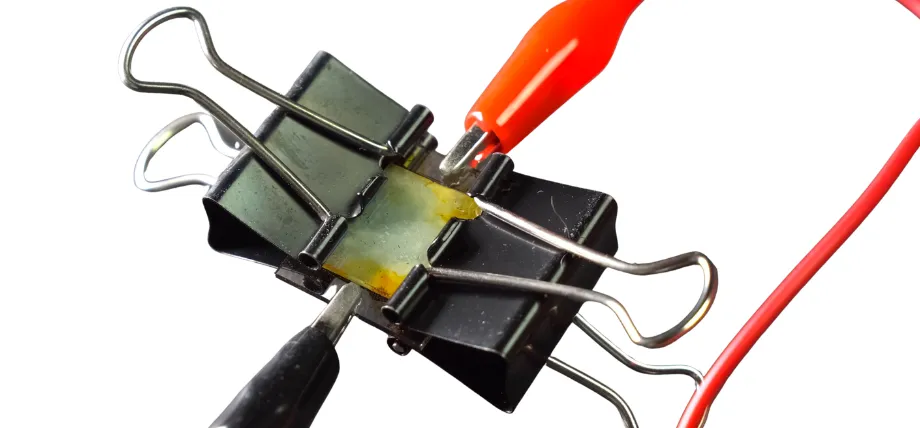
جهاز اختبار التوصيل الكهربائي
- المقاومة للتآكل: توفر مادة ألدين مقاومة للتآكل تصل إلى 20 ضعفًا مقارنةً بالألمنيوم غير المعالج. وهذا عادةً ما يكون كافيًا لمعظم البيئات الداخلية والبيئات الخارجية المعتدلة.
- التوصيل الكهربائي: إذا كنت تستخدم قطعة الألومنيوم في تطبيق كهربائي، فإن الحفاظ على التوصيل الكهربائي من خلال طلاء الألودين يُعدّ مفيدًا لأن مقاومة السطح لا تتغير بشكل ملحوظ. وهذا يجعل الألودين مناسبًا لأي أغلفة حماية من التداخل الكهرومغناطيسي ونقاط التوصيل.
- لوحة: إذا كنت ترغب في طلاء قطعة الألومنيوم بعد تشكيلها، فإن استخدام طبقة من الألودين قبل الطلاء يُحسّن من التصاق الطلاء، كما تعمل هذه الطبقة كطبقة أساسية. في مكونات الألومنيوم المستخدمة في صناعة الطيران، يُستخدم طلاء الألودين عادةً قبل الطلاء.
- لا تغيير في الأبعاد: يتراوح سمك طبقة الألودين بين أقل من ميكرونات، ولا يوجد فرق ملحوظ في أبعاد القطعة. تتوافق هذه الطبقات مع التفاوتات القياسية للقطع، ويمكن استخدامها في الثقوب الملولبة، والوصلات المضغوطة، وأسطح منع التسرب.
- منخفض الكلفة: بما أن عملية الألودين عملية كيميائية، فلا حاجة إلى معدات كهربائية متخصصة كما هو الحال في عملية الأنودة. هذا يقلل التكلفة ويجعل عملية الطلاء أسرع وأسهل. يمكنك بسهولة تطبيق طلاء الألودين على آلاف القطع دون الحاجة إلى الخوض في التفاصيل الكهربائية أو ضبط الجهد.
عيوب طلاء الألودين
- مقاومة التآكل المحدودة: طبقة الألودين رقيقة ولا توفر مقاومة كبيرة للتآكل. لذا، إذا كان الجزء الخاص بك يتعرض للحركة والاحتكاك، فمن المتوقع أن تتشقق الطبقة وأن يؤدي أي احتكاك انزلاقي إلى تآكل الألومنيوم بشكل أسرع من طبقات الأنودة.
- بيئات قاسية: لا يُناسب طلاء الألودين البيئات البحرية والبيئات عالية الرطوبة والبيئات القاسية. لا يوفر الألودين حماية طويلة الأمد، ولكن إضافة طبقة نهائية يمكن أن تُطيل عمره.
- المخاطر البيئية: تحتوي الطلاءات من النوع الأول على CR6+، وهي مادة خاضعة للتنظيم بموجب توجيهات RoHS و REACH.
ما هي عملية الأنودة؟ عملية كهروكيميائية
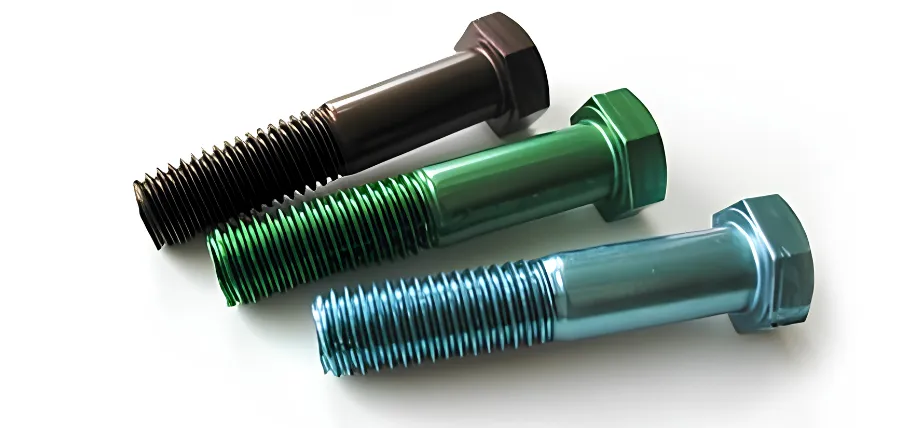
مسامير صناعية ملونة مؤكسدة
الأنودة هي عملية كهروكيميائية تُنمّي طبقة سميكة من أكسيد الألومنيوم (Al2O3) على سطح الألومنيوم. لا تنمو هذه الطبقة إلى الداخل، بل إلى الخارج، مما يزيد من سُمك القطعة. يختلف التشطيب المؤكسد عن الألودين لأنه يستخدم تيارًا كهربائيًا لدفع الأكسدة (الطبقة الموجودة في الأعلى) لجعلها جزءًا من الألومنيوم بدلاً من كونها طبقة طلاء فوق الألومنيوم.
تُشبه طبقة الأنودة سطحًا خزفيًا، وهي أصلب بكثير من الألومنيوم الخام الموجود أسفلها. ومن أهم الفروقات بين الألودين والأنودة أن طبقة الأنودة مسامية، ما يعني قدرتها على امتصاص الأصباغ في ثقوب دقيقة قبل أن تتصلب، الأمر الذي يُطيل عمر اللون.
عملية الأكسدة خطوة بخطوة
- المعالجة الأولية: في الخطوة الأولى من عملية الأنودة، تحتاج إلى تنظيف وإزالة الشحوم وحفر جزء الألومنيوم باستخدام محلول قلوي أو حمضي لإزالة طبقة الأكسيد والحصول على سمك سطح موحد.
- حمام التحليل الكهربائي: لبدء عملية التحليل الكهربائي، يُغمر جزء الألومنيوم في محلول إلكتروليتي. يُمكن استخدام حمض الكروميك لعملية الأنودة من النوع الأول، وحمض الكبريتيك لعملية الأنودة من النوع الثاني.
- طبقة أكسيد: عندما يمر تيار كهربائي عبر الجزء المغمور من المصعد، تنتقل أيونات الأكسجين من الإلكتروليت السائل إلى سطح الألومنيوم، فتتفاعل مكونةً أكسيد الألومنيوم. وينمو هذا الأكسيد داخل المعدن وخارجه على السطح الأصلي.
- الصباغة (إذا لزم الأمر): يمكنك تلوين طبقة الأنودة باستخدام أصباغ تتغلغل في مسام الأكسيد ويتم إغلاقها لاحقًا.
- ختم خاص: تتضمن عملية الختم استخدام الماء الساخن منزوع الأيونات أو محلول أسيتات النيكل. يحوّل الختم الطبقة الرقيقة الموجودة أعلى أكسيد الألومنيوم إلى
أنواع الأنودة: النوع الأول والثاني والثالث
| النوع | بالكهرباء | سماكة | عسر الماء | الاستخدام الأساسي |
| النوع الأول (الكروم) | حمض الكروم | 0.5 - 2.5 ميكرون | معتدل | أجزاء حساسة للإجهاد في صناعة الطيران؛ تغيير طفيف في الأبعاد |
| النوع الثاني (حمض الكبريتيك) | حمض الكبريتيك عند درجة حرارة 68-70 فهرنهايت | 5 - 25 ميكرون | معتدل | أغراض عامة: الهندسة المعمارية، والإلكترونيات الاستهلاكية، وتزيين السيارات |
| النوع الثالث (الأكسدة الصلبة) | حمض الكبريتيك عند درجة حرارة 34-36 فهرنهايت، تيار أعلى | 25 - 100 ميكرون | شنومكس-شنومك هرك | التآكل الشديد: المكونات الهيدروليكية، والمكابس، والأدوات الصناعية، والمعدات العسكرية |
جرب برولين الآن!
9 اختلافات بين الألودين والأنودة
1. معالجة
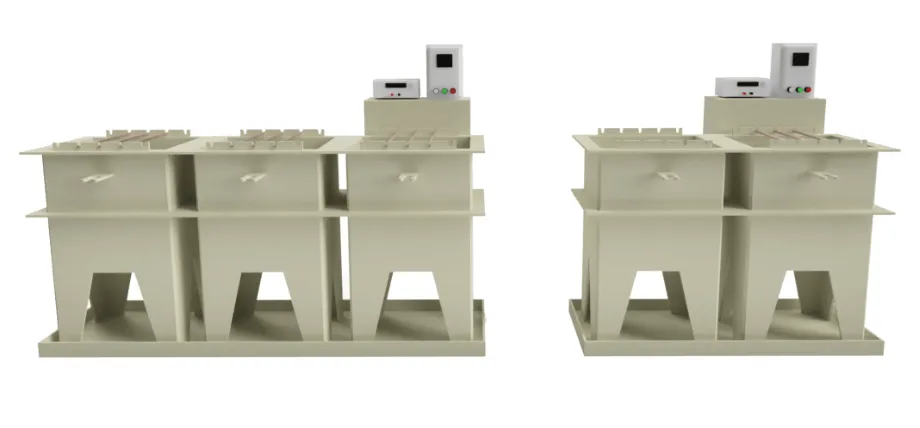 خزانات غمس المواد الكيميائية الصناعية
الألودين عملية كيميائية، حيث تُغطى القطعة بمحلول كرومات يتفاعل مع سطح الألومنيوم. لا يوجد تيار كهربائي أو خزان إلكتروليت. أما الأنودة فهي عملية كهروكيميائية، حيث تُوصل قطعة الألومنيوم كأنود في دائرة تيار مستمر، وتُغمر في إلكتروليت حمضي، وينمو الطلاء على الركيزة بفعل مرور التيار الكهربائي.
2. سمك الطلاء
يُنتج طلاء الألدوين طبقة رقيقة بسمك يتراوح بين 0.025 و0.1 ميكرومتر. لا يؤثر هذا على طول القطعة أو أبعادها، وبالتالي تبقى الأجزاء الملولبة سليمة. يُمكن استخدام طلاء الألدوين لثقوب الخلوص والوصلات المضغوطة. أما عملية الأنودة فتُنتج طبقة أكسيد يتراوح سمكها بين 5 و100 ميكرومتر أو أكثر، وذلك حسب شدة التيار الكهربائي ونوع المحلول الإلكتروليتي. لذلك، تتطلب الأجزاء الملولبة والثقوب في بعض الحالات معالجة مسبقة للأجزاء الحساسة.
3. الموصلية الكهربائية
إذا كان الجزء الخاص بك يتطلب وظائف كهربائية، فإن الألودين يحافظ على التوصيل الكهربائي لأن الطبقة رقيقة جدًا بحيث لا تُشكّل حاجزًا عازلًا متصلًا. أكسيد الألومنيوم مادة خزفية وتعمل كعازل، لذا قد تحتاج إلى تغطية نقاط التلامس قبل عملية الأنودة للحفاظ على الوظائف الكهربائية.
توفر عملية الأنودة الصلبة من النوع الثالث عزلاً كهربائياً بجهد انهيار عازل يتراوح بين 400 و600 فولت لكل ميل من سمك الطلاء. هذه الخاصية تجعلها مفيدة للعزل الكهربائي في المكونات المصنعة آلياً.
4. مقاومة التآكل
تزيد كل من عملية الألودين والأنودة من مقاومة التآكل. تكون طبقة الألودين رقيقة وناعمة مقارنةً بالأنودة، مما يجعلها عرضةً للتلف في ظروف الاحتكاك الشديد والضغط الميكانيكي. أما طبقة الأنودة من النوع الثالث فهي كثيفة وتعمل كحاجز أكسيد مستقر يقاوم الظروف المالحة والرطوبة والأشعة فوق البنفسجية والمواد الكيميائية. وتتجاوز فوائد الأنودة بكثير... طلاء الألومنيوم بالألودين من حيث مقاومة التآكل.
في اختبار الرش المحايد وفقًا للمعيار MIL-DTL05541، يُشترط أن تجتاز طلاءات الألدين من الفئة 1A ما لا يقل عن 168 ساعة، ويمكن لبعض السبائك المطروقة المطلية بعناية أن تتجاوز 336 ساعة في ظروف محكمة.
يتطلب النوع الثاني من عملية الأنودة اجتياز 336 ساعة من اختبار رش الملح وفقًا لمعايير ASTM، ويجب أن يتجاوز النوع الثالث عتبة 336 ساعة من رش الملح.
5. ارتداء المقاومة
لا توفر مادة الألودين مقاومة تُذكر للتآكل. أما عملية الأنودة، فيمكن أن تصل صلابتها إلى 70 HRC، وهي صلابة تُضاهي بعض سبائك الصلب، وتُعدّ الأنودة الصلبة الخيار الأمثل لمكونات الألومنيوم المعرضة للاحتكاك، مثل الأدوات الصناعية.
تبلغ صلابة الألومنيوم غير المعالج حوالي 15 HRC على مقياس روكويل C. ويمكن لعملية الأنودة من النوع الثالث أن ترفع هذه الصلابة إلى 70 HRC، أي بزيادة قدرها أربعة أضعاف في صلابة السطح. وهذا ما يجعل الأنودة معالجة فعالة من حيث التكلفة لمقاومة التآكل.
6. التصاق الطلاء
يُعد طلاء الألودين خيارًا شائعًا نظرًا لقوة التصاق الطلاء به. يوفر سطح الكرومات رابطة كيميائية للطبقات النهائية. في تطبيقات صناعة الطيران، يُستخدم طلاء الألودين بكثرة لأنه يُحسّن متانة نظام الطلاء بأكمله على الألومنيوم. كما توفر عملية الأنودة سطحًا قابلًا للالتصاق، ولكن بعد عملية الختم، تصبح فوائد الأنودة في تحسين التصاق الطلاء ضئيلة.
7. كلف
يُعدّ الألودين خيارًا أقل تكلفة عند النظر إلى السعر والمعدات اللازمة واستهلاك الطاقة ووقت المعالجة. فهو لا يتطلب مُثبّتات جهد أو خزانات إلكتروليتية كبيرة، ويمكن تنفيذ عملية الألودين عن طريق الرش. في المقابل، تتطلب عملية الأنودة استثمارًا أكبر في خزانات مُخصصة وسوائل مُتحكّم بدرجة حرارتها، بالإضافة إلى تكاليف طاقة أعلى للإنتاج بكميات كبيرة.
تتراوح تكلفة عملية الأنودة من النوع الثاني بين 0.5 و2.00 دولار أمريكي للقدم المربع للتشطيب القياسي، وتُجرى كلتا المعالجتين السطحيتين على دفعات مع حد أدنى من مساحة السطح المطلوبة لجعلها فعالة من حيث التكلفة. أما النوع الثالث فقد يكون أكثر تكلفة بكثير نظرًا لطول مدة المعالجة ومتطلبات الإلكتروليت.
8. مظهر خارجي
يتميز طلاء الألودين بلون يتراوح بين الشفاف والذهبي. ولا تتوفر خيارات ألوان أخرى، ويعتمد المظهر بشكل كبير على نوع سبيكة الألومنيوم. أما عملية الأنودة فتُنتج سطحًا مساميًا يتراوح بين غير لامع ولامع، وتسمح هذه المسامات بالتلوين، مما يزيد من نطاق ألوان الأنودة.
9. تغيير أبعاد الجزء
لا يُحدث الألودين أي تغيير ملحوظ في أبعاد القطعة. يمكن طلاء مكوناتك بعد الانتهاء من عمليات التشغيل، مما يُسهّل عملية التصنيع. أما الأنودة، فقد تُضيف ما يصل إلى 100 ميكرون، لأن طبقة الأكسيد تنمو من السطح الأصلي. لذا، ستحتاج إلى إعادة تحديد أبعاد القطعة لتعويض السماكة الإضافية في حال اختيارك الأنودة.
اختلافات التطبيقات
قسم جسم الطائرة المثبت بالمسامير
|
حلول |
الودين |
اطل بأكسيد الألومنيوم |
|
فضاء |
الألواح والأقواس الهيكلية التي تُعدّ فيها الموصلية والالتصاق الجيد مهمة. متوافقة مع معيار MIL-DTL05541 |
وصلات هيدروليكية وهياكل غير هيكلية لمقاومة التآكل |
|
الجيش |
صناديق حماية من التداخل الكهرومغناطيسي للتلامس الكهربائي |
حوامل بصرية ومعدات، عندما تحتاج إلى مقاومة للتآكل ومتانة |
|
الإلكترونيات وشاشات العرض الرقمية |
تُستخدم لوحات تثبيت لوحات الدوائر المطبوعة عند الحاجة إلى التأريض والتوصيل الكهربائي |
الأجهزة الإلكترونية الاستهلاكية، عندما يكون سطح العزل قادراً على منع حدوث دوائر قصر. |
|
مارين |
حماية قصيرة جداً من التآكل |
التركيبات، ومعدات سطح السفينة، والمكونات التي يتم إحكام غلقها ضد الرطوبة باستخدام طلاء مؤكسد من النوع الثاني. |
خدمة الأكسدة المخصصة
تقدم شركة Boda خدمات الأنودة المخصصة والاحترافية خدمة ألودينسواءً كان ذلك من النوع الثاني أو الثالث من الأنودة الصلبة للتطبيقات التي تتطلب مقاومة عالية للتآكل والاحتكاك، فإن أنودة Boda المخصصة تُصنع وفقًا لمواصفاتك الدقيقة، ونحرص على مطابقة السبيكة والسماكة واللون ومتطلبات المواصفات العسكرية من أول قطعة.
احصل على أوقات تسليم سريعة، وعروض أسعار سريعة، والأهم من ذلك، جودة دفعات متسقة مع وثائق تتبع.
طلب إقتباس حر اليوم!
خاتمة
يتلخص الاختيار بين طلاء الألودين والأنودة في ثلاثة أمور أساسية: وظائف القطعة، والتوصيل الكهربائي، والميزانية المخصصة للقطع ذات الإنتاج الكبير. يُعد طلاء الألودين الخيار الأمثل عندما يكون الحفاظ على التوصيل الكهربائي ضروريًا، بينما تُعد الأنودة الخيار الأنسب لمقاومة التآكل والتلف، بالإضافة إلى ثبات اللون على المدى الطويل.