
"في قولبة الحقن، كل عيب - سواء كان ذلك النفث أو علامات الحرق - يتطلب التوازن بين خصائص المواد، وهندسة القالب، وظروف المعالجة."
مثل أي طريقة تصنيع أخرى، حتى الخطأ البسيط يمكن أن يسبب عيوبًا في التصنيع حقن صب عملية. في بعض الأحيان، قد تواجه عملية التشكيل المثالية مشكلات وتنتج أجزاء ذات جودة أقل. بعد كل شيء، إنها عملية معقدة ومفصلة. هؤلاء عيوب القولبة بالحقن يمكن أن تؤثر على المظهر الجمالي والوظيفة والدقة والسلامة الهيكلية.
ستناقش هذه المقالة عيوبًا محددة في الأجزاء المصبوبة بالحقن، وأسبابها المحتملة وكيفية تجنبها أو حلها.
ما هي عيوب صب الحقن؟
أولاً ، دعنا نفهم ما هو حقن صب. إنها عملية تصنيع تستخدم لإنتاج الأجزاء عن طريق حقن المواد المنصهرة في القالب. تُستخدم هذه الطريقة بشكل شائع لإنتاج الأجزاء البلاستيكية بكميات كبيرة، مما يسمح بدقة عالية واتساق في شكل وأبعاد المنتجات النهائية. العيوب هي مخالفات أو عيوب في الأجزاء البلاستيكية التي يتم إنتاجها عن طريق طرق القولبة بالحقن، والتي يمكن أن تؤثر على مظهر الجزء ووظيفته وسلامته الهيكلية.
غالبًا ما تنشأ عيوب التشكيل هذه من سوء تصميم القالب، والتعامل غير السليم مع العملية، ومعلمات صب الحقن دون المستوى الأمثل. علاوة على ذلك، يمكن أن تؤدي عدم الدقة في تصنيع القوالب إلى تزييفها أو عدم استواء الأسطح، بينما قد تؤدي مشكلات معالجة العمليات إلى عدم تناسق تدفق المواد أو التحكم في درجة الحرارة.
إن فهم هذه العيوب أمر بالغ الأهمية لضمان إنتاج عالي الجودة. فهو يمكّن الشركات المصنعة من تحديد وتصحيح أوجه القصور في العمليات وعيوب التصميم. لذلك، دعونا نتناول العيوب الشائعة بالتفصيل واحدًا تلو الآخر.
العيب 1: فلاش أو نتوءات
يحدث الوميض أو النتوءات عندما تتسرب المواد الزائدة من تجويف القالب، عادةً على طول خط الفراق أو الإدخالات. ينتج هذا العيب عادةً عن ضغط الحقن المفرط، أو قوة التثبيت غير المناسبة، أو تآكل القالب، مما يؤدي إلى ظهور طبقات رقيقة غير مرغوب فيها من البلاستيك على حافة الجزء.
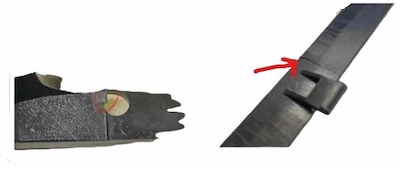
فلاش أو نتوءات
لحل مشكلة الزوائد أو النتوءات أو تجنبها، اضبط ضغط الحقن بدقة. على سبيل المثال، يجب أن يكون الضغط كافيًا لملء القالب دون إخراج كمية زائدة من المادة. بعد ذلك، افحص القالب بانتظام واضبط قوة التثبيت لضمان إحكام إغلاق نصفي القالب. للمزيد من المعلومات:فلاش حقن صب
العيب 2: لقطات قصيرة
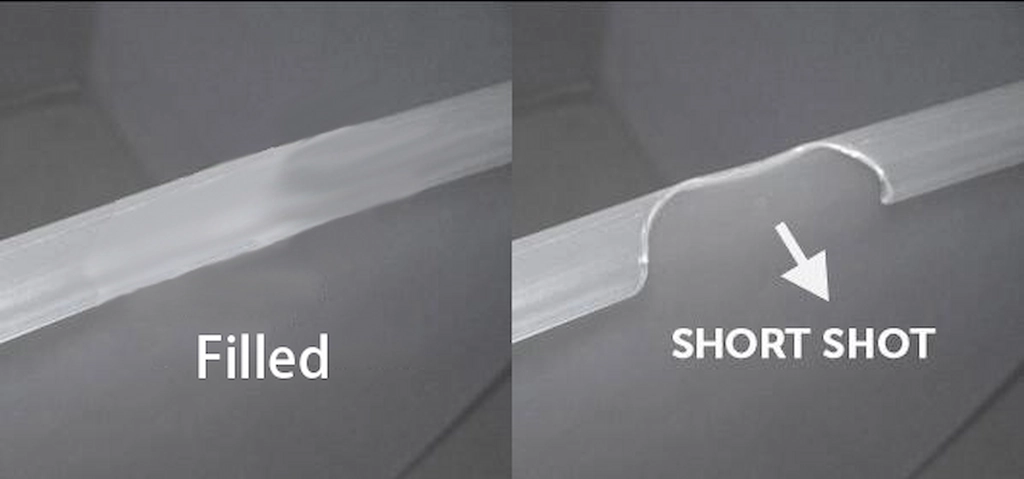
خلل في اللقطة القصيرة
لقطات قصيرة تُعدّ هذه العيوب من عيوب قولبة الحقن الشائعة الأخرى. وهي تتمثل في عدم اكتمال ملء تجويف القالب، ما يؤدي إلى عدم اكتمال الأجزاء النهائية أو تشكيلها جزئيًا. دعونا نلقي نظرة على أسباب هذا العيب وكيفية معالجته.
الجدول: أسباب وحلول اللقطة القصيرة
| أسباب اللقطات القصيرة | الحلول |
| حجم المواد غير كاف | قم بزيادة حجم المادة لضمان ملء تجويف القالب بالكامل. |
| ضغط الحقن غير كاف | اضبط ضغط الحقن لأعلى لضمان وصول المادة إلى جميع أجزاء القالب. |
| التبريد المبكر للبلاستيك | قم بتحسين تصميم القالب ودرجات حرارة المواد لمنع البلاستيك من التصلب مبكرًا. |
| بوابات ذات حجم أو موقع غير صحيح | إعادة تصميم أو تعديل حجم وموقع بوابات صب الحقن لتحسين تدفق المواد وتوزيعها. |
| لزوجة المواد المنخفضة | حدد المواد ذات اللزوجة المناسبة أو اضبط درجة حرارة المادة لتحسين التدفق. |
جرب برولين الآن!
العيب 3: تزييفها
عيب الالتواء هو ثني أو التواء غير مطلوب في أجزاء القولبة بالحقن، وغالبًا ما يكون ذلك بسبب معدلات التبريد غير المتساوية داخل المادة. بعد ذلك، هناك عوامل مثل سمك الجدار غير الموحد، أو عدم كفاية تصميم نظام التبريد، أو حقن صب المواد الخام تؤثر الخصائص على تبديد الحرارة الموحد من القالب. يسبب ضغطًا داخليًا على الأجزاء، مما يؤدي إلى تزييفها.
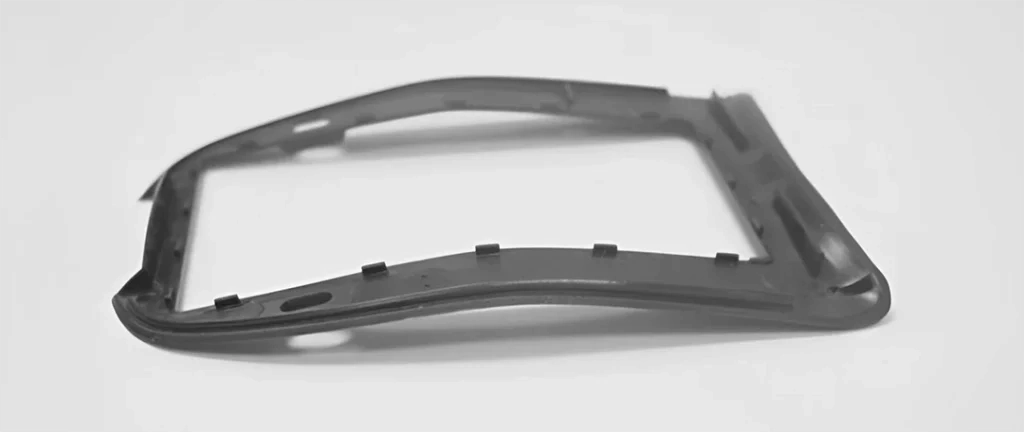
عيب تزييفه في الجزء البلاستيكي
أسباب الاعوجاج
- سمك الجدار غير الموحد في تصميم الجزء يؤدي إلى معدلات تبريد غير متساوية.
- يؤدي نظام التبريد غير الكافي في القالب إلى الانكماش التفاضلي.
- تحرير القالب مبكرًا قبل أن يبرد الجزء ويستقر بشكل كافٍ.
حلول للتزييف
- صمم الأجزاء بسماكة جدار موحدة بحيث يكون التبريد متساويًا في جميع أنحاء القطعة.
- تعزيز نظام تبريد القالب لتسهيل تبديد الحرارة بشكل موحد.
- اضبط وقت التبريد وتوقيت تحرير القالب (تأكد من ضبط الجزء بالكامل).
العيب 4: علامات الغرق
يمكنك القول أن علامات الحوض هي الدمامل الموجودة على سطح الجزء المصبوب. هذه هي المنخفضات السطحية، أو فترات الاستراحة، أو الحفر، أو الفتحات، أو الخدوش على السطح.
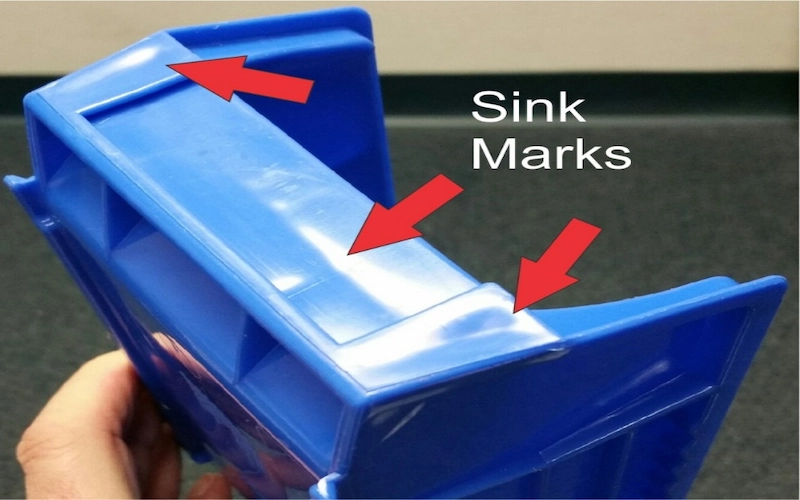
علامات بالوعة
الجدول: أسباب وحلول علامات الغرق
| الأسباب | الحلول |
| وقت التبريد غير كافي | زيادة وقت التبريد يمكن أن يقلل من الانكماش ويبرد الأجزاء البلاستيكية بشكل موحد. |
| انخفاض ضغط تجويف القالب | اضبط ضغط الإمساك لتعويض الانكماش في المناطق الأكثر سمكًا. |
| ارتفاع درجة حرارة الذوبان أو العفن | تقليل درجات حرارة الذوبان والعفن لمنع ارتفاع درجة الحرارة والتبريد غير المتساوي. |
| أقسام الجدار السميكة في التصميم | إعادة تصميم الجزء لتقليل سمك الجدران. |
| التبريد غير المنتظم للأقسام السميكة | تنفيذ آلية تبريد أكثر كفاءة وتعديل تصميم القالب لتوزيع الحرارة بشكل متساوٍ. |
العيب 5: خطوط اللحام أو الحياكة
تندمج خطوط اللحام أو الحياكة في قالب الحقن عندما يتقارب تدفقان من الراتنج المنصهر ولكنهما يفشلان في الاندماج بشكل صحيح. تحدث هذه العيوب بشكل خاص مع القوالب المعقدة. على سبيل المثال، قوالب حقن الالمنيوم مع ميزات مثل الثقوب حيث ينقسم الراتنج أولاً ثم يتحد مرة أخرى.
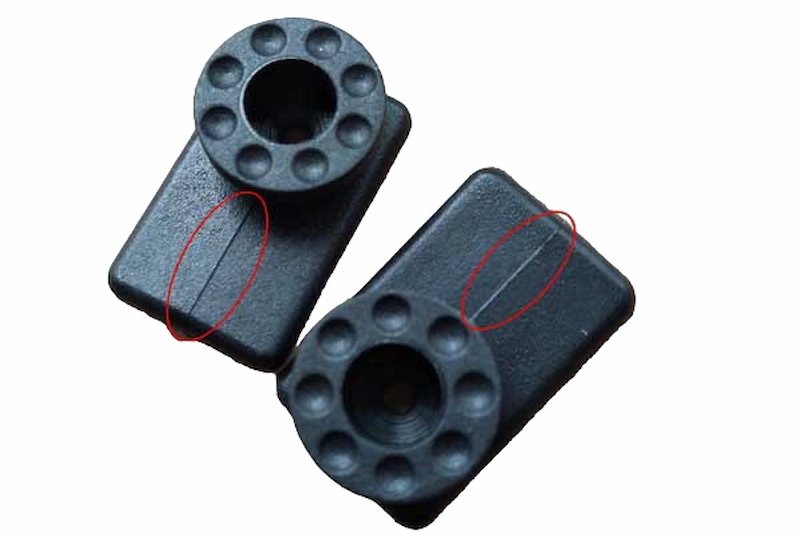
خطوط اللحام على جزء ABS
الراتنج الرئيسي وراء خطوط اللحام تتمثل المشكلة في اختلاف درجات الحرارة بين التدفقات التي تلتقي وتندمج. ويؤدي هذا الاختلاف في درجات الحرارة إلى تصلب جزئي وضعف في الترابط. ولا تؤثر هذه المشكلة على المظهر الجمالي للجزء فحسب، بل تؤثر أيضاً على سلامته الهيكلية.
لتجنب هذا، تحسين صب الحقن المعلمات مثل درجة حرارة الراتنج وسرعة الحقن والضغط. بعد ذلك، يعد اختيار الراتنجات ذات اللزوجة المنخفضة وتعديل تصميم القالب (في الراتنج للتقسيم وإعادة الانضمام إلى الموقع) استراتيجيتين فعالتين.
العيب 6: علامات الحروق
علامات الحروق في قوالب الحقن هي تغيرات في اللون باللون الأسود بلون الصدأ على سطح أو حواف الأجزاء المصبوبة. تنشأ عيوب قولبة الحقن هذه عادةً من ارتفاع درجة حرارة المادة أو الهواء المحبوس داخل القالب.
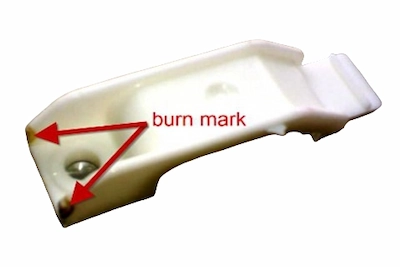
ندب الحروق
غالبًا ما ينتج ارتفاع درجة الحرارة عن درجات حرارة البرميل المفرطة أو بقاء المواد لفترة طويلة. من ناحية أخرى، يمكن أن ينبع الهواء المحبوس من التنفيس أو من سرعات الحقن السريعة جدًا. لا تؤثر علامات الحروق عمومًا على السلامة الهيكلية للأجزاء، ولكنها تصبح مشكلة عندما يؤدي مستوى التدهور إلى إضعاف وظيفة الجزء أو جاذبيته الجمالية.
كيفية معالجتها؟
- انخفاض درجات حرارة الذوبان والعفن لمنع ارتفاع درجة حرارة الراتنج البلاستيكي.
- تقليل سرعة الحقن
- قم بتنفيذ أنظمة العادم مثل البوابات وفتحات الغاز للسماح للهواء المحبوس بالهروب.
- تحسين نظام دورة القالب، بما في ذلك أوقات الحقن والتبريد للتحكم بفعالية في العملية.
إضغط هنا للتحميل: الرسم البياني للعيوب حقن صب
جرب برولين الآن!
العيب السابع: النفث
وينتج عن عيب النفث أنماط متموجة تشبه الثعبان على سطح الأجزاء المقولبة. يحدث هذا العيب عندما يدخل البلاستيك بسرعة كبيرة، ويتناثر على جدران القالب، مما يؤدي إلى حدوث اضطراب قبل أن يتصلب. بعد ذلك، يؤثر النفث على المظهر والسلامة الهيكلية. تشمل أسباب النفث سرعات الحقن العالية بشكل مفرط، والموقع غير المناسب للبوابة، ودرجات حرارة العفن الباردة.
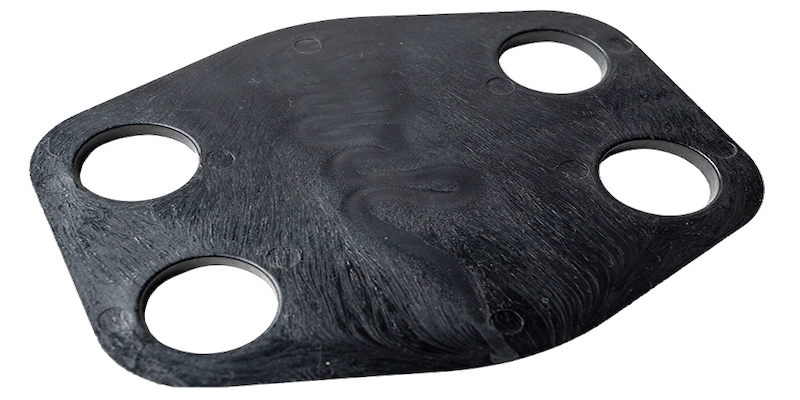
عيب النفث على الجزء المصبوب بالحقن
يمكن إجراء العديد من التعديلات لتجنب هذا العيب على أجزاء صب حقن البلاستيك. تقليل سرعة الحقن. إنه يسمح بملء القالب بشكل أكثر تدريجيًا ويقلل من الاضطراب. ثانيا، زيادة درجة حرارة القالب والراتنج. قد يمنع إعداد المواد قبل الأوان. ثالثا، تحسين وضع البوابة أمر بالغ الأهمية. لذلك، ضعه لضمان مسار تدفق أكثر سلاسة. بالإضافة إلى ذلك، فإن زيادة حجم البوابة يمكن أن يؤدي إلى إبطاء سرعة دخول البلاستيك. ونتيجة لذلك، فإنه يقلل من احتمال حدوث هذا الخلل.
العيب 8: الفراغات
تشير جيوب الهواء أو الفراغات المفرغة في قالب الحقن إلى المساحات المجوفة الصغيرة داخل القالب مكونات بلاستيكية هندسية. يمكن أن تقلل الفراغات من قوة الأجزاء وجماليتها. السبب الرئيسي وراء تكوين الفراغ هو الهواء المحبوس، أو انخفاض ضغط الحقن، أو ضغط التعبئة غير الكافي، خاصة في الأجزاء السميكة من الجزء.
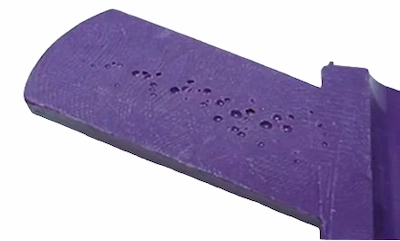
الفراغات على الجزء المصبوب
كيفية تجنب أو حل الفراغات؟
- ضمان التهوية المناسبة في القالب لتسهيل هروب الهواء المحبوس.
- استخدم ضغط التعبئة المناسب لملء تجويف القالب بشكل كامل ومتساوي.
- تحسين وقت التبريد للسماح بالتصلب الموحد دون خلق فراغات.
- ضع البوابة بالقرب من الجزء الأكثر سمكًا في القالب واستخدم بلاستيكًا أقل لزوجة لتعزيز خروج الهواء.
العيب 9: التصفيح
يتم تحديد هذا العيب في قولبة الحقن من خلال تقشير أو تقشر الطبقات داخل الجزء المصبوب. غالبًا ما يحدث ذلك بسبب تلوث المواد أو ضعف الترابط. علاوة على ذلك، يمكن أن تكون الأسباب الرئيسية هي خلط البوليمرات غير المتوافقة، أو استخدام عوامل إطلاق مفرطة، أو درجات حرارة غير متساوية للراتنج.
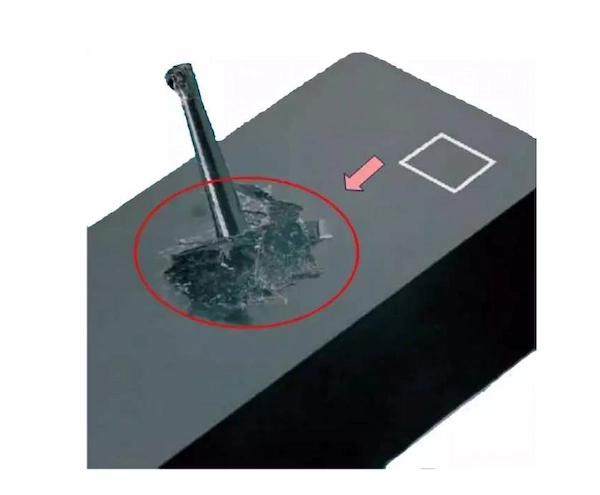
عيب التفريغ
الجدول: الأسباب واستراتيجيات الوقاية من التصفيح
| سبب التحلل | استراتيجية الوقاية |
| عدم التوافق المادي | التأكد من توافق المواد المستخدمة في الإنتاج. |
| الاستخدام المفرط لوكلاء الإصدار | التقليل من استخدام عوامل التحرير أثناء القولبة. |
| درجات حرارة الراتنج غير متناسقة | الحفاظ على درجات حرارة الراتنج ثابتة طوال العملية. |
| الرطوبة الزائدة | المواد الجافة بشكل مناسب قبل صب لإزالة الرطوبة. |
| الزوايا الحادة في البوابة ومسار التدفق | شطب الزوايا الحادة في تصميم القالب لتحسين التدفق. |
العيب 10: تغير اللون
يحدث تغير اللون عند وجود خطوط غير متناسقة في اللون، والتي تظهر على شكل ألوان غير متساوية أو خطوط أو مناطق باهتة. تنشأ هذه المشكلة عادةً من عدم توافق البوليمر مع درجات حرارة المعالجة أو الملونات أو تدهور المواد.
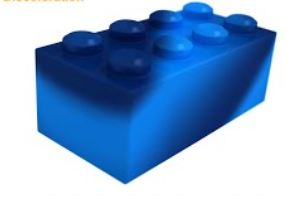
جزء متغير اللون جزئيًا
أسباب تغير اللون
- التفاعل مع المواد الكيميائية أو الأشعة فوق البنفسجية التي تغير اللون.
- الراتنجات أو الكريات المتبقية في القادوس أو فوهة الحقن.
- قوالب تمسك بالحطام من دورات الإنتاج السابقة.
- تفتقر الملونات إلى المقاومة المناسبة للحرارة والخلط غير الكافي لمخاليط التلوين.
منع تغير اللون
- حماية المواد من المواد الكيميائية الضارة والأشعة فوق البنفسجية.
- قم بتنفيذ التنظيف الشامل للقادوس والعفن والفوهة بعد دورة التشكيل.
- استخدم عامل تنظيف للتخلص من الملونات المتبقية والبقايا الأخرى.
- حدد الملونات التي يمكنها تحمل درجات حرارة المعالجة وتضمن الخلط الموحد لتركيبات الألوان للحفاظ على تناسق اللون.
العيب 11: تدهور المواد
يشير هذا العيب إلى ضعف أو تغيير في خصائص الأجزاء المقولبة. ويحدث ذلك عندما تتم معالجة المواد بما يتجاوز حدود الاستقرار الحراري أو تتعرض لضغط ميكانيكي مفرط أثناء عملية التشكيل.
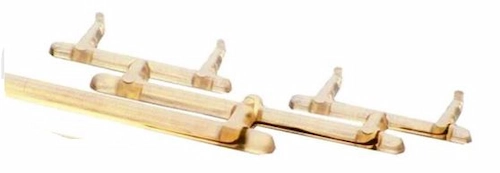
تدهور المواد
أولاً، التحكم في درجات حرارة المعالجة لتجنب التدهور. لذلك، يمكنك ضمان بقاء الأجزاء الموجودة داخل القالب ضمن حدود الاستقرار الحراري للمادة. بالإضافة إلى ذلك، يمكن أن يساعد تقليل الضغط الميكانيكي عن طريق ضبط معدلات القص وضغوط الحقن في الحفاظ على سلامة المادة. بشكل عام، قم بمراقبة هذه المعلمات وتحسينها.
العيب 12: سوء تشطيب السطح
يُقصد بسوء تشطيب السطح عدم انتظام الملمس أو المظهر. قد ينتج هذا العيب في عملية قولبة الحقن عن استخدام مواد غير مناسبة لتصميم القالب أو لجودة السطح المطلوبة. بالإضافة إلى ذلك، قد تُعزى هذه العيوب إلى عوامل أخرى مثل اختيار المواد بشكل غير صحيح، أو عدم كفاية المواد المستخدمة. تلميع القالب، أو معلمات المعالجة غير الصحيحة يمكن أن تؤدي إلى تشطيب سطحي دون المستوى الأمثل للجزء المصبوب.
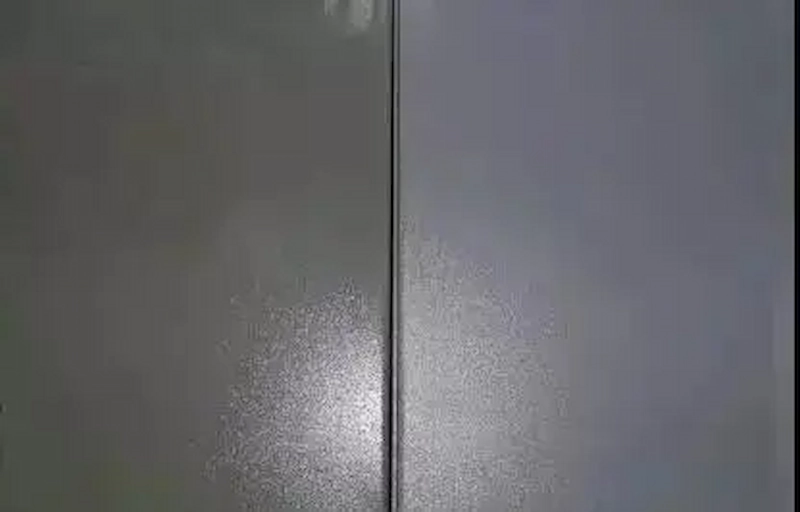
الانتهاء من الفقراء وسلس
تجنب أو الوقاية
- استخدم تقنيات اختيار المواد المنهجية واختر المواد المتوافقة مع تصميم القالب وجودة السطح المقصودة.
- بعد القولبة بالحقن، قم بتطبيق التلميع للحصول على سطح أكثر سلاسة.
- تحسين معلمات المعالجة، مثل درجة الحرارة وسرعة الحقن لتحقيق تشطيب عالي الجودة للسطح.
جرب برولين الآن!
هل يمكن للمعدات أن تسبب عيوب قولبة الحقن؟
نعم، الإعداد غير المناسب للمعدات، والتغذية غير المتسقة، واستقرار آلة قولبة الحقن، والمعايرة، وأسباب أخرى يمكن أن تؤدي إلى عيوب قولبة الحقن.
بعد ذلك، دعونا نشير إلى المشكلات المحتملة المتعلقة بالمعدات المستخدمة في عملية التشكيل.
تغذية المواد
تؤدي التغذية غير المتسقة للمواد في قالب الحقن إلى حدوث اختلاف في وزن الجزء وجودته. ينشأ هذا التناقض من عدم انتظام آلية التغذية أو القادوس. ولذلك، يجب فحص نظام التغذية بانتظام، وصيانة ومعايرة الآلة، والتأكد من أن المواد خالية من التلوث.
عصابات سخان خلل
تحافظ أشرطة السخان على درجة الحرارة المناسبة لصهر المواد، وقد يؤدي أي خلل إلى ذوبان المواد بشكل غير صحيح. ونتيجة لذلك، من الضروري إجراء صيانة منتظمة وفحص نطاقات السخان. لذلك يمكنها ضمان تدفق المواد المتسق وجودة الأجزاء المقولبة.
مسامير أو براميل البالية
البراغي والبراميل الموجودة في آلة التشكيل بالحقن معرضة للتآكل بسبب الاستخدام المستمر. بمرور الوقت، يمكن أن يؤدي هذا التآكل إلى سوء خلط المواد وتدهورها. قد لا تقوم البراغي البالية بنقل المواد أو خلطها أو ضغطها بشكل صحيح، مما يؤدي إلى عدم تناسق الملمس والخصائص الميكانيكية في المنتج النهائي.
فشل النظام الهيدروليكي أو الهوائي
الأنظمة الهيدروليكية أو الهوائية هي المسؤولة عن القوة اللازمة لإغلاق القالب وتثبيته. بالإضافة إلى أنه يسهل حركة مختلف مكونات ماكينة القولبة بالحقن. بعد ذلك، فإن الفشل في هذه الأنظمة يجعل عملية التشكيل متسقة ودقيقة. لذا قم بفحص وصيانة المشكلات المحتملة مثل التسربات أو فقدان الضغط أو فشل الصمامات.
تصنيع أجزاء مصبوبة بالحقن خالية من العيوب في Boda
At غزير، إن التزامنا بتصنيع الأجزاء المقولبة بالحقن الخالية من العيوب أمر بالغ الأهمية. نحن نستخدم معدات وتقنيات متقدمة لضمان الدقة في كل جانب من جوانب عملية التشكيل. بعد ذلك، يعد تحسين اختيار المواد للتحكم الدقيق في معلمات المعالجة أمرًا أساسيًا لتجنب جميع العيوب في الأجزاء المقولبة.
يركز فريق الخبراء المتخصص لدينا على التحسين المستمر والابتكار في تصميم القوالب ووظائفها. يزيل هذا الأسلوب العيوب الشائعة مثل الاعوجاج وعلامات الغرق والفلاش. تعمل خبرة الفريق في استكشاف الأخطاء وإصلاحها والصيانة الوقائية على تعزيز موثوقية واتساق المنتجات النهائية.
إذا كنت تبحث عن أي خدمات صب الحقن من خلال اتباع نهج استباقي لمنع العيوب، تتعامل شركة Protean مع مشروعك مع الاهتمام بالتفاصيل. قم بتحميل التصميم الخاص بك و طلب عرض أسعار لبدء مشروعك!
وتلخيصا
يؤثر تصميم قالب الحقن وجودة التصنيع بشكل كبير على الصفات الوظيفية والجمالية للأجزاء المقولبة. تنشأ عيوب مثل الومضات أو النتوءات، والطلقات القصيرة، والاعوجاج، وعلامات الغرق، وخطوط اللحام من مشكلات في تصميم القالب، وتدفق المواد، وعملية التبريد.
حل هذه أو تجنبها عيوب القولبة بالحقن يتطلب مزيجًا من التشغيل الدقيق للمعدات، واختيار المواد بعناية، والتحكم الدقيق في العملية. يمكنك تحسين جودة واتساق المنتجات المقولبة بالحقن من خلال النظر في العيوب المحتملة والأسباب الكامنة وراءها أثناء تصميم القالب والتعامل مع مشروع قولبة الحقن.
اقرأ أكثر:
- صب حقن ABS: دليل لتحقيق المنتجات البلاستيكية
الأسئلة الشائعة
ما هي عيوب صب الحقن الشائعة؟
تشمل عيوب قولبة الحقن الشائعة الوميض أو النتوءات، واللقطات القصيرة، والالتواء، وعلامات الحوض، وخطوط اللحام أو الحياكة، وعلامات الحروق، والنفث، والفراغات.
ما الذي يسبب ومضات أو نتوءات في صب الحقن؟
يحدث الوميض أو النتوءات بسبب ضغط الحقن الزائد أو قوة التثبيت غير المناسبة أو التآكل في القالب.
كيف يمكن منع الطلقات القصيرة في صب الحقن؟
استخدم حجمًا كافيًا من المواد، وضغط حقن مناسبًا، وقم بتحسين درجات حرارة القالب والمواد لمنع الطلقات القصيرة.
ما الذي يؤدي إلى تزييف الأجزاء المقولبة بالحقن؟
وهو نتيجة لمعدلات التبريد غير المتساوية بسبب سمك الجدار غير الموحد أو التصميم غير المناسب لنظام التبريد.
ما هي الأسباب الشائعة لخطوط اللحام أو الحياكة؟
عادة ما تنتج خطوط اللحام أو الحياكة عن تغيرات في درجات الحرارة عندما يتقارب تدفقان من الراتنج المنصهر.
هل يمكن أن تؤدي مشكلات المعدات إلى عيوب في قولبة الحقن؟
نعم، يمكن أن تؤدي مشكلات المعدات، مثل التغذية غير المتسقة للمواد، وأشرطة السخان المعطلة، والبراغي أو البراميل البالية، إلى عيوب مختلفة في قولبة الحقن.