
قطع الفولاذ بالليزر
تتضمن عملية قطع الفولاذ بالليزر إزالة المادة من قطع العمل المعدنية باستخدام الليزر، وهي عملية فعالة بشكل خاص للفولاذ والمعادن الصلبة الأخرى. وهذا ما يجعلها مثالية لتطبيقات مثل ألواح الفولاذ المقطوعة بالليزر وقطع المعادن المخصصة بالليزر. القطع بالليزر تتيح التكنولوجيا معالجة مجموعة واسعة من المواد، بما في ذلك المعادن والخشب وأنواع معينة من البلاستيك بالإضافة إلى قطع الفولاذ المقاوم للصدأ بالليزر.
يركز شعاع الليزر الطاقة الحرارية على مادة الفولاذ وفق مسار مُبرمج، تاركًا أثرًا من الانصهار أو التبخر، مما يُساعد الغازات كالأكسجين والنيتروجين على إزالة الحطام. تُنتج هذه العملية قطعًا نظيفة مع تقليل المساحة المُتأثرة بالحرارة إلى أدنى حد.
تعمل تقنية القطع بالليزر دون أي تلامس مادي، مما يحمي الأدوات من التآكل ويمنع التلوث، وهو أمر بالغ الأهمية لتطبيقات مثل الصناعات الغذائية والطبية. يتيح الجمع بين قوة الليزر المثلى وسرعة القطع الحصول على مواصفات دقيقة، مما يقلل من متطلبات المعالجة اللاحقة مقارنةً بعمليات التثقيب الميكانيكية.
أساسيات قطع الفولاذ بالليزر
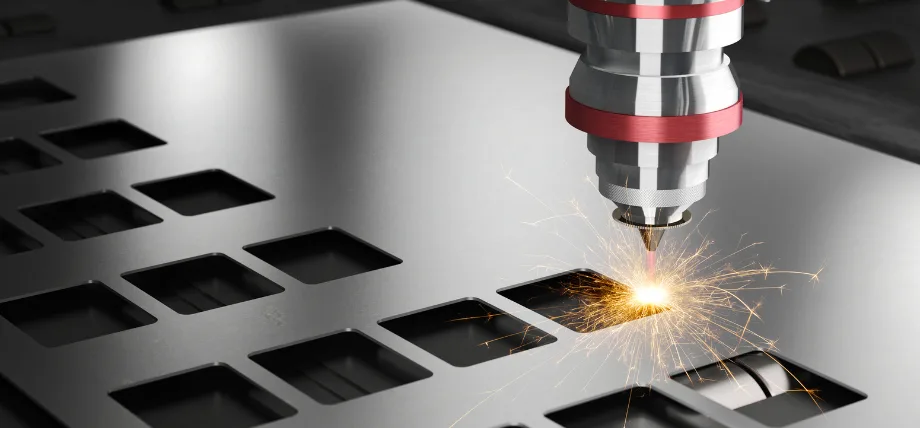
قطع صفائح الفولاذ بالليزر لإنتاج أجزاء متعددة
مبادئ القطع بالليزر
تبدأ عملية القطع بالليزر باستخدام ليزر ثاني أكسيد الكربون أو ليزر الألياف الذي ينتج حزمًا متقاربة، والتي تمر بعد ذلك عبر أنظمة بصرية للتركيز على قطع العمل الفولاذية. يقوم الشعاع بتسخين المعدن حتى يصل إلى نقطة انصهاره أو تبخره، بينما تعمل غازات مساعدة مثل النيتروجين على إبعاد منطقة القطع لإنشاء شق محدد.
تُمكّن تقنية الليزر من معالجة خمسة معادن أساسية، تشمل الفولاذ الطري، والفولاذ المقاوم للصدأ، والألومنيوم، والنحاس الأصفر، والنحاس. وبفضل سعره المنخفض وعمره الطويل، يُعدّ الفولاذ الطري مادة مثالية لعمليات القطع بالليزر. وتُحقق هذه الطريقة في معالجة الفولاذ معدلات تشوه منخفضة ونتائج عالية الدقة.
أنواع الليزر المستخدم
تعمل ليزرات ثاني أكسيد الكربون عند طول موجي 10.6 ميكرومتر، لكن كفاءتها في القطع تنخفض عند معالجة المعادن العاكسة للضوء، مثل الألومنيوم والنحاس. أما ليزرات الألياف، بطول موجي 1.07 ميكرومتر، فتتيح امتصاصًا أفضل للفولاذ، مما يسمح بعمليات قطع أسرع ومعالجة مواد يصل سمكها إلى 25 مم. يصل الشعاع الناتج عن قواطع الليزر الليفي إلى أبعاد أصغر، مما ينتج عنه دقة أفضل من أنظمة ليزر ثاني أكسيد الكربون لألواح الصلب المقطوعة بالليزر عالية الجودة للاستخدامات المعمارية.
يُعدّ الفولاذ الكربوني مادة مثالية لعمليات القطع بالليزر، وذلك بفضل سعره المنخفض وعمره التشغيلي الطويل. أما النحاس، بخصائصه الحرارية والكهربائية الممتازة، فيجعله مادة شائعة الاستخدام، وإن كانت تمثل تحدياً، في تطبيقات القطع بالليزر.
معايير العملية الرئيسية لقطع الفولاذ بالليزر
تحدد قوة الليزر عمق الاختراق، ولكن يجب أن تتناسب سرعة القطع مع مستويات الطاقة لمنع تراكم الحرارة الزائدة في المنطقة المتأثرة بالحرارة. يعتمد الاختيار بين غازات الأكسجين والنيتروجين للقطع على نوع المادة لأن الأكسجين يخلق تفاعلات طاردة للحرارة مع الفولاذ الكربوني، بينما يحمي النيتروجين الفولاذ المقاوم للصدأ من الأكسدة.
يؤدي استهلاك الطاقة في ليزرات ثاني أكسيد الكربون إلى هدر 80% من الطاقة، لأن كفاءتها التشغيلية لا تتجاوز 20%. يُعد الفولاذ المقاوم للصدأ خيارًا ممتازًا لعمليات القطع بالليزر، نظرًا لمتانته العالية ومقاومته للأكسدة. يستخدم رأس الليزر مستشعرات للحفاظ على بُعده البؤري، مما يضمن أداءً ثابتًا عند قطع الصفائح المعدنية بالليزر بسماكات مختلفة.
تكامل النظام والتحكم فيه
يتبع شعاع الليزر مسارات مبرمجة عبر أنظمة التحكم CNC، مما يتيح إنشاء تصميمات معقدة لأجزاء معدنية ذات ثقوب وخطوط محيطية. تتيح إمكانيات البرمجة في آلات القطع بالليزر للمستخدمين ابتكار تصاميم متنوعة بسرعة فائقة، مما يقلل من أوقات الإعداد ويخفض تكاليف الإنتاج. ويُنتج النظام المتكامل إجهادًا ميكانيكيًا أقل من التقنيات التقليدية، مما يُمكّن من إجراء عمليات قطع دقيقة للتطبيقات الصناعية الصعبة. وتخدم تقنية القطع بالليزر قطاعات صناعية متعددة بفضل تطبيقاتها الواسعة. تتيح برمجة التحكم الرقمي بالحاسوب (CNC) التشغيل المستمر، مما يؤدي إلى انخفاض تكاليف العمالة وتحسين كفاءة الإنتاج.
اختيار قاطع الليزر المناسب للفولاذ
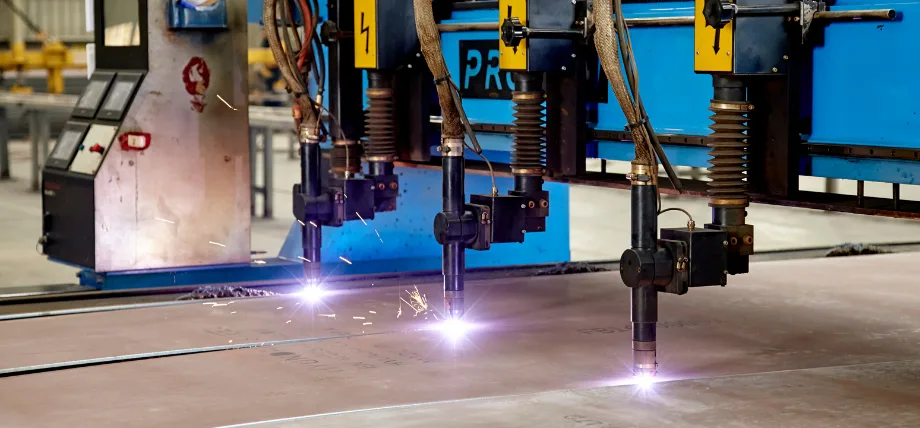
قطع الألواح الكبيرة باستخدام الليزر المتعدد
تقييم أنواع الليزر
تُعدّ قواطع الليزر الأنسب لمعالجة المعادن، بما في ذلك الفولاذ، تلك التي تعمل بكفاءة عالية مع المواد العاكسة مثل الألومنيوم والنحاس الأصفر والنحاس الأحمر. فخفة وزن الألومنيوم ومقاومته للتآكل تجعله خيارًا ممتازًا لعمليات القطع بالليزر. يتجاوز سعر شراء ليزر الألياف سعر ليزر ثاني أكسيد الكربون، على الرغم من تفوقه في الأداء مع المواد العاكسة. ويعمل ليزر ثاني أكسيد الكربون بكفاءة عالية على المواد الخشبية وصفائح الفولاذ الرقيقة عند ضبط المشغلين لمعايير التشغيل.
تقييم الطاقة والقدرة
تعتمد كفاءة القطع وأداء آلات القطع بالليزر على مستويات الطاقة التي تتراوح من 1 كيلو وات إلى 20 كيلو وات، لأنه يلزم وجود مخرجات طاقة أعلى لمعالجة المواد التي يزيد سمكها عن 10 مم. يتميز ليزر الألياف بكفاءة طاقة فائقة مقارنةً بليزر ثاني أكسيد الكربون، إذ يحوّل ما بين 30 و45% من طاقته المدخلة إلى طاقة قطع. ويُبرر ارتفاع التكلفة الأولية لآلات القطع بالليزر سرعة تشغيلها ودقة قطعها، مما يؤدي إلى تحسين معدلات الإنتاج وخفض تكاليف التشغيل.
يجب أن تثبت آلة القطع بالليزر قدرتها على معالجة معادن محددة وبسماكات مختلفة تتوافق مع متطلبات الإنتاج. وتزداد تكاليف تشغيل ليزرات الألياف لأنها تحتاج إلى كمية أكبر من غاز النيتروجين الواقي أثناء عمليات القطع مقارنةً بليزر ثاني أكسيد الكربون.
ميزات الجهاز وتوافقه
يجب أن يدعم سطح الماكينة أحجام الصفائح المعدنية، وتعمل الأنظمة الآلية على تقليل وقت الإنتاج. تضمّ شركة برولينتك بعض آلات القطع بالليزر التي تعمل مع صفائح معدنية بأحجام تصل إلى 4×8 أقدام أو 5×10 أقدام. وتُقدّم خدمات القطع بالليزر معالجة مواد بسماكة تتراوح من 0.5 مم إلى 20 مم.
يتطلب النظام صيانة دورية لضمان استمرارية التشغيل، بينما تعمل رؤوس الليزر ذاتية التركيز وميزات تحسين الدقة على تحسين الأداء. ويحتاج النظام إلى ضبط الطول الموجي للعمل مع المعادن شديدة الانعكاس.
التوافق مع المتطلبات التشغيلية
يجب أن تأخذ عملية الاختيار في الاعتبار مستويات الإنتاج وتنوع المواد وقيود الميزانية لتحديد الأنظمة التي توفر تصنيع المعادن المرن بأسعار معقولة وبسرعات عالية. تستفيد عملية التصنيع من قطع الصفائح المعدنية بالليزر وقطع المعادن المخصصة بالليزر لأنها تتيح إنجاز الطلبات بسرعة، مما يعزز الكفاءة التشغيلية.
التحضير للقطع بالليزر
- تتطلب عملية التصميم تنسيقات ملفات متجهة، مثل DXF، مع مسارات كاملة ومواصفات عرض القطع بين 0.1 مم و 0.5 مم، والتي تعتمد على قوة الليزر وسمك المادة.
- تتطلب الصفيحة الفولاذية وضعها بشكل صحيح على قاعدة الآلة للحفاظ على استوائها، مما يمنع حركة نقطة التركيز أثناء المعالجة.
- يحتاج السطح المعدني إلى التنظيف لإزالة الزيت والصدأ والملوثات، مما يقلل من امتصاص الشعاع ويؤدي إلى جودة قطع رديئة.
- يعتمد نجاح القطع بالليزر على الإعداد السليم للمختبر وأعمال التصميم.
- يحتاج تركيز الليزر إلى معايرة من خلال أجهزة استشعار سعوية لتحديد المسافة المثلى بين الشعاع والسطح.
- اختر الغاز المساعد الصحيح للفولاذ الكربوني لتعزيز التفاعلات الطاردة للحرارة، وهو الأكسجين، وللفولاذ المقاوم للصدأ، وهو النيتروجين، لإنشاء حواف خالية من الأكسيد.
- قم بإجراء اختبارات المعلمات على المواد الخردة لإيجاد إعدادات طاقة الليزر المثلى وسرعة القطع وضغط الغاز التي تقلل من تلف المنطقة المتأثرة بالحرارة.
- تساعد عملية ما قبل الثقب على بدء عمليات قطع نظيفة على المواد السميكة مع منع تشكل الرذاذ.
- تصبح عملية المعالجة اللاحقة ضرورية للقطع السميكة لأنها تنتج نتوءات دقيقة وحواف خشنة تحتاج إلى إزالة.
- يتطلب النظام تهوية مناسبة لإزالة الأبخرة، ويجب على العمال الالتزام ببروتوكولات السلامة أثناء ارتداء معدات الحماية.
جرب برولين الآن!
تقنيات القطع بالليزر للفولاذ
القطع بالصهر التفاعلي
تعتمد هذه التقنية على استخدام الأكسجين كغاز مساعد للفولاذ الكربوني لإنتاج تفاعل طارد للحرارة، مما يعزز سرعة الانصهار لـ مواد القطع بالليزر تصل سماكة القطع إلى ٢٥ مم عند السرعات العالية. تعمل هذه التقنية على تحسين عملية إخراج المواد، مما ينتج عنه قطع نظيفة تتطلب معالجة لاحقة أقل. ويؤدي تحسين معايير الليزر بين قوة الخرج وسرعة القطع إلى تقليل مناطق التأثير الحراري مع توفير حواف قطع عالية الجودة.
قطع الانصهار بالغاز الخامل
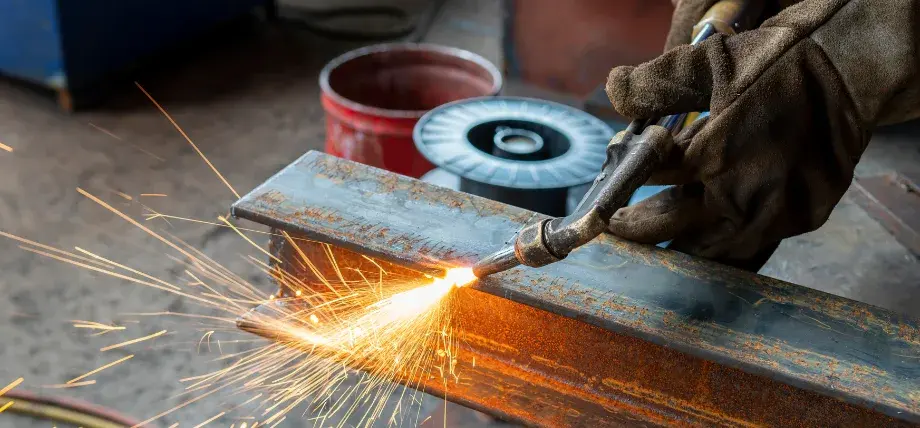
يمكن لآلات القطع بالليزر اليدوية أيضًا قطع الفولاذ للقطع الحر وتشكيل المنحنيات.
تستخدم هذه العملية غاز النيتروجين أو الأرجون كغازات خاملة لإيقاف الأكسدة، مما ينتج عنه قطع جاهزة للحام لمواد الفولاذ المقاوم للصدأ والألومنيوم والتيتانيوم. تتيح هذه الطريقة دقة عالية قطع المعادن باستخدام الحاسب الآلي من خلال إدارة ضغط الغاز، يتم التعامل مع المواد الرقيقة، مما يتحكم في استخراج الحطام لإنتاج الحد الأدنى من النتوءات. يصبح معدل امتصاص ليزرات الألياف على معادن النحاس والنحاس الأصفر أكثر كفاءة، مما يتيح التشغيل المتسق عبر سماكات المواد المختلفة. توفر عملية القطع بالليزر نتائج فعالة ودقيقة عند العمل مع معدن التيتانيوم، وهو أحد أكثر المواد صعوبة في القطع.
طرق الثقب والدخول
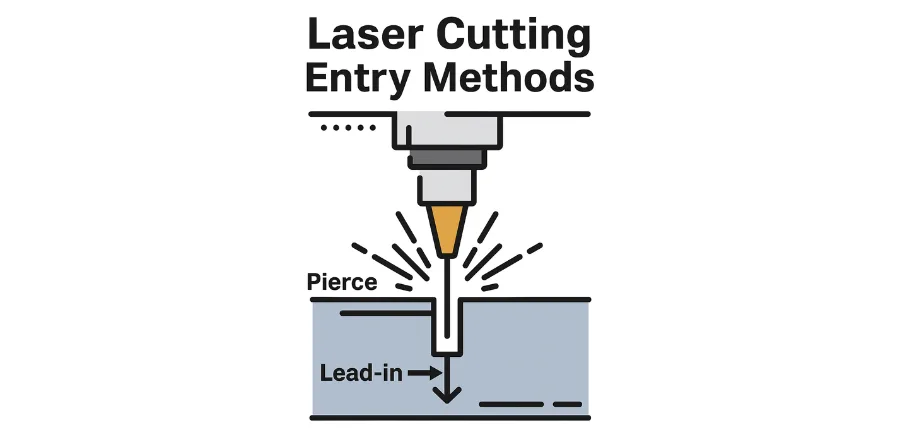
يُعدّ التثقيب إحدى طرق البدء في قطع الأجزاء الفولاذية بالليزر
تتطلب عملية الثقب زيادةً مضبوطةً في الطاقة لإنشاء ثقوب أولية دون تناثر مفرط، وهو أمر ضروري لإنشاء التفاصيل الداخلية في الصفائح المعدنية. تُمكّن طريقة الثقب النبضي من معالجة المواد السميكة من خلال تقليل الطاقة الحرارية المُوَصَّلة، مما يُحسِّن بدء عملية القطع. يجب محاذاة رأس الليزر بدقة للحفاظ على تركيز ثابت، مما يمنع تكوّن أي عيوب في أبعاد الثقب.
تحسين تركيز الشعاع
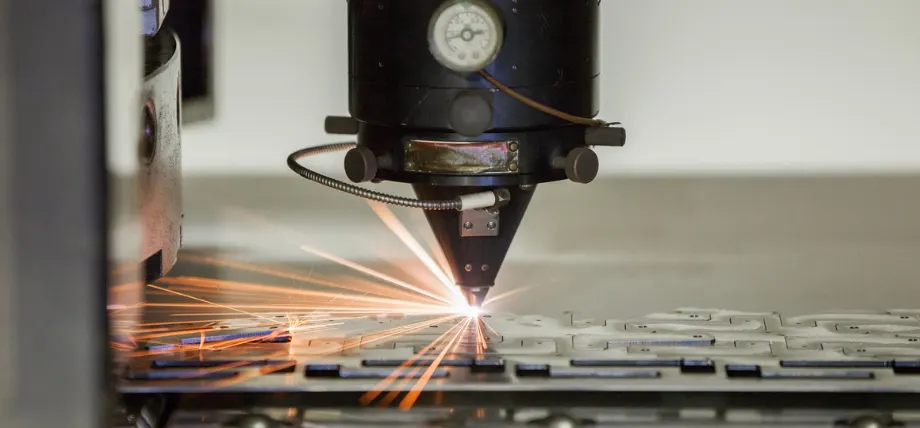
يمكن أن يؤدي تركيز الشعاع أثناء القطع بالليزر إلى زيادة كفاءة الإنتاج
يُحقق وضع التركيز السطحي أقصى سرعة قطع للمواد الرقيقة، بينما يُحقق وضع التركيز تحت السطحي أفضل النتائج مع المواد السميكة. ويعتمد ضبط عملية القطع بين تناقص عرض القطع ونعومة الحافة على أنظمة متطورة تستخدم التركيز الديناميكي لتعديل إعداداتها أثناء التشغيل. وتُمكّن عملية التحسين هذه المصنّعين من إنتاج قطع معدنية بسرعات عالية مع الحفاظ على مواصفات دقيقة.
تخطيط التعشيش والمسارات
يُمكّن دمج برامج التعشيش وأنظمة التحكم الرقمي بالحاسوب (CNC) من وضع القطع بكفاءة على الصفائح المعدنية، مما يقلل الهدر ويُحسّن مسارات القطع. تُقلل هذه الطريقة وقت الإنتاج وتكاليفه عند التعامل مع كميات كبيرة من المنتجات. وتعتمد هذه التقنيات على بيانات سُمك المادة وإعدادات طاقة الليزر لمنع ارتفاع درجة الحرارة عند نقاط تقاطع المواد.
مساعدة إدارة الغاز
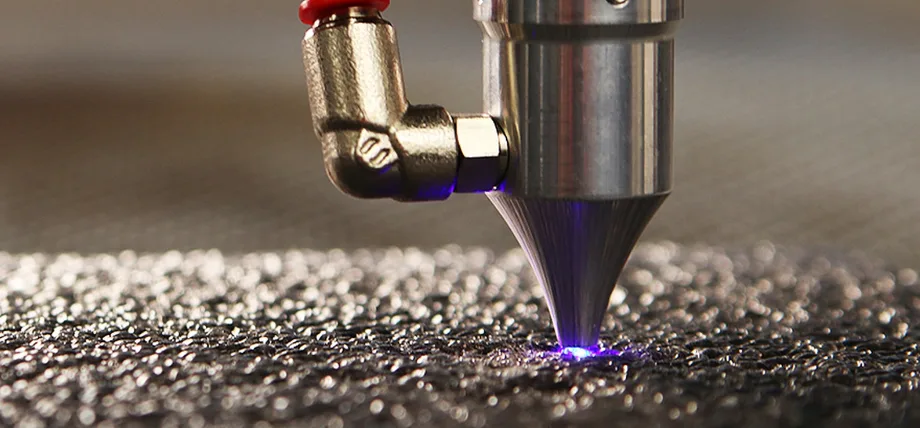
يمكن استخدام القطع بالليزر أيضًا على الأسطح الخشنة والمزخرفة
تعتمد جودة القطع على معدلات تدفق الغاز وتصميم الفوهة، حيث تعمل إعدادات الضغط العالي على تحسين طرد الفولاذ الكربوني، بينما تحمي التدفقات المنخفضة حواف الفولاذ المقاوم للصدأ من تغير اللون. يتيح الجمع بين أنواع مختلفة من الغازات تحكمًا أفضل في معالجة الفولاذ السبائكي، مما يؤدي إلى موثوقية أفضل على المدى الطويل أثناء عمليات القطع المتكررة.
تشغيل الليزر النبضي
تتيح وظيفة نبض شعاع الليزر قطعًا دقيقًا للفولاذ ذي التصاميم المعقدة والثقوب الصغيرة، وذلك بفضل التحكم في كمية الحرارة الموصلة إلى المادة. تقلل هذه التقنية من تأثير الحرارة على المادة المحيطة، مما يساعد في الحفاظ على الخصائص الهيكلية للتطبيقات التي تتطلب سلامة هيكلية بعد القطع.
جرب برولين الآن!
تقنيات القطع بالليزر المتقدمة
استراتيجيات القطع متعددة المراحل
تتيح عملية القطع متعدد المراحل إزالة كامل سماكة المواد التي يزيد سمكها عن 20 مم عبر مراحل متتالية تقلل التشوه إلى أدنى حد. وتُعدّ هذه الطريقة ضرورية لمعالجة الفولاذ عالي المقاومة والتيتانيوم، لأن تقنيات القطع أحادي المرحلة تميل إلى التسبب في انحناء المادة. ويتم ضبط طاقة الليزر وسرعة القطع في كل مرحلة لإزالة المادة تدريجيًا، مما ينتج عنه قطع سلسة وتقليل متطلبات المعالجة اللاحقة.
تشكيل وتحديد ملامح الحزم
يتم تحويل توزيع شدة شعاع الليزر عبر بصريات متطورة لإنشاء توزيعات على شكل قبعة علوية من توزيع غاوسي، مما يحسن جودة الحواف على المعادن العاكسة مثل الفضة والنحاس الأصفر. يتيح نظام الليزر ذو الوضع المتغير تغييرات فورية في المعلمات، مما يؤدي إلى تحسين دقة القطع لمختلف سماكات المواد والأشكال الهندسية المعقدة.
تطبيقات ليزر الألياف عالي الطاقة
تُصبح عملية قطع الفولاذ السميك ممكنة باستخدام أنظمة ذات قدرة خرج تزيد عن 10 كيلوواط، وذلك بفضل استخدام مخاليط غازية مساعدة تجمع بين الأكسجين والنيتروجين لإدارة فعّالة للمخلفات. يُمكّن هذا النظام من إجراء عمليات صناعية سريعة تُقلل وقت الإنتاج، مع توفير قطع جاهزة للحام وقابلة للثني.
المراقبة في الوقت الحقيقي والتحكم التكيفي
يستخدم النظام أجهزة استشعار لمراقبة القطع في الوقت الفعلي، مما يتيح إجراء تعديلات تلقائية على إعدادات التركيز والطاقة لمراعاة اختلافات المواد. ويحافظ النظام على جودة عالية للقطع حتى على الأسطح غير المنتظمة، مما يساهم في تقليل العيوب في منتجات الصفائح المعدنية الكبيرة، ويعزز في الوقت نفسه التصنيع الفعال من حيث التكلفة.
عمليات الليزر الهجينة
يُمكّن الجمع بين القطع بالليزر وعمليات النقش أو الوسم المصنّعين من إنجاز مهام متعددة على المكونات المعدنية خلال دورة إنتاج واحدة. وتتيح هذه العملية لمصنّعي الصلب ابتكار أسطح ذات ملمس يُحسّن من تماسك التجميع، ما يؤدي إلى رفع كفاءة التصنيع.
مواد سميكة وتقنيات متخصصة
تُسهم عملية التسخين المسبق ودعم العارضة المساعدة في بدء انصهار المواد الفولاذية التي يزيد سمكها عن 30 مم لحل مشاكل الامتصاص. كما تُسهم عملية الثقب الديناميكي مع التحكم المُجزأ في السرعة في منع تراكم الخبث، مما ينتج عنه قطع نظيف أثناء العمليات المعقدة.
ديناميكيات الغاز المتقدمة
يُحسّن استخدام فوهات الدوامة مع تدفقات الغاز النبضية من طرد المواد في المواد السميكة، مما يقلل من المنطقة المتأثرة بالحرارة. تُحقق هذه التقنية نتائج مثالية في معالجة الفولاذ الكربوني لأنها تُمكّن من عمليات قطع سريعة مع الحفاظ على جودة الحواف من خلال الأكسدة المُتحكّم بها.
تحسينات الدقة على المستوى الميكروي
تتيح عملية القطع بالليزر النبضي فائق القصر إنشاء تفاصيل دقيقة للغاية (أقل من ملليمتر) في المعادن الرقيقة، مما ينتج عنه ثقوب وخطوط محيطية بدقة تصل إلى أقل من 0.01 مم. تدعم هذه التقنية صناعات الطيران والفضاء والصناعات الطبية، لأنها تُمكّن من دمجها بدقة مع عمليات الثني واللحام.
تحسينات العمليات المستدامة
يساهم استخدام ليزرات الألياف الموفرة للطاقة في خفض استهلاك الطاقة، مما يُمكّن الشركات من تحقيق استقرار تشغيلي طويل الأمد. كما أن الجمع بين إعادة تدوير الغازات المساعدة وإدارة المسار المُحسّنة يُؤدي إلى خفض النفقات التشغيلية مع الحفاظ على أداء عالي السرعة عبر مختلف المواد.
قطع المعادن بدقة
تتطلب عملية القطع بالليزر للمعادن دقةً عاليةً تصل إلى ±0.05 مم، مع تحقيق عرض قطع يتراوح بين 0.05 مم و0.1 مم، مما يجعلها تتفوق على الطرق التقليدية في تصنيع الأجزاء المعقدة. ويحقق النظام استقراره بفضل استخدام مرايا وبصريات عالية الجودة، تعمل بالتزامن مع أنظمة حركة متطورة لضمان دقة تحديد المواقع. إن الطاقة المركزة الناتجة عن ليزرات الألياف تجعلها مناسبة لقطع مواد الألومنيوم والنحاس مع تقليل تشكل التناقص التدريجي.
تبقى المنطقة المتأثرة بالحرارة تحت السيطرة بفضل أنظمة إدارة الحرارة، التي تحمي الأجزاء المعدنية الرقيقة من التشوه. ويتكيف نظام التوجيه التلقائي مع الظروف المختلفة، مما يضمن نتائج متسقة للتطبيقات التي تتطلب مواصفات دقيقة في الهندسة الدقيقة.
مشاكل شائعة في قطع الليزر
تكوين النتوءات: يؤدي الجمع بين سرعة القطع السريعة وضغط الغاز غير الكافي إلى هذه المشكلة، والتي يمكن إصلاحها عن طريق إبطاء العملية وزيادة تدفق الأكسجين للفولاذ الكربوني لتعزيز إزالة المواد.
- يجب زيادة طاقة الليزر أو تطبيق عدة تمريرات لتحقيق اختراق كامل في المواد السميكة.
- يؤدي عدم استقرار الشعاع، بالإضافة إلى البصريات المتسخة، إلى خشونة الحواف والخطوط، والتي يمكن إصلاحها عن طريق تنظيف المرايا والبصريات للحصول على قطع ناعمة.
- يمكن منع الحرارة الزائدة الناتجة عن تشوه المعادن الرقيقة من خلال استخدام أوضاع الليزر النبضي وتعديلات التركيز.
- تتسبب الطاقة المركزة عند المنعطفات الحادة في فقدان المواد، لذلك يجب تطبيق تقنيات زيادة الطاقة أو تنعيم المسار.
- يؤدي الجمع بين الطاقة العالية وعدم وجود إمكانية لضبط السرعة إلى قطع أوسع، لذلك يحتاج المستخدمون إلى إيجاد التوازن الصحيح بين المعايير لتحقيق شقوق ضيقة.
- يحدث تراكم خبث الفولاذ المقاوم للصدأ بشكل متكرر؛ يجب على المشغلين استخدام غاز النيتروجين مع تحسين مستويات الضغط لتحقيق إخراج المواد النظيفة.
- يتأثر أداء أنظمة توصيل الغاز عندما تظهر على الفوهات علامات التآكل، لذا فإن عمليات الفحص والصيانة الدورية والاستبدال ضرورية لضمان التشغيل المستمر.
- يساعد استخدام ليزرات الألياف ذات الأطوال الموجية الأقصر على منع الانعكاسات الخلفية التي تحدث في النحاس والمعادن العاكسة الأخرى.
- تتأثر جودة الثقوب سلباً عندما تصبح عمليات الثقب غير دقيقة، لذلك يجب على المشغلين استخدام منحدرات الطاقة ووضع رأس الليزر بدقة للحصول على نقاط دخول نظيفة.
قطع المعادن بالليزر حسب الطلب
تقدم شركة Boda خدمات قطع المعادن بالليزر عالية الجودة حسب الطلب لمختلف المواد، بما في ذلك الفولاذ المقاوم للصدأ والألومنيوم وسبائك محددة. ويُفضل استخدام الليزر لقطع الفولاذ على غيره. تصنيع الصلب عند العمل مع الأجزاء المسطحة التي يبلغ سمكها بضعة ملليمترات. لدينا قدرة إنتاجية عالية مع طاولات تشغيل واسعة يمكنها ثني وتشكيل وقطع أجزاء كبيرة من الصفائح المعدنية. طلب عرض أسعار مجاني اليوم!
خاتمة
يعتمد قطاع الصناعات التحويلية على تقنية قطع الفولاذ بالليزر لما توفره من دقة عالية وسرعة فائقة مع خفض تكاليف الإنتاج. ويُمكّن اختيار المعدات المناسبة، والتحضير الدقيق، واستخدام التقنيات القياسية والمتقدمة، المصنّعين من تحقيق أفضل النتائج عند العمل مع أنواع مختلفة من المعادن.