
 التشكيل الحراري مقابل التشكيل بالحقن
يؤثر اختيار طريقة التشكيل الحراري أو التشكيل بالحقن على تكاليف التصنيع، والجداول الزمنية للإنتاج، وجودة المنتج النهائي. تُستخدم كلتا الطريقتين في تطبيقات مختلفة في التصنيع الحديث، ولكل منهما مزاياها الخاصة. يستخدم التشكيل الحراري الفراغ أو الضغط لتسخين صفائح البلاستيك ثم تشكيلها على قوالب. أما التشكيل بالحقن فيُجبر البلاستيك المنصهر على الدخول في تجاويف دقيقة باستخدام ضغط عالٍ.
يساعد فهم الاختلافات الأساسية بين هذه العمليات المصنّعين على الاختيار العملية التي تتوافق بشكل أفضل مع متطلبات هندسة القطعة وحجم الإنتاج. تتخصص شركة Boda في خدمات صب حقن البلاستيك مصممة خصيصاً لتلبية أهداف الإنتاج الخاصة بك.
ستتعرف في هذا الدليل على مقارنة تفصيلية لـ مقارنة بين التشكيل الحراري والتشكيل بالحقن، مزايا وعيوب كل منهما، وتفاصيل العملية. سيساعدك هذا على اختيار العملية الأنسب لمشروعك.
ما هو التشكيل الحراري؟
التشكيل الحراري هو أسلوب تصنيع يتضمنيتم تسخين الصفائح البلاستيكية الحرارية إلى درجة حرارة التشكيل حيث تصبح الصفيحة مرنة، ثم يتم تشكيلها في قوالب أو تحت ضغط فراغي أو قوى ميكانيكية أو هواء مضغوط.طُوّرت هذه التقنية في ثلاثينيات القرن العشرين، في البداية لأغراض تجارية. وازدادت شعبيتها في خمسينيات القرن العشرين مع تطور المواد البلاستيكية وتقنيات التسخين. وتُعدّ هذه العملية فعّالة من حيث التكلفة للأجزاء ذات الأسطح الكبيرة والأشكال الهندسية البسيطة.
تبدأ عملية التشكيل الحراري بتثبيت الصفيحة البلاستيكية في إطار وتسخينها حتى تصبح مرنة. تتراوح درجة الحرارة بين 250 و400 درجة فهرنهايت، حسب تركيبة المادة. ثم توضع الصفيحة فوق قالب أو داخله، ويمكن تشكيلها باستخدام تقنيات تشكيل متنوعة. بعد التبريد والتصلب، يُقطع الجزء من المادة الزائدة، والتي يمكن إعادة تدويرها في الإنتاج.
عمليات التشكيل الحراري
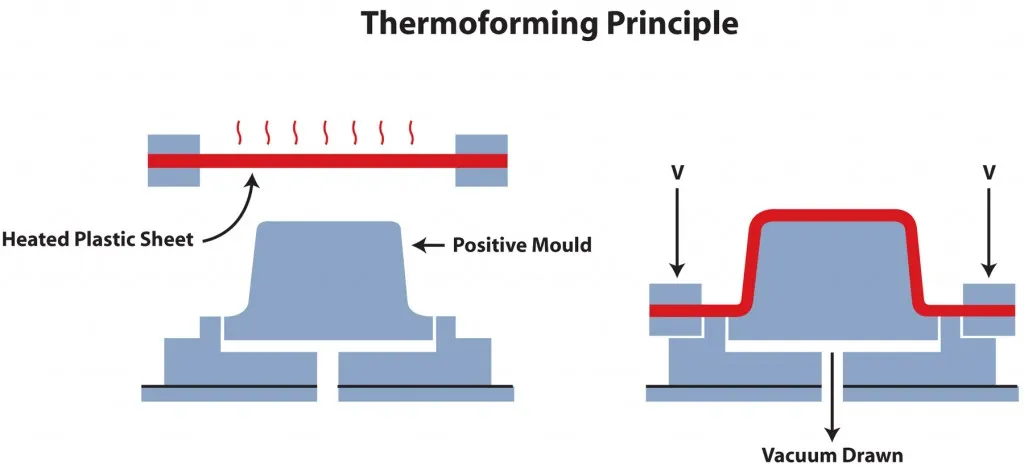 مبدأ التشكيل الحراري
يشمل تصنيع التشكيل الحراري العديد من التقنيات المتميزة. كل تقنية مناسبة لمتطلبات الإنتاج ومواصفات الأجزاء المختلفة.
تشكيل الفراغ
تُعدّ تقنية التشكيل الحراري بالتفريغ أبسط تقنيات التصنيع وأكثرها اقتصادية. حيث تُضغط الصفيحة البلاستيكية المُسخّنة فوق القالب باستخدام ضغط التفريغ لإنتاج أجزاء ذات سطح واحد بتفاصيل دقيقة، بينما يبقى السطح الآخر أملسًا. تُناسب هذه التقنية الأجزاء الضحلة ذات الأشكال الهندسية البسيطة ونسب العمق إلى العرض المحدودة. يُعدّ التشكيل الحراري بالتفريغ مثاليًا لإنتاج النماذج الأولية وعمليات الإنتاج بكميات صغيرة إلى متوسطة، نظرًا لانخفاض تكاليف الأدوات.
تشكيل الضغط
تستخدم عملية التشكيل بالضغط الهواء المضغوط لدفع البلاستيك الساخن إلى سطح القالب. ينتج عن ذلك تفاصيل أدق، وزوايا أكثر وضوحًا، وتفاوتات أدق مقارنةً بالتشكيل بالتفريغ. يُسهم الضغط الإضافي (عادةً ما بين 80 و100 رطل لكل بوصة مربعة) في إبراز أدق التفاصيل، والملمس، والشعارات. يُعد التشكيل بالضغط وسيلةً مثاليةً لسد الفجوة بين التشكيل بالتفريغ والتشكيل بالحقن، وإنتاج قطع ذات مظهر جمالي مماثل.
التشكيل الحراري للصفائح المزدوجة
تُشكّل تقنية التشكيل الحراري للصفائح المزدوجة صفيحتين بلاستيكيتين في آنٍ واحد في قوالب منفصلة. ثم تُدمج الصفيحتان وهما لا تزالان ساخنتين، لتكوين أجزاء مجوفة بجدران مزدوجة. تُنتج هذه التقنية مكونات هيكلية صلبة ذات نسب قوة إلى وزن ممتازة. كما تُتيح تقنية التشكيل بالصفائح المزدوجة إمكانية تصنيع مكونات مجوفة كان من الممكن تجميعها من أجزاء متعددة، مما يُقلل من الجهد المبذول واحتمالية التسرب.
مواد التشكيل الحراري الشائعة
يمكن استخدام التشكيل الحراري مع مجموعة متنوعة من اللدائن الحرارية، ولكل منها خصائصها المميزة. ولا يزال البوليسترين عالي التأثير شائعًا نظرًا لانخفاض تكلفته وسهولة معالجته. أما مادة ABS فتتميز بمقاومة فائقة للحرارة والصدمات، مما يجعلها مناسبة للتطبيقات الصعبة.
بولي إيثيلين تيريفثالات جليكول (PETG) هو بولي إيثيلين تيريفثالات جليكول مقاوم كيميائيًا، ويتوافق مع متطلبات إدارة الغذاء والدواء الأمريكية (FDA) للاستخدام في تطبيقات ملامسة الأغذية. أما البولي كربونات، فهو مادة تتميز بمقاومة ممتازة للحرارة والصدمات، مما يجعلها مثالية للأغطية الواقية ومعدات السلامة. تشمل المواد الأخرى الشائعة الاستخدام الأكريليك (PMMA)، وبولي فينيل كلوريد (PVC)، والبولي بروبيلين (PP)، والأوليفينات الحرارية. يؤثر اختيار المادة على قابلية التشكيل، وجودة السطح، ومقاومة التشقق.
فوائد التشكيل الحراري
يُعدّ التشكيل الحراري خيارًا ممتازًا لبعض تطبيقات التصنيع، لا سيما عندما تكون تكاليف الأدوات مصدر قلق وتكون مرونة الإنتاج أمرًا بالغ الأهمية. تُعدّ عملية التشكيل الحراري أكثر فعالية من حيث التكلفة مقارنةً بالقولبة بالحقن. تعمل قوالب التشكيل الحراري عند الضغط الجوي أو ضغط منخفض مفرغ من الهواء، مما يُغني عن الحاجة إلى هياكل فولاذية ثقيلة. تتراوح تكاليف الأدوات عادةً بين من 2,000$ الي 50,000$تختلف تكلفة تصنيع قوالب التشكيل الحراري باختلاف حجم القطعة ومدى تعقيدها، وهي أقل بكثير من تكلفة قوالب الحقن. تُعد قوالب الألومنيوم مثالية للعديد من تطبيقات التشكيل الحراري، حيث تُقلل التكاليف ووقت التسليم. أما قوالب المواد المركبة أو الخشبية فهي مناسبة لإنتاج النماذج الأولية والإنتاج بكميات صغيرة.
تتيح فترات التوريد الأسرع للأدوات للمصنعين طرح المنتجات في السوق بشكل أسرع. يمكن تصنيع قوالب التشكيل الحراري البسيطة في غضون أسبوعين إلى أربعة أسابيع، مقارنةً بثمانية إلى ستة عشر أسبوعًا لقوالب الحقن المعقدة. تُعد ميزة السرعة هذه بالغة الأهمية لإطلاق المنتجات التي تتطلب سرعة في التنفيذ، أو المنتجات الموسمية، أو في سيناريوهات اختبار السوق. عندما تكون تكلفة الأدوات بضعة آلاف بدلاً من عشرات أو مئات الآلاف، تصبح عمليات إعادة تصميم المنتجات أكثر جدوى من حيث التكلفة.
تُعدّ تقنية التشكيل الحراري الحل الأمثل للتطبيقات التي تتطلب مساحة سطحية كبيرة، وذلك بفضل قدرتها على تشكيل أجزاء كبيرة. إذ يُمكنها تشكيل أجزاء يصل طولها أو عرضها أو عمقها إلى عدة أقدام. وتشمل هذه التطبيقات ألواح السيارات الداخلية، وأحواض الاستحمام، وكبائن الاستحمام. ويُعدّ تصنيع هذه الأجزاء الكبيرة باستخدام مكابس قولبة الحقن إما غير عملي أو مكلف للغاية.
يُتيح التصميم المرن إمكانية التخصيص والتعديل السريع. قبل التشكيل، يُمكن تخصيص مادة الصفيحة من حيث الملمس واللون والرسومات. كما تُتيح تقنيات الترقق دمج تشطيبات ومواد متعددة في مُكوّن واحد. وتُعدّ تغييرات الأدوات سهلة نسبيًا، مما يسمح للمصنّعين بتقديم مجموعة متنوعة من المنتجات دون استثمار رأسمالي كبير.
تطبيقات التشكيل الحراري
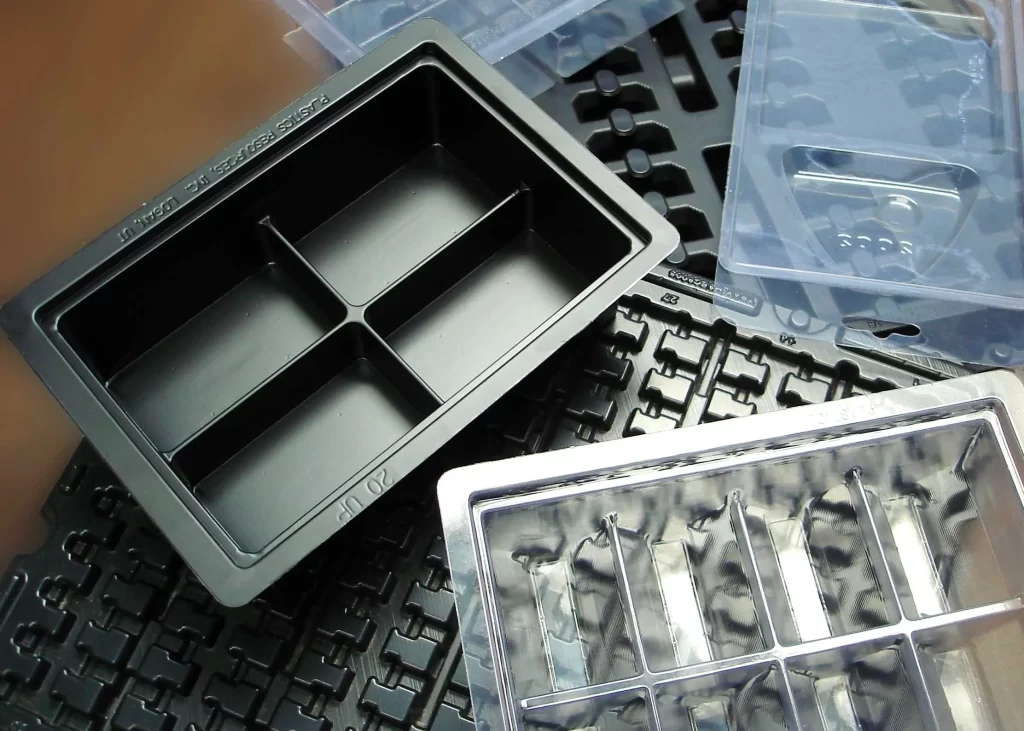 تطبيقات التشكيل الحراري
تُستخدم عملية التشكيل الحراري في العديد من الصناعات التي تتطلب مكونات بلاستيكية كبيرة ذات مساحة سطح عالية. تشمل العبوات حاويات قابلة للطي وأطباق طعام. كما تتوفر عبوات واقية للأجهزة الإلكترونية الاستهلاكية. إن القدرة على إنشاء عبوات مصممة خصيصًا بسرعة وبتكلفة معقولة تجعل التشكيل الحراري خيارًا مثاليًا للمنتجات ذات الإصدار المحدود وإطلاق المنتجات الجديدة. غالبًا ما تُستخدم المكونات المشكلة حراريًا في تغليف الأجهزة الطبية التي تتطلب حواجز معقمة.
تشمل مكونات السيارات الداخلية المصنعة بالتشكيل الحراري ألواح الأبواب، ولوحات القيادة، وبطانات السقف، وبطانات صندوق الأمتعة. ويُقدّر قطاع صناعة السيارات قدرة التشكيل الحراري على إنتاج مكونات كبيرة ذات أشكال معقدة وتشطيب سطحي ممتاز. كما يُسهم التصميم خفيف الوزن للسيارات في تحسين كفاءة استهلاك الوقود مع الحفاظ على الأداء الهيكلي.
تُستخدم المكونات المُشكّلة حراريًا في المنتجات الاستهلاكية، بدءًا من شاشات العرض في نقاط البيع وصولًا إلى معدات الترفيه. ومن بين تطبيقاتها اللافتات والأكشاك والمعارض. وتشمل الأمثلة الأخرى واجهات آلات البيع، ومعدات الملاعب، وحاويات التخزين. وتنجذب بيئات البيع بالتجزئة والتجارية إلى التشكيل الحراري لما يتميز به من جاذبية بصرية ومتانة وفعالية من حيث التكلفة.
ما هو حقن صب
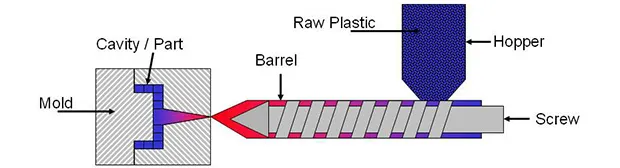
آلة صب حقن
لصنع أجزاء بلاستيكية صلبة، تستخدم عملية التشكيل بالحقن ضغطًا عاليًا لدفع المواد المنصهرة عبر قالب مغلق. لبدء عملية التشكيل بالحقن، تُغذى حبيبات البلاستيك إلى أسطوانة مُسخّنة مزودة ببرغي. يؤدي التسخين الخارجي والاحتكاك الناتج عن البرغي، الذي يدفع البلاستيك للأمام، إلى انصهاره. بمجرد تراكم كمية كافية من البلاستيك المنصهر، يعمل البرغي كالمكبس، فيحقن البلاستيك في تجويف القالب. يتم ذلك تحت ضغط يزيد عن 20,000 رطل لكل بوصة مربعة. يسمح هذا الضغط العالي للقالب بالامتلاء التام واستنساخ جميع التفاصيل الدقيقة.
عملية حقن صب
تُعدّ عملية التشكيل نظامًا يتألف من أجزاء عديدة تعمل بتناغم. تتولى وحدة الحقن مسؤولية صهر البلاستيك وحقنه، بينما تقوم وحدة التثبيت بتثبيت نصفي القالب أثناء تطبيق ضغط الحقن. وبحسب حجم القطعة ومساحة سطحها، تتراوح قوى التثبيت بين 50 و6000 طن.
يتكون قالب الحقن من نصفين يُشبكان معًا عند الحاجة إلى الحقن. ثم ينفصل النصفان لإخراج القطع. أما بالنسبة لقنوات التبريد، فتوجد طرق لتنظيم درجة الحرارة وسرعة التصلب. وتُستخدم أنظمة قنوات لتوجيه البلاستيك المنصهر عبر البوابات إلى فوهة الحقن، ثم إلى تجويف القطع. بعد عملية التبريد، تدفع دبابيس الإخراج القطع النهائية إلى الخارج.
تتميز الآلات الحديثة بأنظمة حاسوبية متطورة تراقب مئات المعايير المختلفة. تعمل هذه الأنظمة على تحسين سرعة الحقن ودرجة الحرارة والضغط للحفاظ على جودة الأجزاء ثابتة لملايين الدورات. وبفضل ذلك، تستطيع الآلات الحديثة تحقيق أعلى مستويات الدقة باستمرار.
فوائد صب الحقن
تتميز عملية التشكيل بالحقن بميزة لا تُضاهى في الإنتاج بكميات كبيرة. فباستخدام قالب واحد، يمكن لخط الإنتاج إنتاج ملايين القطع المتطابقة سنويًا. وتتراوح مدة دورة الإنتاج في هذه الأنظمة من 10 ثوانٍ للقطع الصغيرة إلى دقيقتين للقطع الأكبر حجمًا والأكثر تعقيدًا. وبفضل التشغيل الآلي الكامل، تُقلل هذه العمليات من تكاليف العمالة.
تُتيح التحديات التصميمية في قولبة الحقن إنتاجَ منتجاتٍ لا يُمكن لأي عملية أخرى تحقيقها. فبفضل ضغوط الحقن العالية، يلتصق البلاستيك المنصهر بالقوالب بدقةٍ متناهية، ويُجسّد خصائصَ مثل الخيوط والتجاويف والأضلاع الرقيقة. كما يُمكن إعادة إنتاج المنحنيات المعقدة والتركيبات الدقيقة وغيرها من التفاصيل في القوالب. بالإضافة إلى ذلك، تُتيح القوالب متعددة التجاويف إنتاج كمياتٍ كبيرة من عدة أجزاء بلاستيكية متطابقة. وتُساعد تقنيات أخرى، مثل قولبة الإدخال والقولبة المزدوجة، على دمج مكونات إضافية، مثل المعادن وغيرها من المواد، مما يُقلل من الحاجة إلى التجميع الثانوي.
إن نطاق المواد والتطبيقات في الهندسة واسع النطاق نظرًا لوجود آلاف من اللدائن الحرارية والبوليمرات المتصلبة حراريًا المصممة خصيصًا لتطبيقات فردية في مجالات أداء محددة. يمكن تشكيل مجموعة واسعة من المواد البلاستيكية الحرارية والراتنجات الهندسية بالحقن، ويمكن إضافة مواد مضافة لتحقيق استقرار الأشعة فوق البنفسجية، ومقاومة اللهب، واللون. يمكن للمواد المضافة أن توفر خصائص ملونة، ومقاومة للأشعة فوق البنفسجية، ومقاومة للهب، بالإضافة إلى خصائص كهربائية، ومضادة للميكروبات، وغير لاصقة.
تضمن قابلية التكرار الاستثنائية لهذه العملية مطابقة كل جزء للمواصفات المطلوبة على مدار سنوات من الإنتاج. بعد تحسين معايير العملية، تحافظ قوالب الحقن على اتساق الأبعاد بدقة تصل إلى الميكرونات. تُعد هذه القابلية للتكرار ضرورية لمنتجات التجميع ذات التفاوتات الدقيقة، والأجهزة الطبية التي يجب أن تستوفي لوائح صارمة، والمنتجات الاستهلاكية ذات المكونات القابلة للتبديل والتركيب. يراقب نظام التحكم الإحصائي في العملية الإنتاج ويحدد أي تباين قبل أن يؤدي إلى منتجات معيبة.
يساهم تقليل عمليات المعالجة اللاحقة في خفض التكلفة الإجمالية للإنتاج. لا تتطلب معظم التطبيقات أي عمليات تشغيل أو طلاء أو تلميع إضافية. تعمل أنظمة التشذيب على أتمتة قطع البوابات والمسارات، والتي يُعاد تدويرها في عملية الإنتاج. يمكن تشطيب المكونات المصبوبة مباشرةً بمجموعة واسعة من ملمس الأسطح، بما في ذلك التشطيبات اللامعة، بل ويمكن الاستغناء عن خطوات إضافية.
جرب برولين الآن!
التشكيل بالحقن: المزايا والعيوب
إن معرفة معظم المزايا والعيوب يمكن أن يكون مفيداً جداً للمصنعين لاتخاذ قرار أكثر دقة.
المزايا:
- بمجرد أن تبدأ، يمكنك إنشاء ملايين المكونات المتطابقة والقابلة للتبديل.
- القدرة على التعامل مع الأشكال الهندسية المعقدة، مع مراعاة التفاوتات الدقيقة والتفاصيل المعقدة.
- القدرة على الأداء وفق معايير مختلفة باستخدام مجموعة متنوعة من المواد.
- يعزز الاستدامة من خلال استخدام مسارات إعادة التدوير المتكاملة بالكامل.
- يمكن لعملية التشكيل بالحقن المزدوج أن تُنتج مكونات معيارية متعددة المواد.
- تشطيب الأسطح دون عمليات ثانوية.
- إنتاج مؤتمت في معظمه، ويتطلب عددًا قليلاً جدًا من الموظفين.
العيوب:
- قد تتراوح تكلفة الأدوات الأولية بين 10,000 دولار لكل قالب وما يصل إلى 1,000,000 دولار لكل قالب.
- تتراوح مدة تصنيع القوالب بين 8 و 16 أسبوعًا.
- عندما تحدث تغييرات في التصميم، قد تصبح تعديلات القوالب مكلفة.
- لا يكون ذلك مجدياً اقتصادياً إلا للكميات الكبيرة جداً.
- حدود قوة الضغط للأجزاء.
- النفايات المادية على شكل عوارض وحطام.
العيوب الشائعة في عملية حقن القوالب
عيوب في قولبة الحقنقد تحدث عيوب مثل عدم اكتمال أعمال التغطية، وعلامات الحروق، وعلامات الانكماش. فهم هذه العيوب يساعد على تجنبها. الزوائد هي المادة الزائدة الموجودة بين القالب. قد تنتج هذه الزوائد عن عدم إحكام تثبيت المشبك أو عن خلل في القالب، وقد تنتج أيضاً عن إعدادات الحقن. يمكن تعديل المشبك لزيادة متانته، وتحسين إعدادات الحقن للتخفيف من هذه المشكلة.
يحدث نقص في كمية البلاستيك المستخدم في عملية الحقن عندما لا يتوفر ما يكفي من مادة الحشو لتشكيل أجزاء كاملة. قد يعود ذلك إلى عدم كفاية ضغط الحقن، أو التجمد المبكر، أو وجود قيود على فتحات الحقن. لحل هذه المشكلة، يجب زيادة ضغط الحقن وسرعته ودرجة حرارة الانصهار، بالإضافة إلى إزالة أي قيود على فتحات الحقن.
مع انخفاض الإجهادات الداخلية، يحدث التواء. قد ينتج هذا الالتواء عن عدم انتظام التبريد أو عدم كفايته. ويمكن معالجة الالتواء بتحسين تصميم قنوات التبريد، وضبط مدة التبريد، واستخدام كمية أقل من المواد القابلة للانكماش.
تنتج علامات الانكماش عن انكماش المادة الداخلية أسرع من الخارجية، مما يُخلّف انخفاضات سطحية في المناطق السميكة. ويمكن التخفيف من هذه المشكلة بزيادة ضغط الحشو، أو إطالة مدة التثبيت، أو تقليل سُمك الجدار، أو إضافة بعض الأضلاع في تصميم مُحدد. تنتج علامات الحروق عن انحباس الهواء أو تدهور المادة. ويمكن التخلص منها عن طريق زيادة التهوية وتقليل سرعة الحقن في المناطق المتضررة.
منتجات صب الحقن
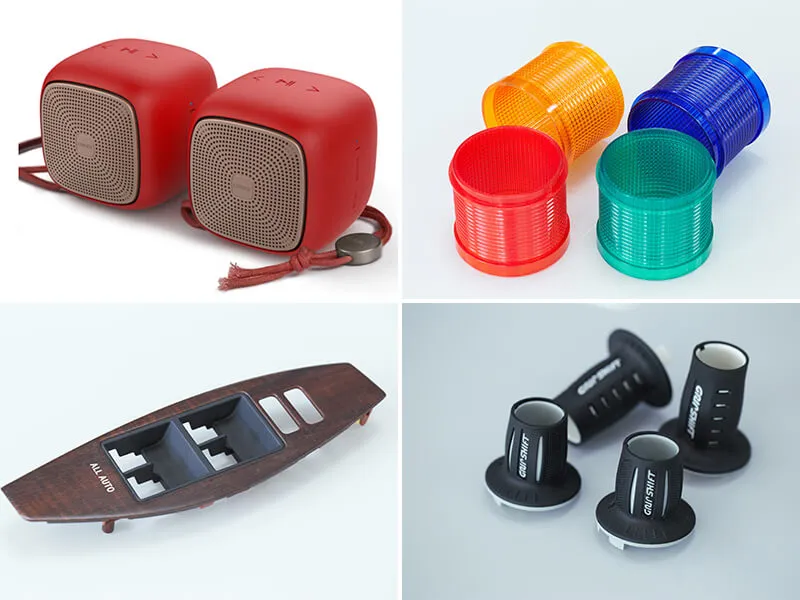
تطبيقات صب الحقن
تُستخدم عملية التشكيل بالحقن لإنتاج المكونات البلاستيكية في جميع الصناعات تقريبًا. تُعدّ ألواح الزينة الداخلية، والواجهات الخارجية، ومجموعات الإضاءة من مكونات السيارات. وتستخدم صناعة السيارات تقنية قولبة الحقن لإنتاج ملايين المكونات المتطابقة التي تلبي معايير السلامة والجودة.
تُستخدم الهياكل المصبوبة بالحقن بشكل أساسي في الأجهزة الإلكترونية الاستهلاكية، بما في ذلك الهواتف الذكية والأجهزة اللوحية وأجهزة التلفزيون. تُصمم التشطيبات السطحية لتلبية المعايير الجمالية مع الحفاظ على دقة عالية في القياسات. تُستخدم الهياكل الداخلية لنقاط التثبيت وإدارة الكابلات وتبديد الحرارة.
يُعدّ التشكيل بالحقن ضروريًا للأجهزة الطبية، مثل المحاقن ومكونات الحقن الوريدي. كما أنه ضروري لتصنيع أغلفة أجهزة التشخيص، والأدوات الجراحية، وأجهزة توصيل الأدوية. وتضمن العمليات المعتمدة والمواد الطبية عالية الجودة الامتثال للوائح التنظيمية.
تشمل المنتجات المصنعة بتقنية الحقن المقولب الألعاب، وأدوات المطبخ، وحاويات التخزين، بالإضافة إلى الأدوات الرياضية، والأدوات اليدوية، والعديد من الأدوات المنزلية الأخرى. وتُعدّ هذه التقنية مثالية للأسواق الاستهلاكية التنافسية نظرًا لمرونتها في التصميم، وتنوع المواد المستخدمة فيها، وفعاليتها من حيث التكلفة.
التشكيل الحراري مقابل التشكيل بالحقن: مقارنة مباشرة
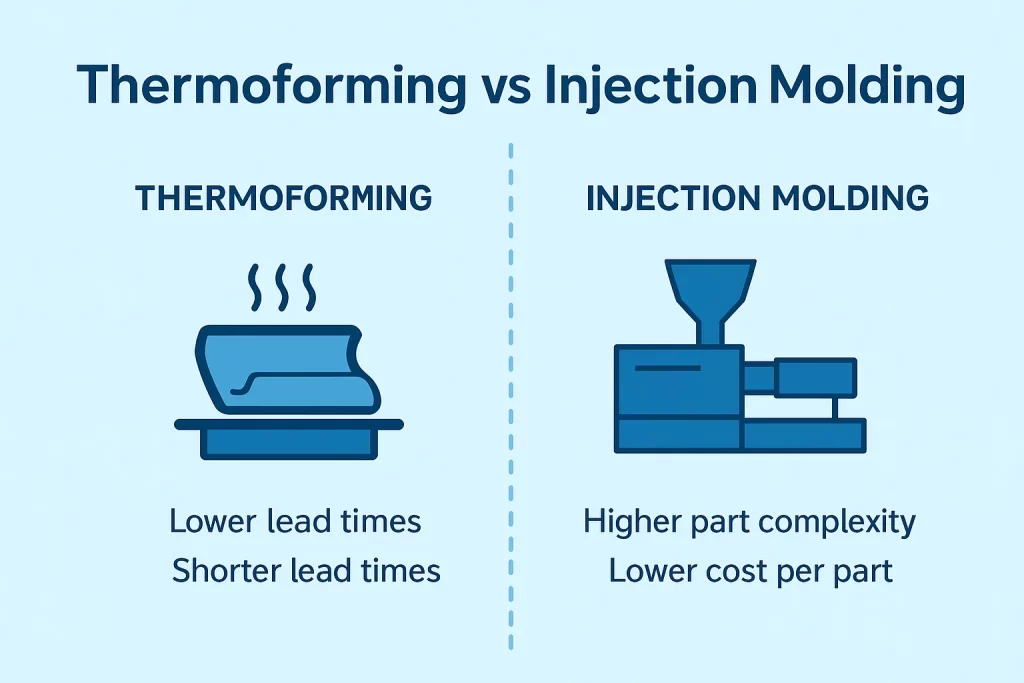
مقارنة مباشرة بين التشكيل الحراري والتشكيل بالحقن
ستساعد مقارنة التشكيل الحراري والقولبة بالحقن على المعايير الرئيسية المصنعين على اختيار أفضل عملية لاستخدامها في تطبيقات محددة.
تحليل التكاليف
تُعدّ تكلفة الأدوات العاملَ الأهمّ في تحديد الفرق بين منتجات التشكيل الحراري ومنتجات التشكيل بالحقن. تتراوح أسعار قوالب التشكيل الحراري بين 2,000 و50,000 دولار، بينما تتراوح أسعار قوالب الحقن بين $ 10,000 و $ 1,000,000يختلف السعر باختلاف درجة التعقيد. ويتراوح فرق التكلفة بين التشكيل الحراري والتشكيل بالحقن من عشرة إلى عشرين ضعفًا. وهذا ما يجعله خيارًا جذابًا للمنتجات ذات الكميات المنخفضة إلى المتوسطة.
يُعدّ التشكيل بالحقن أكثر فعالية من حيث التكلفة عند إنتاج كميات كبيرة، وذلك بفضل سرعة دورة الإنتاج وقلة المواد المهدرة. ويمكن أن يكون التشكيل بالحقن فعالاً من حيث التكلفة عند إنتاج كميات تتراوح بين 5,000 و25,000 قطعة، مع العلم أن هذا العدد قد يختلف تبعاً لحجم كل قطعة، ومدى تعقيدها، وتكاليف المواد. أما بالنسبة للكميات الأقل من ذلك، فعادةً ما يكون التشكيل الحراري أكثر فعالية من حيث التكلفة.
تُعدّ تكاليف المواد في التشكيل الحراري أعلى لأنّ سعر الصفائح المعدنية لكل رطل أغلى من سعر الكريات. ويمكن إعادة تدوير مخلفات التشذيب من المكونات المُشكّلة حراريًا، والتي تُمثّل عادةً ما بين 20% و40% من مساحة الصفيحة. أما نفايات قولبة الحقن فتتكوّن أساسًا من قنوات التوزيع والبوابات، والتي تُمثّل عادةً ما بين 5% و15%.
مقارنة القدرات الإنتاجية
يعتمد زمن دورة التشكيل الحراري على حجم القطعة وسماكتها، بالإضافة إلى متطلبات التبريد. تتراوح دورات قولبة الحقن للمكونات الصغيرة من 10 ثوانٍ إلى عدة دقائق. يمكن تشغيل عملية قولبة الحقن باستخدام قوالب متعددة التجاويف، مما ينتج عنه عدد أكبر من القطع في كل دورة، ويقلل من زمن الدورة.
بالنسبة لأحجام الإنتاج التي تتجاوز 25,000 قطعة سنويًا، يُفضّل استخدام قولبة الحقن. وتستطيع الأنظمة الآلية إنتاج ملايين القطع سنويًا بأقل قدر من الإشراف. أما التشكيل الحراري، فهو الأنسب للأحجام الصغيرة حيث يمكن التحكم في تكاليف استهلاك الأدوات، وتكون مرونة التصميم أهم من اعتبارات زمن الدورة.
تختلف أحجام الأجزاء. يمكن للتشكيل الحراري معالجة أجزاء ذات أسطح كبيرة يصل حجمها إلى عدة أقدام، ولكنه محدود بأحجام الصفائح ومعدات التشكيل. أما قولبة الحقن فهي محدودة بحجم القالب وقوة الضغط.لذلك فهي محدودة بقوة الضغط وحجم الحقن وقدرة معالجة القوالب، مما قد يجعل الأجزاء الكبيرة جدًا غير عملية أو مكلفة.
قدرات التصميم الهندسي
تختلف الخصائص الهندسية للأجزاء اختلافًا جوهريًا. ينتج عن التشكيل الحراري أجزاء مجوفة أو مفتوحة ذات سماكات جدران موحدة وخطوط محيطية بسيطة نسبيًا. أما قولبة الحقن فتنتج أجزاء صلبة ذات سماكات جدران متفاوتة، وهندسة داخلية معقدة، وعرض جدران متفاوت. كما تتميز هذه الأجزاء بوجود أجزاء ملولبة وتفاصيل سطحية دقيقة.
تتميز عملية التشكيل بالحقن (بدقة تتراوح بين ±0.001 و ±0.005 بوصة) بتفاوتات أعلى من تلك الخاصة بالتشكيل الحراري (بدقة تتراوح بين -0.010 و +0.030 بوصة). ويُعدّ التشكيل بالحقن الخيار الأمثل عند الحاجة إلى تركيبات دقيقة، أو أجزاء قابلة للتبديل، أو تحكم دقيق في الأبعاد.
تؤثر العملية المستخدمة على جودة تشطيب السطح. يمكن أن ينتج عن قولبة الحقن تشطيبات تتراوح من شديدة اللمعان إلى غير لامعة. قد يكون سطح الصفيحة المشكلة حراريًا متشابهًا جدًا من جهة واحدة، إلا أن الجهة الملامسة للقالب قد تكون أقل وضوحًا. يمكن أن يُحسّن التشكيل بالضغط جودة سطح الأسطح المشكلة حراريًا، لكن من النادر أن يُضاهي تشطيبات قولبة الحقن.
يمكن أن يكون سُمك جدار الأجزاء المُشكّلة حراريًا ثابتًا بين 0.030 و0.25 بوصة، وذلك تبعًا لكيفية توزيع المادة في عملية التشكيل وسُمك الصفيحة. يُمكن استخدام قولبة الحقن لإنشاء اختلافات في سُمك الجدار. يُمكن وضع مقاطع رقيقة بسُمك 0.020 بوصة بجوار مقاطع أكثر سُمكًا بسُمك 0.500 بوصة.
مقارنة المواد والأداء
تشمل خيارات المواد المستخدمة في قولبة الحقن اللدائن الحرارية الهندسية، واللدائن المتصلبة بالحرارة، والمطاطات. أما التشكيل الحراري فيعتمد بشكل أساسي على صفائح اللدائن الحرارية، لذا فإن أنواع البوليمرات المتاحة محدودة.
نظراً لقدرتها على تضمين أضلاع أو نتوءات، فضلاً عن ميزات تقوية أخرى، يُفضّل استخدام قولبة الحقن في كثير من الأحيان لتحسين الأداء الهيكلي. ويكمن سرّ قوة الأجزاء المُشكّلة حرارياً في هندسة شكلها. وتُعدّ هذه الأجزاء مناسبة تماماً للتطبيقات ذات الأسطح الكبيرة أو المنحنية. يُعدّ التشكيل بالحقن طريقة رائعة لدمج البوليمرات الخاصة في منتجك ومعالجتها.
جرب برولين الآن!
التشكيل الحراري المخصص مقابل قولبة الحقن لقطع غيار السيارات
يُعدّ التشكيل بالحقن أو التشكيل الحراري المخصص خيارًا في التصنيع يؤثر على التكلفة والأداء، بالإضافة إلى كفاءة الإنتاج.
تطبيقات المكونات الداخلية
في صناعة السيارات، تشمل الأجزاء المُشكّلة حراريًا الألواح الداخلية، وزخارف الأبواب، ورفوف الأمتعة. تُناسب هذه العملية الأسطح الكبيرة، والهياكل الخفيفة، وكميات الإنتاج المنخفضة. كما أن تكاليف الأدوات منخفضة، مما يسمح لمصنعي السيارات بتقديم زخارف مختلفة في طرازاتهم دون تكبّد نفقات تبريد باهظة.
يُفضّل استخدام تقنية التشكيل بالحقن في التطبيقات التي تتطلب تجميعًا دقيقًا أو أشكالًا هندسية معقدة. وتُعدّ هذه التقنية مثالية لمكونات لوحة القيادة، مثل الكونسول المركزي، ومجموعات فتحات التهوية، ومكونات لوحة القيادة. ويُبرر حجم الإنتاج الكبير في صناعة السيارات الاستثمار في أدوات التشكيل بالحقن.
المكونات الخارجية والهيكلية
تُستخدم مكونات الهيكل الخارجي للسيارات في العديد من التطبيقات. يُمكن استخدام التشكيل الحراري لتصنيع ألواح كبيرة مثل خط الرفرف الداخلي ودروع الهيكل السفلي. أما قولبة الحقن فتُستخدم لإنتاج مكونات خارجية أصغر ذات انحناءات معقدة، ومثبتات مدمجة، وتركيب دقيق.
تتزايد استخدامات تقنية قولبة الحقن باستخدام البوليمرات المقواة بالألياف الزجاجية في التطبيقات الهيكلية التي تتطلب أقصى قدر من المتانة وأقل وزن ممكن. ويمكن للمكونات المشكلة حرارياً أن توفر مزايا في الأداء من خلال السماح بالتحكم في اتجاه الألياف وتحسين وضع المواد.
اختيار العملية المناسبة لطلبك
يتطلب اختيار العملية مراعاة عوامل متعددة، بما في ذلك حجم الإنتاج، وهندسة الأجزاء، ومتطلبات التفاوت، ومواصفات المواد، والتكلفة الإجمالية.
متى يتم اختيار التشكيل الحراري؟
- يتراوح حجم الإنتاج من مئات إلى عشرات الآلاف سنوياً.
- الأجزاء ذات أسطح كبيرة ذات هندسة بسيطة.
- يخضع الاستثمار الرأسمالي لقيود الميزانية.
- الحاجة إلى النماذج الأولية السريعة وتكرارات التصميم
- حجم القطعة أكبر من قدرات آلة قولبة الحقن النموذجية
- يمكن تلبية متطلبات التطبيق بتفاوتات أقل
متى تختار عملية القولبة بالحقن
- يتجاوز حجم الإنتاج 25,000 قطعة سنوياً
- إذا كنت بحاجة إلى أجزاء معقدة أو أشكال هندسية معقدة أو دقة عالية
- تتطلب متطلبات أداء المواد استخدام اللدائن الحرارية الهندسية والبوليمرات المتخصصة
- أهمية التكرار والاتساق في الأبعاد
- يجب أن يفي السطح النهائي بمعايير جمالية عالية
- توفر التجميعات متعددة المواد والقولبة بالحقن مزايا وظيفية
ضع في اعتبارك الضغط عندما:
- يُشترط استخدام المواد المتصلبة بالحرارة أو المواد المركبة
- هناك حاجة إلى إنتاج مكونات كبيرة ومعقدة إلى حد ما
- أحجام الإنتاج المتوسطة تبرر الاستثمار في الأدوات
- تُعد العلاقة بين القوة والوزن أمراً بالغ الأهمية
- تُستخدم العزل الكهربائي أو الحراري في تطبيقات معينة
إذا كنت تفكر في المواد المتصلبة بالحرارة/المواد المركبة: التشكيل بالضغط
صب الضغط مقابل صب الحقن هي عملية مبتكرة يمكن تطبيقها على تطبيقات معينة. وينطبق هذا على المواد المتصلبة حرارياً والمواد المركبة.
نظرة عامة على قولبة الضغط
التشكيل بالضغط هو عملية وضع مادة مُقاسة مسبقًا في تجاويف قالب مُسخّنة، ثم إغلاق القالب بالضغط الهيدروليكي. يُمكن للحرارة والضغط معالجة المواد المركبة الحرارية أو المواد المتصلبة حراريًا. تتفوق هذه العملية في إنتاج أجزاء كبيرة ومسطحة ذات تعقيد متوسط من مواد مثل مركبات التشكيل الصفائحية (SMC) ومركبات التشكيل الكتلية (BMC) واللدائن الحرارية المُدعمة بالألياف الطويلة.
مقارنة العملية
توفر عملية التشكيل بالضغط العديد من المزايا، منها انخفاض تكاليف الأدوات ونسبة قوة إلى وزن ممتازة للمواد المركبة. إلا أن هناك بعض العيوب لهذه العملية، مثل طول مدة دورة الإنتاج، وارتفاع تكلفة القطعة الواحدة عند الإنتاج بكميات كبيرة، ومحدودية التعقيد الهندسي.
يمكن استخدام التشكيل بالضغط لإنتاج ألواح هياكل السيارات، والعلب الكهربائية، ومكونات الأجهزة المنزلية، وقطع غيار الطائرات، حيث توفر المواد المركبة مزايا أداء عالية. أما التشكيل بالحقن فهو الأنسب للتطبيقات التي تتطلب دقة عالية وأشكالًا هندسية معقدة.
جدول المقارنة: دليل اختيار العملية
|
عامل |
بالحرارة |
حقن صب |
قالب الضغط |
|
تكلفة الأدوات |
$ $-2,000 50,000 |
$ $-10,000 1,000,000 |
$ $-5,000 200,000 |
|
أفضل نطاق حجم |
مئات إلى عشرات الآلاف سنويًا (يعتمد جزئيًا على الظروف) |
من عشرات الآلاف إلى ملايين/سنة |
سنوياً، من 1,000 إلى 100,000 |
|
هندسة الجزء |
أشكال بسيطة ومفتوحة |
أجزاء صلبة معقدة |
مجمع متوسط الحجم |
|
التفاوتات النموذجية |
من ±0.010 إلى ±0.030 |
من ±0.001 إلى ±0.005 |
من ±0.005 إلى ±0.020 |
|
وقت الدورة |
30 ثانية - 3 دقائق |
10 ثوانٍ - دقيقتان |
1 5 مين |
|
خيارات المواد |
ألواح بلاستيكية حرارية |
تتوفر المواد البلاستيكية الحرارية في مجموعة واسعة. |
المواد المتصلبة بالحرارة والمواد المركبة |
|
الحد الأقصى لحجم الجزء |
كبيرة، حجم الورقة محدود |
حجم اللقطة/الصورة محدود |
الكبيرة |
خاتمة
يُعدّ التشكيل بالحقن والتشكيل الحراري طريقتين مختلفتين جذريًا لإنتاج البلاستيك، مُحسّنتين لتطبيقات وسيناريوهات مُحددة. يُعتبر التشكيل الحراري طريقة فعّالة من حيث التكلفة لإنتاج مُكوّنات كبيرة وبسيطة باستخدام تقنيات التشكيل بالضغط المنخفض وأدوات بأسعار معقولة. أما التشكيل بالحقن فهو الأنسب للإنتاج بكميات كبيرة، وللمُكوّنات المُعقدة التي تتطلب دقةً واتساقًا وأداءً فائقًا للمواد. لا تُعتبر هاتان العمليتان بالضرورة أفضل من الأخرى؛ فالاختيار يعتمد على مُواءمة إمكانيات العملية مع مُتطلبات المشروع المُحددة، وتكاليف الإنتاج، ومواصفات الأداء.
تُقدّم Boda خبرةً واسعةً في مجال قولبة الحقن، وقولبة الضغط، والتشكيل الحراري، لمساعدة المصنّعين على اتخاذ قرارات مدروسة. يُجري مهندسونا تحليلاً دقيقاً لمتطلبات القطعة، وحجم الإنتاج، ومواصفات المواد، والتكاليف المستهدفة، للتوصية باستراتيجية تصنيع مثالية. تُقدّم Boda حلولاً للتشكيل الحراري وقولبة الحقن الدقيقة، تُلبي معايير الجودة وتُسلّم في الوقت المحدد. اتصل بفريقنا تواصل معنا اليوم لمناقشة احتياجاتك في مجال تصنيع البلاستيك والحصول على مشورة الخبراء بشأن اختيار العملية المناسبة لمشروعك.