
"تجمع عملية حقن المعادن بين دقة صب البلاستيك وقوة المعدن، مما يؤدي إلى إنشاء أجزاء معقدة بكفاءة، وهي مثالية لإنتاج مكونات صغيرة ومعقدة بكفاءة."
MIM(الحقن المعدني) هي تقنية تصنيع متقدمة تجمع بين الحقن البلاستيكي وخصائص المعدن. وهي مناسبة بشكل أفضل للأجزاء ذات التفاصيل الصغيرة، وعادة ما تكون في نطاق الوزن من 1 إلى 100 جرام من المعدن. يكمن جمال تصنيع MIM في قدرته على توليد أشكال معقدة بسهولة بقياسات ضيقة للغاية، وهذا هو السبب في أن عملية التصنيع هذه تتم باستخدام تقنية MIM. عملية ميم يتم استخدامه في مجموعة واسعة من التطبيقات، من الأجهزة الطبية إلى ملحقات الطيران والفضاء.
تقوم هذه المقالة بتحليل شامل لعملية MIM واستخداماتها وفوائدها وقيودها.
ما هو صب حقن المعادن؟
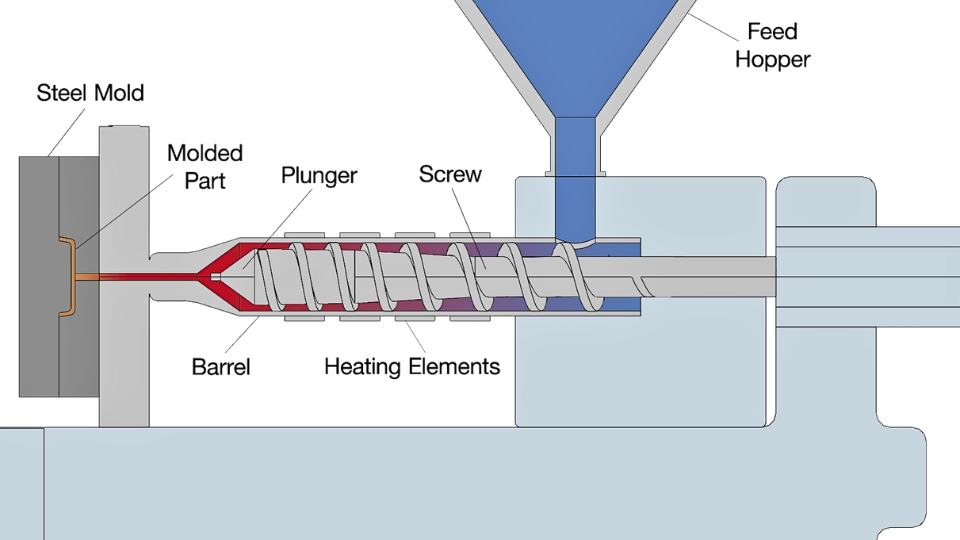
عملية صب حقن المعادن
MIM هي عملية إنتاج مواد خام معقدة تجمع بين مساحيق معدنية دقيقة ونظام رابط بلاستيكي حراري. مساحيق المعادن المستخدمة في تقنية ميم تتراوح أحجامها عادةً بين 5 إلى 20 ميكرون، مما يجعلها مقبولة وموزعة بالتساوي، وبالتالي إنتاج أجزاء دقيقة.
- صب الحقن: بعد الخلط والتحبيب، يتم تسخين المادة الخام وحقنها في قالب تحت ضغوط تتراوح عادة فوق 100 ميجا باسكال. يجب أن تكون أبعاد القالب دقيقة بدرجة مقبولة لتلبية معايير الأجزاء المحددة. الجزء المصبوب، الذي لا يزال يحتوي على المادة الرابطة، يسمى "الجزء الأخضر".
- التنقيح: يتم بعد ذلك وضع الأجزاء الخضراء في عملية إزالة المواد الرابطة لإزالة أي مادة رابطة. يمكن استخدام الاستخلاص بالمذيبات أو التحلل الحراري أو كليهما بالتتابع. عادةً ما تعمل عملية إزالة المواد الرابطة على تقليل محتوى المادة الرابطة إلى حوالي 10%، بينما تشكل الكتلة المتبقية بنية مسامية تُعرف باسم "الجزء البني".
- تلبيد: اعتمادًا على سبيكة المعدن، يتم تلبيد الأجزاء البنية في فرن جو متحكم فيه بين 1200 و1400 درجة مئوية. أثناء عملية التلبيد، تتوافق جزيئات المعدن، مما يزيد من الكثافة المدمجة. تتراوح كثافات تلبيد أجزاء MIM بين 96% و99% من الكثافة النظرية للمعدن.
- عمليات ما بعد التلبيد: تؤدي عملية MIM إلى إنتاج أجزاء تتطلب معالجة إضافية، مثل التشغيل الآلي والمعالجة الحرارية ومعالجة السطح، للحصول على الخصائص النهائية اللازمة. يمكن لهذه العمليات التي تتم بعد التلبيد تحسين الخصائص الميكانيكية للأجزاء، مثل القوة والصلابة ومقاومة التآكل.
نظراً لأن تقنية حقن المعادن (MIM) تتطلب تحكماً دقيقاً في حجم المسحوق وضغط التشكيل وظروف التلبيد، فإن العديد من الشركات المصنعة تتعاون مع شركاء ذوي خبرة في الإنتاج. خدمات حقن المعادن بفضل القدرات الهندسية، نقدم دعماً هندسياً مفصلاً من التصميم إلى الإنتاج.
جرب برولين الآن!
التفاصيل الفنية والمزايا
دعونا نناقش الجوانب الفنية وفوائد عملية حقن المعادن؛
- الكثافة والقوة: تصل أجزاء MIM إلى كثافة قصوى نظرية تبلغ 96-99% في عملية التلبيد. وتؤدي هذه الكثافة العالية إلى خصائص ميكانيكية أعلى؛ فعادةً ما تكون قوة الشد أكبر من 1000 ميجا باسكال، وتصل الصلابة إلى 60 HRC لبعض السبائك.
- تفاوت الأبعاد: تتيح الدقة العالية لعملية MIM إنتاج مكونات ذات تفاوتات أبعاد صغيرة، عادةً في حدود ±0.3 بالمائة من البعد الاسمي. وهذا يجعلها مناسبة للتصميمات ذات الأشكال المعقدة التي تتطلب قياسات دقيقة.
- انكماش:تحدث عملية التلبيد الأولية عندما يقل حجم القطعة بحوالي 15% إلى 20%. ومن المتوقع حدوث هذا الانكماش، وقد تم تصميم القالب للسماح بذلك حتى يكون القطعة النهائية بالحجم الصحيح.
المواد المستخدمة في MIM
يمكن أن تعمل عملية حقن المعادن باستخدام معادن وسبائك مختلفة، حيث يوفر كل منها خصائص فريدة تناسب تطبيقات مختلفة. تتضمن بعض معادن MIM القياسية
- السبائك الحديدية: وتشمل هذه المواد الفولاذ المقاوم للصدأ (على سبيل المثال، 316L، 17-4 PH)، وفولاذ الأدوات، والفولاذ منخفض السبائك. ومن بين جميع المواد المستخدمة في MIM، يُفضَّل الفولاذ المقاوم للصدأ لأنه يقاوم التآكل وقوي، وخاصة في المجالات الطبية والسيارات.
- سبائك التنغستن: تتمتع سبائك التنغستن بكثافة أعلى وخصائص حماية ممتازة من الإشعاع. تُستخدم بشكل خاص في قطاعات الطب والفضاء والدفاع. تعد سبائك الكوبالت والكروم مثالاً على سبائك التنغستن: تُستخدم هذه المعادن الصلبة والكربيدات الأسمنتية والسيراميك في المنتجات المقاومة للتآكل مثل أدوات القطع ومنتجات الفضاء.
- المعادن المتخصصة: تتكون هذه الفئة من التيتانيوم، الذي يتميز بنسبة عالية من القوة إلى الوزن والتوافق الحيوي، مما يجعله مثاليًا للاستخدام في الغرسات الطبية، والنيكل، والموليبدينوم، لخصائصهما في درجات الحرارة العالية ومقاومتهما للتآكل، على التوالي.
خصائص وقدرات عملية حقن المعادن (MIM)
يوضح الجدول التالي السمات والقدرات الرئيسية لعملية حقن المعادن (MIM)، مع تسليط الضوء على النطاقات النموذجية والمتطرفة التي يمكن تحقيقها في إنتاج MIM.
| العوامل | الحد الأدنى | نموذجي | أقصى |
| كتلة المكون (جرام) | 0.03 غرام | 10 - 15 جرام | 300 غرام |
| البعد (مم) | 2 ملم (0.08 في) | 25 ملم (1 في) | 150 ملم (6 في) |
| سمك الجدار (مم) | 0.025 ملم (0.001 في) | 5 ملم (0.2 في) | 15 ملم (0.6 في) |
| التسامح البعدي (%) | ± 0.2٪ | ± 0.5٪ | ± 1٪ |
| كثافة الجزء | 93% | 98% | 100% |
| كمية الإنتاج | وحدات 1,000 | وحدات 100,000 | وحدات 100,000,000 |
إذا كان مكونك يقع ضمن هذه النطاقات، فقد يكون مرشحًا قويًا للتصنيع بتقنية حقن المعادن. يمكن لفريقنا الهندسي مراجعة هندسة القطعة، واختيار المواد، وحجم الإنتاج لتحديد جدوى التصنيع من خلال تقنية حقن المعادن لدينا. القدرات الهندسية.
إرشادات التصميم لأدوات MIM
عند التخطيط لتصنيع الأجزاء من خلال MIM، يعد تصميم الأدوات أحد أهم جوانب عملية التصنيع. يتضمن ذلك تحديد خط القطع، ووضع البوابة، وتحديد علامات دبوس القاذف، واستخدام حركات الكاميرا.
خطوط فراق
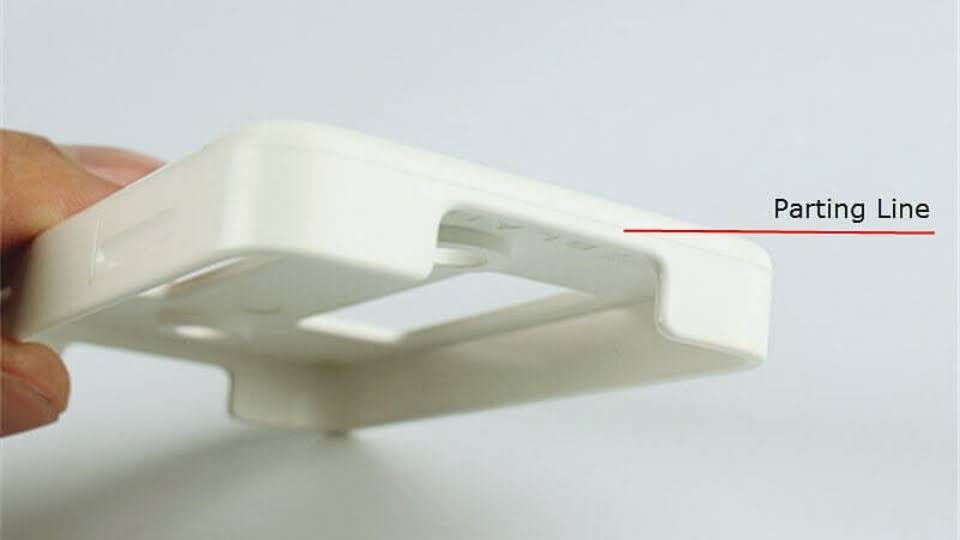
خط الفصل على السطح
في MIM، يكون خط الفصل هو الخط الذي يمر عبر القالب حيث يلتقي النصفان معًا. وبينما يكون لكل مكون من مكونات MIM هذا الخط المرئي، فمن الممكن تقليل سمكه، وبالتالي تقليل وضوحه. إذا تم إنشاء خط الفصل عند حافة أو خطوة من سمة ما، فيمكن جعل هذا الخط أقل وضوحًا، وبالتالي تحسين مظهر القطعة.
المحاصرة
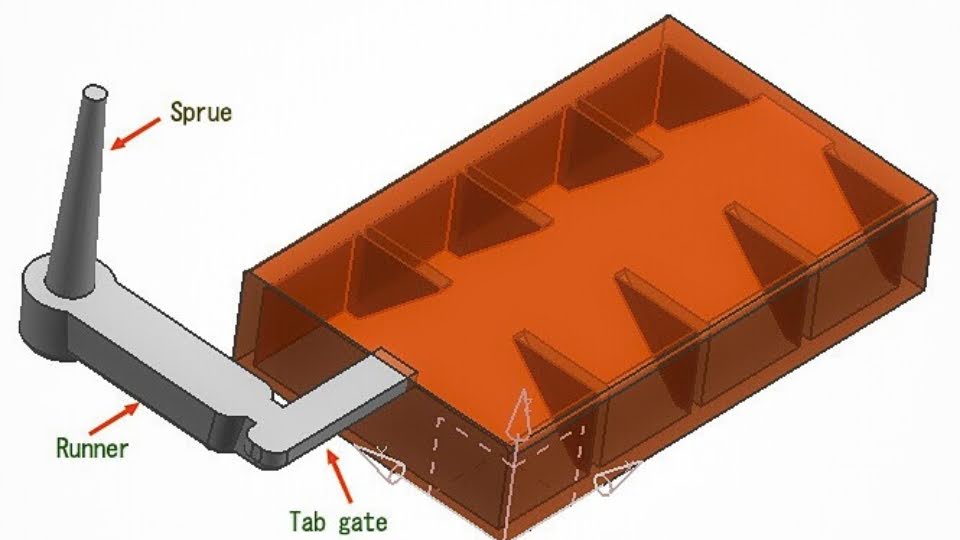
بوابة حقن القالب
البوابة هي المكان الذي يدخل منه خام MIM إلى تجويف القالب، وهي منطقة حرجة تثير القلق. تُستخدم أربع بوابات أساسية في MIM، بما في ذلك بوابات اللسان والأنفاق والقفز والسقوط، وكل منها تترك علامة صغيرة على القطعة. يعد موقع البوابة عاملاً مهمًا لأنه يؤثر على تدفق المادة وجودة القطعة. في حالة مثالية، يجب وضع البوابة في أكبر سمك مقطع عرضي لتمكين المادة من التكاثف من أقسام رقيقة إلى أقسام سميكة. من المستحسن أن يتم مركز البوابة بالقرب من محور الأسطوانة للأجزاء الأسطوانية لمنع التشوه أثناء التلبيد.
دبابيس القاذف
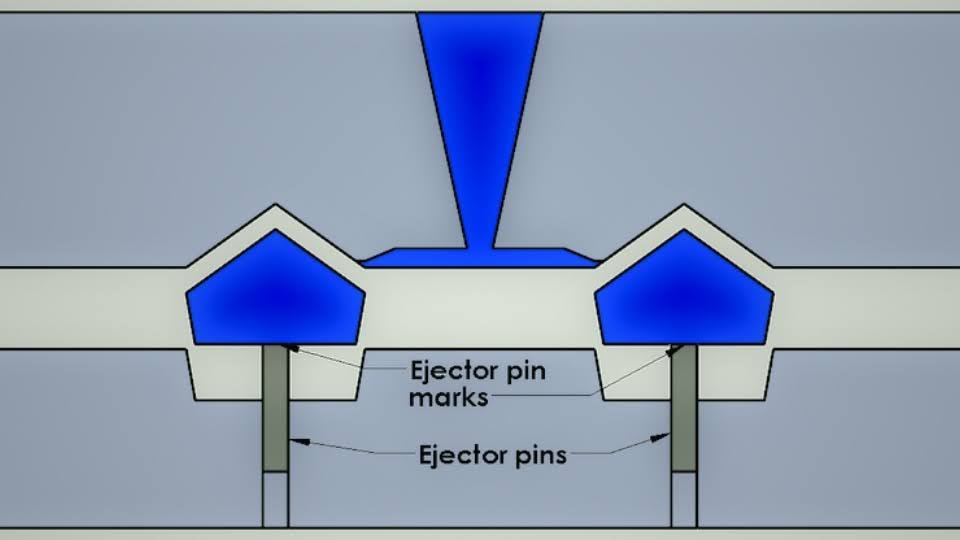
نظام القذف والدبابيس
تعتبر دبابيس القذف ضرورية في إزالة القطعة من تجويف القالب بمجرد تشكيلها. ومع ذلك، فهي لا تترك بصمة عميقة على سطح القطعة، ولكنها تترك علامات بسيطة. لا ينبغي السماح لهذه العلامات بتشويه مظهر المنتج النهائي؛ وبالتالي، يجب تصميم القطعة بحيث توجد علامات دبابيس القذف في مناطق لا يمكن رؤيتها بسهولة، وخاصة بعد التجميع.
حركات الكاميرا
في أدوات MIM، تنتج حركات الحدبة ميزات مثل التخفيضات السفلية، والتي قد تتطلب عمليات إضافية. عند إنشاء تخفيضات سفلية على جزء مصمم، يجب مراعاة الاتجاه الذي ستتحرك فيه الحدبة. تصبح عملية التصميم أكثر تعقيدًا عندما تكون هناك حاجة إلى أكثر من حركة حدبة واحدة لأن كل حدبة تشغل مساحة كبيرة داخل الأداة. يجب معالجة كل هذه المشكلات بعناية أثناء تخطيط الأداة وتصميمها مع الحفاظ على الوظائف.
مقارنة بين حقن المعادن وحقن البلاستيك وصب القوالب
تصنيع MIM والبلاستيك حقن صب إن عملية التشكيل بالحقن البلاستيكي تشبه عملية التشكيل بالحقن البلاستيكي لأنها تحقن المادة في تجويف القالب تحت ضغط مرتفع في كلتا العمليتين. ومع ذلك، فإن الاختلاف الرئيسي يكمن في المعالجة اللاحقة المطلوبة للنتائج التي تم الحصول عليها. في عملية التشكيل بالحقن البلاستيكي، يتم إنتاج الأجزاء بالشكل والشكل النهائيين تقريبًا، ولا يلزم سوى الحد الأدنى من المعالجة اللاحقة بعد إزالة الجزء من القالب. من ناحية أخرى، تحتاج عملية التشكيل بالحقن البلاستيكي إلى عمليات أخرى مثل إزالة الروابط والتلبيد لإنهاء الأجزاء. يتم تطبيق عملية التشكيل بالحقن البلاستيكي بشكل عام لبناء مكونات معقدة على نطاق صغير نسبيًا، بينما يمكن لعملية التشكيل بالحقن البلاستيكي استيعاب مجموعة أوسع من أحجام وأشكال الأجزاء المنتجة.
أما بالنسبة لمرحلة ما بعد المعالجة، فإن عملية الصب بالقالب أكثر فائدة من عملية التشكيل بالحقن بالمعادن لأن الأجزاء المشكلة تكون جاهزة تقريبًا بالشكل النهائي بعد الصب. وهذا يجعل عملية الصب بالقالب أرخص نسبيًا للأجزاء الكبيرة مقارنة بطرق الإنتاج الأخرى. وعلى الرغم من أن عملية الصب بالحقن بالمعادن تتميز بالدقة والتفصيل، وخاصة للأجزاء الصغيرة، إلا أنها مكلفة بعض الشيء من حيث المواد وتستغرق وقتًا أطول لأنها تنطوي على خطوات أكثر في المعالجة.
بالنسبة للتطبيق، فإن MIM مناسب للأجزاء الصغيرة والمعقدة والدقيقة، في حين أن الصب بالقالب مناسب للأجزاء الكبيرة وله سرعة إنتاج أعلى. على الرغم من أن مرحلة الحقن في MIM أسرع بكثير من الصب بالقالب، إلا أن الوقت الإجمالي المستغرق للصب بالقالب أقل نسبيًا بسبب عمليات المعالجة اللاحقة المخفضة. (مزيد من المعلومات حول التصنيع باستخدام الحاسب الآلي مقابل القولبة بالحقن).
مقارنة بين حقن المعادن (MIM) والصب بالقالب
هنا مقارنة بين قولبة حقن المعادن (MIM) وصب القوالب.
| السمة | حقن صب المعادن (MIM) | يموت الصب |
| توافق المواد | قادرة على معالجة مجموعة واسعة من المعادن الحديدية وغير الحديدية، بما في ذلك السبائك المعقدة. | تعمل في المقام الأول على معالجة المعادن غير الحديدية مثل الألومنيوم والزنك والمغنيسيوم. |
| نطاق سمك الجدار | وهي مناسبة لإنتاج جدران رقيقة، تتراوح عادة من 0.040 بوصة إلى 0.120 بوصة (1.0 ملم إلى 3.0 ملم). | يتعامل مع جدران أكثر سماكة قليلاً، تتراوح من 0.040 بوصة إلى 0.200 بوصة (1.0 ملم إلى 5.0 ملم). |
| خيارات مادة MIM | يعمل مع الأشكال المسحوقة من المعادن المختلفة، بما في ذلك الفولاذ المقاوم للصدأ، وفولاذ الأدوات، وسبائك التنغستن، وسبائك النيكل الفائقة، والمعادن المتخصصة | الأنسب لـ: الألومنيوم والزنك والمغنيسيوم والنحاس والرصاص والقصدير |
| تطبيقات نموذجية | وهي مثالية لإنتاج مكونات صغيرة ومعقدة وعالية القوة ذات تحملات ضيقة. | يتم استخدامها للأجزاء الأكثر أهمية حيث يكون الحجم الكبير والتصميمات الأقل تعقيدًا هي المعيار. |
| التسامح الأبعاد | يحقق تحمُّلات ضيقة، غالبًا ضمن ±0.3% من الأبعاد الاسمية. | يحافظ على التفاوتات في حدود ±0.5% من الأبعاد الاسمية، وهو مناسب للأجزاء الأقل دقة. |
فوائد صب حقن المعادن
وفيما يلي مزايا استخدام MIM:
إنتاج كميات كبيرة من الأجزاء المعقدة
تسمح تقنية MIM بإنتاج عدد كبير من الأجزاء المعدنية ذات الشكل المقطعي المعقد والجدران الرقيقة. تساعد هذه القدرة في إنتاج أجزاء صغيرة ذات أقسام رقيقة ودرجة عالية من الدقة.
لمسة نهائية فائقة للسطح
يمكن إزالة أجزاء MIM بسهولة من القالب؛ وفي معظم الحالات، يمكن تحسين تشطيب سطحها. ولا يلزم إجراء أي تشطيب إضافي أو القليل جدًا منه. أما بالنسبة للصور، فيتم توفير خيارات المعالجة اللاحقة لجعلها أفضل.
دمج المكونات
تساعد عملية MIM أيضًا المصممين على ضم العديد من الأجزاء أو التجميعات في جزء واحد لتقليل حجم المنتج. يمكن لهذا النوع من الدمج التخلص من عمليات التجميع اللاحقة وتحسين صلابة المنتجات.
خصائص ميكانيكية ممتازة
تتمتع أجزاء MIM بخصائص ميكانيكية مقبولة، مثل الصلابة والقوة، للاستخدام المقصود منها.
كفاءة المواد
تتميز مادة MIM مرة أخرى بكفاءة عالية في استخدام المواد. حيث يمكن استرداد 95-98% من المواد الخام في صورة قابلة للاستخدام كأجزاء. كما تساعد هذه الكفاءة في تقليل استخدام المواد إلى الحد الأدنى، وبالتالي تقليل تكلفة الإنتاج، وخاصة عند تصنيع الأجزاء من مواد باهظة الثمن مثل السبائك الفائقة أو المعادن الخاصة.
فعالية التكلفة على نطاق واسع
يمكن أن تكون تقنية MIM أرخص من الصب الاستثماري والتشغيل الآلي والختم، وخاصة في الإنتاج واسع النطاق للأجزاء ذات الحجم الكبير.
إذا كان مشروعك سيستفيد من هذه المزايا، يمكنك اتصل بفريقنا الهندسي لمناقشة المواد، واعتبارات التصميم، وخيارات الإنتاج.
عيوب صب حقن المعادن
على الرغم من أن MIM توفر العديد من الفوائد، إلا أن هناك أيضًا بعض العيوب:
- استثمار أولي مرتفع: إن التكاليف الثابتة لعملية MIM مرتفعة بشكل كبير. فهي تتطلب أدوات ومعدات متخصصة، مما يجعلها أكثر تكلفة من عمليات التصنيع الأخرى.
- تكاليف أعلى للإنتاج بكميات قليلة: يمكن أن تكون تقنية MIM أقل فعالية من حيث التكلفة بالنسبة للإنتاج منخفض الحجم نظرًا لأن التكلفة لكل جزء تكون مرتفعة عادةً مقارنة بتصنيع عدد قليل من الأجزاء.
- قيود الحجم: عادةً ما يكون هذا المنتج مثاليًا لتصنيع مكونات صغيرة إلى متوسطة الحجم. أما المكونات الأكبر حجمًا فليس من السهل تصنيعها لأنها تحتاج إلى قوالب وأفران أكبر حجمًا، وهو ما قد يكون مكلفًا للغاية.
- الانكماش أثناء التلبيد: تخضع المكونات المصنعة من خلال عملية MIM لتغييرات في الأبعاد أثناء عملية التلبيد، والتي يجب التحكم فيها. وعلى الرغم من أن الشركات المصنعة تأخذ هذا العامل في الاعتبار أثناء تصميم الأجزاء وتجهيزها، إلا أنه لا يزال بالغ الأهمية في تحديد جودة الجزء النهائي.
تطبيقات حقن المعادن
تعتبر عملية حقن المعادن (MIM) الحل الأمثل لتصنيع الأجزاء المعقدة بكميات كبيرة، مما يجعلها ذات قيمة لا تقدر بثمن في العديد من الصناعات:
الصناعة الطبية
تُستخدم مادة MIM في الصناعة الطبية لتصنيع أجزاء دقيقة مثل الغرسات العظمية، وغرسات الورك والركبة والعمود الفقري، والأدوات الجراحية، والمقصات، والملقط، والمسامير، وأجهزة قياس نسبة السكر في الدم، وأجهزة تحليل التنفس، وأجهزة قياس الأكسجين في الدم.
بضائع المستهلكين
في مجال الإلكترونيات الاستهلاكية، يتم استخدام تقنية MIM لإنتاج مكونات معقدة صغيرة في الأدوات مثل الهواتف الذكية والأجهزة القابلة للارتداء وغيرها من الأجهزة. كما يتم استخدامها في تصنيع المعدات الرياضية مثل رؤوس مضارب الجولف وبكرات الصيد وربطات التزلج والمجوهرات، بما في ذلك المعلقات والأقراط والأساور.
قطاع السيارات
تُستخدم تقنية MIM في صناعة السيارات لتصنيع أجزاء مثل أذرع الروك، وريش الشاحن التوربيني، وأذرع التحويل، وآليات المقاعد، وأجزاء المكابح، وفوهات الحقن، وأغطية المصابيح، والتجهيزات والوصلات الأخرى. ويُنظر إلى التسامح المقبول والدقة العالية لتقنية MIM على أنهما أكثر فائدة في إنتاج هذه المكونات عالية الأداء.
صناعة الطيران
تُستخدم مادة MIM في صناعة الطيران والفضاء لتصنيع أجزاء المحرك مثل شفرات التوربينات والفوهات وغرف الاحتراق؛ وأجزاء هيكل الطائرة مثل المفصلات والمزالج والمحركات؛ والإلكترونيات الطيرانية مثل الموصلات والمفاتيح والمستشعرات؛ والمركبات الفضائية مثل الألواح الشمسية والهوائيات والأجزاء الهيكلية. وبالتالي، يمكن تصميم كل هذه المكونات وفقًا للمعايير الجوية والفضائية اللازمة فيما يتعلق بالأداء والموثوقية.
المعدات الزراعية
كما تستخدم مادة MIM في الزراعة لأنها من الممكن أن تصنع أجزاء متينة وطويلة الأمد مثل التروس والمحامل للجرارات، وأجزاء الأدوات مثل أسهم المحراث، ونقاط المزارع، وأسنان المسلفات، والفوهات، والصمامات، ووصلات أنظمة الري، والأدوات الزراعية مثل مقصات التقليم والمعاول.
قائمة التحقق: هل عملية حقن المعادن مناسبة لقطعتك؟
لتحديد ما إذا كانت عملية حقن المعادن هي طريقة التصنيع المناسبة لاحتياجاتك، فكر في الأسئلة التالية:
- أحجام الإنتاج العالية: هل تخطط لإنتاج العديد من الأجزاء لنوع منتج معين؟
- الأجزاء الصغيرة والمعقدة: هل جزءك صغير ومعقد في تصميمه بحيث تكون الدقة عاملاً أساسياً في التصنيع؟
- المواصفات الصارمة: هل يتطلب تطبيقك أن يتم إنتاج المكونات بمستوى تحمل عالٍ وأن تكون متشابهة جدًا؟
- الكفاءة في الإنتاج: هل هناك حاجة لتطبيق طريقة لتقليل استخدام المواد في خط الإنتاج؟
- هندسة معقدة: هل أجزاءك لها أشكال ومتطلبات وظيفية من المستحيل تنفيذها باستخدام تقنيات التصنيع التقليدية؟
إذا أجبت بـ "نعم" على هذه الأسئلة، فقد ترغب في التفكير في استخدام MIM لمشروعك. ومع ذلك، هناك بعض الأمور الأخرى التي يجب مراعاتها:
- مرونة التصميم: هل تمتلك عملاً يتطلب العديد من التغييرات في التصميم؟ قد لا تكون تقنية MIM فعالة بسبب التكاليف المرتفعة التي تتكبد عند تغيير القوالب بعد بدء الإنتاج، وبالتالي قد لا تكون مناسبة للنماذج الأولية.
- المهل الزمنية: هل من الضروري أن يكون سريعًا؟ تتطلب عملية تصنيع المعادن بالحقن (MIM) أدوات مثل القوالب وأدوات التثبيت، والتي غالبًا ما تستغرق وقتًا أطول للتطوير، خاصة إذا كان الجزء معقدًا. لذلك، قد يستغرق وقت التسليم أسابيع أو حتى أشهر.
جرب برولين الآن!
ملخص
برولين تيك، إحدى الشركات الصينية شركات القولبة بالحقنيقدم هذا المقال. لقد قمنا بتغطية كافة المعلومات الأساسية حول MIM ومزاياها وتطبيقاتها. نأمل أن تكون هذه المعلومات مفيدة ومستنيرة بالنسبة لك!
كيفية بدء مشروع حقن المعادن باستخدام Boda
يمكن استخدام تقنية حقن المعادن (MIM) لإنتاج قطع معدنية صغيرة ومعقدة بشكل متكرر. تشمل العملية الكاملة التشكيل، وإزالة المادة الرابطة، والتلبيد، وأي عمليات ثانوية مطلوبة. يجب الاتفاق على متطلبات قبول الأبعاد والفحص قبل بدء الإنتاج.
للحصول على معلومات أساسية حول مبادئ التشكيل، اقرأ مقالنا حقن صب نظرة عامة. راجع قسمنا خدمات صب حقن المعادن لمناقشة متطلباتك المتعلقة بالهندسة والمواد وكمية الإنتاج والفحص.