
عندما تثني قطعة من الصفائح المعدنية، يكبر سمكها أو تأخذ أبعادها قيمة مختلفة. وسوف يتجاوز الحجم النهائي الأبعاد الخارجية للرسم ما لم يتم أخذ الثني في الاعتبار. وبينما يصف البعض هذا الأمر بأنه تمدد المادة، إلا أنه في الواقع يتعرض للاستطالة. وتحدث الاستطالة المقصودة لأن المحور المحايد يتحرك إلى الجانب الداخلي من المعدن.
محور الانحناء المحايد هو موضع يظل دون تغيير أثناء عملية الانحناء. تخضع المادة الموجودة خارج المحور المحايد للتوتر ويتم ضغط الجانب الداخلي من المقطع. على خط التكافؤ هذا، لا يوجد تغيير - مما يعني عدم وجود استطالة أو تكاثف على طول الخط. إذا تحرك محور المحايد إلى الداخل، فإن المزيد من المواد تنزاح إلى الخارج أكثر مما يتم دفعه إلى الداخل، مما يتسبب في ارتداد. هذه المقالة تدور حول حساب ثني الصفائح المعدنية والصيغ والجوانب الفنية. علاوة على ذلك، ستغطي نصائح التصميم العامة للثني الفعال.
حساب ثني الصفائح المعدنية: بدل الانحناء (BA)
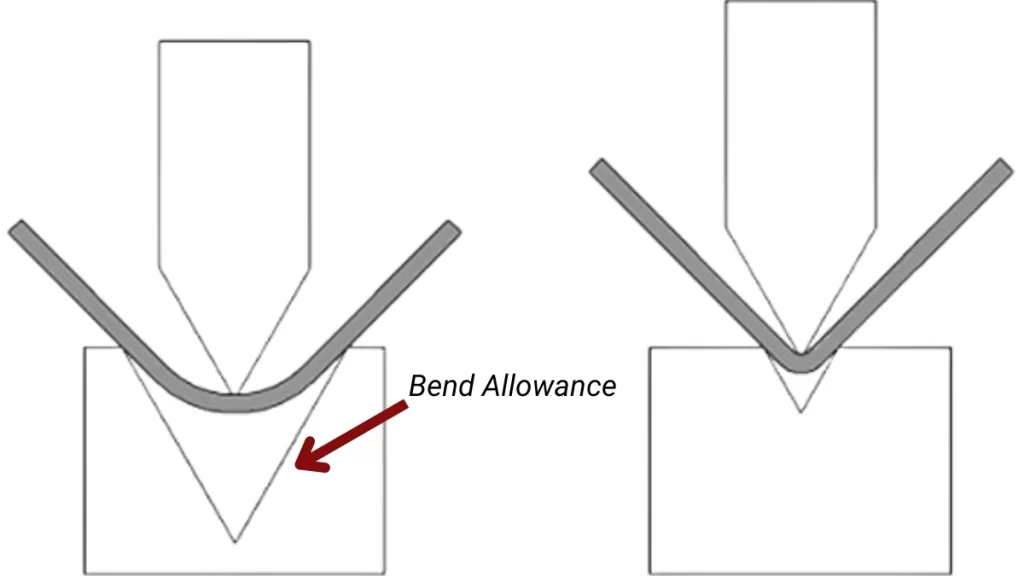
بدل الانحناء
في حساب ثني الصفائح المعدنية، يعتبر بدل الانحناء (BA) عامل قياس متطابق. فهو يوفر طولًا إضافيًا مطلوبًا لتطوير النمط المسطح للجزء لمراعاة التغيير في ملف تعريف المادة أثناء الثني. يساعد حساب بدل الانحناء وفقًا للمعيار الصحيح في تجنب المشكلات الشائعة مثل سوء المحاذاة وسوء ملاءمة الجزء النهائي.
صيغة بدل الانحناء
الصيغة النموذجية المستخدمة في حاسبة بدل الانحناء هو:
ب أ=π/180×R×(أ+ب)
أين:
- BA = بدل الانحناء (بالبوصة أو ملم)
- R = نصف قطر الانحناء (بالبوصة أو ملم)
- أ = زاوية الانحناء (بالدرجات)
- ب = سمك المادة (بالبوصة أو مم)
جرب برولين الآن!
خصم الانحناء (BD) في حساب ثني الصفائح المعدنية
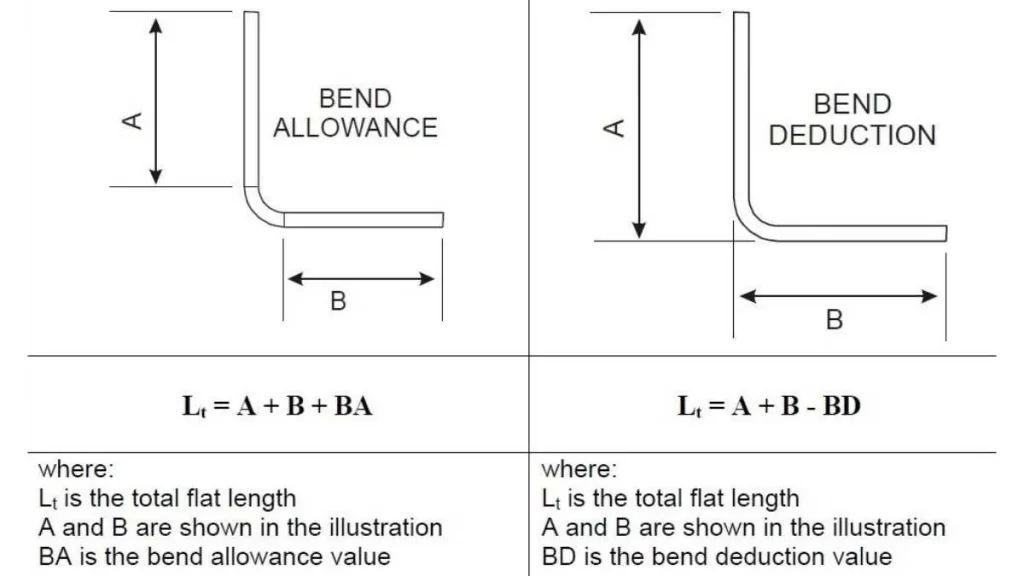
بدل الانحناء مقابل خصم الانحناء
بالإضافة إلى بدل الانحناء، من المهم أيضًا حساب خصم الانحناء (BD)، والذي يمثل الفرق بين الطول المسطح للمادة والطول الإجمالي للجزء المنحني.
صيغة خصم الانحناء هي:
ب د=(أ×ب)+(ب أ×2)
أين:
- BD = خصم الانحناء
- أ = زاوية الانحناء
- ب = سمك المادة
- BA = بدل الانحناء
جدول حساب بدل الانحناء
| بيند الشعاع (R) | زاوية الانحناء (أ) | سمك المادة (ب) | بدل الانحناء (بكالوريوس) |
| 0.25 بوصة | 30 درجة | 0.062 بوصة | 0.058 بوصة |
| 0.5 بوصة | 45 درجة | 0.125 بوصة | 0.174 بوصة |
| 0.75 بوصة | 60 درجة | 0.187 بوصة | 0.234 بوصة |
| 1.0 بوصة | 90 درجة | 0.25 بوصة | 0.364 بوصة |
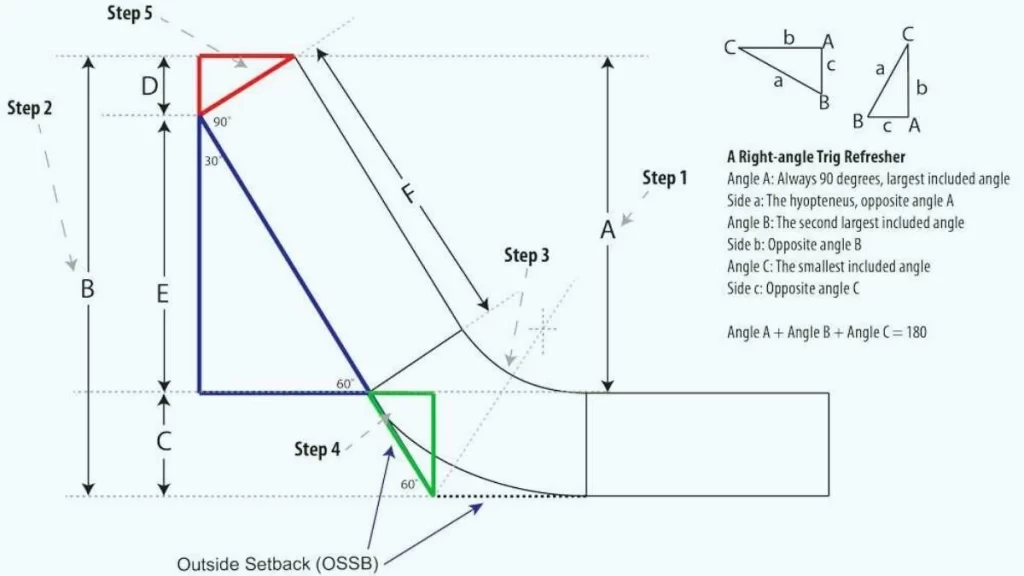
الانحناء الخارجي للخلف (OSSB)
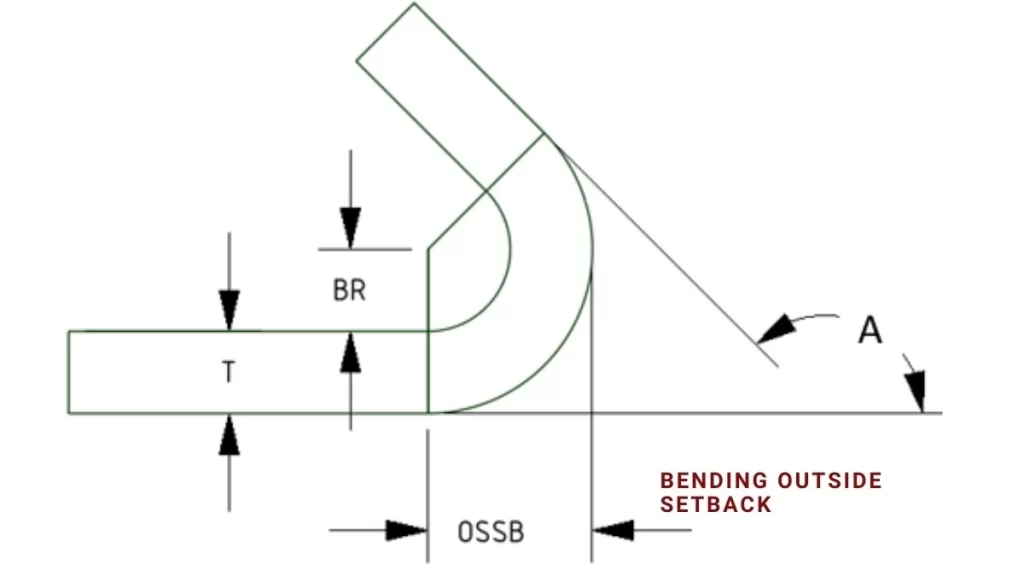
الانحناء الخارجي للخلف (OSSB)
يعد الانحناء الخارجي (OSSB) عاملاً بالغ الأهمية في حساب ثني الصفائح المعدنية. فهو يحدد المسافة المقاسة من الحافة الخارجية للمادة إلى محور الانحناء. وتضمن قياسات الانحناء الخارجي (OSSB) أن يكون أفضل جزء بالحجم المناسب. بالإضافة إلى ذلك، تعد الحسابات ضرورية للقضاء على الأخطاء في عملية تصنيع منتج جديد.
تساعد عملية حساب OSSB على تقليل كمية المواد المستخدمة في مشاريع البناء. علاوة على ذلك، فإنها تخلق إمكانية تحسين التصميمات المسطحة، مما قد يؤدي إلى تحسين استخدام المواد.
صيغة التراجع الخارجي
لحساب التراجع الخارجي، استخدم الصيغة أدناه:
OSSB=R+T⋅cos(A/2)
أين:
- OSSB = التراجع الخارجي (بالبوصة أو ملم)
- R = نصف قطر الانحناء (بالبوصة أو ملم)
- T = سمك المادة (بالبوصة أو مم)
- أ = زاوية الانحناء (بالدرجات)
جدول حساب التراجع الخارجي
| بيند الشعاع (R) | سمك المادة (T) | زاوية الانحناء (أ) | أو إس بي إس |
| 0.25 بوصة | 0.062 بوصة | 30 درجة | 0.265 بوصة |
| 0.5 بوصة | 0.125 بوصة | 45 درجة | 0.375 بوصة |
| 0.75 بوصة | 0.187 بوصة | 60 درجة | 0.485 بوصة |
| 1.0 بوصة | 0.25 بوصة | 90 درجة | 0.600 بوصة |
تطوير تخطيطات فارغة مسطحة
تُستخدم طريقتان أساسيتان لتطوير مخطط مسطح فارغ في حساب ثني الصفائح المعدنية. تعتمد الطريقة المختارة على الأبعاد المتوفرة لديك. في الطريقة الأولى، تعد معرفة أبعاد الساق أمرًا بالغ الأهمية. كل ساق عبارة عن قطعة مسطحة، حيث يكون أحد الجانبين على الأقل حافة أو انحناء لساق أخرى أو نفسها. في الطريقة الثانية، هناك حاجة إلى قياسات من الحواف إلى قمة الانحناء. قمة الانحناء هي نقطة التقاء عنصرين على طول المستويات الخارجية المتوازية.
- مسطح فارغ = أبعاد الساق الأولى + أبعاد الساق الثانية + بدل الانحناء
- مسطح فارغ = المسافة من أعلى المنحنى الداخلي إلى أعلى المنحنى الخارجي + المسافة من أعلى المنحنى الداخلي إلى أعلى المنحنى الخارجي - بدل الانحناء.
الطريقة الثانية تتعامل مع استقطاعات الانحناء بطريقة موضعية. ويمكن أن تكون إما موجبًا أو سالبًا. ولهذا السبب، بالنسبة لألواح البناء المصنوعة من الخرسانة المسلحة، يمكن أن يكون استقطاع الانحناء سالبًا إذا كانت الزوايا المتضمنة أقل من 90 درجة، كما في مثال 10 – (-5) = 15. تتعامل حاسبات بدل الانحناء مع هذه العلامات تلقائيًا أثناء العمليات الحسابية دون الحاجة إلى مزيد من التعليمات. يعد الاستقطاع السالب مهمًا عند الحساب يدويًا لأنك بحاجة إلى تتبع تغييرات العلامات. (اقرأ المزيد عن ثني أنابيب الفولاذ المقاوم للصدأ)
حساب عامل K لثني الصفائح المعدنية
حساب عامل k في الانحناء
In ثني الصفائح المعدنية, عامل K هو ثابت يستخدم لحساب كمية المادة المطلوبة للثني. وهو يمثل المسافة بين المحور المحايد وسمك العمل للمادة، والذي يصف كيفية شد المادة أو ضغطها في منطقة خط الثني. إن معرفة عامل K تمكن المهندسين من تقييم بدل الانحناء بشكل صحيح وكذلك الحصول على أبعاد القطعة الصحيحة.
صيغة عامل K
في الشكل الرياضي، يتم التعبير عن عامل K على النحو التالي:
عامل K=المسافة من المحور المحايد/سمك المادة
أين،
- المحور المحايد: المنطقة داخل المادة التي لا تتعرض للضغط أو التمدد أثناء الانحناء.
- سمك المواد: السمك الإجمالي للصفائح المعدنية التي يتم ثنيها.
تتراوح قيمة عامل K عادةً بين 0 و0.5. على سبيل المثال؛ يشير عامل K الذي يساوي 0.5 إلى أن المحور المحايد يقع في منتصف السُمك. وتضع القيم المنخفضة المحور المحايد أقرب إلى الانحناء الداخلي، مما يؤدي إلى تمدد أقل.
الجدول: عوامل K النموذجية للمواد
| الخامة | عامل K النموذجي |
| الامونيوم | ٢٠٢٤/٢٠٢٣ |
| الفولاذ الطري | ٢٠٢٤/٢٠٢٣ |
| ستانلس ستيل | ٢٠٢٤/٢٠٢٣ |
| النحاس | ٢٠٢٤/٢٠٢٣ |
يعتمد عامل K على نوع المادة وسمكها ونصف قطر الانحناء والأداة المستخدمة. من الضروري الحصول على قيم دقيقة لعامل K لاستخدامها في برامج التصميم بمساعدة الكمبيوتر. تساعد هذه القيم في تقدير الحجم النهائي للقطعة. بالإضافة إلى ذلك، تضمن هذه القيم الاتساق في الأجزاء التي يتم إنتاجها.
حقائق حول عوامل K
- يشير عامل K إلى مدى امتداد المادة المعدنية جانبياً أثناء الانحناء.
- يتم قياسها على أنها المسافة بين المحور المحايد والألياف الخارجية للمادة مقسومة على سمك المادة.
- تتراوح قيم عامل K عادة بين 0 و 0.5.
- عامل K 0.5 يعني أن المحور المحايد يقع في المنتصف أو 50% من الطريق.
- تضع الأجزاء ذات عوامل K المنخفضة محورها المحايد أقرب إلى الجزء الداخلي من الانحناء.
- إذا زاد سمك المادة فإن عامل K ينخفض.
- عوامل K المشتركة: بالنسبة لـ ثني الألومنيوم (0.33–0.4)، لـ الانحناء الفولاذ المقاوم للصدأ (
- تستخدم برامج التصميم بمساعدة الكمبيوتر (CAD) قيم عامل K لتقدير بدلات الانحناء.
- يتيح عامل K الحصول على الأبعاد الصحيحة للأجزاء المنحنية.
جرب برولين الآن!
حساب الارتداد في ثني الصفائح المعدنية
عودة الربيع في الانحناء
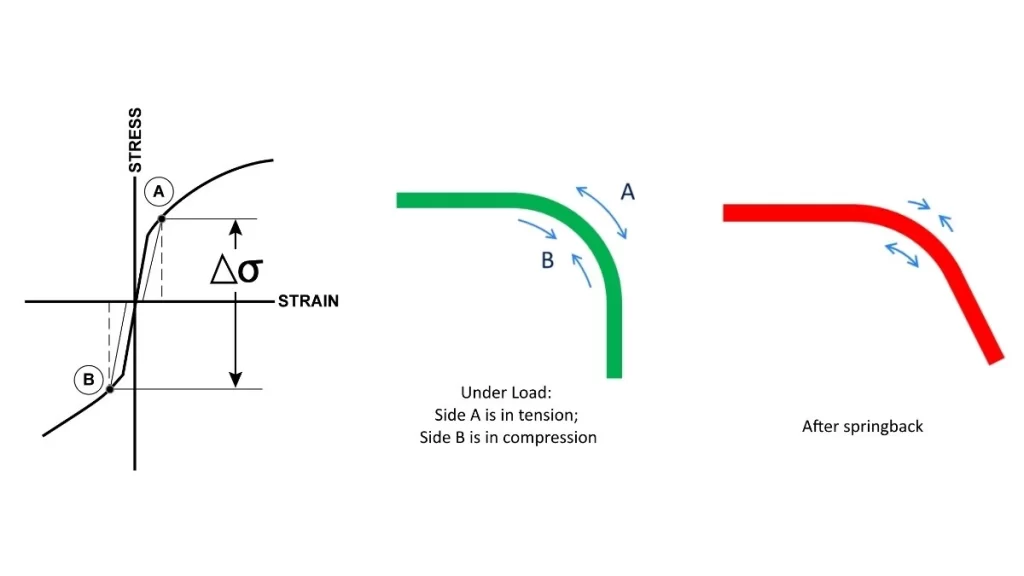
تحدد خاصية الارتداد عند ثني الصفائح المعدنية أنها تستعيد شكلها الأصلي قليلاً. ويحدث التفاعل التالي بسبب خصائص المادة المرنة. أثناء الثني، ترق المادة من الداخل وتثخن من الخارج. بعبارة أخرى، تقصر في اتجاه وتطول في الاتجاه الآخر.
بالإضافة إلى ذلك، يتم تطوير تأثير الارتداد عند تحرير الضغط لتمكين المعدن من العودة إلى موضعه الأصلي. يجب التحكم في درجة الارتداد عن كثب لتحقيق الأبعاد والحسابات النهائية المرغوبة. يمكنك تحقيق ذلك عن طريق ضبط زاوية الانحناء لإنشاء شكل رباعي الأضلاع. بدلاً من ذلك، يمكنك تطبيق المزيد من القوة على انحناء معين.
نصائح تصميم ثني الصفائح المعدنية
فيما يلي بعض المؤشرات البسيطة ولكن الحاسمة التي يجب عليك مراعاتها عند التوظيف تقنيات ثني الصفائح المعدنيةتتناول هذه النصائح ممارسات الانحناء لتجنب المشكلات. كما تتناول حلولاً لهذه المشكلات.
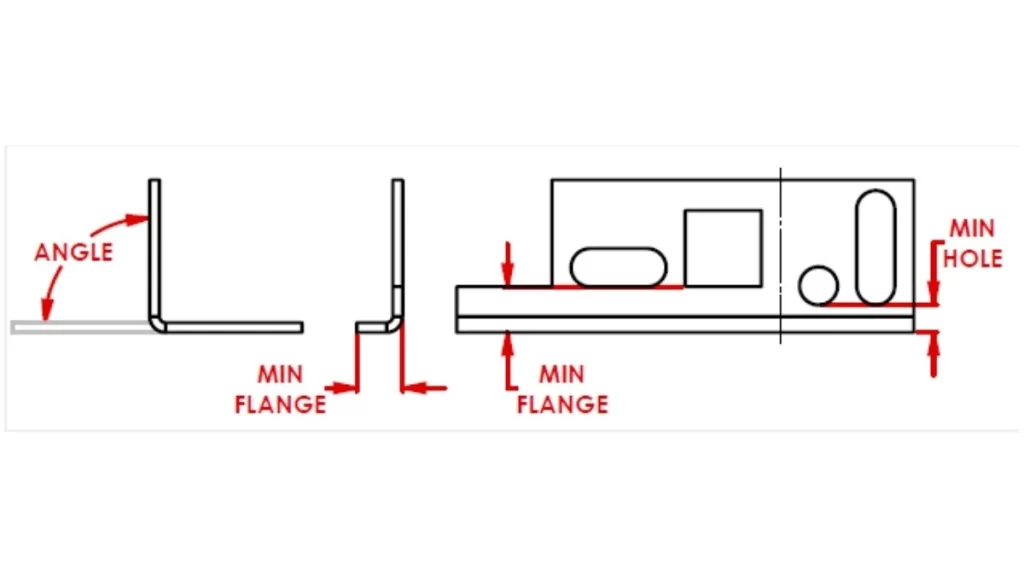
الحد الأدنى لطول الشفة
طول الحافة في الانحناء
لكل حافة حد أدنى للطول يعتمد على السُمك. راجع مخطط بدل الانحناء للحصول على إرشادات صحيحة في اختيار عرض القالب بشكل مناسب. لا ينبغي تصميم حواف أقصر من المعايير المحددة لأنها قد لا تتناسب مع مكانها وقد تؤدي إلى جودة انحناء رديئة.
حواف مشطوفة
عند تصميم الحواف المشطوفة، تأكد من ترك كمية كافية من المواد بالقرب من الحواف المشطوفة للحفاظ على زوايا الانحناء سليمة. لا تمد الحواف المشطوفة حتى خط الانحناء لمنع التشوه. علاوة على ذلك، يؤدي طول الحافة الأدنى إلى انحناءات دقيقة.
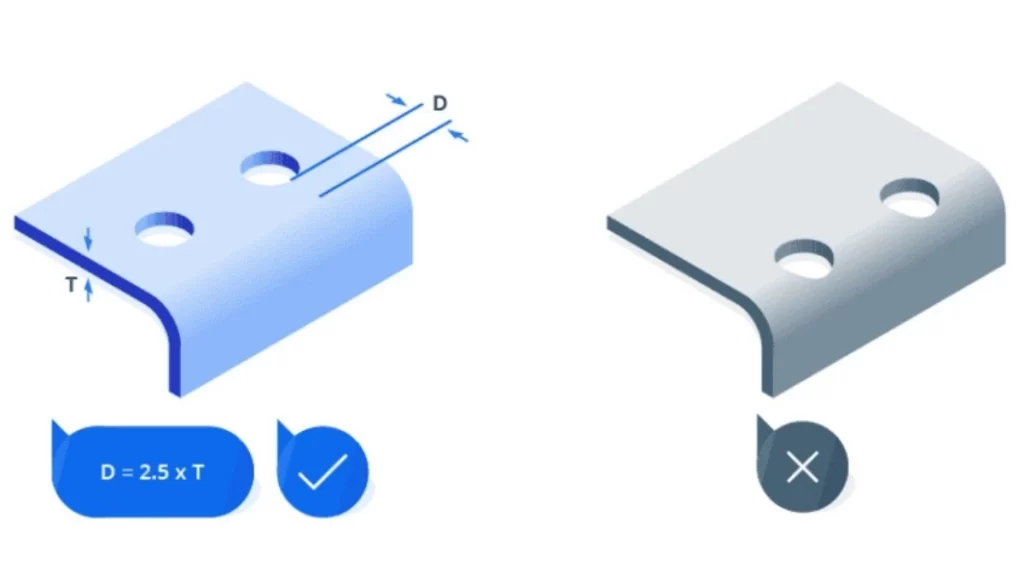
موضع الفتحة بالنسبة للانحناء
موضع الثقب في الانحناء
عند وضع الثقوب بالقرب من منطقة الانحناء، وخاصةً بالنسبة للثقوب غير الدائرية، فقد يؤدي هذا إلى انحناء واختلال محاذاة تركيبات البراغي. لتجنب ذلك، ضع الثقوب بعد الحد الأدنى لقياس الحافة الموضح في مخطط قوة الانحناء القياسي.
التماثل في التصميم
إن تصميم الأجزاء المتماثلة ليس بالأمر الصعب. حاول تصميم التصميم المتماثل قدر الإمكان لتقليل خطأ المشغل والانحناءات غير الصحيحة. ومع ذلك، يمكن أن يؤدي عدم التماثل إلى سوء تقدير المشغل لاتجاه الانحناء. في الحالات التي لا يمكن فيها تحقيق التماثل الكامل، كن حريصًا جدًا على توفير إشارات واضحة لتوجيه عملية الانحناء لتحقيق النتائج المتوقعة.
وضع صامولة البرشام
يجب وضع صواميل البرشام بالقرب من خطوط الانحناء بشكل جيد. يوصى بتثبيت صواميل البرشام قبل الانحناء لمنع تشوهات الفتحة.
حواف صغيرة على أجزاء كبيرة
من الصعب إنتاج حواف صغيرة على مكونات كبيرة. يجب تجنب هذه التركيبات لأن التعامل معها يكون صعبًا عادةً وقد يتطلب الرفع باليد ويؤدي إلى تكاليف أعلى. حاول إيجاد طرق بديلة لتقليل تعقيد عملية التصنيع في كل مرة يمكنك فيها ذلك.
الانحناءات المتتالية
عندما تكون الانحناءات متسلسلة، يجب التخطيط لها بعناية. تأكد دائمًا من أن القطعة التي تصنعها سوف تتناسب مع القالب بعد ذلك وفي كل خطوة تدريجية أثناء إنشائها. لتشكيل انحناءات على شكل حرف U، يتم جعل الجزء الأوسط من الانحناء على شكل حرف U أطول من الحواف الجانبية لتسهيل وضع القالب بشكل صحيح، وعدم إفساده بالصعوبات.
محاذاة المنحنيات على طول خط واحد
إن إدخال الانحناءات في خط واحد يعد أمرًا فعالًا من حيث التكلفة نظرًا لتقليص الخطوات المتضمنة في الإنتاج. إن الحفاظ على الانحناءات في خط الإنتاج يقلل من عدد المرات التي يتعين فيها إعادة وضع الأجزاء، مما يقلل من مقدار الوقت والمال المطلوبين. إذا كانت الانحناءات معزولة، فيجب تصحيح كل منها على حدة. قد تستغرق هذه العملية وقتًا طويلاً وتكون مكلفة.
خط التسوية على طول الحافة
اصنع خطوط ثني متوازية على أحد الجانبين حتى تتمكن الأجزاء من الدخول في موضعها بسهولة. يساعد الجانب المجاور في وضع الماكينة في الموضع الصحيح. إذا لم يكن هناك مثل هذا المحاذاة، فإن الإمساك بالدقة يصبح تحديًا، وقد يتسبب في بعض التباينات.
ينحني الإغاثة
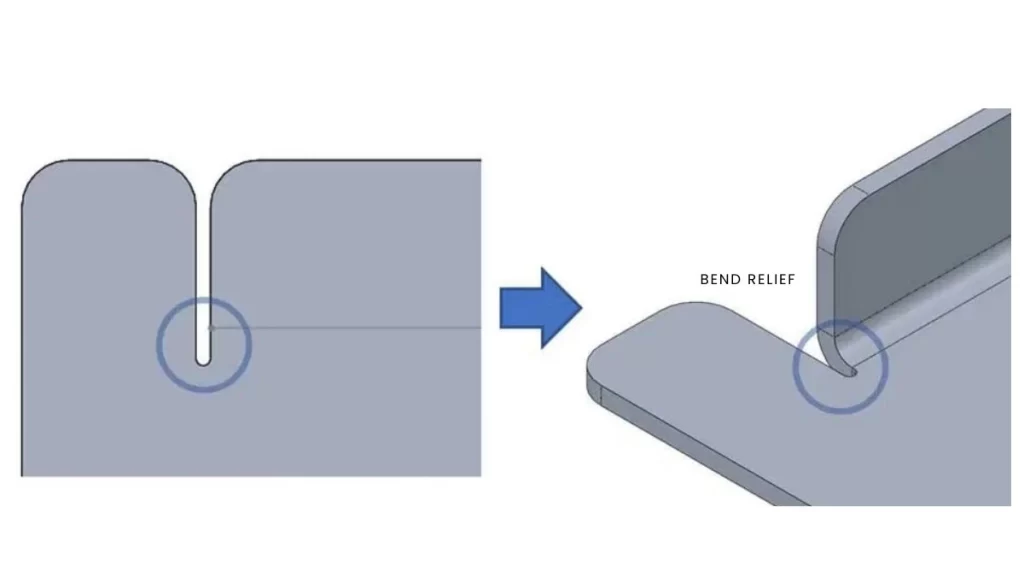
الإغاثة الانحناء
يجب أيضًا استخدام نقوش الانحناء للانحناء وتوفير الدعم الهيكلي عند الضرورة. يمنع الشق أو القطع في حافة الحافة التمزقات وكسور الإجهاد. يُنصح بتصميم هذه القطع أكبر قليلاً من سمك المادة وإعطاء شريحة صغيرة لتقليل الضغط على المادة.
ثني الصندوق
اترك فجوات صغيرة بين حواف الصندوق لمنع التداخل. بدون هذه الفجوات، يمكن أن تتداخل الانحناءات النهائية مع الانحناءات السابقة مما يتسبب في فشل هيكلي. تتيح الفجوات الصغيرة التحكم في الانحناءات والحفاظ على شكل الصندوق.
التحقق من النمط المسطح
استخدم عرض نمط مسطح في CAD بشكل متكرر. تساعد الفحوصات المنتظمة في منع عيوب التصميم التي لا تظهر في الأشكال المسطحة. ضعها بطريقة تناسب القطعة بإحكام لتجنب استخدام مواد زائدة وربما طباعة عدة قطع من النموذج على ورقة واحدة.
الحد الأدنى بيند دائرة نصف قطرها
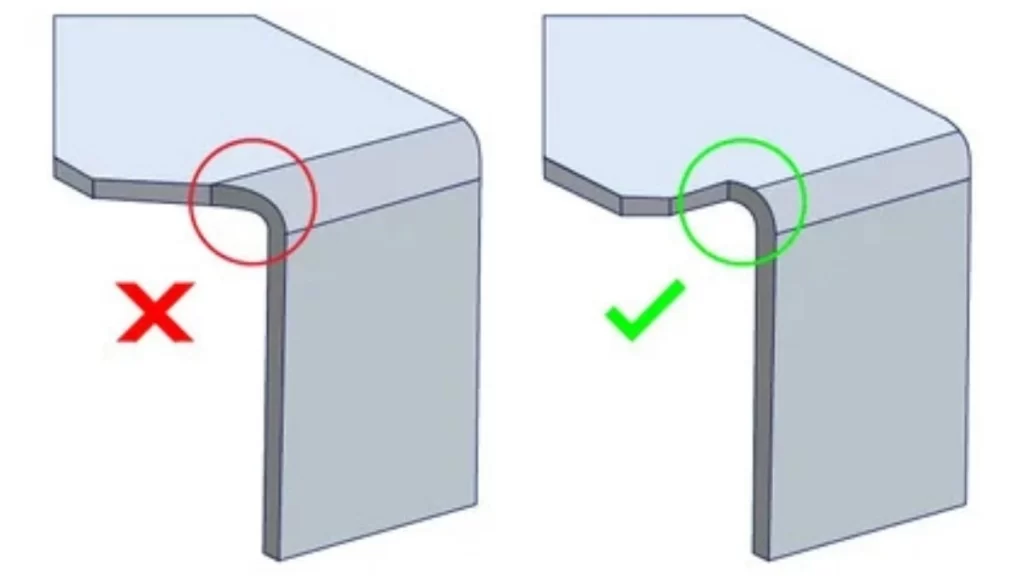
دليل نصف قطر الانحناء
اختر نصف قطر انحناء لا يقل عن سمك المادة المراد ثنيها. وهذا يجعل عملية الثني سهلة ويقلل من احتمالية حدوث انحناءات غير صحيحة. ورغم أن نصف القطر الأكبر قد يستلزم المزيد من الحسابات، إلا أن نصف القطر الصغير قد يؤدي إلى مشاكل في المواد.
اتجاه تدفق الألياف فيما يتعلق بالانحناء
تُعرف الانحناءات التي تقع في مستوى المقطع المدلفن باسم انحناءات المحاذاة. وهي تقع بشكل عمودي على حبيبات المواد المدلفنة. على سبيل المثال، من المعروف أن الألومنيوم وأنواع معينة من الفولاذ تتشقق إذا تم ثنيها على طول اتجاه الحبيبات. من خلال ثني المادة ضد الحبيبات، تصبح الأسطح الناتجة أقوى وأكثر تناسقًا.
تقنيات الحاشية
إن الحافة مفيدة في تقوية الحواف ولكن تجنب إنشاء نصف قطر داخلي يجب أن يكون صغيرًا. لتسطيح نصف القطر تمامًا، تحتاج إلى المزيد من الضغط وقد يتسبب ذلك في حدوث تشققات. يتم تقليل هذا الخطر عند استخدام حاسبة دقيقة لنصف قطر انحناء الصفائح المعدنية لضمان اتساق المواد.
اختيار المواد
يمكن تحقيق معظم الانحناءات عندما يكون سمك الصفيحة الفولاذية قياسيًا حتى 3 مم للصفائح الفولاذية العادية. قد تكون هناك تعليمات مناولة معينة يجب اتباعها للمواد الأكثر سمكًا أو المواد المتخصصة.
جرب برولين الآن!
خدمات ثني المعادن عبر الإنترنت – Boda
بروليانز اون لاين خدمة ثني الصفائح المعدنية توفر الدقة والسرعة لجميع احتياجاتك. يمكنك بسهولة تحميل تصميماتك واختيار المواد وتحديد التوقعات باستخدام نظام عرض الأسعار عبر الإنترنت. تضمن آلاتنا الدقيقة ومشغلينا ذوي الخبرة ثني أي جزء معدني بدقة مثالية.
نحن نستخدم الفولاذ والألمنيوم والتيتانيوم من بين مواد أخرى لتطوير أجزاء قوية ومصممة بدقة. يؤدي هيكلنا الفعال إلى إنشاء عروض أسعار سريعة ووقت تسليم قصير، مما يسمح لك بتوفير المال والوفاء بالمواعيد النهائية.
الجودة هي أولويتنا القصوى. تخضع جميع القطع لفحص دقيق للتأكد من أنها تلبي معايير السوق المطلوبة. وهذا يضمن أن مكوناتك ستعمل كما هو مقصود.
هل أنت مستعد لاستكشاف أفضل حلول ثني المعادن؟ اختر Boda لتلبية كافة احتياجاتك المتعلقة بثني المعادن. للحصول على عرض أسعار أو التحدث مع المتخصصين لدينا، فلا تتردد في الاتصال بنا!