
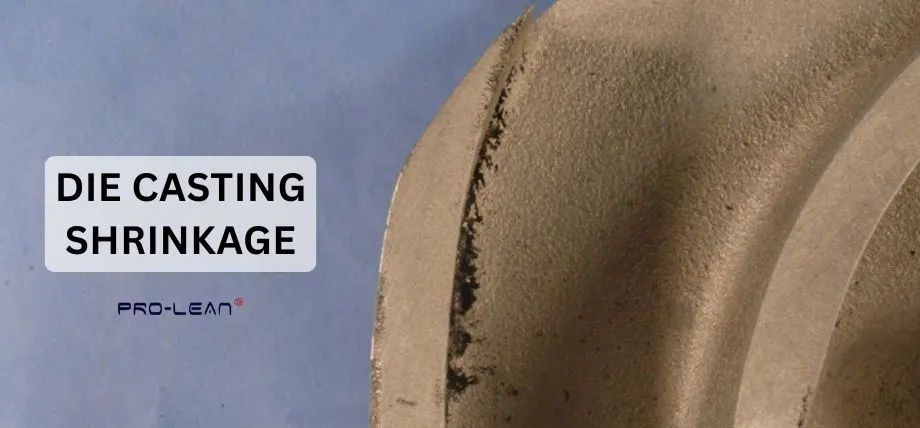
تُعد عملية صب المعادن مهمة حتى في الصناعات الحديثة، مع ظهور الطباعة المعدنية ثلاثية الأبعاد. يمكن تشكيل الأجزاء المعدنية المصبوبة باستخدام آلات التحكم الرقمي بالحاسوب (CNC) بأبعاد شبه مثالية، ولا يزال الصب طريقة شائعة لإنتاج أشكال هندسية معقدة بسرعة.
سواءً كان الصب بالقالب، أو الصب المفتوح، أو الصب بالرمل، أو أي نوع آخر من الصب الذي يتضمن في المقام الأول تبريد المعادن أو البلاستيك المنصهر، يظل الانكماش تحديًا بالغ الأهمية. يؤثر الانكماش في المعادن المصبوبة بشكل كبير على جودة وحجم ودقة أبعاد القطعة المصبوبة، بالإضافة إلى سلامتها.
في هذه المقالة، سوف تتعلم عن الانكماش في عملية الصب، وتتعرف على التحديات الهندسية الرئيسية، وطرق تقليل الانكماش في عملية الصب.
ما هو الانكماش؟
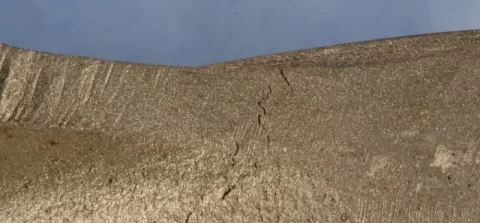
عيوب الصب
يشير الانكماش في الهندسة إلى انخفاض الحجم الذي يحدث عند تصلب المعدن من حالته المنصهرة داخل قالب الصب. يُعد الانكماش عيبًا شائعًا، بل إن بعض الانكماش المسموح به يُعد جزءًا من عملية الصب نظرًا لخصائص المعادن والسبائك المادية عند خضوعها لعملية التصلب أثناء انتقالها من الحالة السائلة إلى الحالة الصلبة.
عند صب المعدن السائل في قالب، يبدأ بالتصلب فورًا تقريبًا، مما يؤدي إلى تغيرات في الحجم. من المهم أن تستوعب معايير الصب، مثل درجة الحرارة ومعدل التبريد وتصميم القالب، أي انكماش للحد من ذلك. عيوب صب المعادن.
هناك ثلاثة أنواع من الانكماش في الصب:
- انكماش السوائل: يحدث هذا النوع من الانكماش عندما يبرد المعدن المنصهر من درجة حرارة صبه إلى نقطة التصلب. يؤدي فقدان الحرارة إلى تصلب المعدن السائل، مما يؤدي إلى انكماشه وتقلص حجمه.
- انكماش التصلب: هذه مرحلة انكماش، حيث ينخفض الحجم (3-7%) مع انتقال المعدن من الحالة السائلة إلى الحالة الصلبة. تتميز سبائك مثل الألومنيوم والنحاس بانكماش عالٍ من السائل إلى الصلب، نظرًا لاختلاف معدل الانكماش باختلاف السبائك.
- الانكماش الصلب: بعد أن تتصلب المادة بأكملها، تصبح المادة الصلبة سباكه المعادن يبرد القالب إلى درجة حرارة الغرفة العادية، حيث قد يحدث انكماش أكبر. على الرغم من أنه ليس بنفس وضوح الانكماشات السابقة، إلا أنه قد يُفسد أي تحمّلات دقيقة، ويُسمى غالبًا انكماش صانع الأنماط لأنه مُدرج في تصميم القالب.
أسباب عيوب الانكماش
لا ترتبط عيوب الانكماش في المعادن المصبوبة بخاصية واحدة. فبينما تلعب الخصائص الفيزيائية للمعادن دورًا كبيرًا، إلا أن عوامل أخرى عديدة، بدءًا من تصميم الصب ووصولًا إلى معايير العملية، قد تؤدي إلى الانكماش.
نظام التغذية
نظام التغذية هو المكان الذي يتدفق فيه المعدن أو المادة إلى أي تجويف في القالب. يجب أن يضمن نظام التغذية المُصمم جيدًا، بما في ذلك الرافعات والبوابات، إمدادًا مستمرًا ومتدفقًا من المعدن المنصهر إلى جميع الأجزاء لتعويض انكماش الصب. والهدف هو إجبار المادة على تحمل أي انكماش.
غالبًا ما يُسبب ضعف الرافعات والبوابات تدفقًا غير كافٍ للمعدن السائل، مما يمنعه من الوصول إلى أجزاء من قالب الصب أثناء التصلب. قد يؤدي هذا إلى انكماش داخلي ومسامية انكماشية. في الصب الرملي، تُعد هذه مشكلة شائعة، حيث قد يفشل الرافعات في تغذية الصب.
درجة حرارة الصب خاطئة
من العوامل الحاسمة الأخرى في الانكماش درجة حرارة صب المعدن المنصهر. فإذا سُكب المعدن بدرجة حرارة عالية جدًا، فقد يُسبب انكماشًا سائلًا إضافيًا وتبريدًا غير منتظم. وهذا يؤدي إلى المزيد من العيوب، وغالبًا ما تكون المسام ظاهرة، أو مصبوبات غير مكتملة.
وبالمثل، يؤدي الصب عند درجة حرارة منخفضة جدًا إلى تصلب مبكر. فعندما يتصلب السائل الداخل إلى الصب أولًا، قد يعيق أو يحد من تدفق المعدن السائل، وخاصةً عبر القنوات الدقيقة، مما يؤدي إلى انكماش المسامية.
تتطلب عملية صب المعدن المنصهر في قالب مهارة وخبرة لتحقيق التوازن بين التدفق والتصلب.
معدلات التبريد
يؤثر تصميم القالب وشكله وهندسة الصب على معدل تبريده. ويُعدّ سُمك المقطع عاملاً آخر يؤثر على معدل التبريد. ويعود عدم تساوي معدلات التبريد في المقام الأول إلى تفاوت سُمك الجدار أو اختلاف سُمك المقطع، مما يؤدي إلى انكماش وعيوب أقل قابلية للتنبؤ.
في عملية قولبة الحقن، تحديدًا، من الشائع تقوية الأجزاء باستخدام أضلاع أو استخدام أنوية في قالب الصب، مما قد يؤدي إلى صعوبات إضافية. يُعد التصلب الاتجاهي معيارًا مهمًا لتقليل الانكماش وضمان توافق الأجزاء مع متطلبات... التحمل صب الحقن.
تكوين سبائك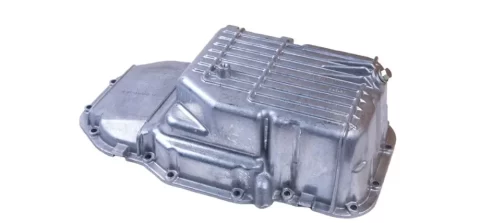
جزء من الألومنيوم المصبوب
يُعد تركيب السبيكة المستخدمة في الصب مهمًا في تحديد معدل الانكماش. فمع أن استخدام الألومنيوم يُتوقع أن يكون الانكماش متماثلًا، إلا أن السبائك المختلفة تُظهر انكماشًا مختلفًا في التصلب. تتشابه معدلات انكماش سبائك الألومنيوم والنحاس، لكنها عادةً ما تكون أعلى من سبائك الفولاذ المقاوم للصدأ والنيكل.
جرب برولين الآن!
أنواع عيوب الانكماش
يمكن تصنيف عيوب الانكماش في عملية حقن المواد المنصهرة إلى عيوب انكماش مفتوحة ومغطاة.
عيوب الانكماش المفتوحة
يمكن تحديد عيوب الانكماش المفتوحة من خلال مراقبة سطح الصب لأنها مرئية وتحدث عندما لا يكون المعدن المنصهر كافياً للانكماش الصلب.
الأنابيب عبارة عن ثقوب مخروطية عميقة أو مناطق منخفضة تتشكل أعلى الصب. وهي انخفاض ناتج عن انفصال المادة عن السطح أثناء التصلب.
الأسطح المنهارة هي تجاويف سطحية على سطح الصب، ناتجة عن الانكماش أثناء عملية تبريد الصب. وباستثناء الجوانب الجمالية، لا تُشكل الأسطح المنهارة مصدر قلق كبير.
عيوب الانكماش المغلقة
تحدث عيوب الانكماش المغلقة داخل المصبوب. هذه العيوب غير مرئية على السطح، وتؤثر سلبًا على الخصائص الفيزيائية والسلامة الهيكلية للقطعة المصبوبة المُنتجة.
قد يؤدي الانكماش الداخلي إلى ظهور فراغات أو تجاويف داخل الصب. أما الانكماش الكلي، فهو كبير وواضح، وينتج عن انكماش التصلب. وغالبًا ما يُلاحظ الانكماش الكلي في تصميم القوالب ذات سماكات المقاطع المتفاوتة.
عيوب الانكماش الدقيق هي عيوب مجهرية وفراغات موزعة في جميع أنحاء الصب. ينتج الانكماش الدقيق عن تصاميم معقدة ومشاكل تصلب غير متساوية.
ماذا يفعل الانكماش في الصب؟
آلة صب
يؤثر على سلامة البنية التحتية
لا تؤثر عيوب الانكماش على أبعاد وحجم القطع فحسب، بل تؤدي أيضًا إلى ظهور فراغات وثقوب داخلية، تُسمى المسامية. هذا قد يُضعف القطعة المصبوبة بتركيز الضغط على نقاط الضعف، مما يؤدي في النهاية إلى تلفها.
دقة الأبعاد
يُسبب الانكماش تغيرات في الأبعاد عند تبريد الصب، مما يؤدي إلى انحرافات عن الأبعاد الهندسية المقصودة. في معظم الحالات، تُراعى هذه التغيرات في الأبعاد عند تصميم القالب، إلا أن تحمّلات الصب قد تتطلب عمليات تشغيل وطحن إضافية.
من المهم مراعاة انكماش صانع القالب لضمان أن يلبي الجزء المصبوب النهائي متطلباتك الأبعادية. يمكنك استخدام بدل الانكماش المحسوب بناءً على سبيكة وهندسة تصميم الصب.
الانتهاء من السطح
يمكن أن تُنتج عيوب الانكماش المفتوحة، مثل تشقق الأسطح، أسطحًا غير مستوية، مما يؤثر على جمالية القطعة ووظيفتها. على سبيل المثال، في ارتفاع ضغط الصب يموت أو صب الشمع، تتطلب عيوب السطح الناتجة عن الانكماش عمليات تشطيب إضافية.
كيفية تقليل الانكماش في الصب؟
تحسين تصميم القالب الخاص بك
عند تصميم القالب، استخدم رافعات وبوابات مناسبة، بالإضافة إلى قنوات معدنية مرنة كافية للتحكم في انكماش الصب. يمكن معالجة عيوب الانكماش المفتوحة، مثل الأسطح المنهارة، باستخدام رافعات تعمل كخزانات في حالة الانكماش.
يجب أن يضمن تصميم البوابة التدفق السلس وتقليل حركة الجدار أثناء الصب والتصلب.
التحكم في معدلات التبريد
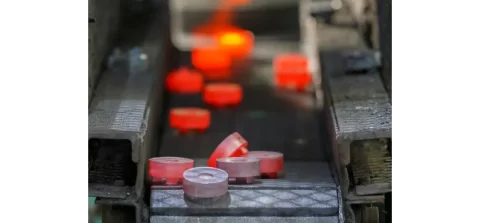
التروس المعدنية بعد الصب
أفضل طريقة لتقليل الانكماش هي تحقيق تبريد موحد للمواد في الصب. يمكن استخدام التصلب الاتجاهي للتحكم في عملية التبريد. يضمن التصلب الاتجاهي تبريد الصب تدريجيًا من طرف إلى آخر.
طريقة أخرى للتحكم في معدلات التبريد هي استخدام المبردات، وهي عبارة عن إدخالات يتم وضعها في القالب والتي يمكنها تسريع التبريد في أقسام معينة.
استخدم العوازل
يمكن أيضًا استخدام العوازل للتحكم في معدل التبريد. تحافظ العوازل على معدل تبريد بطيء لضمان إمداد المعدن السائل.
جرب برولين الآن!
خدمة الصب يموت
برولين-تك نوفر إنتاجًا عالي الجودة لقطع البلاستيك والمعادن. مستودعاتنا تضم خيارات متعددة من السبائك يموت الصب.
يمكنك معرفة المزيد عن خدمات الصب لدينا والحصول على إقتباس حر اليوم!
خاتمة
يُعدّ انكماش المعادن المصبوبة تحديًا يُعالج في كل مرحلة من مراحل التصنيع. بدءًا من تصميم الأجزاء ثلاثية الأبعاد وصولًا إلى تصميم القوالب، ومن معايير الصب إلى تشطيبات الأسطح، تؤثر عوامل عديدة على الانكماش.
إن فهم أسباب الانكماش واحتساب انكماش صانع النماذج يمكن أن يمنع عيوبًا مثل المسامية، وتشقق الأسطح، وينتج قطعًا بدقة أبعادية عالية. وبينما تستخدم معظم المسابك عادةً بدل انكماش متشابهًا لمجموعة من السبائك، فإن هندسة الصب قد تُسبب تباينًا، وهو ما يمكن مواجهته بالمهارة والخبرة.
وهذا يجعل من المهم اختيار منتج عالي الجودة خدمة التصنيع التي يمكنها إنتاج أجزاء مصبوبة عالية الأداء.