
"يلعب اللحام دورًا مهمًا في تصنيع أجزاء الصفائح المعدنية. إن الإهمال البسيط في اختيار تقنية اللحام والمواد المقصودة يمكن أن يضعف المفصل ويضيف نفقات إضافية إلى الميزانية، وبالتالي يزيد من وقت مشروع تصنيع الأجزاء ويؤثر سلبًا على الإنتاجية والربحية الإجمالية.
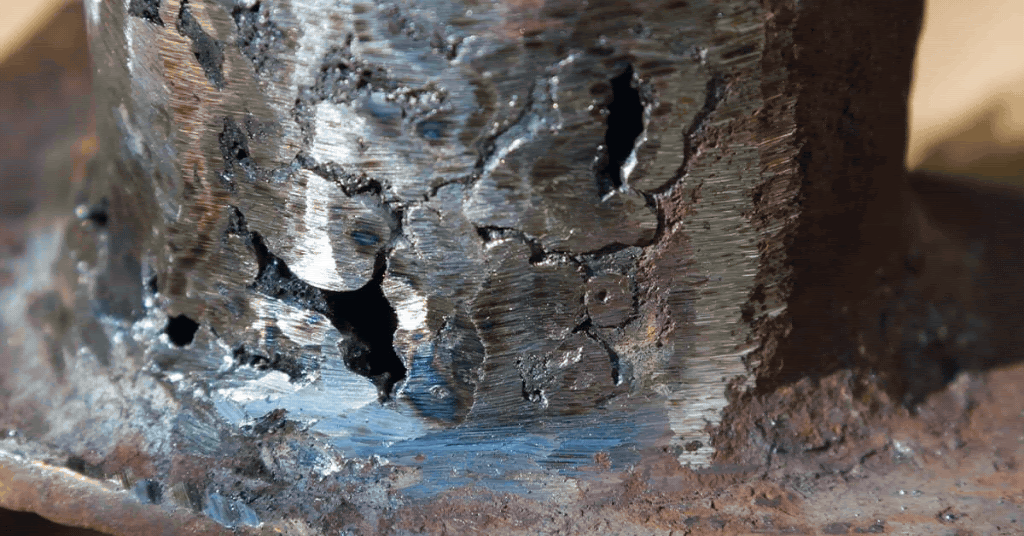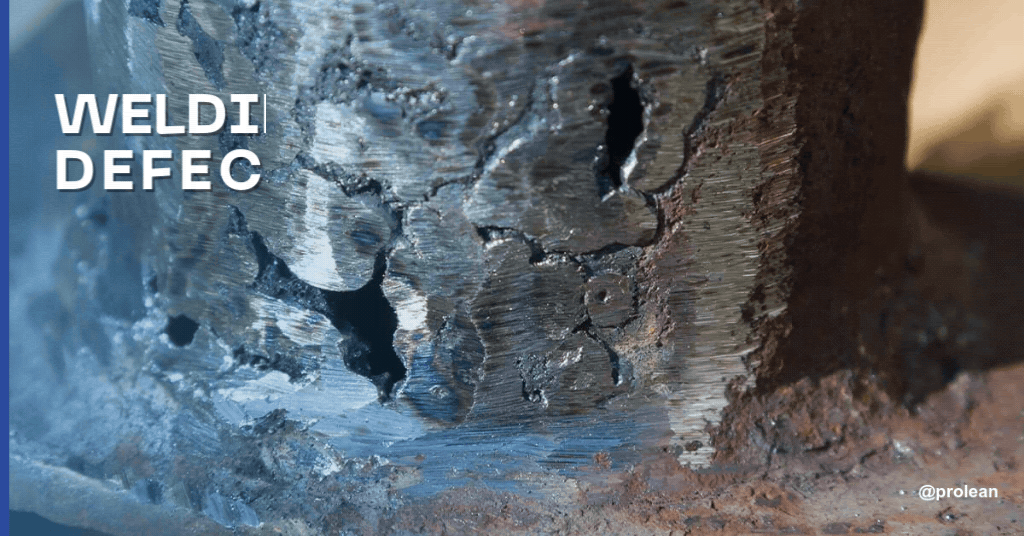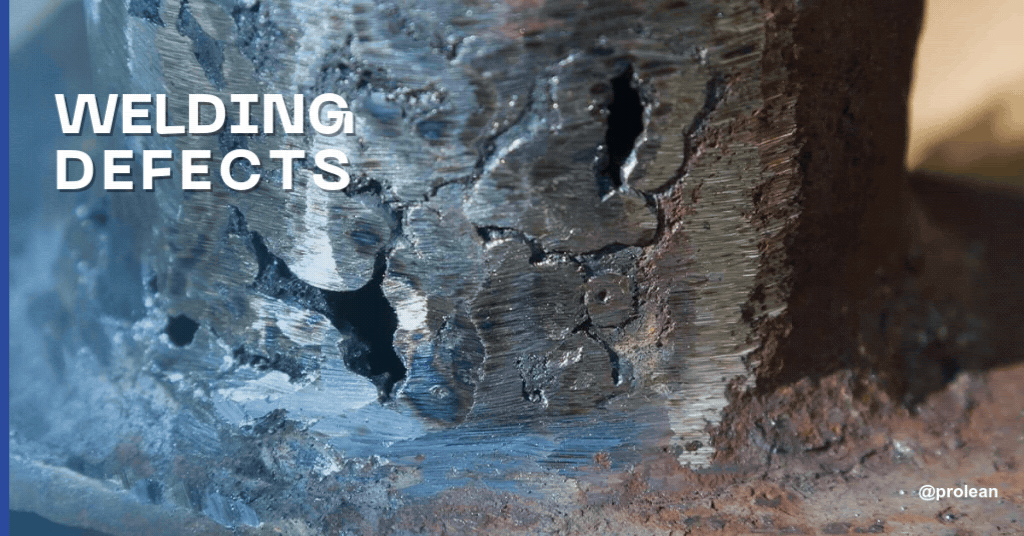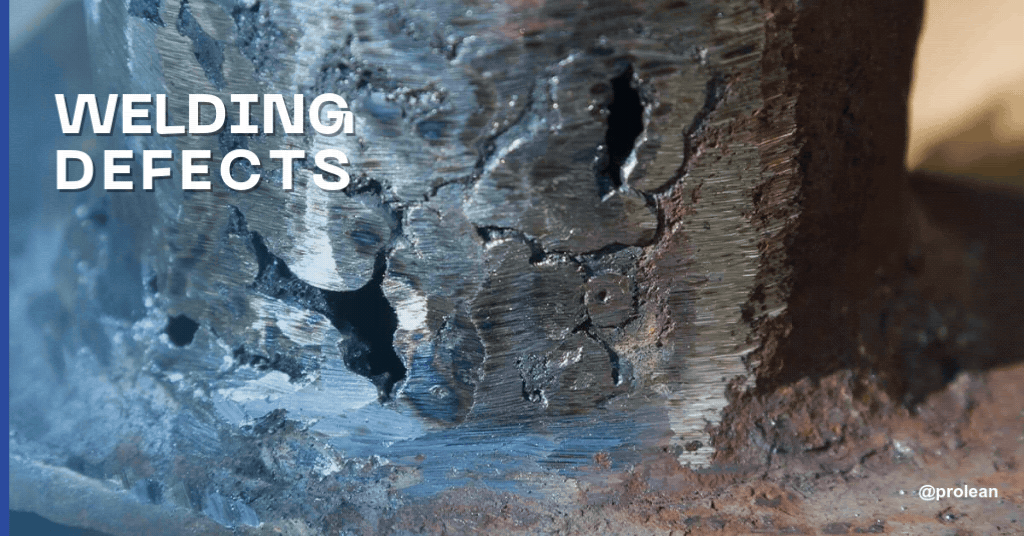
عيوب اللحام يمكن أن تشكل خطراً على الهياكل بغض النظر عن حجمها، سواء كانت عجلة فيريس عملاقة أو قطعة عمل صغيرة لـ لحام الصفائح المعدنية. هؤلاء اللحامات السيئة تحدث بسبب اللحام غير السليم وقد تضر بجودة اللحام. ليست كل الانقطاعات عيوبًا بالضرورة؛ ومع ذلك، إذا كانت كبيرة بما يكفي ليراها المفتش، فإنها تعتبر عيوبًا. يحاول عمال اللحام تجنب هذه العيوب لتقليل الفاقد والحصول على أفضل اللحامات المثالية. لا ينبغي رفض اللحامات؛ يجب أن يفهم اللحامون شيئًا مختلفًا انقطاعات اللحام, أسبابها وكيفية الوقاية منها.
تشرح مدونة المدونة بوضوح ما هو CNC عيوب الآلات هي وكيف يمكن تجنبها.
لماذا هو مهم لمنع العيوب؟
تُسبب عيوب اللحام، كاللحام الساخن أو البارد، وعدم انصهار المعدن في المسبوكات، أو اللحامات الرديئة، تأخيرات كبيرة في الإنتاج، وتؤدي إلى إعادة تشكيل الأجزاء. لذا، فإن فهم عيوب اللحام المختلفة، وأسبابها، والتدابير الوقائية لتجنب تشوهات المعادن، يُسهم في إنتاج أجزاء أو منتجات عالية الجودة.
جرب برولين الآن!
ما هو عيب اللحام؟
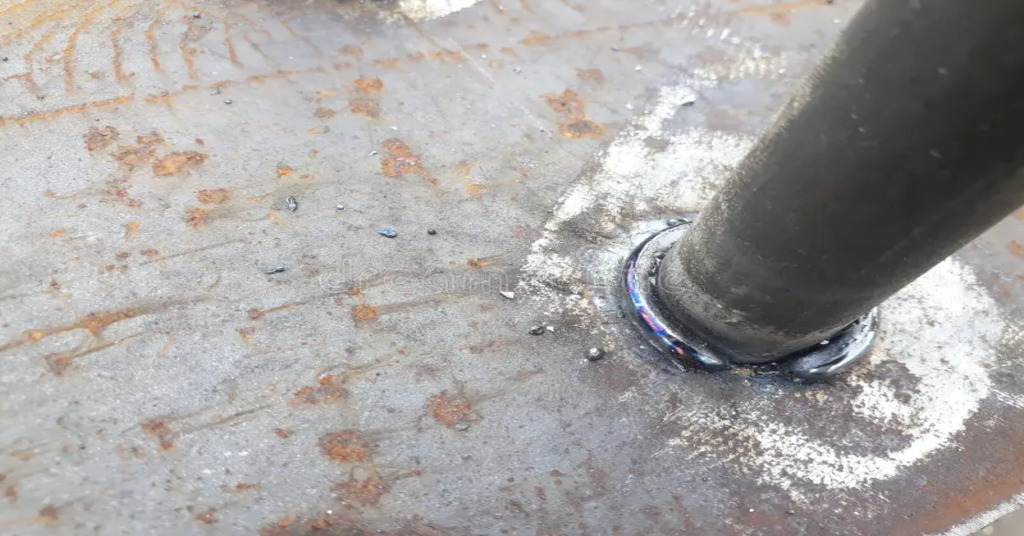
إغلاق عيب اللحام
عيوب اللحام هي لحام غير كامل أو غير دقيق مما يضعف الوصلات الملحومة وبالتالي فهو غير مرغوب فيه. هذه العيوب غير مقبولة في عملية اللحام لأنها تؤثر على الجودة الشاملة للمنتج الملحوم. على أساس الأبعاد، يمكن تصنيف عيوب اللحام إلى فئتين. النوع الأول يتضمن أ خلل في الرسم العميق، والذي يحدث عندما لا يكون اللحام بالحجم الصحيح. النوع الثاني هو النقص المادي، وهو ما يشير إلى أن مادة اللحام ليست مثالية. قد تشمل الأسباب المحتملة تقنية اللحام الخاطئة، أو اختيار المواد غير المناسبة، أو اللحام غير الماهر، أو إعدادات اللحام الخاطئة مثل سرعة اللحام والتيار والجهد. يختلف أسلوب التعامل مع بعض عيوب اللحام اعتمادًا على الخلل الذي تمت مواجهته. يمكن تصحيح بعضها على الفور، بينما قد يحتاج البعض الآخر إلى إعادة لحام الجزء ويتعين عليه اجتياز العملية مرة أخرى.
تصنف عيوب اللحام بشكل عام إلى نوعين: العيوب الداخلية، والتي توجد داخل اللحام، والعيوب الخارجية، والتي تكون على سطح اللحام. ولذلك فإن فهم هذه التصنيفات وأسبابها أمر ضروري لتحسين أداء الوصلات الملحومة.
الأنواع الشائعة من عيوب اللحام
يمكن تصنيف عيوب اللحام إلى سطحية أو تحت سطحية، حسب موقعها في المعدن.
1. عيوب اللحام الخارجي
تظهر هذه العيوب على سطح الوصلة الملحومة. غالبًا ما يمكن اكتشافها بالعين المجردة أو بتقنيات مثل فحص الجسيمات المغناطيسية (MPI) أو فحص اختراق الصبغة (DPI). تشمل عيوب اللحام الخارجية الأكثر شيوعًا الشقوق والقطع السفلية والتداخلات والمسامية والترشيش.
2. عيوب اللحام الداخلي
العيوب الداخلية غير مرئية على سطح المادة. بل هم موجودون بداخله. تُستخدم طرق مثل الاختبار بالموجات فوق الصوتية (UT) أو الاختبار الشعاعي (RT) لتحديد هذه العيوب. تشمل أمثلة عيوب اللحام الداخلي شوائب الخبث، والاختراق غير الكامل، والانصهار غير الكامل. من الضروري تحديد هذه العيوب لضمان جودة الهياكل الملحومة.
دعونا نناقش أولا عيوب اللحام الخارجي
فيما يلي بعض العيوب الشائعة التي تحدث عادة أثناء عملية اللحام.
يضعف
يضعف
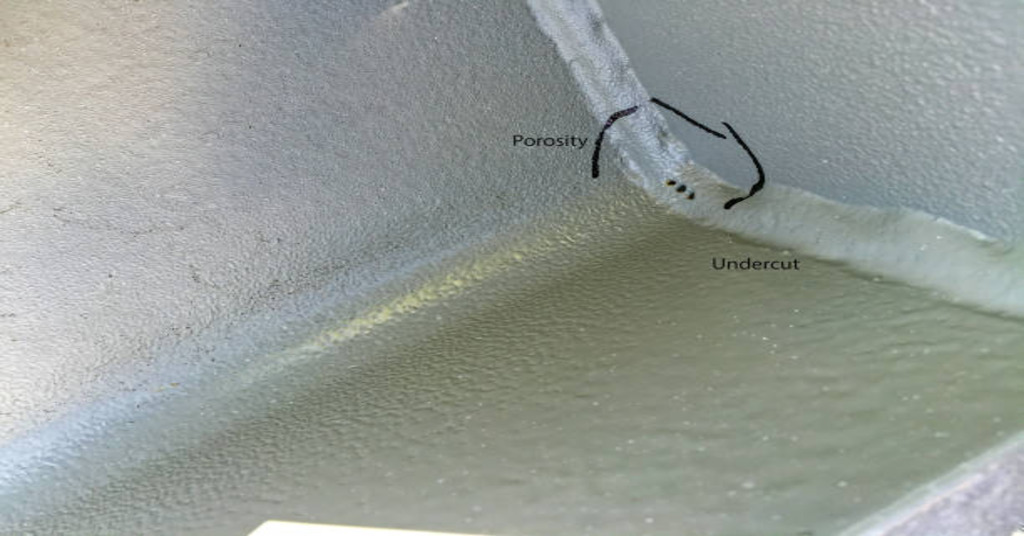
القطع السفلية عبارة عن أخاديد ضيقة على طول حواف اللحام، تنتج بشكل أساسي عن ارتفاع جهد القوس وسرعات السير. إنها تقلل من القوة الميكانيكية للأجزاء التي سيتم ربطها من خلال اللحام.
الوقاية
- يجب تعديل سرعة اللحام لتحقيق الكمية المطلوبة من مدخلات الحرارة.
- تأكد من استخدام قطب كهربائي بالحجم المناسب لتسهيل الترسيب الصحيح لمواد الحشو.
- ضبط طول القوس وإعدادات الجهد.
- لنفس السبب، من الممكن إجراء عدة تمريرات لتقليل عمق الأخدود.
- يجب الحفاظ على زاوية الشعلة بين 30 و45 درجة مئوية لضمان تكوين الخرزة بشكل سليم. تعمل هذه الإجراءات الوقائية على تقوية اللحامات وتقليل مخاطر تقويض المفاصل المتينة.
الشقوق
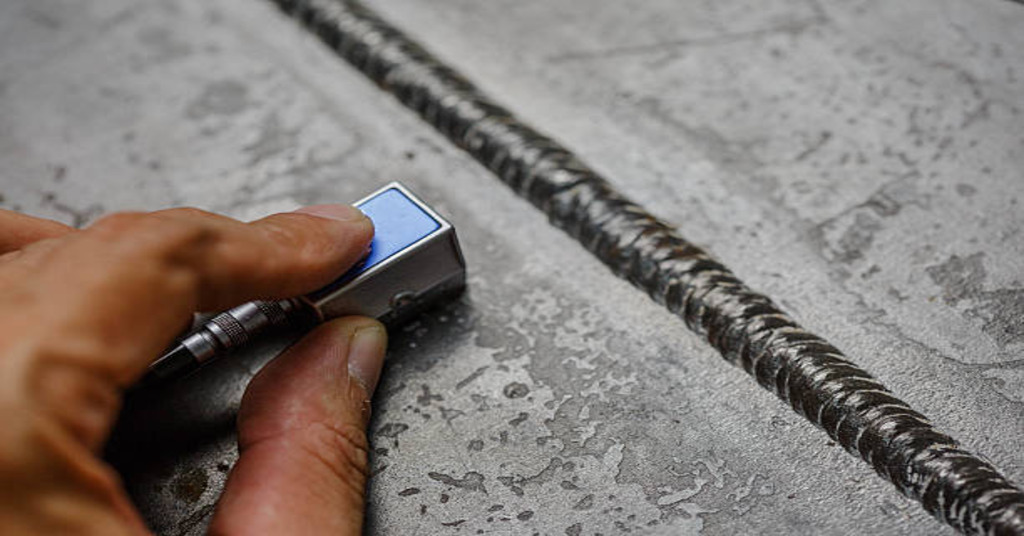
شقوق اللحام
شقوق اللحام هي عيوب خطيرة تؤثر على قوة المفاصل. يمكن أن تتطور في أي مكان على سطح الجزء وغالبًا ما يتم تصنيفها إلى شكلين:
- الشقوق الساخنة: تظهر هذه الشقوق عندما ترتفع درجات الحرارة إلى 10,000 درجة مئوية. وعادة ما تكون غير مرئية وتحتاج إلى مجهر لأنها صغيرة الحجم ولا يمكن رؤيتها بالعين المجردة.
- الشقوق الباردة: بينما تحدث الشقوق الساخنة أثناء اللحام، تنشأ الشقوق الباردة بعد اللحام، عادة أثناء مرحلة تصلب الجزء. هؤلاء عيوب سيئة قد يستغرق ساعات أو أيام لتظهر.
ضع في اعتبارك التدابير الوقائية التالية لتجنب تكوين الشقوق؛
- استخدم التبريد المتحكم فيه لتجنب التبريد المفاجئ أو زيادة درجة الحرارة في منطقة اللحام.
- تسخين المفصل إلى درجة الحرارة الفعلية المطلوبة لتقليل الضغط الحراري.
- قم بضبط معلمات اللحام بشكل مناسب، مع مستويات تيار وسرعات سير كافية، وذلك بإبقائها منخفضة بدرجة كافية.
- لإنشاء أنماط بارزة أو غائرة، استخدم عملية النقش لتحقيق السلامة الهيكلية المثلى والقوة.
- تأكد من توزيع الضغط بشكل موحد عبر اللحام من خلال تصميم الوصلات بشكل صحيح.
- تأكد أيضًا من استخدام مادة حشو مناسبة ذات تركيبة موحدة للسبيكة لتتناسب تمامًا مع المعادن الأساسية.
- يمكن أن تساعد التدابير الموضحة أعلاه في تقليل احتمالية تكوين الشقوق في الوصلات الملحومة، وضمان قوة اللحام وطول عمره.
ترشيش
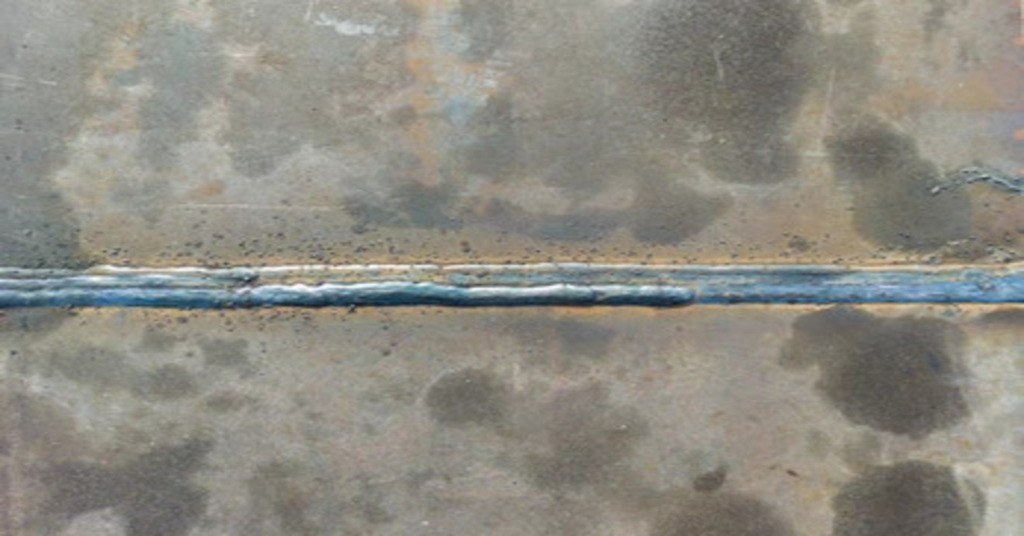
بقع اللحام
عادة ما يظهر الرذاذ في لحام MIG. ويشير إلى المعدن المنصهر الملتصق بالأسطح القريبة، مما يؤثر فقط على جماليات الجزء المقصود ولكن ليس القوة الهيكلية.
لمنع تكون الرذاذ، ضع في اعتبارك التحذيرات التالية:
- أولاً، قم بتنظيف المعدن الأساسي جيدًا قبل اللحام.
- استخدام التدريع الغاز المناسب لتوليد التخفيضات.
- ضبط تيار اللحام أو تياره للمادة المحددة.
- حافظ على طول قوس قصير أثناء اللحام لتقليل تكون التناثر على الجزء.
- قم بفحص عوائق سلك التغذية وتنظيفها بانتظام للحصول على لحام أكثر سلاسة.
تداخل اللحام
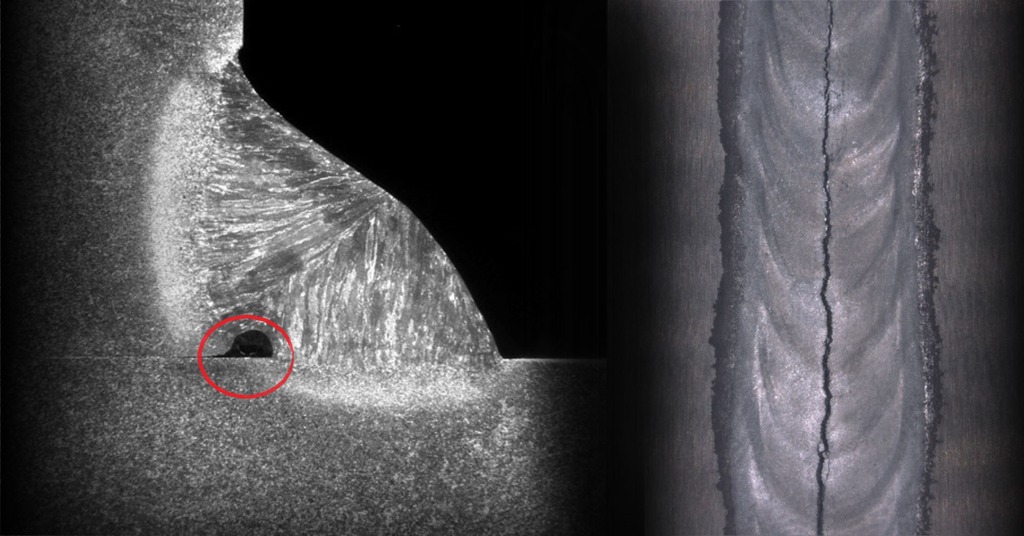
تداخل اللحام
تداخل اللحام هو حالة لا تحتوي فيها مادة الحشو الموجودة على حافة اللحام على رابطة مناسبة مع المعدن، ويمتد حوض اللحام إلى ما هو أبعد من المنطقة المطلوبة. وهذا يؤدي إلى تكوين معدن اللحام بزاوية أقل من 90 درجة.
أسباب التداخلات
- عملية لحام غير مناسبة
- اتجاهات وزوايا مختلفة للأقطاب الكهربائية أثناء اللحام
- استخدام الأقطاب الكهربائية ذات الحجم الكبير
- ارتفاع تيار اللحام أو إدخال الحرارة الزائدة
منع عمليات الاستحواذ على التداخلات
- حدد تقنية اللحام الصحيحة للتأكد من وضع طول القوس بشكل ملائم.
- تأكد من تركيب الأقطاب الكهربائية بنفس الزاوية أثناء عملية اللحام.
- حاول تجنب الأقطاب الكهربائية كبيرة الحجم.
- من الضروري إجراء عملية اللحام في المواضع المسطحة قدر الإمكان.
- للتحكم في تدفق حمام السباحة، حاول تقليل مدخلات الحرارة أو تيار اللحام
يمكن استخدام هذه العوامل لتقليل فرص تداخل اللحام وبالتالي تحسين قوة ومتانة اللحامات.
عيوب اللحام المسامية
مسامية اللحام تُعدّ هذه مشكلة شائعة تحدث عندما تتشكل جيوب غازية في اللحام، مما يُضعف قوة اللحام وجودته. إذ يتلامس معدن اللحام مع البيئة المحيطة، فيمتص غازات مثل البخار والهيدروجين.
لمنع اللحامات المسامية، إليك بعض النصائح المفيدة:
- قبل اللحام، قم بإزالة التلوث من سطح اللحام.
- تسريع عملية اللحام للسماح بإطلاق الغازات بسهولة أكبر.
- تأكد من ضبط مقياس تدفق الغاز بشكل صحيح للسماح بتدفق غاز الحماية الصحيح.
- من المهم أيضاً أن يكون المعدن الأساسي نظيفاً وجاهزاً للحام حتى يكون هناك ترابط جيد.
- ومن المهم التأكد من خلو الوصلة من الرطوبة قبل اللحام لتجنب المضاعفات الناجمة عن الرطوبة.
- قم بتنظيم تدفق غاز التدريع إلى المستوى الأمثل لضمان توفير الحماية المناسبة.
- لا تقم بضبط التيار على مستوى عالٍ جدًا لتجنب مسامية السطح الذي يتم لحامه.
- حدد سبيكة القطب الكهربائي المناسبة التي تناسب مهمة اللحام التي سيتم القيام بها.
جرب برولين الآن!
دعونا نناقش انقطاعات اللحام الداخلي
فيما يلي بعض عيوب اللحام الداخلي الشائعة التي تظهر بشكل عام أثناء اللحام.
شوائب الخبث
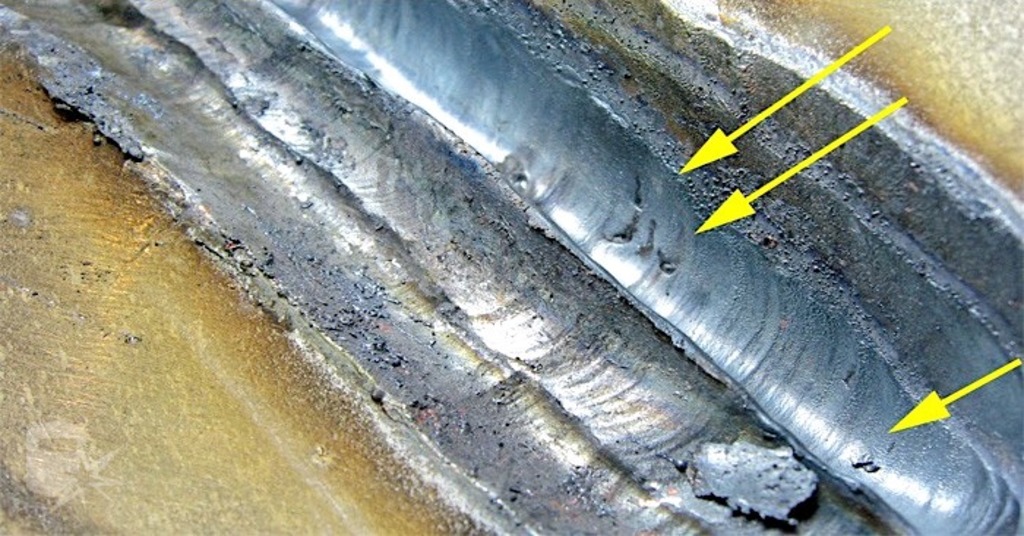
شوائب الخبث
الشوائب عبارة عن جزيئات تشبه الخبث والتي يمكن أن تضر بقوة اللحام إذا كانت محاصرة على سطح اللحام. عادةً ما تحدث في عمليات اللحام بالعصا واللحام القوسي بسبب كثافة التيار العالية.
لمنع الشوائب، جرب هذه الإجراءات الوقائية؛
- من الضروري تنظيف المعدن الأساسي وإعداده بشكل صحيح قبل اللحام.
- لا تقم بتعيين التيار المنخفض.
- دع اللحام يبرد ببطء لتعزيز تدفق المادة وتقليل فرص تكوين الشوائب.
- تأكد من أن زاوية الشعلة تكون في أفضل حالاتها طوال عملية اللحام.
- اللحام بشكل ثابت ومعتدل لتقليل احتمالية وجود خبث في مادة اللحام.
اختراق غير مكتمل
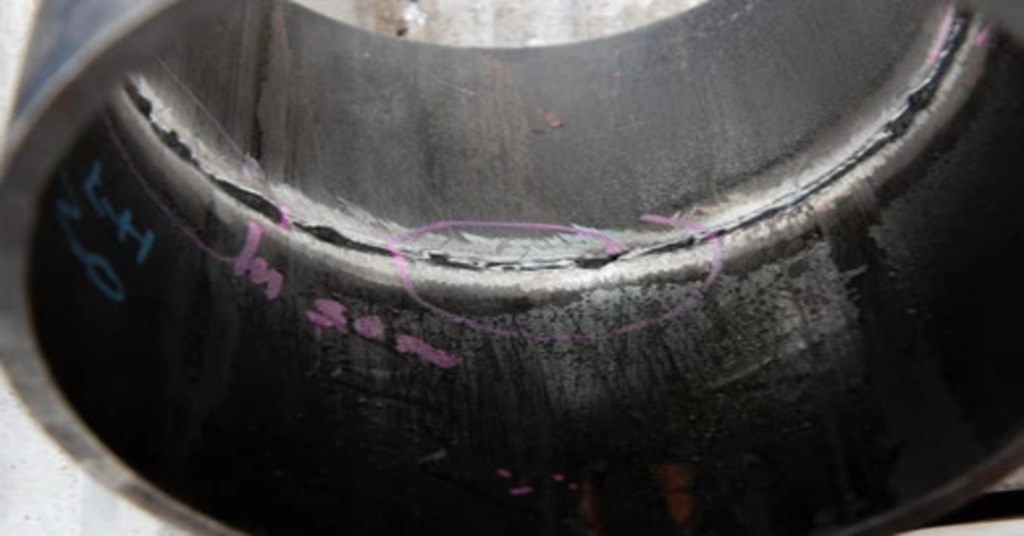
اختراق غير كامل
تحدث الاختراقات غير الكاملة في كثير من الأحيان عندما لا تخترق حبة اللحام سماكة الألواح الموجودة في الوصلة التناكبية بشكل مناسب. وتؤدي هذه العيوب إلى ضعف الوصلة المعدنية أو اللحام.
لمنع الاختراق غير الكامل، ضع في اعتبارك نصائح اللحام التالية:
- حدد نوع الوصلة المناسب وتأكد من محاذاتها بشكل صحيح قبل اللحام.
- قم بتقليل سرعة سير اللحام لتمكين اللحام من اختراق المادة بشكل أعمق.
- اختر حجم القطب الذي يناسب احتياجات اللحام المطلوبة في المشروع.
- يجب عمل أخاديد على شكل حرف V للمفاصل التناكبية بجوانب مائلة تتراوح من 60 إلى 70 درجة لضمان اللحام المناسب.
انصهار غير كامل
يحدث الاندماج غير الكامل عندما لا ينضم معدن اللحام والمعدن الأساسي بشكل صحيح أو عندما لا تكون طبقات اللحام مرتبطة بشكل جيد. يمكن أن يحدث هذا إذا لم ترتبط مادة الحشو بالمعدن الأساسي على جانبي اللحامات الموجودة أدناه في اللحام متعدد التمريرات.
ولمنع الاندماج غير الكامل، حاول اتباع الأمور المذكورة أدناه؛
- ومن الضروري أيضًا التأكد من خلو المعدن الأساسي من أي شوائب عن طريق غسله بشكل صحيح.
- حدد حجم القطب المناسب لهذه المهمة.
- تأكد من استخدام السبيكة الصحيحة للقطب الكهربائي.
- لا تقم بتحريك أو تأرجح شعلة القطع كثيرًا أثناء اللحام.
- تأكد من أن طول القوس مناسب لتجنب عدم دمج بعض المواد بشكل صحيح.
- حافظ على تيار اللحام للسماح للمعادن بالاندماج بشكل مناسب.
التمييز بين انقطاع اللحام وعيوب اللحام
انقطاعات اللحام هي عيوب في اللحامات ناتجة عن ممارسات أو إجراءات اللحام غير السليمة. قد تؤثر هذه الانحرافات على حجم حبة اللحام وشكلها وجودتها وتظهر على شكل عيوب داخلية أو خارجية.
على النقيض من عيوب اللحام:
- يصبح اللحام انقطاعًا في اللحام عندما يرفضه قسم مراقبة الجودة تمامًا.
- يمكن اجتياز حالات الانقطاع من خلال الاختبارات الميدانية، بينما لا يمكن اجتياز العيوب.
- في حين أنه يمكن التسامح مع الانقطاعات إلى حد ما، إلا أنه يتم تصحيح العيوب أو إلغاء المنتج.
- عادة ما تكون حالات التوقف ضمن حدود تحمل التصنيع، في حين أن العيوب ليست كذلك.
لذلك، يعد الفحص باستخدام تقنيات فعالة أمرًا بالغ الأهمية في عمليات اللحام.
جرب برولين الآن!
الخلاصة
لا تقتصر عيوب اللحام على كونها مشاكل تجميلية فحسب، بل إنها عادةً ما تؤثر سلباً على الجودة وقد تتسبب في وقوع حوادث. وبدون معالجة مناسبة خدمة اللحامهناك خطر كبير لوقوع حوادث، بل وحتى وفيات. ستناقش هذه الورقة إجراءات اللحام اللازمة لحماية اللحامين والمستخدمين النهائيين. تساعد التكنولوجيا المتقدمة والكفاءة على تقليل عدد العيوب وضمان جودة المنتجات وسلامتها.
الأسئلة الشائعة
س1. ما هي طرق اللحام أو الفحص التي لا تنطوي على إتلاف المادة؟
قد لا يكون الفحص البصري كافيًا للكشف عن عيوب اللحام الداخلية، مما يجعل الاختبار غير الإتلافي أمرًا بالغ الأهمية. يتم استخدام فحص الجسيمات المغناطيسية (MPI) لتحديد الكسر السطحي والعيوب الصغيرة، ولكنه ليس مفيدًا في حالة الانقطاعات تحت السطح. يتضمن الفحص بالموجات فوق الصوتية (UI) استخدام موجات صوتية عالية التردد لاكتشاف العيوب داخل وخارج مواقع اللحام. بالإضافة إلى ذلك، تستخدم طريقة فحص عيوب الفحص الإشعاعي (RI) أشعة جاما أو الأشعة السينية لفحص اللحامات غير المناسبة وتحديدها بسرعة.
س2. ما هي أسهل طريقة للتعرف على اللحام؟
للتحقق من عيوب اللحام، ابدأ بإجراء تقييم عام للحام. قم بتصحيحه إذا وجدت أي خطأ لجعل عملك مثاليًا قدر الإمكان.
س3. ما هي عملية القطع التي يتم أخذها في الاعتبار من أجل الدقة واللحامات الدقيقة للأبعاد الضيقة؟
يعتبر القطع بالليزر CNC بشكل خاص التقنية المثالية للقطع واللحامات الدقيقة المطلوبة. عمومًا، عيوب القطع بالليزر تكون ضئيلة عند استخدام آلات القطع بالليزر للتطبيق المقصود.
س 4. ما هي التدابير التي ينبغي اتخاذها لتجنب اللحامات السيئة؟
لمنع تشكيل اللحامات الضعيفة، قم باللحام بسرعة ثابتة، وقم بتنظيف قطعة العمل قبل اللحام، وتأكد من التعامل مع القطبية بشكل جيد أثناء عملية اللحام.
س5. ما هي بعض عيوب اللحام الخاصة بالعملية؟
هناك طرق عديدة لأداء اللحام. تتضمن بعض التقنيات الشائعة الاستخدام لحام TIG وMIG واللحام بالليزر. تعتبر هذه التقنيات أكثر دقة نسبيًا وتساعد في تكرار أنماط أكثر تفصيلاً. على الرغم من ذلك، عادة ما تحدث العيوب، وتشمل بعض عيوب اللحام الشائعة تشقق قلادة الشعيرات.