
Die Frage Alodine vs. Anodize taucht häufig auf, wenn es um Oberflächenbehandlungen von Aluminiumteilen geht. Alodine- und Anodisierungsbeschichtungen schützen Aluminium in erster Linie vor Korrosion und können Lack ersetzen. Trotz ähnlicher Vorteile unterscheiden sich beide Beschichtungen grundlegend.
Alodine ist ein Chromat-Umwandlungsbeschichtung (chemisch), und Anodisieren ist ein elektrochemischer Prozess. Bei der Entscheidung zwischen einer anodisierten Oberfläche und einer Alodine-Beschichtung sollten Funktionalität, Leitfähigkeit und die Anwendungsbedingungen des Bauteils berücksichtigt werden.
Was ist Alodine? Chromatierung erklärt
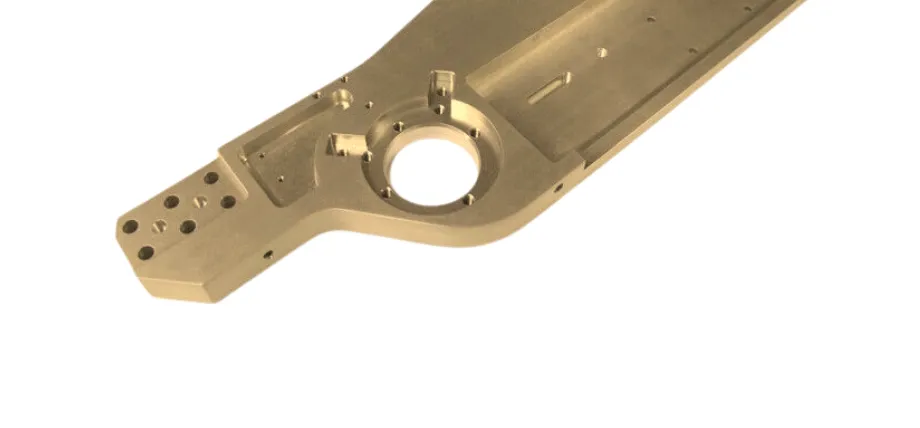
Präzisions-CNC-gefertigtes Teil
Alodine ist lediglich ein Markenname für Chromatierung. Chromatierung ist unter verschiedenen Bezeichnungen bekannt, wie z. B. Chemfilm, Iridit und Bonderit. Im Gegensatz zur Galvanisierung wird bei Alodine kein separates Material auf die Aluminiumoberfläche aufgebracht. Es entsteht durch eine chemische Reaktion, bei der die äußere Aluminiumschicht in eine Chromatverbindung umgewandelt wird.
Das Ergebnis ist ein dünner Schutzfilm, der Teil des Metalls bleibt und nicht darauf liegt. Deshalb ist der chemische Prozess so wichtig. Alodine Typ I verwendet sechswertiges Chrom, das die beste Korrosionsbeständigkeit aufweist, jedoch durch einige Umweltstandards und Sicherheitsvorschriften wie RoHS eingeschränkt ist.
Alodine Typ II verwendet dreiwertiges Chrom (Cr3+), das umweltverträglicher ist und daher für Anwendungen in der Luft- und Raumfahrt, bei denen Vorschriften gelten, die bevorzugte Option darstellt.
Wie das Alodine-Verfahren auf Aluminiumoberflächen funktioniert
- Reinigen Sie die Teile gründlich und entfernen Sie Fett, Metallspäne und Öl mit einem Entfetter. Nach der Bearbeitung können Aluminiumteile Kühlmittel und Öl enthalten. Diese werden mit einem lösungsmittelhaltigen Reiniger und anschließendem Wasserspülung entfernt.
- Durch das Ätzen des Aluminiums wird die natürlich entstehende Oxidschicht entfernt, wodurch das Aluminium freigelegt wird. Dies ist wichtig, damit die Beschichtung auf der blanken Aluminiumoberfläche haftet.
- Das Abspülen des Teils nach der Anwendung ist wichtig, um die chemische Reaktion zu stoppen und etwaige Rückstände zu entfernen.
- Nach dem Spülen werden die Teile an der Luft oder in einem Niedrigtemperaturofen getrocknet, wodurch die Alodine-Beschichtung aushärten kann.
Vorteile der Alodine-Beschichtung
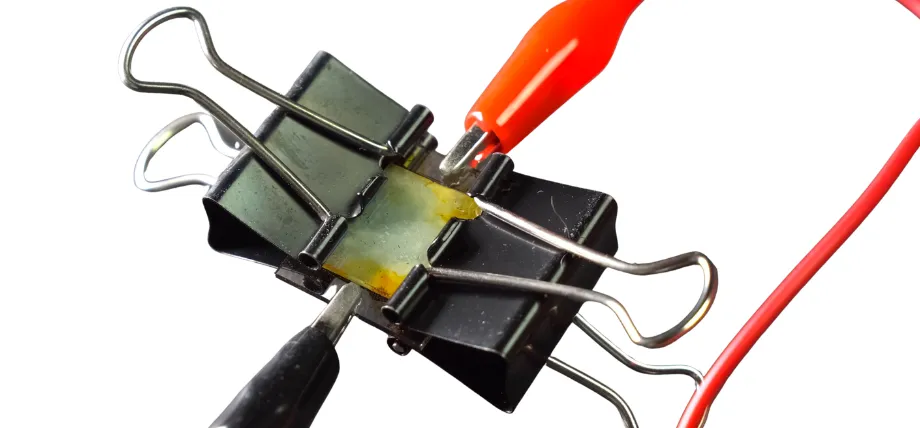
Prüfaufbau zur Messung der elektrischen Leitfähigkeit
- Korrosionsbeständigkeit: Aldine bietet eine bis zu 20-fach höhere Korrosionsbeständigkeit als unbehandeltes Aluminium. Dies ist in der Regel für die meisten Innenräume und gemäßigte Außenbereiche ausreichend.
- Elektrische Leitfähigkeit: Wenn Sie Ihr Aluminiumteil für eine elektrische Anwendung verwenden, ist die Erhaltung der elektrischen Leitfähigkeit durch eine Alodine-Beschichtung vorteilhaft, da sich der Oberflächenwiderstand nicht wesentlich ändert. Dadurch eignet sich Alodine für alle EMI-Abschirmgehäuse und Verbindungsstellen.
- Malerei: Wenn Sie Ihr Aluminiumteil nach der Bearbeitung lackieren möchten, kann eine Alodine-Beschichtung vor dem Lackieren die Lackhaftung verbessern und gleichzeitig als Grundierung dienen. Bei Aluminiumkomponenten in der Luft- und Raumfahrt wird die Alodine-Beschichtung häufig vor dem Lackieren eingesetzt.
- Keine Dimensionsänderung: Die Schichtdicke von Alodine-Beschichtungen liegt im Mikrometerbereich, und es gibt keinen messbaren Unterschied in den Bauteilabmessungen. Diese Beschichtungen eignen sich für Standardtoleranzen und können für Gewindebohrungen, Presspassungen und Dichtflächen verwendet werden.
- Kostengünstig: Da Alodin ein chemisches Verfahren ist, benötigen Sie keine spezielle elektrische Ausrüstung wie beim Anodisieren. Dies reduziert die Kosten und macht den Beschichtungsprozess schneller und einfacher. Alodin-Beschichtungen lassen sich problemlos auf Tausende von Teilen skalieren, ohne dass Sie sich mit technischen Details der Elektrik und Spannungseinstellungen auseinandersetzen müssen.
Nachteile der Alodine-Beschichtung
- Begrenzte Verschleißfestigkeit: Die Alodine-Beschichtung ist dünn und bietet nur geringe Verschleißfestigkeit. Wenn Ihr Bauteil also Bewegungen und Kontakt mit anderen Materialien ausgesetzt ist, ist mit Abplatzungen der Beschichtung zu rechnen, und jeglicher Gleitkontakt führt zu schnellerem Verschleiß des Aluminiums als bei den anodisierten Schichten.
- Raue Umgebungen: Alodine ist nicht für maritime und feuchte, aggressive Umgebungen geeignet. Alodine bietet keinen Langzeitschutz, jedoch kann eine Deckschicht die Lebensdauer verlängern.
- Umweltrisiken: Beschichtungen des Typs I enthalten CR6+, einen Stoff, der gemäß RoHS und REACH reguliert ist.
Was ist Anodisieren? Elektrochemischer Prozess
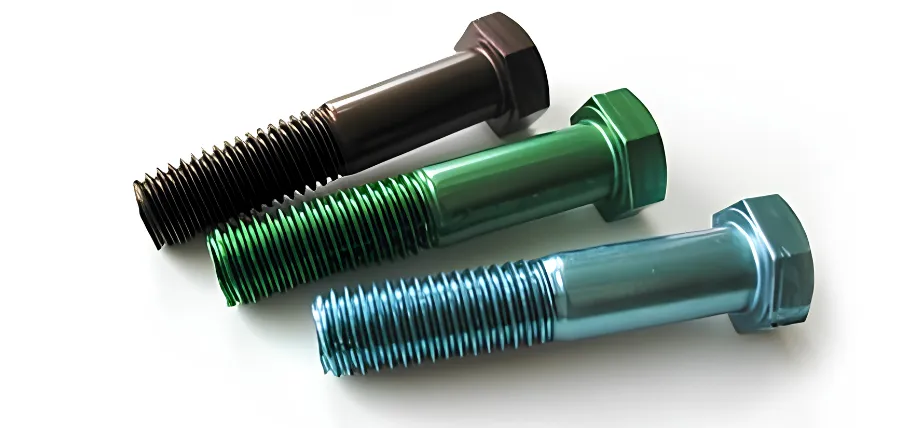
Eloxierte, farbige Industriebolzen
Anodisieren ist ein elektrochemisches Verfahren, bei dem eine dicke Aluminiumoxidschicht (Al₂O₃) auf der Aluminiumoberfläche erzeugt wird. Sie wächst nicht nach innen, sondern nach außen und erhöht so die Dicke des Bauteils. Die Anodisierung unterscheidet sich von der Alodierung dadurch, dass bei der Anodisierung ein elektrischer Strom verwendet wird, um die Oxidation (die oberste Schicht) voranzutreiben und sie so zu einem Bestandteil des Aluminiums zu machen, anstatt nur eine Beschichtung auf dem Aluminium zu bilden.
Die eloxierte Oberfläche ähnelt einer Keramik und ist deutlich härter als das darunterliegende blanke Aluminium. Ein weiterer wichtiger Unterschied zwischen eloxierter und eloxierter Oberfläche besteht darin, dass diese porös ist. Das bedeutet, dass Farbstoffe vor der Versiegelung in winzige Mikroporen eindringen können, wodurch die farbige Beschichtung länger hält.
Schrittweiser Anodisierungsprozess
- Vorbehandlung: Im ersten Schritt des Anodisierungsprozesses müssen Sie das Aluminiumteil reinigen, entfetten und mit einer alkalischen oder sauren Lösung ätzen, um die Oxidschicht zu entfernen und eine gleichmäßige Oberflächendicke zu erzielen.
- Elektrolytisches Bad: Um den elektrolytischen Prozess zu starten, wird das Aluminiumteil in eine Elektrolytlösung eingetaucht. Für die Anodisierung vom Typ I kann Chromsäure, für Typ II Schwefelsäure verwendet werden.
- Oxidschicht: Wenn der untergetauchte Anodenteil von einem elektrischen Strom durchflossen wird, wandern die Sauerstoffionen aus dem flüssigen Elektrolyten zur Aluminiumoberfläche, reagieren dort und bilden Aluminiumoxid. Das Oxid wächst in das Metall hinein und nach außen auf der ursprünglichen Oberfläche.
- Färben (falls erforderlich): Anodisierte Oberflächen lassen sich mit Farbstoffen einfärben, die in die Oxidporen eindringen und anschließend versiegelt werden.
- Abdichtung: Beim Versiegelungsprozess wird heißes deionisiertes Wasser oder eine Nickelacetatlösung verwendet. Durch die Versiegelung wird die dünne Schicht auf dem Aluminiumoxid in … umgewandelt.
Anodisierungsarten: Typ I, II und III
| Typ | Elektrolyt | Materialstärke | Härte | Hauptnutzen |
| Typ I (Chrom) | Chromsäure | 0.5 - 2.5 Mikrometer | Moderat | Bauteile für die Luft- und Raumfahrt, die anfällig für Materialermüdung sind; minimale Maßänderung |
| Typ II (Schwefelsäure) | Schwefelsäure bei 68-70°F | 5 - 25 Mikrometer | Moderat | Allgemeiner Einsatzbereich: Architektur, Unterhaltungselektronik, Fahrzeugausstattung |
| Typ III (Hartanodisierung) | Schwefelsäure bei 34-36°F, höherer Strom | 25 - 100 Mikrometer | 60-70 HRC | Starker Verschleiß: Hydraulikkomponenten, Kolben, Industriewerkzeuge, militärische Ausrüstung |
Probieren Sie Boda jetzt aus!
9 Unterschiede zwischen Alodine und Anodize
1. Verarbeiten
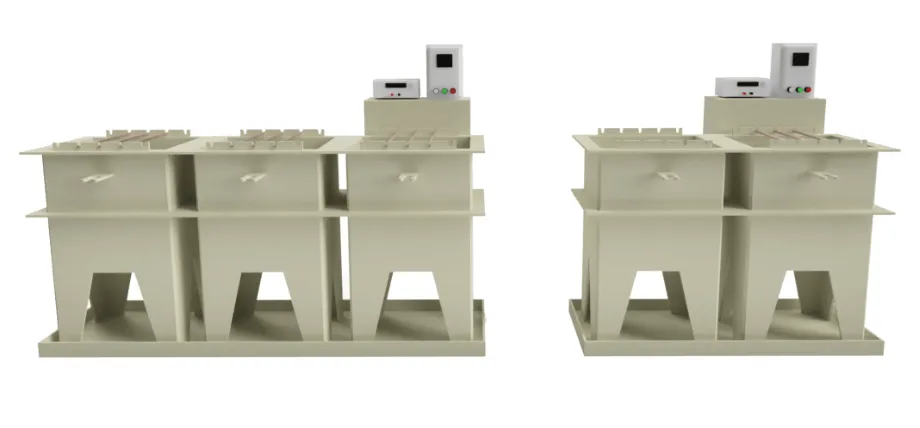 Industrielle Chemikalien-Tauchbecken
Alodinieren ist ein chemisches Verfahren, bei dem das Werkstück mit einer Chromatlösung beschichtet wird, die mit der Aluminiumoberfläche reagiert. Es wird kein elektrischer Strom verwendet und es gibt keinen Elektrolytbehälter. Anodisieren hingegen ist ein elektrochemisches Verfahren, bei dem das Aluminiumteil als Anode in einen Gleichstromkreis geschaltet, in einen sauren Elektrolyten eingetaucht und die Beschichtung durch den Stromfluss auf dem Substrat gebildet wird.
2. Schichtdicke
Alodine erzeugt einen Film mit einer Dicke von 0.025 bis 0.1 Mikrometern. Dies hat keinen Einfluss auf die Länge oder die Abmessungen des Bauteils, sodass Gewinde unbeeinträchtigt bleiben. Alodine-Beschichtungen eignen sich für Spielbohrungen und Presspassungen. Beim Anodisieren bildet sich eine Oxidschicht, deren Dicke je nach Stromstärke und Elektrolyt zwischen 5 und 100 Mikrometern oder sogar mehr variiert. Daher ist bei Gewinden und Bohrungen in manchen Fällen eine Vorbearbeitung erforderlich, um kritische Merkmale auszugleichen.
3. Elektrische Leitfähigkeit
Wenn Ihr Bauteil elektrische Funktionen benötigt, bleibt die elektrische Leitfähigkeit bei der Anodisierung erhalten, da der Film zu dünn ist, um eine durchgehende Isolierschicht zu bilden. Aluminiumoxid ist eine Keramik und wirkt als Isolator. Daher müssen Sie für die elektrische Funktion möglicherweise Ihre Kontakte vor dem Anodisierungsprozess abdecken.
Die Hartanodisierung vom Typ III bietet eine elektrische Isolation mit einer Durchschlagsfestigkeit von 400 bis 600 Volt pro Mil Schichtdicke. Diese Eigenschaft macht sie geeignet für die elektrische Isolation von bearbeiteten Bauteilen.
4. Korrosionsbeständigkeit
Sowohl Alodinieren als auch Anodisieren erhöhen die Korrosionsbeständigkeit. Der Film ist im Vergleich zu einer eloxierten Oberfläche dünn und weich und versagt bei starkem Abrieb und mechanischer Belastung. Eine Anodisierungsbeschichtung vom Typ III ist dicht und bildet eine stabile Oxidschicht, die beständig gegen Salz, Feuchtigkeit, UV-Strahlung und Chemikalien ist. Die Vorteile des Anodisierens sind weitaus größer als… Alodine-Aluminiumbeschichtung hinsichtlich der Korrosionsbeständigkeit.
Bei der Neutral-Sprühprüfung nach MIL-DTL05541 Klasse 1A müssen Aldine-Beschichtungen eine Mindestbeständigkeit von 168 Stunden aufweisen, und einige sorgfältig beschichtete Knetlegierungen können unter kontrollierten Bedingungen sogar 336 Stunden überschreiten.
Für die Anodisierung vom Typ II ist es erforderlich, gemäß ASTM-Normen einen Salzsprühtest von 336 Stunden zu bestehen, während die Anodisierung vom Typ III den Schwellenwert von 336 Stunden Salzsprühtests überschreiten sollte.
5. Verschleißfestigkeit
Alodine bietet kaum bis gar keine Verschleißfestigkeit. Durch Anodisieren lassen sich Härtegrade von bis zu 70 HRC erzielen, was mit einigen Stahllegierungen vergleichbar ist. Hartanodisieren ist daher die Standardwahl für Aluminiumbauteile, die Reibung ausgesetzt sind, wie beispielsweise Industriewerkzeuge.
Unbehandeltes Aluminium weist eine Härte von etwa 15 HRC nach Rockwell C auf. Durch Anodisieren nach Typ III lässt sich die Härte auf bis zu 70 HRC steigern, was einer Vervierfachung der Oberflächenhärte entspricht. Dadurch ist Anodisieren eine kostengünstige Methode zur Verbesserung der Verschleißfestigkeit.
6. Haftung der Farbe
Alodine-Beschichtungen sind aufgrund ihrer guten Lackhaftung ein beliebtes Oberflächenverfahren. Die Chromat-Oberfläche sorgt für eine chemische Verbindung mit Decklacken. In der Luft- und Raumfahrt wird Alodine häufig eingesetzt, da es die Haltbarkeit des gesamten Lacksystems auf Aluminium verbessert. Auch Anodisieren bietet eine haftfähige Oberfläche, jedoch sind die Vorteile der Anodisierung hinsichtlich der Lackhaftung nach dem Versiegeln minimal.
7. Kosten
Alodinieren ist hinsichtlich Preis, benötigter Ausrüstung, Energieverbrauch und Verarbeitungszeit die kostengünstigere Option. Es werden keine Spannungsstabilisatoren oder große Elektrolysebehälter benötigt, und das Alodinierungsverfahren kann durch Sprühen durchgeführt werden. Im Vergleich zur Anodisierung erfordert Letztere höhere Investitionen in spezielle Behälter, temperierte Flüssigkeiten und höhere Energiekosten für die Serienproduktion.
Die Kosten für die Anodisierung vom Typ II liegen bei 0.5 bis 2.00 US-Dollar pro Fuß für eine Standardausführung. Beide Oberflächenbehandlungen werden in Chargen mit Mindestflächenanforderungen durchgeführt, um die Wirtschaftlichkeit zu gewährleisten. Typ III kann aufgrund längerer Verarbeitungszeiten und des höheren Elektrolytbedarfs deutlich teurer sein.
8 Das Auftreten
Alodine hat eine klare bis goldfarbene Oberfläche. Es gibt keine Farbauswahl, und das Erscheinungsbild hängt maßgeblich von der verwendeten Aluminiumlegierung ab. Anodisieren hingegen bietet eine matte bis seidenmatte, poröse Oberfläche. Durch die Poren lässt sich das Material einfärben, wodurch sich die Farbpalette der Anodisierung erweitert.
9. Änderung der Teileabmessungen
Alodine führt zu keiner messbaren Änderung der Bauteilabmessungen. Ihre Komponenten können nach der Endbearbeitung beschichtet werden, was den Fertigungsprozess vereinfacht. Anodisieren hingegen kann die Dicke um bis zu 100 Mikrometer erhöhen, da das Oxid von der ursprünglichen Oberfläche aus wächst. Wenn Sie sich für das Anodisieren entscheiden, müssen Sie die Bauteilabmessungen entsprechend anpassen.
Anwendungsunterschiede
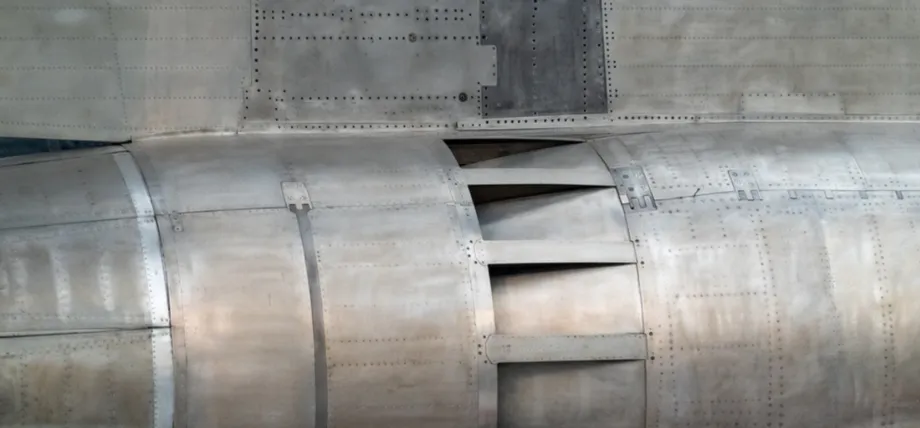
Vernieteter Flugzeugrumpfabschnitt
|
Branche |
Alodine |
Anodisieren |
|
Luft- und Raumfahrt |
Strukturpaneele und Halterungen, bei denen Leitfähigkeit und Haftung wichtig sind. Entspricht MIL-DTL05541. |
Hydraulikarmaturen und nichttragende Gehäuse für Verschleißfestigkeit |
|
Militär |
RFI-Abschirmgehäuse für elektrische Kontakte |
Optikmontagen und Zubehör – wenn Abriebfestigkeit und Langlebigkeit gefragt sind. |
|
Elektronik |
Leiterplatten-Montageplatten werden verwendet, wenn Erdung und elektrische Durchgängigkeit erforderlich sind. |
Bei Unterhaltungselektronik kann die Isolierfläche Kurzschlüsse verhindern. |
|
Marine |
Sehr kurzer Korrosionsschutz |
Armaturen, Deckbeschläge und Komponenten, die mit einer eloxierten Oberfläche vom Typ II feuchtigkeitsgeschützt sind. |
Kundenspezifischer Eloxierungsservice
Boda bietet kundenspezifische Anodisierungsdienste und professionelle Alodine-ServiceOb es sich um Hartanodisierung Typ II oder Typ III für Anwendungen mit hoher Verschleiß- und Abriebbelastung handelt: Boda fertigt individuelle Anodisierungen exakt nach Ihren Vorgaben. Dabei werden Legierung, Schichtdicke, Farbe und MIL-Spezifikationen vom ersten Stück an präzise eingehalten.
Profitieren Sie von kurzen Bearbeitungszeiten, schnellen Angeboten und vor allem von gleichbleibender Chargenqualität mit Rückverfolgbarkeitsdokumentation.
Preisanfrage kostenloses Angebot
Fazit
Die Entscheidung zwischen Alodinierung und Anodisierung hängt im Wesentlichen von drei Faktoren ab: der Funktionalität des Bauteils, der elektrischen Leitfähigkeit und dem Budget für die Serienfertigung. Alodinierung ist die bevorzugte Option, wenn die elektrische Leitfähigkeit erhalten bleiben muss, während Anodisierung die richtige Wahl für Korrosionsbeständigkeit, Verschleißfestigkeit und langfristige Farbbeständigkeit ist.