
„Induktionshärtung ist eine nicht-physikalische Behandlung, es sei denn, es wird elektrischer Strom zur schnellen Behandlung eingesetzt. Sie erhöht die Festigkeit und Härte des Metalls.“
Induktionsgehärtetes Blech ist ein Wärmebehandlungsverfahren für Metalle, bei dem Metallteile mit ausreichendem Kohlenstoffgehalt durch elektromagnetische Induktion erhitzt und schnell abgeschreckt werden. Diese Technik wird hauptsächlich bei verschiedenen Stahlsorten und Stahllegierungen angewendet, um mechanische Eigenschaften wie Oberflächenhärte, zyklische Festigkeit und Verschleißfestigkeit in bestimmten Zonen zu verbessern. Einige Anwendungsgebiete sind Antriebsstränge, Aufhängungen, Motoren und Stanzteile.
Induktionswärmebehandlungen sind im Vergleich zu herkömmlichen Wärmebehandlungsverfahren relativ schnelle und genaue Prozesse zum Härten von Oberflächen an Teilen. Hier geben wir eine Schritt-für-Schritt-Anleitung zur Induktionswärmebehandlung, ihren Vorteilen, Nachteilen, Verwendungsmöglichkeiten und dem Kontrast zu Einsatzhärten. Schauen wir uns das also genauer an.
Was ist Induktionshärten?
Induktionshärten
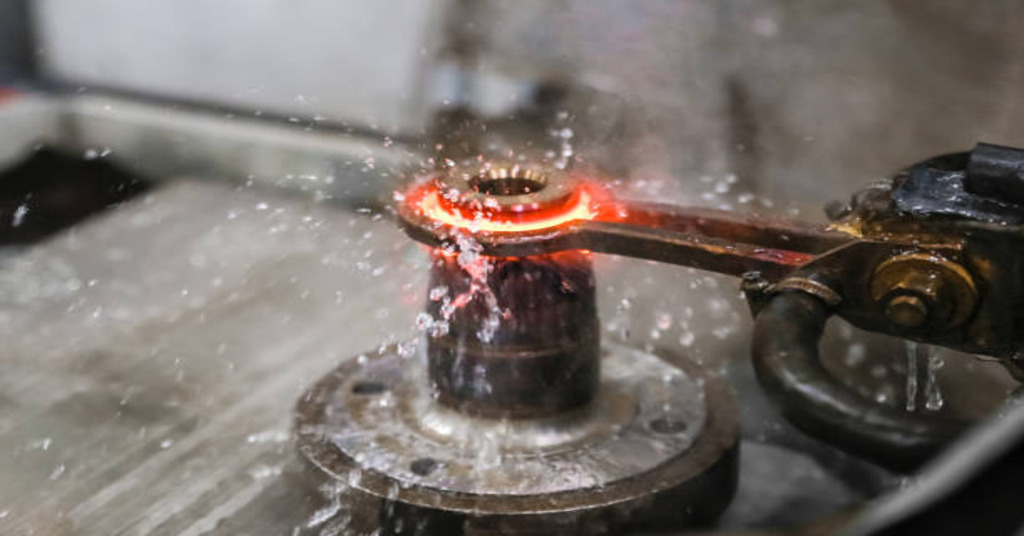
Es handelt sich um eine berührungslose Heizmethode, bei der elektromagnetische Induktion zur Erzeugung von Wärme an der Oberflächenschicht eines Metallteils verwendet wird. Das Metall wird in ein starkes, veränderliches Magnetfeld gebracht, und im Metall wird ein elektrischer Strom erzeugt, der Wärme erzeugt. Das Metall wird im Allgemeinen auf eine Temperatur im Umwandlungsbereich oder darüber erhitzt und dann schnell abgekühlt.
Der Abschreckvorgang wird mit Wasser, Öl oder Luft durchgeführt. Diese schnelle Abkühlung führt zu einer martensitischen Umwandlung im Metall, die dessen Härte und Sprödigkeit erhöht. Es eignet sich für die Oberflächenhärtung eines Teils oder einer Baugruppe, bei der nur ein bestimmter Bereich des Teils gehärtet werden muss, ohne die Eigenschaften des Teils zu verändern. Dies macht es besonders geeignet für Komponenten, die eine hohe Oberflächenverschleißfestigkeit benötigen, während sie möglicherweise keine anderen mechanischen Eigenschaften benötigen. Im Allgemeinen eignen sich Kohlenstoff- und legierte Stähle mit einem Kohlenstoffgehalt zwischen 0.40 % und 0 % am besten für Metallwärmebehandlungen. Induktionshärten hat gegenüber anderen Härteverfahren folgende Vorteile. Es ist leichter zu steuern, da es sich um einen elektrischen Prozess und nicht um einen Verbrennungsprozess handelt. Außerdem erwärmt es nur die äußere Schicht des Metalls und nicht die inneren Schichten des Metalls. Dies ermöglicht eine sehr gute Steuerung und führt zu einer sehr guten Härtung der Oberfläche. Die Tiefe der gehärteten Schicht kann ebenfalls leicht gesteuert werden.
Probieren Sie Boda jetzt aus!
2 Phasen im Induktionshärteprozess
Normalerweise besteht es aus zwei Hauptphasen: Induktionserwärmung und Abschrecken. Beim ersten Prozess wird elektromagnetische Induktion zum Erwärmen elektrisch leitfähiger Metalle verwendet, und beim zweiten Prozess wird durch Abschrecken die Oberflächeneigenschaften des Materials verändert.
Stufe 1: Induktionserwärmung
In diesem Stadium wird das induktionsgehärtete Material normalerweise in eine wassergekühlte Kupferspule eingelegt und einem alternierenden Magnetfeld ausgesetzt. Dieses Feld wird von einem Elektromagneten und einem elektronischen Oszillator erzeugt. Der Oszillator leitet den Wechselstrom durch den Elektromagneten, wodurch das Magnetfeld, das durch das Material fließt, ebenfalls wechselt. Dieser Prozess erzeugt kreisförmige elektrische Ströme, sogenannte Wirbelströme, die das Metall in der Spule auf seine Umwandlungstemperatur erwärmen. Induktionshärten ist eine Art Oberflächenhärten und kann bis zu einer Tiefe von maximal 8 mm erfolgen. Die Eindringtiefe hängt von der Frequenz der alternierenden Magnetfelder ab; je höher die Frequenz, desto tiefer dringen die Ströme ein.
Stufe 2: Abschrecken
Nachdem das Metall durch Induktion auf die erforderliche Temperatur gehärtet wurde, muss es schnell abgekühlt oder abgeschreckt werden. Dies geschieht normalerweise durch Eintauchen des Teils in ein Öl- oder Wasserbad, obwohl manchmal auch kalte Luft verwendet werden kann. Durch das Anlassen wird sichergestellt, dass die äußere Schicht des Materials härter wird und die Hitze nicht in die inneren Schichten des Materials eindringt und so unerwünschte Phasenumwandlungen verursacht. Durch die schnelle Abkühlung entsteht in der Oberflächenschicht die martensitische oder ferritisch-martensitische Struktur. Diese Strukturen haben im Vergleich zu den Strukturen aus reinem Ferrit eine höhere Zugfestigkeit und eine geringere anfängliche Streckgrenze. Darüber hinaus verringert das Abschrecken die Korngröße, was für die Erhöhung der Härte des Materials wichtig ist.
Materialauswahl für die Induktionshärtung
Induktionshärtung wird bei mittel- bis hochkohlenstoffhaltigem Stahl, legiertem Stahl, Gusseisen und pulvermetallurgischen Materialien angewendet. Es gibt auch einige rostfreie Stähle, die in verschiedenen Fertigungsbereichen verwendet werden können.
Mittel- bis hochkohlenstoffhaltige Stähle
Es ist eine ideale Technik für mittel- bis hochkohlenstoffhaltige Stähle, da der Kohlenstoffgehalt für die erforderliche martensitische Umwandlung zur Härte ausreicht. Solche Stähle enthalten normalerweise mehr als 0.40 % Kohlenstoff und die Härte des Materials liegt zwischen 56 und 65 HRC. Es können jedoch auch kohlenstoffärmere Stähle wie 8620 verwendet werden, allerdings mit einer geringeren Härte von etwa 40-45 HRC. Kohlenstoffarme Stähle wie 1008, 1010, 12L14 und 1117 werden nicht verwendet, da sie keine große Härtezunahme aufweisen.
Legierte stähle
Dies liegt daran, dass legierte Stähle zusätzliche Elemente enthalten, die sie für Induktionswärmebehandlungen besser geeignet machen als unlegierte Stähle. Von diesen wird 1045-Stahl am häufigsten verwendet, da er leicht bearbeitet werden kann, billig ist und abgeschreckt werden kann, um eine Härte von 58 HRC und mehr bei einem Kohlenstoffgehalt von 0.45 % zu erreichen. Außerdem besteht bei 1045-Stahl im Vergleich zu anderen Materialien eine geringere Rissgefahr während des Härtungsprozesses. Einige andere häufig verwendete legierte Stähle sind 1141/1144, 4140, 4340 und ETD150.
Gusseisen
Eine weitere Gruppe von Materialien, die häufig im Induktionsbehandlungsprozess verwendet werden, sind Gusseisen. Sie werden aufgrund ihrer Fähigkeit ausgewählt, an der Oberfläche eine hohe Härte und Verschleißfestigkeit zu bieten, sind in der Mitte jedoch duktiler.
Pulvermetalle
Pulvermetalle können auch durch Induktion gehärtet werden, was eine flexiblere Methode zur Herstellung von Teilen mit komplexer Geometrie und für ihren Einsatzzweck geeigneten mechanischen Eigenschaften bietet.
Rostfreier Stahl
In einigen Branchen werden bestimmte Edelstahlsorten zum Induktionshärten verwendet. Obwohl sie im Vergleich zu Kohlenstoff- und legiertem Stahl nicht weit verbreitet sind, können diese Materialien durch das Verfahren verbessert werden, um die Oberflächenhärte und den Verschleiß zu verbessern.
Die Auswahl der Werkstoffe für die Induktionshärtung wird durch den Gehalt an Kohlenstoff und anderen Legierungselementen bestimmt, die sich auf die Härtbarkeit des Werkstoffs und die gewünschte Härte nach der Behandlung auswirken.
Vorteile der Induktionshärtung
Induktionshärten hat mehrere Vorteile, gleichzeitig aber auch gewisse Nachteile. Sein größter Vorteil ist, dass es hocheffizient und schnell ist, was ideal für Unternehmen mit großen Produktionslinien ist. Darüber hinaus ist es im Vergleich zu anderen Wärmebehandlungsverfahren wie Einsatzhärten oder Nitrieren weniger zeitaufwändig. Außerdem ist es kostengünstig, da es keine zusätzlichen Materialien wie Salzbäder oder Gastanks erfordert und eine gleichmäßige Oberfläche des gesamten Teils bietet.
Ein weiterer Vorteil ist die Flexibilität der Härte von Teilen nach dem Induktionshärtungsprozess durch Anlassen. Es erhöht auch die Härte, Haltbarkeit und Widerstandsfähigkeit des Metalls gegen Verschleiß und eignet sich daher für Teile unter Druck oder Reibung. Darüber hinaus erhöht es die Dauerfestigkeit und verringert so die Ausfallwahrscheinlichkeit unter zyklischen Belastungen.
Allerdings gibt es einige Einschränkungen beim Induktionshärten. Es wird hauptsächlich für Eisenwerkstoffe verwendet, was seine Verwendung mit anderen Werkstoffen einschränkt. Es besteht auch die Gefahr, dass sich die Teile verziehen oder verformen, wenn sie nicht richtig gehandhabt oder während des Prozesses nicht richtig gekühlt werden. Im Vergleich zu anderen Methoden sind die Kosten für die Anschaffung und Wartung der Härteausrüstung möglicherweise nicht sehr hoch, aber es handelt sich dennoch um Kosten.
Aufgrund der hohen Erwärmungs- und Abkühlungsraten während der Induktion können außerdem manchmal Härtungsrisse auf der Oberfläche des Werkstücks auftreten. Daher müssen die Prozessparameter gut kontrolliert werden. Die Bediener müssen außerdem geschult und geschult werden, um eine ordnungsgemäße Handhabung und Kontrolle vom Anfang bis zum Ende des Prozesses zu gewährleisten. Die Vorteile überwiegen jedoch in der Regel die Nachteile, und daher wird die Methode in verschiedenen Herstellungsprozessen häufig eingesetzt.
Nachteile der Induktionshärtung
Es gibt jedoch einige Nachteile der Induktionswärmebehandlung, die man berücksichtigen muss, bevor man sich für diese Methode entscheidet. Die Hauptbeschränkung besteht darin, dass sie nur bei Eisenmaterialien wie Eisen und Stahl verwendet werden kann. Diese Einschränkung ist auf die Tatsache zurückzuführen, dass zur Wärmeerzeugung ein Magnetfeld verwendet wird und nur Eisenmetalle von den Magnetfeldern beeinflusst werden. Bei nicht magnetischen Materialien wie Aluminium und Kupfer, die zu den Nichteisenmetallen zählen, ist Induktionshärtung nicht möglich.
Ein weiterer Nachteil besteht darin, dass der Prozess im Vergleich zu anderen Härtungsverfahren hohe Betriebskosten verursacht. Obwohl es im Vergleich zu einigen Wärmebehandlungsverfahren in Bezug auf Material und Arbeitskräfte billiger ist, erhöhen die im Prozess verwendeten Maschinen die Kosten. Außerdem kann die Verwendung von Strom anstelle herkömmlicher Brennstoffe aufgrund der Gebühren für den Energieverbrauch zu hohen langfristigen Betriebskosten führen.
Auch das Induktionshärten hat seine Grenzen. Größe und Form der Induktionsspule müssen dem zu erhitzenden Teil entsprechen. Normalerweise sind Standardspulen für die Behandlung runder Objekte wie Wellen und Walzen erhältlich, für manche Arbeiten können jedoch Spezialspulen erforderlich sein, was den Aufwand und die Kosten erhöht.
Auch der Bedarf an Ausrüstung stellt eine Einschränkung dar, da nicht alle Wärmebehandlungsanbieter Zugang zu Induktionshärteanlagen haben oder solche anbieten. Die Kosten für diese Ausrüstung können zunächst hoch sein, und die Bediener müssen möglicherweise eine Schulung absolvieren, um die Ausrüstung richtig zu verwenden.
Darüber hinaus ist es normalerweise für dünnere Materialien geeignet, da dabei die Oberfläche des Materials erhitzt wird. Dickere Materialien werden möglicherweise nicht gleichmäßig erhitzt, was zu Problemen wie ungleichmäßiger Härte oder sogar Rissen führen kann. Diese Einschränkungen weisen darauf hin, dass geprüft und beurteilt werden muss, ob das Verfahren für einen bestimmten Prozess geeignet ist oder nicht.
Probieren Sie Boda jetzt aus!
Induktionshärten vs. Einsatzhärten: Hauptunterschied
Induktionshärten und Einsatzhärten sind zwei identische Wärmebehandlungsverfahren, die heute in der Industrie eingesetzt werden. Beide Verfahren zielen darauf ab, die äußere Schicht von Werkstücken zu härten. Allerdings sind die beiden Verfahren nicht gleich. Hier ist ein genauerer Blick auf ihre Unterschiede:
Einsatzhärten
Handhabung der Teile
Einer der Hauptunterschiede besteht in der Art und Weise, wie die Teile behandelt werden. Beim Einsatzhärten werden mehrere Werkstücke gleichzeitig behandelt, beim Induktionshärten werden die Werkstücke einzeln behandelt. Dies führt zu einem „Chargen-für-Chargen“-Ansatz beim Einsatzhärten und einem präziseren, werkstückorientierten Ansatz beim Induktionshärten.
Fertigungsintegration
Beim Einsatzhärten sind normalerweise andere organisatorische Aktivitäten erforderlich, um Teile zwischen der Produktionslinie und dem Härteprozess zu bewegen. Das Induktionshärten hingegen kann problemlos in die Produktionslinie selbst integriert werden, wobei eine Härtemaschine als Teil der Produktionslinie verwendet wird.
Verarbeitungstechniken
Beim Einsatzhärten werden Wärme und Chemie verwendet, um eine thermochemische Reaktion auszulösen, während bei Induktionsbehandlungen elektromagnetische Energie verwendet wird, um teilweise einen Wechselstrom zu induzieren, der nur die Oberfläche erhitzt. Dies ist ein berührungsloser Erwärmungsprozess, der elektromagnetisch induziert wird und auf die Oberfläche des Werkstücks gerichtet ist.
Anwendungen
Induktionshärten eignet sich für Anwendungen, bei denen bestimmte Bereiche eines Bauteils gehärtet werden müssen, beispielsweise Kurbelwellen und Zahnräder. Einsatzhärten hingegen ist für große Teile geeignet, die in Chargen wärmebehandelt werden müssen und bei denen komplexe Formen für den Härteprozess nicht so wichtig sind.
Flammhärten vs. Induktionshärten: Wichtige Unterschiede?
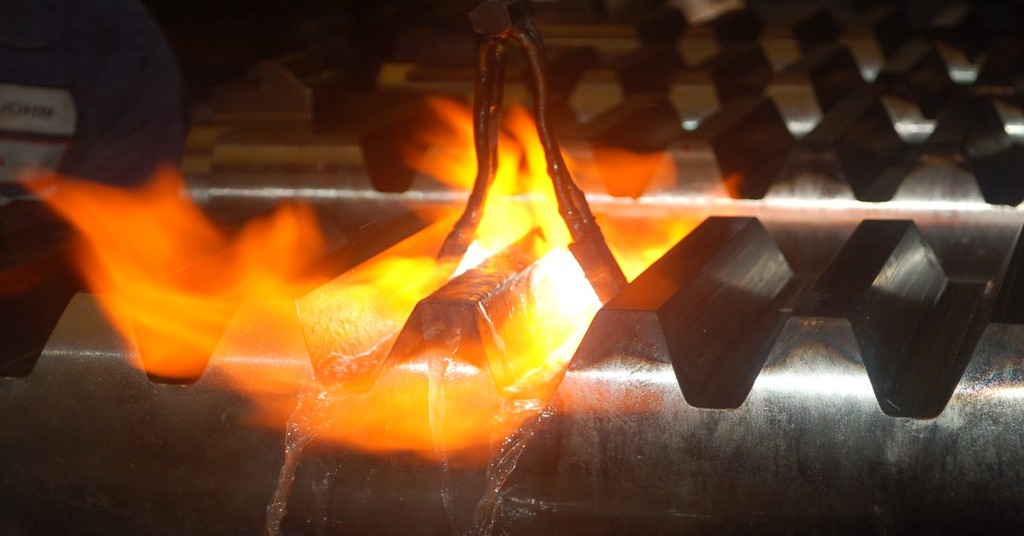
Flammhärten und Induktionshärten sind zwei verschiedene Methoden der Oberflächenhärtung, die in der Metallbearbeitung eingesetzt werden. Beim Flammhärten wird die Oberfläche eines Werkstücks mit einer Acetylen-Sauerstoff-Flamme erhitzt und mit kaltem Wasser abgeschreckt. Diese Methode wird häufig für große Teile wie Zahnräder, Bremstrommeln, Achsen, Nocken und Kurbelwellen verwendet. Bei der Induktionserwärmung hingegen wird die Oberfläche des Werkstücks durch eine Spule mit Hochfrequenzstrom in einem elektromagnetischen Feld erhitzt. Aufgrund der lokalisierten Erwärmungseigenschaften wird diese Methode normalerweise bei kleinen Komponenten wie Zahnrädern, Kurbelwellen und Nockenwellen verwendet.
Flammhärten
Ein weiterer wesentlicher Unterschied besteht darin, dass die Behandlungsprozesse dieser Methoden unterschiedlich sind. Beim Flammhärten hingegen erhält das Werkstück auf der gesamten Oberfläche eine gleichmäßige Härte, während beim Induktionshärten nur einige Bereiche des Werkstücks gehärtet werden. Dieser Unterschied macht es zur besseren Wahl, wenn nur einige Bereiche des Materials gehärtet werden müssen, was eine bessere Kontrolle über den Prozess ermöglicht.
Außerdem erfordert das Flammhärten den Einsatz einer Flamme und Facharbeiter, da die Gefahr einer Beschädigung des Werkstücks besteht. Beim Induktionshärten hingegen können auch ungelernte Arbeiter damit arbeiten, da das Material dabei nicht beschädigt wird und sich daher für Fertigungsprozesse eignet.
Daher haben sowohl Flammhärten als auch Induktionshärten ihre Vor- und Nachteile, und die Wahl zwischen beiden hängt von der Größe des Werkstücks, dem zu härtenden Bereich, der Gleichmäßigkeit und dem Qualifikationsniveau der Belegschaft ab. Beide Methoden haben ihre Vor- und Nachteile, die je nach den Anforderungen eines Fertigungsunternehmens berücksichtigt werden sollten.
Probieren Sie Boda jetzt aus!
Fazit
Induktionshärten ist der Prozess, bei dem ein Material durch Induktionserwärmung auf eine bestimmte Temperatur erhitzt und dann sofort mit einem Abschreckmedium abgekühlt wird. Dieser schnelle Abkühlungsprozess führt zur Bildung einer harten und kompakten Mikrostruktur des Materials. Durch Induktionserwärmung können bestimmte Bereiche erhitzt werden, wodurch der Härtungsprozess gesteuert und wiederholbar wird. Im Allgemeinen werden Induktionswärmebehandlungen bei Metallteilen angewendet, bei denen wahrscheinlich ein hoher Oberflächenverschleiß auftritt, während andere Eigenschaften des Materials erhalten bleiben.
Wenn mechanische Eigenschaften wie Härte verbessert werden sollen, ist Induktionshärtung die empfohlene Behandlungsmethode. Bei Anwendungen, bei denen eine bessere Haftung, Abrieb-, Hitze- und Säurebeständigkeit erwünscht ist, scheint Boda die bessere Wahl zu sein. Außerdem bieten wir Prototyping-Dienstleistungen von der Kleinserien- bis zur Großserienproduktion an. Kontaktieren Sie uns gerne und erkunden Sie unsere Wärmebehandlungsservice um Ihre Anforderungen zu erfüllen.