
„Beim Metallspritzguss wird die Präzision des Kunststoffspritzgusses mit der Festigkeit von Metall kombiniert, wodurch komplexe Teile effizient hergestellt werden können. Perfekt für die effiziente Produktion kleiner, komplexer Komponenten.“
MIM(Metal Injection Molding) ist eine fortschrittliche Fertigungstechnik, die Kunststoffspritzguss und Metalleigenschaften kombiniert. Sie eignet sich am besten für kleine Detailteile, normalerweise im Gewichtsbereich von 1 bis 100 Gramm Metall. Das Schöne an der MIM-Herstellung ist, dass sie problemlos komplizierte Formen mit sehr engen Abmessungen erzeugen kann, weshalb die MIM-Prozess wird in zahlreichen Anwendungen eingesetzt, von medizinischen Geräten bis hin zu Zubehör für die Luft- und Raumfahrt.
Dieser Artikel analysiert umfassend den MIM-Prozess und seine Verwendungsmöglichkeiten, Vorteile und Einschränkungen.
Was ist Metallspritzguss?
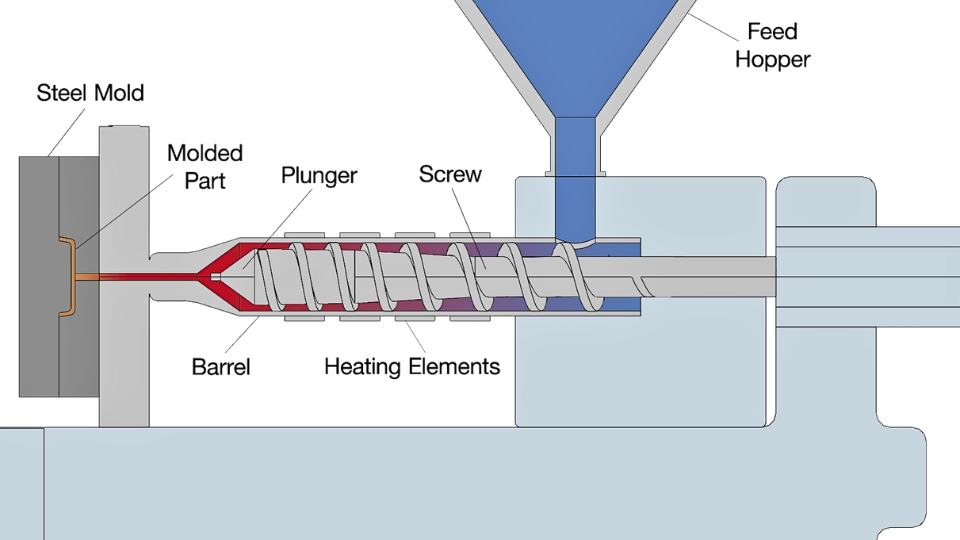
Metallspritzgussverfahren
MIM ist ein komplexer Rohstoffherstellungsprozess, bei dem feine Metallpulver und ein duroplastisches Kunststoffbindemittelsystem kombiniert werden. Die in MIM-Technologie liegen üblicherweise in einem Größenbereich von 5–20 Mikrometer, wodurch sie akzeptabel und gleichmäßig verteilt sind und somit präzise Teile entstehen.
- Spritzguss: Nach dem Mischen und Granulieren wird das Ausgangsmaterial erhitzt und unter einem Druck von typischerweise über 100 MPa (Megapascal) in eine Form gespritzt. Die Formmaße müssen in einem akzeptablen Maß genau sein, um bestimmte Teilestandards zu erfüllen. Das geformte Teil, das noch das Bindemittel enthält, wird als „Grünteil“ bezeichnet.
- Entbinderung: Die Grünteile werden dann einem Entbinderungsprozess unterzogen, um jegliches Bindematerial zu entfernen. Dabei kann entweder Lösungsmittelextraktion oder thermische Zersetzung oder beides nacheinander angewendet werden. Beim Entbindern wird der Bindergehalt normalerweise auf etwa 10 % reduziert, während die verbleibende Masse eine poröse Struktur bildet, die als „brauner Teil“ bezeichnet wird.
- Sintern: Je nach Metalllegierung werden die braunen Teile in einem Ofen mit kontrollierter Atmosphäre bei 1200 bis 1400 °C gesintert. Während des Sinterprozesses formen sich die Metallpartikel, wodurch die Kompaktdichte zunimmt. Die Sinterdichte von MIM-Teilen liegt zwischen 96 % und 99 % der theoretischen Dichte des Metalls.
- Vorgänge nach dem Sintern: Beim MIM-Verfahren entstehen Teile, die einer weiteren Bearbeitung wie Bearbeitung, Wärmebehandlung und Oberflächenbehandlung bedürfen, um die erforderlichen Endeigenschaften zu erreichen. Diese Nachsinterprozesse können die mechanischen Eigenschaften der Teile wie Festigkeit, Härte und Korrosionsbeständigkeit verbessern.
Da das MIM-Verfahren eine präzise Steuerung der Pulvergröße, des Formdrucks und der Sinterbedingungen erfordert, arbeiten viele Hersteller mit erfahrenen Partnern für die Produktion zusammen. Metallspritzguss-Dienstleistungen Mit unseren technischen Kompetenzen bieten wir detaillierte technische Unterstützung vom Entwurf bis zur Produktion.
Probieren Sie Boda jetzt aus!
Technische Details und Vorteile
Lassen Sie uns die technischen Aspekte und Vorteile des Metallspritzgusses besprechen.
- Dichte und Stärke: MIM-Teile erreichen im Sinterprozess eine Dichte, die der theoretischen Maximaldichte von 96-99 % nahe kommt. Diese hohe Dichte führt zu besseren mechanischen Eigenschaften; die Zugfestigkeit liegt normalerweise über 1000 MPa und die Härte beträgt bei einigen Legierungen bis zu 60 HRC.
- Maßtoleranz: Die hohe Genauigkeit des MIM-Verfahrens ermöglicht die Herstellung von Bauteilen mit geringen Maßtoleranzen, die normalerweise innerhalb von ±0.3 Prozent der Nennabmessung liegen. Dadurch eignet sich das Verfahren für Designs mit komplizierten Formen, die präzise Messungen erfordern.
- Schrumpfung: Der primäre Sinterprozess findet statt, wenn das Teil sein Volumen um etwa 15 bis 20 % reduziert. Diese Schrumpfung ist zu erwarten und die Form ist so konzipiert, dass sie berücksichtigt wird, damit das Endteil die richtige Größe hat.
In MIM verwendete Materialien
Das Metallspritzgussverfahren kann mit verschiedenen Metallen und Legierungen arbeiten, die jeweils einzigartige Eigenschaften bieten, die für unterschiedliche Anwendungen geeignet sind. Einige Standard-MIM-Metalle umfassen
- Eisenlegierungen: Dabei handelt es sich um rostfreie Stähle (z. B. 316L, 17-4 PH), Werkzeugstähle und niedriglegierte Stähle. Von allen bei MIM verwendeten Materialien werden rostfreie Stähle bevorzugt, da sie korrosionsbeständig und robust sind, insbesondere im medizinischen und Automobilbereich.
- Wolframlegierungen: Wolframlegierungen haben eine höhere Dichte und hervorragende Strahlenschutzeigenschaften. Sie werden insbesondere in der Medizin, der Luft- und Raumfahrt sowie im Verteidigungssektor eingesetzt. Kobalt-Chrom-Legierungen sind ein Beispiel für Wolframlegierungen: Diese Hartmetalle, Hartmetalle und Keramiken werden in verschleißfesten Produkten wie Schneidwerkzeugen und Luft- und Raumfahrtprodukten eingesetzt.
- Spezialmetalle: Zu dieser Kategorie gehört Titan, das sich aufgrund seines hohen Festigkeits-Gewichts-Verhältnisses und seiner Biokompatibilität ideal für den Einsatz in medizinischen Implantaten eignet, sowie Nickel und Molybdän, die aufgrund ihrer Hochtemperatureigenschaften bzw. Korrosionsbeständigkeit ideal sind.
Eigenschaften und Fähigkeiten des Metallspritzgusses (MIM)
In der folgenden Tabelle sind die wichtigsten Eigenschaften und Fähigkeiten des Metal Injection Molding (MIM)-Prozesses aufgeführt und die typischen und extremen Bereiche hervorgehoben, die bei der MIM-Produktion erreicht werden können.
| Faktoren | Mindestens | Charakteristische | Maximal |
| Komponentenmasse (Gramm) | 0.03 g | 10 - 15 g | 300 g |
| Abmessung (Millimeter) | 2 mm (0.08 Zoll) | 25 mm (1 Zoll) | 150 mm (6 Zoll) |
| Wandstärke (mm) | 0.025 mm (0.001 Zoll) | 5 mm (0.2 Zoll) | 15 mm (0.6 Zoll) |
| Maßtoleranz (%) | ± 0.2% | ± 0.5% | ± 1% |
| Teiledichte | 93% | 98% | 100% |
| Produktionsmenge | 1,000 Einheiten | 100,000 Einheiten | 100,000,000 Einheiten |
Wenn Ihr Bauteil in diese Bereiche fällt, eignet es sich möglicherweise gut für die MIM-Fertigung. Unser Ingenieurteam kann die Bauteilgeometrie, die Materialauswahl und das Produktionsvolumen prüfen, um die Machbarkeit mittels Metallspritzguss zu ermitteln. Engineering-Fähigkeiten.
Konstruktionsrichtlinien für MIM-Werkzeuge
Bei der Planung der Herstellung von Teilen mittels MIM ist das Werkzeugdesign einer der kritischsten Aspekte des Herstellungsprozesses. Dazu gehört die Auswahl der Trennlinie, die Positionierung des Angusses, die Lokalisierung der Auswerferstiftmarkierungen und die Verwendung von Nockenaktionen.
Trennlinien
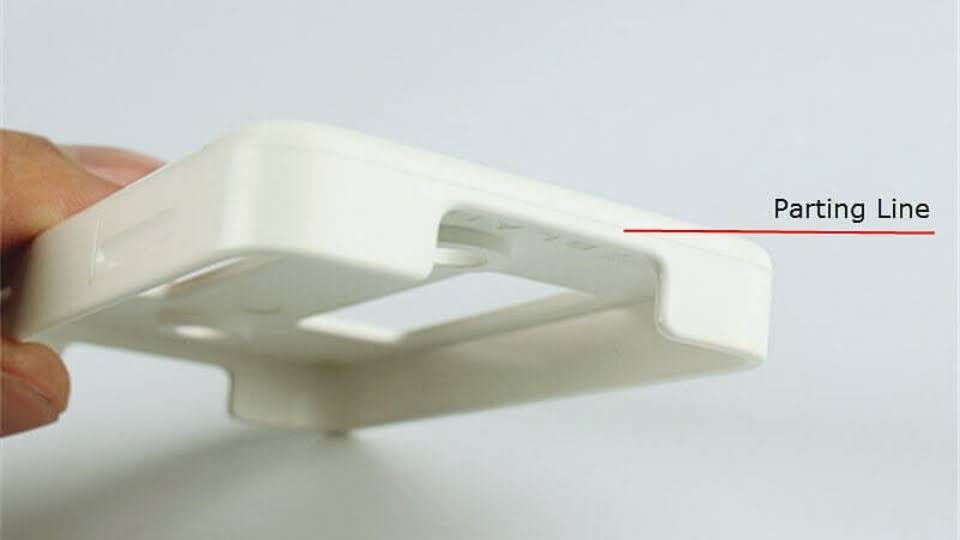
Trennlinie auf der Oberfläche
Bei MIM ist die Trennlinie die Linie quer über die Form, an der die beiden Hälften zusammenkommen. Obwohl jede MIM-Komponente diese sichtbare Linie hat, ist es möglich, ihre Dicke und damit ihre Sichtbarkeit zu reduzieren. Wenn die Trennlinie an der Kante oder Stufe eines Merkmals angebracht wird, kann diese Linie weniger auffällig gemacht werden, was das Erscheinungsbild des Teils verbessert.
Tor
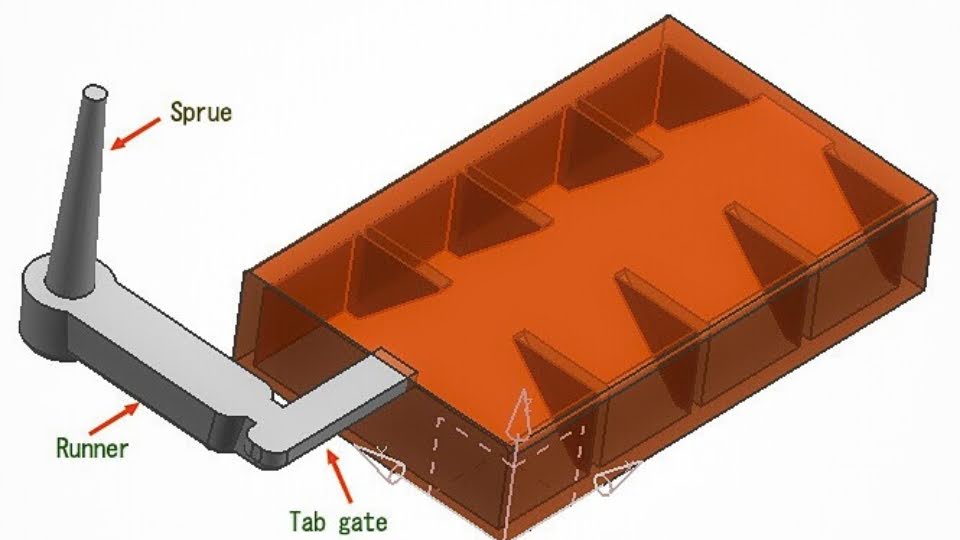
Spritzgussanguss
Der Anguss ist die Stelle, an der das MIM-Ausgangsmaterial in die Formhöhle gelangt, ein kritischer Problembereich. Beim MIM werden vier grundlegende Angussarten verwendet, darunter Laschen-, Tunnel-, Sprung- und Fallangussarten, und jede hinterlässt eine kleine Markierung auf dem Teil. Die Position des Angusses ist ein wichtiger Faktor, da sie den Materialfluss und die Qualität des Teils beeinflusst. Im Idealfall sollte sich der Anguss in der größten Querschnittsdicke befinden, damit das Material von dünnen zu dicken Abschnitten verdicken kann. Bei zylindrischen Teilen ist es wünschenswert, den Anguss nahe der Zylinderachse zu zentrieren, um Verformungen während des Sinterns zu vermeiden.
Auswerferstifte
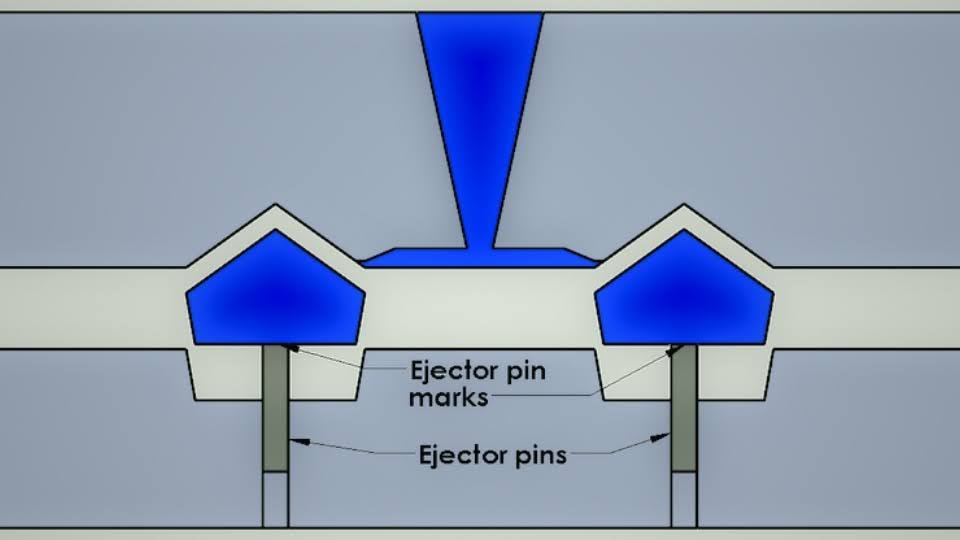
Auswerfersystem und Stifte
Auswerferstifte sind entscheidend, um das Teil nach der Formgebung aus der Formhöhle zu entfernen. Sie hinterlassen jedoch keinen tiefen Abdruck auf der Oberfläche des Teils, sondern nur geringfügige Spuren. Diese Spuren dürfen das Erscheinungsbild des Endprodukts nicht beeinträchtigen. Daher muss das Teil so gestaltet sein, dass sich die Spuren der Auswerferstifte an Stellen befinden, die insbesondere nach der Montage nicht leicht zu erkennen sind.
Cam-Aktionen
Bei MIM-Werkzeugen erzeugen Nockenbewegungen Merkmale wie Hinterschnitte, die möglicherweise zusätzliche Operationen erfordern. Beim Erstellen von Hinterschnitten an einem entworfenen Teil muss die Bewegungsrichtung der Nocke berücksichtigt werden. Der Entwurfsprozess wird komplizierter, wenn mehr als eine Nockenbewegung erforderlich ist, da jede Nocke viel Platz im Werkzeug einnimmt. All diese Probleme müssen bei der Planung und Konstruktion des Werkzeugs sorgfältig berücksichtigt werden, während die Funktionalität erhalten bleibt.
Vergleich zwischen Metallspritzguss, Kunststoffspritzguss und Druckguss
MIM-Herstellung und Kunststoff Spritzgießen sind ähnlich, da das Material bei beiden Verfahren unter hohem Druck in eine Form gespritzt wird. Der Hauptunterschied liegt jedoch in der nachfolgenden Verarbeitung, die für die erzielten Ergebnisse erforderlich ist. Beim Kunststoffspritzguss werden die Teile nahezu in der endgültigen Form hergestellt, und nach dem Entfernen des Teils aus der Form ist nur eine minimale Nachbearbeitung erforderlich. Andererseits erfordert MIM weitere Prozesse wie Entbinderung und Sintern, um die Teile fertigzustellen. MIM wird im Allgemeinen verwendet, um komplexe Komponenten in relativ kleinem Maßstab herzustellen, während PIM eine größere Bandbreite an Größen und Formen der hergestellten Teile abdeckt.
Was die Nachbearbeitung betrifft, ist Druckguss vorteilhafter als MIM, da die geformten Teile nach dem Formen fast ihre endgültige Form haben. Dies macht Druckguss für große Teile relativ billiger als die anderen Produktionsmethoden. Obwohl Metallspritzguss den Vorteil hat, präzise und detailliert zu sein, insbesondere bei kleinen Teilen, ist es etwas materialaufwändiger und zeitintensiver, da es mehr Verarbeitungsschritte umfasst.
Für die Anwendung eignet sich MIM für kleine, komplizierte und präzise Teile, während Druckguss für große Teile geeignet ist und eine höhere Produktionsgeschwindigkeit aufweist. Obwohl die Einspritzphase von MIM viel schneller ist als beim Druckguss, ist die Gesamtzeit für den Druckguss aufgrund reduzierter Nachbehandlungsprozesse vergleichsweise kürzer. (Erfahren Sie mehr über CNC-Bearbeitung vs. Spritzguss).
Vergleich von Metal Injection Molding (MIM) und Druckguss
Hier ist ein Vergleich von Metallspritzguss (MIM) und Druckguss.
| Attribut | Metallspritzguss (MIM) | Druckguss |
| Materialkompatibilität | Kann ein breites Spektrum an Eisen- und Nichteisenmetallen verarbeiten, einschließlich komplexer Legierungen. | Verarbeitet hauptsächlich Nichteisenmetalle wie Aluminium, Zink und Magnesium. |
| Wandstärkenbereich | Es eignet sich für die Herstellung dünner Wände, typischerweise im Bereich von 0.040" bis 0.120" (1.0 mm bis 3.0 mm). | Geeignet für etwas dickere Wände im Bereich von 0.040" bis 0.200" (1.0 mm bis 5.0 mm). |
| MIM-Materialoptionen | Funktioniert mit Pulverformen verschiedener Metalle, einschließlich Edelstahl, Werkzeugstahl, Wolframlegierungen, Nickel-Superlegierungen und Spezialmetallen | Bestens geeignet für: Aluminium, Zink, Magnesium, Kupfer, Blei, Zinn |
| Typische Anwendungen | Es eignet sich ideal für die Herstellung kleiner, komplexer und hochfester Komponenten mit engen Toleranzen. | Sie werden für größere Teile verwendet, bei denen große Stückzahlen und weniger komplizierte Designs üblich sind. |
| Maßtoleranz | Erreicht enge Toleranzen, oft innerhalb von ±0.3 % der Nennmaße. | Hält Toleranzen innerhalb von ±0.5 % der Nennmaße ein, geeignet für Teile, die weniger Präzision erfordern. |
Vorteile des Metallspritzgusses
Die Verwendung von MIM bietet folgende Vorteile:
Massenproduktion komplexer Teile
MIM ermöglicht die Herstellung einer großen Anzahl von Metallteilen mit komplexer Querschnittsform und dünnen Wänden. Diese Fähigkeit ist hilfreich für die Herstellung kleiner Teile mit dünnen Abschnitten und einem hohen Maß an Genauigkeit.
Hervorragende Oberflächenbeschaffenheit
Die MIM-Teile lassen sich leicht aus der Form entfernen; in den meisten Fällen könnte ihre Oberflächenbeschaffenheit besser sein. Eine weitere Nachbearbeitung ist kaum oder gar nicht erforderlich. Was die Bilder betrifft, gibt es Nachbearbeitungsmöglichkeiten, um sie noch besser zu machen.
Komponentenkonsolidierung
Das MIM-Verfahren hilft den Designern auch dabei, mehrere Teile oder Baugruppen zu einem Teil zusammenzufügen, um ein Produkt zu verkleinern. Diese Art der Konsolidierung kann nachfolgende Montageprozesse eliminieren und die Steifigkeit der Produkte verbessern.
Hervorragende mechanische Eigenschaften
Die Teile von MIM weisen für ihren Verwendungszweck akzeptable mechanische Eigenschaften wie Härte und Festigkeit auf.
Materialeffizienz
MIM ist wiederum sehr materialeffizient. 95-98 % des Rohmaterials können in verwendbarer Form als Teile zurückgewonnen werden. Diese Effizienz trägt auch dazu bei, den Materialverbrauch auf ein absolutes Minimum zu reduzieren und damit die Produktionskosten zu senken, insbesondere bei der Herstellung der Teile aus teuren Materialien wie Superlegierungen oder Spezialmetallen.
Kosteneffizienz im Maßstab
MIM kann kostengünstiger sein als Feinguss, spanende Bearbeitung und Stanzen, insbesondere bei der Großserienproduktion von Teilen.
Wenn Ihr Projekt von diesen Vorteilen profitieren könnte, können Sie Kontaktieren Sie unser Engineering-Team um Materialien, gestalterische Überlegungen und Produktionsoptionen zu besprechen.
Nachteile des Metallspritzgusses
MIM bietet zwar viele Vorteile, es gibt jedoch auch einige Nachteile:
- Hohe Anfangsinvestition: Die Fixkosten des MIM-Verfahrens sind beträchtlich hoch. Es erfordert spezielle Werkzeuge und Ausrüstung, was es teurer macht als andere Herstellungsverfahren.
- Höhere Kosten bei Kleinserienproduktion: Bei der Produktion kleiner Stückzahlen kann MIM weniger kosteneffizient sein, da die Kosten pro Teil im Vergleich zur Herstellung weniger Teile normalerweise höher sind.
- Größenbeschränkungen: Normalerweise ist es ideal für die Herstellung von Komponenten kleiner bis mittlerer Größe. Umfangreichere Komponenten sind nicht einfach herzustellen, da sie größere Formen und Öfen benötigen, was sehr kostspielig sein kann.
- Schrumpfung beim Sintern: Bei durch MIM hergestellten Komponenten kommt es während des Sinterprozesses zu Dimensionsänderungen, die kontrolliert werden müssen. Obwohl die Hersteller diesen Faktor bei der Teilekonstruktion und -herstellung berücksichtigen, ist er dennoch entscheidend für die endgültige Teilequalität.
Metallspritzguss-Anwendungen
Das Metallspritzgießen (MIM) ist eine ideale Lösung für die Herstellung komplexer Teile in großen Mengen und ist daher in zahlreichen Branchen von unschätzbarem Wert:
Medizintechnik
MIM wird in der Medizinbranche zur Herstellung von Präzisionsteilen wie orthopädischen Implantaten, Hüft-, Knie- und Wirbelsäulenimplantaten, chirurgischen Instrumenten, Scheren, Zangen, Retraktoren, Blutzuckermessgeräten, Atemanalysatoren und Pulsoximetern verwendet.
Verbrauchsgüter
In der Unterhaltungselektronik wird MIM zur Herstellung kleiner, komplexer Komponenten in Gadgets wie Smartphones, tragbaren Geräten und anderen Geräten eingesetzt. Es wird auch zur Herstellung von Sportgeräten wie Schlägerköpfen für Golf, Angelrollen, Skibindungen und Schmuck, einschließlich Anhängern, Ohrringen und Armbändern, verwendet.
Automobilsektor
Die MIM-Technologie wird in der Automobilindustrie zur Herstellung von Teilen wie Kipphebeln, Turboladerschaufeln, Schalthebeln, Sitzmechanismen, Bremsteilen, Einspritzdüsen, Lichtgehäusen und anderen Armaturen und Verbindungen eingesetzt. Die akzeptable Toleranz und hohe Genauigkeit von MIM werden bei der Herstellung dieser Hochleistungskomponenten als vorteilhaft angesehen.
Luft-und Raumfahrtindustrie
MIM wird in der Luft- und Raumfahrtindustrie zur Herstellung von Triebwerksteilen wie Turbinenschaufeln, Düsen und Brennkammern, Flugzeugzellenteilen wie Scharnieren, Verriegelungen und Aktuatoren, Avionikkomponenten wie Steckverbindern, Schaltern und Sensoren sowie Raumfahrzeugen wie Solarmodulen, Antennen und Strukturteilen eingesetzt. Somit können alle diese Komponenten hinsichtlich Leistung und Zuverlässigkeit gemäß den erforderlichen Luft- und Raumfahrtstandards konstruiert werden.
Landwirtschaftliche Geräte
MIM wird auch in der Landwirtschaft eingesetzt, da sich damit langlebige und solide Teile herstellen lassen, beispielsweise Zahnräder und Lager für Traktoren, Teile von Landmaschinen wie Pflugscharen, Grubberspitzen, Eggenzähne, Düsen, Ventile und Kupplungen von Bewässerungssystemen sowie landwirtschaftliche Werkzeuge wie Gartenscheren und Hacken.
Checkliste: Ist Metallspritzguss für Ihr Teil geeignet?
Um zu ermitteln, ob Metallspritzguss das geeignete Fertigungsverfahren für Ihre Anforderungen ist, berücksichtigen Sie die folgenden Fragen:
- Hohe Produktionsmengen: Planen Sie die Herstellung vieler Teile für einen bestimmten Produkttyp?
- Kleine und komplexe Teile: Ist Ihr Teil klein und von komplexer Bauart, sodass Präzision ein wesentlicher Faktor bei der Herstellung ist?
- Strenge Vorgaben: Erfordert Ihre Anwendung eine hohe Toleranz und große Ähnlichkeit der Bauteile?
- Effizienz in der Produktion: Muss eine Methode implementiert werden, um den Materialeinsatz in der Produktionslinie zu minimieren?
- Komplexe Geometrien: Weisen Ihre Teile Formen und Funktionsanforderungen auf, die mit herkömmlichen Fertigungstechniken nicht umsetzbar sind?
Wenn Sie diese Fragen mit „Ja“ beantwortet haben, sollten Sie MIM für Ihr Projekt in Betracht ziehen. Es gibt jedoch noch einige weitere Dinge, die berücksichtigt werden müssen:
- Designflexibilität: Besitzen Sie ein Unternehmen, bei dem viele Designänderungen erforderlich sind? MIM ist möglicherweise aufgrund der hohen Kosten, die bei einem Formenwechsel nach Produktionsbeginn entstehen, nicht so effektiv und daher für die Prototypenentwicklung möglicherweise nicht geeignet.
- Lieferzeiten: Ist es wichtig, dass es schnell geht? MIM erfordert Werkzeuge wie Formen und Bindevorrichtungen, deren Entwicklung oft länger dauert, vor allem wenn das Teil kompliziert ist. Daher kann die Vorlaufzeit Wochen oder sogar Monate betragen.
Probieren Sie Boda jetzt aus!
Zusammenfassung
Boda, einer der Spritzgussunternehmen, präsentiert diesen Artikel. Wir haben alle wichtigen Informationen zu MIM, seinen Vorteilen und seinen Anwendungen behandelt. Wir hoffen, Sie fanden diese Informationen hilfreich und aufschlussreich!
So starten Sie ein Metallspritzgussprojekt mit Boda
MIM ist eine der besten Technologien für die schnelle Erstellung komplexer und raffinierter Details. Dieses Verfahren ermöglicht die Herstellung komplexer Formen in großen Mengen in einem einzigen Zyklus und gewährleistet Genauigkeit und Wirtschaftlichkeit. Nach dem ersten Produktionslauf ist die Einrichtung des nächsten einfach und schnell und garantiert die Einhaltung der festgelegten Produktionsstandards.
Wenn Sie einen Partner für Ihren Metallspritzguss suchen, sind Sie bei Boda an der richtigen Adresse. Boda ist seit vielen Jahren in der Fertigungsindustrie tätig und hat eine führende Position in China Spritzgießen um Ihnen qualitativ hochwertige MIM-Dienstleistungen entsprechend Ihren Anforderungen anzubieten. Bitte rufen Sie uns kostenlos an Angebote für Spritzguss für Ihre Anforderungen im Metallspritzguss.