
Spritzguss-Kurzschuss
Kurzschussverfahren beim Spritzgießen, also die teilweise Formung von Teilen oder Merkmalen, gehören zu den entscheidendsten Verfahren. Spritzgießen Fehler. Da die Ursachen von niedrigen Temperaturen über mangelhafte Entlüftung und Materialviskosität bis hin zu blockierten Fließkanälen reichen, ist die professionelle Fehlersuche beim Spritzgießen die zuverlässigste und kostengünstigste Lösung.
Die Zusammenarbeit mit einem Experten ist vorteilhaft, da Sie sich auf Strategien wie Wärmemanagement, optimierte Formgebungsparameter, verbesserte Teilekonstruktion und Maschinenwartung verlassen können. Ein erfahrenes Formgebungsteam setzt zudem Überwachung, Inspektion und Analyse ein, um optimale Ergebnisse zu erzielen.
Für jedes Unternehmen, das mit Spritzgussteilen arbeitet, trägt ein fundiertes Verständnis dieses häufig auftretenden Fehlers, einschließlich seiner Ursachen, der Fehlersuche und der Lösungen, dazu bei, weniger Ausschuss, eine bessere Teilequalität und kosteneffiziente Abläufe zu gewährleisten.
Was ist ein Kurzschuss?
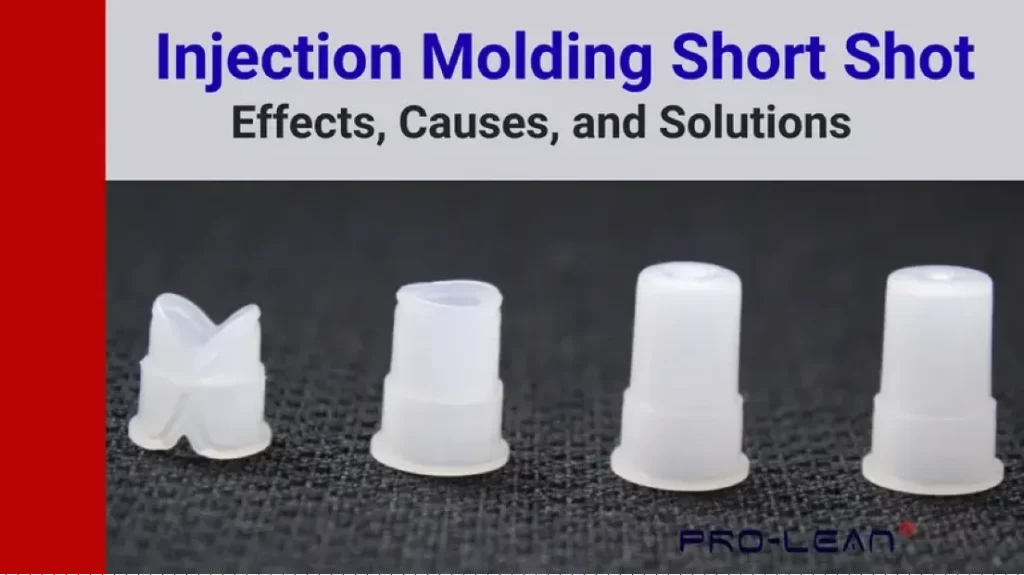
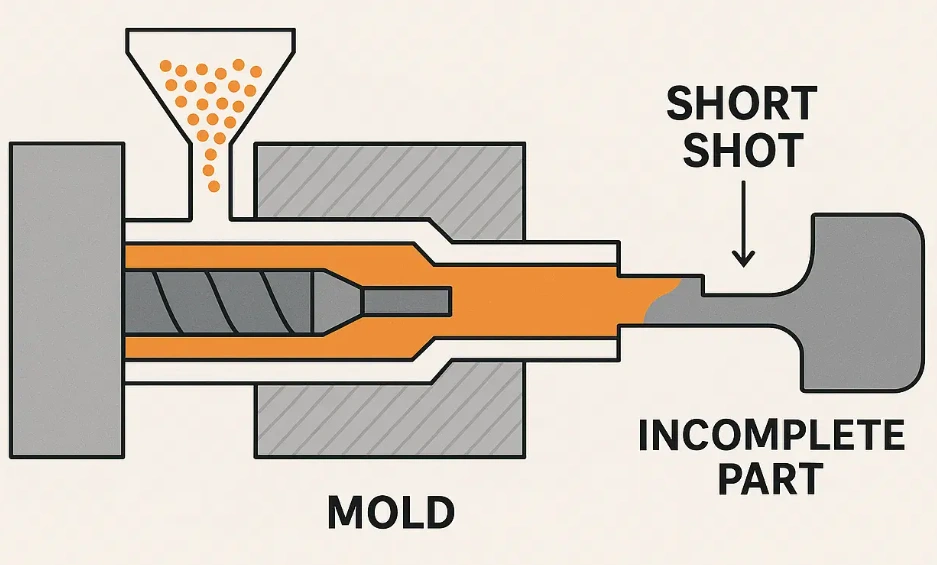
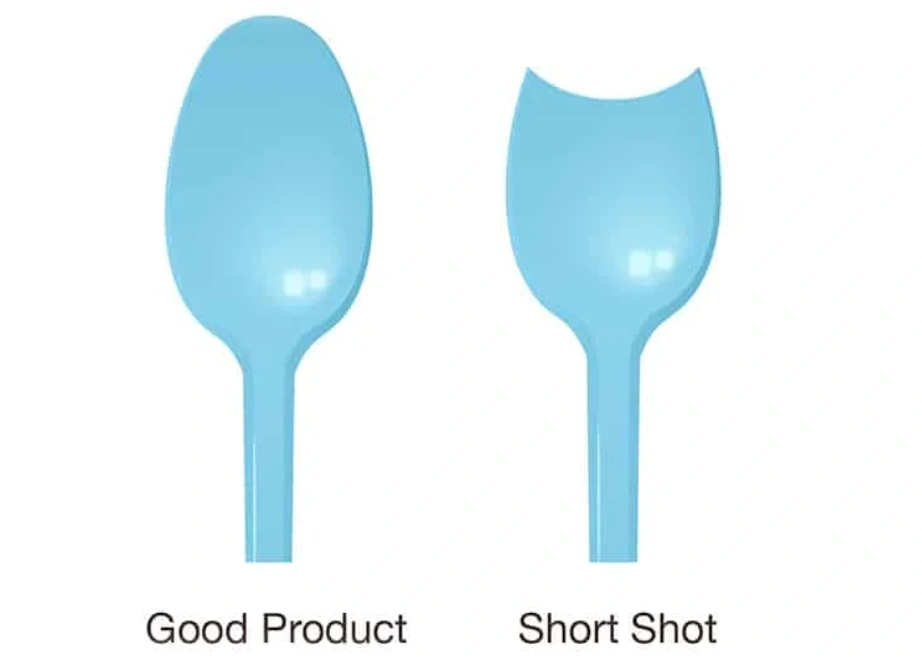
Ein Spritzgussfehler entsteht, wenn das geschmolzene Harz erstarrt, bevor es den Formhohlraum vollständig ausfüllt. Er äußert sich in einer unvollständigen Geometrie, wie die folgende Vergleichsabbildung zeigt.
Spritzguss-Kurzschuss
Man könnte dieses Problem auf zu niedrigen Einspritzdruck zurückführen. Obwohl dies eine Hauptursache für den Defekt ist, können auch mangelhafte Bauteilkonstruktion und blockierte Fließkanäle dazu beitragen. Kurzschüsse unterstreichen die Bedeutung eines ausgewogenen Verhältnisses von Druck, Scherung, Temperatur, Materialbeweglichkeit und Entlüftung.
Der Schweregrad eines Fehlschusses kann variieren, aber letztendlich führt der Defekt dazu, dass das Bauteil seine Funktions- und Maßanforderungen nicht erfüllt. Da der Defekt auf ein zugrundeliegendes Prozessproblem hindeutet, ist es von größter Wichtigkeit, ihn umgehend und gründlich zu beheben.
Was ist die Ursache für zu kurze Leisten?
Es gibt verschiedene Ursachen für unvollständige Formteile, darunter Materialviskosität, mangelhafte Entlüftung, niedrige Temperatur, Füllgrad und blockierte Fließkanäle. Weitere Ursachen sind unzureichender Einspritzdruck, mangelhafte Teilekonstruktion und Materialverunreinigungen.
Materialviskosität
Das Fließverhalten des geschmolzenen Materials hängt von der Viskosität ab. Materialien mit niedrigem Schmelzindex neigen dazu, zu erstarren, bevor sie den Formhohlraum vollständig ausfüllen. Dieses Problem tritt bei dünnwandigen Bereichen des Spritzgussteils besonders stark auf. Man könnte meinen, dass eine Temperaturerhöhung das Problem der niedrigen Viskosität immer behebt. Eine bessere Lösung könnte jedoch die Zugabe eines Additivs oder die Wahl einer anderen Kunststoffsorte sein.
Schlechte Belüftung
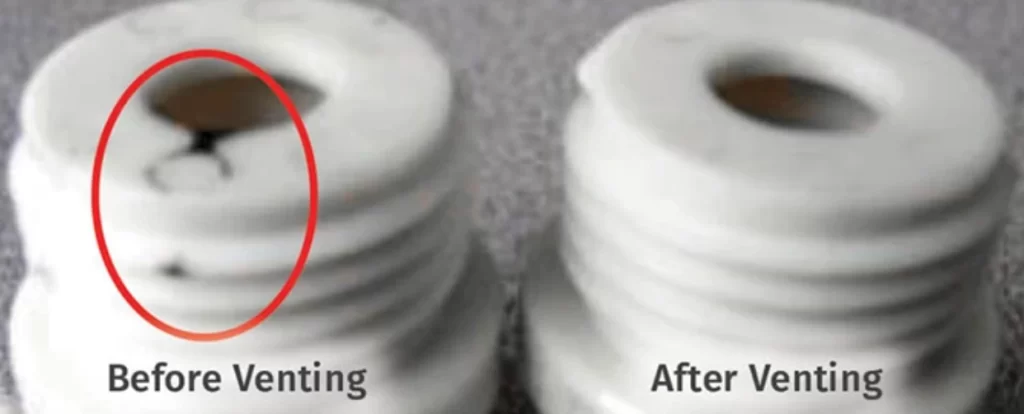
Bei mangelhafter Formgebung oder Konstruktion kann es zu Lufteinschlüssen kommen, die den Fließwiderstand erhöhen. Daher empfiehlt es sich, Entlüftungsöffnungen strategisch zu platzieren. Einer der wichtigsten Parameter ist die Entlüftungstiefe, die bei den meisten Kunststoffen mindestens 0.025 mm betragen sollte.
Entlüftungseffekt
Niedrige Temperatur
Niedrige Temperaturen sind ebenfalls eine häufige Ursache, wobei die Temperatur im Zylinder, der Form oder der Düse den größten Einfluss hat. Manchmal vernachlässigen Konstrukteure oder Ingenieure die Temperatur an der Fließfront. Da es sich hier um eine Kältezone handelt, ist die Wahrscheinlichkeit für unvollständige Füllung beim Spritzgießen hoch.
Füllrate
Die Füllrate, auch Einspritzgeschwindigkeit genannt, bestimmt, ob die Schmelze den gesamten Formhohlraum erreicht, bevor sie Wärme verliert. Diese Rate sollte zu niedrig sein, um vorzeitige Abkühlung und Durchflussbehinderung zu vermeiden.
Gefrorene Durchflusskanäle
Eine weitere sichere Methode, um das Auftreten von Kurzschüssen beim Kunststoffspritzgießen zu begünstigen, ist mangelhafte Erwärmung oder Unterdimensionierung der Fließkanäle. Spritzgießtoreund kalten Kanälen. Das Ergebnis dieses Schmelz-Gefrier-Prozesses tritt vor der vollständigen Hohlraumabdeckung ein. Ein erfahrener Hersteller behebt dieses Problem, indem er die Teilegröße und die Materialviskosität auf die Größe des Strömungskanals abstimmt.
Unzureichender Einspritzdruck
Bei unzureichendem Druck kann die Schmelze selbst geringste Fließwiderstände nicht überwinden. Manche Bediener reagieren darauf mit einer Erhöhung des Nachdrucks. Die richtige Strategie besteht jedoch darin, die Schmelzetemperatur, den Einspritzdruck und andere Parameter der Füllphase anzupassen.
Mangelhafte Teilekonstruktion
Zu den häufigsten Konstruktionsmerkmalen, die beim Spritzgießen von Kunststoffen zu Fehlmengen führen können, zählen scharfe Ecken und dünne Wände. Abrupte Geometrieänderungen sind ebenfalls unerwünscht, um diesen Formfehler zu vermeiden. Der Verfahrenstechniker sollte verschiedene Aspekte der fertigungsgerechten Konstruktion berücksichtigen, darunter das korrekte L/t-Verhältnis.
Verunreinigungen im Materialpfad
Der Materialweg im Formhohlraum wird durch Kohle, erstarrtes Material oder abgebauten Harz verunreinigt. Unterschiedliche Materialien können zudem Viskositätsunterschiede verursachen, wenn sie sich gegenseitig vermischen.
Da die Gefahr der Schaumbildung durch Feuchtigkeit in Harzen hoch ist, sollten Verfahrenstechniker großen Wert auf präzise Formgebungsergebnisse legen. Der Prozess sollte insbesondere gründliche Materialprüfungen und Spülprogramme umfassen.
Auswirkungen von Spritzguss-Kurzschüssen
Sie sollten Fehlschüsse bei Ihren Spritzgussteilen vermeiden, nicht nur wegen der ästhetischen Beeinträchtigung, sondern auch wegen der erhöhten Kosten, der verminderten Produktintegrität und der Schädigung des Rufs.
Ästhetischer Abbau
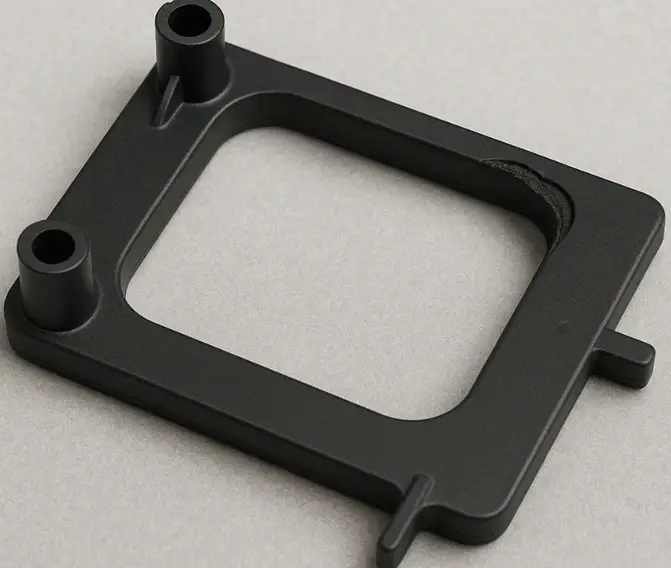
Fehlstellen an den Teilen sind oft sichtbar und zeigen sich als unsaubere Kanten oder fehlende Teile. Häufig ist dies das erste Anzeichen dafür, dass beim Spritzgießprozess etwas nicht stimmt. Bei Teilen, die für den Anwender sofort sichtbar sind, kann dies ein absolutes No-Go sein.
Ästhetische Wirkung
Erhöhte Kosten
Einzelne oder zwei Fehlschüsse mögen die Kosten nur geringfügig beeinflussen. Tritt das Problem jedoch wiederholt auf, können die Kosten schnell in die Höhe schnellen. Nacharbeiten und Maschinenstillstände sind kostspielige Angelegenheiten, die man nicht ignorieren kann. Die reflexartige Reaktion besteht oft darin, Parameter blindlings anzupassen – ein Vorgehen, das die direkten Kosten erhöhen kann. Um den Fehler zu beheben, ist es dringend zu empfehlen, die Ursache des Problems zu ermitteln.
Verminderte Produktintegrität
Wie bereits erwähnt, gehen die Auswirkungen eines unvollständigen Spritzgusses über die Beeinträchtigung des Aussehens hinaus; sogar die strukturelle Integrität ist gefährdet.
Die Produktintegrität wird beeinträchtigt
Reputationsschaden
Aufgrund anhaltender Qualitätsprobleme können Kunden leicht das Vertrauen in eine Marke verlieren. Selbst kleinere Fehlstellen beim Spritzgießen können dem Ruf schaden, wenn der Eindruck entsteht, der Spritzgießprozess sei grundsätzlich fehlerhaft.
Probieren Sie Boda jetzt aus!
Fehlersuche und -erkennung beim Spritzgießen
Die wichtigsten Strategien zur Fehlersuche und Erkennung von Fehlschüssen sind Prozessüberwachung, Sichtprüfung, Fehleranalyse und Dimensionsanalyse.
Prozessüberwachung
Hier beginnt alles, wenn es darum geht, Fehlfüllungen beim Spritzgießen zu vermeiden. Es handelt sich um eine effektive Strategie, die auf Echtzeitdaten aus dem Prozess basiert. Der Formgebungsprozess kann fachmännisch überwacht werden, wenn diese Daten in Echtzeit zugänglich sind: Formhohlraumdruck, Zykluszeitabweichung, Schussgewicht und Einspritzdruck. Bei einer merklichen Abweichung von einem dieser Parameter, beispielsweise um ±3σ, sollte umgehend eine Überprüfung eingeleitet werden.
Visuelle Inspektion
Wie die Überwachung ist auch die Sichtprüfung eine zuverlässige Methode, um Fehlschüsse zu erkennen. Der Haken dabei ist, wie bereits erwähnt, dass der Techniker genau wissen muss, worauf er achten muss.
Zu den Anzeichen für ein Problem gehören beispielsweise:
- Fehlende scharfe Kanten
- Kanten in anderen Formen als erwartet
- Unvollständige Mauern
Inline-Vision-Systeme können helfen, zu kurze Schussfolgen zu erkennen, sodass potenzielle Fehlschüsse bei rein menschlicher Inspektion ausgeglichen werden können.
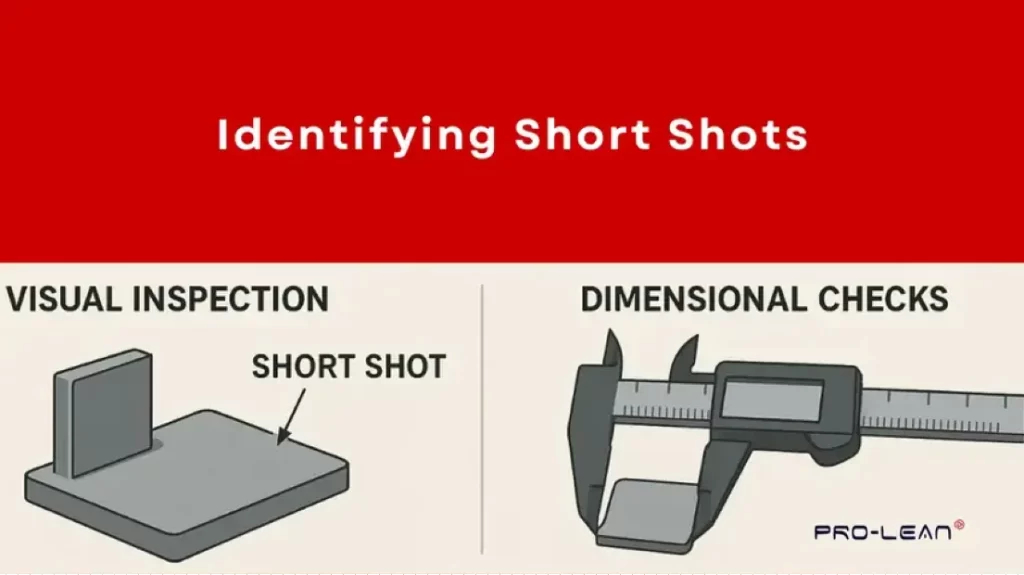
Identifizierung von Kurzschüssen
Fehleranalyse
Bei der Analyse geht es darum, die Ursache des Problems zu ermitteln, also die Frage zu beantworten, warum der Fehlwurf auftritt. Einige Antworten oder Ursachen für Fehlwürfe, die sich aus dieser Analyse ableiten lassen, sind in der Tabelle hervorgehoben.
|
Mögliche Ursache |
Indikation |
|
Temperatur- oder Viskositätsproblem |
Mehrere dünne Wände weisen Mängel auf. |
|
Entlüftungsproblem/eingeschlossenes Gas |
Brandflecken |
|
Druckverlust |
Kurze Aufnahme am Ende der Füllung |
|
Kontamination, kalte Schnecke |
Kurze Aufnahme nahe am Tor |
Dimensionsanalyse
Die Dimensionsanalyse schließt die Lücken der herkömmlichen Sichtprüfung. Zu den gängigsten Verfahren in diesem Bereich zählen 3D-Scanning, Querschnittsanalyse und der Einsatz von Koordinatenmessgeräten (KMG).
3D-ScannenDies ist die beste Methode zur Dimensionsanalyse komplexer Spritzgussteile. Dabei werden die CAD-Details mit Scandaten verglichen, um die Vollständigkeit des Formhohlraums zu überprüfen.
QuerschnittWenn der Verdacht auf Kurzschlüsse besteht, werden die betroffenen Bereiche geschnitten und mikroskopisch untersucht. Obwohl diese Methode zerstörend ist, liefert sie eine eindeutige Aussage über den Defekt.
CMM (Koordinatenmessgerät)Die Maschine verfügt über einen Messfühler, der hilft, kritische Abmessungen mit dem CAD-Modell zu vergleichen. Verfahrenstechniker nutzen diese Methode, um Fehlstellen zu lokalisieren, die mit bloßem Auge nicht sichtbar sind.
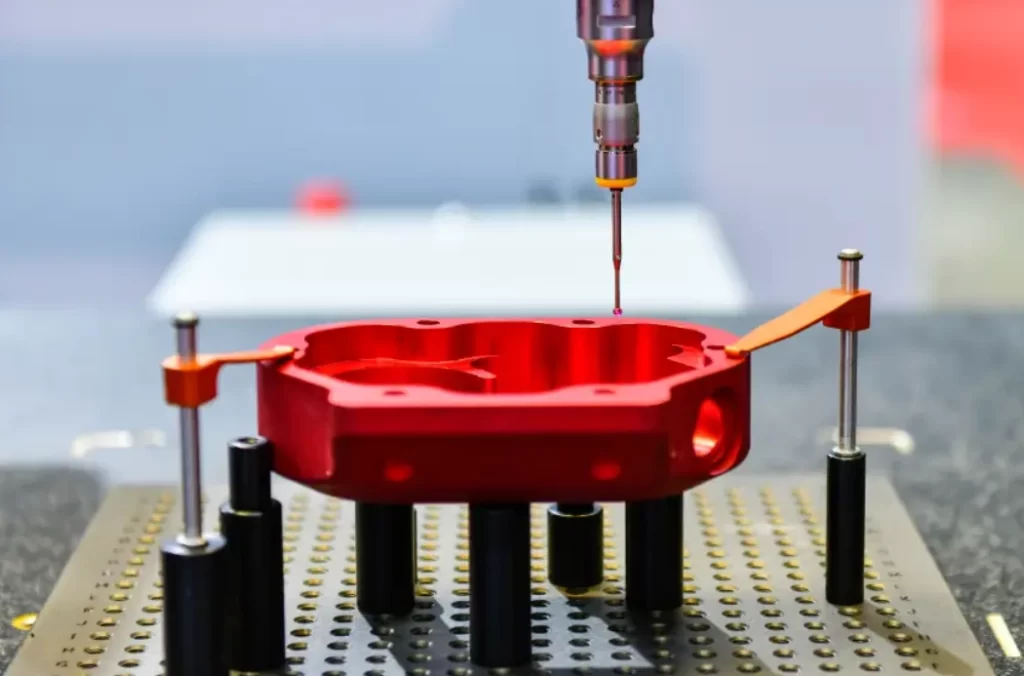
Koordinatenmessgerät (KMG)
Probieren Sie Boda jetzt aus!
Wie lassen sich Fehlfüllungen beim Spritzgießen beheben?
Sobald Sie die Ursachen für Fehlfüllungen beim Spritzgießen identifiziert haben, wie beispielsweise bei anderen Verfahren, … SpritzgussfehlerDer Fokus verlagert sich nun auf die Abhilfemaßnahmen. Dazu gehören die Verbesserung der Werkzeugkonstruktion, das Wärmemanagement, die Prozessüberwachung, die Maschinenwartung und die Optimierung der Spritzgießparameter.
Verbesserung der Formenkonstruktion
Unabhängig davon, wie sehr der Spritzgießprozess verbessert wird, liegt die grundlegende Lösung im Werkzeugdesign. Zu den zu berücksichtigenden Bereichen gehören Wandstärke, Entlüftung, Angusskanäle und Überlaufmulden.
Wandstärke Eine gleichmäßige Wandstärke wird dringend empfohlen.
Entlüftung – Bei komplexen Geometrien kann eine vakuumunterstützte Entlüftung erforderlich sein. Stellen, an denen die letzte Befüllung erfolgt, sollten tiefere oder mehr Entlüftungsöffnungen aufweisen.
Runners – Die Gusskanäle sollten ausbalanciert sein, um eine ungleichmäßige Formfüllung zu verhindern.
Überlaufbrunnen – Diese sind entscheidend für die Verlängerung des Strömungswegs im gesamten Hohlraum.
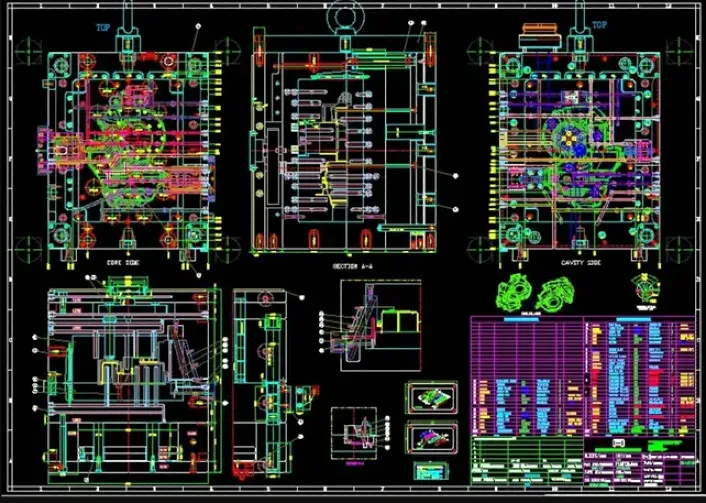
Formendesign
Wärmemanagement
Bei der Spritzgießtechnik ist eine gleichmäßige Temperaturverteilung von entscheidender Bedeutung, daher ist ein effektives Wärmemanagement unerlässlich.
Folgende Bereiche sollten regelmäßig überprüft werden:
- Fasszone
- Formoberflächentemperatur
- Düsenspitzentemperatur
- Heißläuferbalance
Regelmäßige Maschinenwartung
Kontinuierliche Maschinenwartung statt reaktiver Instandhaltung ist der Schlüssel zu einer erfolgreichen Spritzgießerei. Diese Strategien lassen sich auf wöchentliche, monatliche und vierteljährliche Schwerpunkte stützen. Bei proaktiver Wartung treten Fehlmengen nur noch selten auf.
Formenpflege
Optimierung der Formgebungsparameter
Die relevanten Parameter sind Nachdruck, Gegendruck, Einspritzdruck, Schmelztemperatur und Einspritzgeschwindigkeit. Ein Spritzgussdienstleister kann Sie bei der Implementierung einer umfassenden Versuchsplanung (Design of Experiments, DOE) unterstützen, um konkrete Gegenmaßnahmen gegen unvollständige Füllungen zu entwickeln.
Fazit
Das Spritzgießen von Kunststoffen mit geringer Spritzmenge stellt eine der üblichen Herausforderungen dar. Dieser Artikel hat das Problem ausführlich erläutert und gezeigt, dass es sich um mehr als nur einen unzureichenden Einspritzdruck handelt. Füllrate, Viskosität, Bauteilkonstruktion und Temperatur sind einige der weiteren Einflussfaktoren.
Das Gute daran ist, dass sich Fehlmengen, wie andere Probleme beim Spritzgießen auch, beheben lassen. In diesem Artikel wurden Lösungsansätze wie Parameteroptimierung, Wärmemanagement und die Verbesserung der Werkzeugkonstruktion erörtert. Wenn Sie Schwierigkeiten mit dem Formen von kurzen Würfen haben, unser Spritzgussservice ist Ihre beste Wahl. Unser Expertenteam sorgt dafür, dass Ihre Kunststoffteile vollständig und in einwandfreier Qualität geliefert werden.