
Metallspritzguss vs. Druckguss
MIM und Druckguss; the zwei Methoden sind gängige Verfahren zur Herstellung von Metallteilen in großem Maßstab. Sie dienen jedoch unterschiedlichen Fertigungsanforderungen. MIM verwendet fMetallpulver wird mit einem Bindemittel vermischt. Es wird zunächst in eine Form gegossen und anschließend bei hoher Temperatur gesintert, um ein festes Bauteil zu erhalten. Beim Druckgießen hingegen wird dieser Schritt komplett übersprungen, indem flüssiges Metall unter hohem Druck direkt in eine Stahlform eingespritzt wird.
MIM eignet sich am besten für Es eignet sich für kleine, komplexe Teile, die eine präzise Maßhaltigkeit erfordern. Es unterstützt hochfeste Legierungen, die schwer zu gießen sind. Im Gegensatz dazu ist das Druckgießen für Aluminium-, Zink- und Magnesiumteile mit dickeren Wandstärken und tragenden Funktionen besser geeignet.
Dieser Artikel vergleicht MIM-Metallspritzguss im Vergleich zum Druckguss Aus produktionstechnischer Sicht geht es um Materialverhalten, Bauteilgrößenbeschränkungen, Werkzeugkomplexität, Maßhaltigkeit und Kostenskalierung. Bleiben Sie also hier und lesen Sie weiter.
Metallspritzguss (MIM) und seine Unterschiede zum Druckguss
YDu könntest verwirrt sein. Was ist MIM? Es's ein Es handelt sich um ein Verfahren, das dem Kunststoffspritzgießen ähnelt, nur dass der Kunststoff durch Metall ersetzt wird. in den 1970er Jahren entwickelt und basiert auf dem Konzept, das Bauteil zunächst zu „formen“ und es dann später in massives Metall umzuwandeln. mim-Prozesss ist etwas ganz anderes als Druckguss.
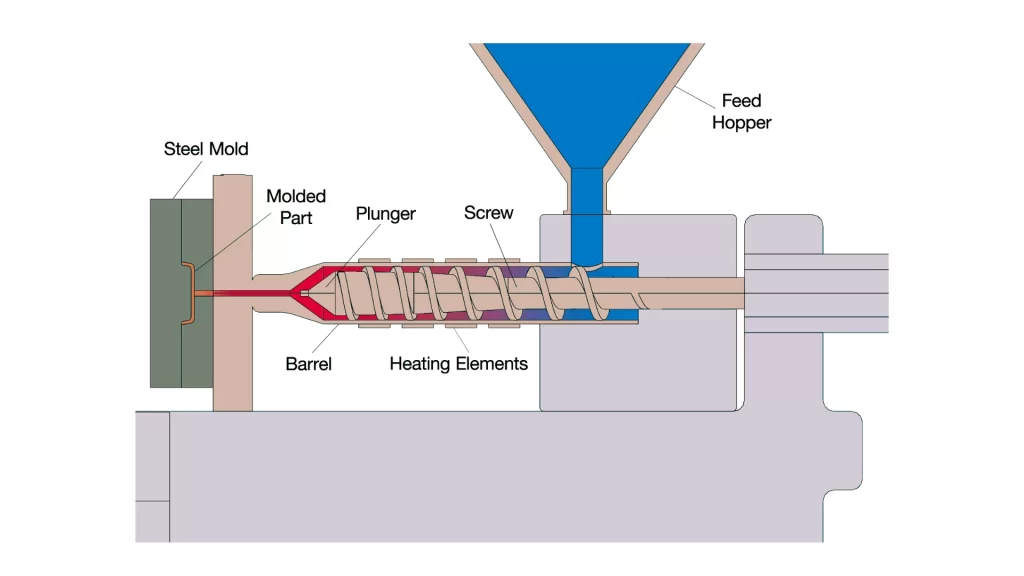 MIM-Prozessübersicht
Feines Metallpulver und ein Kunststoffbindemittel werden vermischt. Das Bindemittel dient als Träger. Es sorgt für Schmierung und erleichtert das Einbringen des Metalls in die Form. Allerdings bleibt das Bindemittel im fertigen Bauteil zurück. Beim Kunststoffspritzguss werden Füllstoffe verwendet, um dem Kunststoffteil zusätzliche Festigkeit oder Steifigkeit zu verleihen. Im Gegensatz dazu MIM verwendet einen Bindemittel, um das Metallpulver in einer Form zu binden.
Die Metall-Bindemittel-Mischung wird in einen beheizten Zylinder gefüllt. Eine rotierende Schnecke presst das Material durch den Zylinder und verdichtet es dabei. Die vom Zylinder erzeugte Wärme und die Reibung beim Durchfließen des Materials schmelzen das Bindemittel und ermöglichen so das Eindringen des Metallpulvers in eine geschlossene Form. Nach dem Abkühlen wird das geformte Metallteil aus der Form entnommen und als Grünling bezeichnet.
Im nächsten Schritt wird das Bindemittel entfernt. Das Grünteil kann erhitzt oder chemisch behandelt werden, um das Bindemittel zu entfernen. Nach der Entfernung des Bindemittels wird das Teil als „Braunteil“ bezeichnet. Dieses Braunteil wird anschließend zum Sintern in einen Ofen gegeben. Beim Sintern verschmelzen die Metallpartikel zu einem dichteren und festeren Bauteil.
Durch das Sintern schrumpft das Bauteil, und diese Schrumpfung muss bei der Konstruktion berücksichtigt werden. Die Schrumpfung kann in verschiedenen Größenordnungen auftreten. 15% bis 30% und hängt von der verwendeten Legierung ab. Um dieser Schrumpfung entgegenzuwirken, werden die Formen größer gefertigt; dennoch muss eine präzise Steuerung gewährleistet sein, damit das Bauteil die gewünschten Spezifikationen erfüllt.
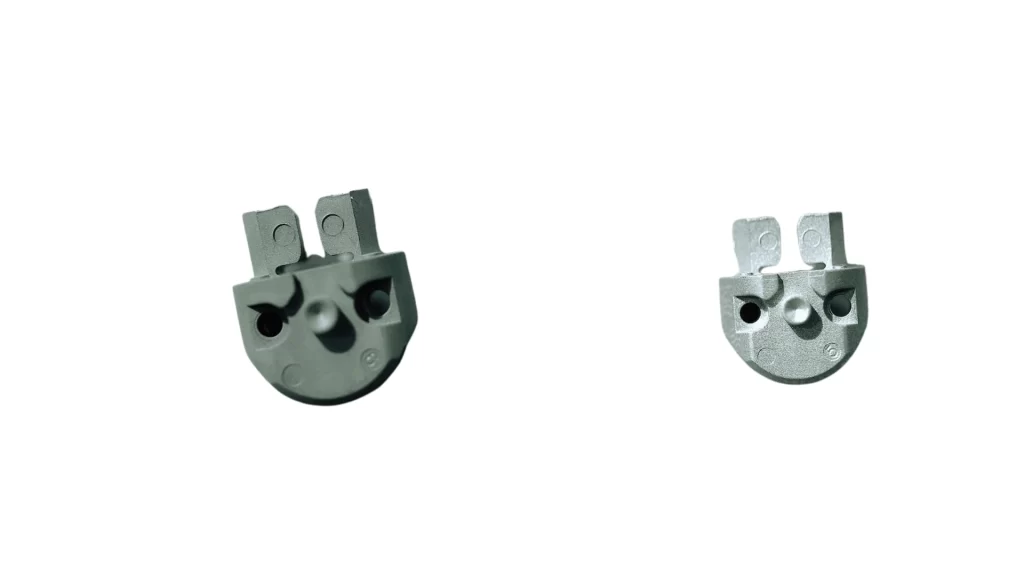 MIM-Produkt
Metallspritzguss eignet sich besonders gut für die Herstellung kleiner, komplexer Teile. MIM zeichnet sich durch seine Fähigkeit aus, feine Details, dünne Wände und geometrisch komplexe Formen präzise abzubilden. Darüber hinaus können mit MIM auch hochschmelzende Werkstoffe wie Edelstahl verarbeitet werden, die mit herkömmlichen Schmelzmetallverfahren nur schwer zu bearbeiten sind.
Allerdings weist das Metallspritzgießen auch einige Nachteile auf. Hohe Kosten für MIM-Werkzeuge und -Anlagen; hoher Verschleiß der Metallpulver; in der Regel sind nach dem Sintern zusätzliche Bearbeitungsschritte erforderlich; und eine unzureichende Schwindungsbeseitigung kann dazu führen, dass die Teile außerhalb der Toleranzgrenzen liegen.
Vorteile des Metallspritzgießens gegenüber dem Druckgießen
MIM hat mehrere oDeutliche Vorteile gegenüber dem Druckguss, wenn die Anforderungen an die Komplexität und Präzision eines Bauteils diejenigen an Größe oder Geschwindigkeit übersteigen.
Bewältigt kleine und komplexe Geometrien besser
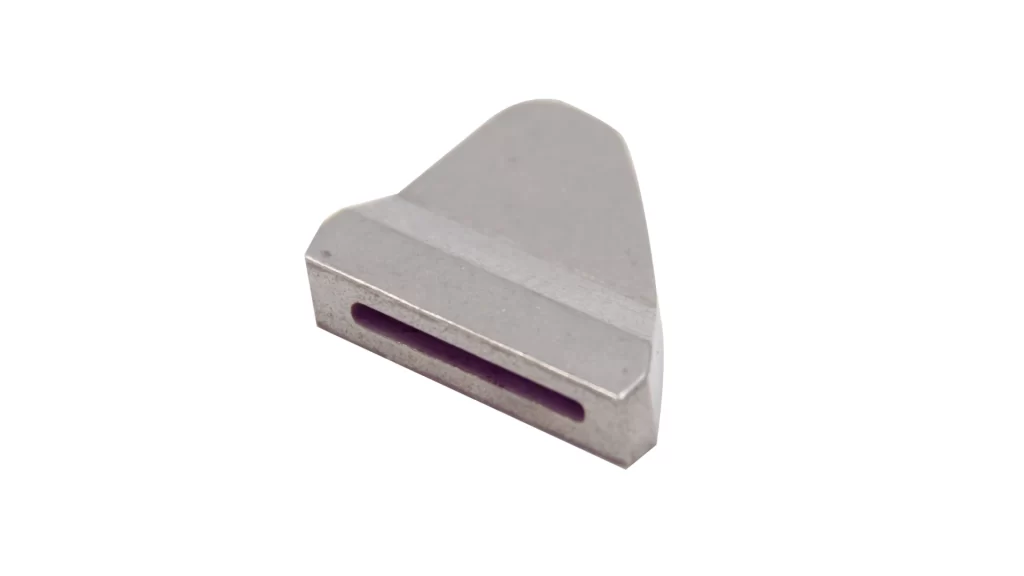 MIM-Wolframlegierungsteil
Der Hauptvorteil des Metallspritzgießens (MIM) liegt in der Möglichkeit, kleine Teile mit feinen Details und dünnen Wänden, einschließlich verschiedener interner Strukturen, herzustellen. MIM nutzt dieselben Formgebungsprinzipien wie das Kunststoffspritzgießen. Daher lassen sich mit MIM komplexe geometrische Designs in einem einzigen Arbeitsgang realisieren. Im Vergleich dazu hat das Druckgießen Schwierigkeiten bei der Herstellung von Teilen mit feinen Details und dünnen Wänden, und die Gestaltung interner Strukturen ist aufgrund der begrenzten Fließfähigkeit des geschmolzenen Metalls schwierig.
Geeignet für Materialien mit hohem Schmelzpunkt
Ein weiterer großer Vorteil des MIM-Verfahrens besteht darin, dass beim Formgebungsprozess kein geschmolzenes Metall verwendet wird. Die zur Verdichtung der Pulver benötigte Wärme wird erst nach dem Formgebungsprozess, während des Sinterprozesses, zugeführt. Daher kann MIM Metalle verarbeiten, die bei sehr hohen Temperaturen schmelzen (z. B. Edelstähle), die aufgrund von Handhabungs- und Temperaturbeschränkungen für die Verarbeitung im Druckgussverfahren nicht gut geeignet sind.Lesen Sie auch bitte: Aluminium-Spritzguss)
Bietet hohe Präzision und Oberflächenkonsistenz
Darüber hinaus ermöglicht das MIM-Verfahren die Herstellung von Bauteilen mit gleichmäßiger Oberflächengüte und engen Toleranzen. Da viele Merkmale direkt im Werkzeug erzeugt werden, ist nur eine geringe Nachbearbeitung erforderlich. Dies ist besonders vorteilhaft, wenn Bauteile mehrere/kritische Merkmale mit engen Toleranzen aufweisen müssen.
Nachteile des Metallspritzgießens im Vergleich zum Druckgießen
Das Metallspritzgießen bietet zwar zahlreiche Vorteile, hat aber auch einige Nachteile, darunter die hohen Kosten und die Komplexität des Prozesses.
Höhere Werkzeug- und Ausrüstungskosten
Da MIM-Werkzeuge der abrasiven Wirkung des Metallpulvers und den hohen Drücken beim Formgebungsprozess standhalten müssen, ist ihre Lebensdauer in der Regel kürzer als die von Druckgussformen. Zudem sind die Anfangsinvestitionen in Anlagen und Werkzeuge höher als beim Druckguss, insbesondere bei kleineren Stückzahlen.
Erfordert mehrere Nachbearbeitungsschritte
Neben dem eigentlichen Formgebungsprozess erfordert das MIM-Verfahren zusätzliche Nachbearbeitungsschritte: Entbindern und Sintern. Diese zusätzlichen Schritte führen zu längeren Vorlaufzeiten, höheren Energiekosten und größeren Prozessrisiken.
Der Schrumpfungsgrad muss sorgfältig kontrolliert werden.
Der Sinterprozess beim MIM-Verfahren ist mit einer signifikanten Schrumpfung verbunden. typischerweise 15-30%, Die Materialschrumpfung hängt von der Metallzusammensetzung und den Sinterbedingungen ab. Daher ist eine genaue Vorhersage der Materialschrumpfung unerlässlich, um sicherzustellen, dass die Formteile die gewünschten Abmessungen erfüllen. Ohne ein umfassendes Verständnis der Zusammenhänge zwischen dem MIM-Material, der Werkzeugkonstruktion und den Sinterbedingungen entsprechen die Teile möglicherweise nicht den Maßvorgaben oder müssen nachbearbeitet werden.
Probieren Sie Boda jetzt aus!
Druckguss: Definition und Vergleich mit Metallspritzguss
Die frühesten Belege für den Druckguss stammen aus dem alten China (um 600 n. Chr.). Druckguss ist eines der konventionellen Verfahren der Metallumformung und wurde als Alternative zum Sandguss entwickelt. Dabei wird flüssiges Metall unter Druck in eine gehärtete Stahlform eingespritzt. Das flüssige Metall fließt in die Form und erstarrt schnell in ihrem Hohlraum, wobei es die Form der Form annimmt.
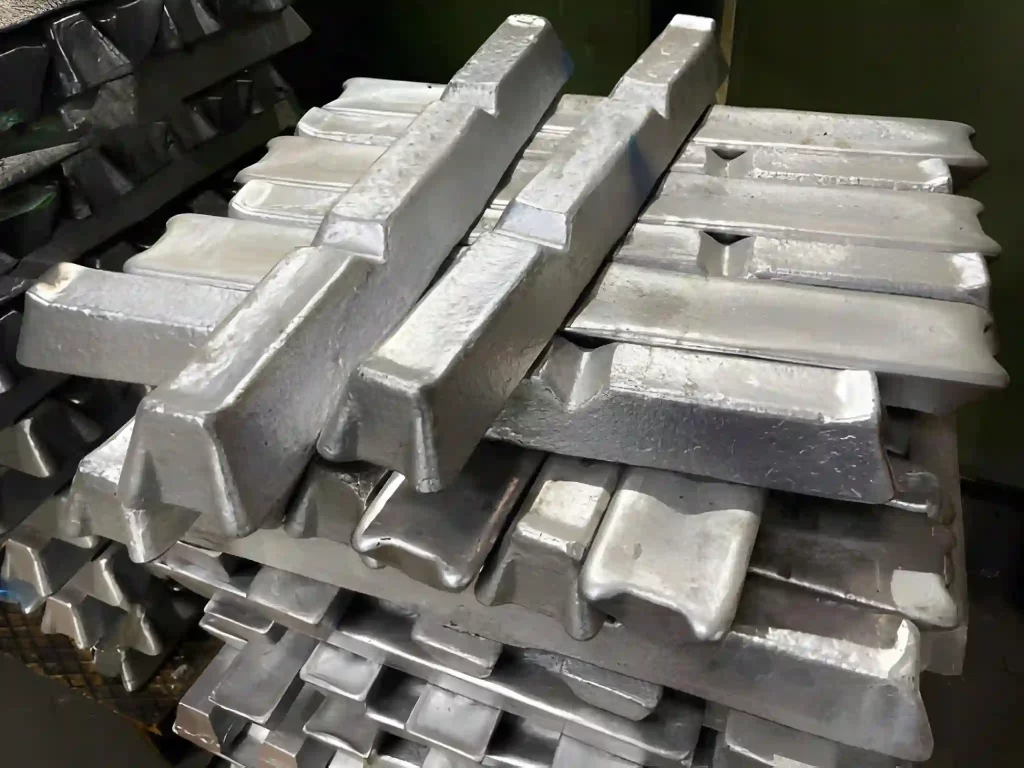
Aluminiumbarren
Das Druckgussverfahren ist im Allgemeinen auf Nichteisenmetalle wie Aluminium, Zink und Magnesium beschränkt, da diese niedrigere Schmelzpunkte als Eisenmetalle aufweisen. Niedrigere Schmelzpunkte ermöglichen eine schnellere Abkühlung des Metalls in der Form, eine längere Standzeit der Form und höhere Produktionsraten. Zwar ist der Druckguss von Eisenmetallen theoretisch möglich, doch die Kosten und der Aufwand für die Herstellung der entsprechenden Formen machen dieses Verfahren für den durchschnittlichen Hersteller unwirtschaftlich.
Hochdruck- und Schwerkrafteinspritzsysteme werden häufig verwendet, um die Form mit flüssigem Metall zu füllen. Nach dem Befüllen kühlt die Form durch die Umgebungsluft und weitere Faktoren wie Wandstärke und Teilegröße ab. Die Abkühlzeit variiert je nach diesen Variablen, beträgt aber in der Regel weniger als eine Minute. Sobald das Teil abgekühlt und erstarrt ist, wird es aus der Form entnommen und überschüssiges Metall aus Angusskanal und Gießsystem mit einer Entgratungsmaschine entfernt.
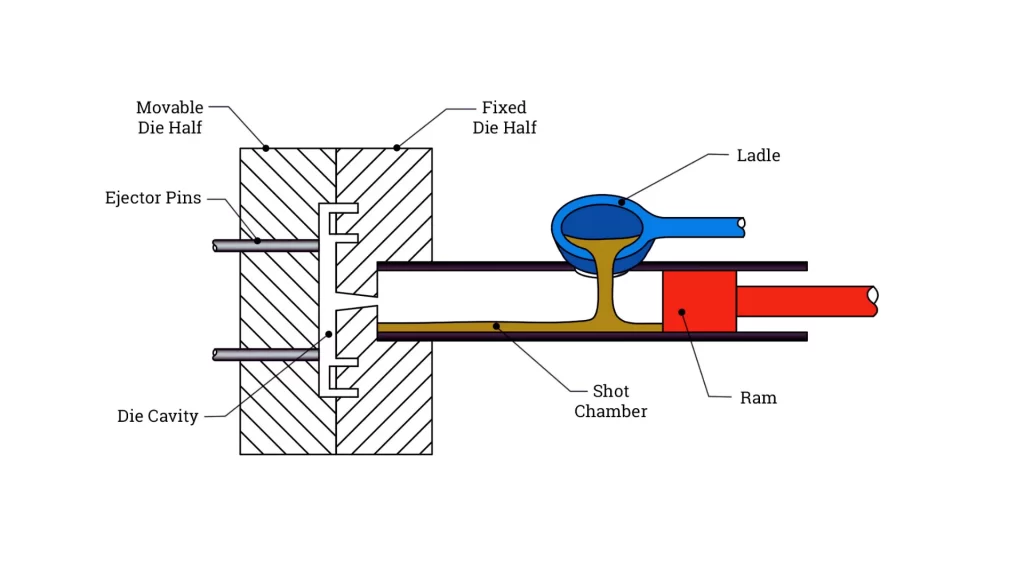
Hochdruck-Druckguss
Druckguss bietet viele Vorteile in der Fertigung, der wohl bedeutendste ist jedoch die kurze Werkzeugstandzeit. Die Formteile können von … bis … reichen. von mehreren zehn bis zu Millionen Einheiten abhängig von der Qualität der Form und der Art der verwendeten Ausrüstung. Neben der Eignung für die Massenproduktion weisen Formteile minimale Maßabweichungen auf. Veränderungen treten beim Erstarren von flüssigem Metall auf. Die Toleranzen beim Druckguss variieren stark mit der Legierung, der Teilegröße und der Entformungsschräge und können daher mit einfacheren Formen konstruiert werden.
Obwohl der Druckguss viele Vorteile bietet, hat er auch einige Einschränkungen. Beim schnellen Einpressen des heißen Metalls in die Form können Lufteinschlüsse entstehen. Dies kann zu Porosität im fertigen Produkt führen. Dadurch werden die mechanischen Eigenschaften des Bauteils beeinträchtigt, seine Eignung für Wärmebehandlungen eingeschränkt und zusätzliche Bearbeitungsschritte erforderlich. Zudem sind dünnwandige Bereiche und komplexe Geometrien im Druckgussverfahren schwieriger herzustellen als im MIM-Verfahren.
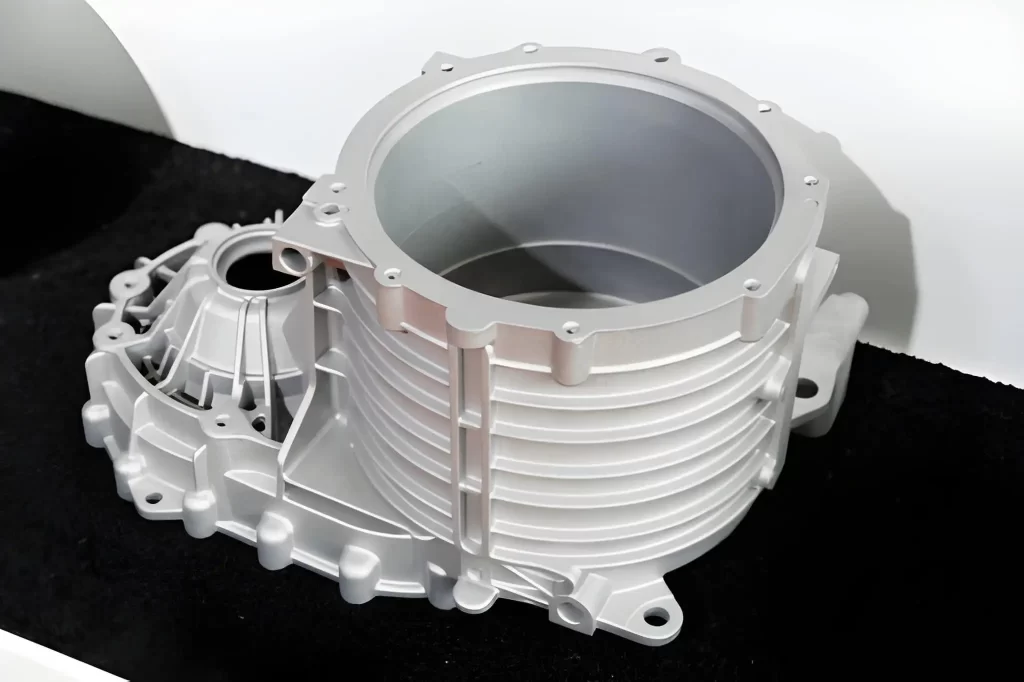 Motorabdeckung für Kraftfahrzeuge
Der Hauptunterschied zwischen MIM und Druckguss liegt im Herstellungsverfahren. Beim MIM-Verfahren wird Metallpulver verwendet, das anschließend gesintert wird, um das Bindemittel zu entfernen und ein massives Metallobjekt zu erzeugen. Da das Metallpulver verdichtet und dann gesintert wird, können Gase während des Sinterprozesses entweichen. Dadurch lassen sich Produkte aus einer Vielzahl von hochschmelzenden Werkstoffen, wie beispielsweise Edelstählen, herstellen.
Wenn ein Produkt eine spezielle Kombination aus hochfestem Stahl und feinen Details erfordert, ist MIM wahrscheinlich das bessere Fertigungsverfahren. Benötigen Sie hingegen große Mengen an Aluminium- oder Zinkteilen, die schnell produziert werden müssen, ist Druckguss die praktischere und kostengünstigere Option.
Vorteile des Druckgusses gegenüber dem Metallspritzguss
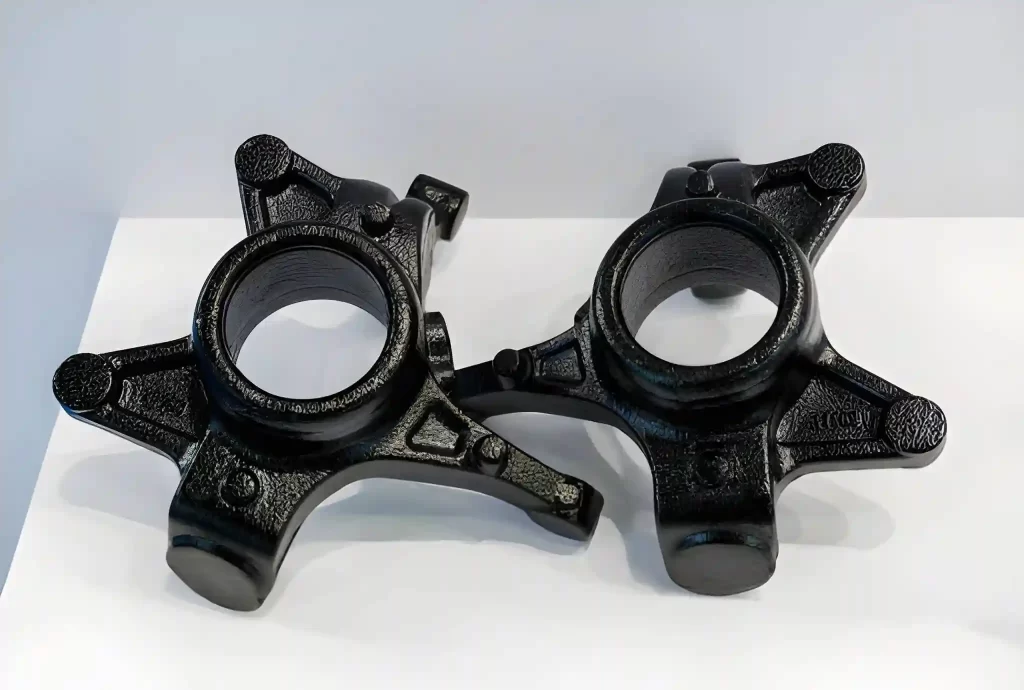 Fahrzeugbremshalterung
Eine Druckgussform hält für Hunderttausende bis Millionen von Teilen, bevor sie sich merklich abnutzt. Diese Langlebigkeit führt zu geringeren Kosten bei größeren Produktionsaufträgen. Da bei diesem Verfahren Teile mit minimaler Schrumpfung nach der Erstarrung entstehen, ist die Einhaltung enger Toleranzen viel einfacher als bei anderen Methoden, wodurch die Nachbearbeitung entfällt.
Nachteile des Druckgusses im Vergleich zum Metallspritzguss
Obwohl sich mit dem Druckgussverfahren Teile aus verschiedenen Metallen (Aluminium, Zink, Magnesium) herstellen lassen, ist es aufgrund der hohen Schmelzpunkte anderer Metalle (wie z. B. Stahl) auf diese Metalle beschränkt, da diese bei hohen Temperaturen einen erheblichen und schnellen Verschleiß der Form verursachen.
Ein weiteres Problem beim Druckgießen ist das Eindringen von Gasen in die Metallschmelze beim Eintritt in die Formkavität. Diese Gase können eingeschlossen werden und Hohlräume im erstarrten Metall verursachen, wodurch die Gesamtstruktur des Bauteils geschwächt wird. Im Gegensatz dazu …Bei IM tritt dieses Problem nicht auf, da durch das Entbindern das Bindemittel entfernt und durch das Sintern die Pulverstruktur verdichtet wird; eine präzise Steuerung von Entbindern und Sintern reduziert innere Defekte und verbessert die Dichte.
Probieren Sie Boda jetzt aus!
Metallspritzguss vs. Druckguss hinsichtlich Lieferzeit, Geschwindigkeit, Volumen und Materialkompatibilität
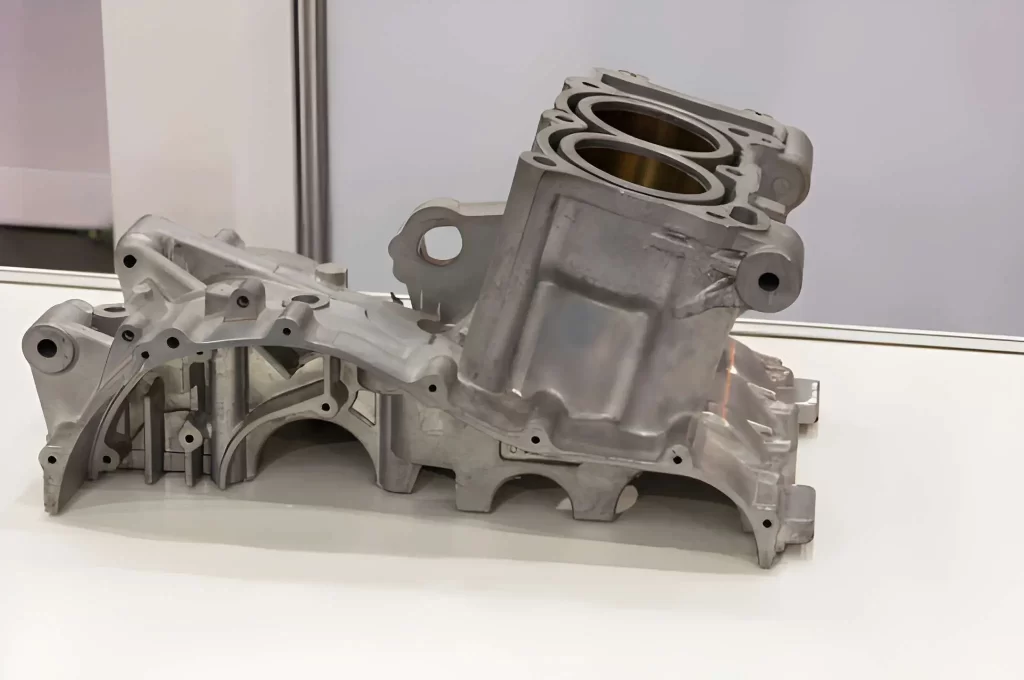 Aluminium-Druckgussprodukt
Lassen Sie uns die einzelnen Prozesse aus verschiedenen Blickwinkeln vergleichen.
- Vergleich der Bleikosten: Die anfänglichen Einrichtungsarbeiten für MIM und Druckguss erfordern Formen und sind daher kostspielig. Bei mittleren bis hohen Produktionsmengen sind diese Ausgaben jedoch gerechtfertigt, und die Kosten pro Bauteil sinken deutlich. Da beim Druckguss nach dem Formen keine zusätzlichen Nachbearbeitungsschritte wie Entbindern und Sintern erforderlich sind, ist im Vergleich zu MIM eine durchschnittliche Kostenersparnis von etwa 30 % zu erwarten.
- Geschwindigkeitsvergleich: Druckguss bietet typischerweise einen Zeitvorteil bei der Fertigung von Fertigteilen; der Spritzgießprozess beim MIM-Verfahren kann zwar schnell erfolgen, die Gesamtfertigungszeit verlängert sich jedoch durch Entbindern und Sintern. Das MIM-Bauteil erfordert zusätzliche Nachbearbeitung (Entbindern, Sintern und Endbearbeitung), was zu einer langsameren Gesamtfertigungszeit führt.Vergleich des Produktionszyklus für ein fertiges MIM-Produkt mit dem eines Druckgussprodukts.
- Volumenvergleich: Sowohl MIM als auch Druckguss bieten Potenzial für die Serienfertigung. Druckguss eignet sich am besten für große, einfache Teile, während MIM ideal für kleine, komplexe Teile mit detaillierten Merkmalen ist. Serienfertigung ist bei beiden Verfahren üblich, wobei je nach Verwendungszweck Hunderttausende bis Millionen von Produkten hergestellt werden können.
- Materialvergleich: Gießbare Druckgussmetalle umfassen Nichteisenmetalle wie Aluminium, Zink, Magnesium und Kupfer. Im Gegensatz dazu lassen sich Metallspritzgussteile aus einer Vielzahl von Metallen herstellen, darunter Edelstähle, Titanlegierungen und Nickellegierungen. Grundsätzlich kann jedes Metall, das sich zu einem feinen Pulver verarbeiten lässt, im MIM-Verfahren eingesetzt werden, was insbesondere bei Anwendungen mit hohen Festigkeitsanforderungen oder hohen Temperaturen von Vorteil ist.
Metallspritzguss vs. Druckguss: Vergleichsanalyse
|
Attribut |
Metallspritzguss (MIM) |
Druckguss |
|
Ideale Wandstärke |
0.5 mm - 6 mm |
1.5 mm - 15 mm |
|
Begrenzungsfaktor |
Dicke + Entbinderungs-/Sinterverzug + Schrumpfungskontrolle |
Kühlrate |
|
Materialauswahl |
Edelstahl, Titan, Superlegierungen, Werkzeugstähle, Wolfram |
Aluminium, Zink, Magnesium, Kupfer, Messing |
|
Prozessschritte |
Spritzgießen → Entbindern → Sintern |
Einspritzen von flüssigem Metall → Abkühlen → Auswerfen |
|
Dimensionsänderung |
Schrumpfung 15–30 % beim Sintern |
Minimale Schrumpfung |
|
Komplexität |
Hoch – unterstützt feine Konturen, Gewinde und Hinterschneidungen |
Mittel – am besten geeignet für einfache bis mittlere Komplexität |
|
Werkzeugbau |
Teure, stark verschleißende Formen |
Robuste Formen, langlebig |
|
Produktionsvolumen |
Niedrig bis mittel |
Mittel bis hoch |
Bezüglich: Druckguss vs. Spritzguss
Ähnlichkeiten zwischen Metallspritzguss und Druckguss
- Verwendung der Form: Bei jedem Verfahren wird eine Form verwendet, um Metall in ein Bauteil mit gleichbleibender Qualität zu gießen und einzuspritzen.
- Schnelle Produktion: Sobald die Einrichtung abgeschlossen ist, produzieren beide Methoden in schneller Folge große Mengen.
- Nahezu endgültige Bauteilgröße: Die geformten Metallteile haben im Allgemeinen bereits die Größe des Endprodukts oder sind ihr sehr ähnlich und benötigen nur minimale maschinelle Nachbearbeitung, um ihre endgültige Form zu erreichen.
Bereit für automatisierte Anlagen: Beide Verfahren sind für den Einsatz von automatisierten Anlagen zur Serienfertigung geeignet.
Probieren Sie Boda jetzt aus!
Zusammenfassung
MIM und Druckguss jeder hat Ihre jeweiligen Stärken und Herausforderungen. MIM eignet sich für kleine, komplexe Teile, die hohe Präzision und robuste Materialien erfordern. Druckguss ist die beste Wahl für größere Teile, die schnell und in großen Stückzahlen gefertigt werden. At BodaWir übernehmen sowohl die Bearbeitung als auch die CNC-Bearbeitung, das Stanzen und die Montage. Unser Fokus liegt darauf, Ihre Teile exakt nach Ihren Vorgaben herzustellen, egal ob komplex oder großformatig.
Seit über 20 Jahren arbeiten wir mit Herstellern zusammen und unterstützen sie bei der Auswahl des optimalen Verfahrens, der Kostenreduzierung und der Zeitersparnis. Von Prototypen bis zur Serienproduktion – wir sorgen dafür, dass Ihre Teile die Erwartungen erfüllen. Wenn Sie Teile benötigen, die zuverlässig funktionieren und effizient hergestellt werden, Nehmen Sie noch heute Kontakt mit uns auf für Dienstleistungen im Bereich MetallspritzgussUnser Team berät Sie gerne zum optimalen Vorgehen für Ihr Projekt.