
Nylon-Spritzguss
Spritzgießen Technologie verarbeitet eine Reihe von Hochleistungspolymeren zur Herstellung gewünschter Teile, und Nylon bildet da keine Ausnahme. In vielen Anwendungsbereichen gilt es als leichte Alternative zu Metallen und Legierungen.
Dieses Polyamidmaterial bietet ausgewogene physikalische, mechanische und chemische Eigenschaften. Es ist robust und weist eine hohe Festigkeit, Zugfestigkeit und Zähigkeit sowie chemische Beständigkeit auf. Darüber hinaus besitzt Nylon einen niedrigen Reibungskoeffizienten und eine gute thermische Stabilität.
Obwohl es viele Vorteile hat, Nylon-Spritzguss Um die hohe Schmelztemperatur, die Feuchtigkeitsaufnahme, die Schrumpfung des Nylons und die Fließvariabilität zu bewältigen, ist eine strenge Prozesskontrolle erforderlich. Nylon-Spritzguss wird branchenübergreifend für die Herstellung von Hochleistungsteilen mit geringer Reibung, Korrosionsbeständigkeit und langer Lebensdauer eingesetzt. Beispiele hierfür sind Ansaugkrümmer für Automobilmotoren, Gehäuse für elektrische Bauteile, Zahnräder, Befestigungselemente und Sportartikel.
In diesem Artikel werden wir über Nylonmaterialien (Nylon 6, 66, PA 12 usw.), ihre Vor- und Nachteile, den Spritzgießprozess, Tipps zur Werkzeug- und Teilekonstruktion sowie wichtige Faktoren, die beim Spritzgießen von Nylon-Kunststoffen zu berücksichtigen sind, sprechen.
Was ist Nylon?
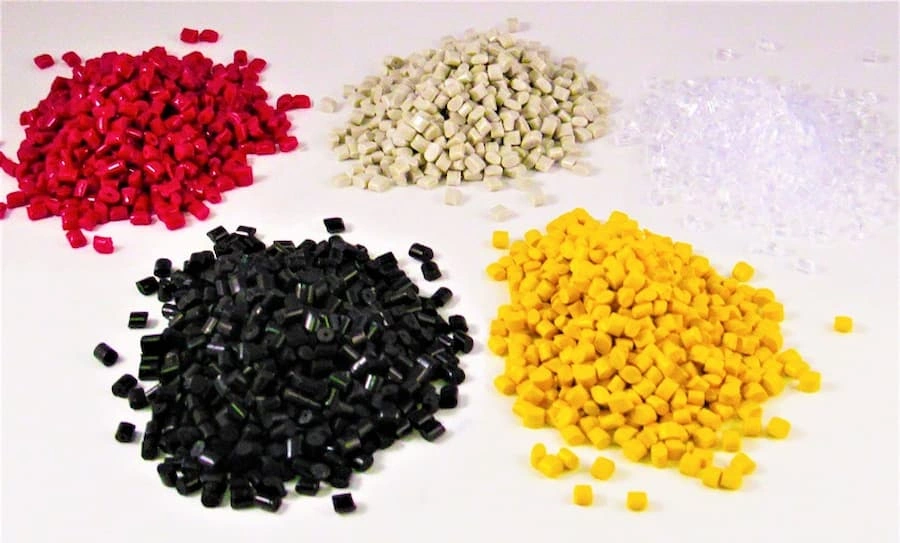
Nylon-Spritzgussgranulat
Nylon ist ein synthetisches Polyamid (PA), ein thermoplastisches Polymer, das in den 1930er Jahren von DuPont eingeführt wurde. Im Laufe der Jahre hat es sich weiterentwickelt und ist beliebter geworden. Viele Branchen bevorzugen es. Spritzgussmaterial Aufgrund seiner robusten, verschleißfesten, langlebigen und reibungsarmen Eigenschaften eignet es sich daher auch gut für thermisch und chemikalienbeständige Bauteile.
Nylon besteht aus durchgehenden –CONH–-Bindungen mit aliphatischen C-Ketten. Diese Struktur verleiht dem Material Steifigkeit, Wärmebeständigkeit und weitere nützliche Eigenschaften.
Eigenschaften des Nylonmaterials
Nylon ist ein vielseitiger und leistungsstarker Werkstoff, der eine ausgezeichnete Zug-, Biege- und Knickfestigkeit sowie eine gute Beständigkeit gegenüber Säuren, Laugen, Kraftstoffen, Schmierstoffen und anderen Chemikalien bietet.
Als Nächstes wollen wir die wichtigsten Materialeigenschaften von Nylon genauer betrachten.
Elastizität
Nylon ist von Natur aus elastisch, daher können die Teile hohen Belastungen standhalten und nach Entlastung in ihre ursprüngliche Form zurückkehren. Es eignet sich auch gut für Produkte, die Dehnbarkeit erfordern.
Festigkeit und Zugfestigkeit
Nylon ist ein hochfestes Polymer, das hohen Belastungen standhält. Insbesondere Verbundwerkstoffe wie Nylon mit 40 % Glasfaseranteil bieten eine hohe Zugfestigkeit.
Korrosionsbeständigkeit
Nylon ist ein korrosionsbeständiges Material. Obwohl es eine hohe Feuchtigkeitsaufnahmerate aufweist, kann es feuchten und anderen rauen Umgebungen standhalten, ohne seine Eigenschaften zu verlieren.
Wasseraufnahme
Nylon ist ein hygroskopisches Material, dessen Wasseraufnahmerate je nach Qualität zwischen 0.25 und 10 % liegt. Nylon trocknet jedoch schnell.
Chemische Resistenz
Nylon ist beständig gegen viele Säuren, Laugen, Öle, Kraftstoffe und Lösungsmittel.
Übersicht der Nylon-Eigenschaften
Die folgende Tabelle veranschaulicht verschiedene Nylon-Eigenschaften mit entsprechenden Werten:
|
Eigenschaft |
Nylon 11 |
Nylon 12 |
Nylon 46 |
Nylon 66 |
Glasfaserverstärkt 66 |
|
Dichte (g / cm³) |
1.04 |
1.31 |
1.2 |
1.17 |
1.38 |
|
Formschrumpfung (cm/cm) |
0.0083 |
0.00694 |
0.019 |
0.0139 |
0.0044 |
|
Zugfestigkeit (MPa) |
37.1 |
46.1 |
73.9 |
72.5 |
155 |
|
Dehnung (%) |
119 |
67.4 |
43.4 |
47.1 |
4.03 |
|
Biegemodul (GPa) |
0.948 |
5.66 |
2.64 |
3.09 |
7.96 |
|
Formtemperatur (° C) |
48.9 |
70.7 |
103 |
74.9 |
86.1 |
Die Werte sind Näherungswerte und können je nach Lieferant leicht abweichen.
Der Prozess des Nylon-Spritzgießens
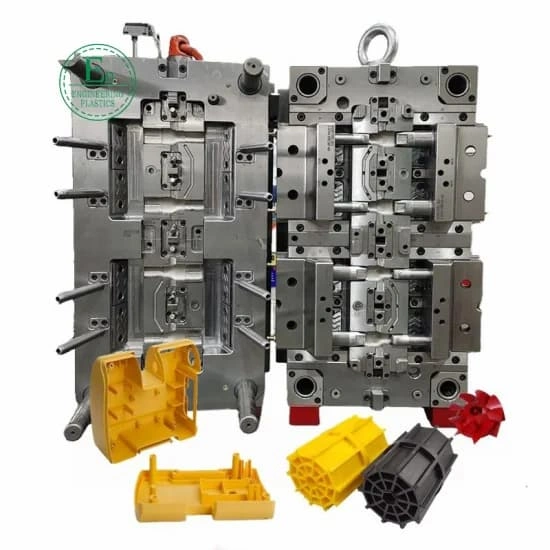
Nylon-Spritzgussform
Das Spritzgießen ist eines der Nylon-Herstellungsverfahren, das mehrere Schritte umfasst, darunter Konstruktion, Materialauswahl, Werkzeugeinrichtung, Einspritzen, Formenkühlung und Teileauswurf.
Lassen Sie uns jeden Schritt kurz erläutern.
Schritt 1: Teile- und Formenkonstruktion
Zuerst wird das Bauteil in einer Software wie AutoCAD konstruiert, indem Form, Geometrie, Ausrichtung, Merkmale und weitere Eigenschaften definiert werden. Anschließend wird mithilfe von spanender Bearbeitung, Funkenerosion oder anderen geeigneten Verfahren eine Spritzgussform für dieses Bauteil hergestellt.
Schritt 2: Materialauswahl
Da verschiedene Nylonqualitäten erhältlich sind, wählen Sie diejenige, die Ihren Anforderungen an Funktionalität und Leistung entspricht. Nylon 66, Nylon 12, Nylon 46 und glasfaserverstärktes Nylon sind die gängigen Qualitäten für den Spritzguss.
|
Nylonqualität |
Wann zu verwenden |
Beispiele |
|
Nylon 66 |
Nylon für allgemeine Anwendungen, Festigkeit und Verschleißfestigkeit |
Zahnräder, Steckverbinder, Gehäuse |
|
Nylon 12 |
Als schlagfester Kunststoffund für Flexibilität |
Rohre, Schläuche, Kabelmäntel |
|
Nylon 46 |
Wenn Hitzebeständigkeit wichtig ist |
Teile im Motorraum, Clips, Sensoren |
|
Glasfaserverstärkt 66 |
Spritzgießen mit glasfaserverstärktem Nylon bietet Steifigkeit/Festigkeit und geringe Schrumpfung. |
Halterungen, Abdeckungen, Rahmen |
Schritt 3: Werkzeug- und Maschineneinrichtung
Montieren Sie die Form an der Spritzgießmaschine, indem Sie die beiden Hälften zusammenklemmen und fest fixieren. Stellen Sie anschließend die Schmelztemperatur, den Einspritzdruck, die Zykluszeit usw. ein.
Schritt 4: Trocknen der Nylonpellets
Da Nylon hygroskopisch ist (Feuchtigkeit aufnimmt und abgibt), muss das Granulat getrocknet werden, um den Feuchtigkeitsgehalt zu entfernen. Vakuumtrocknung liefert oft die besten Ergebnisse.
Schritt 5: Injektionsprozess
Beim Spritzgießen von Nylon oder Polyamid drückt die Schnecke das getrocknete Granulat zur Düse und schließlich in den Formhohlraum. Anschließend wird Druck ausgeübt, um eine vollständige Füllung zu gewährleisten.
Schritt 6: Abkühlen der Form
Die Form sollte je nach Größe und Komplexität der Form sowie der Nylonqualität eine bestimmte Zeit lang abkühlen.
Schritt 7: Teileauswurf und Nachbearbeitung
Sobald die Form abgekühlt ist, öffnen Sie sie mit Auswerferstiften oder anderen vorhandenen Mechanismen und entnehmen Sie die Teile vorsichtig. Anschließend können die Teile gegebenenfalls nachbearbeitet und oberflächenveredelt werden.
Probieren Sie Boda jetzt aus!
Was sind die Vorteile des Spritzgießens von Nylonkunststoff?
Thermische Beständigkeit, chemische Beständigkeit, Verschleißfestigkeit, geringe Reibung und niedrige Schmelzviskosität sind einige der wichtigsten Vorteile des Nylon-Spritzgießens.
Lassen Sie uns die wichtigsten Materialeigenschaften von Nylon genauer betrachten:
- Zug- und Biegefestigkeit: Glasfaserverstärktes Nylon Spritzgussteile, Nylon-66-Teile und andere Nylons bieten eine hohe Zug- und Biegefestigkeit.
- Thermische Stabilität: Nylon behält seine Eigenschaften auch bei erhöhten Temperaturen bis zu 120 °C. Je nach Nylonart hat es zudem einen hohen Schmelzpunkt von über 180 °C.
- Chemische Resistenz: Nylon ist beständig gegen viele Säuren, Laugen, Öle und Lösungsmittel.
- Reibungsarm: Die Nylonoberfläche weist eine geringe Reibung auf und eignet sich daher für bewegliche oder rotierende Bauteile.
- Verschleißfestigkeit: Nylon-Fertigungsteile bieten Abriebfestigkeit und eine reibungsarme Oberfläche, die jeglicher Art von Verschleiß entgegenwirkt, machen sie langlebig und zuverlässig.
- Niedrige Schmelzviskosität: Das bedeutet, dass das geschmolzene Nylon leicht in die Form fließt, was das Formen dünner Wände und komplexer Strukturen begünstigt.
Bewährte Verfahren für die Konstruktion von Nylon-Spritzgussteilen
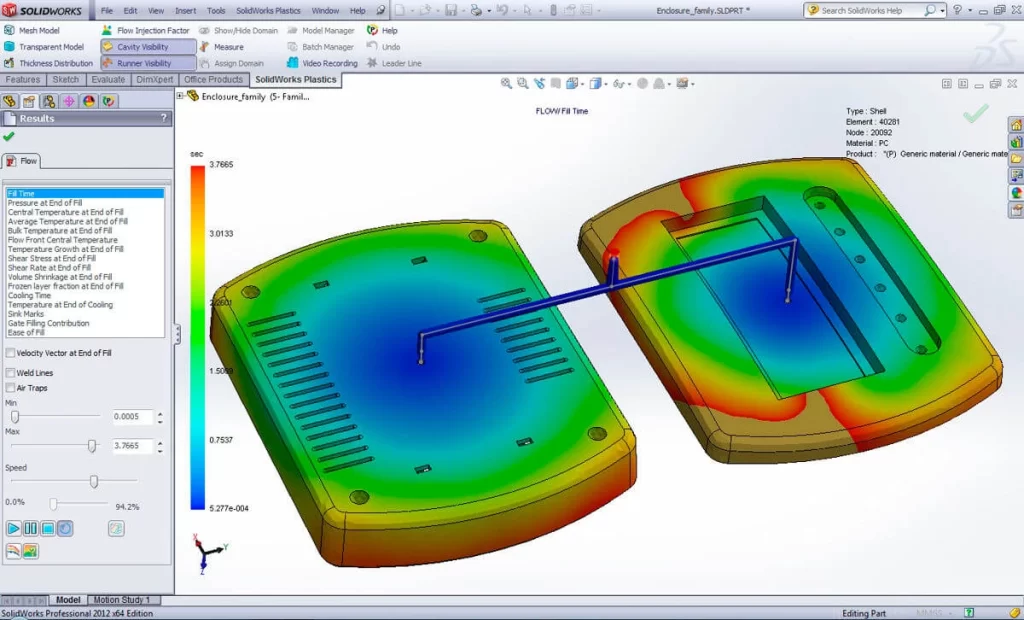
Nylon-Formteilkonstruktion
Bei der Konstruktion von Nylon-Spritzgussteilen gibt es in der Fertigungsindustrie einige spezifische Standardverfahren, wie z. B. Wandstärke, Wandgleichmäßigkeit, Eckradien, Entformungswinkel, Schwindung, Rippen und Angusslage.
- Minimale Wandstärke
Die Wandstärke des Nylonteils muss je nach Güteklasse zwischen 0.76 und 2.92 mm und maximal 6 mm liegen. Dies dient einer besseren Fließfähigkeit und der Vermeidung von Schrumpfung.
- Einheitliche Wände und Übergänge
Eine gleichmäßige Wandstärke ist wichtig für die Formfüllung und die Festigkeit des Bauteils. Bei Bauteilen mit variierender Wandstärke sollten die Übergangsbereiche zusätzlich um 10–15 % verstärkt werden.
- Eckradien hinzufügen
Fügen Sie Eckradien von mindestens 0.5 mm oder dem 0.6- bis 0.75-Fachen der Wandstärke hinzu. Dies hilft, Spannungsspitzen an scharfen Ecken zu vermeiden.
- Entformungsschräge
0.5–1° pro Seite zur Gewährleistung der Maßgenauigkeit und zur Vermeidung von Fehlern.
- Rippen
40–60 % der nominellen Wandstärke, da dies die Steifigkeit des Nylon-Spritzgussteils verbessert.
- Einlaufen von Nylon
Im Vergleich zu anderen Thermoplasten weist Nylon eine höhere Schrumpfung von ca. 0.7–2.0 % auf. Dies sollte bei der Maßgenauigkeit berücksichtigt werden, um das Risiko von Formfehlern zu vermeiden.
Zu berücksichtigende Faktoren beim Nylon-Spritzgießverfahren
Für ein erfolgreiches Spritzgießen von Nylon-Kunststoff sollten Faktoren wie die Viskosität des Nylons, der Feuchtigkeitsgehalt, die Schmelztemperatur, die Formtemperatur, die Einspritzgeschwindigkeit und der Einspritzdruck sowie das Risiko des Einschlusses berücksichtigt werden.
Lassen Sie uns diese Punkte weiter ausführen.
Viskosität von geschmolzenem Nylon
Die niedrige Viskosität von flüssigem Nylon kann ein limitierender Faktor sein, wenn der Materialfluss nicht kontrolliert wird. Daher ist eine korrekte Zykluszeit in Abhängigkeit von Tiefe und Komplexität der Formhohlräume sicherzustellen.
Feuchtigkeitsgehalt in Pellets
Der ideale Zielwert für die Trocknung von Nylongranulat liegt zwischen 0.10 und 0.15 % Restfeuchte. Andernfalls werden Festigkeit und Dimensionsstabilität beeinträchtigt.
Schmelz- und Formtemperatur
Die Schmelztemperatur (bzw. die Temperatur im Spritzgießzylinder) muss zwischen 250 und 280 °C liegen. Sie darf 300 °C nicht überschreiten, da Nylon sonst an Festigkeit und Steifigkeit verliert. Daher wird eine Werkzeugtemperatur von 60 bis 80 °C empfohlen.
Einspritzgeschwindigkeit und Druck
Die hohe Fließfähigkeit von Nylon ermöglicht eine höhere Einspritzgeschwindigkeit. Folglich liegt der Einspritzdruck typischerweise zwischen 7 und 140 MPa und der Gegendruck zwischen 3 und 10 MPa.
Gaseinschluss
Um Oberflächenfehler und Lufteinschlüsse zu vermeiden, muss für eine ordnungsgemäße Entlüftung des entstehenden und eingeschlossenen Gases im Inneren der Form gesorgt werden.
Probieren Sie Boda jetzt aus!
Welche Additive werden beim Nylon-Spritzgießen verwendet?
Additive und Verstärkungsmittel werden beim Spritzgießen eingesetzt, um Eigenschaften wie Festigkeit, Fließfähigkeit, Wärmebeständigkeit, Plastifizierungsqualität, UV-Beständigkeit und ästhetisches Erscheinungsbild zu verbessern. Die folgende Liste erklärt gängige Additive für das Spritzgießen von Nylon-Kunststoffen und wann diese verwendet werden.
- Glasfaserverstärkung (GF): Um die Festigkeit und Steifigkeit zu erhöhen.
- Kohlenstofffaser-Füllstoffe: Sie werden eingesetzt, wenn ein besseres Verhältnis von Festigkeit zu Gewicht erforderlich ist.
- Flammschutzmittel: Aluminiumdiethylphosphinat, Melaminpolyphosphat und andere Flammschutzmittel entsprachen UL94 V-0 und anderen Normen.
- Thermische Stabilisatoren: Phenol, Kupfersalze und andere Additive zur Erhöhung der Wärmebeständigkeit von Nylonteilen.
- Prozessadditive: Um die Reibung zu verringern und die Fließfähigkeit von geschmolzenem Nylon zu erhöhen.
Arten von spritzgegossenen Nylonteilen
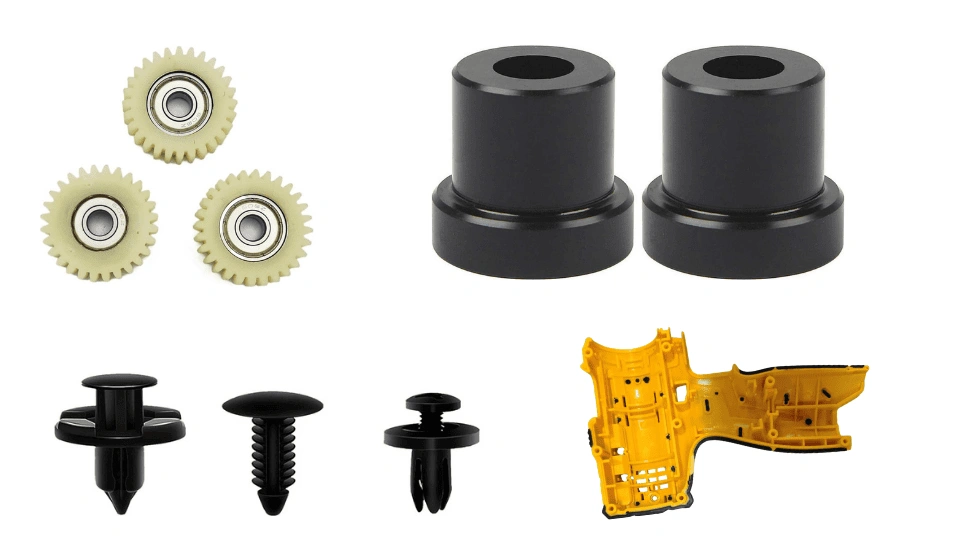
Arten von Nylonteilen
Basierend auf den Endverwendungen und Anwendungsbranchen können spritzgegossene Nylonteile in verschiedene Typen eingeteilt werden, darunter Zahnräder und Buchsen, elektrische Bauteile, Befestigungselemente, Werkzeuggehäuse, medizinische Komponenten und Autoteile.
Lassen Sie uns sie weiter erläutern.
Zahnräder und Buchsen
Reibungsarme, verschleißfeste und hochermüdungsbeständige Zahnräder. Z. B. Lagerzapfen und Buchsen für Elektrowerkzeuge, Drucker, Autos, Förderbänder usw.
Autoteile
Hitzebeständige, chemikalien- und ölbeständige Teile, die hohen Belastungen standhalten. Beispiele: Motorabdeckungen, Ansaugkrümmer, Kühlerbehälter.
Elektrische Bauteile
Flammhemmende und elektrisch isolierte Teile, wie z. B. Klemmenblöcke, Gehäuse und Steckverbinder
Befestigungselemente und Clips
Leichte Befestigungselemente und Clips, wie z. B. Schnappverschlüsse, Kabelbinder und Kunststoffnieten.
Industrielle Teile
Hochfeste Maschinenteile, wie z. B. Ventilkörper, Pumpen und Fördersysteme.
Werkzeuggehäuse
Gehäuse für Unterhaltungselektronik und Elektrowerkzeuge mit hoher Schlagfestigkeit und individuellen Oberflächen
Medizinische Komponenten
Nylonteile sind leicht zu sterilisieren, hygienisch und einfach zu reinigen. Zu den Anwendungsgebieten in der Medizintechnik gehören chirurgische Instrumente, Schlauchverbinder und Bauteile für Diagnosegeräte.
Nylon vs. Gummi Spritzguss
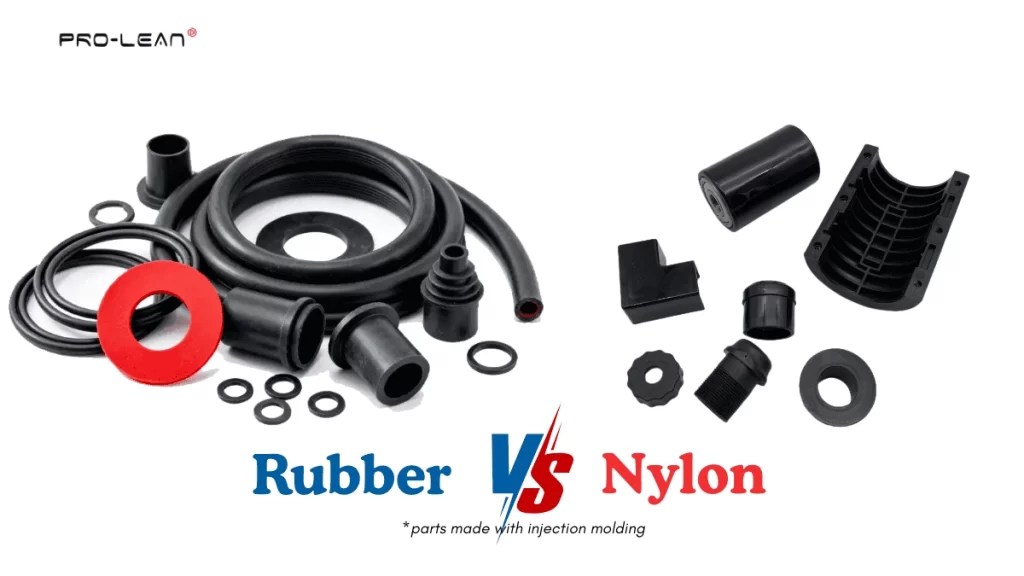
Gummi- vs. Nylonteile
Das Spritzgießen von Gummi wird für flexible Teile, Metallumspritzungen und Dichtungskomponenten eingesetzt. Dabei können Elastomere, Silikonkautschuk, Nitrilkautschuk, Flüssigsilikonkautschuk und andere Materialien verwendet werden.
Des Weiteren vergleicht die folgende Tabelle das Spritzgießen von Nylon mit dem von Gummi.
|
Funktion |
Nylon-Spritzguss |
Gummispritzguss |
|
Medientyp |
Thermoplastischer Kunststoff |
Natur- und Synthesekautschuke |
|
Verarbeitung |
Schmelzen und Abkühlen |
Chemische Härtung, Vulkanisation |
|
Formtemperatur |
Typischerweise 60–120 °C |
Typischerweise 160–200 °C |
|
Recyclingfähigkeit |
Wieder einschmelzbar und recycelbar |
In der Regel nach der Aushärtung nicht recycelbar. |
|
Eigenschaften im Vergleich |
Robuster und starker technischer Kunststoff |
Flexibles, elastisches Material |
|
Beispiele |
Zahnräder, Lager und elektrische Steckverbinder |
Dichtungen, Dichtungsringe, O-Ringe |
Summieren
Nylon eignet sich hervorragend für das Spritzgießen von robusten, verschleißfesten, langlebigen und reibungsarmen Teilen für diverse Anwendungen, wie z. B. Gerätezahnräder, Förderbandlager, Clips, Schnappverbindungen und Pumpenteile.
Allerdings müssen Sie die Teilekonstruktion, die Werkzeugausstattung, die Feuchtigkeit im Zufuhrmaterial, die Viskosität des Nylons, die Einspritzgeschwindigkeit und den Einspritzdruck sowie weitere Faktoren berücksichtigen, um präzise und fehlerfreie Teile zu gewährleisten.
Wenn Sie nach maßgefertigten Nylonteilen und -produkten suchen, sind Sie bei uns genau richtig. Spritzgussservice Boda kann die Komplettlösung für Sie sein. Bei uns betreuen erfahrene Ingenieure Ihr Projekt und garantieren Ihnen Qualität und Kosteneffizienz.
Referenzen
https://www.acs.org/education/whatischemistry/landmarks/carotherspolymers.html