
 Plasmaschneiden von Metall
Im Allgemeinen gibt es zwei Arten von Metallbearbeitungsverfahren. Mechanisches Schneiden und thermisches Schneiden. Plasmaschneiden Es handelt sich um ein thermisches Schneidverfahren. Dabei wird Gas mithilfe eines elektrischen Lichtbogens in Plasma umgewandelt, um das Metall zu schmelzen und aus dem Schnittbereich zu entfernen.
Das Plasmaschneiden von Metall wird hauptsächlich zum Schneiden von Stahl, Edelstahl, Aluminium und anderen leitfähigen Metallen eingesetzt. Es eignet sich zum Schneiden von Blechen und dickeren Plattenmaterialien, die für CNC-Bearbeitung, Blechverarbeitung, Reparaturen und andere Anwendungen verwendet werden.
In diesem Artikel werden wir uns mit der Funktionsweise des Plasmaschneidens, den verschiedenen Arten, den Materialien, die damit geschnitten werden können, den Vor- und Nachteilen des Plasmaschneidens sowie den anderen Schneidtechniken befassen, die für verschiedene Aufgaben eingesetzt werden können.
Was ist Plasma?
Plasma Es handelt sich um ein ionisiertes Gas (auch als vierter Aggregatzustand bezeichnet), bei dem den Atomen einige Elektronen entzogen wurden. Dadurch entsteht ein Gas mit elektrisch geladenen Teilchen, das Strom leiten und auf elektromagnetische Felder reagieren kann.
Plasma entsteht, wenn Gas durch Erhitzen oder einen elektrischen Funken aktiviert wird. Es kommt in der Natur vor, beispielsweise in Blitzen und Sternen. Dies trifft auch auf einige Geräte zu, wie etwa Plasmabrenner und verschiedene Schneidsysteme.
Die beim Plasmaschneiden wichtige Eigenschaft ist, dass das Gas einen elektrischen Strom leiten und ein sehr hohes Energieniveau erreichen kann. Dieses aktivierte Gas wird im Schneidsystem verwendet, um Wärme auf das Werkstück zu übertragen.
Was ist Metallplasmaschneiden?
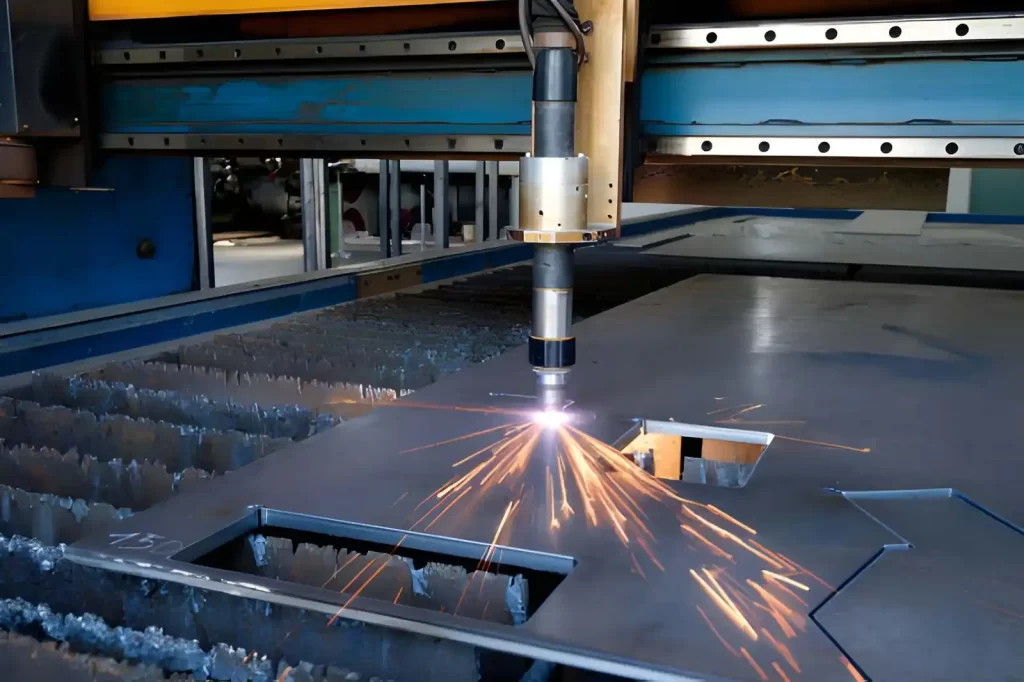
Plasmaschneiden von Metallblechen
Plasmaschneiden ist ein Verfahren zum Schneiden elektrisch leitfähiger Metalle mittels eines Lichtbogens und eines Hochgeschwindigkeits-Gasstroms. Der Lichtbogen schmilzt das zu schneidende Werkstück, und der Gasstrahl bläst das geschmolzene Metall von der Schnittstelle weg.
Viele frühe Plasmaschneidanlagen besaßen relativ einfache Brennerkonstruktionen und wurden vor allem für ihre Fähigkeit geschätzt, verschiedene Metalle schneller als thermische Schneidverfahren zu schneiden. Später wurden Brennerkonstruktionen entwickelt, die höhere Schnittgeschwindigkeiten und eine bessere Steuerung ermöglichten. Schließlich wurden computergesteuerte Systeme entwickelt, um die Bewegung des Brenners und die Schnittparameter präziser steuern zu können.
Plasmaschneidanlagen werden in verschiedenen Branchen zum Schneiden von Blechen, Platten und gefertigten Metallteilen eingesetzt. Das tatsächliche Schnittergebnis hängt von den Schnittparametern für den jeweiligen Auftrag, der Materialart und -dicke, der Gaszufuhr, dem Brenner und den verwendeten Verbrauchsmaterialien ab.
Grundlagen des Plasmaschneidens: Was Sie vor dem Schneiden benötigen
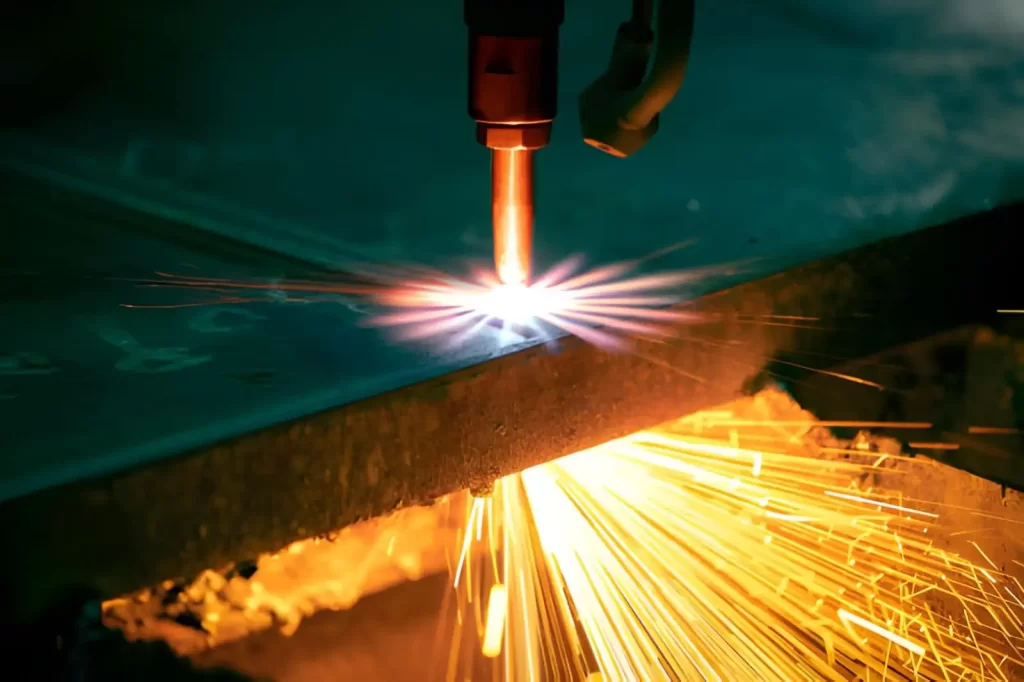
Plasmaschneiden von Metallplatten
Vor der Verwendung eines Plasmaschneiders müssen Schneidsystem, Druckluftversorgung, Stromversorgung, Verbrauchsmaterialien und persönliche Schutzausrüstung (PSA) überprüft werden. Die folgenden Anforderungen beziehen sich auf die ordnungsgemäße Inbetriebnahme und ein sauberes Schnittergebnis.
1. Wählen Sie ein Plasmaschneidsystem
Es gibt verschiedene Modelle von handgeführten Plasmaschneidgeräten mit unterschiedlichen Stromstärken und Eingangsspannungen. Kleinere Systeme sind typischerweise im Bereich von 20 bis 50 A erhältlich, einige davon werden mit 110–120 V, andere mit 220–240 V betrieben.
Achten Sie bei der Auswahl einer Maschine unbedingt auf die maximale Schnittkapazität, die Eingangsspannung, die Einschaltdauer und die Leistungsfähigkeit des Netzteils. Die angegebene Schnittkapazität sollte sich auf die Dicke des zu schneidenden Materials beziehen und nicht nur auf die Stromstärke.
2. Saubere, trockene Druckluft bereitstellen
Das Plasmasystem benötigt eine ausreichende Druckluftversorgung. Die Luft muss sauber und trocken sein, da Öl oder Feuchtigkeit im Brenner den Plasmabetrieb beeinträchtigen und die Lebensdauer der Verschleißteile verkürzen können. Druck und Durchflussmenge des Plasmaschneiders können je nach Gerät variieren. Einige Systeme benötigen mindestens 80 psi und 3.5 SCFM, andere Maschinen hingegen etwa 115 psi und 6.7 SCFM. Beachten Sie daher vor dem Anschließen des Kompressors die vom Hersteller angegebenen Spezifikationen für Luftdruck und Durchflussmenge.
3. Überprüfen Sie die Stromversorgung.
Je größer das Plasmaschneidgerät, desto mehr Leistung benötigt es. Kleinere, handgeführte Geräte können an einem 15- bis 20-Ampere-Wechselstromkreis mit 110 bis 120 Volt betrieben werden, leistungsstärkere Geräte an einem 30- bis 50-Ampere-Wechselstromkreis mit 220 bis 240 Volt. Manche Maschinen können mit mehreren Eingangsspannungen betrieben werden. Beachten Sie bei diesen Modellen die elektrischen Spezifikationen des Geräts und verwenden Sie den richtigen Stromkreis für den gewünschten Betriebszustand.
4. Halten Sie die richtigen Verbrauchsmaterialien bereit.
Die Komponenten eines Plasmaschneidbrenners umfassen Elektroden, Düsen, Drallringe, Haltekappen und Schutzvorrichtungen, die alle austauschbar sind. Sie können durch unsachgemäße Verwendung, Kontakt mit dem Werkstück oder Verschleiß beim Schneiden beschädigt werden.
Halten Sie vor Arbeitsbeginn Ersatzteile bereit. Abgenutzte Elektroden oder Düsen können den Plasmabogen und/oder die Schnittqualität beeinträchtigen; überprüfen Sie daher regelmäßig den Zustand der Elektroden und Düsen und tauschen Sie diese bei Verschleiß oder gemäß den Empfehlungen des Geräteherstellers aus.
5. Verwenden Sie die erforderliche persönliche Schutzausrüstung.
Beim Plasmaschneiden entstehen ein sehr heißer, intensiver Lichtbogen, Hitze, Funken und geschmolzenes Metall. Tragen Sie geeignete Augen- und Gesichtsschutzausrüstung, Handschuhe und Kleidung, die die Haut bedeckt. Laut der angegebenen Quelle ANSI und AWSFür das Plasmaschneiden im Strombereich von 20 bis 100 A ist mindestens Schutzstufe 8 erforderlich. Die geeignete Schutzstufe sollte jedoch weiterhin anhand der Sicherheitsnormen und der Bedienungsanleitung des Geräts gewählt werden.
Verwenden Sie eine Schneideführung für manuelle Arbeiten
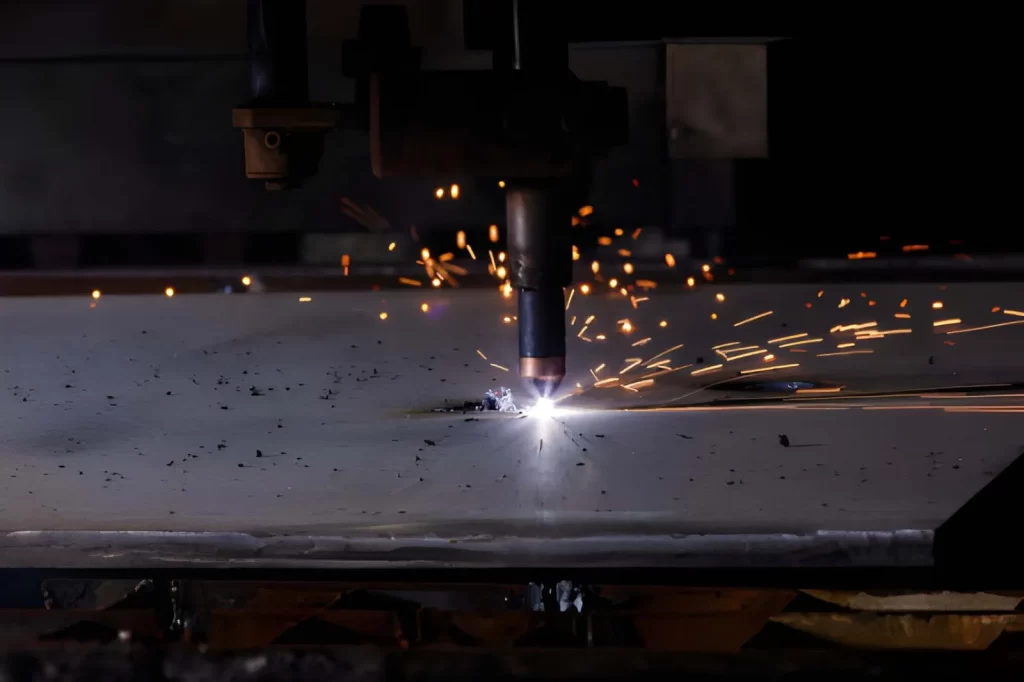
Plasmaschneiden von dickem Stahlblech
Manuelle, gerade Schnitte lassen sich leichter ausführen, wenn eine Führungsschiene oder ein Schneidanschlag verwendet wird, um einen gleichmäßigen Brennerstrahl zu gewährleisten. Dies ist besonders hilfreich, wenn der Brenner nicht mit einem Schutzschild ausgestattet ist und der Bediener den korrekten Abstand manuell einhalten muss. Eine kreisförmige Schneidführung kann hilfreich sein, um den Radius und die Brennerbewegung bei kreisförmigen Schnitten gleichmäßig zu halten.
Arten des Plasmaschneidens nach Technologie, Automatisierung und Lichtbogensteuerung
Es gibt verschiedene Plasmaschneidverfahren. Die Hauptunterschiede liegen im Plasmasystem, im Schneidgas, im Brennersystem und im Grad der Regelung. Jede Konfiguration eignet sich für unterschiedliche Materialien, Materialstärken und Schneidanwendungen.
Arten der Plasmaschneidtechnologie
Konventionelles Plasmaschneiden
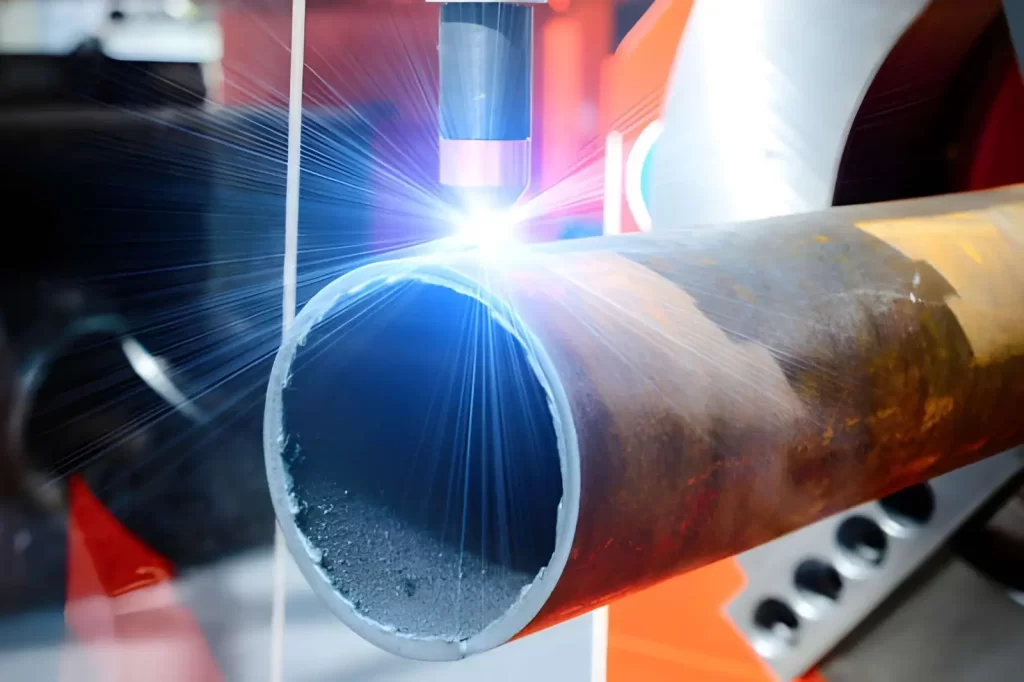
Plasmaschneiden von Stahlrohren
Beim herkömmlichen Plasmaschneidverfahren wird das Metall durch einen Plasmabogen geschmolzen. Das geschmolzene Metall wird anschließend durch einen Hochgeschwindigkeitsgasstrom aus dem Schnitt herausgedrückt. Es findet breite Anwendung in der allgemeinen Fertigung und Reparatur. Es eignet sich zum Schneiden von Baustahl, Edelstahl und Aluminium. Es ist ideal für einfache Schneidanwendungen, bei denen ein Kompromiss zwischen Schnittgeschwindigkeit, Kosten der Schneidanlage und Schnittqualität erforderlich ist.
Hochauflösendes Plasmaschneiden
Hochauflösendes Plasma erzeugt einen besser kontrollierten Lichtbogen, der sauberere Schnitte ermöglicht. Es verfügt über einen Brenner und Verbrauchsmaterialien, die helfen, den Lichtbogen auf einer kleinen Fläche aufrechtzuerhalten. Dies trägt zu geraderen Schnittkanten und einer geringeren Fase bei. Dies ist besonders nützlich, wenn Teile engere Toleranzen aufweisen müssen, als dies nach dem Schneiden möglich ist, und der Schleifaufwand reduziert wird.
Wasserinjektions-Plasmaschneiden
Beim Wasserinjektionsplasma wird Wasser in die Nähe des Schneidbogens eingespritzt. Das Wasser reguliert die Wärme im Schneidbereich und kann die Form des Plasmabogens beeinflussen. Dies kann zu einem schmaleren Schnitt und einer geringeren Wärmeableitung in das umgebende Material führen. Für Anwendungen, die eine präzisere Kontrolle der Wärmeverformung erfordern, ist es von Vorteil.
Unterwasser-Plasmaschneiden
Beim Unterwasserplasmaschneiden wird das Werkstück unter Wasser geschnitten. Das Wasser absorbiert einen Teil der Wärme, wodurch auch der Schneidlärm reduziert wird. Der Einsatz dieser Methode kann in Produktionsbereichen von Vorteil sein, in denen Dämpfe und Lärm besser kontrolliert werden müssen. Die Schneidanlage muss jedoch über Ausrüstung verfügen, die unter Wasser arbeiten kann.
Präzisions-Plasmaschneiden
Präzisionsplasmaschneiden erfordert die genaue Steuerung der Brennerbewegung und der Schnittparameter. Der Brenner wird typischerweise durch ein Computerprogramm mithilfe von CNC-Maschinen gesteuert. Dieses Verfahren eignet sich gut für Teile, die einheitliche Abmessungen und glatte Profile erfordern. Der endgültige Schnitt wird durch die Brennerhöhe, den Gasdurchfluss, die Schnittgeschwindigkeit und den Zustand des Verschleißmaterials beeinflusst.
Luftplasmaschneiden
Bei Druckluftsystemen wird der Plasmabogen mit Druckluft erzeugt. Sie sind relativ einfach zu installieren und benötigen für einfache Schneidarbeiten keine spezielle Plasmagasquelle. Sie werden häufig für Reparaturen, Fertigungen, Wartungsarbeiten und allgemeine Metallbearbeitung eingesetzt. Saubere und trockene Druckluft ist unerlässlich, da Feuchtigkeit und Verunreinigungen die Verschleißteile des Brenners und die Schnittqualität beeinträchtigen.
Dual-Gas-Plasmaschneiden
Zweigas-Plasmasysteme verwenden zwei Gase zum Schneiden. Die Gase können verschiedene Zwecke erfüllen, beispielsweise die Erzeugung des Plasmas und die Abschirmung der Umgebung der Schneidzone. Die Art des Gases beeinflusst die Schnittkantenqualität, die Standzeit der Verschleißteile und die Schneidleistung. Daher muss das Gasgemisch mit dem Material und dem gewünschten Schnitt kompatibel sein.
Automatisiertes Plasmaschneidverfahren
Mechanisiertes Plasmaschneiden
Beim mechanisierten Plasmaschneiden wird der Brenner mithilfe einer Maschine, typischerweise eines CNC-gesteuerten Tisches, über das Werkstück bewegt. Der Bediener programmiert den Schneidvorgang, stellt die erforderlichen Parameter ein und überwacht ihn. Diese Konfiguration ist hilfreich, wenn dasselbe Teil in großen Stückzahlen gefertigt werden soll. Sie erleichtert auch die Herstellung von Löchern, Schlitzen, Profilen und anderen komplexen Formen durch wiederholte Brennerbewegungen.
Lichtbogenzünd- und Brennersteuerungstechnologien
Plasmaschneidanlagen nutzen außerdem verschiedene Methoden zum Zünden des Lichtbogens und zum Positionieren des Brenners. Diese Merkmale gehören nicht zum primären Schneidprozess.
Hochfrequenz-Lichtbogenzündung
Beim Hochfrequenzzünden wird ein Hochspannungssignal verwendet, um den Plasmabogen im Brenner zu zünden. Der Lichtbogen wird dann auf das Werkstück übertragen, wo der Schneidvorgang beginnt. Das Verfahren ermöglicht das Zünden des Lichtbogens, ohne dass der Brenner das Metall zuvor berührt. Da Hochfrequenzsysteme Störungen bei benachbarten elektronischen Geräten verursachen können, ist eine fachgerechte Installation von großer Bedeutung.
Pilotbogenstart
Ein Pilotlichtbogen ist ein Lichtbogen, der vor dem eigentlichen Schneidlichtbogen erzeugt wird, bevor dieser das Werkstück berührt. Der Brenner kann mit dem Schneiden beginnen, ohne das Metall berühren zu müssen. Pilotlichtbogensysteme eignen sich für CNC-Maschinen und Aufgaben mit häufigen Starts und Stopps. Sie können auch auf lackierten, beschichteten oder aufgerauten Oberflächen eingesetzt werden.
Federbelasteter Taschenlampenkopf
Wird der Brenner versehentlich gegen das zu schweißende Teil gestoßen, entsteht durch den federbelasteten Brennerkopf eine gewisse mechanische Bewegung. Die Feder kann die gesamte Kraft absorbieren, anstatt sie vollständig aufzunehmen. Dadurch werden Brenner und Halterung vor unbeabsichtigtem Kontakt geschützt. Dies ist besonders vorteilhaft bei der Verwendung in mechanisierten Anlagen, bei denen die Plattenoberflächen nicht vollkommen eben sind.
Probieren Sie Boda jetzt aus!
Vor- und Nachteile des Plasmaschneidens
Plasmaschneiden ist vorteilhaft, wenn leitfähige Metalle geschnitten werden sollen und man keine Zeit mit einem teureren Schneidverfahren verlieren möchte. Es wird besonders häufig bei Baustahl, Edelstahl und Aluminium eingesetzt. Allerdings ist es hinsichtlich Wärmeeinwirkung, Kantenbearbeitung oder sehr dicken Materialien nicht besonders flexibel.
Vorteile des Plasmaschneidens
- Es schneidet verschiedene Metallarten: Plasma kann Baustahl, Edelstahl, Aluminium, Kupfer und andere leitfähige Metalle schneiden. Dies bietet der Fertigungswerkstatt mehr Flexibilität, wenn sich das Material von Auftrag zu Auftrag ändert.
- Es eignet sich gut für Bleche mittlerer Dicke: Ist die Blechdicke für das Laserschneiden zu groß, um wirtschaftlich zu sein, kann Plasmaschneiden eine ideale Alternative sein. Das System kann je nach Maschine, Material und Leistungsstufe sowohl dünne als auch dicke Bleche schneiden.
- Das Schneiden geht schnell: Plasma kann bei mittelstarkem Stahl deutlich schneller arbeiten als Autogenschweißen. Dies ist vorteilhaft bei Werkstücken mit vielen Profilen oder langen Schnittwegen.
- Edelstahl und Aluminium lassen sich leichter schneiden: Autogenschneiden wird hauptsächlich für Eisenwerkstoffe eingesetzt. Plasmaschneiden hat diese Einschränkung nicht und ist daher die bessere Option für Edelstahl und Aluminium.
- Geeignet für CNC-Schneiden: Eine CNC-Plasmaschneidanlage kann ein Programm anhand einer Zeichnung ausführen und dasselbe Profil auf viele Teile ausschneiden. Dies ist anwendbar auf gefertigte Halterungen, Platten, Rahmen usw.
- Relativ schmale Schnittfuge: Im Vergleich zum durchschnittlichen Autogenschneiden trägt das Plasmaschneiden weniger Material ab. Dadurch lässt sich der Plattenabfall durch eine gute Anordnung minimieren.
- Kann unter Wasser verwendet werdenBei einigen Systemen wird das Werkstück in Wasser eingetaucht. Dies kann dazu beitragen, Geräusche zu minimieren und die Wärmeableitung aus dem Bereich um den Schneidbereich zu reduzieren.
- Geringere Kosten für Arbeiten mittlerer Dicke: Plasma ist eine geeignete Option, wenn Sie hauptsächlich leitfähige Metalle mittlerer Dicke schneiden und eine hohe Produktionsrate erzielen möchten, ohne in ein High-End-Laser- oder Wasserstrahlschneidsystem investieren zu müssen.
Nachteile des Plasmaschneidens
- Funktioniert nur auf leitfähigen Materialien: Plasma kann nicht auf nichtleitenden Materialien wie z. B. Holz, Kunststoff, Glas usw.
- Hinterlässt eine hitzebeeinflusste Zone: Beim Plasmaschneiden schmilzt das Metall, wodurch sich auch der Bereich um die Schnittstelle herum stark erhitzt. Dünne Teile können sich verbiegen oder verformen; empfindliche Bauteile erfordern unter Umständen Nachbearbeitung.
- Weniger präzise als Laser: Im Allgemeinen ermöglicht das Laserschneiden eine präzisere Kontrolle der Kanten bei dünnen Blechen und bei Teilen mit kleinen Löchern oder feinen Profilen.
- Hochwertige Tropfen auf dünnem Papier schneiden: Für das Plasmaschneiden gibt es eine optimale Schnittgeschwindigkeit, die von der Größe der Energiequelle und dem Typ des Plasmabrenners abhängt. Außerhalb dieses Bereichs sind Autogen- oder Wasserstrahlschneiden möglicherweise besser geeignet.
- Größere Schnittfuge als beim Laser: Dies zeigt sich deutlich bei kleinen Schlitzen, kleinen Löchern und detaillierten Profilen, bei denen die Schnittbreite die fertige Geometrie beeinflusst.
- Mögliche Schlackenbildung am unteren Rand: Ungeeignetes Werkzeug, falscher Brennerwinkel, verschlissenes Werkzeug oder falsche Einstellungen können dazu führen, dass Material am Schnittgrund zurückbleibt. Dies erfordert Nachschleifen und Reinigen.
- Während des Herstellungsprozesses unterliegen die Verbrauchsmaterialien dem Verschleiß. Düsen und Elektroden sind nicht unbegrenzt verwendbar. Sie können sich durch Verschleiß verformen, und die Schnittqualität kann sich verschlechtern. Regelmäßige Inspektionen sind daher ein wesentlicher Bestandteil des normalen Plasmaschneidprozesses.
- Beim Plasmaschneiden entsteht eine wärmebeeinflusste Zone. Im Gegensatz zum Wasserstrahlschneiden findet beim Wasserschneiden kein wärmebasierter Schneidprozess statt, weshalb es in Fällen, in denen keine Hitzetoleranz im Schnittbereich besteht, die bessere Alternative darstellt.
Die Entscheidung hängt von der jeweiligen Aufgabe ab. Plasma ist eine gute Wahl für sehr schnelles Schneiden von leitfähigem Metall mittlerer Dicke. Ein anderes Schneidverfahren könnte besser geeignet sein, wenn ein Bauteil sehr feine Konturen, enge Maßhaltigkeit oder keine thermische Belastung erfordert.
Gängige Materialien, die mit Plasmaschneiden bearbeitet werden
Plasmaschneiden eignet sich für Metalle, die elektrischen Strom leiten können. In Fertigungsbetrieben, Baustahl, Edelstahl und Plasmaschneiden von Aluminium Dies sind die Hauptmaterialien, die Sie sehen werden. Andere Metalle wie Kupfer, Messing, Gusseisen und Titan können zwar auch geschnitten werden, erfordern aber mehr Aufmerksamkeit hinsichtlich Leistung, Gas und Schnittgeschwindigkeit.
Stahlplasmaschneiden
Was das Schneiden betrifft, Stahl und Plasmaschneiden von Edelstahl Sie lassen sich am einfachsten schneiden. Das Verfahren eignet sich gut für Baustahl und Kohlenstoffstahl und kann zum Schneiden von Blechen unterschiedlicher Dicke verwendet werden.
Plasmaschneiden eignet sich auch zum Schneiden von Edelstahl. Der einzige Unterschied liegt in der Gaseinstellung und den Parametern. Um zu verhindern, dass sich bei falscher Brennerhöhe oder Schnittgeschwindigkeit weitere Fase oder Schlacke an der Schnittkante bildet, ist es unerlässlich, die Schnitttabelle des Herstellers zu überprüfen.
Plasmaschneiden von Aluminium
Platten, Halterungen, Rahmen und gefertigte Teile sind gängige Anwendungsgebiete des Plasmaschneidens von Aluminium. Aluminium besitzt eine gute Wärmeleitfähigkeit, und die Schnittparameter müssen an die Plattendicke angepasst werden. Plasma kann eine praktikable Alternative sein, wenn die gewünschte Materialstärke bei dickerem Aluminium mit einem Laser nicht erreicht werden kann. Verwenden Sie das vorgeschriebene Gas und die vorgeschriebene Stromstärke und achten Sie darauf, dass die Platte sauber bleibt.
Plasmaschneiden von Kupfer
Kupfer lässt sich aufgrund seiner guten Wärme- und elektrischen Leitfähigkeit nur schwer mit Plasma schneiden. Die Wärme kann daher in relativ kurzer Zeit aus der Schnittzone abgeführt werden. Kann die Maschine die erforderliche Dicke erzeugen, ist Plasmaschneiden weiterhin möglich. Es gibt ein weiteres alternatives Schneidverfahren, das eine bessere Kontrolle bei dünnen Kupferteilen mit kleinen Strukturen ermöglichen kann.
Plasmaschneiden von Messing
Die Plasmabearbeitung von Messing ist möglich, hängt jedoch stark von der Legierung und der Materialstärke ab. Nach dem Schneiden kann eine Nachbearbeitung erforderlich sein. Plasma eignet sich für einfache Profile und dickere Bauteile. Bei kleinen Verzierungen oder feinen Details ist der Einsatz eines Lasers oder eines anderen Präzisionsverfahrens besser geeignet.
Plasmaschneiden von Gusseisen
Für Reparatur-, Umbau- und Demontagearbeiten ist Plasmaschneiden zum Schneiden von Gusseisen vorteilhaft. Die Oberfläche kann mit Zunder, Rost oder anderen Materialien verunreinigt sein, die den Lichtbogen beeinträchtigen. Reinigen Sie den Schneidbereich und verwenden Sie die für den Schneidbereich geeignete Stromstärke. Die Gegebenheiten des Gussteils müssen ebenfalls vor der Auswahl des Verfahrens berücksichtigt werden.
Plasmaschneiden von Titan
Titan lässt sich plasmaschneiden, erfordert jedoch eine geeignete Maschineneinstellung und kontrollierte Schnittbedingungen. Das Material reagiert bei hohen Temperaturen mit seiner Umgebung. Deshalb ist die Wahl des Gases und des Brennertyps entscheidend. Für dickere Titanbauteile kann Plasma zum Einsatz kommen, während für hochpräzise Bauteile ein anderes Schneidverfahren erforderlich sein kann.
Probieren Sie Boda jetzt aus!
Plasmaschneiden von Metall: Kriterien für die Gasauswahl
Das Gas hat einen direkten Einfluss auf den Schnitt. Es beeinflusst den Lichtbogen, die Schnittkantenbeschaffenheit, die Schnittgeschwindigkeit und die Standzeit der Verschleißteile. Die richtige Wahl hängt außerdem vom Plasmasystem und der Materialstärke ab.
|
Material |
Gemeinsames Gas |
Praktischer Nutzen |
|
Baustahl |
Luft oder Sauerstoff |
Luft eignet sich gut für allgemeine Fertigungsarbeiten. Sauerstoff ermöglicht schnelleres Schneiden und eine sauberere Schnittkante bei geeignetem Stahl. |
|
Edelstahl |
Luft oder Stickstoff |
Stickstoff wird häufig dann eingesetzt, wenn bessere Kantenbedingungen und eine längere Standzeit der Verschleißteile erforderlich sind. |
|
Aluminium |
Luft oder Stickstoff |
Beide können für allgemeine Schneidarbeiten verwendet werden, sofern die Maschine dies unterstützt. |
|
Edelstahl, dicke Platte |
Argon/Wasserstoff |
Wird bei geeigneten Plasmaanlagen zum Schneiden dickerer Werkstücke verwendet. |
|
Aluminium, dicke Platte |
Argon/Wasserstoff |
Kann bei dickerem Aluminium mit der richtigen Ausrüstung gute Ergebnisse liefern. |
Alternativen zum Plasma- und Laserschneiden
Plasma- und Laserschneiden eignen sich zwar zum Profilschneiden, sind aber nicht immer die praktischste Lösung. Bei dicken Stahlplatten, gehärteten Bauteilen oder solchen, die hart sind und der Schnitthitze nicht standhalten, kann ein anderes Verfahren erforderlich sein. Die Wahl des Materials, der Bauteilgeometrie, der Dicke und der gewünschten Oberflächenbeschaffenheit nach dem Schneiden sind typischerweise die entscheidenden Faktoren für die Auswahl einer Alternative.
Wasserstrahlschneiden
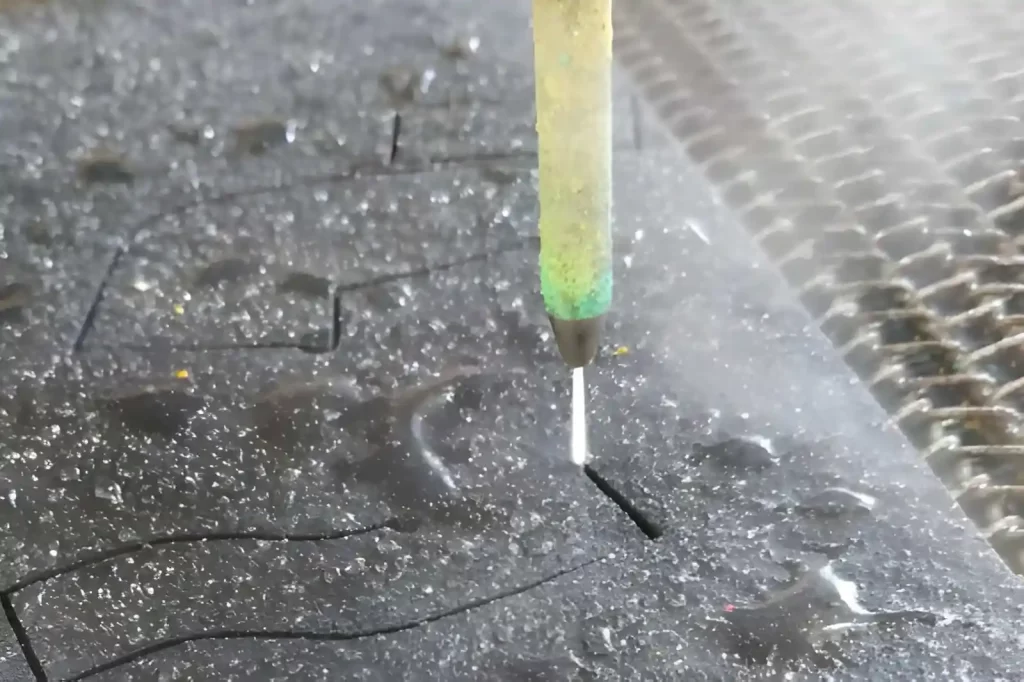
Wasserschneiden
Wenn Plasma- oder Laserhitze auf das Bauteil einwirken würde, kann ein Design mit Wasserstrahlschneiden in Betracht gezogen werden. Bei diesem Verfahren wird ein Hochdruckwasserstrahl verwendet, dem gegebenenfalls Abrasivmittel beigemischt werden, insbesondere bei Metallen und anderen harten Werkstoffen. Es kann Materialien wie dicken Stahl, Aluminium, Edelstahl, Stein, Verbundwerkstoffe und einige andere Werkstoffe schneiden. Da kein Schnittbogen entsteht, bildet sich beim Schneidvorgang keine Wärmeeinflusszone.
Es gibt nur ein Problem: Die Herstellung ist sehr zeitaufwendig. Bei vielen einfachen Stahlteilen kann das Schneiden mit einem Wasserstrahl deutlich länger dauern als mit einer Plasmaanlage. Zu den weiteren Betriebskosten gehört der Verbrauch an Schleifmittel.
Schleifschneiden
Stangen, Rohre, Stäbe oder Profilprofile lassen sich häufig am einfachsten durch Abradieren schneiden. Das Material wird entlang der Schnittlinie durch die rotierende Schleifscheibe abgetragen. Wenn es sich um einen nahezu geraden Schnitt handelt und das Werkstück kein kompliziertes Profil aufweist, hat diese Methode ihre Vorteile. Sie kann in der Werkstatt angewendet werden, um Material vor der Bearbeitung oder Fertigung zu kürzen. Das Entgraten oder Schleifen der Schnittkante kann erforderlich sein. Dabei erhitzt sich auch der Schnittbereich, was nicht für alle wärmeempfindlichen Bauteile geeignet ist.
Funkenerosion (EDM)
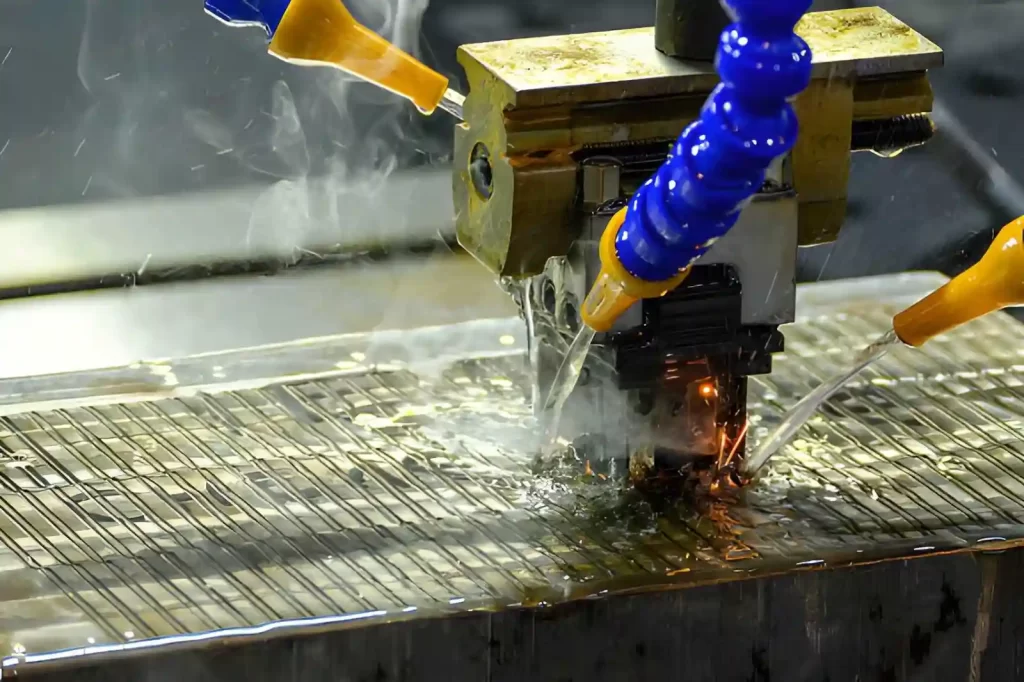
EDM-Bearbeitung
Die Funkenerosion (EDM) wird für harte Werkstoffe und Bauteile mit komplexen Geometrien eingesetzt. Das Verfahren nutzt elektrische Entladungen, um leitfähiges Material abzutragen, anstatt einer mechanischen Schneide. Das Drahterodieren eignet sich für schmale Nuten und komplexe Formen in harten Werkstoffen sowie für präzise Profile. Es findet häufig Anwendung im Werkzeug- und Formenbau, wo ein herkömmlicher Fräser Aufgaben übernehmen muss, für die er nicht ausgelegt ist. Die Funkenerosion (EDM) wird typischerweise nicht für das schnelle Schneiden großer Platten eingesetzt. Ihre Stärke liegt in der Fähigkeit, den Materialabtrag bei harten oder komplexen Bauteilen zu kontrollieren.
Autogenschneiden
Das Autogenschneiden ist nach wie vor für dicke Kohlenstoffstahlplatten anwendbar. Dabei wird der Stahl mit einem Brenngas und Sauerstoff erhitzt und anschließend geschnitten. Für sehr dicke Stahlbleche kann es praktischer sein als ein Plasmaschneidsystem, wenn dieses nicht die erforderliche Schneidleistung erbringt. Es eignet sich auch für Baustahl, Schrottverarbeitung und Baustellenzuschnitte, wo Mobilität gefragt ist.
Das Verfahren eignet sich vor allem für Werkstoffe, die die gewünschte Oxidationsreaktion ermöglichen, wie beispielsweise Eisenwerkstoffe. Schnittkanten sind jedoch nicht so präzise wie lasergeschnittene, weshalb bei kritischen Abmessungen eine Nachbearbeitung erforderlich sein kann.
CNC Fräsen
Im Gegensatz zum Plasma- und Laserschneiden erfolgt beim CNC-Fräsen das Abtragen von Material mit einem Schneidwerkzeug und nicht durch Schmelzen. Dies ist vorteilhaft, wenn das Werkstück mehr als nur ein Profil gefräst werden soll. Taschen, Nuten, Stufen, Bohrungen und bearbeitete Oberflächen können alle an einem gefrästen Bauteil in derselben Aufspannung auftreten. Daher ist es vorteilhafter, wenn die Schnittkante selbst eine fertig bearbeitete Kante sein soll. Bei großen Platten oder einfachen Profilen kann das Fräsen jedoch zeit- und werkzeugaufwändig sein. In solchen Fällen kann Plasma- oder Laserschneiden eingesetzt werden, um das Hauptmaterial abzutragen, sodass nur noch das Fräsen erforderlich ist, um präzisere Abmessungen zu erzielen.
Boda hilft Ihnen bei der Wahl der richtigen Schneidemethode: Kontaktieren Sie uns!
At BodaWir verstehen, dass der Schneideprozess auf das Bauteil, das Material, die Dicke und die erforderliche Oberflächenbeschaffenheit abgestimmt sein muss. Plasmaschneidservice Für ein Bauteil mag dies die richtige Option sein, während Laser-, Wasserstrahl-, CNC-Bearbeitung oder ein anderes Verfahren für ein anderes Bauteil besser geeignet sein kann.
Wenn Sie uns Ihre Zeichnung und Materialspezifikation zur Verfügung stellen, können wir die Teilegeometrie und die Fertigungsanforderungen prüfen, bevor wir uns für ein Bearbeitungsverfahren entscheiden. Dadurch vermeiden wir Verfahren, die unnötige Nachbearbeitungen erfordern oder nicht die gewünschte Größe liefern.
Sie können sich auch mit unseren Ingenieuren über Werkstoffgüte, Blechdicke, Toleranzen, Kantenanforderungen und Stückzahlen austauschen. Wenn Sie sich nicht sicher sind, welches Schneidverfahren für Ihr Bauteil geeignet ist, unterstützt Sie Boda gerne beim Vergleich der verfügbaren Optionen vor Produktionsbeginn.
Häufig gestellte Fragen
Wie dick kann ein Plasmaschneider schneiden?
Die maximale Materialstärke hängt von der Stromstärke der Maschine, des Brenners, der Verbrauchsmaterialien, des Materials und der Art des Schnitts ab. Die Trennleistung einer Maschine kann höher sein als die Leistung für saubere Produktionsschnitte. Bei der Verwendung der Maschine im Maschinenbau ist die vom Hersteller angegebene maximale Materialstärke zu verwenden, nicht die maximal durchtrennbare.
Warum entsteht beim Plasmaschneiden Schlacke?
Typischerweise hängt die Schlackenbildung mit der Schnittgeschwindigkeit, der Brennerhöhe, der Stromstärke, den Gasbedingungen und/oder dem Verschleiß der Verschleißteile zusammen. Je geringer die Schnittgeschwindigkeit, desto mehr Schlacke bildet sich an der Unterkante und umgekehrt. Beachten Sie stets die Schnitttabelle der Maschine und nehmen Sie Änderungen an den Schnitteinstellungen jeweils nur für einen Schnitt vor.
Kann man Edelstahl und Aluminium mit Plasma schneiden?
Ja, Plasmaschneiden ist zum Schneiden von Edelstahl und Aluminium geeignet, da beides elektrische Leiter sind. Allerdings müssen die Einstellungen und die Gaszufuhr an das jeweilige Material und die Materialstärke angepasst werden. Die gleichen Probleme, die bei Baustahl zu schlechter Schnittkantenqualität und übermäßiger Schlackenbildung führen, können auch bei Edelstahl auftreten.
Welches Gas wird zum Plasmaschneiden verwendet?
Je nach Material und Schneidsystem werden Luft, Sauerstoff, Stickstoff und Argon-Wasserstoff-Gemische verwendet. Als gängiges Plasmaschneidgas wird Luft verwendet; Sauerstoff wird häufig für Baustahl eingesetzt, und Stickstoff oder Argon-Wasserstoff werden für bestimmte Anwendungen bei Edelstahl und Aluminium verwendet. Für die Plasmaerzeugung sollten die vom Plasmahersteller bereitgestellten Gas- und Parametertabellen als Grundlage dienen.