
Wenn Sie ein Blechteil biegen, vergrößert sich seine Dicke oder die Abmessungen nehmen einen anderen Wert an. Die endgültige Größe wird die Außenabmessungen der Zeichnung überschreiten, sofern keine Biegung berücksichtigt wird. Während einige dies als Dehnung des Materials beschreiben würden, erfährt es in Wirklichkeit eine Dehnung. Die beabsichtigte Dehnung findet statt, weil sich die neutrale Achse zur Innenseite des Metalls verschiebt.
Die neutrale Biegeachse ist eine Position, die während des Biegevorgangs unverändert bleibt. Das Material außerhalb der neutralen Achse wird gespannt und die Innenseite des Abschnitts wird komprimiert. Auf dieser Neutrallinie gibt es keine Veränderung – das heißt, keine Dehnung oder Verdichtung entlang der Linie. Wenn sich die Neutralachse nach innen verschiebt, wird mehr Material nach außen verdrängt als nach innen gedrückt, was zu einer Rückfederung führt. In diesem Artikel geht es um die Berechnung, Formeln und technischen Aspekte des Blechbiegens. Darüber hinaus werden allgemeine Designtipps für effektives Biegen behandelt.
Berechnung der Blechbiegung: Biegezugabe (BA)
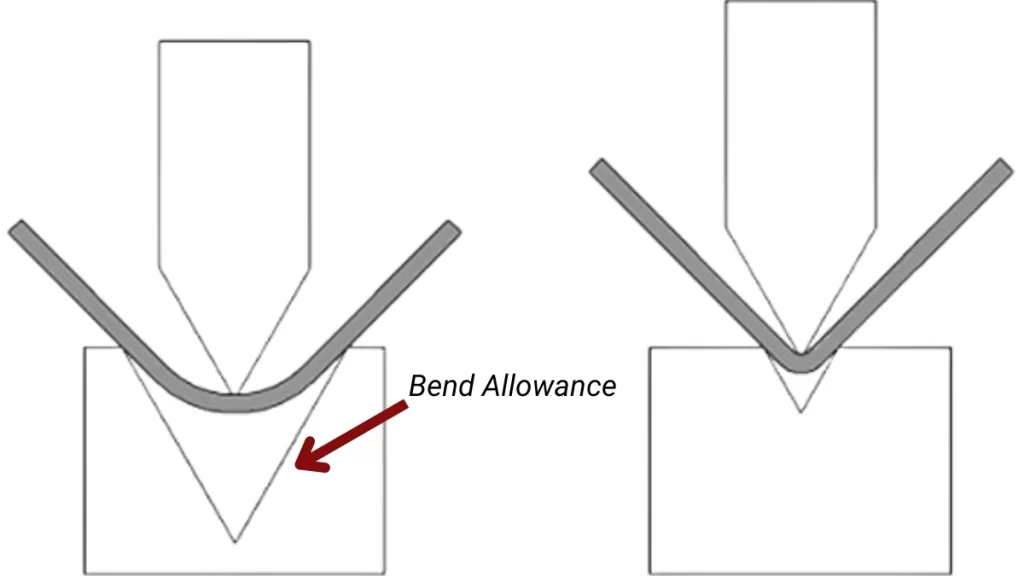
Biegezugabe
Bei der Berechnung der Blechbiegung ist die Biegezugabe (BA) ein identischer Messfaktor. Sie bietet eine zusätzliche Länge, die zum Entwickeln des flachen Musters eines Teils erforderlich ist, um die Änderung des Materialprofils während des Biegens zu berücksichtigen. Die Berechnung der Biegezugabe nach dem richtigen Standard hilft, häufige Probleme wie Fehlausrichtung und schlechte Passung des fertigen Teils zu vermeiden.
Formel für die Biegezugabe
Die typische Formel in einem Biegezugabe-Rechner ist:
BA = π/180 × R × (A + B)
Kennzahlen:
- BA = Biegezugabe (in Zoll oder mm)
- R = Biegeradius (in Zoll oder mm)
- A = Biegewinkel (in Grad)
- B = Materialstärke (in Zoll oder mm)
Probieren Sie Boda jetzt aus!
Biegeabzug (BD) bei der Berechnung der Blechbiegung
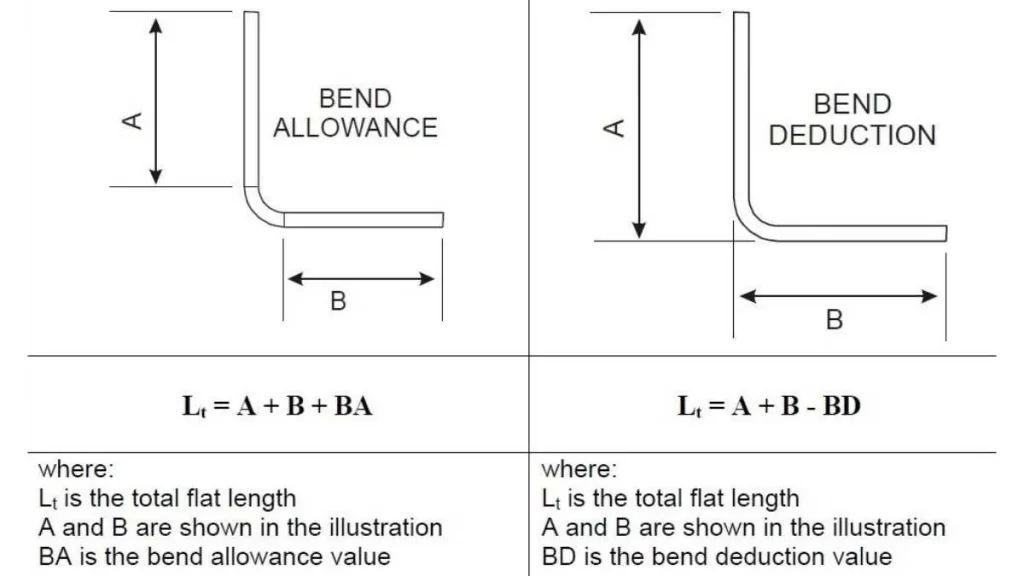
Biegezugabe vs. Biegeabzug
Zusätzlich zur Biegezugabe muss auch der Biegeabzug (BD) berechnet werden, der die Differenz zwischen der flachen Länge des Materials und der Gesamtlänge des gebogenen Teils berücksichtigt.
Die Formel für die Biegeableitung lautet:
BD = (A × B) + (BA × 2)
Kennzahlen:
- BD = Biegeabzug
- A = Biegewinkel
- B = Materialstärke
- BA = Biegezugabe
Berechnungstabelle für die Biegezugabe
| Biegeradius (R) | Biegewinkel (A) | Materialstärke (B) | Biegezugabe (BA) |
| 0.25 Zoll | 30 Grad | 0.062 Zoll | 0.058 Zoll |
| 0.5 Zoll | 45 Grad | 0.125 Zoll | 0.174 Zoll |
| 0.75 Zoll | 60 Grad | 0.187 Zoll | 0.234 Zoll |
| 1.0 Zoll | 90 Grad | 0.25 Zoll | 0.364 Zoll |
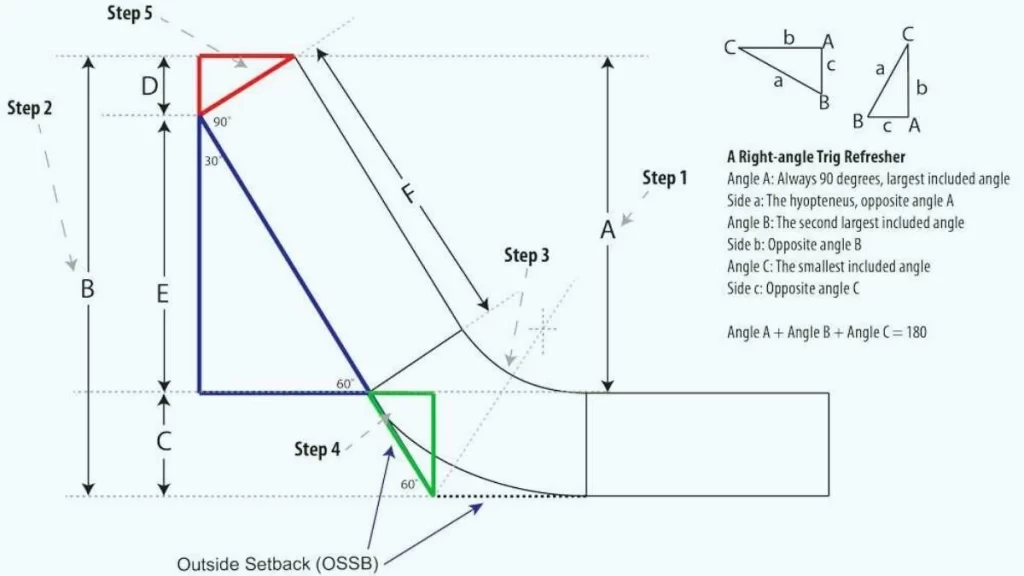
Biegeaußenrückschlag (OSSB)
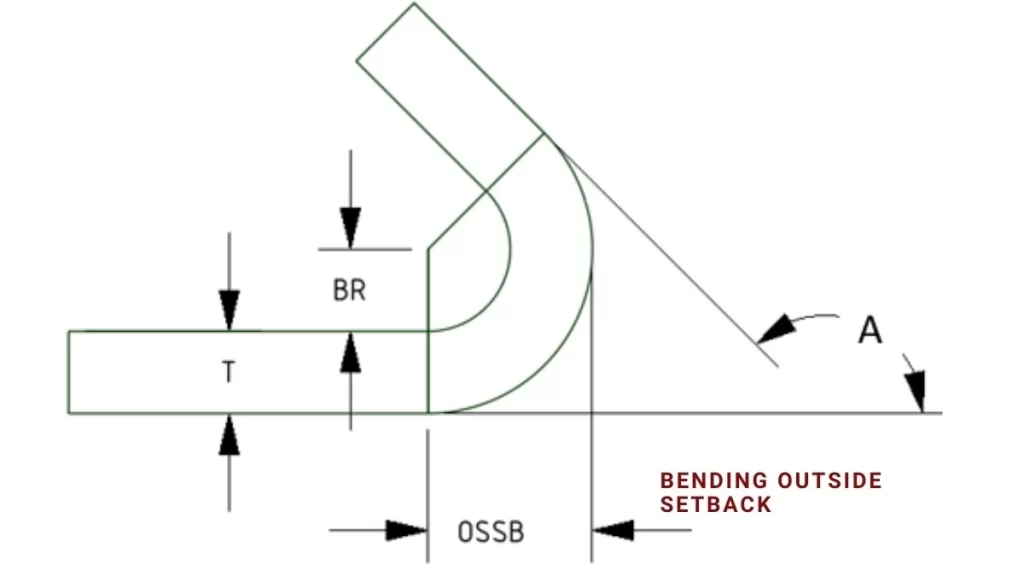
Biegen nach außen (OSSB)
Der äußere Biegeabstand (OSSB) ist ein kritischer Faktor bei der Berechnung der Blechbiegung. Er bestimmt den Abstand von der Außenkante des Materials zur Biegeachse. Messungen des äußeren Biegeabstands (OSSB) stellen sicher, dass das beste Teil die richtige Größe hat. Darüber hinaus sind Berechnungen unerlässlich, um Fehler im Herstellungsprozess eines neuen Produkts auszuschließen.
Der Prozess der OSSB-Berechnung trägt dazu bei, den Materialeinsatz bei Bauprojekten zu reduzieren. Darüber hinaus bietet er die Möglichkeit, die Grundrisse zu verbessern, was zu einer Optimierung des Materialeinsatzes führen kann.
Formel für den Außenabstand
Um den Außenabstand zu berechnen, verwenden Sie die folgende Formel:
OSSB=R+T⋅cos(A/2)
Kennzahlen:
- OSSB = Außenrücksprung (in Zoll oder mm)
- R = Biegeradius (in Zoll oder mm)
- T = Materialstärke (in Zoll oder mm)
- A = Biegewinkel (in Grad)
Berechnungstabelle für den Außenabstand
| Biegeradius (R) | Materialstärke (T) | Biegewinkel (A) | OSSB |
| 0.25 Zoll | 0.062 Zoll | 30 Grad | 0.265 Zoll |
| 0.5 Zoll | 0.125 Zoll | 45 Grad | 0.375 Zoll |
| 0.75 Zoll | 0.187 Zoll | 60 Grad | 0.485 Zoll |
| 1.0 Zoll | 0.25 Zoll | 90 Grad | 0.600 Zoll |
Entwicklung von Flat Blank Layouts
Für die Entwicklung eines Flachrohlingslayouts bei der Blechbiegeberechnung werden zwei Hauptansätze verwendet. Die gewählte Methode basiert auf den Ihnen zur Verfügung stehenden Abmessungen. Beim ersten Ansatz ist die Kenntnis der Beinabmessungen entscheidend. Jedes Bein ist ein flaches Stück, wobei mindestens eine Seite eine Kante oder Biegung eines anderen Beins oder sich selbst ist. Beim zweiten Ansatz sind Messungen von den Kanten bis zum Biegescheitel erforderlich. Der Biegescheitel ist ein Punkt, an dem zwei Elemente entlang paralleler Außenebenen zusammentreffen.
- Flacher Rohling = Abmessung des ersten Schenkels + Abmessung des zweiten Schenkels + Biegezugabe
- Flacher Rohling = Abstand von der Oberseite der Innenbiegung zur Oberseite der Außenbiegung + Abstand von der Oberseite der Innenbiegung zur Oberseite der Außenbiegung – Biegezugabe.
Bei der zweiten Methode werden Biegeabzüge positionell behandelt. Das kann entweder ein Plus oder ein Minus sein. Deshalb kann der Biegeabzug bei OSSB negativ sein, wenn die eingeschlossenen Winkel kleiner als 90 Grad sind, wie im Beispiel von 10 – (-5) = 15. Die Biegezugaberechner verarbeiten diese Vorzeichen während der Berechnungen automatisch, ohne dass weitere Anweisungen erforderlich sind. Ein negativer Abzug ist bei manuellen Berechnungen wichtig, da Sie Vorzeichenänderungen verfolgen müssen. (Lesen Sie mehr über Biegen von Edelstahlrohren)
K-Faktor Berechnung Blechbiegen
K-Faktor-Berechnung bei Biegung
In BlechbiegenDer K-Faktor ist eine Konstante, mit der die zum Biegen benötigte Materialmenge berechnet wird. Er steht für den Abstand zwischen der neutralen Achse und der Arbeitsdicke des Materials und beschreibt, wie das Material im Bereich der Biegelinie gedehnt oder gestaucht wird. Die Kenntnis des K-Faktors ermöglicht es den Ingenieuren, die Biegezugabe richtig zu bewerten und die richtigen Teileabmessungen zu erhalten.
K-Faktor-Formel
In mathematischer Form wird der K-Faktor wie folgt ausgedrückt:
K-Faktor = Abstand von der neutralen Achse/Materialdicke
Woher,
- Neutrale Achse: Der Bereich im Material, der beim Biegen weder komprimiert noch gedehnt wird.
- Materialstärke: Die Gesamtdicke des zu biegenden Blechs.
Der Wert des K-Faktors liegt normalerweise zwischen 0 und 0.5. Beispiel: Ein K-Faktor von 0.5 bedeutet, dass die neutrale Achse in der Mitte der Dicke liegt. Niedrigere Werte platzieren die neutrale Achse näher an der inneren Biegung, was zu einer geringeren Dehnung führt.
Tabelle: Typische K-Faktoren für Materialien
| Material | Typischer K-Faktor |
| Aluminium | 0.33 – 0.4 |
| Baustahl | 0.35 – 0.4 |
| Edelstahl | 0.4 – 0.5 |
| Kupfer | 0.35 – 0.45 |
Der K-Faktor hängt von Materialart, Dicke, Biegeradien und dem verwendeten Werkzeug ab. Für die Verwendung in CAD-Software sind genaue K-Faktor-Werte unerlässlich. Diese Werte helfen bei der Schätzung der endgültigen Teilegröße. Darüber hinaus stellen diese Werte die Konsistenz der produzierten Teile sicher.
Fakten zu K-Faktoren
- Der K-Faktor gibt an, wie stark sich ein metallischer Werkstoff beim Biegen seitlich ausdehnt.
- Sie wird als Abstand der neutralen Achse zur äußersten Faser des Materials geteilt durch die Materialdicke gemessen.
- K-Faktor-Werte liegen normalerweise im Bereich zwischen 0 und 0.5.
- Ein K-Faktor von 0.5 bedeutet, dass die neutrale Achse in der Mitte oder bei 50 % des Weges liegt.
- Teile mit niedrigem K-Faktor positionieren ihre neutrale Achse näher an der Innenseite der Biegung.
- Mit zunehmender Materialdicke verringert sich der K-Faktor.
- Gemeinsame K-Faktoren: Für Biegen von Aluminium (0.33–0.4), für Biegen Edelstahl (0.35-0.4).
- CAD-Software verwendet K-Faktor-Werte, um Biegezugaben abzuschätzen.
- Der K-Faktor ermöglicht das Erreichen der richtigen Maße an gebogenen Teilen.
Probieren Sie Boda jetzt aus!
Berechnung der Rückfederung bei der Blechbiegung
Rückfederung beim Biegen
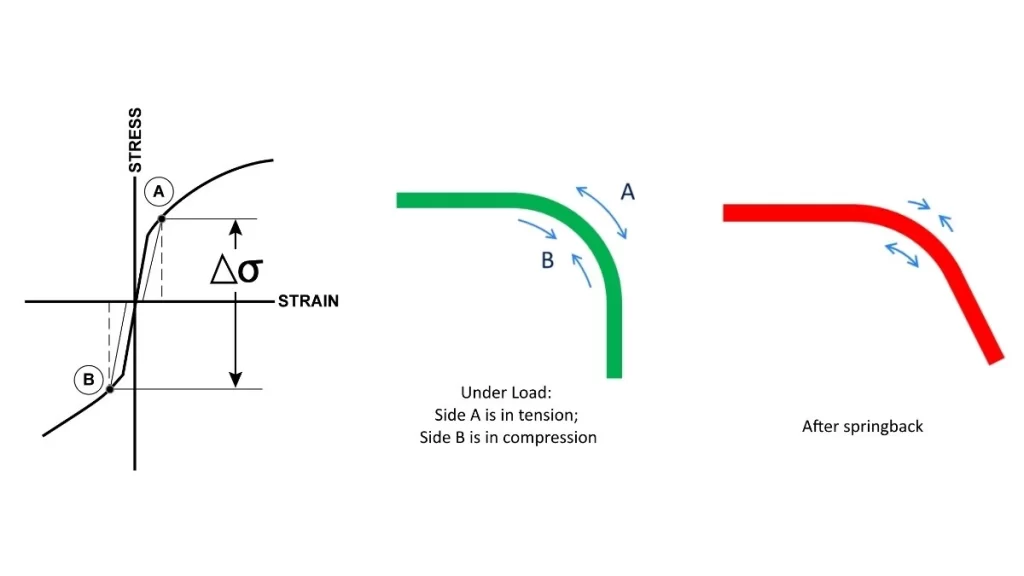
Die Rückfederung bewirkt, dass Bleche beim Biegen leicht ihre ursprüngliche Form zurückerlangen. Aufgrund der elastischen Eigenschaften des Materials kommt es zu folgender Reaktion: Beim Biegen wird das Material innen dünner und außen dicker. Mit anderen Worten: Es verkürzt sich in die eine Richtung und verlängert sich in die andere.
Darüber hinaus entsteht der Rückfederungseffekt, wenn der Druck nachlässt, damit das Metall in seine ursprüngliche Position zurückkehren kann. Der Grad der Rückfederung muss genau kontrolliert werden, um die endgültigen gewünschten Abmessungen und Berechnungen zu erreichen. Sie können dies erreichen, indem Sie den Biegewinkel anpassen, um eine vierseitige Form zu erhalten. Alternativ können Sie bei einer bestimmten Biegung mehr Kraft anwenden.
Konstruktionstipps zum Biegen von Blech
Nachfolgend finden Sie einige einfache, aber wichtige Hinweise, die Sie bei der Einstellung beachten sollten Blechbiegetechniken. Diese Tipps behandeln Biegepraktiken zur Vermeidung von Problemen. Darüber hinaus werden Lösungen für diese Probleme beschrieben.
Minimale Flanschlänge
Flanschlänge beim Biegen
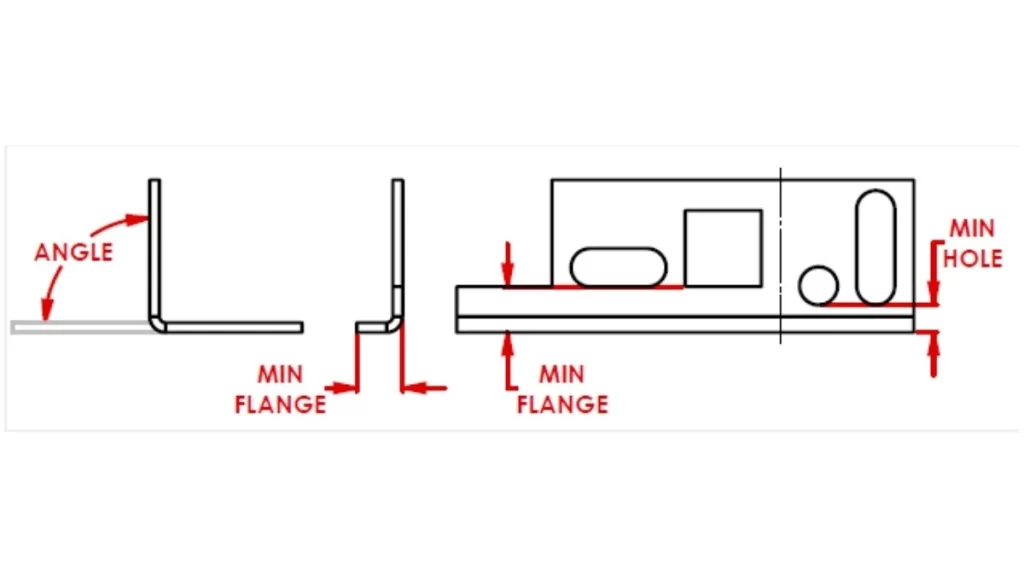
Jeder Flansch hat eine Mindestlängenanforderung, die auf der Dicke basiert. Die richtige Anleitung zur Auswahl der geeigneten Matrizenbreite finden Sie in der Biegetoleranztabelle. Flansche, die kürzer als die definierten Standards sind, sollten nicht entworfen werden, da sie möglicherweise nicht passen und die Biegequalität dadurch beeinträchtigt wird.
Abgeschrägte Kanten
Achten Sie beim Entwurf der abgeschrägten Flansche darauf, dass genügend Material in der Nähe der Fase verbleibt, damit die Biegewinkel intakt bleiben. Fasen Sie nicht bis zur Biegelinie, um Verformungen zu vermeiden. Darüber hinaus führt eine minimale Flanschlänge zu präzisen Biegungen.
Lochposition relativ zur Biegung
Lochposition beim Biegen
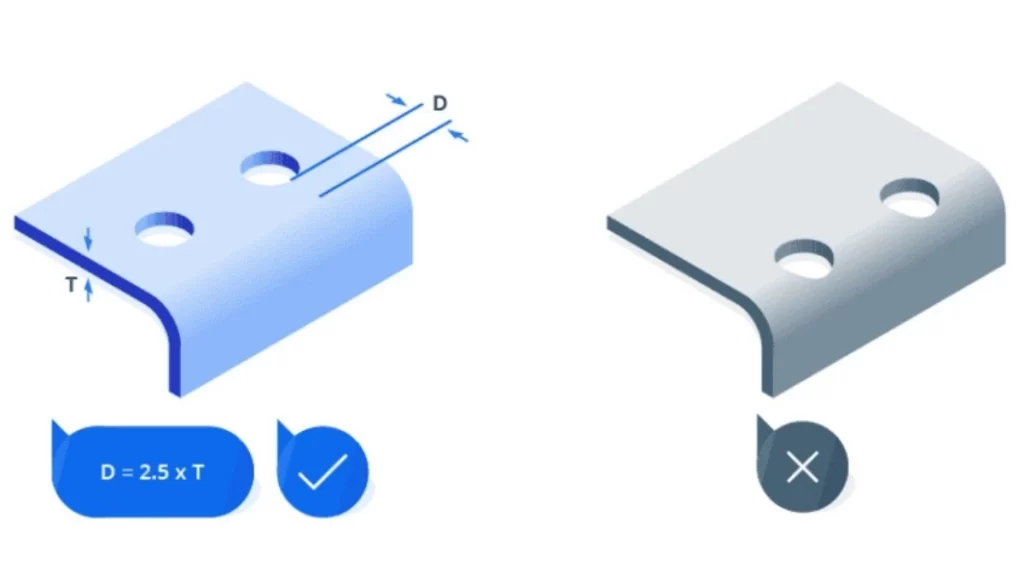
Wenn die Löcher in der Nähe des Biegebereichs platziert werden, insbesondere bei nicht kreisförmigen Löchern, kann dies zu Verformungen und Fehlausrichtungen der Bolzenverbindungen führen. Um dies zu vermeiden, platzieren Sie die Löcher außerhalb der in der Standard-Biegekrafttabelle angegebenen Mindestflanschgröße.
Symmetrie im Design
Es ist weniger schwierig, symmetrische Teile zu entwerfen. Versuchen Sie, wenn möglich, das Layout symmetrisch zu gestalten, um Bedienerfehler und falsche Biegungen zu minimieren. Asymmetrie kann jedoch dazu führen, dass der Bediener die Biegerichtung falsch einschätzt. In Fällen, in denen keine vollständige Symmetrie erreicht werden kann, geben Sie unbedingt klare Signale, um den Biegeprozess so zu steuern, dass die erwarteten Ergebnisse erzielt werden.
Positionierung der Nietmutter
Nietmuttern in der Nähe von Biegelinien sollten gut positioniert sein. Es wird empfohlen, Nietmuttern vor dem Biegen anzubringen, um Lochverformungen zu vermeiden.
Kleine Flansche an großen Teilen
Kleine Flansche an großen Bauteilen sind schwierig herzustellen. Diese Aufbauten sollten vermieden werden, da die Handhabung in der Regel schwierig ist und möglicherweise das Anheben per Hand erfordert und höhere Kosten verursacht. Versuchen Sie, wann immer möglich, alternative Wege zu finden, um die Komplexität des Herstellungsprozesses zu reduzieren.
Aufeinanderfolgende Biegungen
Wenn Biegungen in Folge erfolgen, müssen sie sorgfältig geplant werden. Überprüfen Sie immer, ob Ihr Teil nachträglich und bei jedem weiteren Schritt während der Herstellung auf die Matrize passt. Bei der Herstellung von U-Bögen wird der mittlere Teil des U-Bogens länger gemacht als die Seitenflansche, um eine korrekte Positionierung der Matrize zu ermöglichen, ohne dass es zu Problemen kommt.
Biegungen entlang einer Linie ausrichten
Die Einführung von Biegungen in einer einzigen Linie ist aufgrund der Reduzierung der in der Produktion erforderlichen Schritte kosteneffizient. Durch die Beibehaltung von Biegungen in der Linie müssen Teile weniger oft neu positioniert werden, was den erforderlichen Zeit- und Kostenaufwand verringert. Wenn die Biegungen isoliert sind, muss jede einzeln korrigiert werden. Dieser Prozess kann zeitaufwändig und kostspielig sein.
Abflachung einer Linie entlang einer Kante
Biegelinien parallel zu einer Seite anbringen, damit die Teile problemlos in Position gebracht werden können. Eine angrenzende Seite hilft bei der richtigen Positionierung der Maschine. Wenn keine solche Ausrichtung vorhanden ist, wird die Haltepräzision zur Herausforderung und kann zu Abweichungen führen.
Biegeentlastung
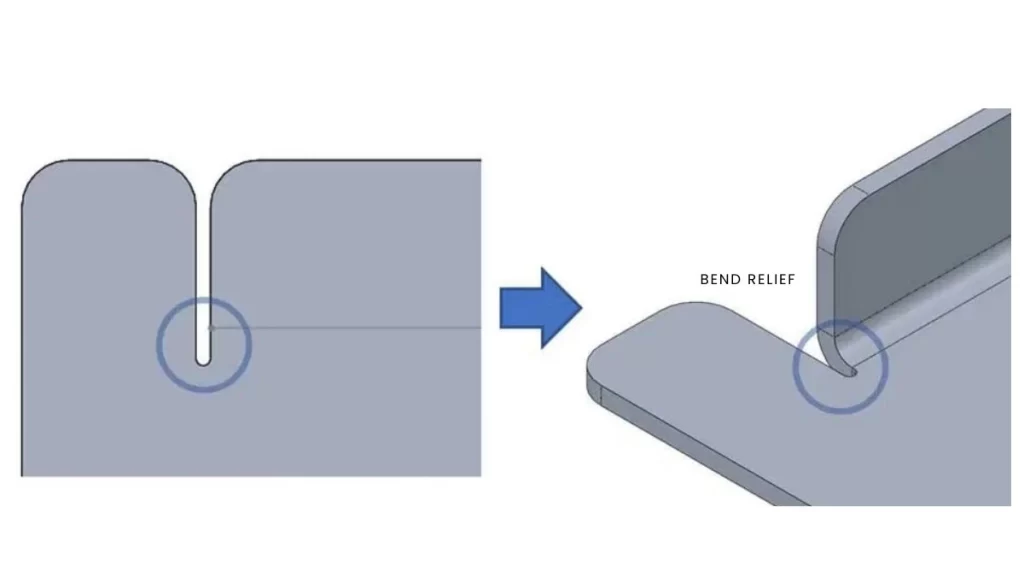
Biegeentlastung
Biegeentlastungen sollten auch zum Biegen und zur strukturellen Unterstützung verwendet werden, wo dies erforderlich ist. Ein Schlitz oder Ausschnitt in der Kante des Flansches verhindert Risse und Spannungsbrüche. Es ist ratsam, diese Ausschnitte etwas größer als die Materialdicke zu gestalten und eine kleine Rundung anzubringen, um die Belastung des Materials zu minimieren.
Eine Kiste biegen
Lassen Sie kleine Lücken zwischen den Kastenflanschen, um Interferenzen zu vermeiden. Ohne diese Lücken können letzte Biegungen vorherige Biegungen beeinträchtigen und so strukturelle Fehler verursachen. Kleine Toleranzen ermöglichen die Kontrolle der Biegungen und erhalten die Form des Kastens.
Überprüfen des Abwicklungsmusters
Verwenden Sie in CAD häufig eine flache Musteransicht. Regelmäßige Kontrollen helfen, Konstruktionsfehler zu vermeiden, die bei flachen Formen nicht zu sehen sind. Positionieren Sie es so, dass das Teil eng anliegt, um die Verwendung von zu viel Material zu vermeiden, und drucken Sie möglicherweise mehrere Teile eines Modells auf einem einzigen Blatt.
Minimaler Biegeradius
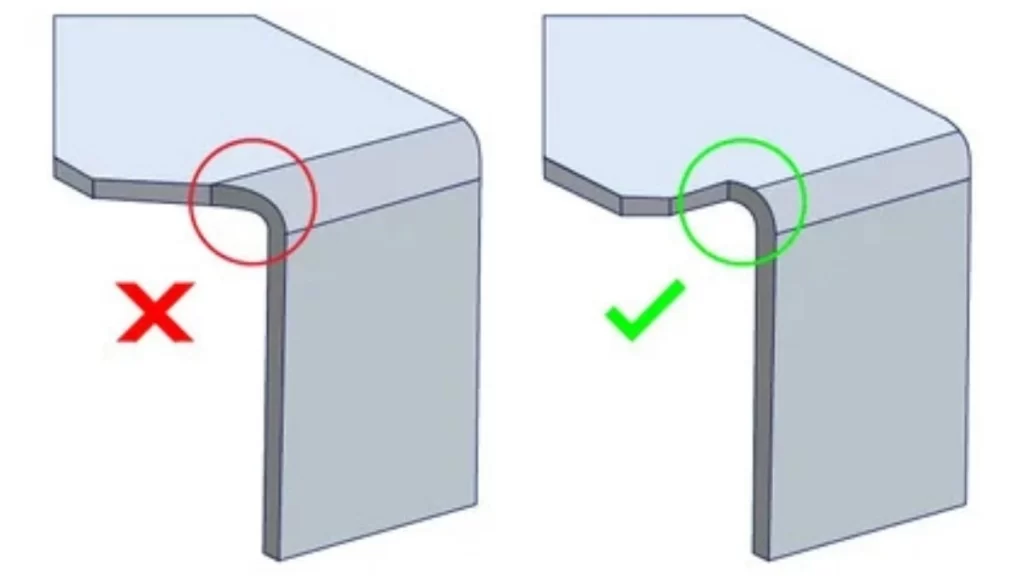
Biegeradius-Leitfaden
Wählen Sie einen Biegeradius, der nicht kleiner ist als die Dicke des zu biegenden Materials. Dies vereinfacht den Biegevorgang und minimiert die Wahrscheinlichkeit falscher Biegungen. Größere Radien können zwar mehr Rechenaufwand erfordern, ein kleiner Radius kann jedoch zu Materialproblemen führen.
Orientierung des Faserverlaufs bei Biegung
Biegungen, die in der Ebene des Walzprofils liegen, werden als Richtbiegungen bezeichnet. Sie verlaufen senkrecht zur Faserrichtung des gewalzten Materials. Aluminium und bestimmte Stahlsorten beispielsweise neigen dazu, zu reißen, wenn sie in Faserrichtung gebogen werden. Durch Biegen des Materials gegen die Faserrichtung werden festere und gleichmäßigere Oberflächen erzielt.
Saumtechniken
Ein Falz ist nützlich, um Kanten zu verstärken, aber vermeiden Sie die Schaffung eines Innenradius, der klein sein sollte. Um den Radius vollständig abzuflachen, benötigen Sie mehr Druck und es können Risse entstehen. Dieses Risiko wird minimiert, wenn ein präziser Blechbiegeradiusrechner verwendet wird, um die Materialkonsistenz sicherzustellen.
Materialauswahl
Die meisten Biegungen sind bei einer Standardblechdicke von bis zu 3 mm für normale Stahlbleche möglich. Bei dickeren oder speziellen Materialien müssen möglicherweise bestimmte Handhabungsanweisungen befolgt werden.
Probieren Sie Boda jetzt aus!
Online-Dienste zum Metallbiegen – Boda
Boda ist online Blechbiegeservice bietet Genauigkeit und Schnelligkeit für alle Ihre Anforderungen. Sie können Ihre Designs ganz einfach hochladen, Materialien auswählen und Erwartungen festlegen, indem Sie unser Online-Angebotssystem verwenden. Unsere Präzisionsmaschinen und erfahrenen Bediener garantieren, dass jedes Metallteil mit optimaler Präzision gebogen wird.
Wir verwenden Stahl, Aluminium und Titan sowie andere Materialien, um robuste und dennoch präzise geformte Teile zu entwickeln. Unsere effiziente Struktur ermöglicht eine schnelle Angebotserstellung und kurze Lieferzeiten, sodass Sie Geld sparen und Ihre Termine einhalten können.
Qualität hat bei uns oberste Priorität. Alle Teile werden einer strengen Prüfung unterzogen, um sicherzustellen, dass sie den erforderlichen Marktstandards entsprechen. Dadurch wird sichergestellt, dass Ihre Komponenten wie vorgesehen funktionieren.
Möchten Sie die besten Metallbiegelösungen entdecken? Wählen Sie Boda für all Ihre Metallbiegeanforderungen. Um ein Angebot zu erhalten oder mit unseren Spezialisten zu sprechen, kontaktieren Sie uns einfach!