
Blechstanzen
Sind Ihnen schon einmal die unterschiedlichen Formen und Größen von Löchern in Karosserieteilen, Elektronikgehäusen, Halterungen und perforierten Blechen aufgefallen? Sie alle werden hergestellt mit Blechstanz- und Prägedienstleistungen, die hohe Genauigkeit, Wiederholbarkeit und Kostenvorteile in der Serienfertigung bieten.
Beim Stanzen von Metall wird ein Metallstempel, dessen Profil der Form und Größe des Lochs ähnelt, gegen das Stanzwerkzeug gepresst. Anschließend schneiden die Kanten des Stempels das Material durch Scherkraft.
Dieser Artikel behandelt das Stanzen von Metallen, seine Vor- und Nachteile, Anwendungsgebiete und häufige Fehler, die es zu vermeiden gilt. Abschließend vergleichen wir das Stanzen mit Prägen, Ausklinken und Laserschneiden.
Was versteht man unter Blechstanzen?
Metallstanzprozess
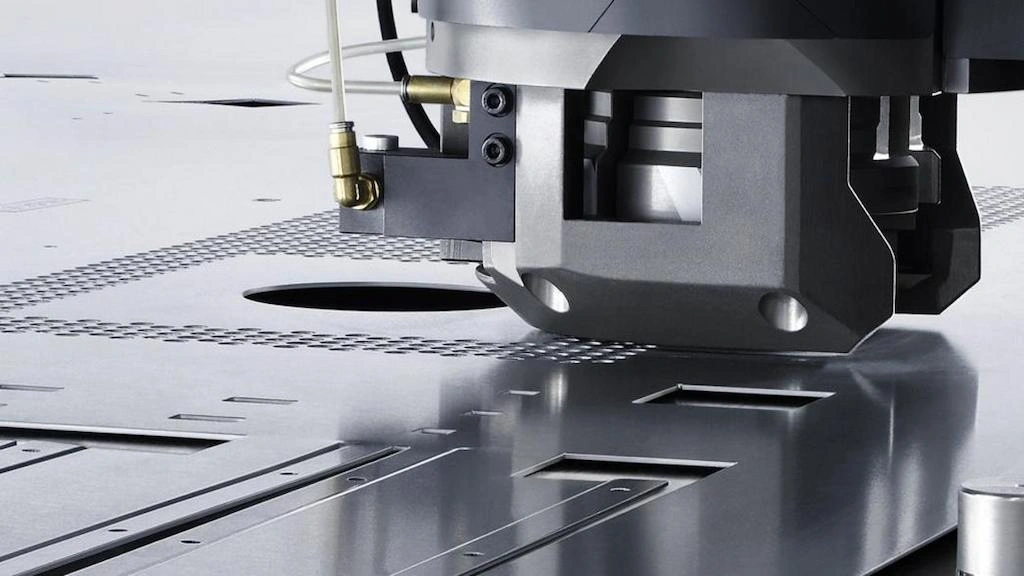
Metallstanzen Das Stanzen ist ein entscheidender Arbeitsschritt bei der Blechbearbeitung und dient der Herstellung von Löchern, Schlitzen und ähnlichen Merkmalen. Mithilfe einer Matrize und einer Stanzpresse wird das Material geschnitten und die Löcher, Ausschnitte, Durchbrüche und Lüftungsschlitze in der gewünschten Form und Größe erzeugt.
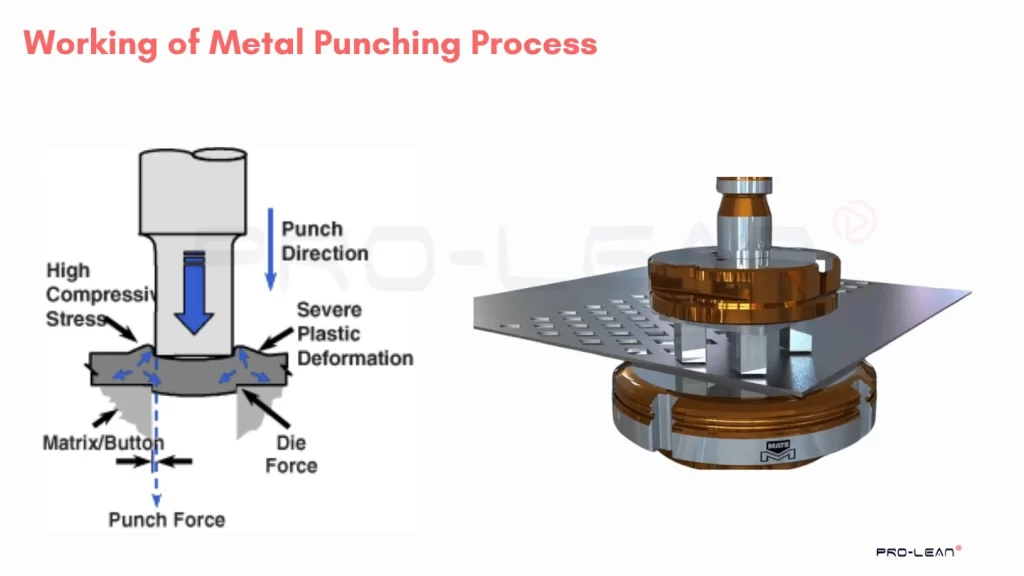
Ein Stempel mit identischem Profil wie die Lochform drückt das Blech gegen die Gegenmatrize. Durch den Aufprall der Stempelkante entstehen Löcher, darunter verbleibt der Abfall.
Sie können Baustahl, Edelstahl, Aluminium, Messing, verzinkten Stahl, Kupfer und viele andere Materialien mit Blechdicken bis zu etwa 6 mm oder mehr stanzen, je nach Materialart. Darüber hinaus vielseitig Stanzvorgänge anwendbar auf diese Metalle, einschließlich Einzelstanzen, Mehrfachstanzen, Clusterstanzen und progressives Stanzen.
Arten von Geräten, die zum Stanzen von Blechen verwendet werden
Arten von Stanzpressen
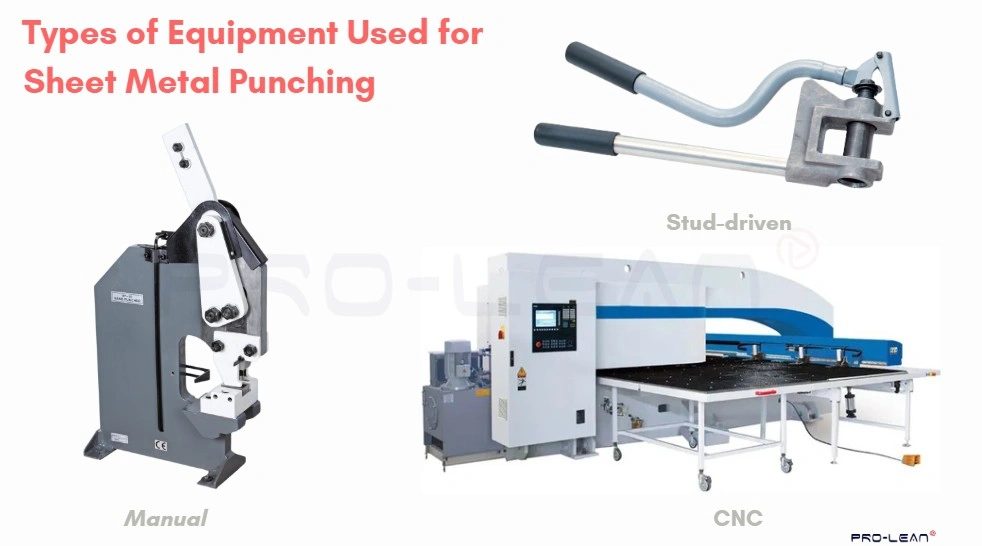
Stanzpressen sind die wichtigsten Ausrüstungsgegenstände für BlechlochstanzenDiese Pressen nehmen die Stempel- und Matrizensätze auf, um die Bearbeitungsvorgänge durchzuführen und die Schnittprofile der Löcher zu formen. Es handelt sich dabei entweder um hydraulische oder mechanische Pressen, die von einer elektronischen Steuereinheit geregelt werden.
Außerdem werden Werkzeughalter, Blechauflagen, Spannvorrichtungen, Entgratsysteme und Abfallentsorgungsmechanismen benötigt. Jedes dieser Werkzeuge und Systeme ist für eine präzise und effiziente Stanzstation unerlässlich.
Lassen Sie uns die drei Arten von Stanzpressen genauer betrachten: manuelle, CNC-gesteuerte und bolzengetriebene Stanzpressen.
Manuelle Stanzpresse
Die manuellen Stanzpressen werden durch Ziehen eines Knopfes betätigt. mechanischer Hebel Dadurch wird die Handkraft in einen kraftvollen Stanzschlag umgewandelt, der das Blech gegen die passende Matrize schert. Anschließend positioniert das mechanische Verbindungsstück den Stempel nach dem Schlag wieder in die Ausgangsposition.
Obwohl manuelle Pressen für Projekte mit hohem Durchsatz und großem Volumen nicht geeignet sind, bieten sie mehr Flexibilität und individuelle Anpassungsmöglichkeiten.
CNC-Stanzpressen
Hierbei handelt es sich um CNC-gesteuerte Stanzpressen, bei denen Computerbefehle die Bewegung und Positionierung der Stempelköpfe, die Hubtiefe, die Vorschubgeschwindigkeit der Bleche und die Stanzfolge steuern. Darüber hinaus koordiniert die CNC-Steuerung auch andere Umformprozesse, um den Ablauf zu optimieren.
Bolzengetriebene Pressen
Diese Art von Stanzpresse verwendet einen Gewindestempel oder ein schraubengetriebenes System, das es ermöglicht, den Stanzstempel stufenweise mit Druck zu beaufschlagen und so Löcher zu erzeugen. Sie ist weniger verbreitet und eignet sich zum manuellen Stanzen dickerer Bleche.
Probieren Sie Boda jetzt aus!
Wie funktioniert der Stanzvorgang?
Funktionsweise des Metallstanzens
Der einfache Arbeitsmechanismus besteht darin, den Stempel, dessen Profil der Form und Größe des Lochs entspricht, mechanisch oder hydraulisch zu drücken und zu stanzen. Dafür sind jedoch mehrere Einzelschritte erforderlich, darunter die Teilekonstruktion, die Werkzeugherstellung (Matrize und Stempel), die Maschineneinrichtung, der Stanzvorgang, das Entgraten und die Endkontrolle.
Die folgende Liste beschreibt die einzelnen Schritte des Blechstanzprozesses.
- Design & Programmierung: Erstellen Sie zunächst eine 2D-/3D-Konstruktion der Teile mit Stanzlöchern und geben Sie dabei Maße und Toleranzen an. Generieren Sie anschließend eine CNC-Programmdatei, falls Sie CNC-Stanzmaschinen verwenden.
- Materialauswahl: Wählen Sie ein geeignetes Material und bestimmen Sie die passende Blechdicke für Ihre Anwendung.
- Werkzeugbau für Stanz- und Matrize: Falls Sonderanfertigungen von Matrizen und Stempeln erforderlich sind, konstruieren und fertigen Sie diese mittels CNC-Bearbeitung, Gießen, EDM oder einem anderen geeigneten Verfahren. Andernfalls wählen Sie Art und Größe der Matrizen- und Stempelwerkzeuge.
- Maschineneinrichtung: Dazu gehören das Einrichten der Zuführung, das Spannen der Matrize, das Positionieren des Stempels und das Hochladen der CNC-Programmdatei auf die Maschine. Außerdem müssen Stanzgeschwindigkeit, Verweilzeit und Stanzreihenfolge eingestellt werden.
- Schlagkraft: Nach der Einrichtung starten Sie das Programm, und die Stempel treffen das Blech in der voreingestellten Geschwindigkeit und Reihenfolge.
- Entgraten: Nachdem der Stempel das Material durchtrennt und Löcher erzeugt hat, sind die Kanten möglicherweise nicht glatt und sauber. Daher müssen sie entgratet werden.
- Inspektion und Qualitätskontrolle: Prüfen Sie die Teile auf Oberflächenfehler. Überprüfen Sie anschließend die Maßgenauigkeit und Qualität durch Messungen und Tests.
Stanzvorgänge nach Geometrie
Je nach den spezifischen Metallumformungsvorgängen, die beim Stanzen angewendet werden, kann es in verschiedene Typen kategorisiert werden, wie z. B. Kerben, Schlitzen, Lochen, Ausklinken, Prägen und Ausstanzen.
Die folgende Tabelle gibt einen Überblick über die gängigen Arten von Blechstanzvorgängen.
| Produktion | Was es macht? | Typische Verwendung |
| Piercings | Ein Loch in der gewünschten Form in das Blech schneiden. | Befestigungslöcher |
| Einkerben | Material von einer Kante oder Ecke ausschneiden. | Laschen-/Passformmerkmale |
| Schlitzen | Eine längliche rechteckige oder ovale Öffnung schaffen. | Verdrahtung, Laschen |
| Ausblenden | Abtrennen eines vollständigen Stücks vom Blatt | Unterlegscheiben, Teile |
| Stech | Teilschnitt, wobei eine Lasche oder Lippe verbleibt. | Abstandshalter, Lüftungsöffnungen |
| Prägen | Lokale Formgebung eines erhabenen/vertieften Details. | Stärkung, Logos |
| Perforieren | Es erzeugt ein sich wiederholendes Muster kleiner Löcher | Belüftung, Ästhetik |
Stanzverfahren (nach Produktionsprozess)
Es gibt verschiedene Arten von Stanzvorgängen, die üblicherweise in der Fertigungsindustrie eingesetzt werden. Jeder Vorgang bietet einzigartige Vorteile und ist für bestimmte Anwendungen geeignet.
A. Einzelstanzen
Beim Einzelstanzen, auch Single-Hit-Stanzen genannt, werden ein einziger Stempel und eine Matrize verwendet, um ein Loch oder eine Form im Metall zu erzeugen. Dieser Vorgang wird häufig für einfache Formen oder Designs verwendet und ist ideal für Produktionsläufe mit geringen Stückzahlen. Einzelstanzen wird oft für Prototypen oder kundenspezifische Teile verwendet, da es nur minimale Einrichtung erfordert und schnell zu Ergebnissen führen kann.
B. Mehrfachstanzen
Beim Mehrfachstanzen, auch Gruppenstanzen oder Multi-Hit-Stanzen genannt, werden mehrere Stempel und Matrizen verwendet, die in einem festen Muster angeordnet sind, um gleichzeitig mehrere Löcher oder Formen im Metall zu erzeugen. Dieser Vorgang wird häufig für Produktionsläufe mit größeren Stückzahlen verwendet, da mehrere Teile in einem einzigen Vorgang hergestellt werden können. Mehrfachstanzen ist ideal für Teile mit sich wiederholenden Mustern oder Designs, da es die Effizienz steigern und die Produktionszeit verkürzen kann.
C. Clusterstanzen
Cluster-Stanzen ist eine Variante des Mehrfachstanzens, bei dem mehrere Stempel und Matrizen in einem engen Muster angeordnet werden, um komplexe Formen oder Designs zu erzeugen. Dieser Vorgang wird für Teile verwendet, die komplizierte Geometrien oder enge Toleranzen erfordern, da er sehr genaue Ergebnisse liefern kann. Clusterstanzen wird häufig für Anwendungen wie elektrische Steckverbinder, Halterungen oder Armaturen verwendet, bei denen es auf Präzision ankommt.
D. Progressives Stanzen
Beim progressiven Stanzen, auch progressives Stanzen oder progressives Stanzen genannt, kommt eine Reihe von Stempeln und Matrizen zum Einsatz, die in einer bestimmten Reihenfolge angeordnet sind, um mehrere Bearbeitungsvorgänge am Metall in einem einzigen Durchgang durchzuführen. Das Metall wird durch die Maschine geführt, wobei jede Station einen bestimmten Vorgang ausführt, wie zum Beispiel Stanzen, Biegen oder Formen. Dieser Vorgang ist ideal für Großserienproduktionen, da hier Teile mit einem hohen Maß an Genauigkeit und Effizienz hergestellt werden können.
D. Progressives Stanzen
Nibbeln Das Nibbeln ist ein spezielles Stanzverfahren, bei dem durch eine Reihe kleiner, sich überlappender Stanzbewegungen schrittweise eine Kontur erzeugt wird. Im Gegensatz zum Einzelstanzen, das auf einer vorgegebenen Werkzeugform basiert, folgt das Nibbeln einem programmierten Werkzeugweg. Dadurch lassen sich komplexe oder unregelmäßige Geometrien ohne Spezialwerkzeuge herstellen.
Dieses Verfahren wird häufig bei CNC-Revolverstanzanlagen eingesetzt und eignet sich besonders für die Kleinserienfertigung, Prototypenherstellung und Teile mit nicht standardmäßigen Formen.
Probieren Sie Boda jetzt aus!
Was kostet CNC-Stanzen?
CNC-Stanzen ist kostengünstiger als andere Verfahren wie Wasserstrahlschneiden, Scherenschneiden und Laserschneiden, insbesondere bei größeren Produktionsmengen. Die anfänglichen Investitionen für Werkzeuge und Anlagen können jedoch hoch sein und zwischen 1,000 und 10,000 US-Dollar liegen. Bei der Massenproduktion sinken die Werkzeugkosten pro Teil jedoch deutlich.
Die genaue Menge für das Stanzen von Metall hängt von verschiedenen Faktoren ab, wie z. B. Materialart, Werkzeug, gewünschte Toleranzen, Oberflächenbearbeitungsanforderungen und Lieferzeit.
Wenn Sie die genauen Kosten erfahren möchten, laden Sie Ihr Design hoch und Anfrage mit einer übersichtlichen Kostenaufstellung.
Strategien und Vorgehensweisen zur Vermeidung von Fehlern beim Stanzen von Metall
Obwohl Stanzen einfach klingt, erfordert es unterschiedliche Strategien, um Fehler wie Materialverschleiß, Grate an den Kanten und Verformungen zu vermeiden.
Nachfolgend sind die fünf Stanzstrategien aufgeführt, die auf Branchenpraktiken basieren.
Hitzestau vermeiden
Ist die Stempelfrequenz zu hoch, kann das Material nicht ausreichend Wärme abführen, was zu Kaltverfestigung führt. Achten Sie daher auf ein ausreichendes Intervall zwischen den Stempelvorgängen, damit Stempel und Werkstück abkühlen können. Bleibt der Stempel zudem zu lange in Kontakt mit dem Blech, kann sich Wärme stauen und zu Fressen führen.
Verwenden Sie Laserschneiden für kleine Löcher
Ist der Lochradius kleiner als das Zweifache der Blechdicke, kann Laserschneiden als Alternative zum Stanzen eingesetzt werden. Dadurch lassen sich Verformungen und Defekte vermeiden.
Nach dem Stanzen die Kanten entgraten
Die gestanzten Löcher können durch den schnellen Aufprall der Stempelkanten Grate aufweisen. Daher ist das Entgraten unerlässlich, um die Maßhaltigkeit zu gewährleisten, die Sicherheit zu sichern und ein ansprechendes Aussehen zu erzielen. Gängige Entgratungsverfahren sind Sandstrahlen, Elektropolieren und Kugelstrahlen.
Ermitteln Sie die Leistung der Metallstanzmaschine
Die Berechnung der Stanzkraft beim Blechstanzen trägt dazu bei, die erforderliche Stanzkraft sicherzustellen, was für eine optimale Leistung entscheidend ist.
Hier ist die Formel zur Berechnung der Durchschlagskraft.
Kraft (F) = P xtx σₜ xk (P: Lochumfang, t: Dicke, σₜ: Zugfestigkeit, K: Scherfaktor)
Arbeiten Sie mit einem erfahrenen Hersteller zusammen
Egal ob Sie nur Stanzwerkzeuge oder komplett fertige Stanzteile aus Metall herstellen, arbeiten Sie mit einem erfahrenen Hersteller wie Boda, das all Ihre Anforderungen erfüllt. So können Sie die Kompetenz und das Fachwissen des Herstellers für Ihr Projekt optimal nutzen.
Industrielle Anwendungen des Blechstanzens
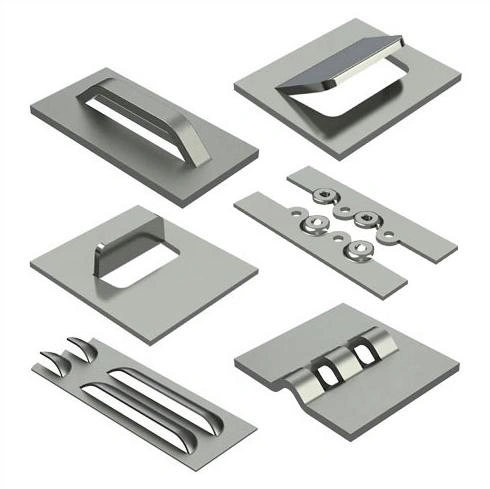
Metallstanzteile
Die Verwendung von Metallstanzverfahren sind weit verbreitet, von einfachen architektonischen Metallarbeiten bis hin zu Herstellung von Schaltschränken und der Herstellung von Autoteilen. Oft wird es mit anderen Blechbearbeitungsverfahren wie Biegen, Laserschneiden und Blechschneiden, um vollständige Teile zu bilden.
Schauen wir uns das an Anwendungen des Stanzens von Blechen in der Elektro-, Automobil-, Luft- und Raumfahrt-, Architektur- und Haushaltsgeräteindustrie.
Elektroindustrie
Durch Stanzen lassen sich in elektrischen Gehäusen wiederholbare Löcher für Belüftung, Kabelanschlüsse und Montagehalterungen herstellen. Beispiele hierfür sind Lochplatten, Lüftungsschlitze, Aussparungen für Steckverbinder und Plattenhalterungen.
Automobilindustrie
Für diverse Blechteile im Automobilbereich werden präzise Bohrungen unterschiedlicher Form benötigt. Das Stanzen von Metall ermöglicht die Herstellung exakter Bohrungen mit hervorragender Wiederholgenauigkeit in verschiedenen Automobilkomponenten. Beispiele hierfür sind Sitzrahmenhalterungen, Hitzeschutzblechperforationen, Karosserieinnenverkleidungen, Befestigungs- und Nietlöcher usw.
Architekturbranche
Präzise Löcher, Ausschnitte und Lüftungsschlitze an verschiedenen architektonischen Elementen werden durch Stanzverfahren hergestellt. Beispiele hierfür sind perforierte Fassadenplatten, Akustikpaneele, Verkleidungen und ästhetische Elemente.
Haushaltsgeräte
In der Hausgeräteindustrie wird das Stanzen von Blechen zur Herstellung präziser Öffnungen und Montageelemente in Großserien-Haushaltsgeräten eingesetzt. Beispiele hierfür sind Lüftungsschlitze, Montagehalterungen, Gitterblenden, Scharniere usw.
Vorteile des Blechstanzens
Die folgende Liste beschreibt die Vorteile des Stanzens von Metallen in der Blechbearbeitung:
- Hohe Produktionsgeschwindigkeit: CNC-Systeme automatisieren die Stempelbewegung, die Materialzufuhr und den Stanzvorgang und verbessern so die Stanzgeschwindigkeit.
- Enge Toleranzen: CNC-Stanzen ermöglicht die Herstellung von Löchern mit einer Genauigkeit von ±0.1 mm oder besser.
- Wiederholbarkeit: Durch den Einsatz von Automatisierung lassen sich Löcher in Blechen sehr gut wiederholen.
- Kosten-Nutzen: Obwohl die Werkzeugkosten zunächst erheblich sind, ist das CNC-Stanzen bei mittleren bis hohen Produktionsvolumina kosteneffektiv.
- Materialvielfalt: Sie können Aluminium-, Stahl-, Edelstahl-, Titan- und viele andere Metallbleche mit einer Dicke von bis zu 6 mm stanzen.
Nachteile des Stanzens von Blechen
Die folgende Liste beschreibt die Nachteile des Stanzens von Metallen in der Blechbearbeitung:
- Formierungsbeschränkung: CNC-Stanzen ist auf die Herstellung von Löchern beschränkt. Es kann nicht zur Umformung von Metallteilen verwendet werden.
- Hohe Werkzeugkosten: Stanz- und Werkzeugmaschinen erfordern hohe Vorlaufkosten und sind daher für Prototypen und Kleinserienprojekte ungeeignet.
- Materialverschwendung: Es entstehen dabei vergleichsweise höhere Abfallmengen als bei anderen Verfahren; je größer das Loch, desto höher der Materialverlust. Der Abfall kann jedoch recycelt werden.
- Sicherheitsbedenken: Der Stanzvorgang erfordert strenge Sicherheitsmaßnahmen sowohl für die Bediener als auch für den Arbeitsbereich.
Metallstanzen vs. Stanzen
Der Hauptunterschied zwischen Stanzen und Ausklinken besteht darin, dass beim Ausklinken das ausgestanzte Profil (der Zuschnitt) das gewünschte Teil ist, während es beim Stanzen als Ausschuss gilt. Ein Stempel mit einem Profil, das auf die Größe und Geometrie des benötigten Teils abgestimmt ist, schlägt das Blech gegen die Stanzmatrize und durchtrennt so das Material.
Die folgende Tabelle bietet einen kurzen Vergleich von Stanzen und Ausklinken:
| Funktion | Metallstanzen | Ausblenden |
| Prozess | Dabei wird lokales Material entfernt, um ein Loch zu erzeugen. | Es schnitt ein komplettes Stück aus dem Blatt als Rohling aus. |
| Lösung | Blech mit Löchern und dessen Rest | Einzelteile; Abfall sind Verschnittreste. |
| Toleranz | Mittlere Toleranz und oft Nachbearbeitung erforderlich | Höhere Präzision und bessere Kantenverarbeitung |
| Werkzeugbau | Einfache Stanzungen und Hochgeschwindigkeitsproduktion | Die Matrizen sind ähnlich, müssen aber möglicherweise entlackt werden. |
Metallstanzen vs. Laserschneiden
Beim Laserschneidverfahren wird ein hochfokussierter Laserstrahl eingesetzt, der präzise auf das Blech trifft und das Material schmilzt, um Löcher und andere Strukturen zu erzeugen. Die Bewegung des Laserkopfes wird dabei von CNC-Systemen gesteuert.
Vergleich Stanzen vs. LaserschneidenDurch Laserschneiden lassen sich komplexere Geometrien mit Toleranzen von ±0.1 mm oder besser realisieren. Daher eignet es sich auch zum Schneiden harter und nichtmetallischer Werkstoffe. Da keine Werkzeuge benötigt werden, ist Laserschneiden zudem kostengünstig für Prototypen und Kleinserien.
Metallstanzen vs. Prägen
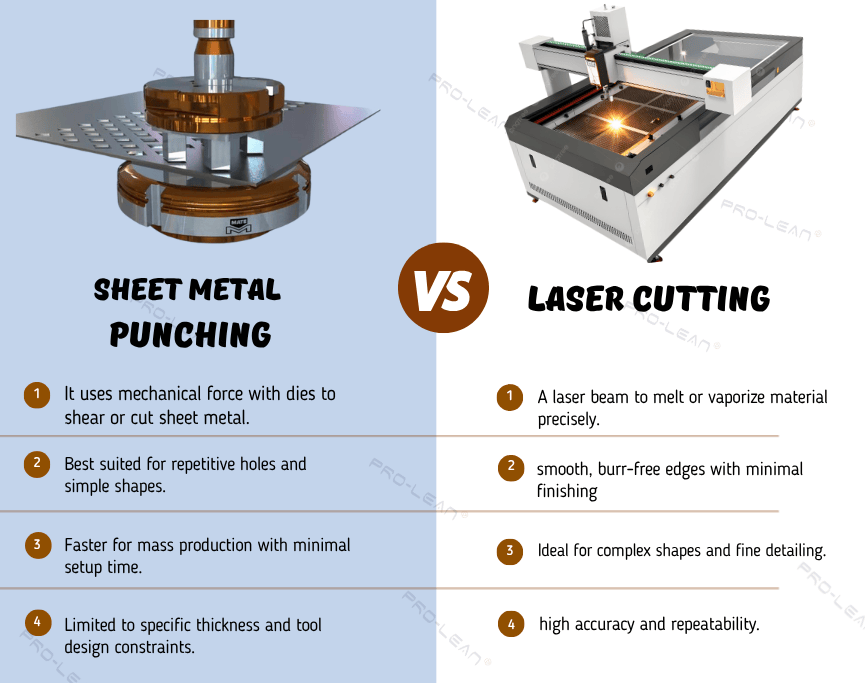
Stanzen vs. Laserschneiden
Stanzen ist ein Teilbereich des Prägens; es wird in einer Abfolge mit verschiedenen anderen Metallumformverfahren kombiniert, um komplexe Blechteile herzustellen.
Was ist Stanzen? Es handelt sich um ein Blechumformverfahren, das Stanzen, Schneiden, Biegen, Tiefziehen und weitere Bearbeitungsschritte umfasst. Beim Stanzen hingegen geht es ausschließlich um die Herstellung von Löchern und Öffnungen.
Werfen wir einen Blick auf die Vergleichstabelle von Stanzen vs. Prägen unten:
| Funktion | Metallstanzen | Metall-Stanzen |
| Einkauf & Prozesse | Nur Schneiden | Schneiden und Formen kombiniert |
| Zweck | Erstellen Sie Öffnungen in einem Blatt | Fertige oder geformte Teile herstellen |
| Werkzeugbau | Einfaches Stanzen und Formen | Progressiv- oder Kombinationsstempel |
| Ausgang | Lochblech | Formteil |
| Komplexität | Niedrig | Hoch |
| Kosten | Geringere Werkzeugkosten | Höherer Einrichtungsaufwand, niedrigere Stückkosten |
Summieren
Obwohl es einfach klingt, ist das Stanzen von Metall ein vielseitiges Verfahren in der Blechbearbeitung. Es findet in verschiedenen Branchen breite Anwendung zur Herstellung präziser Löcher, Ausschnitte, Schlitze, Durchbrüche und ähnlicher Merkmale. Dadurch bietet das Stanzverfahren Wiederholgenauigkeit, hohe Geschwindigkeit und Kostenvorteile bei der Fertigung großer Stückzahlen.
Darüber hinaus müssen Sie sicherstellen, dass die richtigen Stanzpressen, die passenden Werkzeuge und eine sorgfältige Durchführung des Prozesses zum Einsatz kommen, um qualitativ hochwertige Ergebnisse zu erzielen.
Für weitere Informationen, Kontakt aufnehmen und sprechen Sie mit einem Ingenieur.
Häufig gestellte Fragen
Was versteht man unter Stanzen in Blechbearbeitung?
Stanzen ist ein Verfahren zur Herstellung von Metallteilen, bei dem ein Stempel durch ein Blechmaterial in eine Matrize drückt, um Löcher oder Formen auszuschneiden.
Welche verschiedenen Arten von Blechstanzen gibt es?
Zu den gängigen Arten von Blechstempeln gehören Flachstempel, Auswerfstempel, Ziehstempel, Verbundstempel und Folgeverbundstempel.