
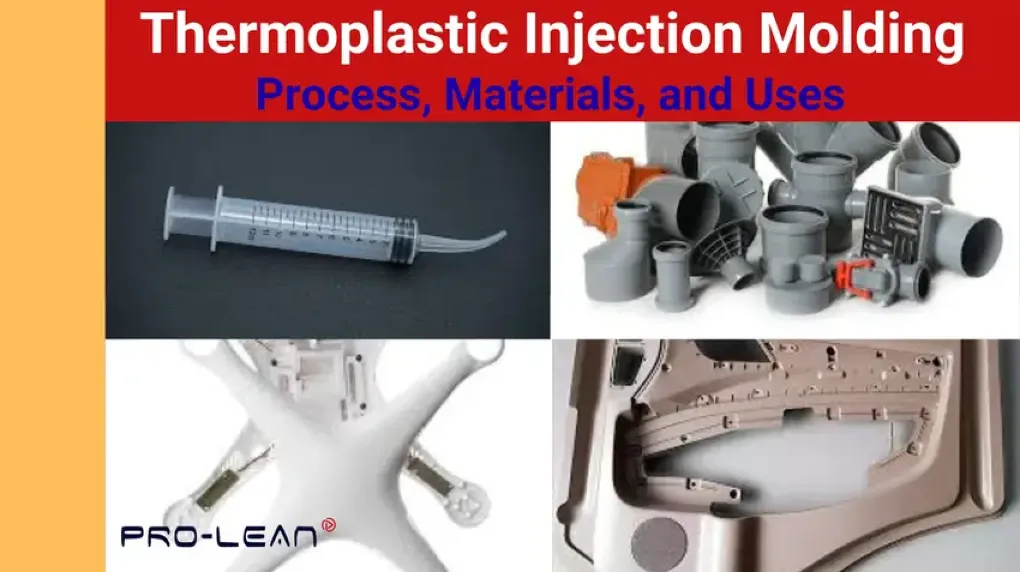
 Thermoplastischer Spritzguss
Das thermoplastische Spritzgießen ist eines der beliebtesten thermoplastischen Verfahren zur Herstellung komplexer, anpassungsfähiger Designs aus dem Material für verschiedene Branchen. Spritzgießen Es beinhaltet komplexe Maschinen und eignet sich gut für die Massenproduktion. Wie bei einem typischen Konstruktionsprozess beginnt auch dieser Kunststoffspritzgussprozess mit der Materialvorbereitung, durchläuft verschiedene Fertigungsschritte und gipfelt in der Nachbearbeitung.
Dem Hersteller stehen unter anderem die Thermoplaste ABS, PC, PE, PP und PS zur Verfügung. Jeder dieser Kunststoffe besitzt spezifische Eigenschaften, die die Leistungsfähigkeit der Bauteile in einem Projekt beeinflussen können. Mit einem erfahrenen Spritzgussunternehmen an Ihrer Seite wird Ihnen der scheinbar komplexe Prozess jedoch deutlich leichter fallen.
Dieser Beitrag bietet eine umfassende Darstellung des Spritzgießens von Thermoplasten. Im Folgenden finden Sie eine Erläuterung der geeigneten Thermoplaste, der Prozessschritte, einen Vergleich mit anderen Verfahren sowie Informationen zu den industriellen Anwendungen.
Was ist thermoplastisches Spritzgießen?
Das thermoplastische Spritzgießen ist ein gängiges Herstellungsverfahren für diese Kunststoffart. Dabei wird das Material erhitzt, bis es plastisch wird. Anschließend wird es unter Druck in einen Formhohlraum eingespritzt.
Die Formkavität hat die Form des gewünschten Produkts. Nach dem Abkühlen und Erstarren wird das Material aus der Formkavität entnommen. Das Produkt kann direkt verwendet oder durch Nachbearbeitungsschritte hinsichtlich Ästhetik und Funktionalität verbessert werden.
Das thermoplastische Spritzgießverfahren
Der Prozess des thermoplastischen Spritzgießens besteht aus Materialvorbereitung, Schmelzen, Einspritzen, Abkühlen/Erstarren, Auswerfen und Nachbearbeitung.
Material vorbereitung
Die Kunststoffpellets werden vorbereitet und in den Trichter gefüllt. Anschließend erhitzt das beheizte Fass die Pellets.
Schmelzen
Der Zylinder enthält eine hin- und hergehende Schnecke, die die auf das Material wirkenden Heiz- und Scherkräfte verstärkt. Dadurch wird ein gleichmäßiger Schmelzprozess gewährleistet.
Spritze
Das geschmolzene Material wird unter Druck in den Formhohlraum gepresst, wodurch die Ausbildung selbst kleinster Designmerkmale gewährleistet wird.
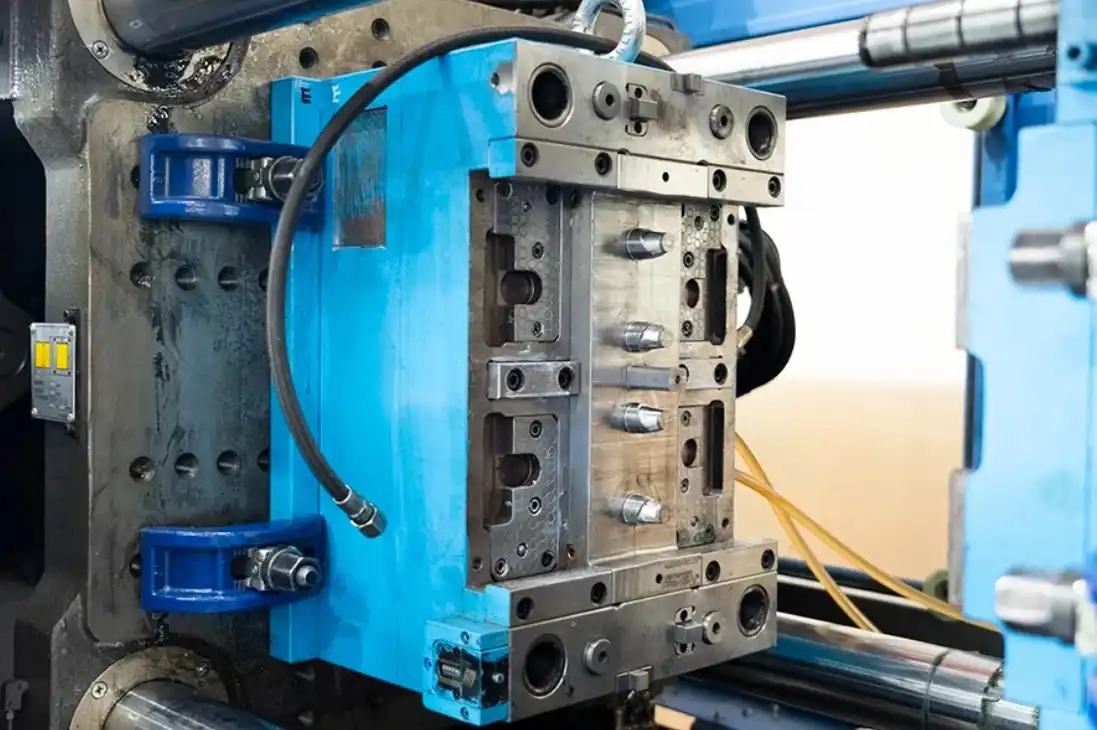 Spritzgießmaschine
Abkühlung/Erstarrung
Nach dem Einspritzen kühlt das geschmolzene Material unter kontrollierten Bedingungen ab. Beim Erstarren nimmt es die Form der Gussform an. Die Gussformen verfügen über temperaturgeregelte Kühlsysteme für schnellere Zykluszeiten und weniger Defekte.
Auswurf
Der Formprozess ist abgeschlossen, sobald das Formteil erstarrt ist. Auswerferstifte helfen, das Formteil aus der Form zu lösen. Eventuelle Materialreste wie Angusskanäle und Gießrinnen werden vom Formteil abgetrennt.
Nachbearbeitung
Im letzten Schritt werden Verfahren zur Verbesserung der Ästhetik und Benutzerfreundlichkeit des Bauteils durchgeführt. Die gängigsten Verfahren sind Tampondruck, Lasermarkierung und Bedruckung.
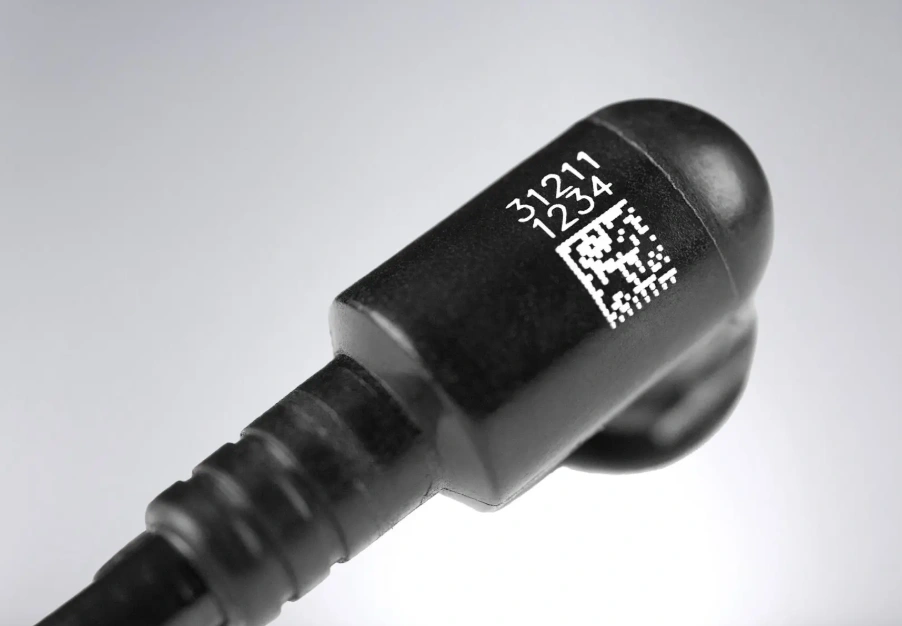 laserbeschriftetes Kunststoffteil
Oberflächenveredelungen beim thermoplastischen Spritzguss
Ein spritzgegossenes thermoplastisches Bauteil ist ohne Oberflächenveredelung unvollständig. Hersteller haben zwei Möglichkeiten: direktes Texturieren und Oberflächenveredelung nach dem Spritzgießen.
Direkte Texturierung In diesem Fall verfügt das Formwerkzeug über die erforderliche Oberflächenbeschaffenheit. Die Oberflächenkategorien sind matt, strukturiert, glänzend und seidenmatt. Diese Strukturierung orientiert sich an zwei Normen: VDI 3400 und SPI.
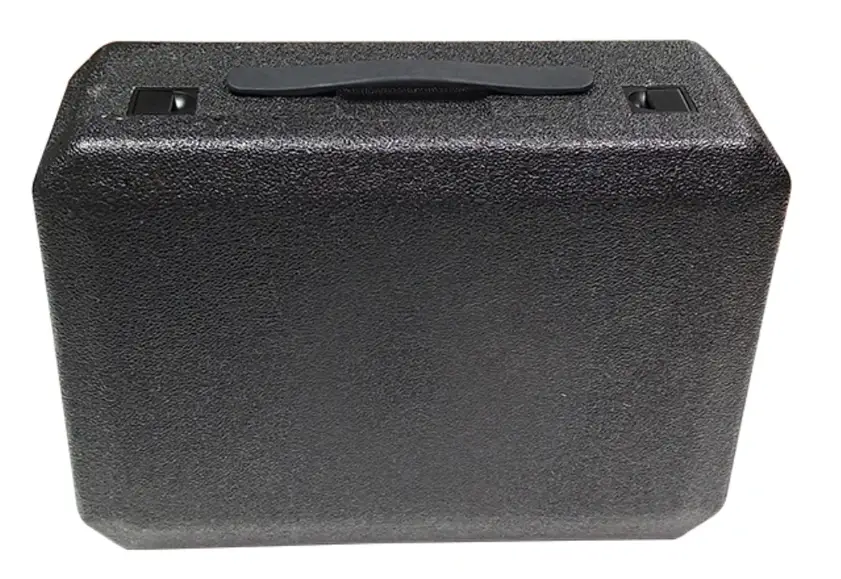 Direktes Texturieren auf einer Kunststoffbox
Nachbearbeitung der Texturierung – Der Hersteller kann die Textur auch nach dem Formen aufbringen. Gängige Verfahren hierfür sind Galvanisierung, Lasergravur, Spritzlackierung und Tampondruck.
Gängige Thermoplaste für das Spritzgießen
Zu den gebräuchlichsten spritzgießfähigen Kunststoffen gehören Acrylnitril-Butadien-Styrol (ABS), Ethylen-Vinylacetat (EVA), schlagfestes Polystyrol (HIPS) und Polycarbonat (PC).Es gibt Polyethylen (PE), Polyethylenterephthalat (PET), Polypropylen (PP), Polystyrol (PS), Polyvinylchlorid (PVC), thermoplastische Elastomere (TPE) und thermoplastisches Polyurethan (TPU).
Acrylnitril-Butadien-Styrol (ABS)
Das Terpolymer besteht aus Acrylnitril, Butadien und Styrol. Jedes dieser Monomere verleiht dem Material spezifische Eigenschaften. Ihre Molekülstrukturen sind unten dargestellt.
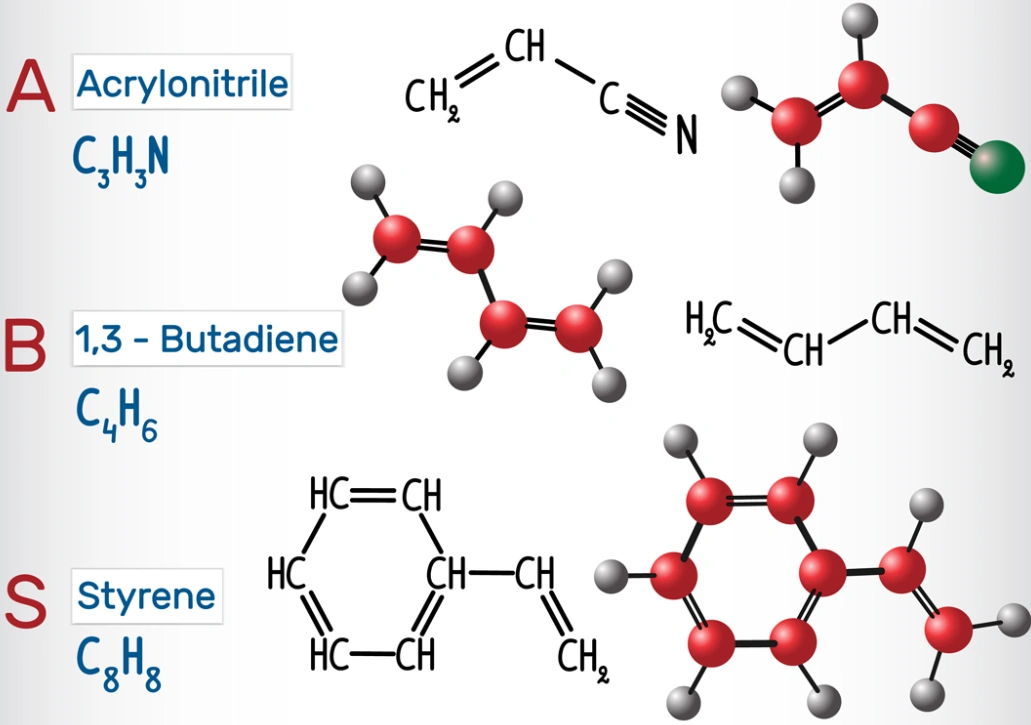 ABS-Monomere
ABS zeichnet sich durch ein ausgewogenes Verhältnis von Ästhetik, Steifigkeit und Festigkeit aus. Spritzgegossene Teile aus ABS werden häufig in Spielzeug, Unterhaltungselektronik und Medizinprodukten verwendet.
Ethylenvinylacetat (EVA)
Dieses thermoplastische Harz wird aus Ethylen- und Vinylacetatmonomeren hergestellt. Es eignet sich hervorragend für Sportartikel, darunter Schuhsohlen. Flexibilität und Stoßdämpfung sind die Hauptvorteile dieses Materials.
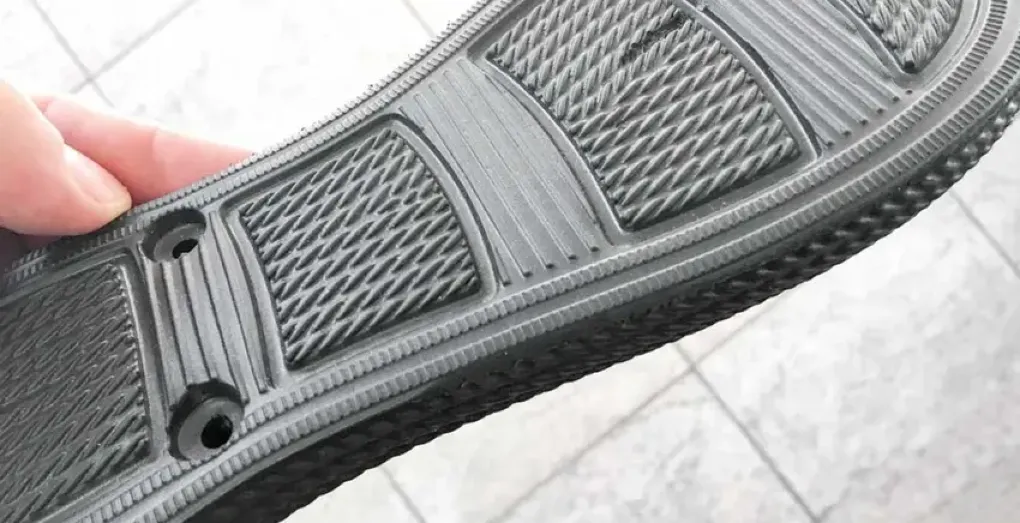 EVA-Schuhsohle
Schlagfestes Polystyrol (HIPS)
Neben seiner Kosteneffizienz ist HIPS auch stoßfest, langlebig und vielseitig. Es sind verschiedene Qualitäten erhältlich, von HIPS 7055 bis HIPS 7240. Zu den Produkten, die aus diesem Material hergestellt werden, gehören Kosmetikkoffer, Armaturenbrettteile für Autos und medizinische Diagnoseschalen.
Polycarbonat (PC)
PC ist aufgrund seiner hervorragenden Haltbarkeit, optischen Klarheit und Schlagfestigkeit einer der beliebtesten Thermoplaste für Spritzgussverfahren.
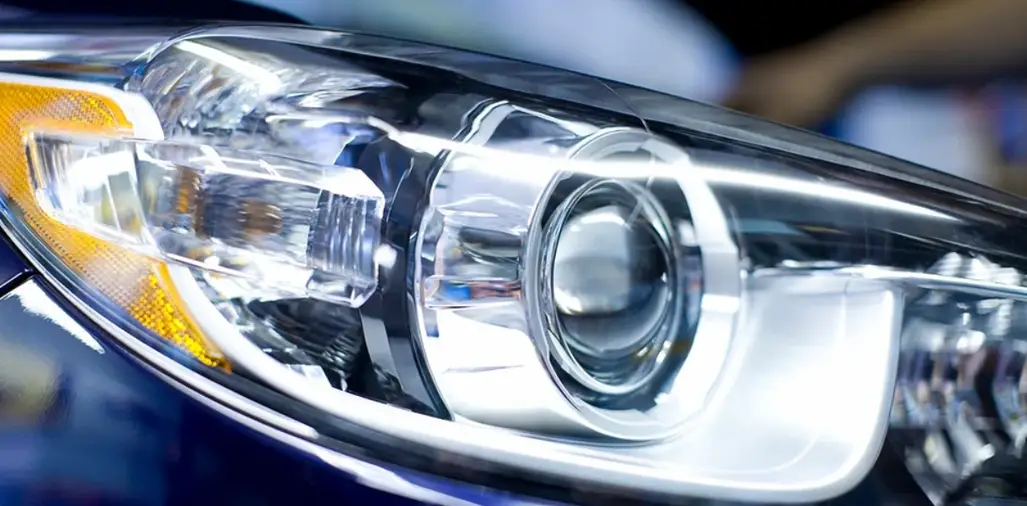 Spritzgegossener PC-Autoscheinwerfer
Polyethylen (PE)
Dies ist ein weiterer weit verbreiteter Kunststoff. Präzisions-Thermoplastteile werden aufgrund ihrer Kosteneffizienz, Festigkeit, Chemikalienbeständigkeit, Witterungsbeständigkeit und Designflexibilität bevorzugt.
Polyethylenterephthalat (PET)
Die Dimensionsstabilität, Lebensmittelsicherheit, Festigkeit und Transparenz von PET sind wichtige Eigenschaften für verschiedene Bauteile. Zu den Anwendungsbereichen im Spritzgussverfahren zählen Getränkeflaschen, Automobilteile und Lebensmittelbehälter.
Polypropylen (PP)
PP ist kostengünstig und leicht zu verarbeiten. Es wird zur Herstellung langlebiger Teile wie Stoßstangen, Reithelme, Werkzeuggriffe und chirurgische Instrumente verwendet.
Polystyrol (PS)
Die einfache Verarbeitung, Steifigkeit und Transparenz von Polystyrol machen den thermoplastischen Kunststoff bei vielen Anwendern in der Industrie beliebt. Hersteller verwenden ihn im Spritzgussverfahren für diverse Präzisionsbauteile, darunter Küchenutensilien, Verpackungsmaterialien, Spielzeug und Dämmstoffe für den Baubereich.
Polyvinylchlorid (PVC)
Das PVC-Spritzgießen ermöglicht die Herstellung einer breiten Palette witterungsbeständiger, chemikalienbeständiger und vielseitiger Bauteile. Der Kunststoff wird bevorzugt für die Fertigung von Sanitärteilen, Automobilkomponenten, Haushaltsgeräten und Medizinprodukten eingesetzt.
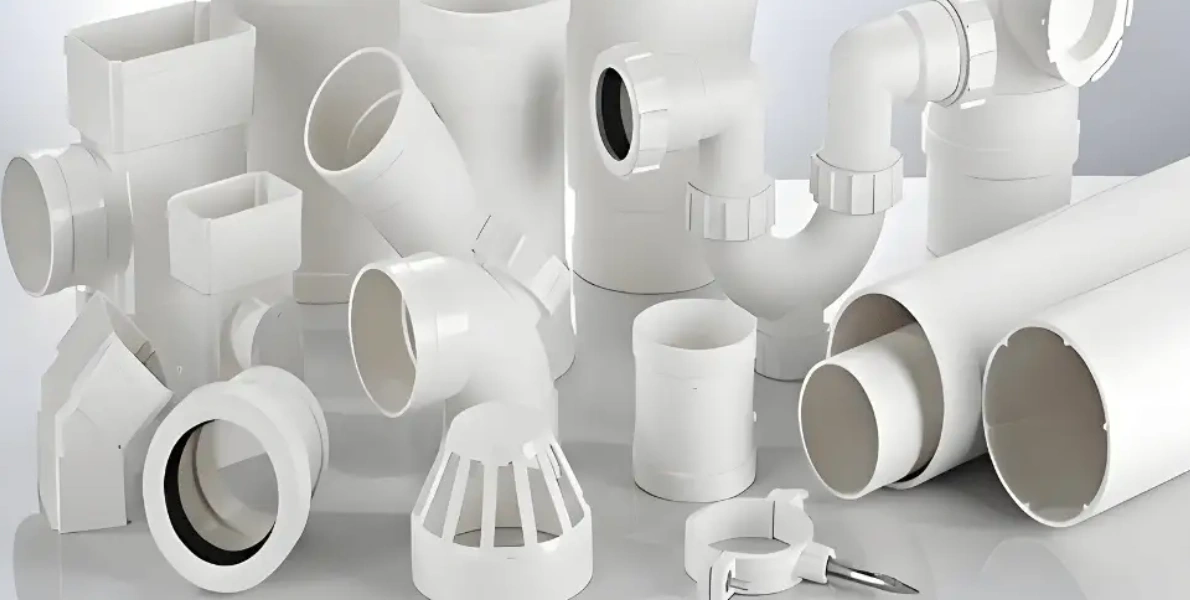 PVC-Sanitärarmaturen
Thermoplastische Elastomere (TPE)
Thermoplastische Elastomere (TPE) vereinen die Verarbeitbarkeit von Thermoplasten mit der Flexibilität von Elastomeren. Typische TPE-Bauteile sind Medizinprodukte, Schuhe, Steckergehäuse und Fahrzeuginnenausstattungen.
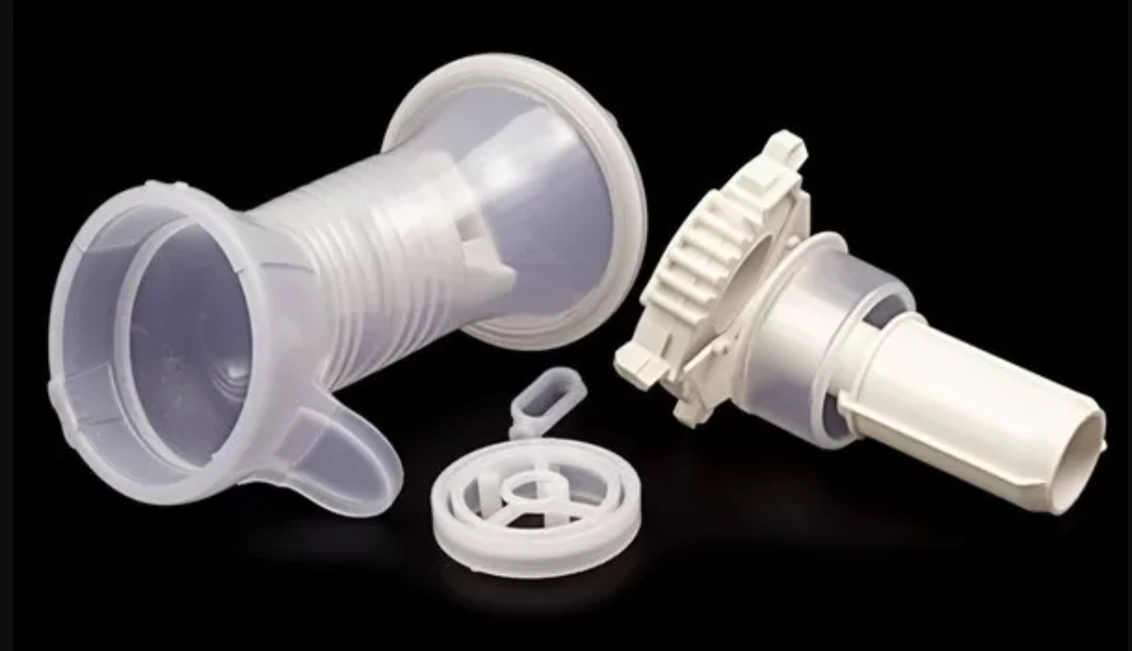 TPE-Medizinprodukte
Thermoplastisches Polyurethan (TPU)
Ein Hauptgrund für die Beliebtheit des Spritzgießens von thermoplastischem Polyurethan (TPU) ist die hohe Flexibilität des Materials. Hinzu kommt, dass TPU abriebfest, robust und chemikalienbeständig ist. Spritzgegossene Teile aus thermoplastischem Elastomer (TPU) werden häufig für Anwendungen wie Lenkradbezüge, medizinische Katheter, Uhrenarmbänder und Handyhüllen verwendet.
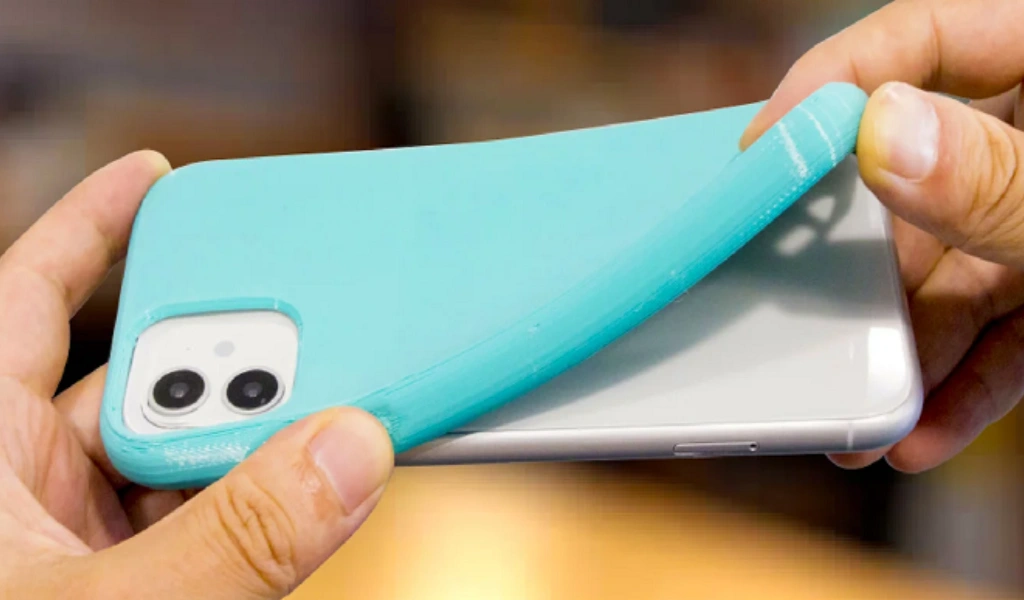 TPU-Handyhülle
Warum eignen sich Thermoplaste für das Spritzgießen – Einfluss der Eigenschaften auf den Prozess
Mehrere Eigenschaften machen Thermoplaste ideal für die Herstellung von Spritzgussteilen aus Kunststoff: Festigkeit, Genauigkeit, Hitzebeständigkeit, Recyclingfähigkeit und Materialvielfalt. Spritzgussteile sind stabiler als 3D-gedruckte. Das liegt an der Homogenität des Produkts und seinen hochwertigen mechanischen Eigenschaften.
Ein weiterer wesentlicher Vorteil von Thermoplasten im Spritzgussverfahren ist ihre Präzision. Diese Konsistenz erweist sich in der Massenfertigung als äußerst nützlich. Die hohe Effizienz trägt außerdem maßgeblich zur Minimierung von Materialverschwendung bei. PAI (Polyamidimid) und PEEK (Polyetheretherketon) sind Beispiele für hitzebeständige Thermoplaste, die häufig in Spritzgussteilen verwendet werden. Hitzebeständigkeit bedeutet, dass diese Kunststoffe dauerhaft bei Temperaturen bis zu 260 °C eingesetzt werden können.
Das Recycling von spritzgegossenen Kunststoffteilen hat in den letzten Jahren an Bedeutung gewonnen. Auch wenn recycelte Kunststoffe gewisse Schwankungen aufweisen, ist diese Möglichkeit für viele Unternehmen dennoch attraktiv. Darüber hinaus stehen Systeme zur Drucküberwachung im Formhohlraum zur Verfügung, um diese Schwankungen zu reduzieren.
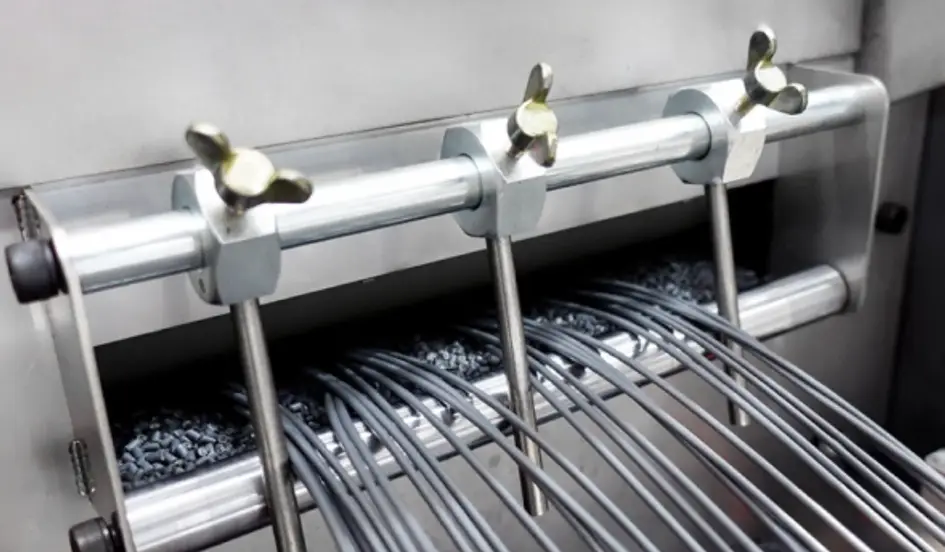 Kunststoffrecycling – Granulierungsschritt
Ebenfalls attraktiv ist die Materialvielfalt der Thermoplaste für das Spritzgießen. Mit diesem Verfahren lässt sich eine breite Palette an Materialien verarbeiten, wie die vorangegangene Liste formbarer Thermoplaste zeigt.
Einschränkungen des thermoplastischen Spritzgießens
Die größte potenzielle Einschränkung des thermoplastischen Spritzgießens sind die hohen Anfangskosten. Das gilt kurzfristig. Langfristig betrachtet spielen jedoch einige Faktoren eine Rolle, die das Verfahren lohnenswert machen, insbesondere bei großen Stückzahlen.
Sie umfassen;
- Hohe Präzision
- Kosteneffizienz
- Minimaler Materialabfall
Erkundigen Sie sich beim Hersteller, welche Vorgehensweisen er anwendet, um sicherzustellen, dass die Spritzgussteile den Vorgaben entsprechen.
Die Wahl des richtigen Thermoplasts für das Spritzgießen
Jeder Thermoplaste verhält sich in thermoplastischen Verarbeitungsprozessen unterschiedlich und wird für das fertige Bauteil verwendet. Die relevanten Faktoren bei der Auswahl des richtigen Thermoplasten müssen berücksichtigt werden. Spritzgussmaterial Dazu gehören Projektanforderungen, der Spritzgussprozess, Kosten und Nachhaltigkeit.
Projektanforderungen Hier stellen Sie Fragen wie: „Was ist die Hauptfunktion der Spritzgussteile? Geht es um Ästhetik oder Festigkeit? Benötigen Sie eine chemische oder …?“ hitzebeständiges Polymer?
Jede Antwort auf eine Frage kann auf einen bestimmten Typ von thermoplastischem Präzisionswerkstoff hinweisen.
Spritzgussverfahren Der nächste Aspekt ist der Spritzgießprozess selbst. Details wie Temperaturen, Abkühlzeiten und Oberflächenbeschaffenheit sind für jedes Material relevant. Die Abstimmung der Materialeigenschaften auf die Prozessanforderungen ist entscheidend für die Gesamteffizienz des Prozesses.
Kosten Wie bei jedem anderen Fertigungsprozess beeinflusst das Budget die Art des verarbeitbaren Materials. Spritzgießfähige Kunststoffe lassen sich in verschiedene Preiskategorien einteilen, von hochpreisigen bis hin zu budgetfreundlichen Produkten.
Sustainability Ein weiterer Aspekt, der zunehmend an Bedeutung gewinnt, ist Nachhaltigkeit. Umweltfreundlichere Praktiken rücken in vielen Unternehmen in den Mittelpunkt. Recycelbare Thermoplaste oder solche, die auf erneuerbaren Energien basieren, können in manchen Fällen Vorrang haben.
Thermoplastisches vs. duroplastisches Spritzgießen
Der größte Unterschied liegt im Verhalten der beiden Kunststoffarten beim Erhitzen und Abkühlen. Thermoplaste härten nicht chemisch aus. Sie kühlen einfach ab und härten aus. Thermoplaste können mehrfach erhitzt und abgekühlt werden, ohne dass ihre Funktionalität beeinträchtigt wird. Im Gegensatz dazu unterliegen Duroplaste beim Spritzgießen einer chemischen Aushärtung oder Vernetzung. Diese Reaktion ist irreversibel; der Kunststoff härtet dauerhaft aus.
Thermoplastisches Spritzgießen im Vergleich zu anderen Formgebungsverfahren
Das Spritzgießen von Thermoplasten kann auch mit dem Pressformen, Blasformen und Rotationsformen verglichen werden, um einen besseren Überblick zu verschaffen.
Formpressen Das Formpressen wird hauptsächlich mit Duroplasten durchgeführt. Dabei werden Druck und Hitze kombiniert, um den Kunststoff zu formen. Das Spritzgießen von thermoplastischen Kunststoffen ermöglicht die Herstellung komplexerer und detaillierterer Teile.
Blasformen – Während Spritzguss hauptsächlich für massive Produkte verwendet wird, stellt Blasformen Hohlkörper her. Spritzguss ist zudem präziser.
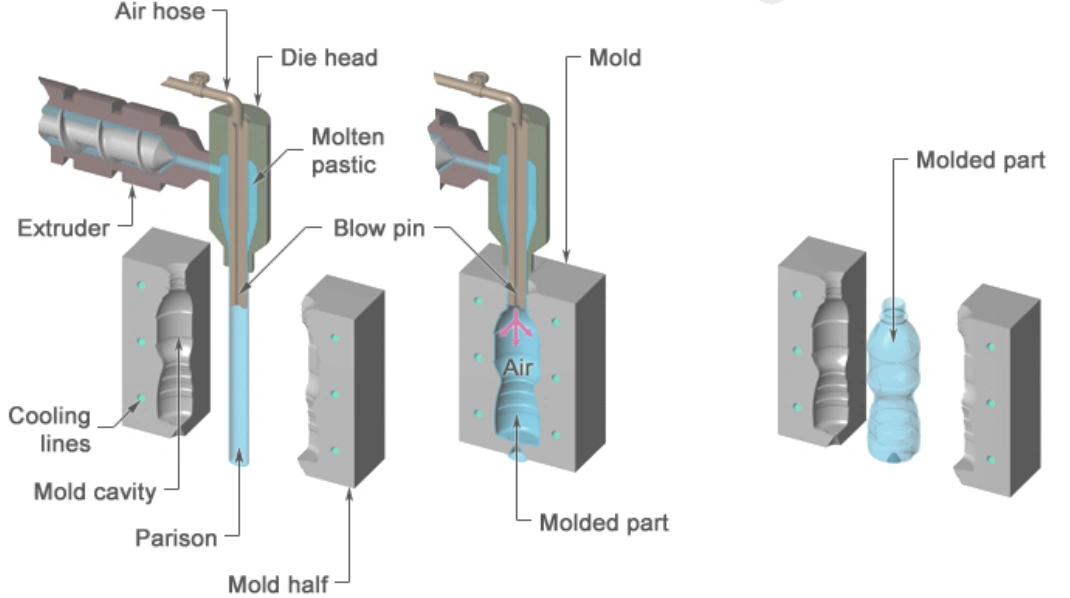 Kunststoffblasformen
Rotationsformen Rotationsformen erzeugt große, hohle Teile. Die Komplexität ist geringer als beim Spritzgießen. Es eignet sich auch nicht optimal für die Massenproduktion.
Wofür werden thermoplastische Teile üblicherweise verwendet?
Zu den Anwendungsbereichen von Spritzgussteilen aus thermoplastischen Polymeren zählen die Automobilindustrie, die Spielzeugindustrie, die Medizintechnik, die Unterhaltungselektronik und die Verpackungsindustrie. Präzisionsteile aus thermoplastischen Kunststoffen werden unter anderem auch häufig bei Gartengeräten und im Bauwesen eingesetzt.
Automobilindustrie – Gehäuse, Behälter, Stoßfänger, Armaturenbrettkomponenten
Spiele und zugehörige Teile – Puzzles, Spielzeug, Drohnen
Medizintechnik – Diagnostische Gehäuse, chirurgische Komponenten, Einwegspritzen
Consumer Elektronik – Batterieanschlüsse, Abdeckungen für Computer und Smartphones
Verpackungs- – Lebensmittelbehälter, Getränkeflaschenverschlüsse, Kosmetikverpackungen
Bauwesen – Sanitärteile und -armaturen, Fensterrahmen, Dämmstoffe
Formentypen und Werkzeuge für das thermoplastische Spritzgießen
Für thermoplastische Verarbeitungsprozesse verwenden Hersteller verschiedene Arten von Formen und Werkzeugen. Die folgenden Werkzeug- und Formentypen kommen in diesen Prozessen regelmäßig zum Einsatz.
Komponenten für Polymer-Spritzgießmaschinen
Die Hauptkomponenten der Spritzgießmaschine sind die Schließeinheit, die Düse und die Schnecke, der Zylinder und der Trichter sowie die Form- und Auswerfereinheit.
Die Schließeinheit – Es erhält den geschlossenen Zustand der Form aufrecht, während beim Formgebungsprozess starker Druck ausgeübt wird.
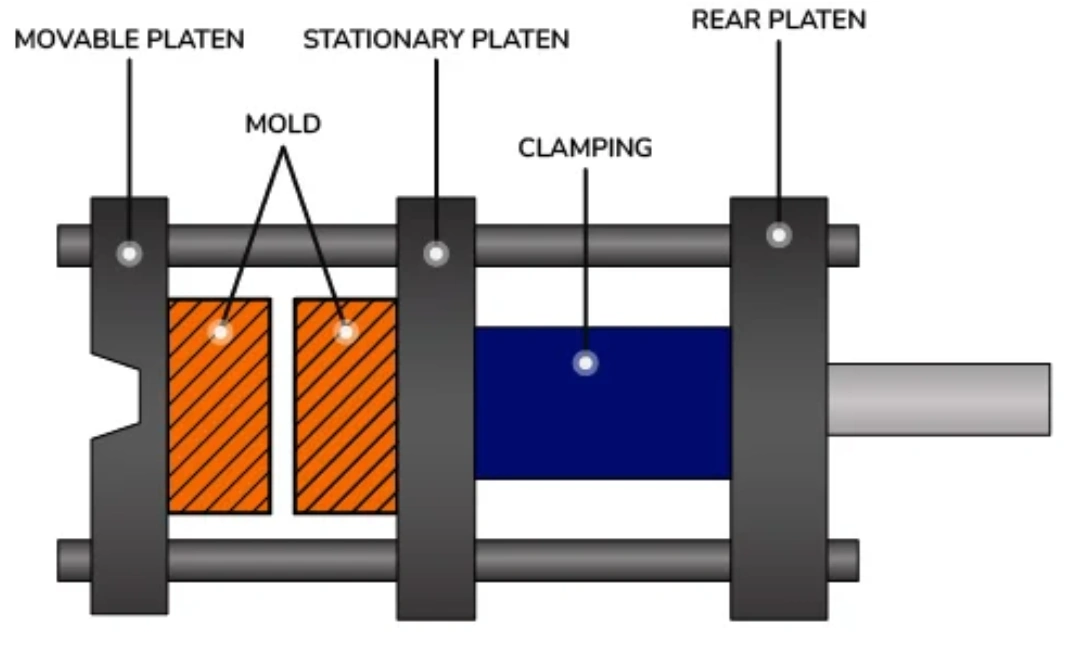 Spanneinheit
Düse und Schraube – Dieses System spritzt geschmolzenes thermoplastisches Material in die Form und trägt zu einem gleichmäßigen Schmelzen bei.
Fass & Trichter – Die beiden Komponenten werden kombiniert, um Pellets in das System einzuführen und diese zu schmelzen.
Form- und Auswerfereinheit – Die Form bestimmt die Gestalt des Teils, während der Auswerfer das fertige Produkt nach dem Abkühlen und Erstarren freigibt.
Arten von Formen für spritzgießfähige Kunststoffe
Hier sind einige Arten von Formen, die Sie beim Spritzgießen von Kunststoffteilen erwarten können:
- Einzelkavitätenformen – Sie sind die einfachsten und gebräuchlichsten Formen. Sie eignen sich ideal für Präzisionsteile oder die Fertigung kleiner Stückzahlen, da sie auf ein Teil pro Zyklus beschränkt sind.
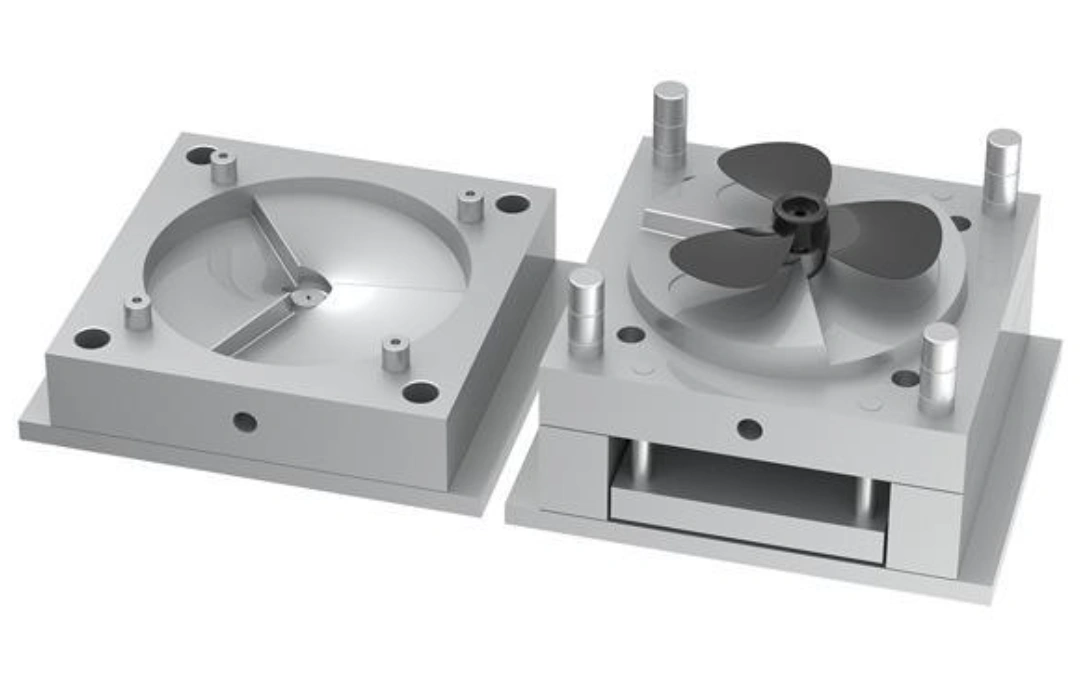 Einkavitäten-Werkzeug
- Formen mit mehreren Kavitäten – Mehrfachformen sind ebenfalls sehr beliebt, vor allem weil sie mehrere Teile pro Arbeitsgang produzieren. Sie sind äußerst kosteneffizient.
- Kaltkanalformen – Diese Formen werden auch häufig eingesetzt, insbesondere bei der Fertigung kleiner bis mittlerer Stückzahlen.
- Heißkanalformen Diese Formen eignen sich für die Produktion mittlerer bis hoher Stückzahlen. Ihr Vorteil liegt in der Vermeidung von Angussverlusten und der Möglichkeit, kürzere Zykluszeiten zu realisieren.
- Familienformen – Obwohl sie nicht so weit verbreitet sind, können diese Formen auch mehrere verschiedene Teile in einem Zyklus herstellen. Sie eignen sich perfekt für die Fertigung von Bauteilen für Baugruppen.
- Formen einsetzen – Dies ist eine spezielle Kategorie von Formen. Sie kombiniert vordefinierte Komponenten und verkürzt so den Prozess.
- Prototypenformen Da diese Formen für die Kleinserienfertigung und Prüfung bestimmt sind, werden sie typischerweise aus kostengünstigeren Materialien wie beispielsweise Aluminium hergestellt.
- Zweikomponenten- (Mehrkomponenten-) Formen – Das Zweikomponenten-Spritzgießverfahren ermöglicht das Einspritzen verschiedener Materialarten oder Farben. Es eignet sich besonders für integrierte Bauteile.
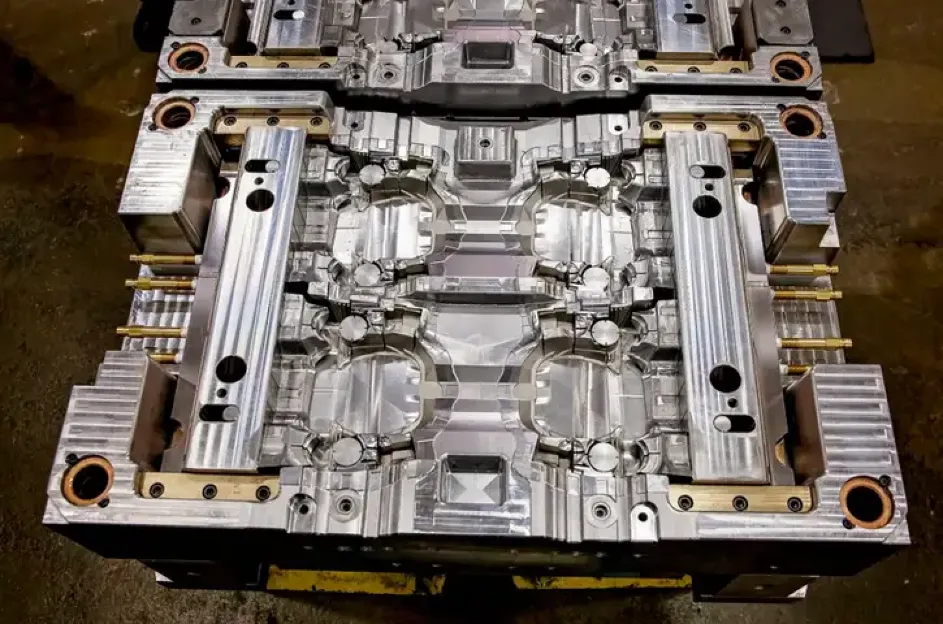 Zweikomponenten-Spritzgussform
- Formen abschrauben Dies ist eine weitere spezielle Art von Formen. Hersteller benötigen diese Formen für Kappen und andere Gewindeteile.
- Stapelformen Diese Werkzeugtechnologie ist selten. Sie ist jedoch notwendig, wenn mehrere Trennlinien übereinander angeordnet werden müssen. Sie ermöglicht einen hohen Ausstoß, aber die hohen Kosten und die Komplexität können hinderlich sein.
Häufige Probleme beim thermoplastischen Spritzgießen beheben
Hier sind einige häufig auftretende Probleme wie Brandspuren, Materialüberschuss, Verformungen, Einfallstellen und unvollständige Füllung beim thermoplastischen Spritzguss sowie deren Fehlerbehebung und Lösungsansätze.
| Problem beim Spritzgießen | Beschreibung/Ursache | Abhilfemaßnahmen |
| Brandflecken | Das Bauteil wird durch zu hohe Temperaturen oder eingeschlossene Luft beschädigt. | Niedrigere Schmelztemperatur und verbesserte Entlüftung |
| Überschüssiges Material | An den Trennfugen tritt etwas geschmolzenes Material aus. | Verbesserte Ausrichtung und Klemmung. Minimierter Verschleiß. |
| Verzerrung | Innerer Stress und ungleichmäßige Kühlung | Wanddickenschwankungen minimieren und Kühlkanäle optimieren |
| Sinkspuren | Ungleichmäßige Schrumpfung entlang dickerer Abschnitte | Gleichmäßige Wandgestaltung und korrekter Packungsdruck |
| Unvollständige Füllung | Verursacht durch kalte Form, zu niedrigen Einspritzdruck oder unzureichende Schmelze | Richtige Einstellung von Druck und Temperatur |
Wichtige Parameter beim thermoplastischen Spritzgießen
Die wichtigsten Parameter beim Spritzgießen von Thermoplasten werden im Folgenden erläutert;
Schmelztemperatur – Dies ist die Temperatur des geschmolzenen thermoplastischen Materials.
Formtemperatur – Es ist die Temperatur der Form, die sich auf Schrumpfung, Zykluszeit und Abkühlgeschwindigkeit auswirkt.
Einspritzdruck – Durch den Einspritzdruck wird das geschmolzene thermoplastische Material in die Form gepresst.
Druck halten Dieser Druck wird nach dem Einspritzvorgang angewendet, um die Abmessungen des Bauteils zu erhalten und den Schrumpfungsprozess auszugleichen.
Kühlzeit – Die Abkühlzeit ist die Zeit, die das Bauteil zum Erstarren benötigt.
Einspritzgeschwindigkeit – Dies ist die Geschwindigkeit der thermoplastischen Einspritzung.
Gegendruck – Dies ist der Druck, dem das thermoplastische Material im Zylinder ausgesetzt ist.
Schneckendrehzahl – Es bezieht sich auf die Drehzahl der Schraube.
Klemmkraft – Dies ist die Kraft, die die Form geschlossen hält.
Schussgröße – Dies ist die Menge an eingespritztem Thermoplast. Sie sollte der Größe der Form entsprechen.
Düsentemperatur – Die Düsentemperatur wird am Formeintritt gemessen.
Ausstoßgeschwindigkeit und -kraft – Diese beiden Parameter helfen dabei, das Teil aus der Form auszuwerfen.
Verweilzeit – Dies ist die Zeit, die das thermoplastische Material im Inneren des erhitzten Zylinders verbringt.
Schlussfolgern
Wie dieser Beitrag gezeigt hat, ist das thermoplastische Spritzgießen ein wichtiges industrielles Fertigungsverfahren. Es kommen spezifische Materialien und Prozesse zum Einsatz, und die Endprodukte sind hochwertige Produkte für verschiedene Branchen. Bedenken Sie jedoch, dass die Vielseitigkeit, Kosteneffizienz und Präzision dieses Verfahrens nur mit dem richtigen Ansatz erreicht werden können. Entscheidend für diese Strategie ist die Zusammenarbeit mit einem Expertenteam, das Spritzgussprojekte unterstützen kann.
Spritzgussdienste Sie sind für Unternehmen aus den Bereichen Konsumgüter, Industrieanlagen, Elektro- und Elektronikgeräte sowie Medizintechnik konzipiert. Nehmen Sie noch heute Kontakt mit uns auf.
FAQ
Was ist besser, Kunststoff oder Thermoplast?
Thermoplaste bilden eine breite Kategorie von Kunststoffen, daher ist dieser Vergleich möglicherweise nicht ganz zutreffend. Thermoplaste werden jedoch häufig im Spritzgussverfahren eingesetzt, da sie sich leicht schmelzen und zu Bauteilen formen lassen.