
Leitfaden zum DFM-Spritzgießen
Der erste Schritt besteht darin, das Kunststoffteil zu konstruieren. Die Entscheidung fällt erst, wenn die Konstruktion auf die Realität trifft. Spritzgießen Hier beginnen die eigentlichen Herausforderungen. Selbst scheinbar kleine Fehler bei der Wandstärke, der Angussplatzierung oder anderen Faktoren können zu verzogenen Teilen, teuren Nacharbeiten an der Form oder Produktionsverzögerungen führen, wodurch sich der Marktstart um mehrere Wochen verzögern kann. Design for Manufacturing (DFM) schließt diese Lücke, bevor sie zum Problem wird.
DFM (Design for Manufacturability) beim Spritzguss ist eine strukturierte Überprüfung, die feststellt, ob ein Design tatsächlich effektiv herstellbar ist.Der Prozess untersucht alles, vom Kunststofffluss in den Formhohlraum bis hin zur optimalen Platzierung der Auswerfer, um Oberflächenverformungen zu minimieren. Die frühzeitige Erkennung dieser Probleme ist wichtig, da die Entwicklungskosten für Kunststoffformteile hoch sind und die Werkzeugausstattung eine erhebliche Vorabinvestition darstellt.
Boda bietet Spritzgussservice Zusätzlich zur vollständigen DFM-Analyse, die wir unseren Kunden im Rahmen des Angebotsprozesses anbieten, können wir 3D-Dateien prüfen, um potenzielle Probleme zu erkennen und diese vor der Werkzeugerstellung zu kennzeichnen. Eine DFM-Prüfung kann in diesem Stadium die kostengünstigste Option sein, egal ob Sie ein Design optimieren oder Spritzgussoptionen evaluieren möchten.
Was ist DFM beim Spritzgießen?
Konstruktion für die Fertigung im Spritzgussverfahren
DFM oder Design für die FertigungDie DFM-Methode (Design for Manufacturing) konzentriert sich auf die Entwicklung von Bauteilen, die einfach, effizient und kostengünstig herzustellen sind. Im Kontext des Kunststoffspritzgießens wird die DFM-Analyse eingesetzt, um ein 3D-Modell hinsichtlich der Prozessbeschränkungen zu bewerten. Dies hilft, potenzielle Fehler, Ineffizienzen oder Konstruktionsmerkmale zu identifizieren, die die Werkzeugherstellung unnötig komplex oder kostspielig machen würden.
Dieser Prozess wird in einem DFM-Bericht formalisiert. Der Bericht visualisiert die Ergebnisse mit kommentierten 3D-Bildern, farbcodierten Analysekarten und strukturierten Vorschlägen. Dies bietet Konstrukteuren und Formenbauern einen gemeinsamen Bezugspunkt, bevor Stahlschnitte vorgenommen werden.
Warum ist DFM vor dem Stahlschneiden wichtig?
Die Kosten für Spritzgusswerkzeuge können erheblich und größtenteils irreversibel sein. Standard-Produktionsformen kosten je nach Komplexität, Material und Anzahl der Kavitäten zwischen einigen Tausend und Zehntausenden oder sogar Hunderttausenden von Dollar. Ein Werkzeugwechsel nach Produktionsbeginn oder, noch schlimmer, nach Fertigstellung des Produkts ist teuer und zeitaufwendig.
Die DFM-Analyse ermöglicht die frühzeitige Erkennung von Problemen in der Konstruktionsphase, wenn Änderungen deutlich kostengünstiger sind als Korrekturmaßnahmen nach der Werkzeugfertigung. DFM-Spritzgießen kann Probleme frühzeitig aufdecken.
- Teile blieben aufgrund unzureichender Entformungswinkel in der Form stecken.
- Einfallstellen oder Verformungen können durch ungleichmäßige Wandstärke verursacht werden.
- Unterbietungen, die komplexe (und kostspielige) Nebenmaßnahmen erfordern
- Platzierung von Toren, die zu sichtbaren Schweißspuren oder Oberflächenfehlern führt
- Die Rippen-zu-Wand-Verhältnisse, die kosmetische Mängel an den Außenflächen verursachen
DFM vs. Mold Flow Analysis – Worin liegt der Unterschied?
DFM und Moldflow Analysis (MFA) werden zwar häufig gemeinsam eingesetzt, dienen aber unterschiedlichen Zwecken. DFM ist die Bewertung struktureller und geometrischer Merkmale des Bauteilmodells. Moldflow Analysis simuliert das Schmelzen von Kunststoff im Formhohlraum während des Füllens und Nachfüllens.
DFM ist für einfachere Teile ausreichend. Die Kombination von DFM und einer vollständigen Formsimulation vor Beginn der Werkzeugherstellung liefert das beste Bild für komplexe Geometrien oder hochpräzise Anwendungen.
Probieren Sie Boda jetzt aus!
Der DFM-Bericht zum Spritzgießen: Schlüsselelemente
DFM-Werkzeugkasten für Spritzguss
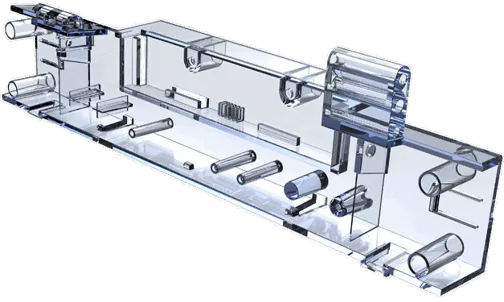
Ein umfassender DFM-Bericht behandelt die wichtigen Konstruktions- und Werkzeugentscheidungen, die die Teilequalität und die Produktionseffizienz beeinflussen. Er erläutert, was jeder DFM-Bericht enthalten muss und warum dies wichtig ist.
Torart und Lage
Der Angusskanal ist die Stelle, an der das geschmolzene Plastik in den Formhohlraum eintritt. Art und Position des Angusskanals beeinflussen direkt das Aussehen, die Stabilität und die Effizienz des Formprozesses. Eine falsche Position des Angusskanals kann zu Verzug, Schweißspuren und sichtbaren Beschädigungen an optisch empfindlichen Teilen führen.
Die drei am häufigsten von DFM bewerteten Gate-Typen sind:
Direktanschluss / Angusskanal:
Es ist zwar einfach, hinterlässt aber eine große und oft sichtbare Narbe. Vermeiden Sie Oberflächen, die für das Erscheinungsbild wichtig sind.
Seiten-/Kantentor:
Es ist besser steuerbar und kann für Mehrfachkavitäten-Layouts verwendet werden. Es hinterlässt kleine Randspuren, die in bestimmten Montagekontexten akzeptabel sein können.
Bananen-/U-Boot-Gate:
Verbraucherteile sind die bevorzugte Wahl. Die Angussnarbe wird auf eine verdeckte Fläche geführt, sodass keine Nachbearbeitung oder Beschnittarbeiten erforderlich sind. Aufgrund des höheren Strömungswiderstands ist eine präzisere Auswurfkonstruktion notwendig.
Ein Heißkanalsystem kann verwendet werden, um die Kanallängen und den Materialabfall bei Einkavitätenformen mit Angüssen auf nur einer Seite zu kontrollieren.
Vergleich der Gattertypen
| Tortyp | Am besten geeignet, | Sichtbarkeit der Tornarbe | Empfohlen für |
| Direkt / Spruegate | Einfache und unauffällige Komponenten | Hoch – sichtbare Röte in der Mitte | Optische Teile werden nicht empfohlen. |
| Seiten-/Randtor | Einfache Teile, Mehrkavitätenformen | Kleine Gebrauchsspuren an den Rändern | Auch für andere Anwendungen als Kosmetik geeignet |
| Bananen-/U-Boot-Tor | Konsumgüter, Baugruppen | Keine – nach der Montage verborgen | Die meisten Anwendungen werden empfohlen |
| Heißkanalanguss | Große, einteilige Bauteile mit hohem Volumen | Minimal – Nahezu abfallfrei | Am besten für die Produktion im großen Maßstab |
Platzierung des Auswerferstifts
Nach jedem Zyklus wird das Formteil mithilfe von Auswerferstiften aus der Form gedrückt. Die korrekte Platzierung der Stifte ist wichtig: Zu wenige oder falsch platzierte Stifte können das Formteil verformen oder sichtbare Spannungsrisse (Weißfärbung) auf der Oberfläche verursachen.
Nachfolgend sind einige der besten Vorgehensweisen für die Anordnung des Auswerferstifts während einer DFM-Evaluierung aufgeführt:
Platzieren Sie die Stifte in der Nähe von Rippen oder Vorsprüngen, wo der Widerstand gegen das Entformen am größten ist.
- Verwenden Sie Auswerferrohre an den Ansatzstellen mit Durchgangslöchern.
- Die Stifte sollten symmetrisch verteilt werden, um die Auswurfkraft auszugleichen und ein Verkippen des Teils zu verhindern.
- Achten Sie darauf, dass die Markierungen nach Möglichkeit auf anderen Oberflächen als kosmetischen angebracht werden.
Um die Widerstandskräfte auszugleichen, werden umso mehr Auswerferstifte benötigt, je größer die Anzahl der Rippen ist.
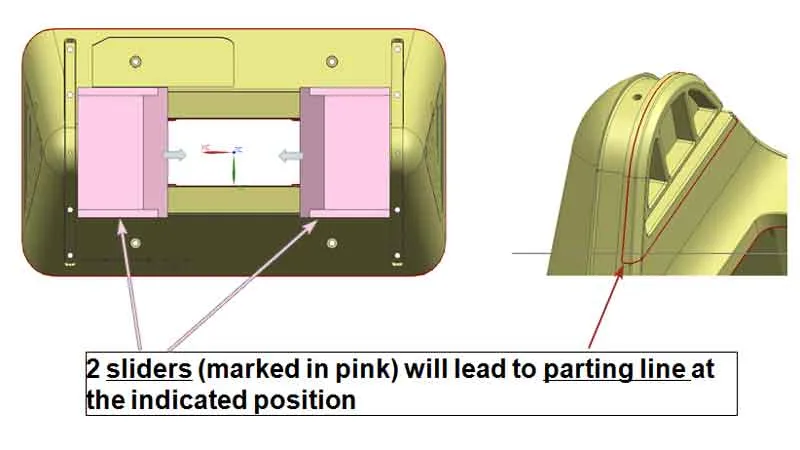
Die Trennlinienposition
Die Trennlinie ist der Punkt, an dem die beiden Hälften aufeinandertreffen. Das Bauteil weist stets eine sichtbare Markierung auf. DFM zielt darauf ab, diese Linie so zu platzieren, dass sie die Optik und Funktionalität minimal beeinträchtigt.
Trennlinien lassen sich auf flachen oder gestuften Blechen leicht platzieren. Die Ausrichtung der Trennlinien bei komplexen Geometrien oder Rohrformen kann sich auf Entformungswinkel, Maßtoleranzen und die Kanallänge auswirken. Ein DFM (Design for Manufacturing) sollte alle Optionen und Kompromisse berücksichtigen.
Hinterschnitt-Heber und -Gleiter
Auswerfer oder Schieber sind erforderlich, wenn ein Werkstück Hinterschneidungen aufweist, die ein direktes Entformen verhindern würden. Sie erhöhen zwar die Komplexität und die Kosten der Werkzeuge, sind aber für Werkstücke mit komplexen Geometrien unerlässlich.
DFM-Analysen erfassen die Positionen aller benötigten Hub- und Schieberelemente und zeigen die von ihnen auf der Teileoberfläche hinterlassenen Abdrücke an. Der Werkzeugverschleiß an beweglichen Schnittstellen wird mit der Zeit deutlicher sichtbar, was insbesondere für die Serienfertigung von Bedeutung ist.
Wandstärke und Rippendesign
Das Prinzip der gleichmäßigen Wandstärke in Spritzgussform Design Dies ist grundlegend und gleichzeitig eines der am häufigsten missachteten Prinzipien. Sind die Wände nicht gleichmäßig dick, füllt und kühlt der Kunststoff unterschiedlich schnell ab. Dies kann zu inneren Spannungen und Einfallstellen führen.
DFM-Wanddickenanalysen prüfen Folgendes:
- Die Wände sind zu dick, was zu Einfallstellen und längeren Zykluszeiten führt.
- Die Wände sind zu dünn (was zu strukturellen Schwächen oder zu kurzen Schussbahnen führt).
- Ein abrupter Übergang zwischen dicken und dünnen Schichten
- Ein zu hohes Verhältnis von Rippen- zu Wandstärke – Rippen sollten typischerweise 50–60 % der Stärke der angrenzenden Wand aufweisen, um Einfallstellen auf der gegenüberliegenden Seite zu vermeiden.
Im DFM-Bericht müssen alle zu erwartenden Folgen dokumentiert werden, wie beispielsweise die Rippen auf einer schrägen Oberfläche.
Tiefgangwinkelanalyse
Die Entformungsschrägen sind die kleinen Verjüngungen an den senkrechten Wänden des Formteils, die ein sauberes Entformen ermöglichen. Teile mit unzureichender Entformungsschräge kleben, schleifen oder verformen sich beim Auswerfen.
Moderne CAD-Programme beinhalten Werkzeuge zur Analyse des Entformungswinkels, die Oberflächen anhand ihres Entformungswinkels farblich kennzeichnen. Typischerweise wird Grün für Oberflächen mit ausreichendem Entformungswinkel und Rot für Oberflächen mit null oder negativem Entformungswinkel verwendet. Auch Farbverläufe sind verfügbar. Diese Analyse sollte im DFM-Bericht enthalten sein, wobei alle Oberflächen, die eine Entformungsanpassung erfordern, gesondert gekennzeichnet werden sollten.
Im Allgemeinen wird empfohlen, die meisten Oberflächen mit einem minimalen Entformungsschrägen von 1-2° spritzzuformen. Strukturierte Oberflächen benötigen eine größere Entformungsschräge, üblicherweise 3-5 Grad, abhängig von der Strukturtiefe.
Probieren Sie Boda jetzt aus!
Werkzeuge für den Spritzguss: Wichtige Überlegungen zum Design for Manufacturing (DFM)
Konstruktionsleitfaden für die Fertigung beim Spritzgießen
Die DFM-Analyse steht nicht isoliert da; sie dient als Grundlage für Entscheidungen über SpritzgusswerkzeugeDie während der DFM-Phase getroffenen Werkzeugentscheidungen haben langfristige Auswirkungen auf die Teilequalität, die Produktionsfähigkeit und die Gesamtbetriebskosten.
Auswahl von Formbasen für Kleinserien
Nicht alle Produkte benötigen eine gehärtete Form für die Fertigung. Aluminium- oder halbgehärtete Formplatten sind eine kostengünstigere und schnellere Alternative zur Herstellung von Prototypen, Übergangsteilen oder Kleinserien. Bei der Empfehlung von Materialien und Normen für Formplatten sollte DFM das geplante Produktionsvolumen berücksichtigen.
Folgende Punkte sind bei der Auswahl von Formbasen für Kleinserien zu beachten:
- Aluminiumformen lassen sich schneller bearbeiten und sind kostengünstiger. Je nach Legierung, Design und Material erreichen sie häufig 20,000 bis über 100,000 Zyklen.
- P20-Stahlformen: Ausgezeichnetes Gleichgewicht zwischen Bearbeitbarkeit, Haltbarkeit und Eignung für die Fertigung mittlerer Stückzahlen
- Für Anwendungen mit hohem Durchsatz, abrasiven Materialien oder engen Toleranzen werden Formen aus H13/gehärtetem Stahl benötigt.
- Master Unit Die (MUD)-Systeme: Austauschbare Einsätze für eine Standard-Basisform – Ideal für Produktfamilien und häufige Designiterationen.
Mehrkavitätenwerkzeuge vs. Einkavitätenwerkzeuge
Die Anzahl der Kavitäten in einer Form beeinflusst die Teilekosten pro Zyklus. Sie wirkt sich außerdem auf das Angusskanalsystem, die Angussplatzierung und die Anforderungen an das Maschinengewicht aus. DFM sollte die Kavitätenanzahl bei der Werkzeugauswahl berücksichtigen.
Mehrfachformen können die Stückkosten senken, erhöhen aber die anfänglichen Werkzeugkosten und erfordern eine höhere Maßgenauigkeit zwischen den Kavitäten. Der Einsatz eines Einzelformwerkzeugs oder eines Prototypeneinsatzes ermöglicht es, Designänderungen vor der Serienfertigung vorzunehmen. Dies ist besonders vorteilhaft für neue Produkte und Designs, die sich noch nicht in der Produktion bewährt haben.
Probieren Sie Boda jetzt aus!
Fazit
Die DFM-Analyse ist mehr als nur eine Formalität. Sie ist eine lohnende Investition in den Spritzgussprozess. Durch die systematische Untersuchung von Angussplatzierung, Auswerfereinstellung, Wandstärke, Entformungsschrägen, Trennlinien und Werkzeugstrategie vor Produktionsbeginn eliminiert die DFM-Analyse die kostspieligste Problemkategorie – jene, die erst nach Fertigstellung des Werkzeugs entdeckt wird. Die Kombination von Formfüllsimulation mit komplexen Anwendungen bietet Werkzeugkonstrukteuren und Werkzeugmachern eine solide, gemeinsame Entscheidungsgrundlage.
Boda bietet im Rahmen seiner Spritzgussdienstleistungen eine vollständige DFM-Analyse an, die Kunden dabei hilft, Konstruktionsprobleme zu erkennen und zu lösen, bevor sie sich für die Werkzeugherstellung entscheiden. Kontaktieren Sie den Boda-Techniker Kontaktieren Sie unser Team für ein DFM-Angebot und eine Überprüfung, wenn Sie bereit sind, Ihr Design vom Konzept bis zur Produktion zu bringen, oder wenn Sie eine zweite Meinung wünschen.