El rectificado ID/OD sirve como técnica para el refinamiento de superficies. El proceso cumple con los requisitos exactos del plano para cada componente. Funciona eficazmente en ángulos y radios detallados presentes dentro y fuera de los componentes utilizados en soluciones de molienda personalizadasAdemás, se adapta perfectamente a las necesidades de fabricación de casquillos, orificios para engranajes, levas y ejes.
Básicamente, el rectificado de diámetro interior y exterior permite ejecutar varias operaciones de rectificado desde una única configuración de dispositivo. Una máquina con varios husillos permite rectificar diferentes diámetros, caras y ángulos. La precisión de la medición alcanza su nivel más alto independientemente de la configuración basada en el centro o en el mandril. Siga leyendo para conocer los datos que debe conocer sobre el rectificado de diámetro interior y exterior.
¿Qué es el rectificado ID y OD?
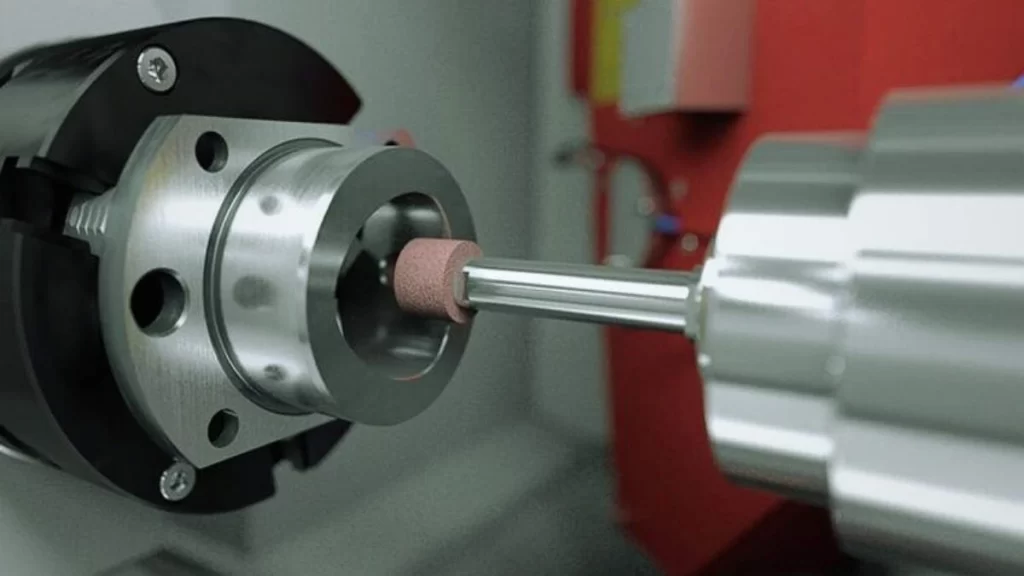
Rectificado de identificación CNC
El rectificado de diámetro interior de precisión funciona mecanizando el diámetro interior de componentes o piezas cilíndricas. El proceso utiliza herramientas de rectificado para dar forma a los orificios y perforaciones de las piezas para cumplir con los requisitos dimensionales precisos y lograr una superficie completa. Además, permite el rectificado de componentes de tuberías, elementos anulares y aplicaciones de bujes.
Por otra parte, el rectificado del diámetro exterior o rectificado sin centros Realiza operaciones de rectificado de superficies en componentes cilíndricos desde el exterior. Esta operación permite obtener superficies exteriores precisas y uniformes en ejes, pasadores y diversas piezas con formas geométricas redondeadas. Por lo tanto, en general, para lograr un acabado de alta calidad en componentes mecánicos, ambas operaciones de rectificado resultan convenientes.
¿Cómo funciona el rectificado ID y OD?
A continuación se muestran los pasos secuenciales involucrados en el rectificado ID/OD:
1. Configuración y sujeción
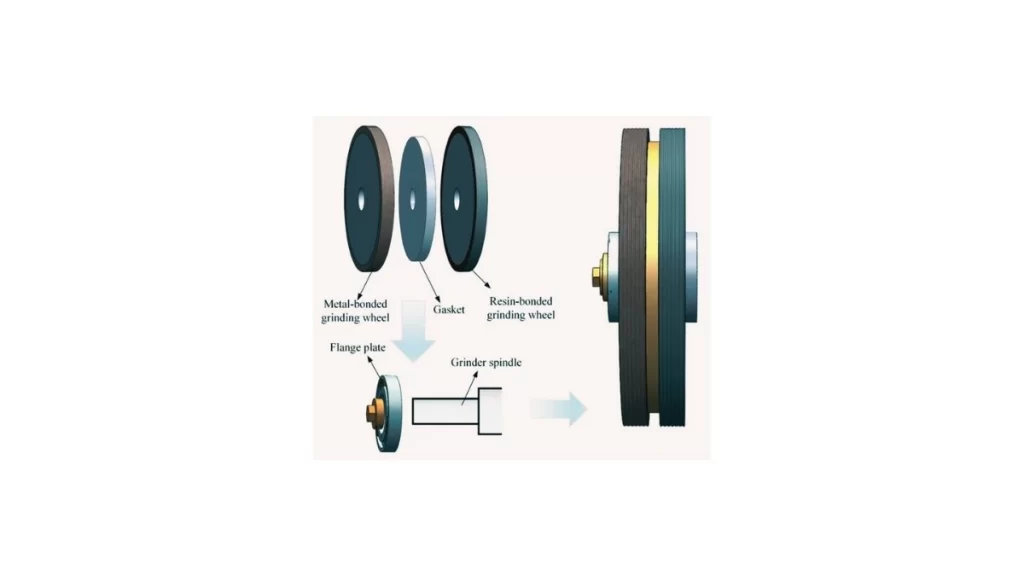
Configuración de sujeción de la muela de rectificar
La instalación de los componentes en la máquina se mantiene segura para el funcionamiento. La muela de rectificar siempre debe ser más pequeña que el ancho de la pieza de trabajo. La pieza de trabajo recibe su apoyo de un husillo y un mandril durante los procesos de rectificado de diámetro interior. La estabilidad del proceso de rectificado para piezas de diámetro exterior se logra mediante su instalación entre centros o en un mandril.
2. Selección de la muela abrasiva
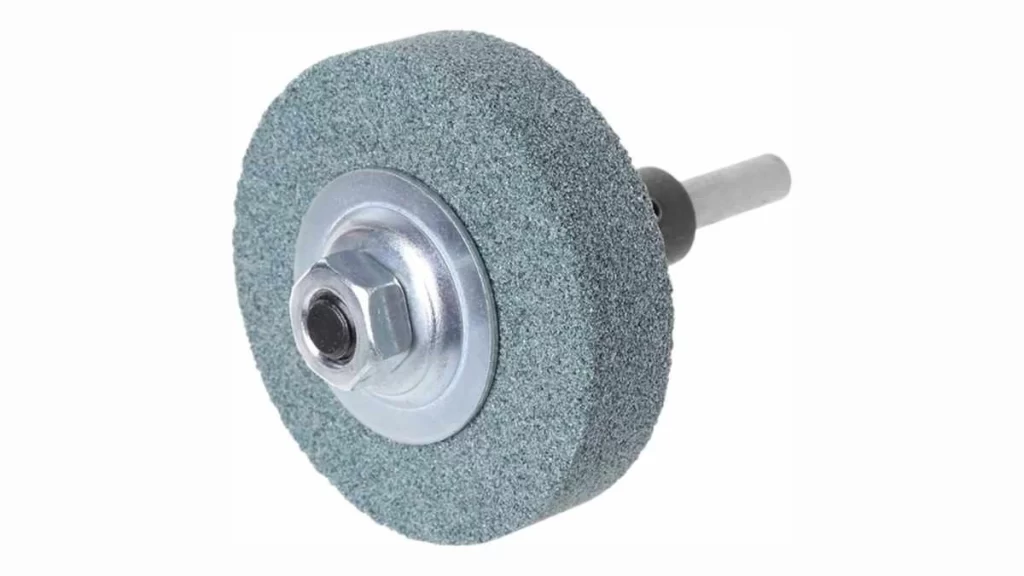
Muela abrasiva
Los operadores de máquinas seleccionan una muela abrasiva adaptándola al material de la pieza y teniendo en cuenta también las necesidades de acabado de la superficie requeridas. La eliminación precisa del material y la calidad de la superficie dependen de la selección del tamaño de grano de la muela adecuado, así como de su nivel de dureza.
3. Posicionamiento de la muela abrasiva
La alineación de la muela de rectificado hacia la pieza de trabajo crea un posicionamiento que se centra en el área para rectificar el diámetro o el orificio. La colocación de la muela difiere entre el rectificado de diámetro interior porque la muela entra a través del orificio, mientras que la muela se desplaza sobre el diámetro exterior durante el rectificado de diámetro exterior.
4. Proceso de molienda
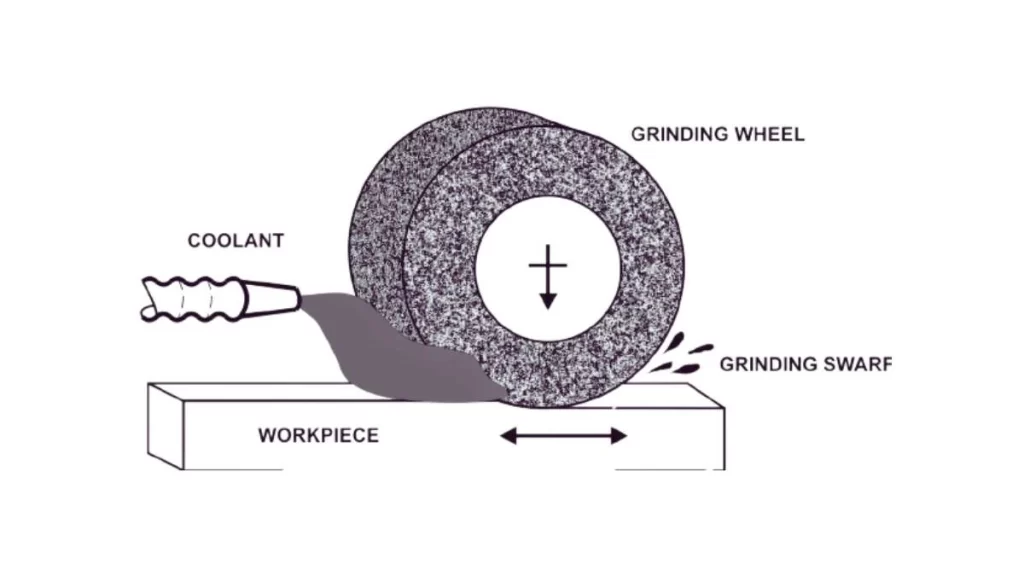
Ilustración del proceso de molienda
La rectificadora activa el movimiento giratorio de la muela a su alta velocidad de funcionamiento. Rectificado de ID CNC En las operaciones de rectificado, la muela avanza radialmente para dar forma a las áreas internas. En cambio, el movimiento de la muela de rectificado OD se produce alrededor de la circunferencia de la pieza externa. El recorte del material se produce en porciones diminutas medidas.
5. Refrigeración y Lubricación
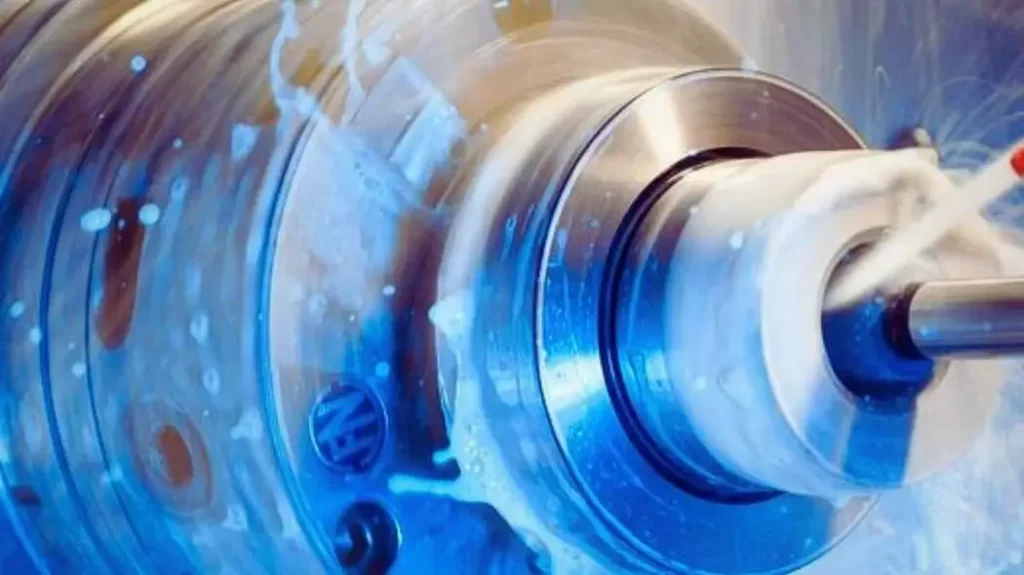
Refrigeración y lubricación durante el proceso de molienda
Durante toda la operación, el sistema aplica refrigerante para controlar la temperatura y proteger la pieza de trabajo de daños. Para prolongar la vida útil de la rueda y producir un acabado superficial superior, el refrigerante desempeña un papel fundamental durante el proceso de rectificado de superficies.
6. Medición y ajuste
La pieza se somete a controles periódicos de medición mediante micrómetros y otras herramientas de medición alternativas. El operador de la máquina ajusta la colocación y la configuración de las ruedas cuando es necesario para mantener un control estricto de las dimensiones.
7 Refinamiento
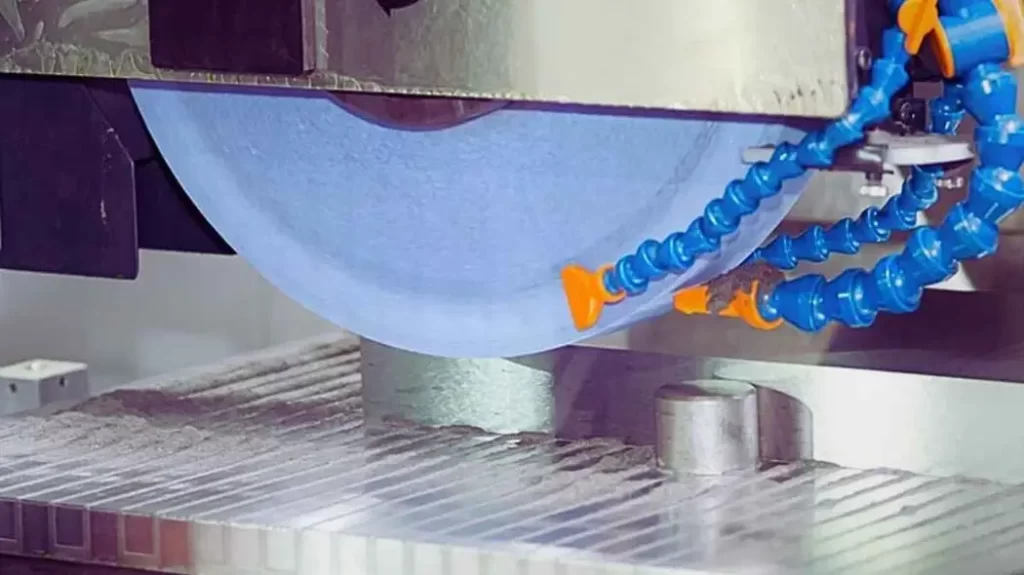
Acabado pulido
Una vez alcanzadas las dimensiones y los estándares de acabado superficial requeridos, finaliza la operación de rectificado. Los operarios extraen la pieza con cuidado para evitar cualquier deformación que pueda resultar del proceso de enfriamiento. Se realizan todas las comprobaciones de dimensiones y acabado superficial para cumplir con los requisitos establecidos en la pieza terminada.
¡Pruebe Boda ahora!
Diferencia entre rectificado de diámetro interior y rectificado de diámetro exterior CNC
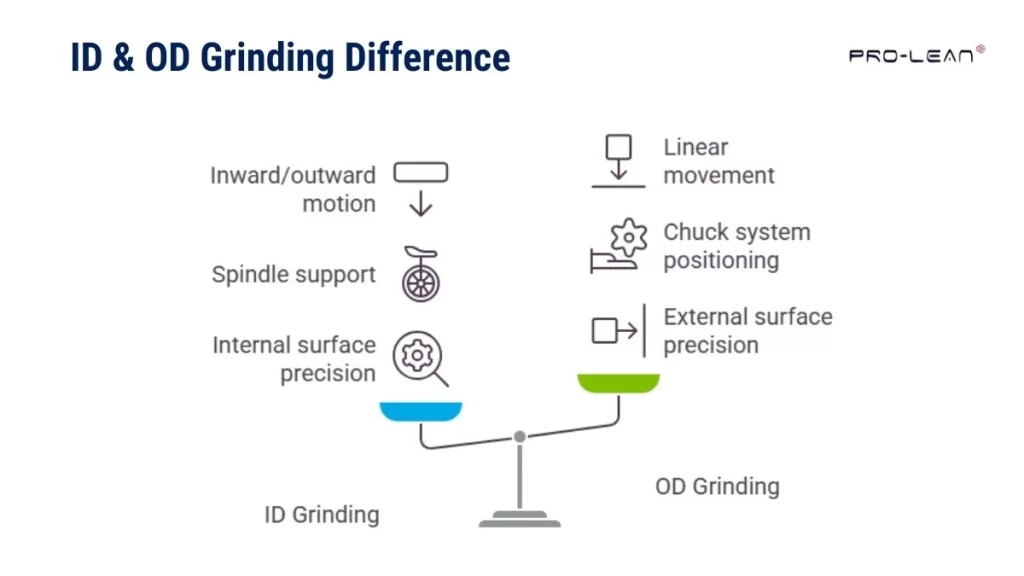
Infografía: Diferencias entre rectificado de diámetro interior y exterior
Texto alternativo: Una infografía que compara el rectificado de diámetro interior y exterior. Muestra visualmente las diferencias clave, destacando el rectificado interno para superficies internas y el rectificado externo para superficies externas.
Echemos un vistazo a la distinción básica entre el DI y el DO. molienda personalizada opciones:
Superficie dirigida
El rectificado cilíndrico interno es un proceso necesario para lograr mediciones precisas del diámetro interno. Sirve para manipular con éxito componentes con canales internos pequeños y estrechos. Se logran tolerancias estrictas en las superficies internas. En comparación, el objetivo principal del rectificado de diámetro exterior es lograr dimensiones cilíndricas externas perfectas. Los acabados superficiales de piezas con requisitos de diámetro estrictos se manejan específicamente mediante este proceso.
Sujeción y montaje de la pieza de trabajo
La pieza recibe un soporte sólido a través de un husillo durante Rectificado de ID CNC Operaciones. Un resultado de precisión depende en gran medida de la posición adecuada de la muela de rectificar. El procedimiento controla cómo se mantiene la muela en el centro de su orificio de instalación.
La pieza debe colocarse en el centro o en un mandril para permitir su rotación durante las operaciones de rectificado exterior. Una configuración adecuada garantiza que se mantenga la concentricidad durante todo el proceso de rectificado.
Trayectoria de la muela abrasiva
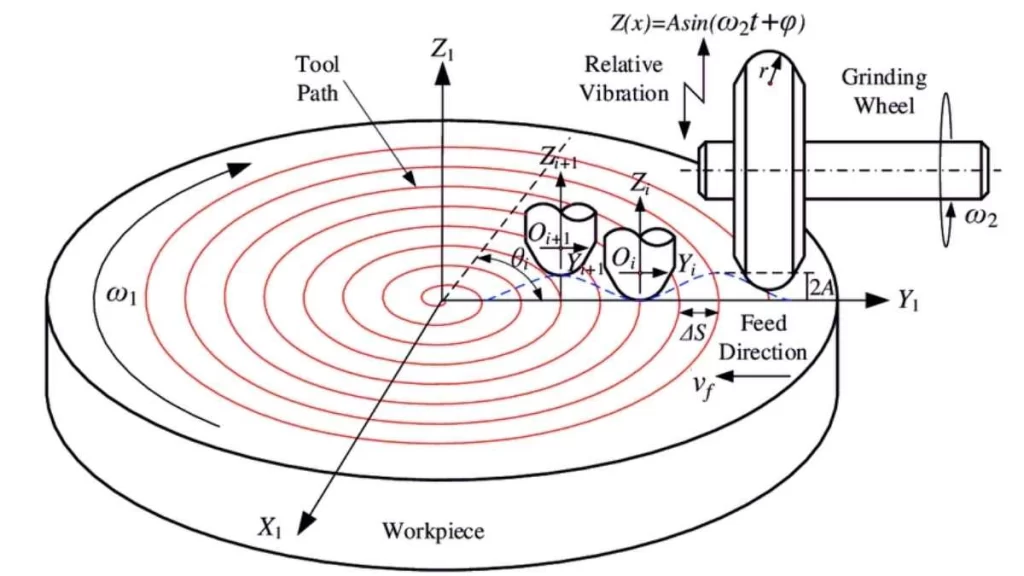
Trayectoria de la muela abrasiva
La muela de rectificado interior funciona mediante un movimiento de entrada y salida. El proceso genera una eliminación precisa del material de la superficie de la pared interior.
Durante el rectificado de diámetro exterior, la rueda giratoria realiza movimientos lineales a lo largo del área externa de la pieza. Todos los puntos de la superficie a lo largo del diámetro exterior experimentan molienda precisa durante todo el proceso.
Aplicaciones y tipos de componentes
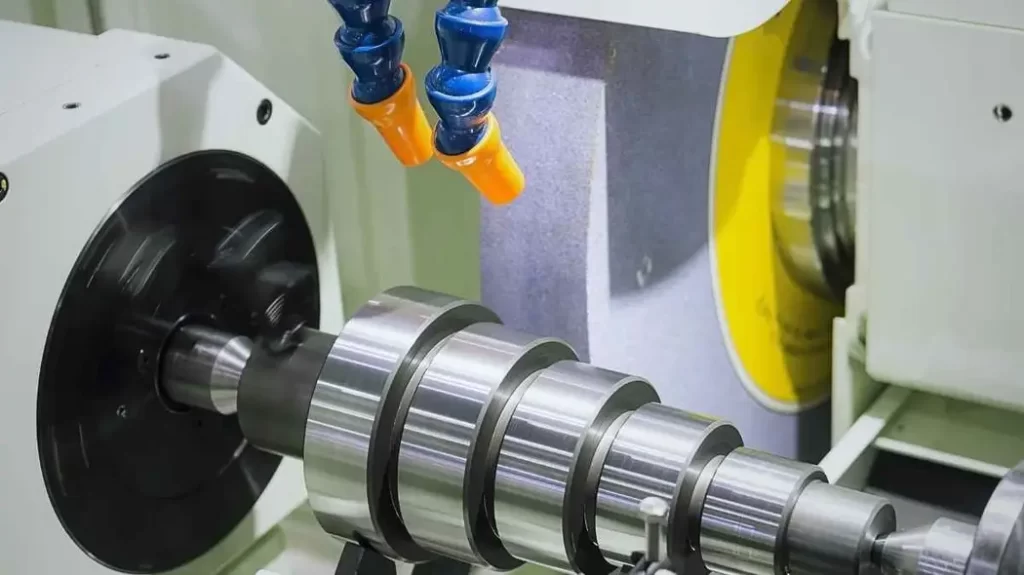
Rectificado CNC OD
El proceso de rectificado de diámetro interior se utiliza específicamente en piezas cilíndricas que contienen orificios, como engranajes y cojinetes. Permite que las características internas alcancen tanto precisión dimensional como calidad uniforme de la superficie. La producción de ejes y rodillos se lleva a cabo mediante procesos de rectificado de diámetro exterior. La superficie lisa con dimensiones precisas requeridas para el montaje del equipo se aplica a estos componentes.
Configuración de máquinas y herramientas
Las rectificadoras de diámetros internos incorporan husillos de precisión junto con muelas pequeñas para su funcionamiento. Las muelas están fabricadas específicamente para rectificar diámetros internos pequeños. Por otro lado, la característica principal de las rectificadoras de diámetro exterior reside en sus grandes muelas abrasivas para realizar operaciones externas. La configuración de la máquina, junto con su estructura rígida, permite realizar trabajos precisos en componentes largos.
Aplicaciones del rectificado de diámetro interior y exterior en las industrias manufactureras
Tabla: Aplicaciones industriales del rectificado de diámetro interior y exterior
| Experiencia | Rectificado de identificación CNC Partes | Rectificado CNC OD Partes | Enfócate |
| Motorium |
Aspectos, bujes, Cigüeñales, Orificios para engranajes |
Ejes, Pistones, Ejes, árboles de levas |
Precisión tolerancias, Acabado superficial, resistencia al desgaste. |
| Aeroespacial |
Carcasas de turbinas, Ejes de motor, Compresor Taladros |
Ejes de turbina, Caja de Cambio es, Exterior Componentes |
Alta resistencia aleaciones fatiga resistencia, micrón tolerancias. |
|
Médical Scientific Dispositivos |
Herramientas quirúrgicas, implantes, Taladros óseos |
Quirúrgica Pasadores, Guía Patas, Catéteres |
Dimensional precisión, sencilla acabados, biocompatibilidad. |
|
Industrial Maquinaria |
Sistema hidráulico Pistones bujes, Mangas |
Ejes, Rodillos, Mangas, Enchufes |
Concentricidad,vestir resistencia, operativos. eficiencia. |
| Petróleo y gas |
Cuerpos de válvulas, Bomba cilindros, Varillas de perforación |
Asientos de válvulas, bomba Ejes, exteriores Bomba Componentes |
Superficies de sellado, presión contención, durabilidad. |
| Electrónica |
Conectores, Patas, Sistema eléctrico Tubos |
Disipadores de calor, Externo Conectores, Pins |
Submicrón tolerancias, disipación de calor, funcionalidad |
¡Pruebe Boda ahora!
Cómo elegir el servicio de rectificado adecuado: rectificado de diámetro interior o de diámetro exterior
Cuándo elegir el rectificado interno (rectificado de ID):
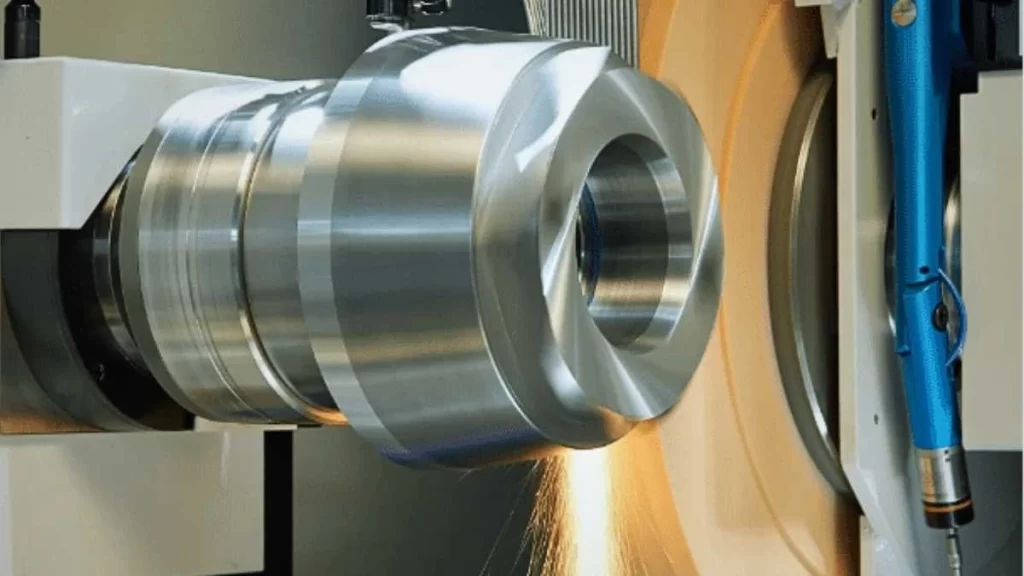
Rectificado de identificación
- Dimensiones internas ajustadas: El rectificado CNC de diámetros interiores permite un control superior de los mismos cuando se requieren tolerancias de fabricación estrictas. Garantiza un control dimensional preciso para rodamientos y carcasas de engranajes. Las especificaciones dimensionales se mantienen precisas a escala micrométrica gracias al rectificado de diámetros interiores, lo que proporciona piezas de acoplamiento exactas.
- Perfiles internos complejos: ID mecanizado de rectificado El mecanizado de roscas adquiere una importancia decisiva a la hora de crear características internas complejas, como conos y radios, así como orificios de varios pasos. El procedimiento permite a los fabricantes dar forma a roscas internas precisas junto con perfiles en ángulo que se requieren con frecuencia en cilindros hidráulicos y orificios de árboles de levas. Sigue siendo muy preciso para formas internas de productos multidimensionales.
- Calibres pequeños y estrechos: El rectificado interno (ID) es el proceso ideal para orificios pequeños y profundos, así como para orificios estrechos. Las piezas médicas y los componentes de válvulas requieren rectificado interno, ya que la uniformidad y el acabado liso en el interior del orificio son características esenciales. El preciso proceso de rectificado ID produce acabados excepcionales y dimensiones exactas que mantienen su calidad superior incluso en entornos internos exigentes.
- Minimizar la deformación: Los tubos de precisión y las carcasas de pequeño diámetro son vulnerables a la deformación. Normalmente, al mecanizarlos mediante procedimientos convencionales, el rectificado interior, un método de eliminación controlada de material, protege la integridad estructural de la pieza. Por lo tanto, este proceso resulta idóneo para situaciones que requieren evitar la acumulación de calor y la deformación.
- Acabado superficial interno superior: El rectificado interior permite obtener acabados internos impecables en componentes como pistones hidráulicos y materiales sensibles a la industria aeroespacial. Estas características son esenciales para reducir los efectos de cizallamiento y evitar la degradación del material. El rectificado interior utiliza muelas abrasivas de alta velocidad y configuraciones precisas para producir superficies que cumplen con los requisitos más exigentes.
Cuándo elegir el rectificado externo (rectificado OD):
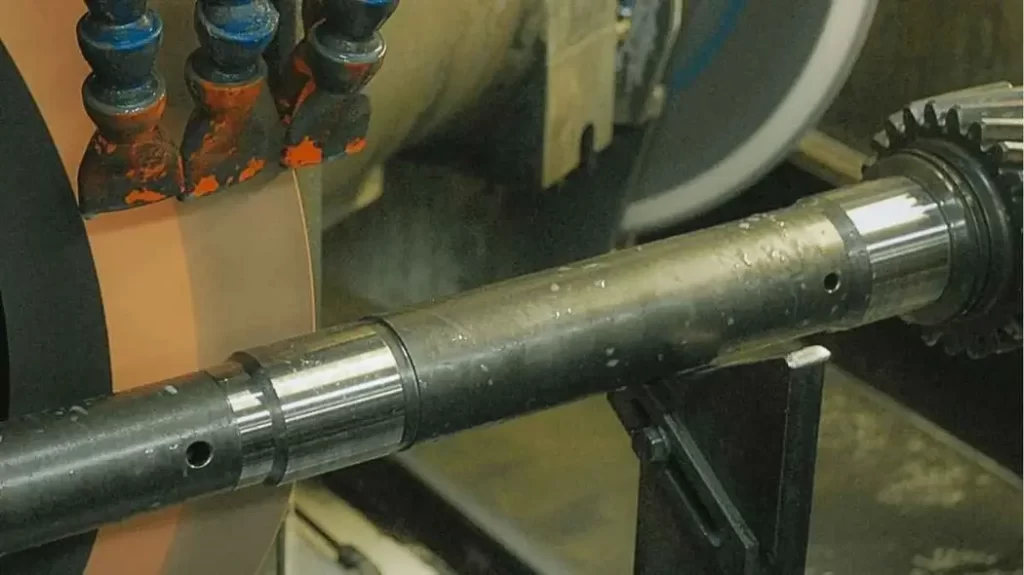
Rectificado OD
- Precisión en los diámetros externos: El rectificado CNC de diámetros exteriores se vuelve esencial para mantener la tolerancia precisa de los diámetros externos de las piezas. El correcto funcionamiento de ejes, pasadores y rodillos depende de superficies perfectamente redondas para un ajuste adecuado. El rectificado de diámetros exteriores permite cumplir con las limitaciones de precisión de aplicaciones críticas, ya que proporciona una consistencia excepcional en las mediciones de diámetros externos.
- Mejoras externas para la resistencia al desgaste: El proceso de alisado de rectificado cilíndrico Produce superficies resistentes en piezas con alto potencial de desgaste, como levas y engranajes, que minimizan la fricción y mejoran su capacidad de servicio.
- Concentricidad en los componentes rotacionales: Los componentes rotativos, como los motores de husillo y los ejes de turbina, alcanzan una concentricidad completa mediante procesos de rectificado exterior. Esto garantiza la estabilidad operativa al evitar movimientos incontrolados y mantener dimensiones externas precisas. Por lo tanto, la mayor vida útil de las piezas rotativas depende en gran medida de lograr la concentricidad, ya que el rectificado exterior reduce tanto el desgaste como las tensiones.
- Piezas cilíndricas grandes: Gracias al rectificado exterior, la superficie externa de los ejes largos y los rodillos grandes permanece uniforme en toda su longitud. Esto garantiza la integridad estructural de dichos componentes.
- Necesidades de producción de alto volumen: Cuando los fabricantes operan líneas de producción de alto volumen, el rectificado exterior garantiza que cada componente cumpla con las especificaciones exactas en cuanto a dimensiones y calidad superficial. Proporciona la consistencia esencial necesaria para la fabricación de numerosas piezas destinadas al ensamblaje de automóviles.
Cómo los servicios de rectificado CNC mejoran la precisión del rectificado de diámetro interior y exterior con tecnología Boda
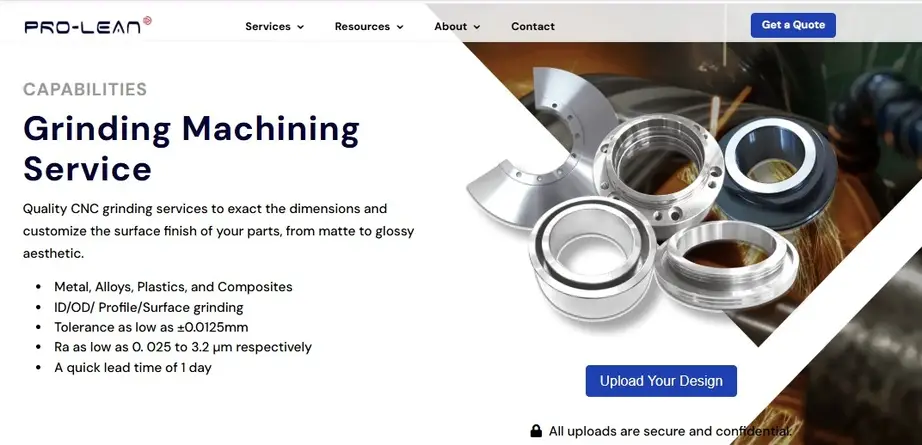
Servicio de mecanizado de rectificado Boda
Boda se dedica a proporcionar tecnología avanzada servicio de rectificado para componentes OEM como bielas, ejes, camisas de cilindros y otras piezas esenciales en todo el país.
Nuestras instalaciones cuentan con tecnología de punta para ejecutar múltiples procesos de molienda, tales como molienda fina, molienda OD, molienda de alta velocidad, molienda húmeda, molienda de múltiples diámetros, molienda escalonada, molienda de precisión, etc.
Nuestras capacidades de rectificado CNC:
- Nuestros sistemas de rectificado OD de alta precisión permiten lograr acabados superficiales entre 6-8 Ra y alcanzar tolerancias de +0.0002″.
- Podemos moler piezas con dimensiones que alcanzan las 59 pulgadas de largo y 11.8 pulgadas de diámetro.
- Nuestras capacidades de producción incluyen múltiples piezas de hasta 100 unidades a la vez para satisfacer demandas de pedidos pequeños y grandes.
Calidad y Certificaciones:
Nuestra empresa mantiene ISO 9001:2015 Establecemos estándares para controlar la calidad de nuestros procesos y garantizar el rendimiento duradero de nuestras piezas. Prestamos servicios a los sectores aeroespacial, petrolero y gasífero, agrícola, de transporte, militar, de generación de energía y de fabricación de semiconductores. Para cualquier solicitud personalizada, contacte con nuestro equipo de ventas y obtenga un servicio de valor añadido para sus proyectos.
FAQ’s
P1: ¿Qué es el rectificado ID y OD?
El rectificado de diámetro interno (DI) mecaniza la superficie interior de tubos, anillos o agujeros. El rectificado de diámetro externo (DE) mecaniza la superficie exterior de objetos cilíndricos. Ambos procesos permiten obtener tolerancias y acabados superficiales precisos.
P2: ¿Cuál es la diferencia entre el rectificado de diámetro interior y el rectificado de diámetro exterior?
El rectificado de diámetro interior (DI) se aplica principalmente al diámetro interno de las piezas. El rectificado de diámetro exterior (DE) se centra en el diámetro externo de objetos cilíndricos. Ambas técnicas requieren configuraciones y herramientas diferentes.
P3: ¿Cuáles son los beneficios de utilizar servicios de rectificado CNC para el rectificado de diámetro interior y exterior?
El rectificado CNC ofrece un control y una consistencia más precisos. Mejora la velocidad de producción al minimizar el error humano. Además, puede manejar meticulosamente diseños complejos con alta repetibilidad.
P4: ¿Cuándo debería elegir el rectificado OD cilíndrico en lugar de otros métodos?
Si necesita piezas redondas con tolerancias estrictas, elija el rectificado cilíndrico exterior. Es ideal para piezas con superficies exteriores simétricas y resulta más eficiente para la producción en masa.
P5: ¿Cuáles son los desafíos para lograr precisión en el rectificado de diámetro exterior e interior?
Conseguir tolerancias estrictas puede resultar difícil debido al elevado desgaste de las herramientas. Las fluctuaciones de temperatura también pueden afectar a la pieza de trabajo y a la maquinaria. Por lo tanto, se requieren una configuración y un control adecuados para lograr precisión.
P6: ¿Cómo se garantiza una alta precisión en los procesos de rectificado ID y OD?
Utilice máquinas de alta calidad y bien mantenidas para obtener resultados consistentes. Calibre las herramientas periódicamente para mantener resultados precisos durante toda la producción. Además, ajuste la configuración y controle el rendimiento de las herramientas.