内/外磨削是一种表面精加工技术。该工艺能够满足每个零件的精确图纸要求。它能有效加工零件内外表面存在的各种角度和半径。 定制磨削解决方案此外,它完美契合衬套、齿轮孔、凸轮和轴的制造需求。
首先,ID/OD 磨削允许从一台设备设置运行多个磨削操作。具有多个主轴的机器能够磨削不同的直径、表面和角度。无论基于中心还是基于卡盘的设置,测量精度都达到最高水平。继续阅读以了解有关 ID/OD 磨削的必知事实。
什么是内径和外径磨削?
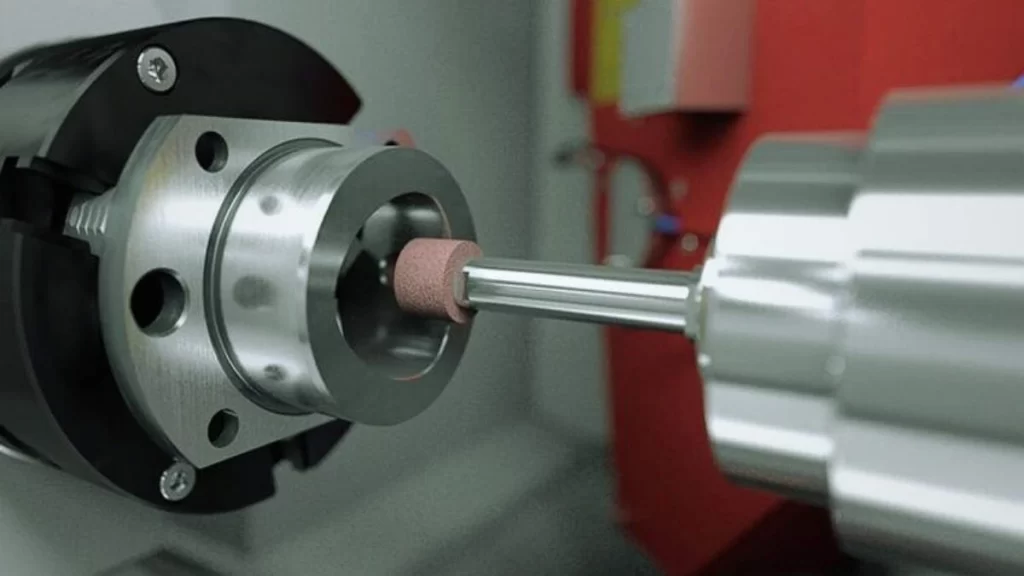
CNC 内径磨削
精密内径磨削通过加工圆柱形部件/零件的内径来实现。该工艺使用磨削工具来塑造零件的孔和孔,以满足精确的尺寸要求和表面完整性。此外,它还允许磨削管道部件、环形物品和衬套应用。
另一方面,外径磨削或 无心磨削 它负责对圆柱形零件进行外部表面磨削加工。该加工方式旨在为轴、销以及其他具有圆形几何形状的零件提供精确且均匀的外表面。因此,总体而言,这两种磨削加工方式对于获得高质量的机械零件表面光洁度都非常适用。
内径和外径磨削如何工作?
以下是 ID/OD 磨削所涉及的顺序步骤:
1. 设置和夹紧
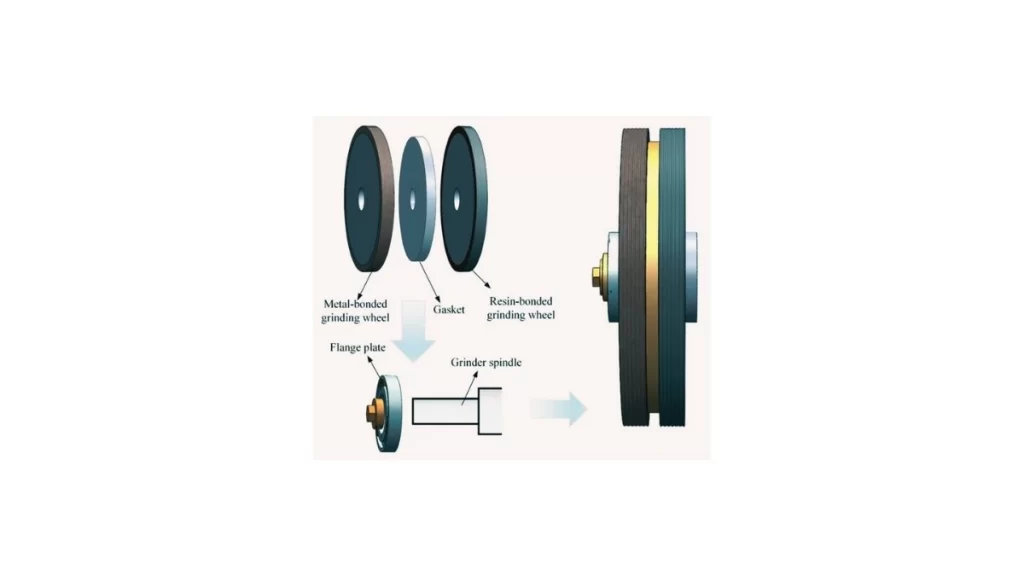
砂轮夹紧装置
机器上的部件安装保持安全以便操作。砂轮必须始终小于工件的宽度。在内径磨削操作期间,工件由主轴和卡盘支撑。外径部件的磨削过程稳定性是通过将其安装在中心之间或卡盘中实现的。
2. 选择砂轮
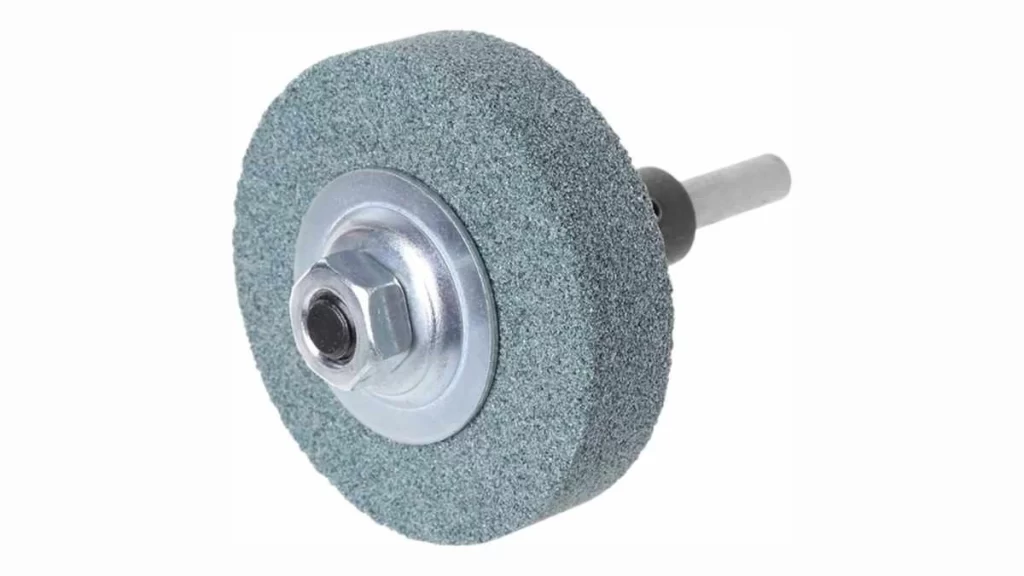
磨料砂轮
机器操作员选择砂轮时,要根据零件材料选择合适的砂轮,同时还要考虑所需的表面光洁度。精确的材料去除和表面质量取决于选择合适的砂轮粒度及其硬度水平。
3. 砂轮定位
砂轮与工件的对齐方式可形成专注于直径或孔径磨削区域的定位。内径磨削的砂轮位置不同,因为砂轮通过孔进入,而外径磨削时砂轮在外径上运行。
4. 研磨工序
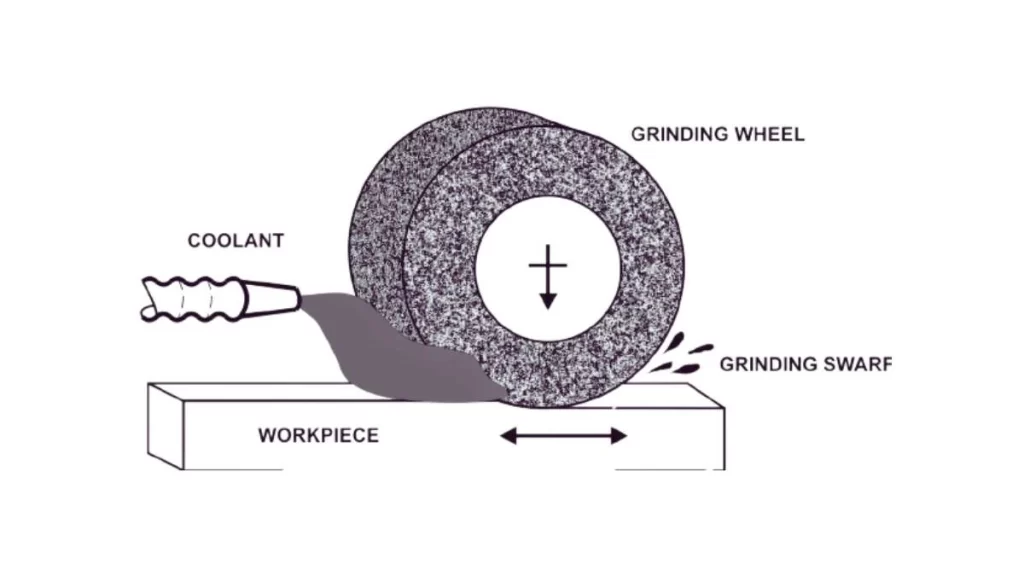
研磨工艺图示
磨床以高速运转,使砂轮旋转。在磨削过程中 CNC内径磨削 操作中,砂轮径向前进以塑造内部区域。相反,外径砂轮的运动发生在外部零件的圆周周围。材料修整发生在测量的微小部分中。
5、冷却和润滑
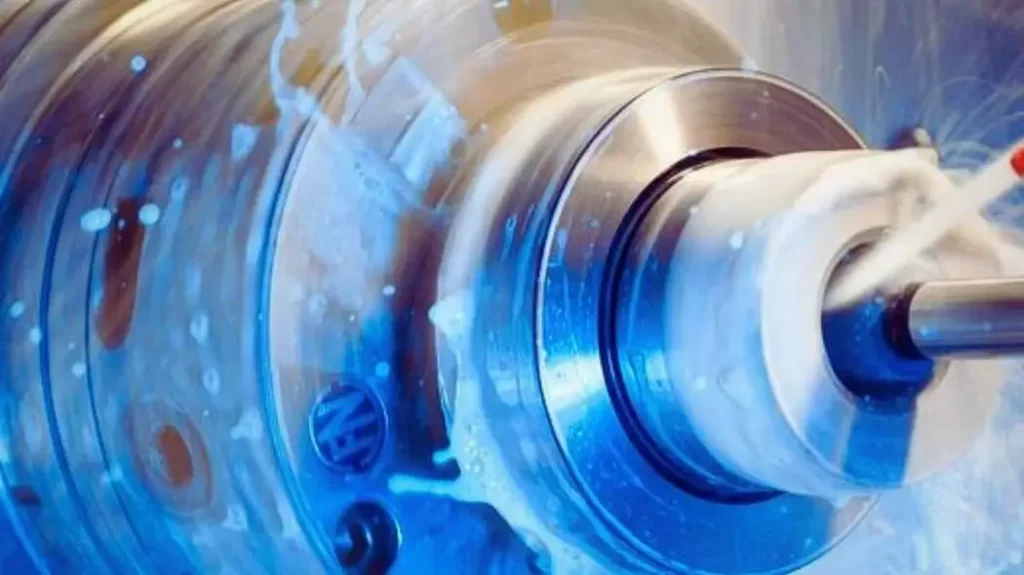
磨削过程中的冷却和润滑
在整个操作过程中,系统使用冷却液来控制温度并保护工件免受损坏。为了延长砂轮寿命并产生出色的表面光洁度,冷却液在表面磨削过程中起着至关重要的作用。
6. 测量与调整
零件会使用千分尺和其他一些测量工具进行定期测量检查。机器操作员会根据需要调整车轮位置和设置,以保持严格的尺寸控制。
7。 精加工
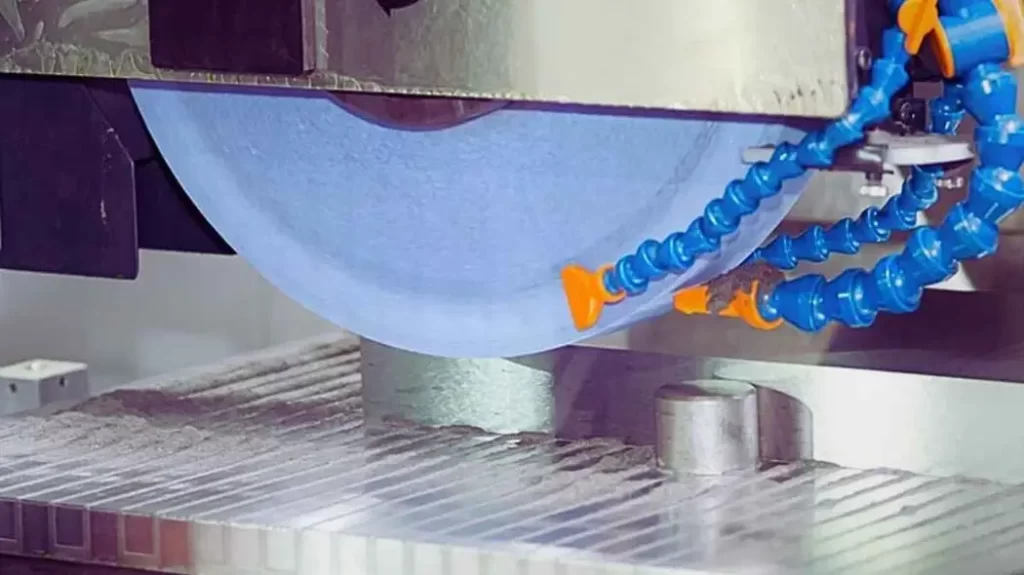
研磨完成
达到所需尺寸和表面光洁度标准后,研磨操作结束。操作员小心地取出零件,以避免冷却过程中可能产生的任何变形。进行所有尺寸和表面光洁度检查,以满足成品零件的规定要求。
立即尝试 Boda!
CNC 内径磨削和外径磨削的区别
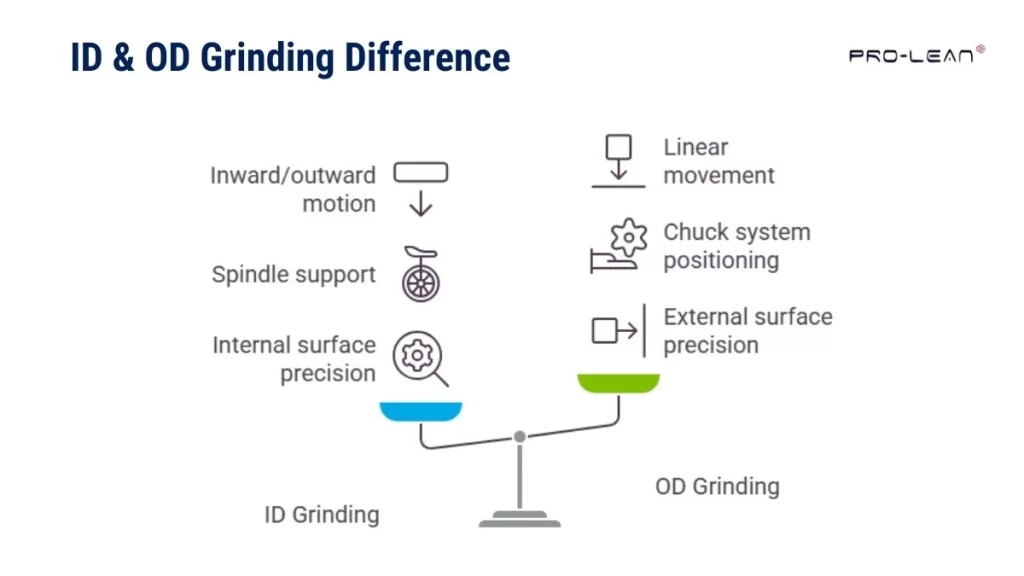
信息图:内径磨削和外径磨削之间的差异
替代文本:比较内径和外径磨削的信息图。它直观地展示了主要区别,突出了内表面的内磨削和外表面的外磨削。
让我们来看看ID和OD之间的核心区别 定制磨削 opţiuni:
表面靶向
内圆磨削是实现精确内径测量的必要工艺。它可以成功处理具有小而窄的内部通道的部件。内表面可实现严格的公差。相比之下,外圆磨削的主要目标是实现完美的外圆柱尺寸。该工艺专门处理具有严格直径要求的零件的表面光洁度。
工件夹紧和设置
该部件在 CNC内径磨削 操作。精度结果很大程度上取决于砂轮的正确定位。该程序控制砂轮如何保持在安装孔的中间。
工件必须放置在中心位置或卡盘系统中,以便进行外圆磨削加工。正确的安装能够确保磨削过程中同心度的保持。
砂轮路径
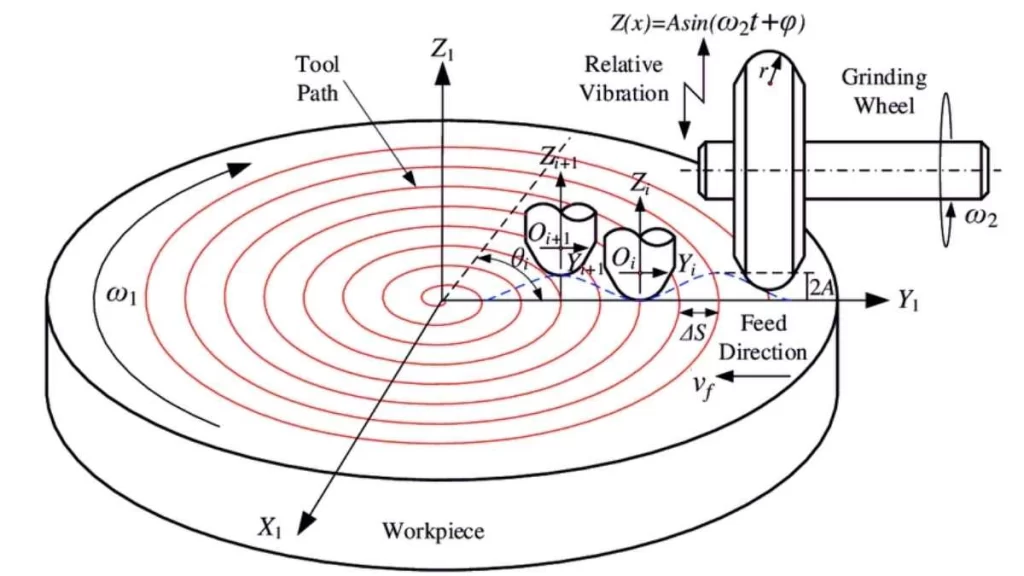
砂轮路径
内径砂轮通过向内和向外运动进行操作。该过程可精确去除内壁表面的材料。
在外径磨削过程中,旋转轮沿零件的外部区域进行线性运动。外径上的所有表面点都会经历 精确研磨 在整个过程中。
应用程序和组件类型
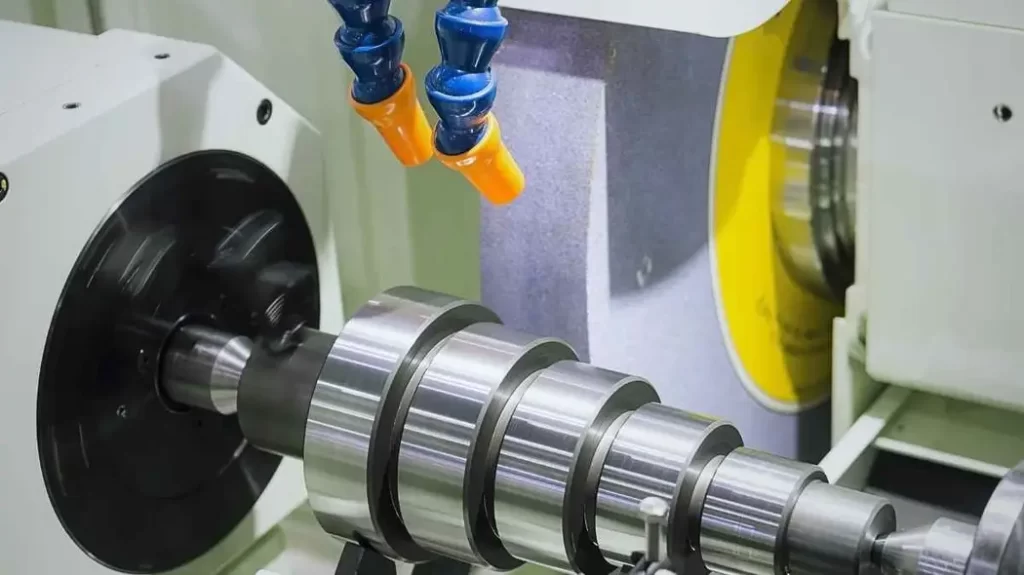
CNC 外径磨削
内径磨削工艺专门针对包含孔的圆柱形部件,包括齿轮和轴承。它使内部特征既达到尺寸精度,又达到均匀的表面质量。轴和滚子的生产是通过外径磨削工艺进行的。这些部件需要光滑的表面和精确的尺寸,这是设备装配所必需的。
机器配置和工具
内径 (ID) 磨床由精密主轴和小砂轮组成。砂轮专为小尺寸内径磨削而制造。 另一方面,外圆磨床的主要特点是配备大型砂轮,用于进行外圆加工。该机床结构坚固,有助于对长条形零件进行精确加工。
内径和外径磨削在制造业中的应用
表:内径/外径磨削的工业应用
| 行业 | CNC 内径磨削 零件 | CNC 外径磨削 零件 | 专注 |
| 汽車 |
轴承 衬套、 曲轴, 齿轮孔 |
轴、活塞、 车轴、凸轮轴 |
平台精度 公差, 表面光洁度, 耐磨性。 |
| 航空航天 |
涡轮机壳体, 发动机轴, 压缩器 无聊 |
涡轮轴, 变速器 es,外部 组件 |
高强度 合金 疲劳 抵抗性, 微米 公差。 |
|
医疗行业 设备 |
手术工具, 植入物, 骨钻 |
外科 导向销 引脚, 导管 |
尺寸 准确性, 光滑 完成, 生物相容性。 |
|
工业 机械 |
液 活塞, 衬套、 袖 |
轴、滚子、 袖子, 联轴器 |
同心度,穿 抵抗性, 操作 效率。 |
| 石油和天然气 |
阀体, 泵 气缸, 钻杆 |
泵阀座 外轴 泵 组件 |
密封表面, 压力 遏制, 耐久性。 |
| 电子 |
连接器, 引脚, 电器类 管 |
散热器, 外置 连接器, 销 |
亚微米 公差, 散热, 功能。 |
立即尝试 Boda!
选择正确的磨削服务:内径磨削与外径磨削
何时选择内圆磨削(ID磨削):
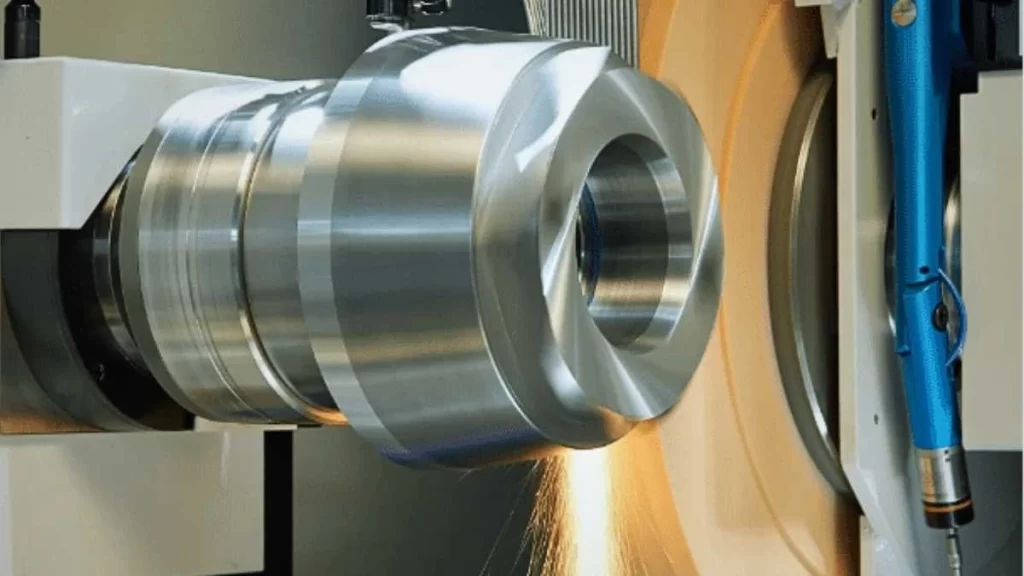
内径磨削
- 紧凑的内部尺寸: CNC内径磨削能够对需要严格制造公差的内径进行精准控制,确保轴承和齿轮箱的尺寸精确无误。通过内径磨削,尺寸精度可达微米级,从而保证零件的精确配合。
- 复杂的内部结构: ID 磨削加工 在创建复杂的内部特征(包括锥度和半径以及多阶孔)方面变得非常重要。该程序允许制造商塑造精确的内部螺纹形状以及液压缸和凸轮轴孔中经常需要的角度轮廓。对于多维内部产品形状,它仍然保持高度精确。
- 小而窄的孔径: 内径研磨是加工微小深孔和窄孔的首选工艺。医疗器械零件和阀门组件需要进行内径研磨,因为孔内表面的一致性和光滑度至关重要。内径研磨的精确操作可实现卓越的表面光洁度和精确的尺寸,即使在复杂的内部空间也能保持一流的品质。
- 最小化变形: 精密管材和小直径套管容易变形。通常情况下,采用传统机械加工工艺加工这些部件时,内圆磨削这种可控的材料去除方法能够保护零件的结构完整性。因此,该工艺在需要防止热量积聚和形状变形的场合尤为突出。
- 优异的内表面光洁度: 对于液压活塞和航空航天敏感材料等部件,内圆磨削可以满足对完美内表面光洁度的要求。这种高光洁度对于减少剪切效应和避免材料劣化至关重要。内圆磨削采用高速旋转的砂轮和精确的装配,以加工出满足最严苛要求的表面。
何时选择外部磨削(OD磨削):
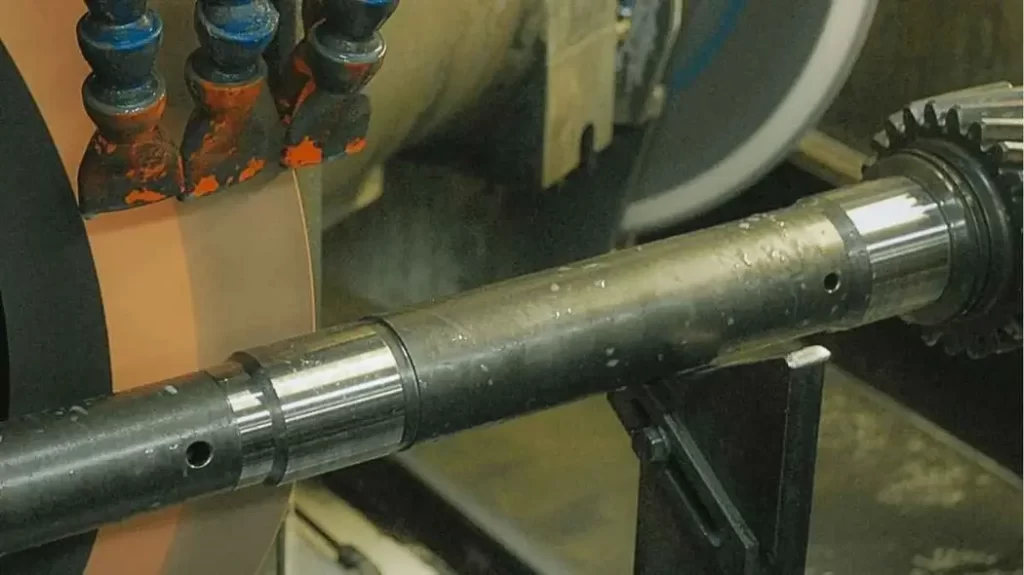
外径磨削
- 外径精度: CNC外径磨削对于保持零件外径的精确公差至关重要。轴、销和滚子的正常运转依赖于其精确的圆形表面以实现良好的配合。外径磨削能够显著提高外径测量的一致性,从而使关键应用中的精确精度得以实现。
- 提高耐磨性的外部改进: 平滑过程 外圆磨削 在凸轮和齿轮等易磨损部件上产生弹性表面,从而最大限度地减少摩擦并提高其适用性。
- 旋转部件的同心度: 旋转部件,例如主轴电机和涡轮轴,通过外圆磨削工艺实现完全同心。这可以避免不受控制的运动并保持精确的外部尺寸,从而确保运行稳定性。因此,旋转部件寿命的延长很大程度上取决于同心度的实现,因为外圆磨削可以减少磨损和应力。
- 大型圆柱形零件: 采用外圆磨削工艺,长轴和大滚子的外表面在其整个长度范围内保持均匀一致,从而确保了此类部件的结构完整性。
- 大批量生产需求: 对于大批量生产的企业而言,外圆磨削能够确保每个零部件都符合尺寸和表面质量的精确规格。它为汽车装配作业中大量零部件的制造提供了至关重要的一致性。
CNC 磨削服务如何利用 Boda Tech 提高 ID 和 OD 磨削精度
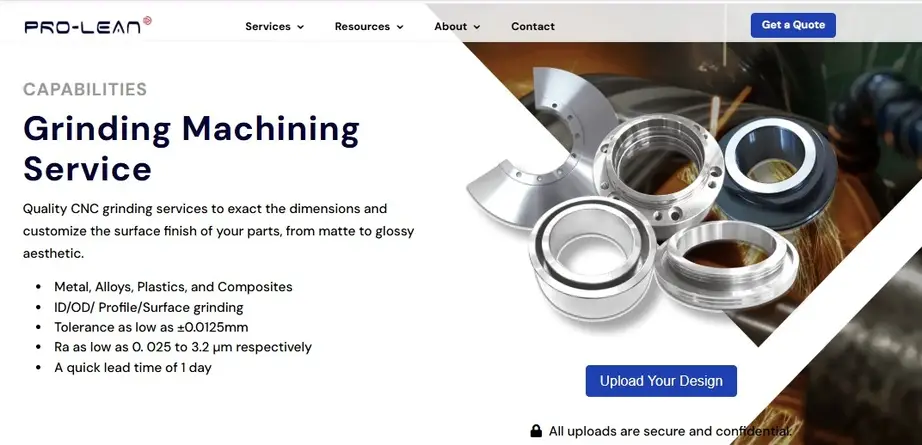
Boda Tech 磨削加工服务
Boda Tech 致力于提供先进的 研磨服务 为全国范围内提供 OEM 零部件,例如连杆、轴、气缸套和其他重要部件。
我们的工厂拥有最先进的技术,可执行多种磨削工艺,例如精磨、外径磨削、高速磨削、湿磨、多直径磨削、阶梯磨削、精密磨削等。
我们的 CNC 磨削能力:
- 我们的高精度外径磨削系统可以实现 6-8 Ra 之间的表面光洁度,并实现 +0.0002 英寸内的公差。
- 我们可以磨削尺寸达长度 59 英寸和直径 11.8 英寸的工件。
- 我们的生产能力包括一次生产多件多达 100 件的产品,以支持小额和大额订单需求。
质量与认证:
我们公司维护 ISO 9001:2015 我们制定了相关标准,以建立确保零部件持久性能的质量控制流程。我们服务于航空航天、石油天然气、农业、交通运输、军事、发电和半导体制造等行业。如有任何定制需求,请联系我们的销售团队,我们将为您的项目提供增值服务。
常见问题
问 1:什么是 ID 和 OD 磨削?
内径磨削(ID 磨削)用于磨削管材、环或孔的内表面。外径磨削(OD 磨削)用于磨削圆柱形物体的外表面。两种工艺都能实现精确的公差和表面光洁度。
问2:内径磨削和外径磨削有什么区别?
内圆磨削主要用于加工工件的内径,外圆磨削则用于加工圆柱形物体的外径。这两种技术需要不同的工装和刀具。
问题 3:使用 CNC 磨削服务进行 ID 和 OD 磨削有哪些好处?
CNC 研磨具有更精确的控制和一致性。它通过最大限度地减少人为错误来提高生产速度。此外,它可以细致地处理复杂的设计,具有很高的重复性。
问题 4:何时应选择圆柱外径磨削而非其他方法?
如果您需要加工公差要求严格的圆形零件,请选择圆柱外圆磨削。它非常适合加工外表面对称的零件,并且更适合批量生产。
问 5:实现外径和内径磨削的精度面临哪些挑战?
由于刀具磨损严重,很难达到严格的公差。温度波动也会影响工件和机械。因此,需要正确的设置和监控才能达到精度。
问6:如何确保内径和外径研磨过程的高精度?
使用高质量、维护良好的机器以获得一致的结果。定期校准工具以在整个生产过程中保持准确的结果。此外,调整设置并监控工具的性能。