La rettifica ID/OD serve come tecnica per la rifinitura della superficie. Il processo soddisfa i requisiti di progetto esatti per ogni componente. Funziona efficacemente su angoli e raggi dettagliati presenti all'interno e all'esterno dei componenti utilizzati in soluzioni di rettifica personalizzateInoltre, si adatta perfettamente alle esigenze di produzione di boccole, fori per ingranaggi, camme e alberi.
Principalmente, la rettifica ID/OD consente di eseguire diverse operazioni di rettifica da un'unica configurazione del dispositivo. Una macchina dotata di più mandrini garantisce la capacità di rettificare diametri, facce e angoli diversi. La precisione della misurazione raggiunge il suo livello più alto indipendentemente dalla configurazione basata sul centro o sul mandrino. Continua a leggere per scoprire i fatti essenziali sulla rettifica ID/OD.
Che cosa è la rettifica ID e OD?
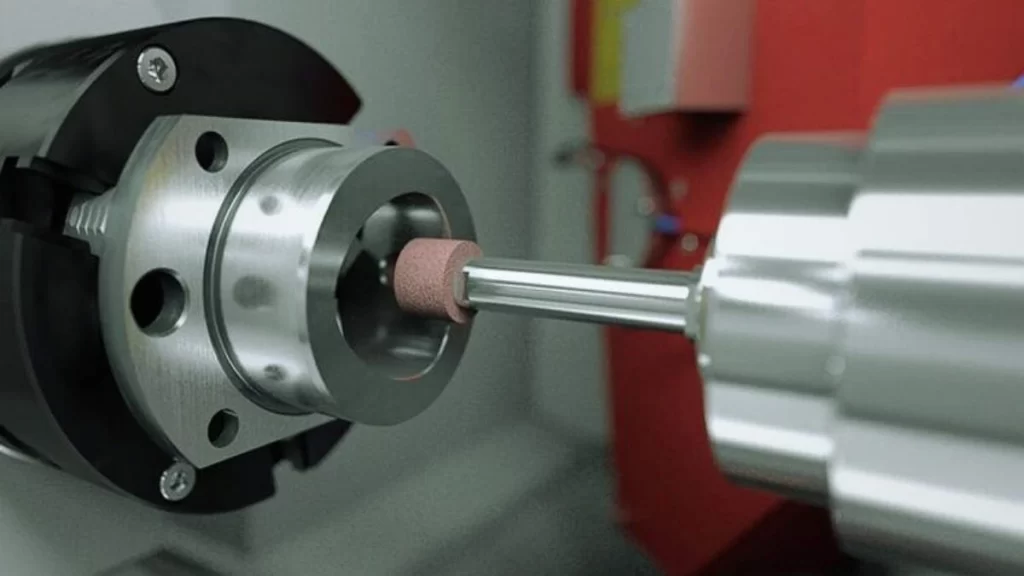
Rettifica ID CNC
Le funzioni di rettifica di precisione ID lavorano il diametro interno di componenti/parti cilindriche. Il processo utilizza utensili di rettifica per modellare fori e alesaggi di parti per requisiti dimensionali precisi e completezza della superficie. Inoltre, consente la rettifica di componenti di tubi, elementi ad anello e applicazioni di boccole.
D'altra parte, la rettifica del diametro esterno o rettifica senza centri Gestisce le operazioni di rettifica superficiale su componenti cilindrici dall'esterno. L'operazione serve a produrre superfici esterne precise e uniformi su alberi, perni e componenti di diverse forme geometriche arrotondate. Pertanto, nel complesso, per ottenere una finitura di alta qualità nei componenti meccanici, entrambe le operazioni di rettifica risultano convenienti.
Come funziona la rettifica ID e OD?
Ecco i passaggi sequenziali coinvolti nella rettifica ID/OD:
1. Impostazione e serraggio
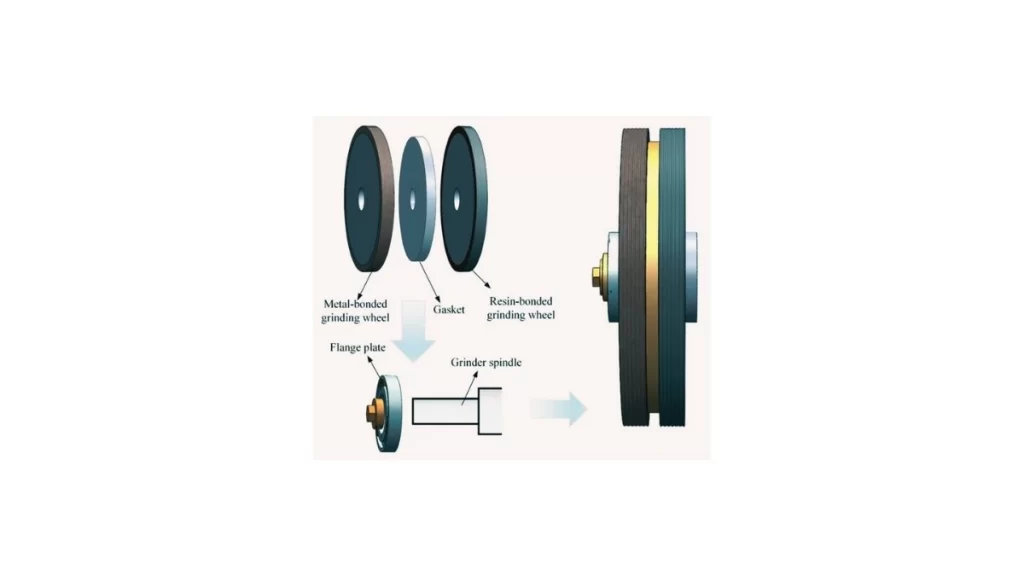
Impostazione del serraggio della mola
L'installazione del componente sulla macchina rimane sicura per il funzionamento. La mola deve essere sempre più piccola della larghezza del pezzo in lavorazione. Il pezzo in lavorazione riceve il suo supporto da un mandrino e da un mandrino durante le operazioni di rettifica ID. La stabilità del processo di rettifica per le parti OD è ottenuta tramite la loro installazione tra i centri o in un mandrino.
2. Selezione della mola abrasiva
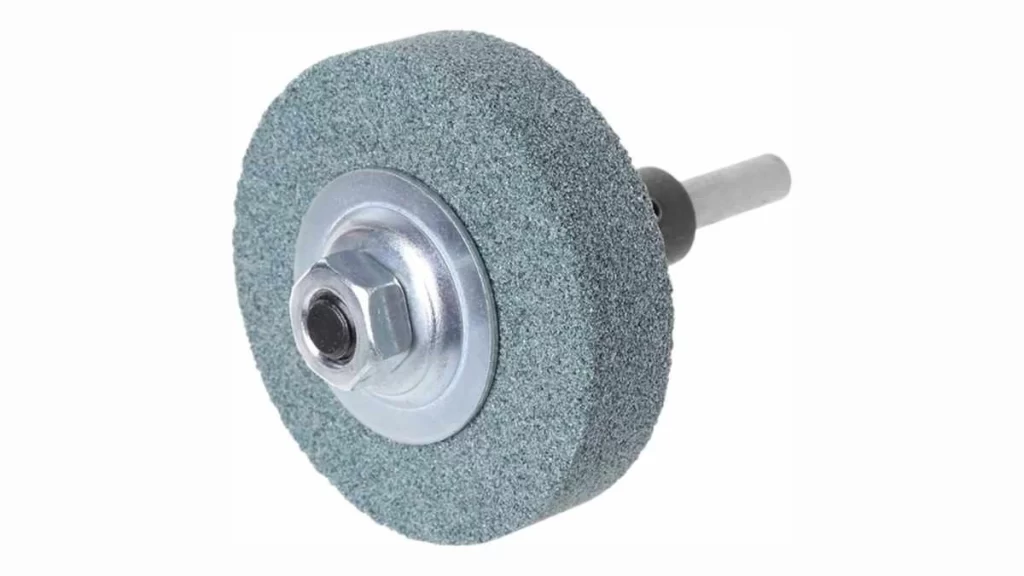
Mola abrasiva
Gli operatori delle macchine selezionano una mola abrasiva abbinandola al materiale della parte e considerando anche le esigenze di finitura superficiale richieste. La rimozione precisa del materiale e la qualità della superficie dipendono dalla selezione della grana della mola appropriata e dal suo livello di durezza.
3. Posizionamento della mola
L'allineamento della mola verso il pezzo in lavorazione crea un posizionamento che si concentra sull'area per la rettifica del diametro o del foro. Il posizionamento della mola differisce tra la rettifica ID perché la mola entra attraverso il foro, ma la mola scorre sul diametro esterno durante la rettifica OD.
4. Processo di macinazione
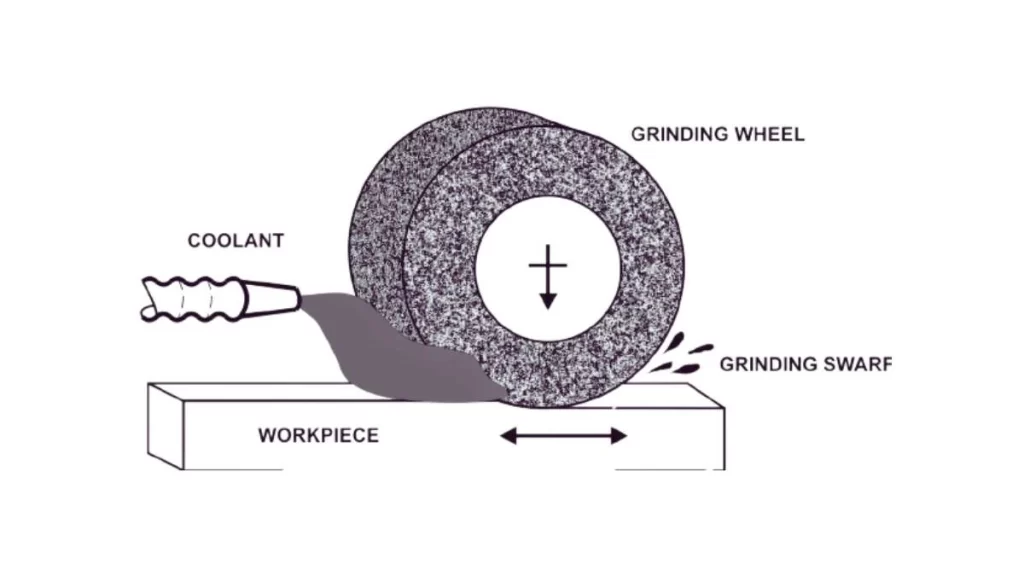
Illustrazione del processo di macinazione
La rettificatrice attiva il moto rotatorio della mola alla sua elevata velocità operativa. Durante Rettifica ID CNC operazioni, la mola avanza radialmente per modellare le aree interne. Al contrario, il movimento della mola di rettifica OD avviene attorno alla circonferenza della parte esterna. La rifinitura del materiale avviene in porzioni minuscole misurate.
5. Raffreddamento e lubrificazione
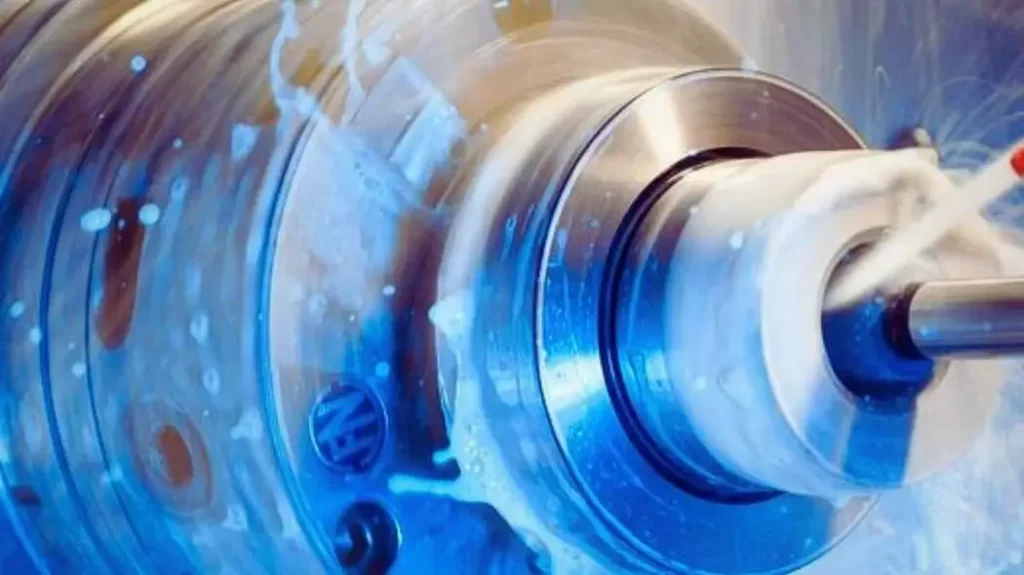
Raffreddamento e lubrificazione durante il processo di rettifica
Durante l'operazione, il sistema applica refrigerante per gestire la temperatura e proteggere il pezzo da danni. Per estendere la durata della mola e produrre una finitura superficiale superiore, il refrigerante svolge un ruolo fondamentale durante il processo di rettifica superficiale.
6. Misurazione e regolazione
La parte viene sottoposta a controlli di misurazione periodici mediante micrometri e alcuni strumenti di misurazione alternativi. L'operatore della macchina regola il posizionamento e le impostazioni della ruota quando necessario per mantenere stretti controlli dimensionali.
7. Finitura
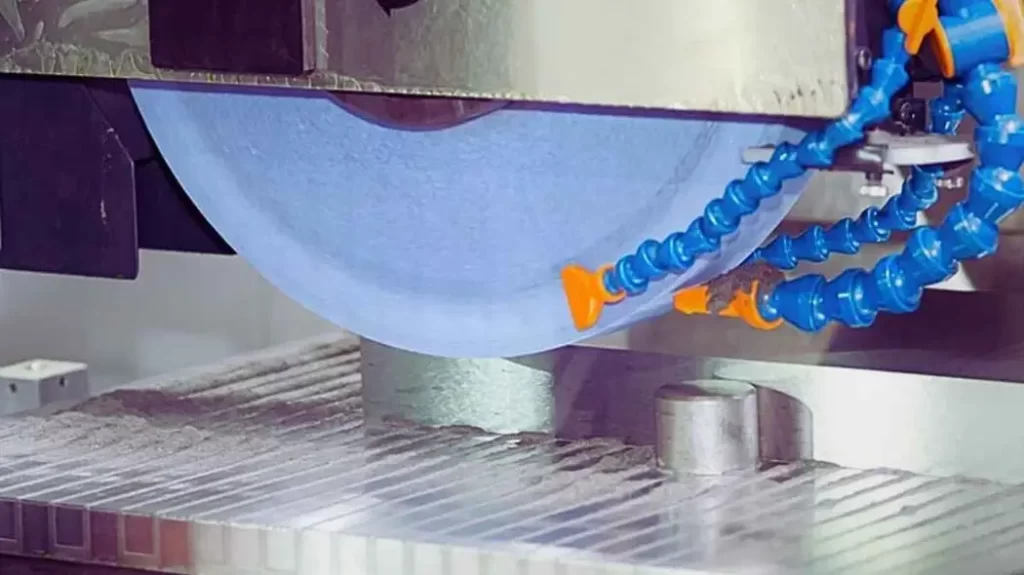
Finitura di rettifica
Dopo aver raggiunto le dimensioni richieste e gli standard di finitura superficiale, l'operazione di rettifica termina. Gli operatori estraggono la parte con cautela per evitare deformazioni che potrebbero derivare dal processo di raffreddamento. Tutte le dimensioni e i controlli di finitura superficiale vengono condotti per soddisfare i requisiti dichiarati nella parte completata.
Prova subito Boda!
Differenza tra rettifica CNC ID e rettifica OD
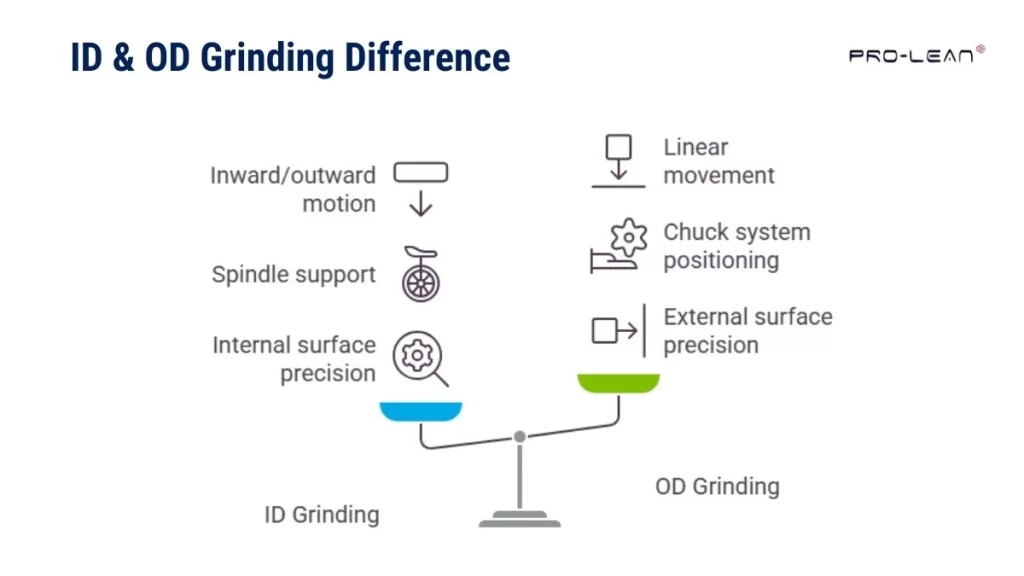
Infografica: differenze tra rettifica ID e OD
Alt Text: Un'infografica che confronta la rettifica ID e OD. Mostra visivamente le differenze principali, evidenziando la rettifica interna per le superfici interne e la rettifica esterna per le superfici esterne.
Diamo un'occhiata alla distinzione fondamentale tra ID e OD rettifica personalizzata opzioni:
Superficie mirata
La rettifica cilindrica interna è un processo necessario per ottenere misure precise del diametro interno. Funziona per gestire con successo componenti con canali interni piccoli e stretti. Si ottengono tolleranze strette sulle superfici interne. In confronto, l'obiettivo principale della rettifica OD è di ottenere dimensioni cilindriche esterne perfette. Le finiture superficiali delle parti con requisiti di diametro stretti sono gestite specificamente da questo processo.
Serraggio e installazione del pezzo
La parte riceve un solido supporto tramite un mandrino durante Rettifica ID CNC operazioni. Un risultato di precisione dipende in larga misura dal posizionamento appropriato della mola. La procedura controlla come la mola rimane al centro del suo foro di installazione.
Il pezzo deve essere posizionato al centro o in un sistema di mandrino per consentirne la rotazione durante le operazioni di rettifica esterna. Un corretto posizionamento garantisce il mantenimento della concentricità durante tutte le operazioni di rettifica.
Percorso della mola
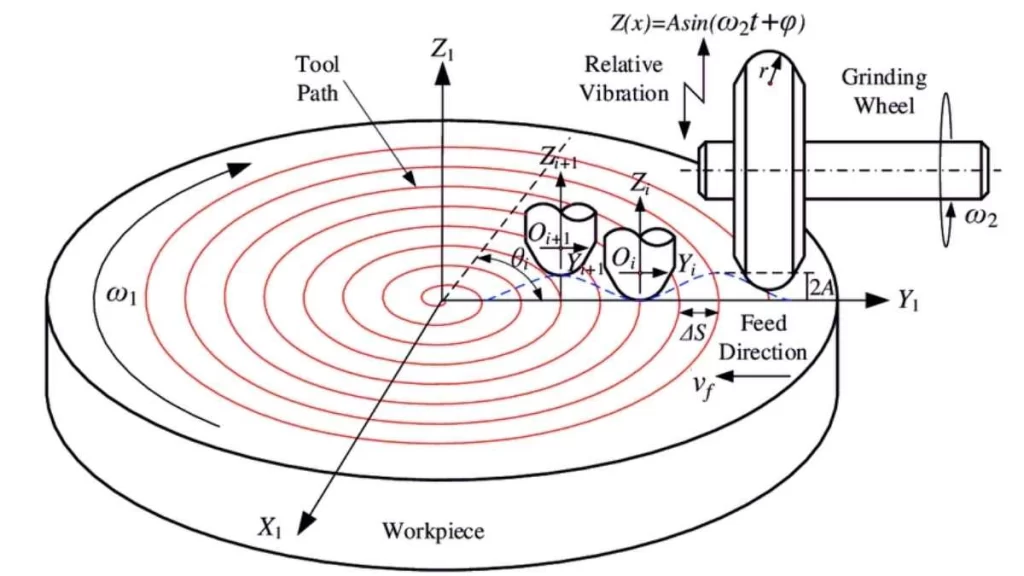
Percorso della mola
La mola ID funziona tramite un movimento di movimento verso l'interno e verso l'esterno. Il processo genera una rimozione precisa del materiale dalla superficie della parete interna.
Durante la rettifica OD, la mola rotante esegue movimenti lineari lungo l'area esterna della parte. Tutti i punti di superficie lungo il diametro esterno subiscono macinazione accurata durante tutto il processo.
Applicazioni e tipi di componenti
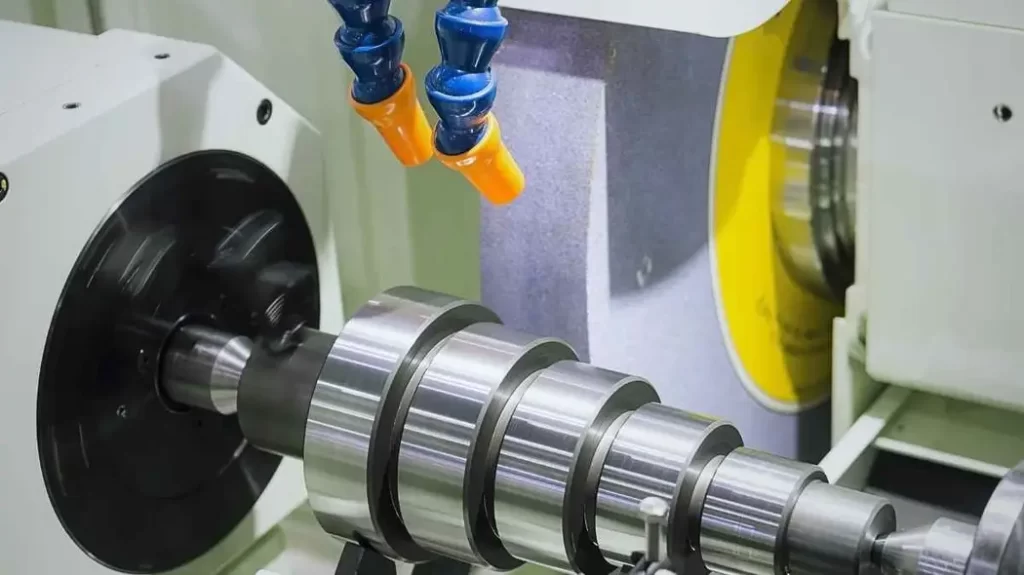
Rettifica CNC OD
Il processo di rettifica ID si rivolge specificamente a parti cilindriche contenenti alesaggi, che includono ingranaggi e cuscinetti. Fa sì che le caratteristiche interne raggiungano sia precisione dimensionale sia una qualità superficiale uniforme. La produzione di alberi e rulli avviene tramite processi di rettifica OD. La superficie liscia con dimensioni precise richieste per il montaggio dell'attrezzatura si applica a questi componenti.
Configurazione della macchina e utensili
Le rettificatrici per diametri interni (ID) incorporano mandrini precisi insieme a piccole ruote per il funzionamento. Le ruote sono realizzate specificamente per piccole dimensioni di rettifica interna. D'altra parte, la caratteristica principale delle rettificatrici OD è costituita da mole di grandi dimensioni per eseguire operazioni esterne. La configurazione della macchina, insieme alla sua struttura rigida, contribuisce a ottenere lavorazioni precise su componenti di grandi dimensioni.
Applicazioni della rettifica ID e OD nelle industrie manifatturiere
Tabella: Applicazioni industriali della rettifica ID/OD
| Industria | Rettifica ID CNC Componenti | Rettifica CNC OD Componenti | Focus |
| Automotive |
Cuscinetti, Boccole, Alberi motore, Fori per ingranaggi |
Alberi, Pistoni, Assali, Alberi a camme |
Precisione tolleranze, finitura superficiale, resistenza all'usura. |
| Aeronautico |
Alloggiamenti delle turbine, Alberi motore, Compressore Fori |
Alberi turbina, Motoriduttore es, Esterno Componenti |
Molta forza leghe, fatica resistenza, micron tolleranze. |
|
Medicale dispositivi |
Strumenti chirurgici, Impianti, Trivelle ossee |
Laser Chirurgia Perni, Guida Perni, Cateteri |
Dimensionale precisione, lisciare finiture, biocompatibilità. |
|
Industriale Macchinario |
Idraulico pistoni, Boccole, Maniche |
Alberi, rulli, Maniche, Giunti |
Concentricità,indossare resistenza, operativa efficienza. |
| Olio e gas |
Corpi valvola, Pump Cilindri, Aste di perforazione |
Sedi valvole, pompa Alberi, esterni Pump Componenti |
Superfici di tenuta, pressione contenimento, durata. |
| Elettronica |
Connettori, Perni, CONDUCIBILITA Valvole |
Dissipatori di calore, Esterno Connettori, Spille |
Sub-micron tolleranze, dissipazione del calore, funzionalità. |
Prova subito Boda!
Scelta del servizio di rettifica corretto: rettifica ID vs. rettifica OD
Quando scegliere la rettifica interna (rettifica ID):
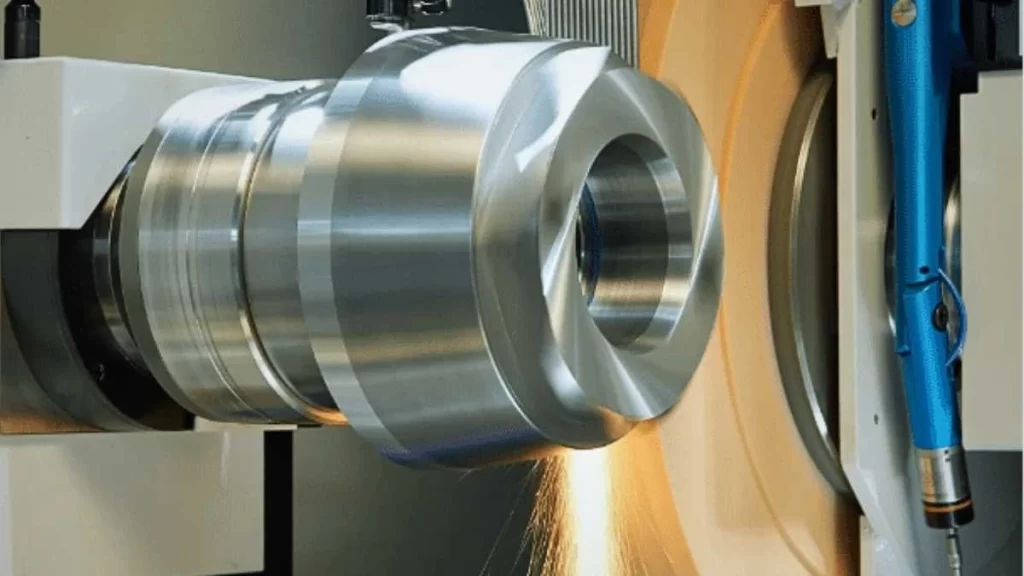
Rettifica ID
- Dimensioni interne ristrette: La rettifica interna CNC mantiene un controllo superiore sui diametri interni quando sono necessarie tolleranze di produzione ristrette. Garantisce un controllo dimensionale preciso per cuscinetti e alloggiamenti per ingranaggi. Le specifiche dimensionali rimangono precise su scala micrometrica grazie alla rettifica interna, che fornisce componenti di accoppiamento accurati.
- Profili interni complessi: ID lavorazione di rettifica diventa significativo nella creazione di caratteristiche interne complesse, tra cui conicità e raggi, nonché fori multi-step. La procedura consente ai produttori di modellare forme di filettatura interna precise insieme a profili angolati che sono frequentemente richiesti nei cilindri idraulici e nei fori degli alberi a camme. Rimane altamente preciso per forme di prodotti interni multidimensionali.
- Fori piccoli e stretti: La rettifica interna è il processo ideale per fori piccoli e profondi, nonché per alesaggi stretti. Componenti medicali e valvole richiedono la rettifica interna perché la uniformità e la finitura liscia all'interno del foro rappresentano caratteristiche essenziali. La precisa operazione di rettifica interna produce finiture eccezionali, unite a dimensioni accurate che rimangono di altissima qualità anche in posizioni interne difficili.
- Riduzione al minimo della deformazione: I tubi di precisione e gli involucri di piccolo diametro sono soggetti a deformazioni. Normalmente, quando vengono lavorati con metodi di lavorazione convenzionali, la rettifica interna, che prevede la rimozione controllata del materiale, preserva l'integrità strutturale del pezzo. Pertanto, questo processo si rivela particolarmente indicato in situazioni che richiedono la prevenzione dell'accumulo di calore e della deformazione della forma.
- Finitura superficiale interna di qualità superiore: La rettifica interna consente di soddisfare i requisiti di finitura impeccabile dei componenti interni, come pistoni idraulici e materiali sensibili utilizzati in ambito aerospaziale. Tali caratteristiche sono essenziali per ridurre gli effetti di taglio ed evitare il degrado del materiale. La rettifica interna utilizza mole abrasive ad alta velocità e impostazioni precise per produrre superfici che soddisfano i requisiti più esigenti.
Quando scegliere la rettifica esterna (rettifica OD):
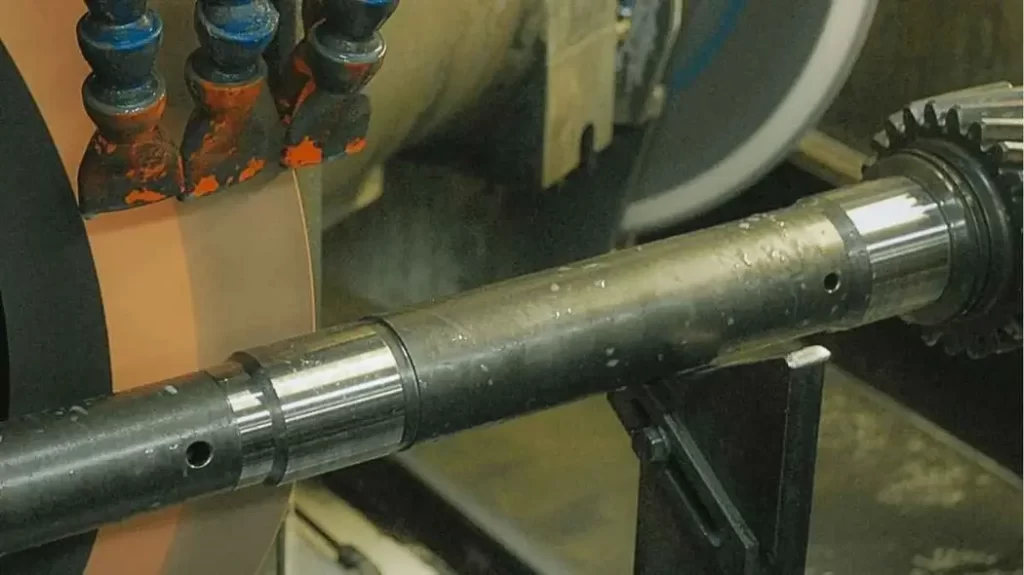
Rettifica OD
- Precisione sui diametri esterni: La rettifica CNC del diametro esterno diventa essenziale per mantenere tolleranze precise sui diametri esterni dei componenti. Il corretto funzionamento di alberi, perni e rulli dipende dalla presenza di superfici perfettamente rotonde per un accoppiamento adeguato. Le precise tolleranze richieste nelle applicazioni critiche diventano possibili grazie alla rettifica del diametro esterno, che garantisce un'incredibile uniformità nelle misurazioni del diametro esterno.
- Rifiniture esterne per la resistenza all'usura: Il processo di livellamento di rettifica cilindrica produce superfici resilienti su parti con elevato potenziale di usura, come camme e ingranaggi, che riducono al minimo l'attrito e ne migliorano la manutenibilità.
- Concentricità nelle componenti rotanti: I componenti rotanti, come i motori a mandrino e gli alberi delle turbine, raggiungono una concentricità perfetta grazie alle procedure di rettifica esterna. Ciò garantisce la stabilità operativa, evitando movimenti incontrollati e mantenendo dimensioni esterne precise. Pertanto, la maggiore durata dei componenti rotanti dipende in larga misura dal raggiungimento della concentricità, poiché la rettifica esterna riduce sia l'usura che le sollecitazioni.
- Parti cilindriche di grandi dimensioni: Grazie alla rettifica esterna, la superficie di alberi lunghi e rulli di grandi dimensioni rimane uniforme per tutta la loro lunghezza, garantendo l'integrità strutturale di tali componenti.
- Esigenze di produzione ad alto volume: Quando i produttori gestiscono linee di produzione ad alto volume, la rettifica esterna garantisce che ogni componente soddisfi le specifiche esatte in termini di requisiti dimensionali e qualità superficiale. Fornisce la consistenza essenziale richiesta nella produzione di numerosi componenti per le operazioni di assemblaggio automobilistico.
Come i servizi di rettifica CNC migliorano la precisione della rettifica ID e OD con Boda Tech
Servizio di rettifica e lavorazione Boda Tech
Boda Tech si impegna a fornire soluzioni avanzate servizio di rettifica per componenti OEM quali bielle, alberi, canne dei cilindri e altre parti essenziali in tutto il paese.
La nostra struttura è dotata di tecnologie all'avanguardia per eseguire molteplici processi di rettifica, come rettifica fine, rettifica OD, rettifica ad alta velocità, rettifica a umido, rettifica multidiametro, rettifica a gradini, rettifica di precisione, ecc.
Le nostre capacità di rettifica CNC:
- I nostri sistemi di rettifica OD ad alta precisione consentono di ottenere finiture superficiali comprese tra 6 e 8 Ra e raggiungono tolleranze entro +0.0002".
- Possiamo rettificare pezzi con dimensioni che raggiungono i 59 pollici di lunghezza e 11.8 pollici di diametro.
- Le nostre capacità produttive comprendono la produzione di più pezzi, fino a 100 unità alla volta, per soddisfare piccole e grandi richieste di ordini.
Qualità e certificazioni:
La nostra azienda mantiene ISO 9001 e ISO 14001 Definiamo standard per stabilire processi di controllo qualità che garantiscano prestazioni durature ai componenti. Serviamo i settori aerospaziale, petrolifero e del gas, agricolo, dei trasporti, militare, della produzione di energia e della produzione di semiconduttori. Pertanto, per qualsiasi richiesta personalizzata, contattate il nostro team di vendita e riceverete un servizio a valore aggiunto per i vostri progetti.
FAQ
D1: Cosa si intende per rettifica ID e OD?
La rettifica del diametro interno (ID) rettifica la superficie interna di tubi, anelli o fori. La rettifica del diametro esterno (OD) rettifica la superficie esterna di oggetti cilindrici. Entrambi i processi consentono di ottenere tolleranze e finiture superficiali precise.
D2: Qual è la differenza tra rettifica interna e rettifica esterna?
La rettifica interna (ID) si applica principalmente al diametro interno dei pezzi. La rettifica esterna (OD) si concentra sul diametro esterno di oggetti cilindrici. Entrambe le tecniche richiedono configurazioni e utensili differenti.
D3: Quali sono i vantaggi derivanti dall'utilizzo di servizi di rettifica CNC per la rettifica ID e OD?
La rettifica CNC ha un controllo e una consistenza più precisi. Migliora la velocità di produzione riducendo al minimo l'errore umano. Inoltre, può gestire meticolosamente progetti complessi con elevata ripetibilità.
D4: Quando è opportuno scegliere la rettifica cilindrica del diametro esterno rispetto ad altri metodi?
Se hai bisogno di pezzi rotondi con tolleranze ristrette, scegli la rettifica cilindrica del diametro esterno. È ideale per pezzi con superfici esterne simmetriche ed è più efficiente per la produzione in serie.
D5: Quali sono le sfide per ottenere la precisione nella rettifica OD e ID?
Ottenere tolleranze strette può essere difficile a causa dell'elevata usura degli utensili. Anche le fluttuazioni di temperatura possono influenzare il pezzo in lavorazione e i macchinari. Pertanto, sono necessari un'impostazione e un monitoraggio adeguati per ottenere la precisione.
D6: Come si garantisce un'elevata precisione nei processi di rettifica ID e OD?
Utilizzare macchine di alta qualità e ben mantenute per risultati costanti. Calibrare regolarmente gli utensili per mantenere risultati accurati durante la produzione. Inoltre, regolare le impostazioni e monitorare le prestazioni degli utensili.