Le meulage intérieur/extérieur est une technique de finition de surface. Ce procédé répond aux exigences précises du plan de chaque composant. Il est particulièrement efficace sur les angles et rayons de courbure, tant à l'intérieur qu'à l'extérieur des composants utilisés dans la fabrication de pièces. solutions de meulage personnaliséesDe plus, il répond parfaitement aux besoins de fabrication des bagues, des alésages d'engrenages, des cames et des arbres.
La rectification ID/OD permet avant tout d'effectuer plusieurs opérations de rectification à partir d'une seule configuration d'appareil. Une machine dotée de plusieurs broches permet de rectifier différents diamètres, faces et angles. La précision de mesure atteint son plus haut niveau, quelle que soit la configuration basée sur le centre ou sur le mandrin. Lisez la suite pour découvrir les faits incontournables sur la rectification ID/OD.
Qu'est-ce que le meulage ID et OD ?
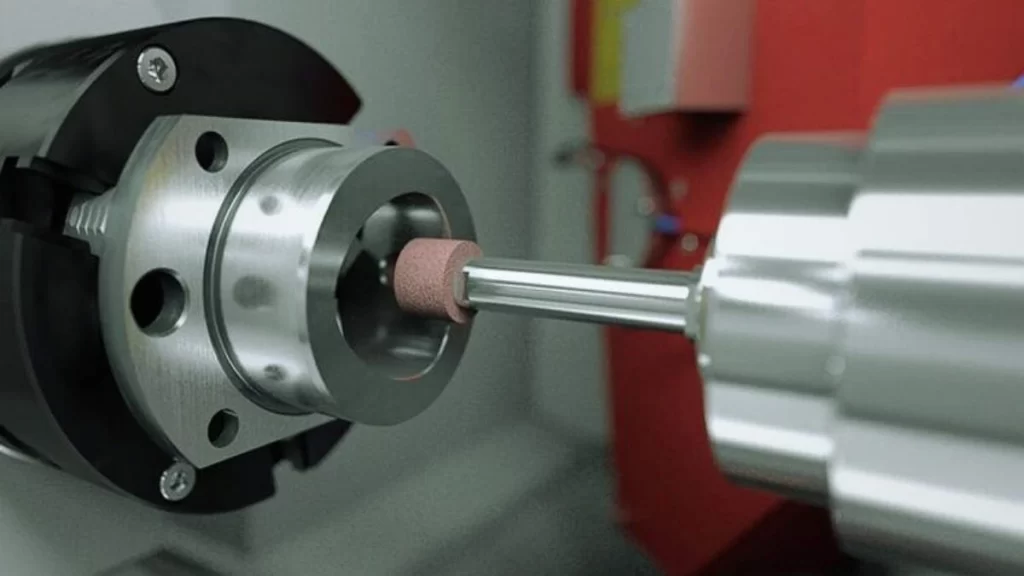
Rectification d'identification CNC
La rectification de précision ID fonctionne en usinant le diamètre intérieur des composants/pièces cylindriques. Le processus utilise des outils de rectification pour façonner les trous et les alésages des pièces pour des exigences dimensionnelles précises et une complétude de surface. En outre, il permet le meulage de composants de tuyaux, d'éléments annulaires et d'applications de bagues.
D'autre part, le meulage du diamètre extérieur ou broyage sans centre Cette machine réalise les opérations de rectification de surface sur les composants cylindriques par l'extérieur. Elle permet d'obtenir des surfaces extérieures précises et uniformes sur les arbres, les axes et diverses pièces aux formes géométriques arrondies. Ainsi, pour obtenir une finition de haute qualité sur les composants mécaniques, ces deux opérations de rectification sont avantageuses.
Comment fonctionne le meulage ID et OD ?
Voici les étapes séquentielles impliquées dans le meulage ID/OD :
1. Installation et serrage
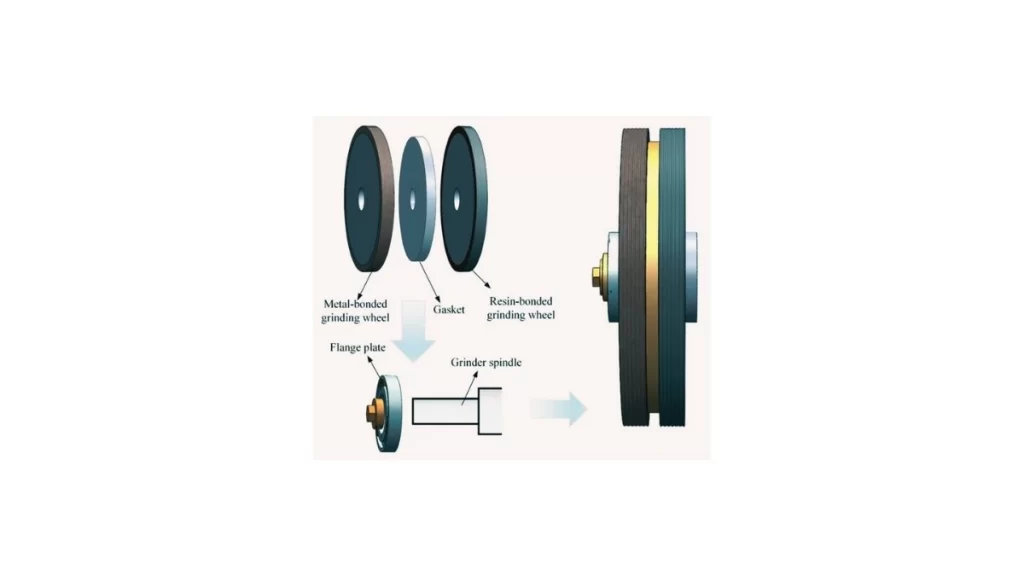
Configuration de serrage de la meule
Le montage des composants sur la machine reste sûr pour le fonctionnement. La meule doit toujours être plus petite que la largeur de la pièce. La pièce est supportée par une broche et un mandrin lors des opérations de rectification ID. La stabilité du processus de rectification des pièces OD est obtenue grâce à leur montage entre les pointes ou dans un mandrin.
2. Sélection de la meule
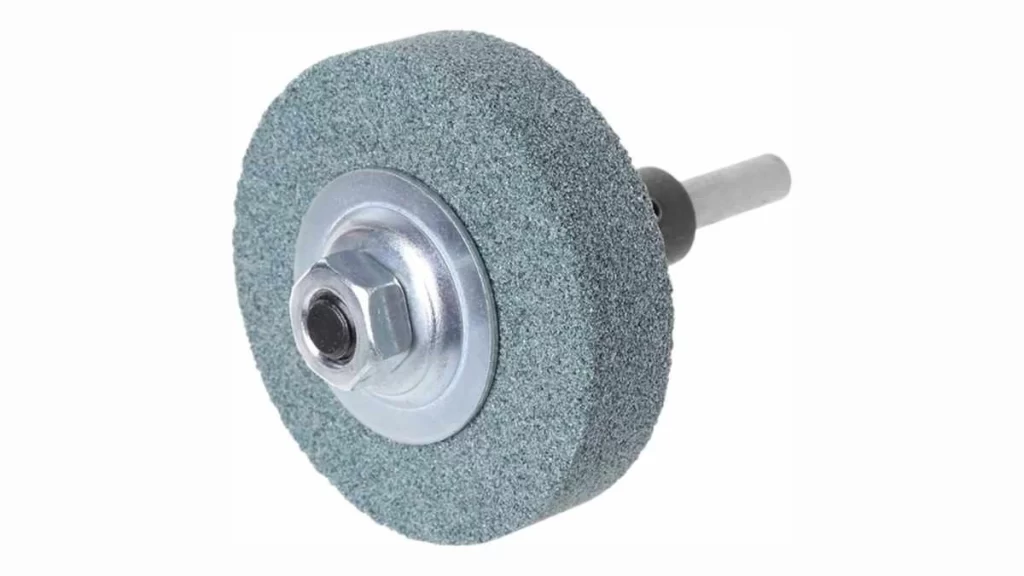
Meule abrasive
Les opérateurs de machines sélectionnent une meule en l'adaptant au matériau de la pièce tout en tenant compte des besoins de finition de surface requis. L'enlèvement précis de matière et la qualité de la surface dépendent du choix de la granulométrie de la meule appropriée ainsi que de son niveau de dureté.
3. Positionnement de la meule
L'alignement de la meule sur la pièce crée un positionnement qui se concentre sur la zone de rectification du diamètre ou de l'alésage. Le placement de la meule diffère entre la rectification ID car la meule pénètre par l'alésage, alors que la meule tourne sur le diamètre extérieur pendant la rectification OD.
4. Processus de broyage
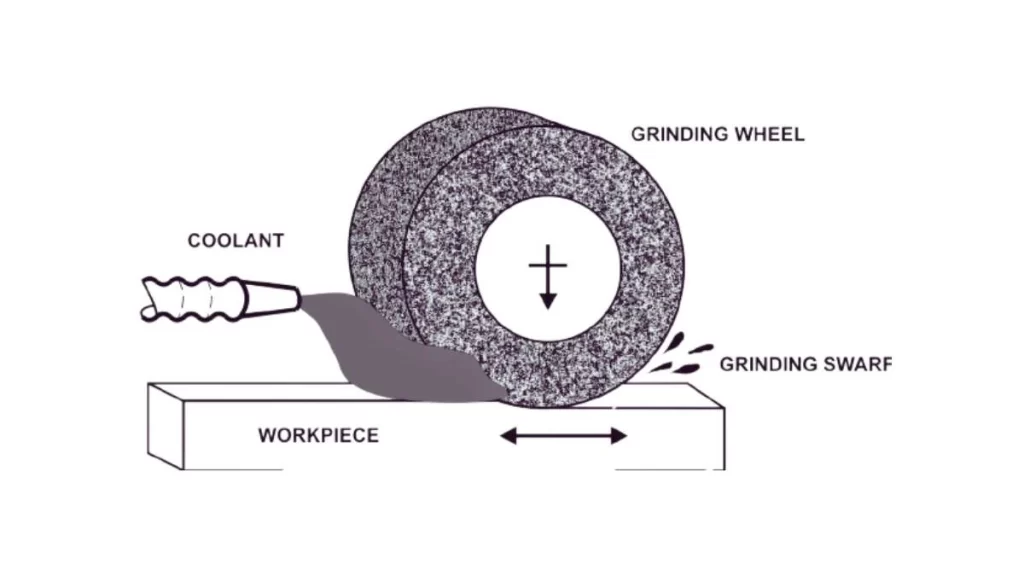
Illustration du processus de broyage
La rectifieuse active le mouvement rotatif de la meule à sa vitesse de fonctionnement élevée. Rectification d'identification CNC Lors des opérations de fraisage, la meule avance radialement pour façonner les zones internes. En revanche, le mouvement de la meule OD se produit autour de la circonférence de la partie externe. La coupe du matériau se fait par petites portions mesurées.
5. Refroidissement et lubrification
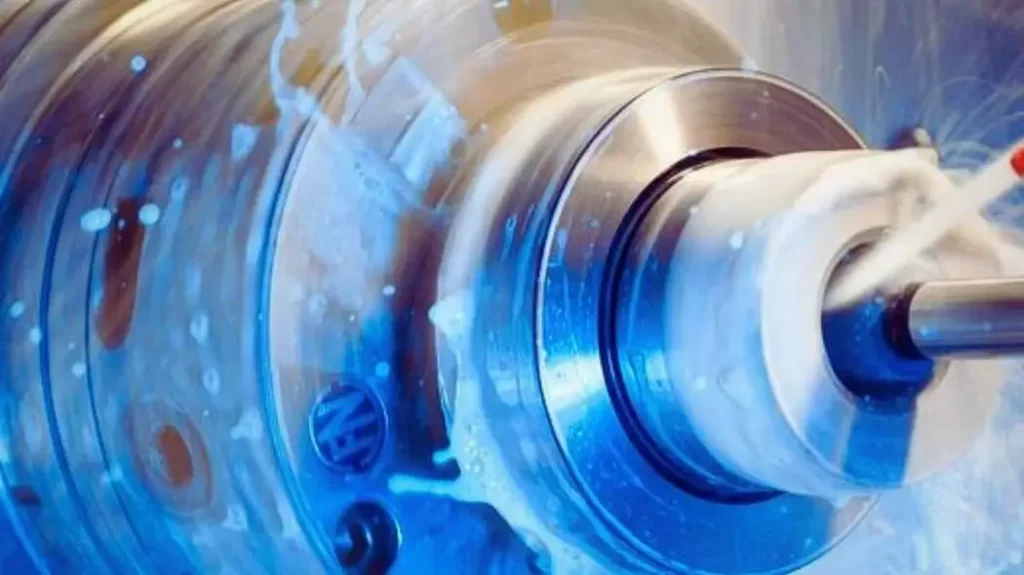
Refroidissement et lubrification pendant le processus de meulage
Tout au long de l'opération, le système applique du liquide de refroidissement pour gérer la température et protéger la pièce contre les dommages. Pour prolonger la durée de vie de la meule et produire une finition de surface supérieure, le liquide de refroidissement joue un rôle essentiel pendant le processus de rectification de surface.
6. Mesure et réglage
La pièce est soumise à des contrôles de mesure périodiques à l'aide de micromètres et de quelques outils de mesure alternatifs. L'opérateur de la machine ajuste le positionnement et les réglages de la meule si nécessaire pour maintenir un contrôle dimensionnel précis.
7. Finition
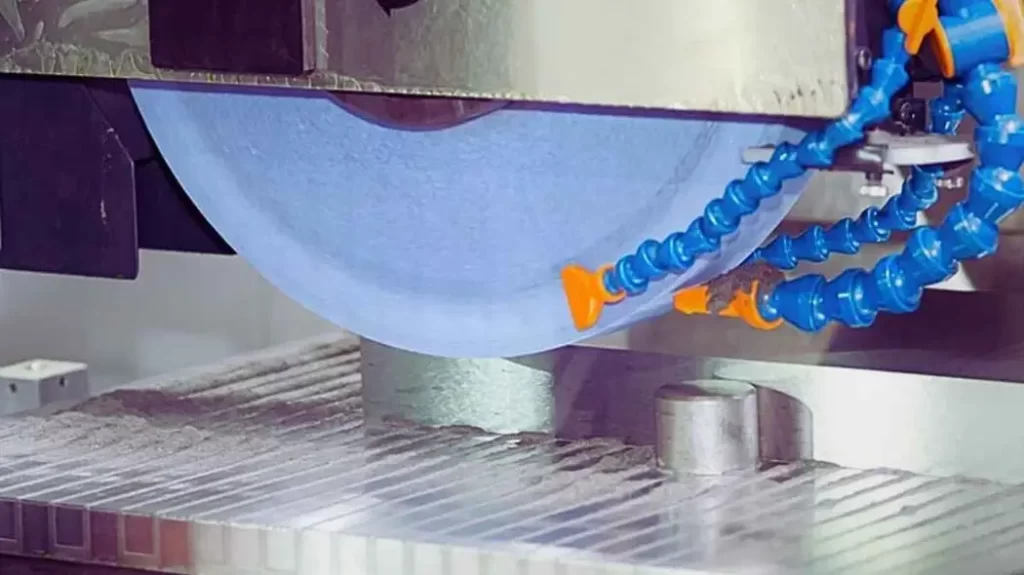
Finition de meulage
Une fois les dimensions et les finitions de surface requises atteintes, l'opération de rectification est terminée. Les opérateurs extraient la pièce avec précaution pour éviter toute déformation qui pourrait résulter du processus de refroidissement. Tous les contrôles de dimensions et de finition de surface sont effectués pour répondre aux exigences énoncées dans la pièce finie.
Essayez Boda maintenant !
Différence entre la rectification ID et la rectification OD CNC
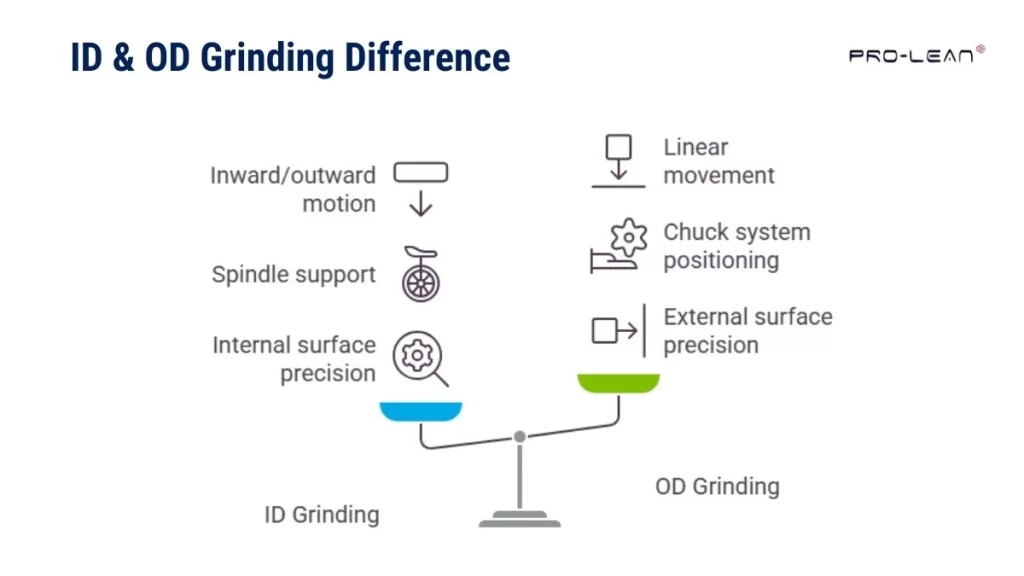
Infographie : Différences entre le meulage ID et OD
Texte alternatif : une infographie comparant le meulage ID et OD. Elle présente visuellement les principales différences, en mettant en évidence le meulage interne pour les surfaces intérieures et le meulage externe pour les surfaces extérieures.
Jetons un coup d’œil à la distinction fondamentale entre l’ID et l’OD meulage personnalisé options:
Surface ciblée
La rectification cylindrique interne est un processus nécessaire pour obtenir des mesures précises du diamètre intérieur. Elle permet de traiter avec succès des composants dotés de canaux internes petits et étroits. Des tolérances strictes sont obtenues sur les surfaces internes. En comparaison, l'objectif principal de la rectification OD est d'obtenir des dimensions cylindriques externes parfaites. Les finitions de surface des pièces ayant des exigences de diamètre serré sont spécifiquement traitées par ce processus.
Serrage et configuration de la pièce
La pièce reçoit un support solide via une broche pendant Rectification d'identification CNC Opérations. La précision du résultat dépend en grande partie du positionnement approprié de la meule. La procédure contrôle la manière dont la meule reste au milieu de son alésage d'installation.
La pièce doit être positionnée au centre ou dans un mandrin afin de permettre sa rotation pour les opérations de rectification extérieure. Un montage correct garantit le maintien de la concentricité tout au long des opérations de rectification.
Trajet de la meule
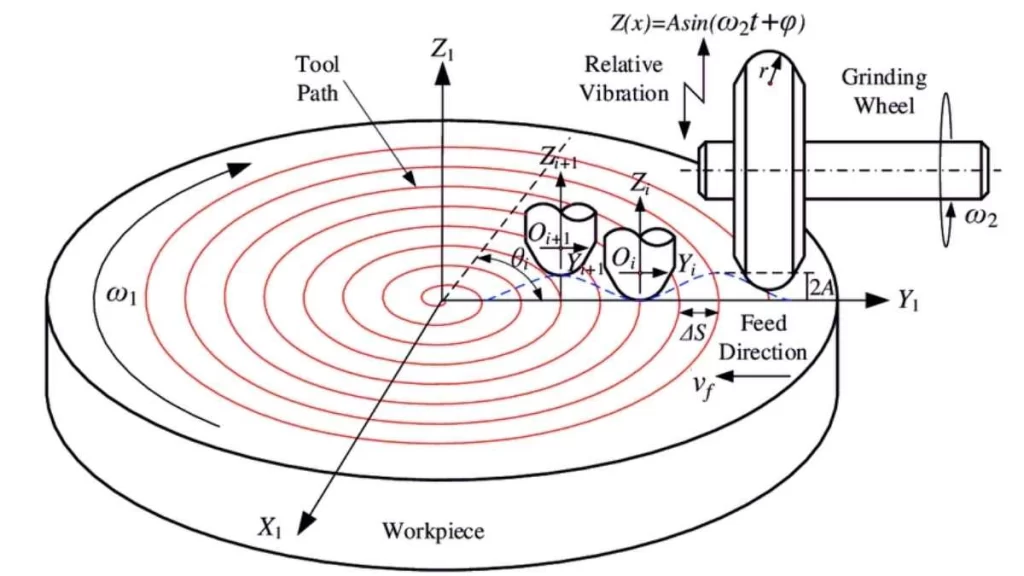
Trajet de la meule
La meule ID fonctionne grâce à un mouvement de va-et-vient. Le processus génère un retrait précis de la matière de la surface de la paroi intérieure.
Lors de la rectification OD, la meule rotative effectue des mouvements linéaires le long de la zone extérieure de la pièce. Tous les points de surface le long du diamètre extérieur subissent meulage précis tout au long du processus.
Applications et types de composants
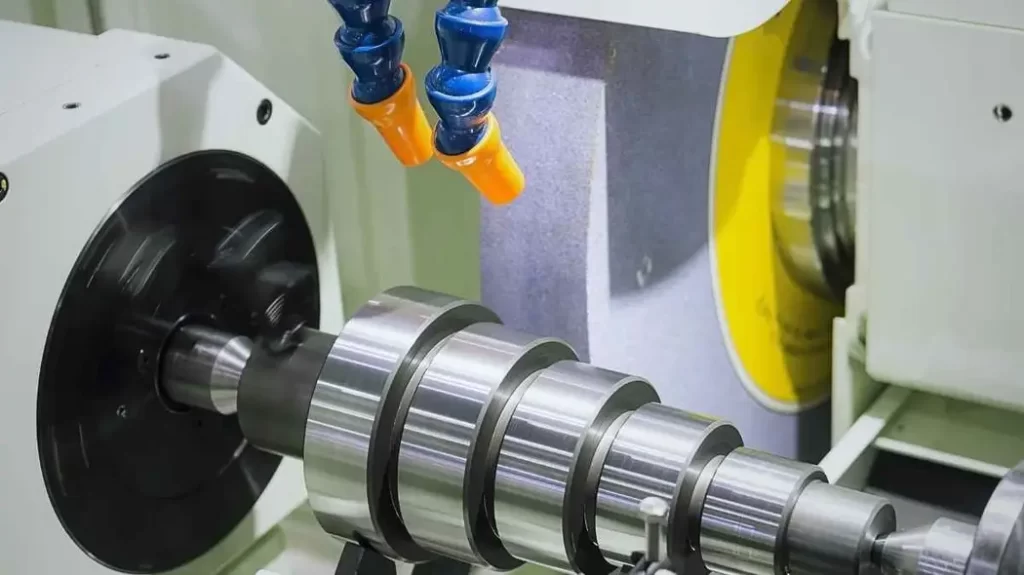
Rectification OD CNC
Le procédé de rectification ID s'adresse spécifiquement aux pièces cylindriques contenant des alésages, notamment les engrenages et les roulements. Il permet aux éléments internes d'atteindre à la fois une précision dimensionnelle et une qualité de surface uniforme. La production d'arbres et de rouleaux s'effectue par des procédés de rectification OD. La surface lisse aux dimensions précises requises pour l'ajustement des équipements s'applique à ces composants.
Configuration de la machine et outillage
Les rectifieuses de diamètre intérieur (ID) sont équipées de broches précises et de petites meules pour leur fonctionnement. Les meules sont spécialement conçues pour les petites dimensions de rectification intérieure. En revanche, la principale caractéristique des rectifieuses extérieures réside dans leurs grandes meules permettant d'effectuer des opérations d'usinage extérieur. La conception de la machine, associée à sa structure rigide, contribue à un travail précis sur des pièces de grande longueur.
Applications de la rectification ID et OD dans les industries manufacturières
Tableau : Applications industrielles de la rectification ID/OD
| Industrie | Rectification d'identification CNC Pièces | Rectification OD CNC Pièces | Focus |
| Automobile |
Roulements, Bagues, Vilebrequins, Alésages d'engrenages |
Arbres, pistons, Essieux, arbres à cames |
La précision tolérances, finition de surface, résistance à l'usure. |
| Industrie aerospatiale |
Carters de turbine, Arbres de moteur, Compresseur Alésages |
Arbres de turbine, Transmission es, extérieur Composants |
Haute résistance alliages, sensation de fatigue la résistance, micron tolérances. |
|
Médical Appareils |
Outils chirurgicaux, Les implants, Forets à os |
Chirurgical Broches, guide Épingles, Cathéters |
Dimensions précision, lisse finitions, biocompatibilité. |
|
Industriel Machinerie |
Hydraulique pistons, Bagues, Manches |
Arbres, rouleaux, Manches, Accouplements |
Concentricité,porter la résistance, opérationnel l'efficacité. |
| Industrie du pétrole et gaz |
Corps de soupape, Pompe Cylindres, Tiges de forage |
Sièges de soupape, pompe Arbres, extérieurs Pompe Composants |
Surfaces d'étanchéité, la parfaite pression endiguement, durabilité. |
| Vitrines et Écrans Numériques |
Connecteurs, Épingles, Électricité Tubes |
Dissipateurs de chaleur, Externe Connecteurs, Épingles |
Submicronique tolérances, dissipation de chaleur, Fonctionnalité. |
Essayez Boda maintenant !
Choisir le bon service de rectification : rectification ID ou OD
Quand choisir la rectification interne (rectification ID) :
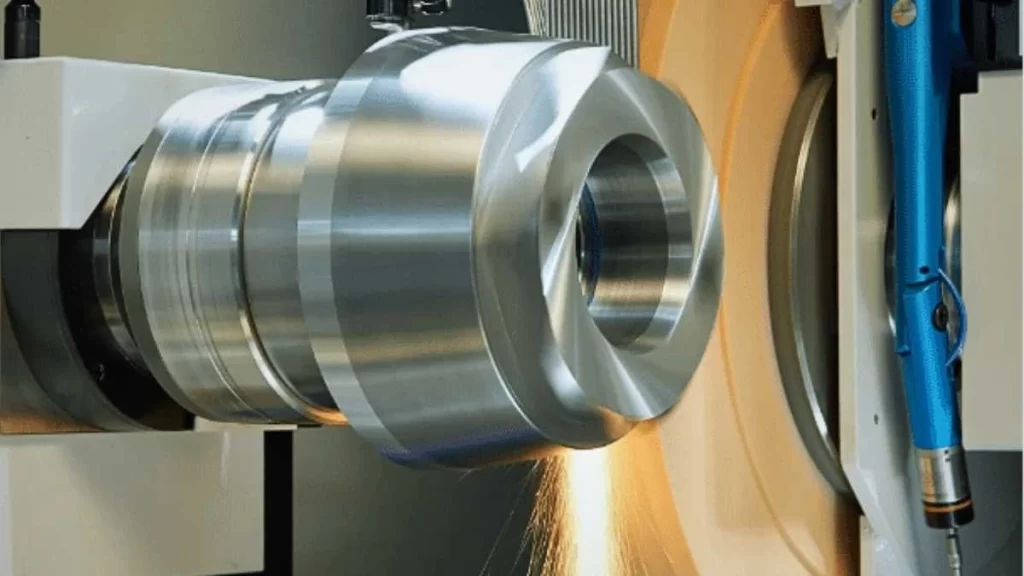
Rectification ID
- Dimensions internes étroites : La rectification intérieure CNC assure un contrôle optimal des diamètres intérieurs, notamment pour les applications exigeant des tolérances de fabrication très serrées. Elle garantit une précision dimensionnelle irréprochable pour les roulements et les carters d'engrenages. Grâce à cette technique, les spécifications dimensionnelles restent précises au micromètre près, assurant ainsi un assemblage précis des pièces.
- Profils internes complexes : ID usinage de meulage Le procédé de fraisage par fraisage est important pour la création de pièces internes complexes, notamment des cônes et des rayons, ainsi que des alésages à plusieurs niveaux. Ce procédé permet aux fabricants de façonner des formes de filetage internes précises ainsi que des profils angulaires qui sont fréquemment requis dans les vérins hydrauliques et les alésages d'arbres à cames. Il reste très précis pour les formes internes de produits multidimensionnelles.
- Petits alésages étroits : Le meulage interne est le procédé de choix pour les trous profonds de très petite taille et les alésages étroits. Les pièces médicales et les composants de vannes nécessitent un meulage interne car la régularité et la qualité de l'état de surface à l'intérieur de l'alésage sont des caractéristiques essentielles. La précision du meulage interne permet d'obtenir des finitions exceptionnelles et des dimensions exactes, garantissant une qualité optimale même dans les environnements internes les plus exigeants.
- Minimiser la déformation : Les tubes de précision et les carters de petit diamètre sont sensibles à la déformation. Lors de leur usinage conventionnel, la rectification intérieure, grâce à l'enlèvement de matière contrôlé, préserve l'intégrité structurelle des pièces. Ce procédé est donc particulièrement adapté aux situations exigeant la prévention de l'accumulation de chaleur et des déformations.
- Finition de surface interne supérieure : L'usinage par rectification intérieure permet de répondre aux exigences de finition irréprochable des pièces internes, notamment pour les pistons hydrauliques et les matériaux sensibles utilisés dans l'aérospatiale. Ces qualités sont essentielles pour limiter les contraintes de cisaillement et éviter la dégradation des matériaux. La rectification intérieure utilise des meules à grande vitesse et des réglages précis pour produire des surfaces répondant aux exigences les plus strictes.
Quand choisir la rectification externe (rectification OD) :
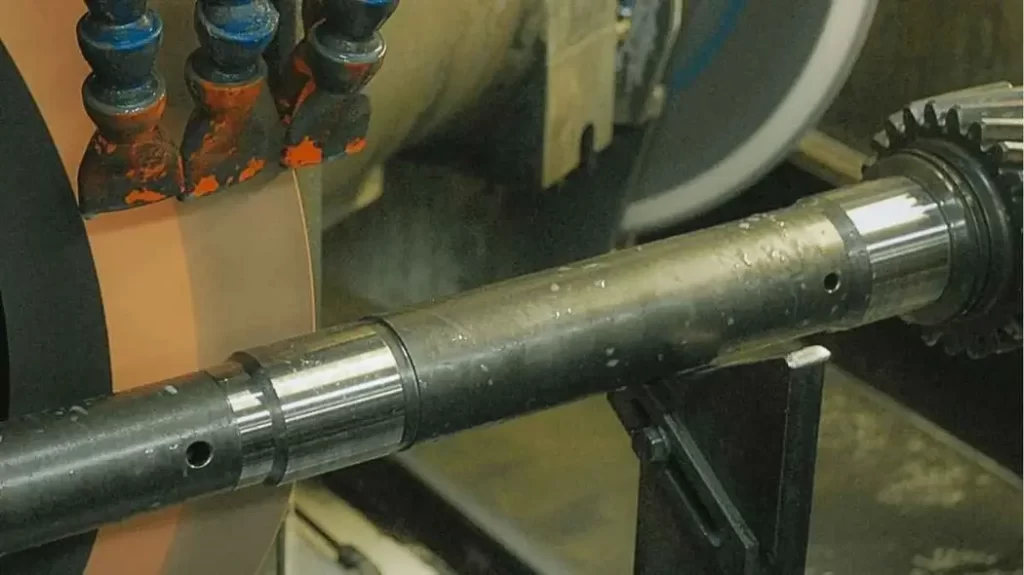
Rectification OD
- Précision sur les diamètres extérieurs : La rectification extérieure CNC est essentielle pour garantir la précision des tolérances des diamètres extérieurs des pièces. Le bon fonctionnement des arbres, axes et rouleaux dépend de la circularité parfaite de leurs surfaces pour un ajustement optimal. La rectification extérieure permet d'atteindre les tolérances précises requises pour les applications critiques grâce à l'excellente régularité des mesures de diamètre extérieur qu'elle offre.
- Améliorations externes pour la résistance à l'usure : Le processus de lissage de meulage cylindrique produit des surfaces résilientes sur les pièces à fort potentiel d'usure, comme les cames et les engrenages, ce qui minimise les frottements et améliore leur facilité d'entretien.
- Concentricité des composantes de rotation : Les composants rotatifs, tels que les moteurs de broche et les arbres de turbine, atteignent une concentricité parfaite grâce aux procédés de rectification extérieure. Ceci garantit la stabilité de fonctionnement en évitant les mouvements incontrôlés et en maintenant des dimensions externes précises. Par conséquent, l'allongement de la durée de vie des pièces rotatives dépend fortement de l'obtention d'une concentricité parfaite, car la rectification extérieure réduit à la fois l'usure et les contraintes.
- Grandes pièces cylindriques : Grâce à la rectification extérieure, la surface externe des arbres longs et des rouleaux de grande taille reste uniforme sur toute leur longueur, garantissant ainsi l'intégrité structurelle de ces composants.
- Besoins de production à grand volume : Lorsque les fabricants produisent en grande série, la rectification extérieure garantit que chaque composant répond aux spécifications exactes en matière de dimensions et de qualité de surface. Elle assure la régularité essentielle requise pour la fabrication de nombreuses pièces destinées à l'assemblage automobile.
Comment les services de rectification CNC améliorent la précision de rectification ID et OD avec Boda Tech
Service d'usinage de rectification Boda Tech
Boda Tech se consacre à fournir des solutions avancées service de broyage pour les composants OEM tels que les tiges ainsi que les arbres, les chemises de cylindre et d'autres pièces essentielles dans tout le pays.
Notre installation dispose d'une technologie de pointe pour exécuter plusieurs processus de meulage, tels que le meulage fin, le meulage OD, le meulage à grande vitesse, le meulage humide, le meulage multi-diamètres, le meulage étagé, le meulage de précision, etc.
Nos capacités de rectification CNC :
- Nos systèmes de rectification OD de haute précision permettent de réaliser des finitions de surface entre 6 et 8 Ra et d'atteindre des tolérances de +0.0002″.
- Nous pouvons broyer des pièces dont les dimensions atteignent 59 pouces de longueur et 11.8 pouces de diamètre.
- Nos capacités de production comprennent plusieurs pièces jusqu'à 100 unités à la fois pour répondre aux demandes de petites et grandes commandes.
Qualité & Certificats :
Notre entreprise maintient ISO 9001: 2015 Nous établissons des normes pour garantir la qualité et la durabilité de nos pièces. Nous intervenons dans les secteurs de l'aérospatiale, du pétrole et du gaz, de l'agriculture, des transports, de la défense, de la production d'énergie et de la fabrication de semi-conducteurs. Pour toute demande spécifique, contactez notre équipe commerciale et bénéficiez d'un service à valeur ajoutée pour vos projets.
Les Questions
Q1 : Qu'est-ce que le meulage ID et OD ?
La rectification du diamètre intérieur (DI) rectifie la surface interne des tubes, anneaux ou alésages. La rectification du diamètre extérieur (DE) rectifie la surface externe des objets cylindriques. Ces deux procédés permettent d'obtenir des tolérances et des états de surface précis.
Q2 : Quelle est la différence entre le meulage ID et le meulage OD ?
La rectification intérieure s'applique principalement au diamètre intérieur des pièces. La rectification extérieure, quant à elle, concerne le diamètre extérieur des objets cylindriques. Ces deux techniques nécessitent des configurations et des outils différents.
Q3 : Quels sont les avantages de l'utilisation des services de rectification CNC pour le rectification ID et OD ?
La rectification CNC offre un contrôle et une cohérence plus précis. Elle améliore la vitesse de production en minimisant les erreurs humaines. De plus, elle peut gérer méticuleusement des conceptions complexes avec une répétabilité élevée.
Q4 : Quand devriez-vous choisir la rectification cylindrique OD plutôt que d'autres méthodes ?
Pour des pièces rondes à tolérances serrées, optez pour la rectification cylindrique extérieure. Idéale pour les pièces à surfaces extérieures symétriques, elle est plus efficace pour la production en série.
Q5 : Quels sont les défis à relever pour obtenir une précision dans le meulage OD et ID ?
Il peut être difficile d'atteindre des tolérances strictes en raison de l'usure élevée des outils. Les fluctuations de température peuvent également affecter la pièce et la machine. Par conséquent, une configuration et une surveillance appropriées sont nécessaires pour obtenir la précision.
Q6 : Comment garantissez-vous une haute précision dans les processus de rectification ID et OD ?
Utilisez des machines de qualité et bien entretenues pour des résultats constants. Calibrez régulièrement les outils pour maintenir des résultats précis tout au long de la production. De plus, ajustez les paramètres et surveillez les performances des outils.