
機械加工に最適なプラスチック
機械加工に適したプラスチックとしては、ABS樹脂、ナイロン、Vespel®樹脂、アクリル樹脂、ポリエチレン(PE)、ポリプロピレン、ポリカーボネート、フェノール樹脂、PTFE(テフロン)などが挙げられます。その他、アセタール樹脂(POM/デルリン)、高密度ポリエチレン(HDPE)、ポリエチレンテレフタレート(PET)、ポリ塩化ビニル(PVC)なども検討する価値があります。
プラスチックの種類を検討する際には、 CNC プラスチック加工 プロジェクトにおいては、それぞれの適合性と互換性を把握することが極めて重要です。具体的には、プラスチックは製造が容易であり、目的とする部品の機能要件を満たす必要があります。
その他に重要な考慮事項としては、耐熱性、耐温度性、耐傷性など、様々な要因に対する耐性や、望ましい表面の滑らかさが挙げられます。これらのプラスチックはそれぞれ独自の特性を持っているため、製造業者は特定の要件を満たすものを選ぶことができます。
このガイドでは、CNC加工用途における主要なプラスチックについて解説します。利点、限界、加工性、一般的な用途など、それぞれのプラスチックの際立った特性を網羅しています。
アセタール(POM/デルリン)
アセタールは、最も加工性に優れたエンジニアリングプラスチックの一つである。その主な特徴は、比較的高い熱伝導率、半結晶構造、そして高い寸法安定性である。 熱伝導率が高いということは、プラスチックの切削領域が加工中に熱分解点を超えることはほとんどないということである。 寸法安定性は、主に24時間における材料の吸湿率が0.25%未満であることに由来する。
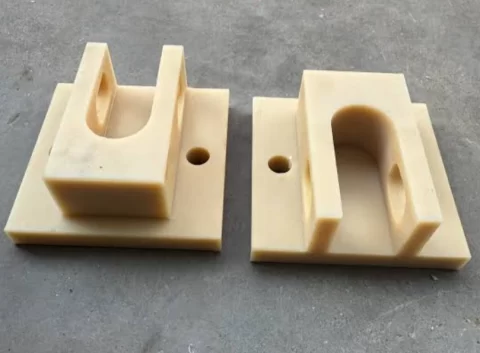
デルリン/POM(アセタール)部品
アセタール(POM/デルリン)加工のメリットとデメリット
| アセタール(POM/デルリン)加工の利点 | アセタール(POM/デルリン)加工のデメリット |
|
|
用途
アセタール樹脂製の機械加工部品は、歯車、ローラー、スプリング、ハウジングなどの機械部品によく用いられます。自動車用途では、ヒンジ付きハウジング、燃料トランスミッターユニット、ドアロックシステムなどもアセタール樹脂で製造されています。
ナイロン/ポリアミド(PA)
ナイロン/ポリアミド(PA)は、ポリエステルとポリアミドに関する広範な研究を経て、1930年代に誕生しました。一般的なナイロンのグレードは、ナイロン6とナイロン6/6の2種類です。ナイロン6は通常、低密度が求められる高強度用途に使用されます。 ナイロン6/6は、より高い剛性、強度、耐摩耗性が求められる用途に用いられることが多い。一般的に、ナイロン6よりも吸湿性が低い。
ナイロン(PA)
賛否両論
| メリット | デメリット |
|
|
用途: ベアリング、ギア、ブッシュ、構造ブラケット
ABS樹脂(アクリロニトリルブタジエンスチレン)
ABS樹脂は高速加工でもきれいに切削できます。工具の摩耗も最小限です。ただし、加工者は熱によって軟化しやすい性質を考慮する必要があります。この問題への主な対策は、適切な送り制御と冷却です。
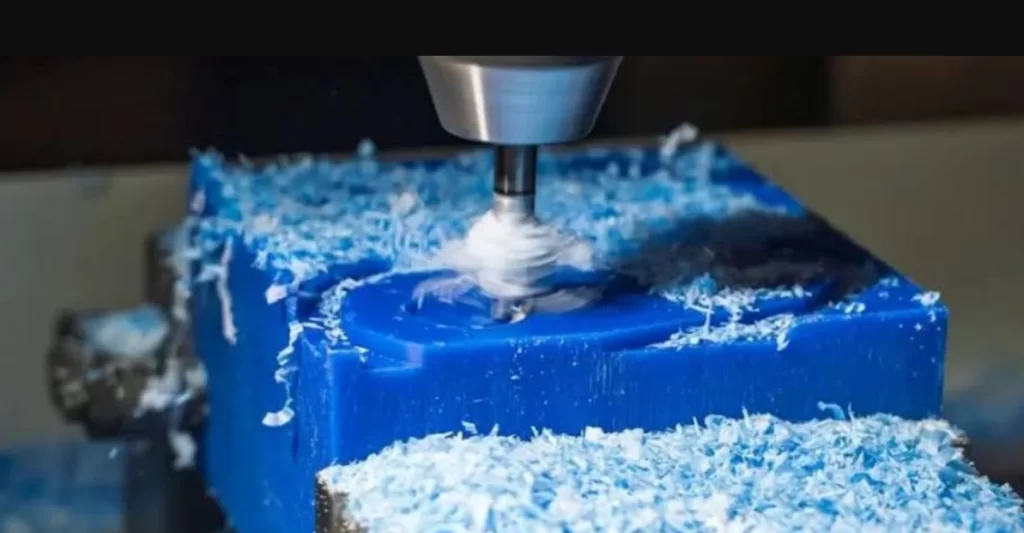
CNCフライス加工によるABS樹脂
賛否両論
| メリット | デメリット |
|
|
用途: プロトタイプ、筐体
ポリカーボネート(PC)
ポリカーボネートは、比類のない光学的な透明度と耐衝撃性を兼ね備えているため、機械加工に最適なプラスチックの一つとして挙げられます。このようなプラスチックを機械加工するには、速度制御と鋭利な工具が必要です。一般的な機械加工上の課題は、溶融です。
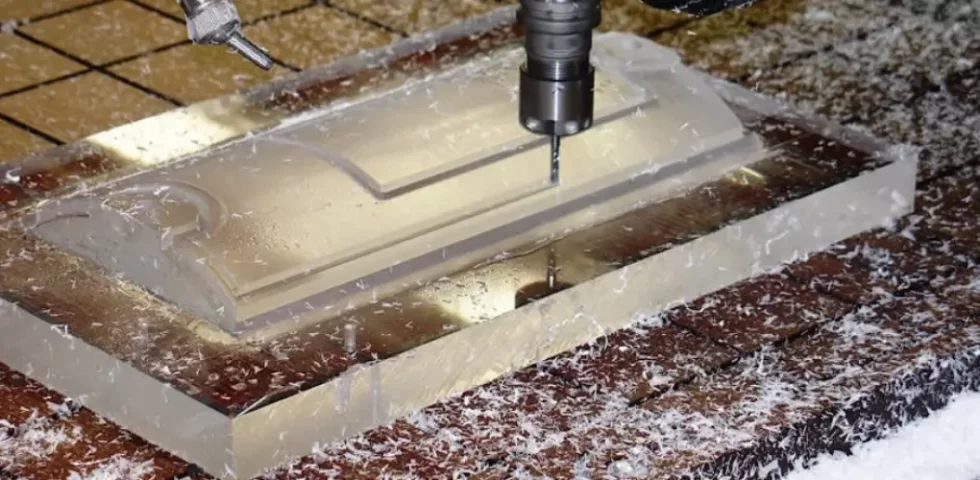
ポリカーボネートの機械加工
賛否両論
| メリット | デメリット |
|
|
用途電気機器用筐体、レンズ、安全ガード
アクリル/ポリ(メタクリル酸メチル)(PMMA)
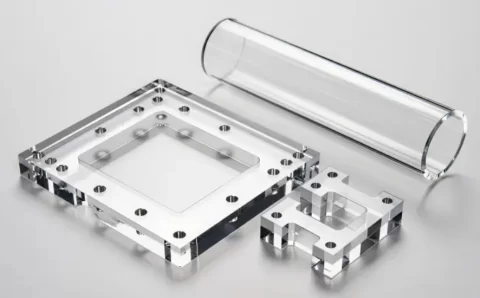
アクリルCNC加工部品
PMMAは、入手可能なプラスチックの中でも特に透明度が高く、加工性に優れた素材の一つです。しかし、この素材は割れやすく欠けやすいため、加工には鋭利な工具と低速送りが必要です。
PMMAの長所と短所
| PMMAの利点 | PMMAの欠点 |
|
|
用途保護カバー、標識、ディスプレイ
HDPE (高密度ポリエチレン)
HDPEプラスチックは加工しやすく、耐薬品性および耐湿性に優れています。ただし、比較的柔らかいため、高い精度が求められる用途には適していません。むしろ、汎用性の高い用途に適しています。
HDPEの長所と短所
| HDPEの利点 | HDPEの欠点 |
|
|
用途船舶部品、タンク、化学薬品貯蔵庫
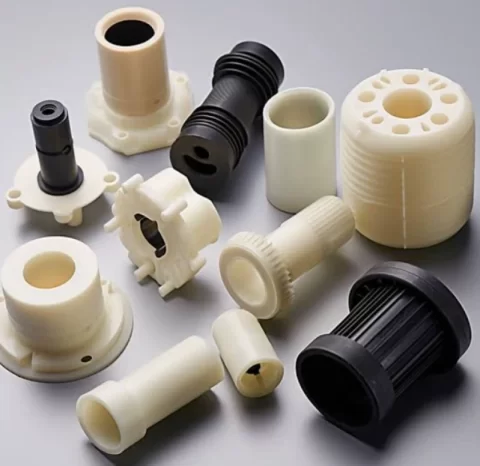
精密加工されたHDPE
PET(ポリエチレンテレフタレート)
PETは加工しやすいプラスチックの一つです。さらに、吸湿性が低く、耐薬品性、寸法安定性にも優れています。 一部のPETグレードは、関連するFDAの要件を満たしていれば、食品接触用途に使用できます。
機械加工されたPET部品の長所と短所
| メリット | デメリット |
|
|
用途医療機器、食品加工機器
ポリプロピレン(PP)
PPは、密度が0.89~0.92g/cm³と軽量でありながら、優れた耐摩耗性、耐衝撃性、耐薬品性を備えています。また、比較的良好な耐熱性と電気絶縁性も有するため、幅広い一般産業用途に使用できます。
PP加工部品の長所と短所
| メリット | デメリット |
|
|
用途: リビングヒンジ、化学タンク、実験装置
フェノールプラスチック
ベークライトと関連付けられることが多いフェノール樹脂は、硬くて脆い材料です。この熱硬化性樹脂は、加工時に細かい粉塵を伴う短い破片状の切削屑を生じやすい傾向があります。切削屑の発生挙動は、フェノール樹脂の種類、加工条件、積層構造によって異なる場合があることに注意してください。 フェノール樹脂は熱安定性と電気絶縁性に優れている。予想通り、フェノール樹脂の加工では切削工具の摩耗が早い。
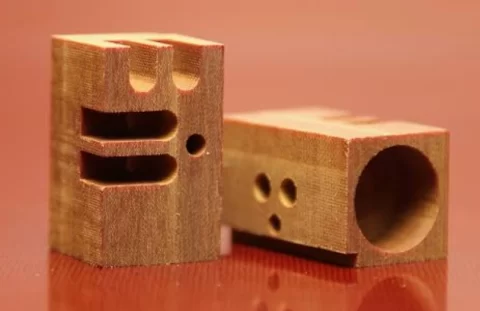
フェノール樹脂部分
フェノール樹脂加工部品の長所と短所
| メリット | デメリット |
|
|
用途: フェノール樹脂加工 スペーサー、カム、ギア、ブッシング、ワッシャーの絶縁に最適です。
PVCプラスチック
機械加工されたPVCプラスチック部品は、耐久性と耐薬品性に優れています。熟練した技術で製造されたこれらの部品は、配管設備や化学薬品処理システムなど、幅広い産業分野で重宝されています。
PVC加工部品の長所と短所
| メリット | デメリット |
|
|
用途配管継手、バルブ
Vespel®(デュポン社のポリイミド)
Vespel®は加工が難しいものの、高い公差、耐熱性、耐久性を備えた部品を製造できます。この無充填ポリイミドグレードのガラス転移温度(Tg)は約249℃です。2これにより、このプラスチックは重要な用途における機械加工に最適な素材の一つとなっています。
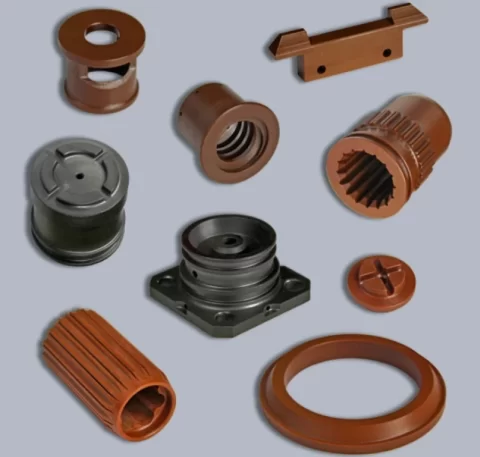
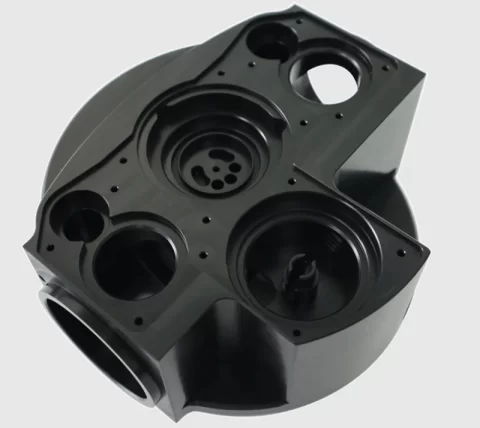
Vespel社製機械加工部品
の長所と短所 ベスペル加工 部品
| メリット | デメリット |
|
|
用途防衛・宇宙船装備
ポリスチレン(PS)
PS素材は優れた光学的透明度と剛性を備えています。その剛性は、ゴム(高耐衝撃性ポリスチレン(HIPS))を用いることでさらに高めることができます。このコスト効率の高い熱可塑性樹脂は、これらの特性に加え、優れた寸法安定性と、様々な形状での在庫供給が可能です。
ポリスチレン加工部品の長所と短所
| メリット | デメリット |
|
|
用途: ポリスチレン素材 CNC加工ではほとんど使用されませんが、射出成形には最適です。
リストの中から加工に最適なプラスチックを選ぶ際には、PS(ポリスチレン)も網羅性を考慮して含めていることを覚えておいてください。プラスチックに不慣れな調達チームは、入手しやすさを理由にPSを指定するかもしれませんが、その低い耐熱性と高い脆性が加工において深刻な課題となることを認識していない可能性があります。
今すぐプロリアンをお試しください!
機械加工に最適なプラスチックの選定表(要約版)
以下は、主要なエンジニアリング要件を示す材料選定表です。
|
プラスチック |
寸法安定性 |
耐摩耗性 |
耐薬品性 |
被削性 |
熱抵抗 |
相対コスト |
|
アセタール(POM/デルリン) |
ハイ |
ハイ |
ハイ |
素晴らしい |
穏健派 |
ロー |
|
ナイロン(PA) |
穏健派 |
ハイ |
燃料や油類には強いが、酸には弱い |
グッド |
中程度 – 粘着を防ぐために冷却が必要 |
低から中 |
|
ABS |
ロー |
穏健派 |
耐候性が悪い |
素晴らしい |
ロー |
ロー |
|
ポリカーボネート(PC) |
穏健派 |
グッド |
最低 |
穏健派 |
中程度 – 粘着、溶解 |
中〜高 |
|
アクリル(PMMA) |
穏健派 |
ロー |
耐候性 |
穏健派 |
低速送りと鋭利な工具 |
穏健派 |
|
HDPE |
ロー |
グッド |
グッド |
良好、公差は厳しくない |
低から中 |
ロー |
|
ペット |
グッド |
グッド |
グッド |
グッド |
穏健派 |
|
|
ポリプロピレン(PP) |
ロー |
ハイ |
素晴らしい |
中程度 – 反りや糊付き |
ロー |
|
|
フェノール |
ハイ |
グッド |
油や溶剤に強い |
最低 |
穏健派 |
|
|
PVC |
穏健派 |
穏健派 |
グッド |
グッド |
ロー |
|
|
ベスペル® |
ハイ |
ハイ |
ほとんどの燃料や溶剤に対して有効 |
学年によって難易度は低い~中程度~高い |
ハイ |
|
|
ポリスチレン(PS) |
グッド |
ロー |
最低 |
良いが、定期的に機械加工されていない |
ロー |
ロー |
今すぐプロリアンをお試しください!
プラスチックの機械加工プロセス
加工プロジェクトに適したプラスチックを選ぶ際には、旋削、穴あけ、フライス加工、ねじ切り、リーマ加工といった一般的な加工方法に注意してください。
プラスチック旋削加工と穴あけ加工
これらの旋盤加工は内径を加工し、円筒形の部品を製造します。 旋削加工は、回転する工作物に対して固定された単刃工具を用いて、ブッシュやシャフトを製作する。ボーリング加工は、既存の穴を精密に拡大する。 プラスチックがこれらの加工に耐えるためには、高い寸法安定性が不可欠です。切断時の力が大きすぎる場合があるからです。アセタール樹脂やPTFEは、寸法安定性に優れたプラスチックの例です。 切削屑の排出方法は、溶融を防ぐために十分迅速かつ効果的でなければならない。また、スピンドル回転速度を設定する際には、プラスチックの耐熱性も考慮する必要がある。
プラスチック穴あけ
プラスチックの穴あけ加工では、材料にまっすぐな円形の穴が開けられます。しかし、回転速度が適切に管理されていない場合、プラスチック内部で発生する摩擦熱によって、ABS樹脂、PS樹脂、その他のプラスチックの穴の縁が溶けたり変形したりすることがあります。 最良の方法は、切りくず排出と放熱性を向上させる技術である、断続穴あけ加工を用いることです。 PETやその他の融点の高いプラスチックにとって、連続穴あけ加工は問題にならない。
プラスチックフライス加工
フライス加工とは、回転する多点カッターを用いてプラスチック表面にポケット、立体形状、平面などを加工するプロセスです。硬質プラスチックにも軟質プラスチックにも適用可能な、非常に汎用性の高い加工法です。 特定のプラスチックに適した切削加工戦略が重要となる。例えば、HDPEのような粘着性のあるプラスチックは、材料のにじみを防ぎ、表面仕上げを向上させるために、鋭利な工具と高速切削が必要となる。
プラスチックタッピング
タッピングとは、あらかじめ開けられた穴に内ねじを加工する工程です。アセタール樹脂やフェノール樹脂など、寸法安定性の高いプラスチックによく用いられます。柔らかいプラスチックはねじ山の変形や剥離を起こしやすいため、代わりに金属インサートが使用されます。
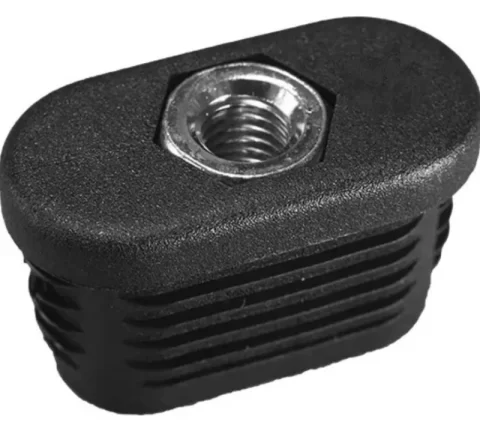
プラスチック製のねじ込み式金属インサート
プラスチックリーミング
リーマ加工は、ドリル穴の最終的な直径を正確に調整するために、穴を拡大し、表面を滑らかにする工程です。特にアセタール樹脂製の部品など、組み立て時に穴の直径を正確に制御する必要がある部品の製造において、リーマ加工は必須です。
これらの各プロセスには、それぞれ異なる機械的および熱的要件があります。加工部品の最適な性能を確保するためには、各プラスチックに適した加工プロセスを選択する必要があります。
加工計画を立てる際には、プラスチックの特性が加工条件と一致していることを確認してください。例えば、材料の熱感受性によって、送り速度、切削速度、冷却速度が決まります。
結論
機械加工に最適なプラスチックは、実際の用途に応じて、適切な被削性、熱安定性、機械的特性、その他の特性を備えています。アセタール樹脂の厳しい公差に対する完璧な精度から、ポリカーボネートの比類なき耐衝撃性まで、それぞれのプラスチックは産業用途において独自の適性を持っています。 信頼できる製造パートナーを探している調達担当者や、プラスチック材料の仕様を迅速に策定するエンジニアにとって、経験豊富なプラスチック加工会社だけが理解できる細かな点が存在する。
プラスチック部品は、初回から完璧に加工されるべきです。CNC加工によるプラスチック部品の設計から製造までをスムーズに進めるために、図面をBodaのエンジニアリングチームと共有してください。 また、私たちを確認することができます プラスチック加工サービス 各種プラスチックの精密加工に関する詳細については、こちらをご覧ください。
よくあるご質問
機械加工に最適なプラスチックは何ですか?
機械加工に最適なプラスチックは、引張強度、耐熱性、耐薬品性、耐衝撃性など、用途に応じた要件によって異なります。それぞれのプラスチックは独自の特性を持っており、万能なプラスチックは存在しません。
資料
【1]https://ideambox.com/assets/downloads/engineering-materials-datasheet.pdf
【2]https://www.materialdatacenter.com/ms/en/tradenames/Vespel/DuPont/VESPEL%C2%AE+TP-8311/7e482917/835