
 ブロー成形と射出成形の比較
製品の成功とコスト効率には、適切なプラスチック製造方法が不可欠です。射出成形とブロー成形は、プラスチック製造において最も一般的な2つの技術です。どちらのプロセスも熱可塑性材料を使用しますが、根本的に異なる製品を生み出し、それぞれ独自の設備と工具を必要とします。
情報に基づいた意思決定を行うには、製造業者がコスト、用途、および技術的側面における違いを理解する必要があります。この包括的な比較では、 ブロー成形と射出成形の比較ing、 射出成形およびブロー成形製品の一般的な欠陥についても解説しています。また、専門家の利点についても強調しています。 プラスチック射出成形サービス 最適化する 生産成果。
ブロー成形とは
ブロー成形は、薄い壁を持つ中空のプラスチック製品を製造する工業プロセスです。熱可塑性樹脂は、伝統的なガラス吹き成形の原理を応用したものです。1938年、エノック・ファーングレン、ウィリアム・コピトケらがプラスチックブロー成形プロセスを開発し、容器製造に革命をもたらしました。
この工程は、軟化したプラスチックで作られた中空のチューブであるパリソンの作成から始まります。パリソンは、製品の最終形状を定める2つの金型の間に挟まれます。パリソンに圧縮空気を注入すると、プラスチックが膨張して金型の形状に沿うようになります。冷却後、金型が開き、中空の製品が取り出されます。
ブロー成形プロセスの種類
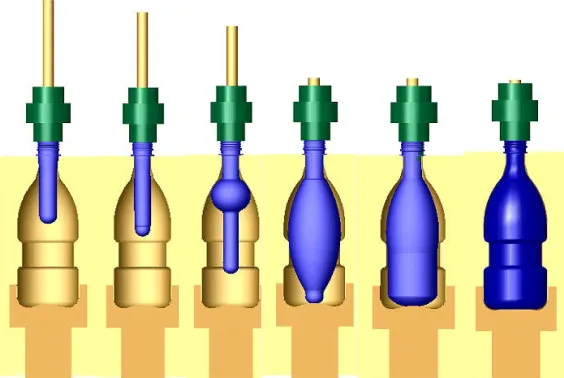 ブロー成形工程図
さまざまな製品ニーズに対応するため、ブロー成形にはいくつかのバリエーションがあります。
最も一般的な方法は押出ブロー成形です。パリソンを垂直下方向に押し出し、金型内に封入した後、圧縮空気で膨張させます。この技術は中型容器に最適で、大量生産において非常に効率的です。
射出ブロー成形とは、射出成形によってプリフォームを作製し、それをブロー成形金型に移送する工程のことです。プリフォームは空気によって膨張させられ、最終形状に成形されます。
ストレッチブロー成形とは、成形前のプリフォームを機械的に両方向に引き伸ばしてから膨張させる技術です。この方法により、より強度が高く透明度の高いボトルが製造され、炭酸飲料に最適です。
共押出成形は、プラスチックを同時に積層するブロー成形技術です。これにより、容器にバリア性を持たせたり、異なる材料特性を単一の製品に組み合わせたりすることが可能になります。
一般的なブロー成形材料
ほとんどの熱可塑性樹脂はブロー成形プロセスとの適合性が低い。HDPE 耐薬品性と加工の容易さから、最も人気のある素材である。HDPEは1950年代に導入され、ブロー成形能力を大幅に向上させた。
その他一般的に使用される材料には、中密度ポリエチレン、低密度ポリエチレン、ポリエチレンテレフタレート、ポリプロピレン(PP)、PVC、熱可塑性エラストマー(TPE)、ポリスチレン(P)などがあります。S)、ポリカーボネート(PC)、ナイロン。 材料の選択は、肉厚の均一性および最終製品の性能に影響を与える。分子量が大きく、分子鎖長が長いポリマーは、パリソンの滑りを低減し、肉厚の一貫性を向上させる。
ブロー成形の利点
ブロー成形は、製造面でいくつかの利点があるため、中空プラスチックの製造に最適な選択肢です。
コスト効率
ブロー成形は低圧で行われるため、設備や金型のコストを削減できます。金型は高い射出力に耐える必要がないため、軽量化と製造コストの低減が可能です。金型コストは通常、部品1個あたり1,000ドルから100,000ドル程度で、射出成形に比べて大幅に低く抑えられます。
このプロセスでは、より安価な設備で済みます。ブロー成形装置は、高圧射出のための強力な油圧ラムを必要としないため、初期投資額と運転コストを削減できます。
生産能力
ブロー成形は、 射出成形では製造が困難で経済的ではない中空容器。この製法は効率的で、構造的な完全性を維持しながら薄肉化を実現できる。軽量化と輸送コストの削減は、この材料効率の高さによるものである。
複数の金型を使用することで、並行生産が可能になります。個々の金型は射出成形金型よりも安価であるため、メーカーは複数の金型を経済的に活用することで、サイクルタイムを短縮し、高い生産量を実現できます。1台の機械あたりの年間生産量は数百万個に達することもあります。
設計の柔軟性
ブロー成形は、0.25リットルという小型ボトルから、自動車の燃料タンクのような50リットルまでの大型容器まで、幅広いサイズに対応できます。その汎用性の高さから、様々な産業分野で活用されています。
自動化された生産システムは、労働力の必要量を削減し、作業量を減らしながらも品質を維持します。比較的シンプルな工具を使用することで、さまざまな形状やサイズに容易に対応できます。
ブロー成形品
多くの産業において、軽量の中空プラスチック部品や容器が求められている。
消費者向け包装
ブロー成形ボトルは、液体石鹸、シャンプー、コンディショナー、化粧品など、パーソナルケア業界で広く使用されています。また、洗浄剤、家庭用化学薬品、洗剤などにも使用されています。ブロー成形ボトルは、化学反応に強く、コスト効率にも優れています。
食品・飲料業界では、ジュース、牛乳、その他の液体用のボトルも使用されています。適切な材料や共押出多層成形技術を用いることで、優れたバリア特性を持つ容器を製造することができます。
産業用アプリケーション
ブロー成形は、ビール、ワイン、工業用化学薬品、油脂、潤滑油、農産物原料などの製造に使用される貯蔵タンクや容器の製造に用いられます。この製法により、他の方法では製造が困難でコストも高額になるような大容量の貯蔵容器を製造することが可能です。
自動車部品
ブロー成形は、自動車メーカーが燃料タンクの製造に広く採用している。この製法により、重量を最小限に抑えつつ、複数の機能を備えた複雑な中空形状の製品が製造される。
その他の製品カテゴリー
その他の一般的なブロー成形製品には以下のようなものがあります。
- 子供向けのおもちゃと遊具
- カヤックや浮力装置などのその他の海洋製品
- じょうろ、植木鉢、その他芝生や園芸用品を取り揃えています。
- 医療用容器および用品
- スポーツ用品、レクリエーション用品
- スタジアムの座席と大型構造物
- 特定の機器部品には中空構造が求められる。
今すぐプロリアンをお試しください!
射出成形とは何ですか?
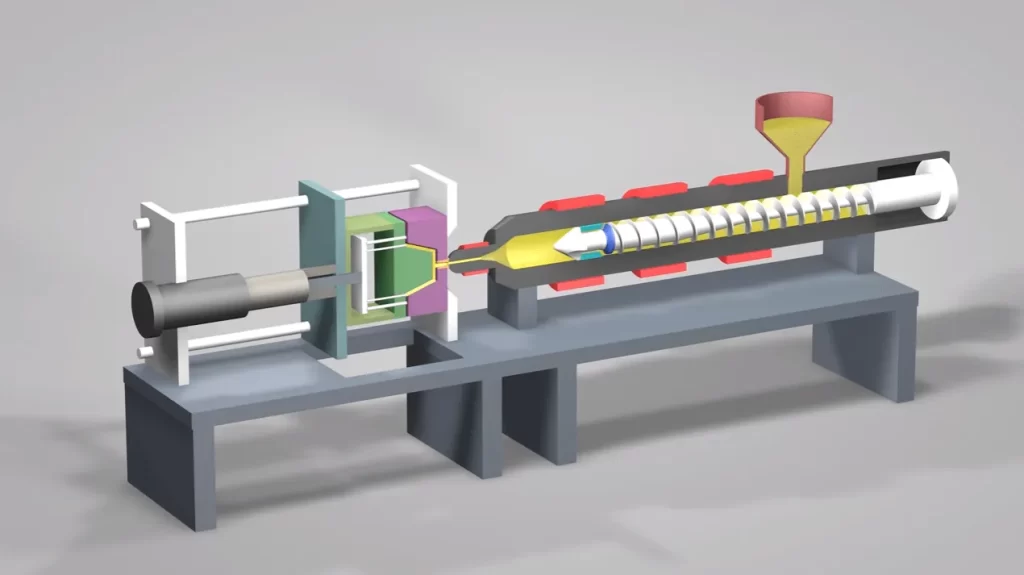 射出成形機の図
射出成形は、精密な製造工程を経て固体プラスチック部品を製造するプロセスです。ジョン・ウェズリー・ハイアットは1872年に最初の射出成形機を発明し、ボタンなどの大量生産に利用しました。ジェームズ・ワトソン・ヘンドリーは1947年に最初のスクリュー式射出成形機を開発し、これが現代の射出成形技術の基礎を築きました。
このプロセスでは、加熱されたバレル内でプラスチックペレットを溶融します。バレルにはスクリュー機構が内蔵されており、回転しながらプラスチックをますます小さな空間に押し込みます。この圧縮によって熱が発生します。バレルに取り付けられた外部ヒーターが、機械的な発熱を補います。溶融プラスチックが十分に蓄積されると、スクリューは後退し、その後前進して、極めて高い圧力で材料を金型キャビティに注入します。
射出成形プロセスの詳細
射出成形金型は、強力な油圧ラムで固定された2つ以上の部品で構成されています。これらのラムは、巨大な射出圧力に対抗し、溶融プラスチックがパーティングラインから漏れるのを防ぎます。クランプ力が不十分な場合、金型は分離します。これにより、 射出成形の欠陥 例えば、点滅や塗りつぶしが不完全な場合など。
金型に組み込まれた冷却チャネルを通して水などの冷却剤を循環させることで温度を調節します。これにより凝固が促進されます。適切な冷却を行うことで、内部応力や反りが発生することなく、部品が均一に凝固します。十分に冷却されると金型が開き、エジェクタピンによって部品が押し出されます。
射出成形システムには、溶融プラスチックをキャビティに流し込むためのランナーとゲートが備えられています。これらの供給チャネルによって、キャビティが確実に充填されます。これらのチャネルは、成形品の射出後に除去されます。これは通常、自動トリミングによって行われます。
精度と再現性
射出成形は、非常に高い均一性と精度を備えた部品を製造します。高圧射出により金型に材料が充填され、厳密な公差が維持されます。射出成形は、厳密な仕様が求められるエンジニアリング用途に最適です。
最新の射出成形機は、温度、圧力、射出速度を監視する高度な制御システムを備えています。これらのパラメータにより、何百万回もの生産サイクルにわたって、各部品が仕様を満たすことが保証されます。
射出成形と押出成形:
射出成形は、閉じた金型に材料を充填することで個別の部品を製造するのに対し、押出成形は、溶融したプラスチックを成形された金型を通して押し出すことで連続的な形状の部品を製造する。押出成形は、パイプ、チューブ、窓枠などの製造に最適である。
射出成形の利点
大量生産においては、射出成形は複雑なプラスチック部品を製造するのに最適な選択肢です。
生産効率
射出成形によるプラスチック部品の生産量は他に類を見ない。1台の機械を自動化し、連続運転することで、年間数百万個のプラスチック部品を生産できる。サイクルタイムは、部品のサイズ、冷却要件、材料によって、数秒から数分まで変化する。
大量生産におけるコスト効率は、高速生産と最小限の労力を組み合わせることで実現されます。金型が製造され、生産パラメータが最適化されれば、その後の介入は最小限で済みます。
設計の複雑さ
射出成形は、他のプラスチック成形技術では成形不可能な形状にも対応できます。このプロセスでは、複雑な形状と厳しい公差を持つ部品を製造できます。また、肉厚が異なる部品や、複数の部品が一体化された部品も製造可能です。多キャビティ金型を使用すれば、複数の部品を同時に製造できるため、生産性をさらに向上させることができます。
高圧射出成形は、金型キャビティにプラスチックを細部に至るまで押し込むことで、複雑な形状を正確に再現します。これにより、複数の部品を一体成形する高度な部品設計が可能になります。
素材の多様性
射出成形は、熱可塑性樹脂を含む幅広い材料に使用できます。このプロセスは、熱可塑性樹脂、熱硬化性樹脂、および熱可塑性エラストマーに適用可能です。
材料の柔軟性により、エンジニアは強度、耐薬品性、耐熱性などの性能要件に最適化された材料を選択できる。添加剤によって、色、耐紫外線性、難燃性などの特性を変化させることも可能だ。
最小限の後処理
射出成形部品 ランナーとゲートの除去以外に、最小限の後処理しか必要としない。 成形された部品は、組み立てや使用が可能な表面状態のまま金型から取り出されます。トリミングや搬送作業が不要になるため、全体の生産コストが削減されます。
表面仕上げは、テクスチャ加工または高光沢仕上げが可能で、二次加工を一切行わずに部品に直接成形されます。厳密な寸法管理により、機械加工の必要性が低減または排除されます。
射出成形品
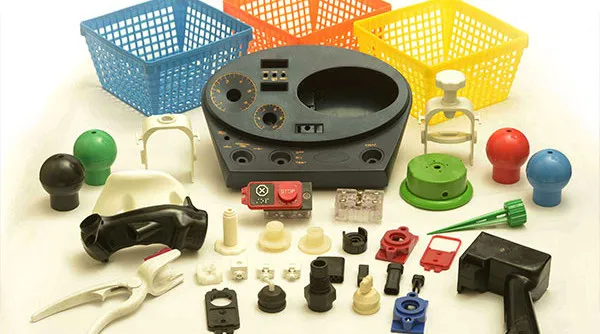 射出成形プラスチック
射出成形は、プラスチック部品を必要とするほぼすべての産業で使用されている。
エンジニアリングコンポーネント
ダッシュボード部品、内装トリム、外装パネル、そしてギアやケーシングといった複雑な機械部品はすべて自動車用途で使用されています。射出成形は、自動車業界において、美観部品と機能部品の両方に用いられています。
電子機器筐体は、取り付けポイント、ユーザーインターフェース、および高感度回路の保護機能を提供します。射出成形により、産業機器、コンピュータ、スマートフォン、家電製品向けに、高精度な公差と統合された機能を備えた筐体が製造されます。
消費者製品
射出成形は、玩具、レクリエーション用品、その他の製品を経済的に生産できる。この製法では、単純な積み木から、可動部を備えた複雑なアクションフィギュアまで、あらゆるものを製造できる。
射出成形は、注射器や試験管などの医療製品に最適なソリューションです。また、診断機器の筐体やその他の医療機器部品の製造にも適しています。このプロセスは、医療用途に関する規制に準拠しています。
産業用および商業用アプリケーション
射出成形は、配管継手や電気ボックスなどの建築製品の大量生産に用いられます。射出成形された製品は、種子散布装置や灌漑用継手などの農業機械にも使用されています。
射出成形が可能なその他の製品には以下のようなものがあります。
- ボトルキャップと栓
- 食品保存容器と台所用品
- 電動工具のハウジング、コンポーネント、および部品
- 家具のコンポーネント
- パッケージングコンポーネント
- 研究所の備品
- 安全装備および保護具
今すぐプロリアンをお試しください!
射出成形とブロー成形を比較する
これら2つのプロセスの違いを理解することで、どちらがあなたの用途に最適かを判断するのに役立ちます。
|
属性 |
中空成形、吹込み成形 |
射出成形 |
|
部品の形状 |
中空で薄壁 |
立体的で複雑な形状 |
|
肉厚制御 |
変動が大きく、精度が低い |
非常に高精度で均一 |
|
工具製作費 |
$ 1,000 - $ 100,000 |
$ 10,000 - $ 1,000,000 |
|
作動圧力 |
ロー |
ハイ |
|
後処理が必要です |
はい(フラッシュのトリミング) |
最小限(ゲートの取り外し)。 |
|
材料オプション |
熱可塑性樹脂が主な材料として使用されている。 |
射出成形では一般的に熱可塑性樹脂が使用されますが、適切な金型と工程管理を用いれば、一部の熱硬化性樹脂やエラストマーも成形可能です。 |
|
ベストアプリケーション |
中空のボトル、容器、その他の中空の形状 |
複雑な部品とエンジニアリング部品 |
工具および設備コストの要因
比較してみると、 両方のプロセスのコスト、 射出成形がブロー成形よりも高価である理由はいくつかあります。 射出成形金型は、ゲート部とキャビティ部で高い型締め荷重と射出圧力に耐える必要がある一方、ブロー成形金型は主に圧縮空気による低い成形圧力を受ける。金型のコスト差は、金型の複雑さ、冷却、および必要な寸法精度によって決まる。
射出成形は、機械の物理的な設計上の理由からコストが高くなります。機械は、非常に高い圧力をかけ、金型を閉じるように設計する必要があり、また、非常に高い型締め力を発揮できるように設計する必要もあります。そのため、機械の購入に必要な初期投資額だけでなく、メンテナンス費用も増加します。油圧システムが高圧の場合、あらゆる種類の機械の運転コストが高くなります。
コスト比較を行う際には、これらの点を念頭に置く必要があります。場合によっては、射出成形の高コストは、ブロー成形では製造できないような非常に精密な部品を製造できるという点で正当化されます。大量の部品を生産する場合、射出成形とブロー成形における部品あたりのコストを大幅に削減できるため、射出成形金型の高コストが正当化されます。
速度比較(生産率とサイクルタイム)
どちらの方法も高い生産率を実現できますが、生産サイクル時間は金型のサイズ、材質、冷却要件によって異なります。ブロー成形では、サイクル時間は主にパリソンの冷却時間によって決まります。小型容器は素早く冷却できるため、サイクル時間はわずか数秒です。しかし、燃料タンクなどの大型容器の場合、冷却時間によってサイクル時間が数分に及ぶことがあります。
同様に、射出成形のサイクルタイムも部品のサイズと冷却時間によって左右されます。成形部品の断面が厚いほど材料が厚くなるため、より多くの時間を要し、サイクルタイムは小型部品の10秒から大型部品の数分まで幅があります。
どちらのプロセスも、並列生産のためにマルチキャビティ構成を利用することができ、特にブロー成形では金型コストが低いため、経済的に実現可能です。射出成形では、マルチキャビティ金型を使用することで、1回のサイクルでより多くの部品を製造できるため、機械の効率が向上します。
ボリューム比較
どちらの方法も、相当量の生産量を達成できる。年間数百万個の部品を生産することが可能である。ブロー成形では、複数の金型を同時に稼働させることができるため、個々の金型のサイクルタイムが長いという欠点を補い、需要に応じた生産戦略を構築できる。
射出成形は、サイクルタイムの短縮と多キャビティ金型の使用により、大量生産を可能にします。さらに、複数シフト制の操業を導入すれば、その生産量は飛躍的に増加します。
生産量は成形方法の選択に影響を与えます。ブロー成形では、射出成形に伴う金型費用は、生産量がはるかに多いため正当化されます。また、中規模生産の場合もあり、そのような場合はブロー成形が最適です。これは、製造する最終製品に複数のバリエーションがある場合に特に当てはまります。
材料の比較
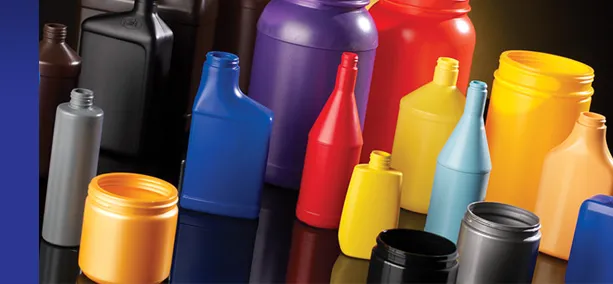 ブロー成形製品
ブロー成形と射出成形はどちらもプラスチックを使用する。 ブロー成形はブロー成形よりも材料との適合性が高いが、どちらのプロセスも熱可塑性樹脂を使用する。ブロー成形に一般的に使用される材料には、ポリエチレン(HDPE、MDPE、LDPE)、ポリプロピレン、PVC、および熱可塑性エラストマーなどがある。
これらの材料に加え、熱硬化性ポリウレタンや熱可塑性ポリウレタン、PEEKやPEIなどの特殊エンジニアリングプラスチック、そしてポリマーバインダーに金属粉末を配合した複合材料など、射出成形に適した材料が幅広く揃っています。この豊富な材料ラインナップにより、特定の性能特性が求められる用途に対応できます。
材料の選択は、加工パラメータと部品の性能に影響を与える。ブロー成形における肉厚の均一性は、高分子量ポリマーを用いることで向上する。どちらのプロセスにおいても、材料添加剤によって耐紫外線性、色、難燃性などの特性を変化させることができる。
ツールの比較
これら2つの製法における重要な違いは、金型構造にある。ブロー成形は低圧で行われるため、それほど堅牢な設計は必要ない。金型は軽量で安価であり、冷却システムも簡素である。また、可動部品も少ない。
射出成形金型は、高い型締め力と圧力に耐える必要があります。そのためには、工具鋼を精密に加工し、高度な冷却チャネルを備えなければなりません。複雑な部品で複数のコアやスライドが必要な場合、金型の複雑さとコストが増加する可能性があります。金型は、繰り返しの高圧サイクルにおいても厳しい公差を維持できるように設計する必要があります。
金型の寿命も様々です。適切なメンテナンスを行えば、射出成形金型は過酷な条件下でも数百万回の成形サイクルに耐えることができます。ブロー成形金型は金型ほど負荷がかからないため、寿命が延びる可能性があります。しかし、材料費は依然として低いため、交換は経済的です。
材料消費量の比較
ブロー成形は、材料使用量を最小限に抑えながら薄肉製品を製造するのに非常に優れています。壁厚がわずか1mmという軽量容器の製造も容易に実現できます。これにより、材料費と輸送費を削減できます。中空構造は、中実形状に比べてプラスチックの使用量が少なくて済みます。
射出成形は、同サイズの製品を製造するのに多くの材料を必要とする固体部品を製造する。このプロセスでは、肉厚のばらつきを精密に制御できるため、エンジニアは材料をより効率的に配置できる。薄い部分は経済的であり、厚い部分は強度を高める。
両方 製造工程では、スクラップ材が発生します。ブロー成形ではパリソンからバリが除去され、射出成形ではランナーとゲートが除去されます。これらのスクラップは通常、製造工程にリサイクルされ、廃棄物を最小限に抑えます。材料効率は、最終的には工程上の制約ではなく、部品の形状と設計によって決まります。
結論
ブロー成形と射出成形の比較 ブロー成形と射出成形は、プラスチック業界においてそれぞれ異なる役割を担っています。ブロー成形は、材料費と金型費を抑えながら、中空で薄肉の製品や容器を製造します。一方、射出成形は、精密かつ柔軟な設計で複雑な形状の固体部品を製造します。どちらの成形方法も特定の用途においては優れていますが、どちらかが最適というわけではありません。
最適な製造方法の選択は、部品形状、生産量、精度要件、コスト制約など、多くの要素に基づいて行われます。Boda Techはブロー成形と射出成形の両方において豊富な経験を有しており、製品開発と経済性に関する最適な意思決定をお客様と共に行います。当社のチームはお客様の要件を評価し、最適な製造方法をご提案するとともに、納期と仕様を満たす高品質な部品をお届けします。Boda Techは、お客様のプラスチック製造ニーズにお応えします。 お問い合わせ 当社のプラスチック射出成形に関する専門知識について詳しくはこちらをご覧ください。