
CNC部品の表面仕上げ
CNC 表面仕上げに関しては、その決定が部品のパフォーマンス、外観、寿命に直接影響します。
アルミニウム、スチール、チタンのいずれを扱う場合でも、適切な表面処理を選択すると、耐久性、耐腐食性、美観が向上します。
At プロリーンテック当社は、航空宇宙、自動車、医療分野を問わず、あらゆる顧客が高い精度と信頼性を求めていることを理解しています。
この詳細なガイドでは、CNC 表面仕上げ、表面仕上げの種類、準備手順、アプリケーション、適切な表面仕上げの選択方法について知っておく必要のあるすべての内容について説明します。
早速本題に入りましょう。
CNC 表面仕上げとは何ですか?
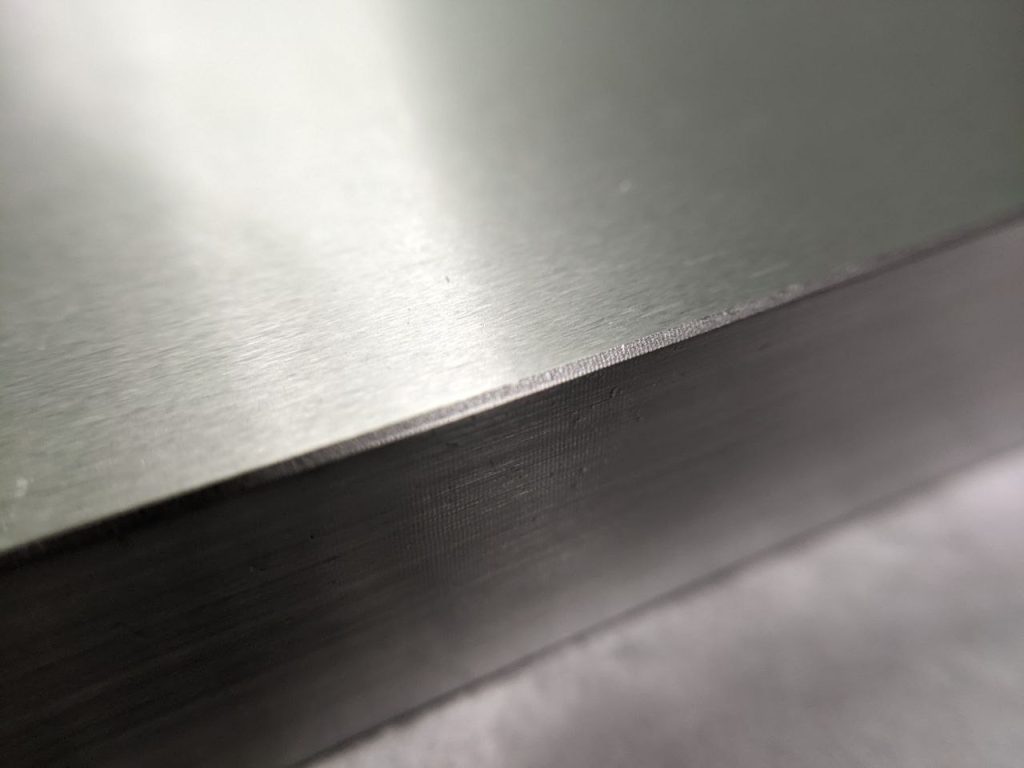
CNC加工による表面仕上げ
CNC表面仕上げとは、機械加工された部品の最終的な質感、または外観を指します。CNCフライス加工や旋盤加工で部品を成形した後、表面に工具痕、傷、または粗い部分が現れることがあります。
これらの欠陥は、部品のフィット感、機能、あるいは美観を損なう可能性があります。そのため、様々な表面仕上げ技術を用いて表面を改良・改善し、機能面と外観面の基準を満たすようにしています。
表面処理 することができます:
- 摩擦と摩耗を軽減
- 耐腐食性の向上
- コーティングの接着力を高める
- 美しさの魅力を提供する
- 特定の業界または顧客の標準を完了する
アルミニウムからステンレス鋼まで、素材ごとに表面の仕上げに対する反応が異なるため、仕上げプロセスを慎重に選択する必要があります。
面白い読書: 製品の寿命における表面処理の役割
CNC加工表面粗さ
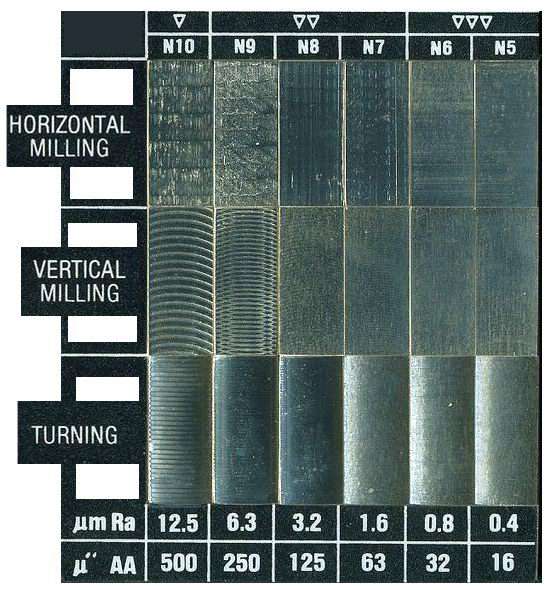
表面粗さチャート
表面粗さは、機械加工された部品の表面に見られる微細な凹凸やテクスチャを指します。部品の性能、耐摩耗性、外観に影響を与える重要なパラメータです。
粗さは通常、表面プロファイルの理想的な形状からの垂直方向の偏差によって測定されます。一般的な表面粗さパラメータには、Ra(平均粗さ)、Rz(平均最大高さ)、Rt(総粗さ高さ)などがあります。
表面粗さの計算方法
表面粗さは通常、プロファイロメーターと呼ばれる特殊な機器を用いて表面形状の偏差を測定することで定量化されます。これらの機器は、スタイラスで表面をトレースするか、光学的な手法を用いて表面の輪郭を捉えます。
- 接触型プロファイロメーター: ダイヤモンドチップのスタイラスが表面を移動し、垂直方向の偏差を記録します。その後、生データを処理し、粗さパラメータを計算します。最も一般的なパラメータであるRaは、測定長さ内の表面高さ偏差の絶対値の算術平均です。
- 光学プロファイロメーター: 光干渉またはレーザースキャンを使用して、物理的な接触なしに表面の地形を測定し、詳細な 3D 表面マップを提供します。
計算する Ra式は次のようになります。
ここで、y(x)はサンプル長さLにわたる平均線からの垂直偏差です。
表面粗さの測定により、部品が機能要件と品質基準を満たしていることを確認できます。
表面粗さ指標の比較とその応用
表面粗さは、表面テクスチャの異なる側面を表す複数のパラメータによって特徴付けられます。最も一般的な指標は以下のとおりです。 Ra, Rz, Rtそれらの違いを理解することは、特定のアプリケーションに適した測定方法を選択するのに役立ちます。
| インジケータ | 測定の焦点 | 代表的なアプリケーション | |
| Ra | 絶対偏差の算術平均 | 全体的な平均粗さ | 汎用性:機械加工および仕上げ工程における品質管理に適しています |
| Rz | 最も高い5つの山と谷の合計の平均 | 山から谷までの粗さ | 重要なシール面および摩耗分析に使用 |
| Rt | 最高峰と最低谷間の全高 | 最大粗さ深さ | 最大深度が接着力に影響を与えるコーティングや表面処理において重要 |
| RMS | 表面高さ偏差の二乗平均平方根 | 大きな偏差を強調する統計的尺度 | 精密工学、光学表面、表面変化の統計分析を必要とするアプリケーション |
- Ra シンプルさから広く使用されていますが、極度の表面欠陥を見逃す可能性があります。
- Rz 部品のシーリングに重要な、ピークと谷の極値に関するより詳細な情報を提供します。
- Rt 最大の表面偏差を捉えます。高精度部品やコーティングされた部品に役立ちます。
- RMS 平均表面レベルよりも大きな偏差に重みを付ける統計的アプローチを提供します。特に、性能を予測する必要がある精密エンジニアリングアプリケーション、光学部品の製造、品質管理プロセスにおいては、表面のばらつきの分布を理解することが非常に重要です。
正しいパラメータを選択すると、正確な品質評価と機能パフォーマンスが保証されます。
一般的なCNC表面粗さレベル
CNC加工においては、表面仕上げはすべて同じではありません。部品の美観向上から機械性能の向上まで、様々な目的に応じて、粗さのレベルが異なります。
以下の表は、最も一般的な表面粗さのレベル、推奨される用途、および加工時間とコストへの影響の概要を示しています。
| 粗さレベル | Ra (μm) | 粗さ等級(N) | 主な用途 | 加工時間 | コストの影響 | Additional Notes |
| 荒加工 | 3.2 | N8 | 構造部品、耐荷重フレーム、自動車ハウジング、エンジンマウント。 | 高速 – 標準ツールパス速度。仕上げなし。 | 追加費用なし | デフォルトの仕上げは、ほとんどのフライス加工および旋削加工後に行われます。外観や精度が重要でない場合は、そのまま使用されることがよくあります。 |
| 標準仕上げ | 1.6 | N7 | 軽負荷機構、ブラケット、電子機器筐体、ファスナー、低速シャフト。 | わずかに増加 – 送り/速度を制御する必要があります。 | 約2.5%増加 | 優れたフィット感と適度な美観を提供します。組み立てが必要な商用部品によく使用されます。 |
| 細かい仕上げ | 0.8 | N6 | シール面、可動機械ジョイント、ギアハブ、医療用ハウジング。 | 高 – 許容誤差が狭くなり、ツールの速度が遅くなります。 | 約5%増加 | 精密な工具とクリーンな加工条件が必要です。摩擦を低減し、部品の噛み合いを改善します。 |
| スーパーファイン仕上げ | 0.4 | N5 | 光学部品、空気圧ロッド、射出成形金型、スライディングメカニカルシール。 | 非常に高い – 研磨または研削が含まれます。 | 約11~15%の増加 | 多くの場合、後処理と組み合わせて使用されます。精密システムにおいて、厳しい公差と最適なパフォーマンスを実現します。 |
| 鏡のような仕上がり | 0.2以下 | N4~N1 | 航空宇宙用ベアリング、外科用器具、研究装置、ディスプレイ部品。 | 極めて高い – ラッピング、ダイヤモンド研磨が必要です。 | 20%以上 | CNC加工のみで実現することは稀です。通常は複数の仕上げ工程を経ます。高級部品や高級部品にのみ使用されます。 |
エンジニアとデザイナー向けのメモ
- 3.2 µm Ra (N8) 最も経済的で迅速なオプションであり、仕上がりよりも機能が重要な場合に最適です。
- 1.6 µm Ra (N7) すっきりとした外観とスムーズなインターフェースでコストのバランスをとります。
- 0.8 µm Ra (N6) より優れたフィット感と摩耗の低減が必要な動的部品によく使用されます。
- 0.4 µm Ra (N5) 機能性または優れた美観が追加のコストと時間を正当化する場合にのみ必要です。
表面粗さの選択
適切な表面粗さを選択することは、見た目の問題だけでなく、部品の機能、耐久性、そしてコストに直接影響します。ここでは、特定の用途に最適な粗さレベルを決定する方法をご紹介します。
| コンポーネントに必要な場合… | このRa値で行く | 理由 |
| 高い許容誤差とシール精度 | 0.8µm以下 | 漏れが少なく、合わせ面が滑らかであることを保証します。 |
| 最小限のコストと許容できる外観 | 3.2μm | 仕上げを追加せずに高速生産します。 |
| 優れた機械的性能と軽い滑り | 1.6μm | 摩擦挙動が改善された適度な仕上がり。 |
| 高い美観品質または摩擦に敏感な用途 | 0.4µm以下 | 摩耗の可能性が低く、滑らかで光沢のある仕上がりを実現します。 |
CNC加工表面仕上げの種類
CNC加工部品の表面仕上げは、その性能に大きく影響します。CNC加工で最も広く使用されている表面仕上げの種類の概要を以下に示します。
| 表面仕上げタイプ | 標準Ra(μm) | 主な用途 | 主なメリット |
| 加工されたまま | 〜3.2 | 機能部品、プロトタイプ | コスト効率が高く、高速で、機能的 |
| 陽極酸化処理(タイプII) | 0.8 – 1.6 | 航空宇宙、自動車、家電 | 耐腐食性、カラーオプション |
| 黒酸化物コーティング | 0.4 – 1.0 | 工具、ファスナー、軍事、銃器 | 耐腐食性、美観 |
| ビーズブラスト | 1.0 – 3.0 | 医療機器、電子機器、自動車 | 均一なマットな質感、仕上げの準備 |
| 粉体塗装 | 変化する(コーティングの厚さ) | 産業機械、筐体、および機器 | 耐久性、耐腐食性、耐傷性 |
機械加工後の表面仕上げ
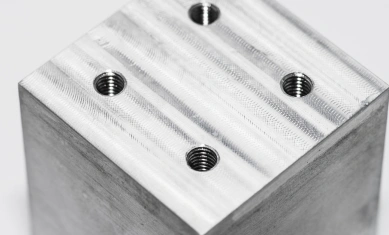
機械加工後の表面仕上げ
機械加工直後の仕上げは、CNC工作機械から出た部品の加工直後の状態です。通常、工具痕と約3.2μm RAの表面粗さが確認できます。この仕上げは、外観よりも機能を重視する部品に最適です。また、最も費用対効果の高いオプションでもあります。
機械加工後の表面仕上げの主な利点:
- より少ないコスト
- 迅速なターンアラウンド
- 機能部品やプロトタイプに適しています
| メリット | デメリット |
| 低価格 | 目に見える工具跡 |
| 速いターンアラウンド | 表面が粗い場合は、美観を保つためにさらに仕上げが必要になる場合があります。 |
| 機能部品やプロトタイプに適しています | 装飾面やシーリング面には適していません |
| 寸法精度を維持 |
Boda では、CNC プロトタイプおよび生産コンポーネント向けに高精度の機械加工後の表面仕上げを提供しています。
陽極酸化タイプII表面仕上げ
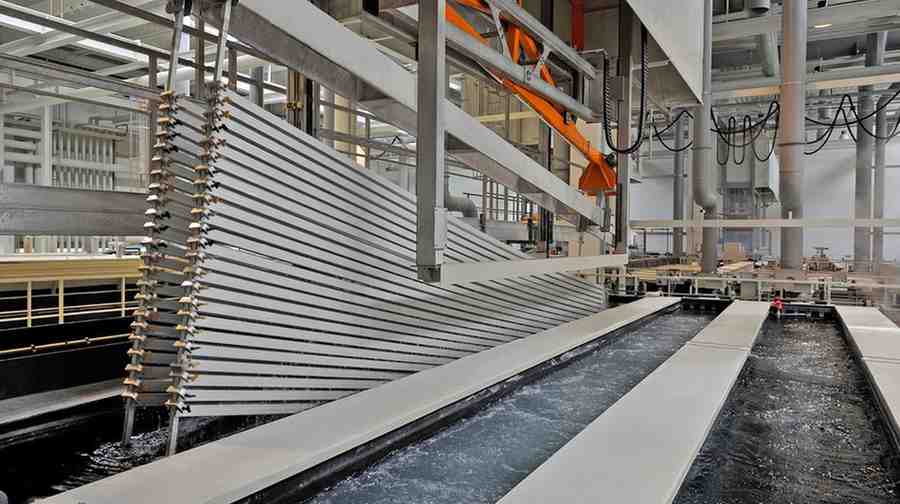
画像タイトル: 陽極酸化表面仕上げ工程
硫酸陽極酸化処理とも呼ばれるタイプ II 陽極酸化処理は、アルミニウムの表面に制御された酸化物層を作成する電気化学プロセスです。
このプロセスは、優れたカラーオプションを備えた装飾仕上げを実現すると同時に、適度な耐腐食性と耐摩耗性も提供します。タイプII陽極酸化処理は、その汎用性とコスト効率の高さから、製造業において最も一般的に使用されている陽極酸化処理方法です。
しかしながら、 タイプ I (クロム酸陽極酸化) は腐食防止のための薄いコーティングに使用され、タイプ III (硬質陽極酸化) は耐久性を高めるための厚いコーティングに使用されます。
| メリット | デメリット |
| 優れた耐食性 | 追加の処理時間とコスト |
| 鮮やかで耐久性のある着色が可能 | アルミニウムと他の一部の金属に限定 |
| 耐摩耗性の向上 | 表面の硬さは種類によって異なります |
| 美的魅力を高める | すべての機能面には適していません |
アルミニウム部品の陽極酸化処理は、Boda で最も頻繁に要求される仕上げの 1 つであり、特に航空宇宙、自動車、民生用電子機器の用途で多く使用されています。
今すぐプロリアンをお試しください!
黒酸化物コーティング
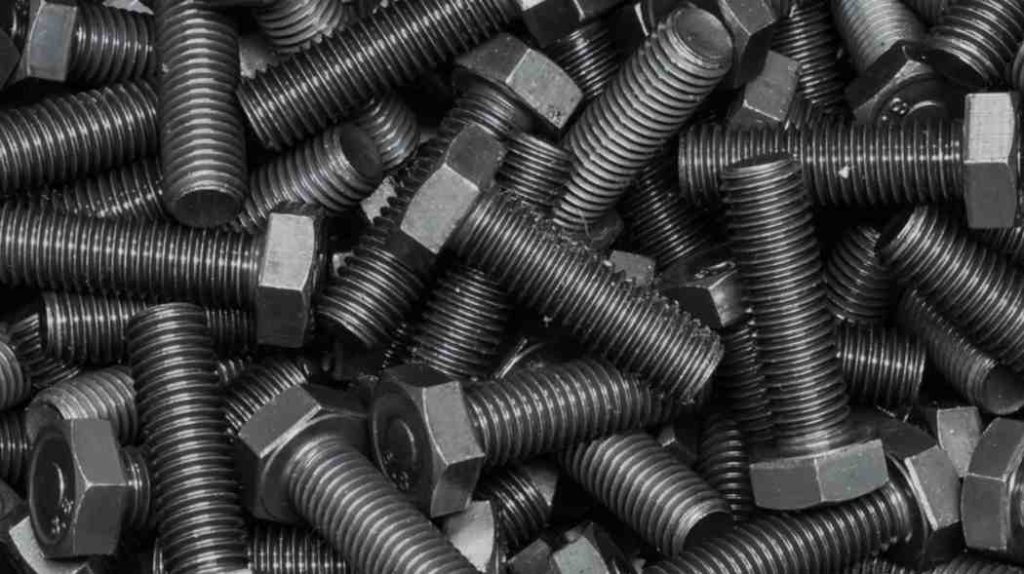
黒色酸化皮膜処理ボルト
黒色酸化皮膜は、主に鋼材やステンレス鋼に使用される化学処理です。部品の寸法を変えることなく、耐食性を向上させ、光の反射を抑え、美しい黒色仕上げを実現します。
このコーティングは次のような用途に最適です。
- ツール
- ファスナー
- 軍用部品
- 火器
| メリット | デメリット |
| 耐食性を向上させます | 他のコーティングよりも耐久性が低い |
| ぎらつきや反射を軽減 | 摩耗の激しい環境には適していません |
| 寸法公差を維持 | 仕上がりを維持するために後処理が必要です |
| 美しく均一な黒の仕上がりを実現 | 鉄金属への限定的な適用 |
Boda の黒色酸化物仕上げにより、重要なアプリケーションにおいて均一な外観と強化されたパフォーマンスが保証されます。
ビードブラスト表面仕上げ
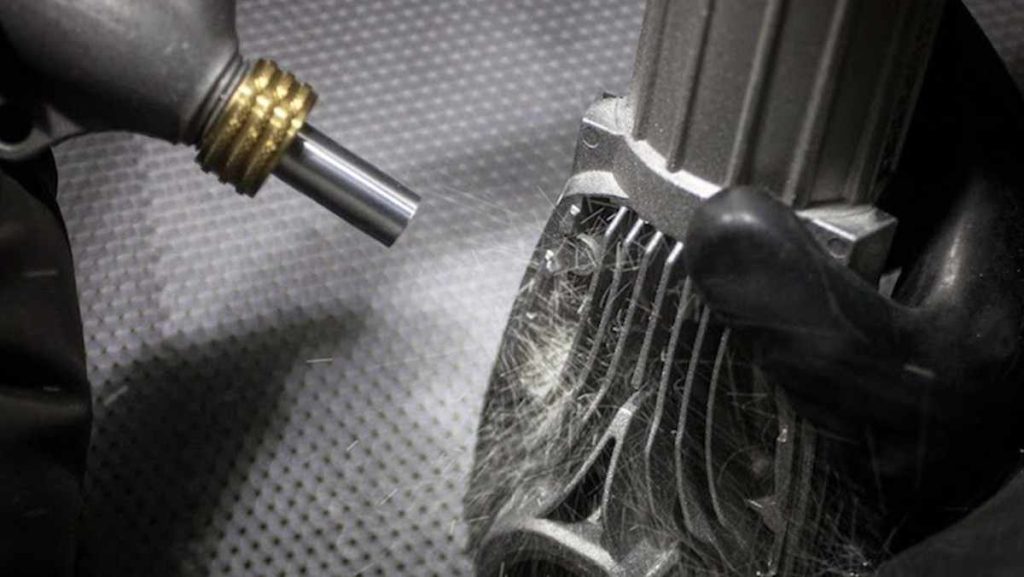
ビードブラスト表面仕上げ
ビーズブラストは、加圧空気を用いて微細なガラスビーズを部品の表面に噴射します。均一なマットな質感を作り出し、部品の寸法に影響を与えることなく、工具痕や表面の汚染物質を除去します。
主なメリット:
- 美的魅力
- 陽極酸化処理または塗装前の表面処理
- 小さな欠陥の除去
| メリット | デメリット |
| 均一なマット仕上げを実現 | 表面をさらに仕上げる必要があるかもしれない |
| 表面の小さな欠陥を除去します | 光沢のある仕上げには適していません |
| 塗装または陽極酸化処理のために表面を準備します | 表面粗さがわずかに増加する可能性があります |
| 寸法を変えずに美観を向上 | 腐食に対する保護はありません |
当社では、ビーズブラストを使用して、医療機器、電子機器、自動車部品に高品質で一貫した仕上げを実現しています。
粉体塗装表面仕上げ
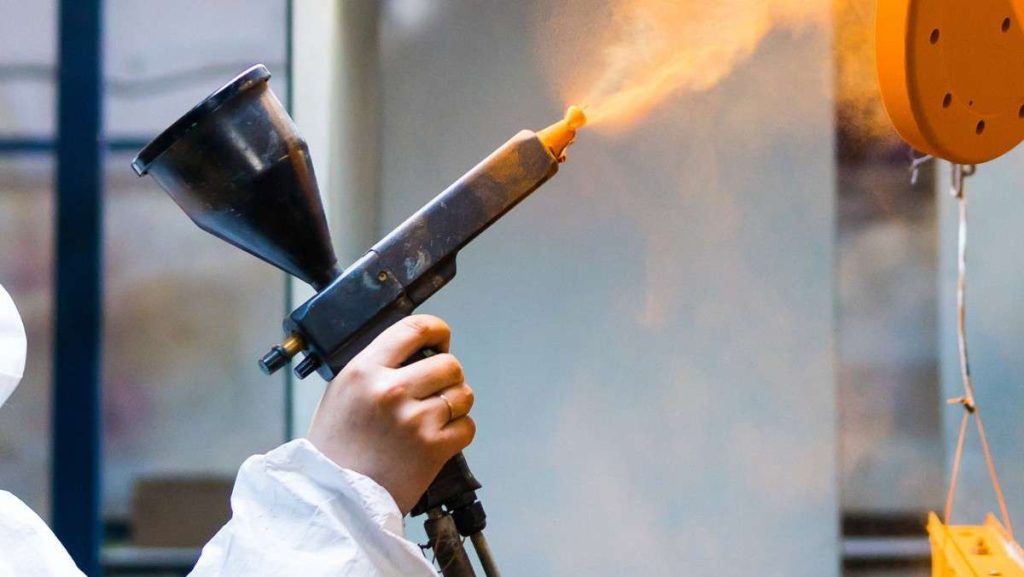
粉体塗装表面仕上げ
粉体塗装は、乾燥した粉末を部品の表面に塗布し、熱処理を施すことで、錆や摩擦に強く、厚く耐久性のある美しい塗膜を形成します。
粉体塗装の利点は次のとおりです。
- 欠けや傷に対する高い耐性
- 幅広い色と質感からお選びいただけます
- 外部アプリケーションに最適
| メリット | デメリット |
| 欠けや傷に対する高い耐性 | 厚さによって寸法のフィット感が変わる場合があります |
| 幅広い色と質感 | 硬化オーブンと特殊な装置が必要 |
| 屋外や産業用途に最適 | 接着には表面の準備が必要 |
| 耐腐食性と耐摩擦性を実現 | 損傷した場合、修理は困難になる可能性がある |
Boda は、産業機械、筐体、家電製品に使用される部品向けの粉体塗装サービスを提供しています。
続きを読む: CNCフライス加工における表面粗さの低減
表面仕上げ後工程
表面仕上げ後の研削
最終的な CNC 加工表面仕上げを施す前に、部品の表面がきれいで均一で汚染物質がないことを確認するために前処理を施す必要があります。
主な仕上げ前手順:
これらの仕上げプロセスにより、部品がさまざまな用途の美観と機能の両方の要件を満たすことが保証されます。
- 研削: 余分な材料を除去して表面を滑らかにし、許容誤差を狭めて仕上がりを改善します。
- 研磨: 細かい傷や欠陥を取り除き、光沢のある滑らかな表面を作り出します。
- 陽極酸化処理: アルミニウムの酸化物層を厚くして耐腐食性と色を高める電気化学プロセス。
- ビード ブラスト: 微細ガラスビーズを使用して、均一なマットな質感を作り出し、表面の汚れを除去します。
- パウダーコーティング: 熱で硬化する耐久性のある着色コーティングを施し、腐食や摩耗から保護します。
四三酸化鉄皮膜: 主にスチール部品に薄い耐腐食性の黒色仕上げを施します。 - 電解研磨: 表面の清浄度を向上させ、粗さを軽減する電気化学的平滑化プロセス。
- パッシベーション: 表面の汚染物質を除去し、ステンレス鋼の耐腐食性を高める化学処理。
これらの前仕上げ処理はBodaの CNC機械加工サービス 最終仕上げが完璧であることを保証します。
表面粗さと許容差
表面粗さはマイクロメートル(RA)単位で測定され、表面の滑らかさや凹凸の程度を示します。これは、接触用途やシール条件における部品の性能を決定する重要な仕様です。
| 粗さ(Ra) | 詳細説明 | 用途 |
| 0.4ミクロン | スーパースムーズ | シール面、油圧システム |
| 0.8ミクロン | スムーズ | ベアリング、シャフト |
| 1.6ミクロン | スタンダード | 構造部品 |
| 3.2ミクロン | 穏健派 | 汎用部品 |
| 6.3ミクロン | ラフ | 重要でない領域 |
仕上げ品質に関する詳しい情報については、以下のガイドをご覧ください。 機械加工における表面粗さ.
Boda は、部品の用途に応じて、荒削りから超滑らかな鏡面仕上げまで、幅広い CNC 表面仕上げを提供します。
今すぐプロリアンをお試しください!
適切な CNC 表面仕上げを選択するにはどうすればよいでしょうか?
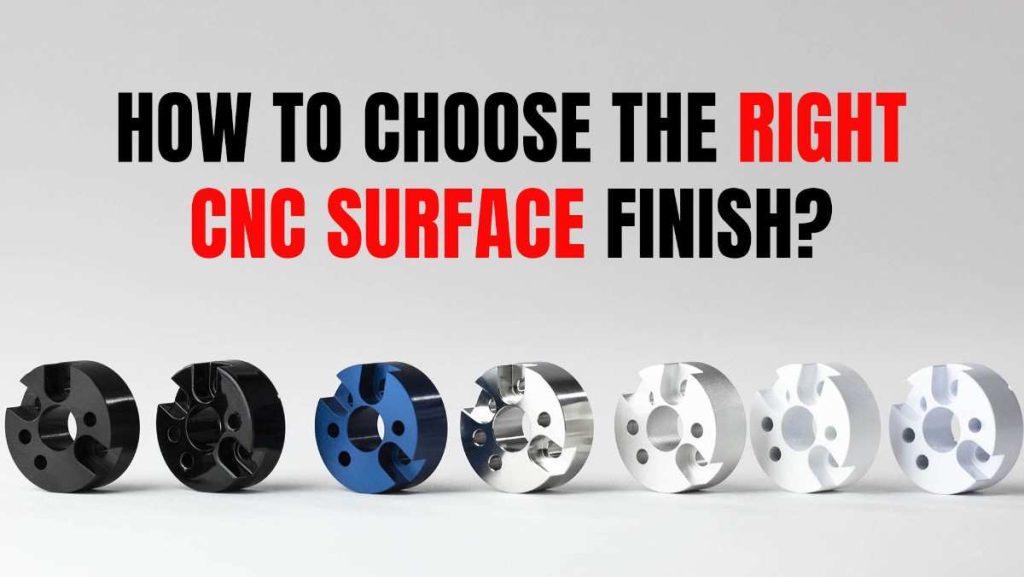
適切なCNC仕上げの選択
CNC加工における適切な表面仕上げの選択は、様々な要因によって左右されます。考慮すべき主な点は以下のとおりです。
1. 素材の適合性
素材によって仕上げ処理への反応は異なります。例えば:
- アルミニウムは陽極酸化処理に最適である
- 鋼は黒色酸化皮膜に適している
- チタンは陽極酸化またはビーズブラスト処理が可能
2. 意図された機能
この部品はどのような機能を果たすのでしょうか?腐食に耐える、摩擦を減らす、導電性があるなどの機能が必要ですか?
- 耐腐食性のために陽極酸化処理を施す
- 美しさと耐久性のために粉体塗装を選択してください
- 反射防止と軽度の腐食防止には黒色酸化物をご使用ください
3. 視覚的な美しさ
消費者向け製品では、外観は機能と同じくらい重要です。以下からお選びください。
- ビーズブラスト マットで均一な見た目
- 着色陽極酸化処理 ブランディングやデザインの一貫性のため
- パウダーコーティング 豊かで鮮やかな仕上がり
4. 寸法公差
粉体塗装や陽極酸化処理などの仕上げ技術によっては、部品に測定可能な厚さが追加される可能性があり、これは設計段階で考慮する必要があります。
5. 予算とリードタイム
仕上げには時間とコストがかかります。最もシンプルなソリューション(例:機械加工のまま)は、多くの場合、最も迅速かつ低コストです。より複雑な仕上げ(例:硬質アルマイト処理、粉体塗装)には、より多くの時間と準備が必要になる場合があります。
6.環境への配慮
粉体塗装やタイプ II 陽極酸化処理などの環境に優しい仕上げを選択すると、有毒化学物質の使用が少なくなり、廃棄物も最小限に抑えられます。
Boda は、可能な限り環境への影響を削減するために環境に配慮したプロセスを取り入れています。
機械加工の詳細な概要については、以下をお読みください。 CNC加工の説明.
機械仕上げチャート:便利なガイド
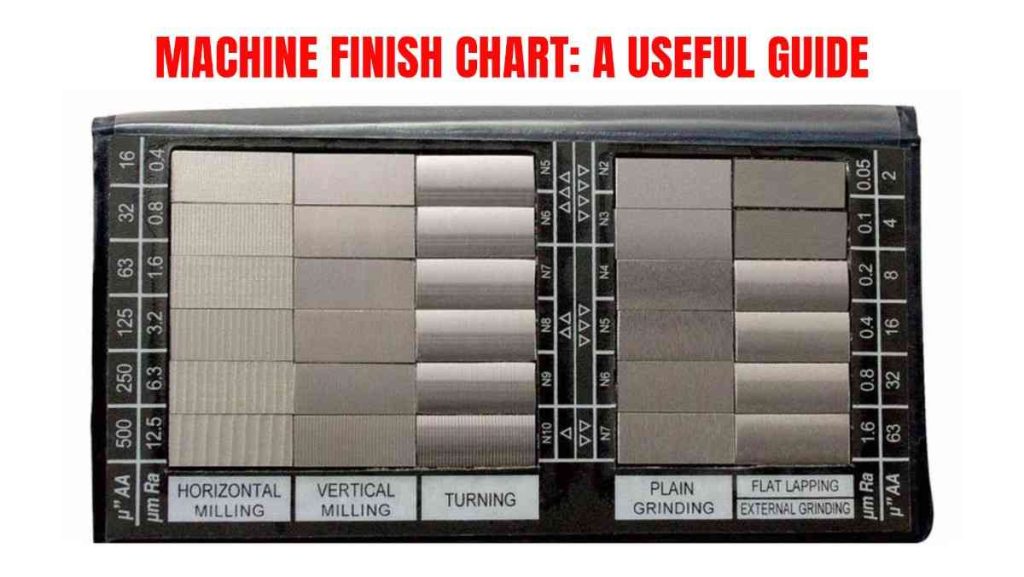
機械仕上げチャートガイド
機械仕上げチャートは、Ra値の数値と仕上げの視覚的・触感的な特徴を相関させるのに役立つ便利なツールです。このチャートは、エンジニアとクライアントが期待値を明確に伝えるのに役立ちます。
簡略化したバージョンは次のとおりです。
| 仕上げタイプ | Ra(μm) | 詳細説明 |
| 加工時 | 3.2 | 目に見える工具跡 |
| 精密機械加工 | 1.6 | わずかな工具跡 |
| 滑らかな機械加工 | 0.8 | 小さな欠陥 |
| 鏡面研磨 | 0.2 | 反射性に優れた、非常に滑らかな仕上げ |
当社では、お客様のご要望に最適な仕上がりを実現するために、デザインコンサルティングで機械仕上げチャートを使用しています。
面白い読書: 機械加工面粗さ測定
複数の表面仕上げを組み合わせる
プロジェクトによっては、2つ以上の仕上げ技法を組み合わせることで最良の結果が得られる場合があります。例えば:
- ビーズブラスト+陽極酸化処理 マットで耐久性のある仕上がり
- 陽極酸化処理+レーザー彫刻 ブランド化と耐腐食性
Boda は、お客様独自のニーズを満たすためにカスタム仕上げ方法を頻繁に組み合わせます。
BodaのCNC表面仕上げサービス

Boda CNC表面仕上げ
Bodaは、あらゆる用途と業界標準に対応するCNC表面仕上げオプションを幅広く取り揃えています。医療用途向けの高集積部品から、外装用途向けの持続可能な仕上げまで、お客様のニーズにお応えします。
当社の仕上げ能力には以下が含まれます。
- 機械加工後の表面仕上げ プロトタイプと機能テスト用
- アルミアルマイト部品 複数の色
- 黒色酸化物コーティング 耐腐食性の向上
- ビーズブラスト 均一で美しい表面を実現
- パウダーコーティング 耐久性と色鮮やかな仕上がりを実現
お客様の比較検討とご安心のために、実際の表面仕上げ例もご提供いたします。お客様のご要望に合わせ、仕様に合わせたご提案をさせていただきます。
Boda では何をするのでしょうか?
Boda は何をするのですか?
Boda で私たちが何をしているのか見てみましょう。
1. CNC加工サービス
当社は、航空宇宙、医療、自動車、ロボット工学など、あらゆる業界向けに迅速かつ高精度の CNC 加工サービスを提供しています。
2. 表面仕上げサービス
当社では、お客様の製品ニーズに合わせた幅広い CNC 加工表面仕上げオプションを提供しています。
3. 材料に関する相談
当社のチームは、陽極酸化アルミニウム部品や黒色酸化皮膜など、適切な材料と互換性のある表面仕上げの選択をお手伝いします。
4. カスタムプロトタイピングと生産
試作段階であっても、本格的な生産段階に移行している場合でも、当社は品質、スピード、精度をお届けします。
5. エンドツーエンドのプロジェクトサポート
Boda は、設計から納品まで、検査、表面処理、物流などの包括的なサービスでお客様の製造工程をサポートします。
まとめ – CNC 表面仕上げに Boda を選ぶ理由
部品の性能、耐久性、そして外観を最適化するには、適切なCNC表面仕上げを選択することが重要です。アルミニウム部品の陽極酸化処理から黒色酸化皮膜、粉体塗装まで、それぞれの技術は独自のニーズに対応します。
Bodaは、CNC加工による表面仕上げの科学と技術を熟知しています。当社の専門知識により、お客様の部品は技術仕様を満たすだけでなく、外観と耐久性においても期待を上回る品質を実現します。
機械加工したままの仕上げからアルミニウム部品の陽極酸化処理、黒色酸化皮膜から粉体塗装まで、お客様の目標に合わせたソリューションをカスタマイズします。
専門家へのお問い合わせ CNC 仕上げのニーズについて今日話し合い、Boda による製造の卓越性を体験してください。
見積もりを取得する 今日!
よくあるご質問
Q1. CNCの標準的な表面仕上げは何ですか?
標準的な機械仕上げは通常 Ra 3.2 μm (125 μin) で、追加の後処理なしで CNC ツールによって直接残されます。
Q2. 0.8表面仕上げとはどういう意味ですか?
Ra 値 0.8 μm は、粗さが最小限の微細表面を示し、シーリングや精密な接触領域によく使用されます。
Q3. どちらの技術の方が表面仕上げが良くなりますか?
研磨、ラッピング、細粒ビーズブラストは通常、荒加工に比べてより滑らかな仕上がりになります。
Q4. 表面仕上げを測定する最も一般的な XNUMX つの方法は何ですか?
接触型プロファイロメータと光学式(非接触型)表面スキャナの 2 つが主な方法です。