
ブランチャード研削
ブランチャード研削は、平面度、平行度、表面均一性が求められる大型ワークピースの表面を迅速に仕上げるための回転式平面研削方法です。主に鉄系材料に使用されますが、アルミニウム、銅、その他の非鉄材料にも適用可能です。
ブランチャード社の研削加工サービスは、円筒研削などの精密加工法ほどの厳しい公差や滑らかさは提供しません。しかしながら、鋳造・鍛造品、金型、プレス加工品、大型工業部品の荒加工において、スピードとコスト効率に優れた加工方法を提供します。
ブランチャード研削プロセスでは、垂直スピンドル研削砥石と磁気チャックを使用し、大きなワークピースを素早く荒削りできます。このプロセス後、部品の表面にはクロスハッチングまたは渦巻き模様が現れ、粗さレベルは(Ra) に縮小されます 約1.6~3.2µm場合によっては、部品の表面粗さは 6.3 µm にもなることがあります。これは ISO 1302 に記載されています。1].
大型ワークピースや工業部品の加工において、費用対効果が高く、かつ高速な研削ソリューションをお探しのエンジニアや製造業者の方ですか?ブランチャード研削は、まさにそのようなニーズにお応えできる方法です。高い材料除去率により、高い精度と仕上がりを維持しながら、効率的な加工を実現します。
この記事では、ブランチャード研削の仕組み、手順、課題、他の研削方法との比較、利点、産業用途など、ブランチャード研削の複雑な仕組みについて解説します。
ブランチャード研削とは?定義と歴史
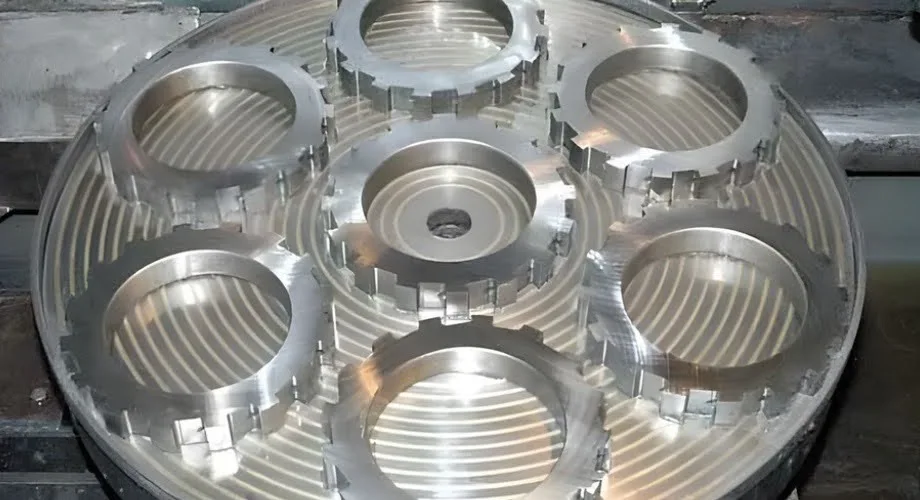
ブランチャード研磨部品
ブランチャード研削は、 カスタム研削ソリューション これは、分割された砥石を用いた特殊な回転式表面研削加工によって、ワークピースの片面から大量の材料を除去する装置である。砥石はスピンドルに垂直に取り付けられ、ワークピースを保持するための磁気チャックがその下に配置されている。
ブランチャードグラインダーが開発された ヘンリー・K・スペンサー著 そして1900年代初頭にブランチャード・マシン・カンパニーによって初めて市場に導入された[2]。このことが原因で生じた問題は、従来のグラインダーが大量の材料を除去する際に非効率的であったことである。
鉄系金属と非鉄金属の両方がブランチャード研削プロセスに対応しています。 反り、不均一な表面、平行度、平面度を補正します ダイカスト部品、CNC加工部品、鍛造部品、大型工具およびCNC加工部品。
当社の社内研削設備は、最大で 1050mmのx 820mmのx 305mmグラインダーの高さ、マグネットサイズ、およびスイングはそれぞれ約355 mm、約1855 mm、および2135 mmです。したがって、表面粗さ(Ra)を低くすることができます。 1.6μm CNCブランチャード研削盤を使用。
ブランチャード研削はどのように機能するのですか?
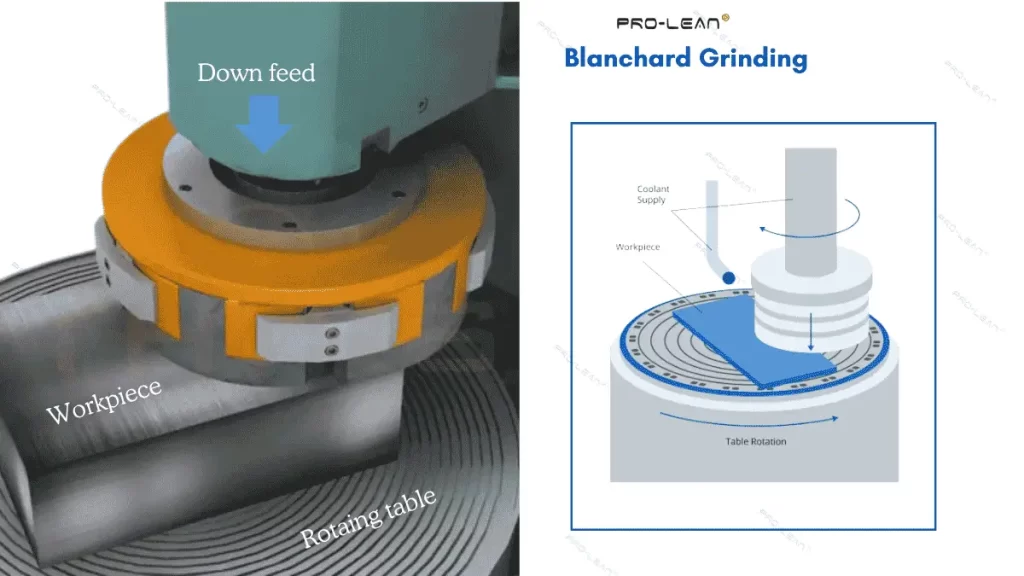
ブランチャード粉砕プロセス
セグメント状の研磨材を備えた研削砥石は垂直スピンドルに取り付けられ、磁気テーブルがワークピースを保持します。研削砥石は下向きに押し付けるように設計されており、テーブルはその下で回転します。つまり、他の研削方法と異なる点は、研削砥石とともにワークテーブルが回転することです。研削砥石は、通常1パスあたり0.01mmから0.5mmの垂直方向の下降によって、ワークピースの上面に接触します。
ブランチャード研削工程の6つの主要なステップ、すなわち、ワークピースの準備、砥石の選定、研削設定、機械パラメータの設定、研削段階、および研削後の検査について詳しく見ていきましょう。
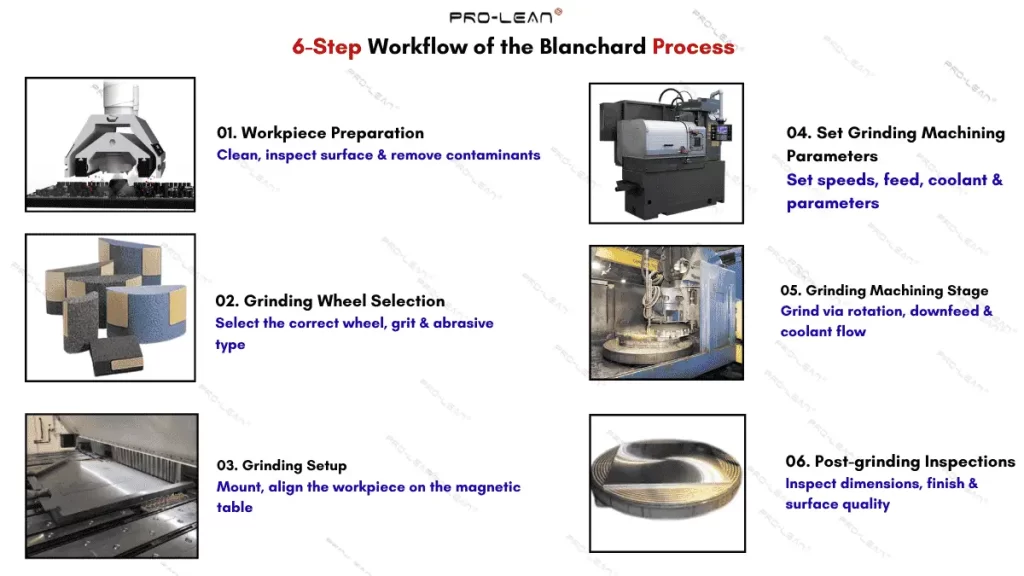
ブランチャード粉砕工程の手順
ワークの準備
加工を開始するには、ブランチャード研削を行う前にワークピースを準備する必要があります。粉塵、削りカス、油分、その他の汚染物質を取り除いてください。ワークピースの準備が不十分だと、加工精度が低下したり、工具が摩耗したりします。
さらに、ここでは表面の粗さ、表面の欠陥、損傷、除去したい厚さなどの検査を行う必要があります。
砥石の選択
研削砥石を選ぶ際には、研磨材の種類と粒度を考慮してください。所望の材料除去率と研削面仕上げ品質を効率的に達成できるものでなければなりません。
ステンレス鋼、鋼、鉄系金属のブランチャード研削には、中粗粒度(46~60番)のAl₂O₃を選択してください。一方、非鉄金属やプラスチックには、炭化ケイ素の方が適しています。
研磨ホイールを選んだら、切れ味を確保するためにドレッシングも行ってください。
研削セットアップ(ワークピースと砥石)
次のステップは、研削砥石を垂直スピンドルに取り付け、ワークピースを作業台に固定することです。作業台には、円形、正方形、または多角形のバンドがあります。ワークピースをこれらのバンドに正確に配置することで、精度を高めることができます。通常、ワークピースは磁力によって作業台に固定されます。つまり、セットアップ時に磁石を作動させる必要があります。
研削加工パラメータを設定する
研削砥石の回転速度とテーブルの回転速度は、ブランチャード研削における主要なパラメータです。これらの2つのパラメータを、クーラント流量などの補助機能に関するその他の変数とともに、機械上で設定してください。
研削送り速度と研削速度は、被削材の種類、サイズ、除去する材料の量、および希望する仕上げによって異なります。
| 技術パラメータ | 価値観 |
| ホイール直径 | 600 mmから1200 mm |
| ホイールスピード | 約4000~5000 SFPM |
| 作業台速度 | 5〜25 RPM |
| 下押しフィード | 1パスあたり0.01mm~0.5mm |
研削加工工程(垂直主軸、テーブル回転、多点切削)
冷却液の供給、作業台の回転、および加工プロセスを開始します。回転テーブル上のワークピースに向かってホイールが下降するにつれて、ホイール上の微細な研磨点が連続的に材料を切削・除去し、徐々に所望の表面均一性を実現します。
逆回転する研磨セグメントが材料を効率的に切断し、均一な格子状のパターンを作り出します。ただし、微細な切断箇所では熱が急速に蓄積されるため、冷却液の連続供給が不可欠です。
研削後の検査
製造業者が提供する ブランチャード研削サービス 品質管理のため、研削後の検査と測定を常に重視しています。これには、表面の傷や欠陥の検査、寸法の検証、公差および粗さの測定が含まれます。
Bodaでは、機械に組み込まれたゲージと光学スキャナーを使用して、地面の表面粗さを測定しています。
ブランチャード加工に必要な工具と設備は何ですか?
ブランチャード研削は、他の研削や機械加工プロセスに比べて必要な工具が少なくて済みます。これによりプロセスが簡素化され、結果をより簡単に制御できます。ブランチャード研削盤本体の他に、研削ヘッド、研削砥石、回転テーブルが必要です。
それでは、これらのブランチャード研削工具の定義と機能について詳しく見ていきましょう。
- ブランチャード研削盤: 研削に必要なすべてのシステムとサブシステムを内蔵した装置。その能力はメインモーターの出力によって測定される。
- グラインダーヘッド: 研削砥石の垂直軸に沿った回転と下方への送りを容易にします
- 砥石: 複数の研磨切削ポイントを備えた研削加工工具
- 回転チャック: ワークピースを保持する装置です。鉄系材料の場合は、磁気回転チャックが使用されます。
- 冷却システム: 研削領域に冷却液を供給し、熱を除去し、切粉を洗い流します。
- スイングアーム: 研磨面を定期的に研ぐためのドレッシングディスク(またはスタードレッサー)。
- 備品: 工具およびワークピースの固定に使用するクランプ、バイス、および固定プレート。
ブランチャード社の研削盤や工具を少量または中量生産向けに導入する場合、初期費用が高額になるため、大量生産プロジェクトに使用しない限り、経済的に採算が合わない可能性があります。
ブランチャード研削プロセスに適した材料はどれですか?
ブランチャード研削サービス 鉄系金属や合金の研削に最適ですが、非鉄金属やプラスチックの研削にも使用できます。一般的な材料としては、鋳鉄、鋼、ステンレス鋼、工具鋼、銅、インバーなどが挙げられます。
材料ごとに加工性が異なるため、研磨材の種類、速度、送り速度、クーラントは材料に合わせて使用してください。
- ステンレス鋼(300系および400系グレード、17-4 PH、15-5 PHなど)
- 炭素鋼(ASTM A1018準拠鋼を含む)
- 鋳鉄
- 合金鋼
- 工具鋼 H13、P20
- 銅とその合金
- アルミ
- ニッケルとインバー
- 一部のプラスチックおよび複合材料
ブランチャード粉砕の利点と限界:トレードオフとは?
ブランチャード研削は 卓越した材料除去速度 研削対象面から大量の材料を除去する場合に使用します。寸法公差が中程度(±0.125~±0.0254 mm)で、平面度と平行度を求める大型ワークピースの加工に経済的です。
ブランチャード研磨の利点と引き換えにしなければならないのは、寸法精度、仕上げ精度、そして滑らかな外観です。さらに、この研磨仕上げは複雑な形状の部品には適用できず、平面での使用に最適です。
下の表は、ブランチャード研削の利点と欠点を比較したものです。
| ブランチャード式研削の利点 | ブランチャード粉砕の限界 |
| 高い材料除去率と研削速度 | 寸法公差は小さく、研磨面は粗い。 |
| さらなる加工が必要なワークピースの平面度と平行度を維持します。 | 円筒形や不規則な形状には対応していません。 |
| 大型部品や重量部品にとって費用対効果が高い。 | 美的価値はそれほど高くなく、むしろ機能的な用途に適している。 |
今すぐプロリアンをお試しください!
どの業界が恩恵を受けているか ブランチャード研磨サービス?
自動車、航空宇宙、重機械、建設、金属加工、エネルギーなどの産業は、ブランチャード研削による表面仕上げの恩恵を受けている。この研削方法により、製造業者はワークピースから大量の材料を迅速に除去でき、低コストな研削方法となっている。
次に、 表面研削の応用 ブランチャード法を用いる。
- オートモーティブ・ソリューション : ブレーキプレート、クラッチプレート、アクスル部品、マウント、トランスミッションハウジング。
- 重機: 機械ベース、構造部材、ガイドプレート、大型鋳造部品、およびギアケーシング。
- 航空宇宙: 固定プレート、構造パネル、および着陸装置部品。
- 構造: 大型ブラケット、機器用支持フレーム、掘削機部品など。
- エネルギー: 石油・ガス関連部品、コンプレッサー部品、ガスタービン部品など。
- 金属加工: 溶接面、レーザー切断・プラズマ切断された板材、大型プレス部品。
- 金型/ダイス工具: 金型ベース、ダイセット、治具プレートなどのバリ取り。
ブランチャード粉砕の4つの主要な用途
ブランチャード研削は、ステンレス鋼板の仕上げ、精密機械加工用のワークピースの準備、機械基礎の平面出し、鋳造・鍛造材の研削などに使用されます。
それでは、これら4つの主要な用途について詳しく見ていきましょう。
1. ブランチャード社製研削盤によるステンレス鋼板および構造物の加工
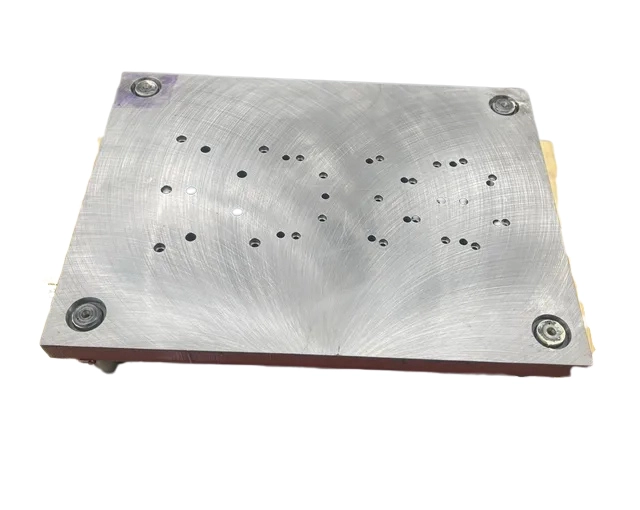
研磨されたステンレス鋼表面
レーザー、プラズマ、せん断切断されたステンレス鋼板や部品には、表面が粗いバリが残ります。そのため、製造業者はブランチャードを使用して、これらのバリを迅速に除去したり、さらなる製造工程に利用したりします。
ブランチャード研削によるステンレス鋼の例としては、化学・食品加工装置のベースプレート、機械フレーム、取付プレート、工業用ヒートシンクプレートなどが挙げられる。
2. 機械の基礎
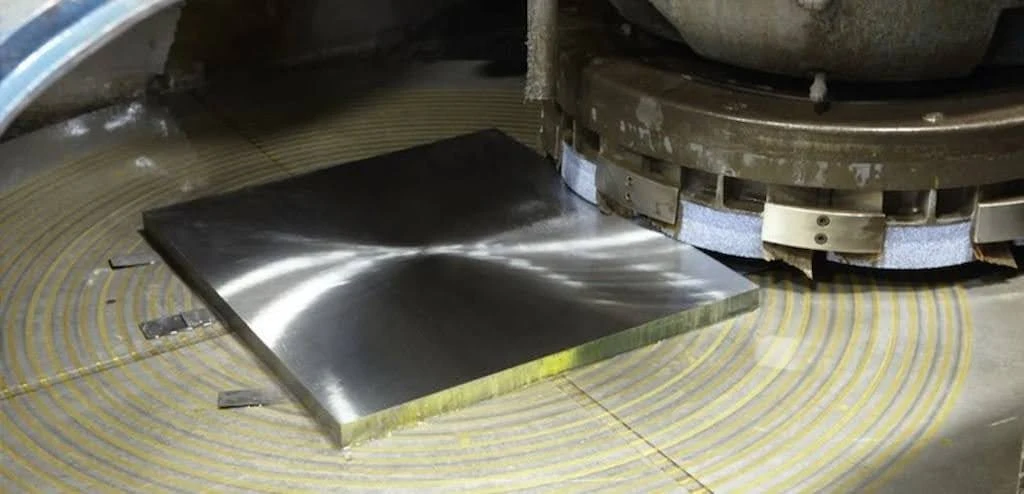
機械ベースの研削
ブランチャード研削は、主に重機や工具のベースを平面加工するために用いられます。これは、機械の安定性と剛性を維持するのに役立つだけでなく、機械の組み立てを容易にし、性能を向上させる効果もあります。
3. 鋳造および鍛造用ストック
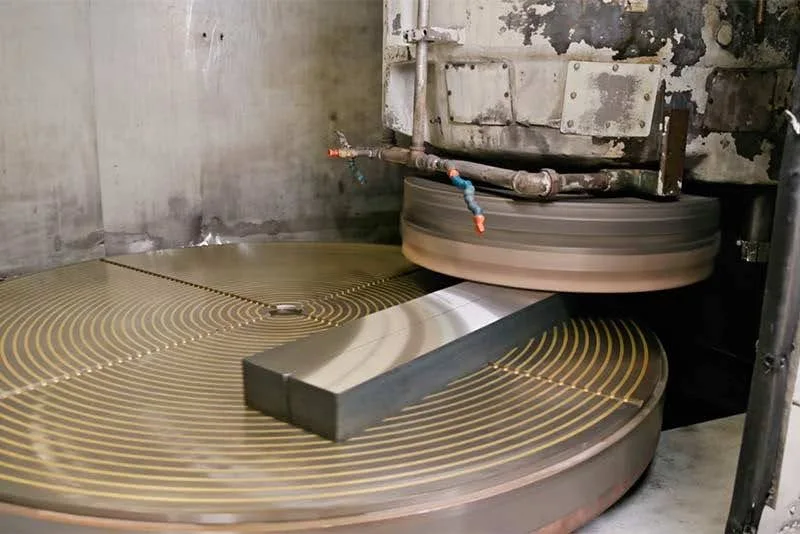
鋳造棒の研削
鋳造および鍛造工程では、余分な材料が残ったり、表面が不均一になったり、場合によっては表面の歪みが生じたりします。これらの問題はすべて、ブランチャード研削加工によって解決できます。例えば、鋳造ポンプハウジング、鍛造ブロック、鍛造鋼部品、構造用プレートなどの洗浄に利用できます。
4. 精密機械加工のためのワークピースの準備
ブランチャード研削は、フライス加工や穴あけ加工などの精密機械加工を行う前に、ワークピースから材料を除去し、表面の均一性、平面度、平行度を確保します。これにより、CNC加工部品の高い精度を維持することができます。
ブランチャード研削と精密平面研削の比較
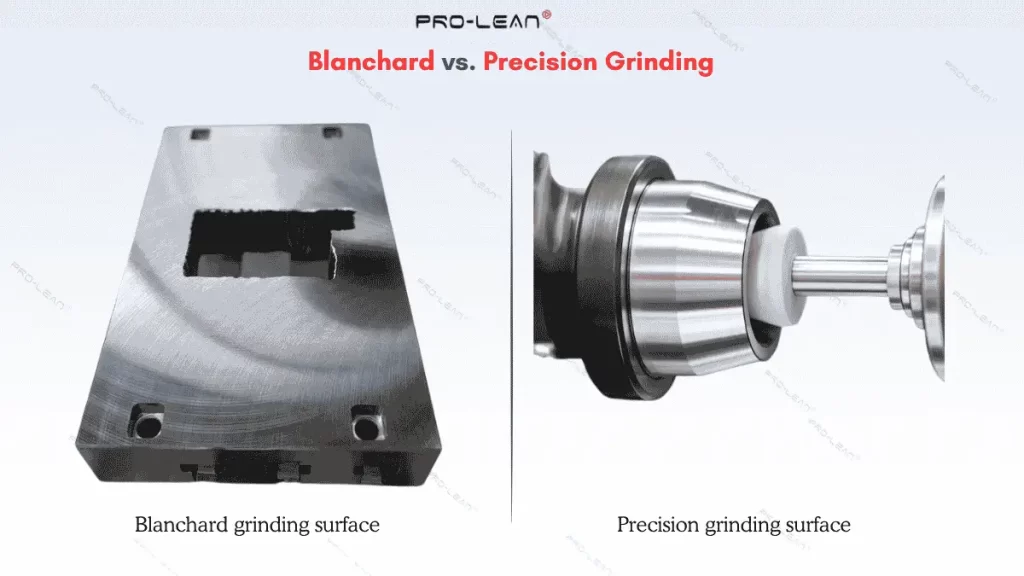
ブランチャード研削と精密研削の比較
ブランチャード研削とは異なり、精密平面研削は、寸法公差、表面の滑らかさ、平面度、平行度といった仕上げ品質に重点を置いています。このプロセスでは、±0.00254 mmという厳しい寸法公差と優れた表面仕上げを実現します。
精密表面研削方法、 円筒研削水平スピンドル 研削は、速度よりも精度を優先する用途に適しています。特に、円筒研削は、ISO 286 嵌め合いシステムで規定されている厳しい軸および穴の公差を達成するために使用できます。3].
目的:仕上げ品質のための精密研削と、大部分の除去のためのブランチャード研削
ブランチャード研削の目的は、大量の材料を除去し、表面の均一性を実現することです。一方、精密平面研削の目的は、バリ、傷、模様のない滑らかな表面を、厳しい公差を維持しながら作り出すことです。
精密研削加工は、より厳しい公差とより低い表面粗さを実現します。
精密平面研削の公差は±0.00254 mm(0.0001インチ)まで低く抑えることができます。表面粗さは0.1~0.8µmの範囲で、仕上げ加工では0.04µmまで滑らかにすることができます。一方、ブランチャード研削は精度が低く、公差は±0.125~±0.0254 mm、表面粗さ(Ra)は1.6µm程度まで抑えることができます。
ブランチャードは、速度とコストの両面で精密研削を凌駕する
ブランチャード研削は精密平面研削よりも高速で、材料除去率も高い。これは、機械の構造と主軸の出力能力によるものである。 精密平面研削とブランチャード研削を比較すると、ブランチャード研削の方が経済的です。その理由は、ブランチャード研削では、1回の研削パスあたりの切削量を増やす必要があるためです。
ブランチャード研削は部品サイズ加工能力に優れている
ブランチャード研削は、立軸研削やディスク研削といった精密研削よりも大きな部品を扱うことができます。直径が約1066mm(42インチ)以上、垂直高さが最大1220mm(48インチ)までの部品を研削することが可能です。
一方、精密平面研削は、小型から中型の部品に適しています。この加工法では、空洞、溝、段差などの複雑な形状の表面を研削することができます。
精密部品のための精密研削と、迅速な除去のためのブランチャード
精密研削は、製造部品から少量の材料を除去する必要がある場合、またはワークピースを精密機械加工用に準備する必要がある場合に使用されます。その後、研磨された研削面仕上げが求められる小型から中型の部品に使用されます。
精密研削加工の応用例としては、精密金型、油圧ピストン、シャフト、ブッシング、医療機器部品、電子部品などが挙げられる。
ブランチャード研削サービス 大型で重量のあるワークピース(多くの場合、重量は20トン以上)に適しています。用途例としては、大型材料の準備、大型機械部品、機械ベースなどが挙げられます。
要約表:精密平面研削とブランチャード研削の比較
|
機能 |
精密粉砕 |
ブランチャード研削 |
|
目的 |
精緻な仕上がり、厳密な公差 |
バルク除去、平坦化 |
|
速度 |
もっとゆっくり |
速く |
|
費用 |
より高い |
より経済的 |
|
許容範囲 |
±0.0001インチ(±0.00254 mm) |
±0.125~±0.0254(±0.001~0.005インチ) |
|
粗さ(Ra) |
0.04~0.8 µm(またはそれ以下) |
最小で約1.6 µm |
|
パーツサイズ |
小型~中型、複雑な形状 |
大型で重い部品 |
|
用途 |
金型、シャフト、医療部品 |
機械ベース、大型在庫 |
今すぐプロリアンをお試しください!
ブランチャード研削は精密加工に適していますか?
ブランチャード研削は、精度よりも研削効率とコスト面で優れています。均一な平面度と平行度が得られますが、寸法公差と表面粗さ(Ra)は精密な平面研削方法には及びません。そのため、鋳造部品や鍛造部品の表面処理、表面均一性の向上、および重質材料の研削に適しています。
±0.0254 mmよりも厳しい公差を維持するには精密研削が必要であり、特に潤滑性、低摩擦係数、性能のための精度、そして美観が求められる部品には、鏡面のような研磨面が要求されます。
ブランチャード法と精密研削法を組み合わせる
材料除去効率と表面仕上げ品質を向上させるには、ブランチャード研削と精密平面研削、円筒研削、またはその他の精密加工技術を組み合わせると良いでしょう。
まず、ブランチャード研削を用いてワークピースから大量の材料を除去します。次に、精密研削を用いて精度と滑らかさを調整します。
ブランチャードグラインディングを成功させるための5つのヒント
ブラナード研削の重要なコツとしては、粗い砥粒の使用、送り速度のバランス調整、段階的な切削、クーラント流量の制御、そして砥石の頻繁なドレッシングが挙げられます。これらのコツは業界の経験に基づいて推奨されており、反り、表面焼け、寸法不均一性を回避し、均一なクロスハッチパターンを維持するのに役立ちます。
- バランスの取れた給餌速度を使用する: 送り速度は、砥石を素早く研磨できる程度に速くする必要がありますが、摩耗が増加するほど速すぎてもいけません。送り速度は0.01mm~0.5mmに設定してください。
- プログレッシブカット: 0.5mmを超える深い切削は反りの原因となる可能性があります。そのため、切削量を減らすために、段階的な切削方法を使用してください。
- 適切な研磨剤を選びましょう: 鉄系材料には46~60番の粗粒酸化アルミニウム研磨材を、非鉄系材料には炭化ケイ素研磨材を使用してください。
- 冷却液流量および温度制御: ブランチャード研削において、冷却液の流量は温度を制御する主要な変数です。そのため、十分な量の冷却液を使用し、加工工程全体を通して温度を監視してください。
- 定期的にホイールにオイルを塗る: 研削砥石を定期的に手入れすることで、効率的かつ安定した動作が確保され、均一な仕上がりと砥石の寿命延長が実現します。
ブランチャード研削と平面研削の比較
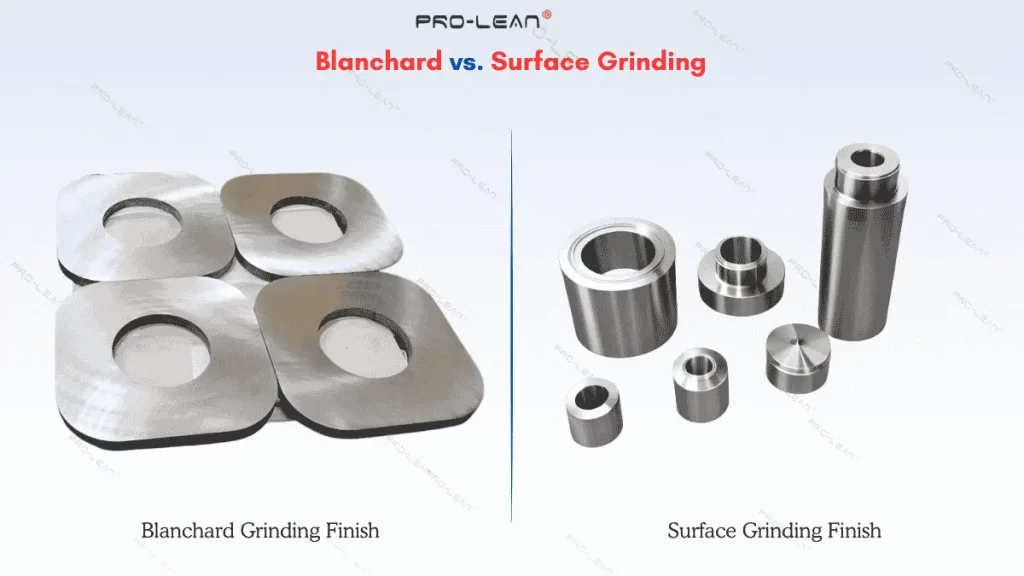
ブランチャード研削と平面研削の比較
平面研削は、水平または垂直のスピンドルを使用して砥石を移動させるため、高い精度と仕上げ品質が求められる用途に最適です。一方、ブランチャード研削は常に垂直スピンドルを使用するため、精密仕上げには適していません。
比較 ブランチャード研削と平面研削の比較 公差に関しては、表面研削は最終仕上げ工程であり、約±0.025~0.0025mmの公差と約0.2~0.8µmの粗さ値を実現します。
ブランチャード研削とセンタレス研削の比較
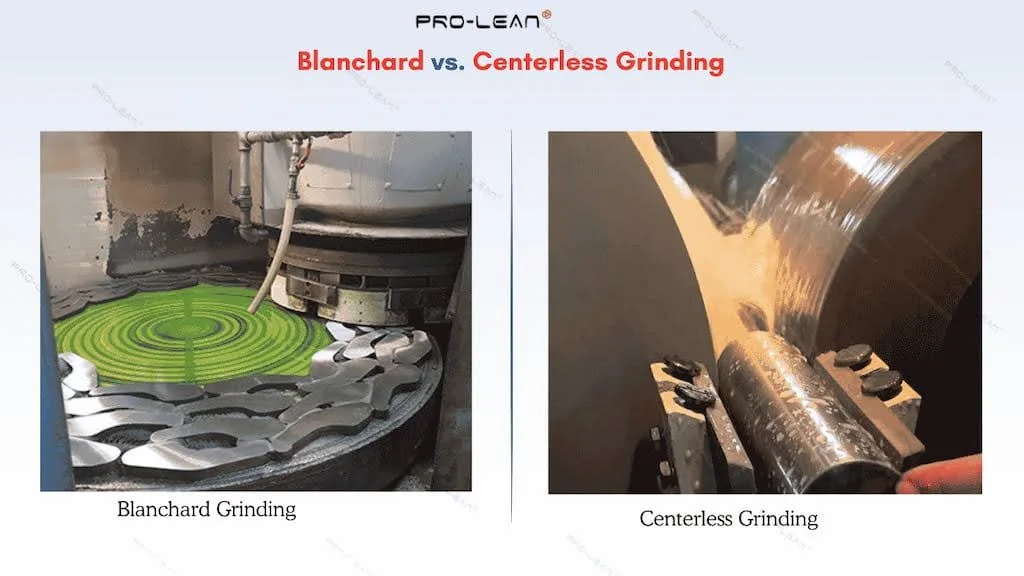
ブランチャード研削とセンタレス研削の比較
芯なし研削 センタレス研削は円筒面の外径を精密に仕上げる方法であるのに対し、ブランチャード研削は平面を効率的に仕上げる技術です。ブランチャード研削とは異なり、センタレス研削ではワークピースをチャックに固定する必要がありません。2つの回転する研削砥石が、ワークレストブレードで支えられたワークピースから材料を除去します。
薄くて長い円筒形部品を大量生産で仕上げる必要がある場合は、ブランチャード研削の代わりにセンタレス研削を使用してください。
ブランチャード研削とジグ研削の比較
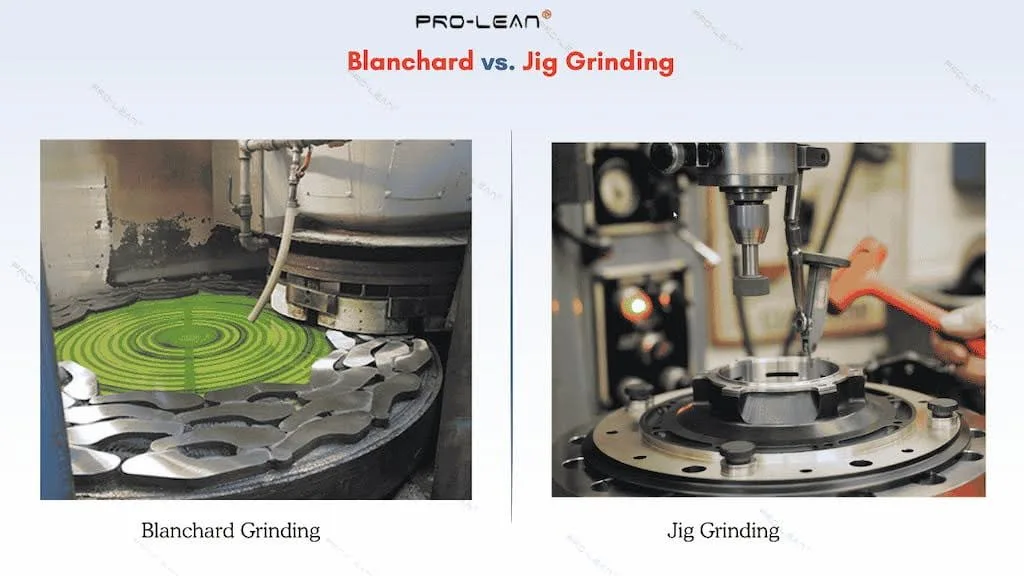
ブランチャード研磨とジグ研磨の比較
ジグ研削は、溝、穴、複雑な形状など、複雑な形状や特徴を持つ部品を仕上げるために使用される精密研削方法の一つです。一方、ブランチャード研削は、平面および平行面のみに使用できます。
部品が複雑で、高速加工よりも局所的な仕上げ加工が必要な場合は、ブランチャード研削よりもジグ研削を選択する必要があります。適用例としては、自動車エンジン部品、油圧部品、精密歯車、治具・固定具、硬質材料部品(超硬合金、焼入れ鋼など)の仕上げ加工などが挙げられます。
ブランチャード土壌の許容誤差はどれくらいですか?
ブランチャード研削の寸法公差は±0.125~±0.0254mmです。これは、厳密な精度よりも、材料除去速度とコスト競争力を重視して採用されています。
許容誤差の違いを比較してみましょう。 ブランチャード研削と平面研削の比較 円筒研削 vs センタレス研削 [4].
|
研削方法 |
許容誤差(~mm) |
表面粗さ Ra (~µm) |
|
ブランチャード研削 |
±0.125~±0.0254 |
1.6 - 6.3μm |
|
表面研削 |
±0.0025〜±0.01mm |
0.2 - 1.6μm |
|
円筒研削加工 |
±0.0025〜±0.01mm |
0.1 - 0.8μm |
|
センターレス研削 |
±0.001〜±0.005mm |
0.1 - 0.4μm |
カスタム研削加工ソリューション:精度、スピード、コスト効率を重視するなら、Bodaをお選びください。
ブランチャード研削は一見単純に見えますが、最適な速度と品質を実現するには、工具、回転速度、送り速度、その他の変数を慎重に選択する必要があります。高度な機械、工具、治具、そして戦略的な実行計画が求められます。Bodaでは、 各種CNC研削加工サービス 業界の専門家が、お客様の部品の仕上げニーズにお応えします。
Boda を選ぶ理由
- DID-GLOBALの物件のご入居者様向けに、 研削サービス 金属、プラスチック、複合材料など、50種類以上の材料に対応。
- 多様な加工能力:ブランチャード研削、円筒研削、センタレス研削、精密研削、その他様々な研削方法に対応。
- 表面粗さが約1.6µmと低く、精度が±0.0254のブランチャード研削
- 柔軟に対応 高精度部品の研削公差および表面粗さレベルはそれぞれ±0.0125mmおよび0.025µmと非常に低い。
- 複雑な形状や内部構造を持つ部品の研削加工サービス。
- 研磨、コーティング、塗装を統合したサービスを提供しています。
- 緊急の納期に対応するための迅速なサービスと、生産量の柔軟性を提供します。
さらに、私たちの カスタム研削 当社のソリューションは高品質でありながら、コスト競争力にも優れています。研削加工プロジェクトの費用見積もり、納期、その他関連情報が必要な場合は、設計ファイルをアップロードして、当社のエンジニアから見積もりを入手してください。
よくあるご質問
ブランチャード研磨の精度はどの程度ですか?
ブランチャード研削は、他の研削方法に比べて精度が低く、一般的な許容誤差範囲は±0.025~±0.0254mmです。材料の除去速度は速いものの、高精度を実現するには他の方法と組み合わせる必要があります。
ブランチャード研削では、どれくらいの量の材料が除去されるのでしょうか?
ブランチャード研削は、1回のパスで0.01mmから0.5mmという高い材料除去量で知られています。この研削方法は、加工対象物、鋳造・鍛造材、大型金属板から余分な材料を除去するために使用されます。
ステンレス鋼をブランチャード研磨することはできますか?
はい、ステンレス鋼はブランチャード研削でよく使われる材料の一つです。研削中にわずかに加工硬化する傾向がありますが、適切な送り速度と定期的な研磨材の交換を行うことで、この問題を克服できます。