
DFM射出成形ガイド
最初のステップはプラスチック部品を設計することです。設計が現実と出会うとき、 射出成形 ここからが本当の課題の始まりです。壁の厚さ、ゲートの位置、その他の要素における些細な見落としでさえ、部品の歪み、高額な金型再加工、あるいは生産遅延につながり、発売日を数週間遅らせる可能性があります。製造性設計(DFM)は、こうした問題が発生する前に、そのギャップを埋めるための手法です。
射出成形におけるDFM(製造性設計)とは、設計が実際に効果的に製造可能かどうかを判断するための体系的なレビューです。このプロセスでは、金型キャビティへのプラスチックの流れから、表面の歪みを最小限に抑えるためのエジェクタの配置位置まで、あらゆる要素を検証します。プラスチック成形開発コストは高く、金型は多額の初期投資となるため、これらの問題を早期に特定することが重要です。
Boda Techは 射出成形サービス 見積もりプロセスの一環として、顧客に対して包括的なDFM(設計製造性)分析を提供します。顧客は3Dファイルをレビューして潜在的な問題を特定し、金型製作前にそれらを指摘することができます。設計の改良や射出成形オプションの評価など、この段階ではDFMレビューが最も費用対効果の高い選択肢となる可能性があります。
射出成形におけるDFMとは何ですか?
射出成形における製造設計
DFM、または 製造のための設計DFM(設計製造性)は、シンプルで効率的かつ低コストな部品の製造に重点を置いた手法です。プラスチック射出成形においては、DFM解析を用いて3Dモデルを製造工程の制約条件に照らし合わせて評価します。これにより、金型を不必要に複雑化または高コスト化させる可能性のある潜在的な欠陥、非効率性、または設計上の問題点を特定することができます。
このプロセスはDFMレポートとして体系化されます。レポートでは、注釈付きの3D画像、色分けされた解析マップ、構造化された提案などを用いて調査結果を視覚化します。これにより、設計者と金型製作者は、鋼材の切断作業を行う前に共通の参照点を得ることができます。
鋼材切断前にDFM(設計製造性)が重要な理由とは?
射出成形金型の製作費用は、高額かつほぼ不可逆的な出費となる可能性があります。標準的な生産用金型は、複雑さ、材質、キャビティ数によって、数千ドルから数万ドル、場合によっては数十万ドルにも及ぶことがあります。金型製作開始後、あるいはさらに悪いことに製作完了後に金型を変更することは、費用と時間がかかる作業となります。
DFM分析は、設計段階の早い段階で問題を特定できるため、金型製作後の修正作業よりもはるかに安価に修正を行うことができます。射出成形におけるDFM分析は、問題を早期に特定するのに役立ちます。
- 抜き勾配が不十分なため、部品が金型内に詰まってしまう。
- 壁の厚さが不均一な場合、へこみや反りが生じる可能性があります。
- 複雑な(そして費用のかかる)サイドアクションを必要とするアンダーカット
- 溶接痕や表面の傷が目立つようなゲートの配置
- リブと壁の比率が外面に外観上の欠陥を引き起こす
DFMとモールドフロー解析の違いとは?
DFM(設計製造性)とモールドフロー解析(MFA)は、しばしば併用されるものの、それぞれ異なる目的を持っています。DFMは、部品モデルにおける構造的および幾何学的特徴を評価するものです。一方、モールドフロー解析は、充填および保圧時に金型キャビティ内でプラスチックがどのように溶融するかをシミュレートします。
DFMは単純な部品には十分です。複雑な形状や高精度な用途においては、DFMと金型製作開始前のフルフローシミュレーションを組み合わせることで、最適な結果が得られます。
今すぐプロリアンをお試しください!
射出成形DFMレポート:主要要素
射出成形DFMツールキット
包括的なDFMレポートでは、部品の品質と生産効率に影響を与える重要な設計およびツーリングの選択肢について解説します。すべてのDFMレポートに含めるべき内容とその重要性について説明します。
ゲートの種類と位置
ゲートとは、溶融したプラスチックが金型のキャビティに流れ込む部分です。ゲートの種類と位置は、部品の外観、構造的完全性、およびサイクル効率に直接影響を与えます。ゲートの位置が適切でないと、反り、溶接痕、および外観に敏感な部品に目立つ傷が生じる可能性があります。
DFMによって評価される最も一般的なゲートの種類は次の3つです。
直接ゲート/スプルーゲート:
単純な方法ですが、大きく目立つ傷跡が残ることが多いです。見た目が重要な場所には使用しないようにしてください。
側面/エッジゲート:
より制御しやすく、複数のキャビティを持つレイアウトにも使用できます。わずかなエッジマークが残りますが、特定の組み立て状況では許容範囲内となる場合があります。
バナナゲート/潜水艦ゲート:
消費者向け部品が好まれる。ゲート痕は隠れた表面に加工されるため、二次的な仕上げやトリミングは不要である。流動抵抗が大きいため、より精密な射出設計が必要となる。
ホットランナーシステムは、片側にのみゲートがある単一キャビティ金型において、ランナーの長さや廃材を制御するために使用できる。
ゲートタイプの比較
| ゲートタイプ | ベスト | ゲート痕跡の視認性 | おすすめ |
| ダイレクト/スプルーゲート | シンプルで目立たない部品 | 高い — 中央に赤みが目立つ | 外観パーツは推奨されません |
| サイド/エッジゲート | シンプルな部品、多キャビティ金型 | 縁に小さな傷があります | 化粧品以外の用途にも役立つ |
| バナナ/潜水艦ゲート | 消費者向け製品、組立品 | なし — アセンブリ後に非表示 | ほとんどのアプリケーションが推奨されています |
| ホットランナーゲート | 大型単一キャビティ大量生産部品 | 最小限 ― ほぼゼロ廃棄物 | 大規模生産に最適 |
エジェクタピンの配置
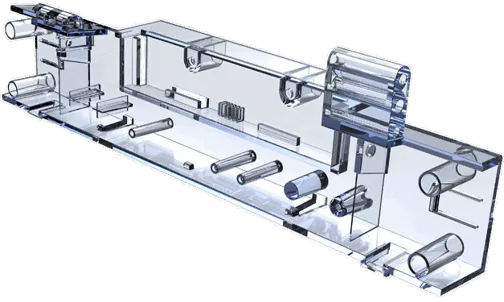
各成形サイクル後、エジェクタピンを使用して成形品を金型から押し出します。エジェクタピンを正しく配置することが重要です。ピンの数が少なすぎたり、位置が間違っていたりすると、成形品が歪んだり、表面に目に見える応力痕(白化)が生じたりします。
DFM評価におけるエジェクタピン配置に関するベストプラクティスを以下に示します。
ピンは、離型に対する抵抗が最も大きいリブやボス付近に配置してください。
- 貫通穴のあるボス位置には、エジェクタチューブを使用してください。
- ピンを左右対称に配置して、射出力をバランスさせ、部品の傾きを防ぎます。
- ピンマークは、可能な限り化粧面以外の面に付けるようにしてください。
抵抗力を均衡させるためには、リブの数が多いほど、より多くのエジェクターピンが必要になります。
パーティングラインの位置
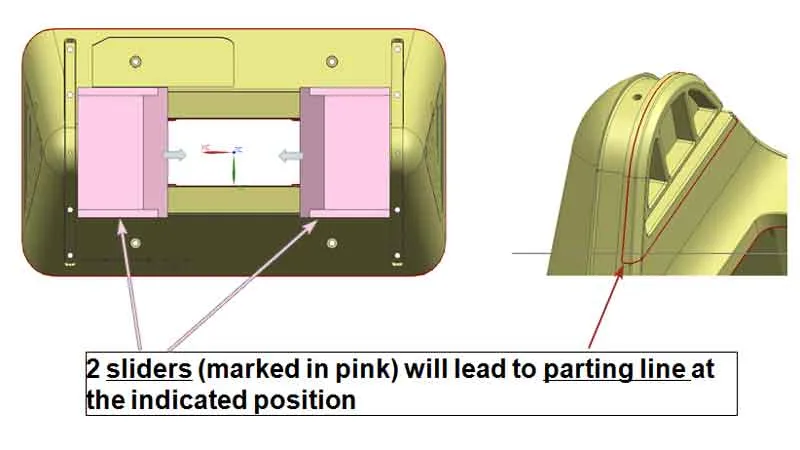
パーティングラインとは、部品の2つの半分が接する点のことです。部品には必ず目に見えるマーキングがあります。DFM(設計製造性)は、このパーティングラインが視覚的にも機能的にも影響を最小限に抑えるように配置することを目指しています。
パーティングラインは、平面パネルや段付きパネルに容易に配置できます。複雑な形状や管状形状におけるパーティングラインの向きは、抜き勾配、寸法公差、ランナーの長さに影響を与える可能性があります。DFM(製造性設計)では、すべての選択肢とトレードオフを考慮する必要があります。
アンダーカットリフターとスライダー
部品にアンダーカットがある場合、金型から直接取り出すことができないため、リフターまたはスライダーが必要になります。これらは金型製作の複雑さとコストを増加させますが、複雑な形状の部品には不可欠です。
DFM解析では、必要なすべてのリフターとスライダーの位置をマッピングし、それらが部品表面に残す線状の痕跡を示します。可動界面における金型の摩耗は時間の経過とともに顕著になるため、これは大量生産において重要です。
肉厚とリブの設計
壁厚が均一であるという原理 射出成形金型の設計 これは基本原則であり、同時に最も頻繁に破られる原則の一つでもあります。壁の厚さが均一でない場合、プラスチックの充填速度と冷却速度が異なってしまいます。これにより、内部応力やヒケが発生する可能性があります。
DFM壁厚解析では、以下の項目をチェックします。
- 壁が厚すぎるため、沈み込み跡ができ、サイクル時間が長くなります。
- 壁が薄すぎる(構造的な弱点や射程距離の短さの原因となる)
- 厚い部分と薄い部分の間の急激な変化
- リブと壁の厚さの比率が高すぎる場合 ― 反対側にへこみが生じるのを避けるため、リブの厚さは通常、隣接する壁の厚さの50~60%にする必要があります。
DFMレポートには、傾斜面上のリブなど、予想されるあらゆる結果を文書化する必要があります。
ドラフト角度分析
抜き勾配とは、成形品が金型からスムーズに取り出せるように、成形品の垂直壁面に加えられるわずかなテーパーのことです。抜き勾配が不十分な成形品は、取り出す際にくっついたり、引っかかったり、変形したりします。
最新のCADプログラムには、抜き勾配の状態に基づいて表面を色分けする抜き勾配解析ツールが搭載されています。通常、適切な抜き勾配のある表面には緑色、抜き勾配がゼロまたはマイナスの表面には赤色が使用されます。グラデーションカラーも利用可能です。この解析結果はDFMレポートに含め、抜き勾配の変更が必要な表面については具体的な指示を記載する必要があります。
一般的に、ほとんどの表面は1~2°の最小抜き勾配で射出成形することが推奨されます。凹凸のある表面は、凹凸の深さにもよりますが、通常3~5°の抜き勾配が必要です。
今すぐプロリアンをお試しください!
射出成形金型:DFMにおける重要な考慮事項
射出成形における製造設計ガイド
DFM分析は孤立したものではなく、意思決定に役立つ。 射出成形ツールDFM(設計製造性)段階で行われる工具に関する決定は、部品の品質、生産能力、および総所有コストに長期的な影響を与える。
少量生産に適した金型ベースの選定
すべての製品が製造に硬化金型を必要とするわけではありません。アルミニウム製または半硬化金型ベースは、試作品、ブリッジ製造、または少量生産における最初の部品を製造するための、より費用対効果が高く迅速な方法です。金型ベースの材料と規格を推奨する際には、DFM(製造性設計)において想定される生産量を考慮する必要があります。
少量生産用の金型ベースを選定する際の主な考慮事項は以下のとおりです。
- アルミニウム製の金型は加工が速く、コストも安価です。合金の種類、設計、材質にもよりますが、20,000万回から100,000万回以上のサイクルに耐えることができます。
- P20鋼製金型:加工性、耐久性、中量生産への適合性のバランスに優れています。
- 大量生産、研磨材、または厳しい公差が求められる用途には、H13/焼入れ鋼製の金型が必要です。
- マスターユニットダイ(MUD)システム:標準ベース金型用の交換可能なインサート ― 製品ファミリーや頻繁な設計変更に最適
多キャビティ金型と単キャビティ金型の比較
金型内のキャビティ数は、サイクルあたりの部品コストに影響します。また、ランナーシステム、ゲート位置、機械重量要件にも影響します。設計段階では、金型に関する推奨事項を作成する際に、キャビティ数を考慮する必要があります。
多キャビティ金型は部品あたりのコストを削減できますが、初期金型費用が増加し、キャビティ間の寸法精度がより厳密に求められます。単キャビティ金型、または試作用インサートから始めることで、量産前に設計変更を行うことができます。これは、生産実績のない新製品や新設計の場合に特に有効です。
今すぐプロリアンをお試しください!
結論
DFM解析は単なる形式的な作業ではありません。プラスチック射出成形プロセスにおける、非常に効果的な投資です。DFM解析は、生産開始前にゲート位置、エジェクタ設定、肉厚、抜き勾配、パーティングライン、金型戦略などを体系的に検証することで、金型完成後に発見される、最もコストのかかる問題を排除します。金型流動シミュレーションと複雑なアプリケーションを組み合わせることで、金型設計者と金型製造者は、意思決定を行うための確固たる共通基盤を得ることができます。
Boda Techは、射出成形サービスにおいて包括的なDFM(設計製造性)分析を提供し、顧客が金型製作に着手する前に設計上の問題を特定し解決できるよう支援します。 Boda Techにお問い合わせください 設計をコンセプト段階から生産段階へと進める準備ができている場合、またはセカンドオピニオンが必要な場合は、DFM(製造性設計)の見積もりとレビューについて、当チームにお問い合わせください。