
座ぐり穴と座ぐり穴
精度的には CNC加工それぞれの穴の種類には独自の目的があります。正確なフィット感と結果を得るには、適切な種類を選ぶ必要があります。穴の種類によって、フィット感、締結具、そして荷重要件が異なります。
座ぐり穴とザグリ穴は見た目は似ていますが、機能が異なり、重要な用途では互換性がありません。しかし、両者の機能と設計意図は同一ではありません。ザグリ穴はボルトの頭を固定するための凹んだ平らな面を提供します。一方、座ぐり穴は、ボルトの座面をきれいにするために穴の周囲を平らにするだけです。
この記事では、カスタム加工における2種類の穴について詳しく説明します。形状、深さ、用途の違いを解説します。また、それぞれの図面記号と最適な用途についても解説します。
ザグリ穴とは何ですか?
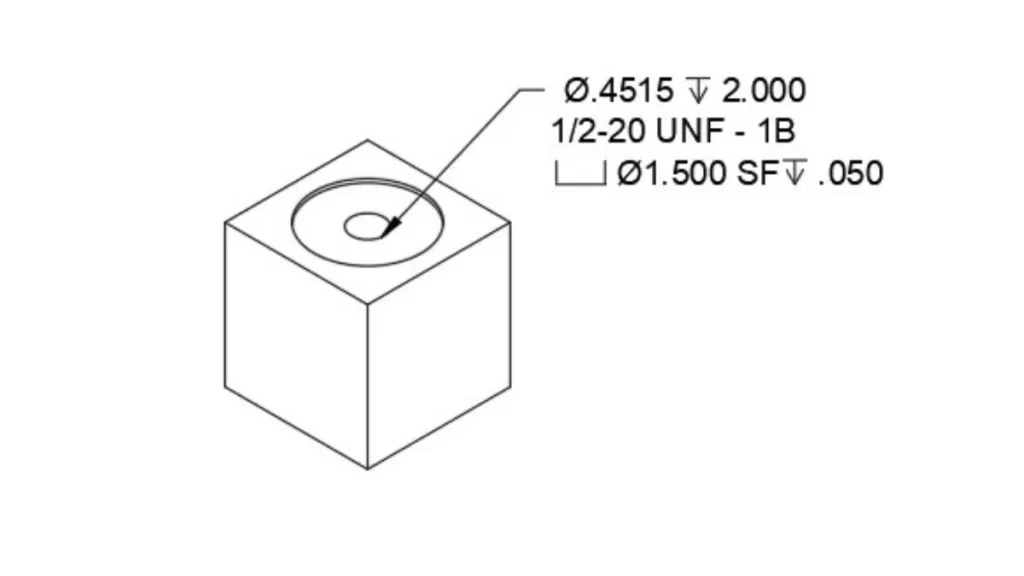
座ぐり穴
座ぐりとは、既存の穴の周囲に機械加工された浅く平らな底の窪みです。これにより、ファスナーが凹凸のある面や曲面にも確実に固定されます。ヘッドボルトを取り付けるための滑らかで平らな面を作る際に使用されます。これにより、ファスナーの頭部が部品の粗い面や凹凸のある面に食い込むことなく、平らに固定されます。
表面が均一でない、または傾斜している場合によく使用されます。座ぐり加工は、その部分を圧縮するため、荷重が分散されます。座ぐり加工と似ていますが、深さがはるかに浅い点が異なります。
座ぐり穴加工の基本
Boda では、これらの特殊な穴を製造するために、いくつかの技術とスポット フェース加工ツールを使用しています。スポット フェース穴の加工手順は、一般的に次の順序になります。
- 材料の選択
- CNCマシンとツールの選択
- ワークピースのセットアップ
- CNC プログラム – G コードと M コード
- 加工工程
- 品質管理
当社は、滑らかな表面仕上げと ±0.0002 インチ (0.005 mm) までの許容差を備えた座ぐり穴を加工するための適切な設備と加工技術を備えています。さらに、当社は多数の材料オプションを誇っています。
当社が適用する加工プロセスの例は次のとおりです。
CNCフライス
CNC フライス加工は、最も一般的で適用可能な座ぐり加工技術です。この加工プロセスは、精度の点で信頼性が高く、複数の同一穴を加工したい場合にも適しています。
CNC フライス加工は、通常の生産工程や試作プロジェクトのプロセスにも適しています。最高の CNC マシンは、留め具が収まる穴の正確な深さと直径を作成するため、完璧な座ぐり穴を作成できます。
オービタルミリング
スポットフェース穴を作成するには、オービタルミリングタイプのスポットフェース加工を適用する必要がある場合があります。この場合、エンドミルは穴の直径よりもはるかに小さくなります。回転して穴を直接生成する代わりに、スポットフェースツールは穴領域内で軌道運動を行います。
このタイプのフライス加工では、エンド ミルは軸を中心に回転しながら、穴の中心を楕円線に沿って移動します。これらの回転を組み合わせることで、正確で滑らかな座ぐり穴が完成します。表面が不均一な場合は、このフライス加工方法を選択できます。
スポットフェース加工にかかる時間も、スポットフェースの加工方法を選択する際の重要な要素となる場合があります。時間面に関するより詳しい情報は、「CNC加工時間解説」という記事をご覧ください。
ザグリ穴とは何ですか?
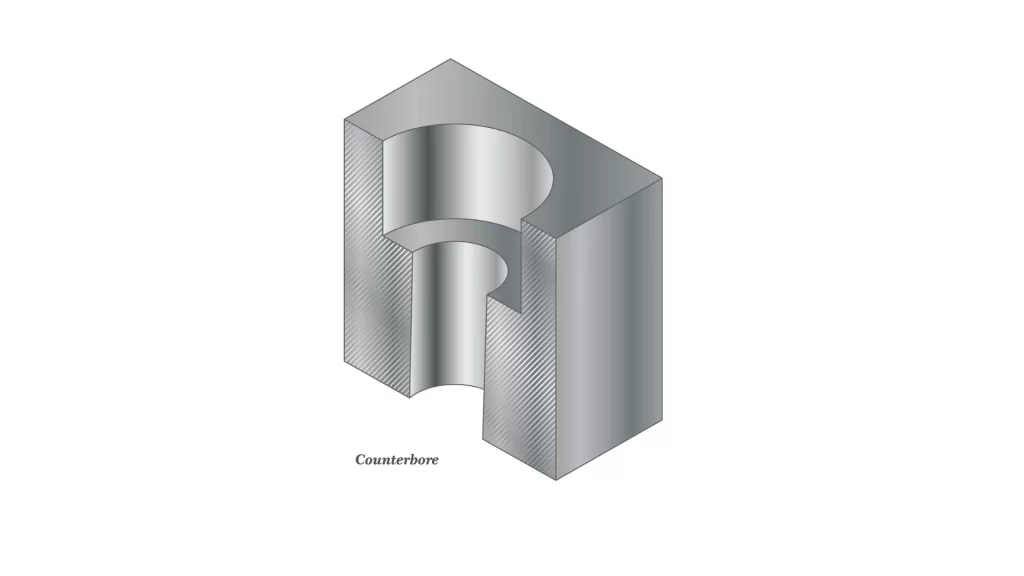
ザグリ穴
ザグリ穴はより深い窪みで、底が平らです。これにより、ファスナーの頭部を面一にすることも、面一より低くすることもできます。金具全体を保護する必要がある場合、またはプロ仕様の仕上げを施す場合に使用できます。
座ぐり穴には、狭い下穴と広い上穴の2つの形状があります。座ぐり穴は、ネジやボルトが表面から突出しないようにするためのものです。構造物や支持構造物に最適です。
座ぐりと座ぐり:深さ
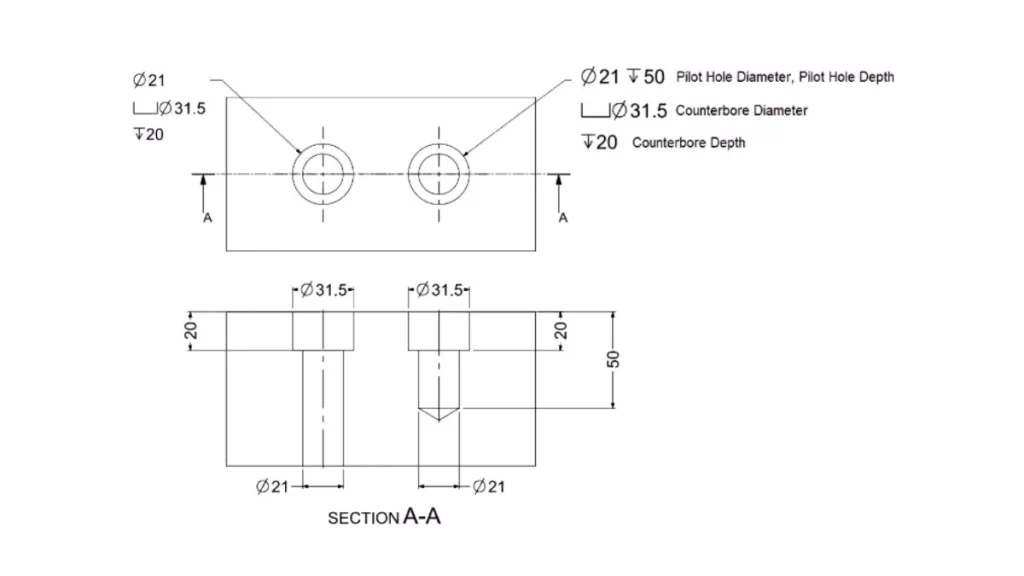
座ぐりと座ぐりの深さ
どちらの穴タイプも、2つの一直線に並んだ円筒形の切り込みが使用されています。細い軸がねじ本体を固定し、広い先端がファスナーの頭を固定します。
A 座ぐり穴 ネジ頭を隠すために、ネジ頭を深く掘り込みます。ネジ頭は表面と面一、または表面より下に配置します。深さはファスナーの種類とネジ頭のサイズによって異なります。
A 座ぐり穴しかし、ザグリ深さは浅く、用途も異なります。ザグリは、凹凸のある表面を平らにし、適切な座ぐりを実現するためのものです。ザグリ深さは最小限で、締結具を座ぐりするためのきれいで平らな部分を作るのに十分な深さで、通常は約 mmまで0.5 1部品がすでに平らな場合は、座ぐり加工は必要ありません。(詳細については、 製図)
今すぐプロリアンをお試しください!
座ぐりと座ぐり:公差
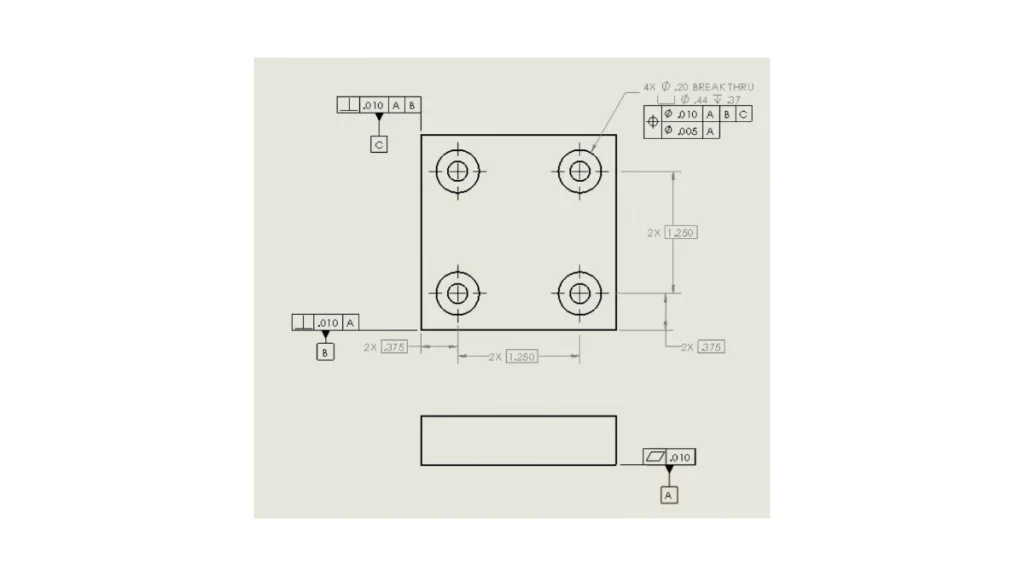
多機能カウンターボア穴パターンの複合公差
座ぐりと座ぐりはどちらも穴の周りに平らな部分を作ります。しかし、座ぐりは通常、より滑らかな仕上げとより精密な制御を必要とします。これは、ファスナーやワッシャーを平らで均一に配置するためです。
座ぐりはボルトの頭を表面の下に隠すために作られます。側面は完璧に仕上げる必要はありません。頭がはまる限り、仕上がりはそれほど重要ではありません。
座ぐりと座ぐり:形状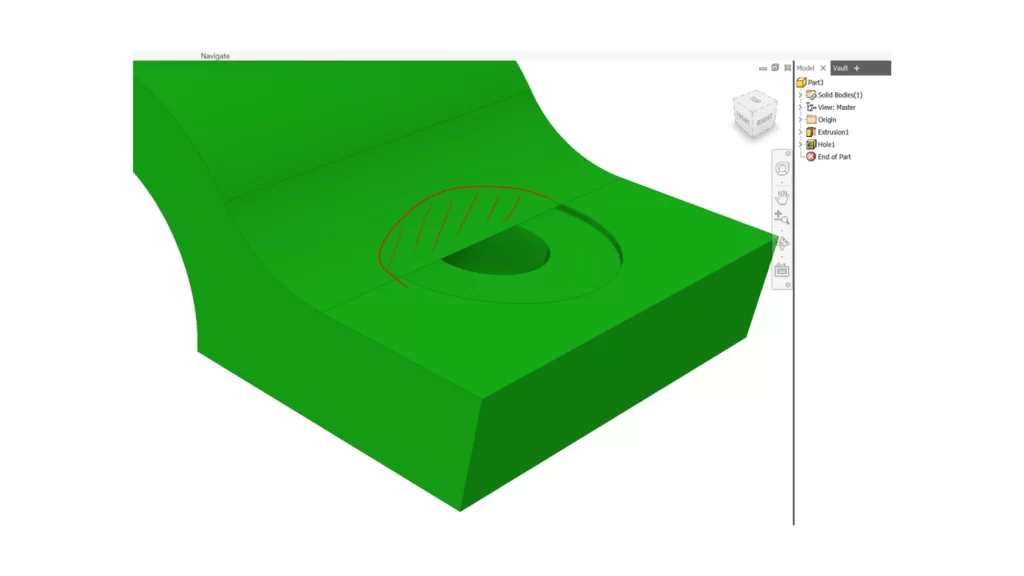
フィレットの座ぐり穴
座ぐり穴と座ぐり穴は円筒形の形状をしており、機械加工で加工されます。 掘削またはフライス加工 切削工具どちらにも、ねじ軸が嵌まる下穴があります。
座ぐりとは、パイロットの上にある大きな穴のことです。ファスナーの頭 休む 座ぐり穴の場合、部品を貫通しません。それ以外の場合、深さの詳細は図面に示されています。
座ぐりは似たような形状ですが、はるかに浅い形状です。ファスナーの頭を覆い隠すことなく、均一に接触するように設計されており、非常に便利です。 ジグザグの作業面。
底面全体の形状は使用する工具によって異なります。通常のドリルでは、先端の角度が穴の深さと一致します。平らな底面を得るには、 代わりに穴あけ工具を使用します。 そのためには、先端角度がゼロのツールが必要になります。
座ぐりと座ぐり:表面仕上げ
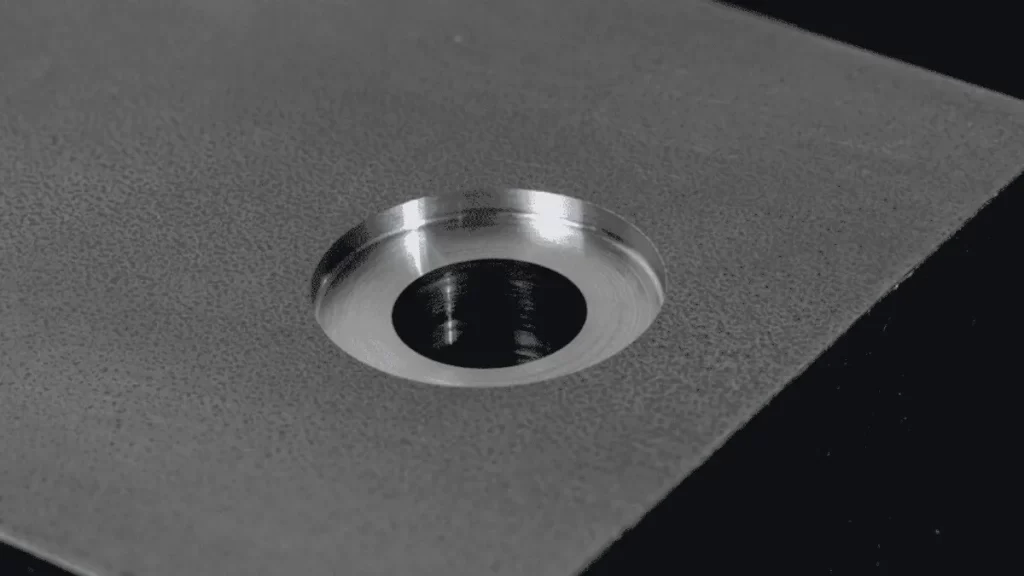
座ぐり穴の表面仕上げ
座ぐりは通常、より細かい仕上げに機械加工されます。その主な役割は、ボルトが均等に座るように、平らで水平な部分を作ることです。 滑らかな仕上がり 適切なクランプを提供し、傾きや隙間を防止します。
一方、座ぐり加工では、必ずしもそこまでの研磨は必要ありません。座ぐり加工では、ボルトの頭が表面より下に収まるスペースを作ることに重点が置かれます。底面が平らであれば、側面は多少粗くても問題ありません。
今すぐプロリアンをお試しください!
座ぐりと座ぐり:吹き出し記号
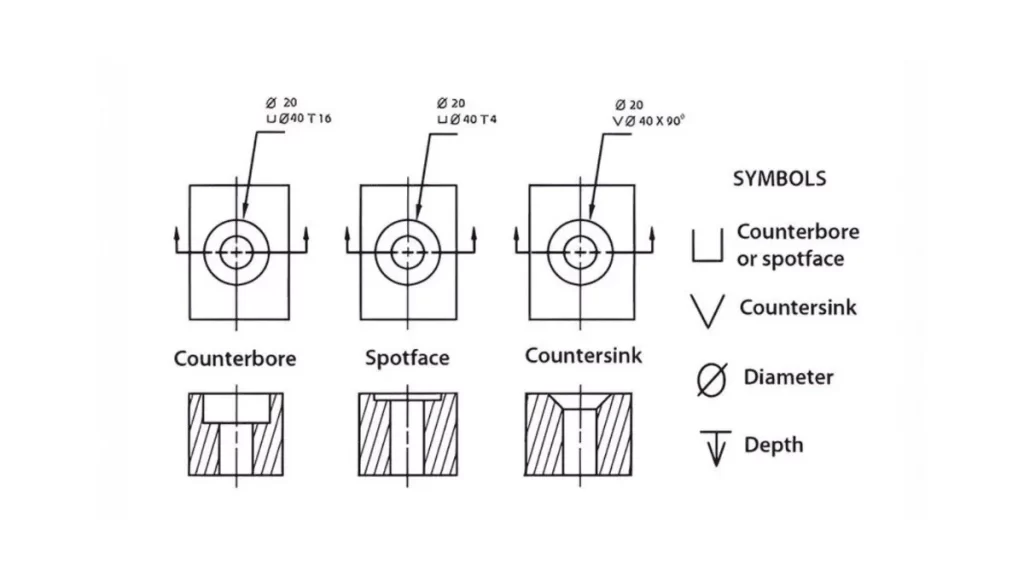
座ぐり穴、座ぐり穴、皿穴の吹き出し記号
エンジニアリング図面では、カウンターボアの吹き出しには 「⌴」記号。 直径と深さも横に記載されています。座ぐりには独自の記号はありません。代わりに、同じ記号が使われます。 「SF」 完全な座ぐり穴ではなく、座ぐり穴であることを示すためです。
座ぐりと座ぐり:用途
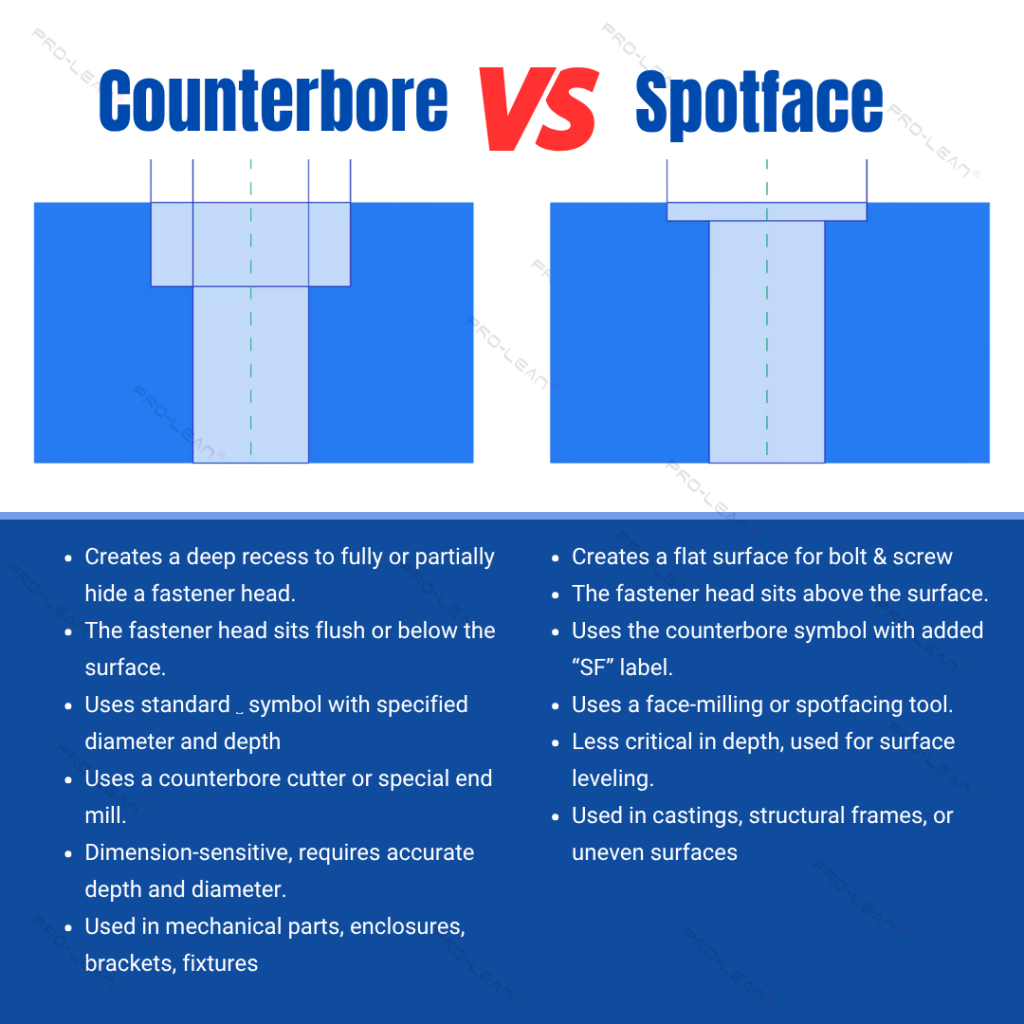
座ぐり穴と座ぐり穴の比較
これらの穴は見た目は似ていますが、用途は異なります。ザグリ穴は、締結具を表面より下に沈めることができます。ボルトの頭を突き出させたくない場合に使用します。2つの部品がしっかりと固定され、露出したボルトが引っかかる可能性がある場合に最適です。
しかし、座ぐり加工は別の問題を解決します。表面が粗く凹凸のある場合に加工します。鋳造部品には、曲面や凹凸のある部分が多くあります。座ぐり加工は平らな座面を作り、ファスナーが隙間や傾きなくしっかりと締め付けられます。
機械加工におけるその他の種類の穴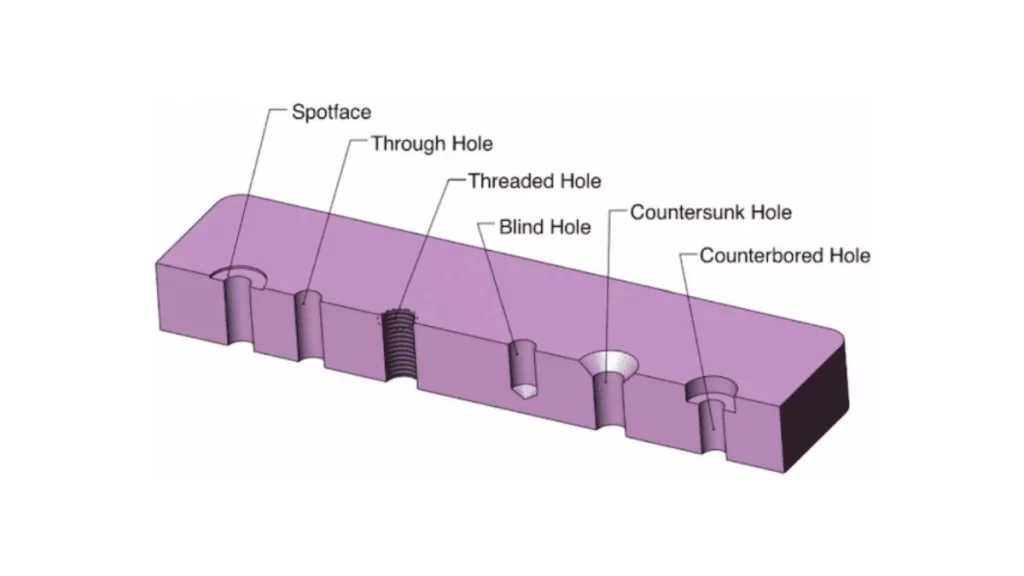
工学における穴の種類
カスタムCNC加工では、 さまざまな種類の穴 特定の要件を満たす必要があります。適合性、強度、設計意図に基づいて穴の種類を選択する必要があります。
A 単純な穴 ドリルで穴をまっすぐに開けるだけです。余分な形を整えることなく、留め具を固定できます。ヘッドの窪みが不要な場合に使用します。
A スルーホール 材料を完全に貫通します。ボルトを片側から反対側へ通すことができます。反対側にはワッシャーとナットを併用することがよくあります。
A 止まり穴 反対側に到達する前に止まります。背中をクローズドバックしたい場合に使用できます。ニキビを防ぐには、深層での相乗効果が必要です。
A 皿穴 穴があり、 上部に円錐形の切り欠きがある皿頭ネジの頭を凹ませることができます。空気力学的配慮が必要な場合に選択できます。
A テーパー穴 上に向かって徐々に広くなっています。これは先細りのピンまたはシーリング設計です。慎重にタップ加工されたファスナーと組み合わせてご使用ください。
穴には必ず正確なファスナーを使用してください。ボルトの精度が低いと、組み立て全体が失敗する可能性があります。公差を合わせることで、部品の位置が揃い、しっかりと固定されます。
カウンターボアとスポットフェース穴の比較表
|
プロパティ |
ざぐり |
座ぐり面 |
|
シンボル |
⌴ |
SF |
|
サイズ |
サイズは留め具の直径とサイズによって決まります |
主な考慮事項は直径です。 |
|
深さ |
穴の深さは留め具の高さに等しい |
座ぐり穴は浅めです。 |
|
主な機能 |
ファスナーのヘッド全体のための凹部 |
ファスナーの着座面を提供します。 |
結論
座ぐり穴と座ぐり穴 座ぐりは、さまざまなエンジニアリングの目的に使用できます。座ぐりは、凹凸のある面に平らに座ぐりする場合に適しています。座ぐりは、締結具を凹ませる必要がある場合に最適です。どちらの機能も、フィット感、安全性、そして組み立て強度を向上させます。
適切な穴の選択は、設計ニーズによって異なります。表面状態、ファスナーの種類、深さの許容差といった要素が重要です。適切に加工された穴は、部品の安定性と荷重制御を確保します。
Boda Techでは、座ぐり穴と座ぐり穴の両方を高精度に加工します。当社のプロセスは、複雑な公差と高性能アプリケーションをサポートします。
重要な穴の特徴についてサポートが必要ですか?専門家のBoda Techにお問い合わせください。 CNC加工サービス.
よくある質問
Q1: 座ぐりと座ぐりは異なる工具で加工されますか?
はい、それぞれの作業には異なる工具を使用します。座ぐり加工では、より大きな切削工具を使用して、より深く平らな底の窪みを作ります。座ぐり加工では、ボルトの頭が座ぐりするのに十分な量の材料を削り取ります。形状は似ていますが、深さと仕上げの要件は異なります。
Q2: 座ぐりと座ぐり面の主な違いは何ですか?
座ぐりは、締結具用の深く平らな底の穴を作ります。座ぐりは、既存の穴の周りの浅い部分を滑らかにします。座ぐりは、深さが必要な場合に使用します。座ぐりは、きれいな取り付け面があれば十分な場合に使用します。
Q3: 皿穴の深さはファスナーの選択にどのように影響しますか?
皿穴が深くなるほど、必要なネジも長くなります。ファスナーの頭の角度と座面深さを合わせる必要があります。深すぎると素材が弱くなる可能性があり、浅すぎるとファスナーの頭が突き出てしまう可能性があります。
Q4: 穴平面と皿穴の寸法を管理するための業界標準はありますか?
はい、これらの寸法は複数の規格で定義されています。ASME Y14.5とISO 15065は、穴の公差と寸法表記を規定しています。これらの規格は、締結部品の位置合わせ、嵌合、そして適切な固定を保証します。これらの規格に従うことで、設計の一貫性と製造性を維持できます。