
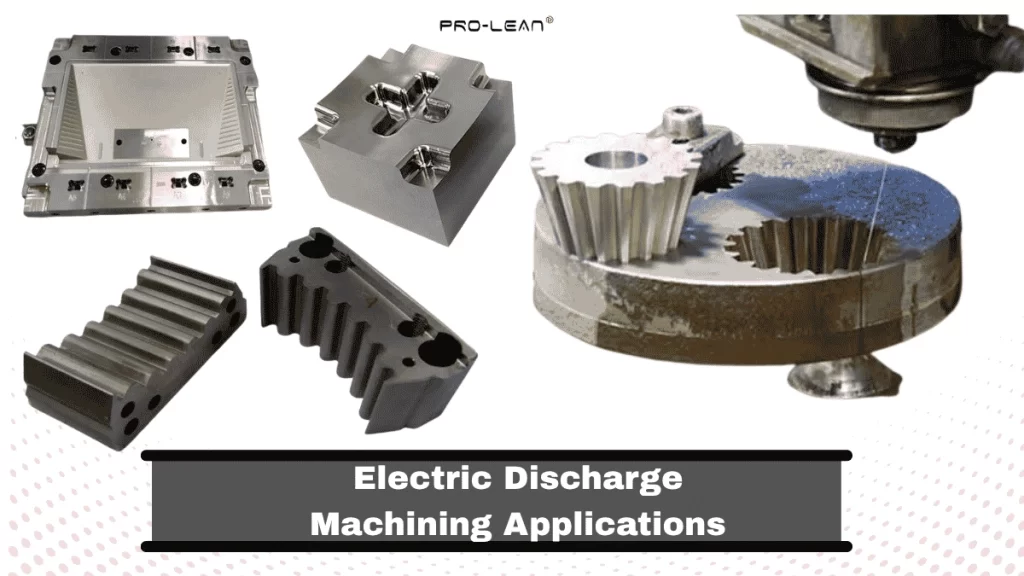
放電加工の応用例
放電加工 放電加工(EDM)は、誘電体媒体下で制御された放電を利用して、導電性材料を切削、成形、微細加工する加工法です。従来の切削加工では高硬度や複雑な形状が制限される場合に選択され、EDMは制御された放電によって材料を除去し、硬化材料や繊細な形状の加工が可能です。金型、燃料噴射装置、精密歯車、外科用器具、タービンブレードなどは、EDMの一般的な用途です。
EDMは切断に使用されます 深い穴、空洞、鋭角、湾曲した穴、スロット、リブ、およびさまざまな微細構造 従来のCNC加工プロセスでは作成が困難または不可能な形状にも対応できます。そのため、様々な産業における精密加工に幅広く利用されており、複雑な部品、厳しい公差、優れた表面仕上げ、硬化金属の成形などを可能にします。
以降のセクションでは、放電加工の用途、加工メカニズム、そしてこの技術をプロジェクトに活用する方法について詳しく説明します。
放電加工:この非接触加工はどのように機能するのか?
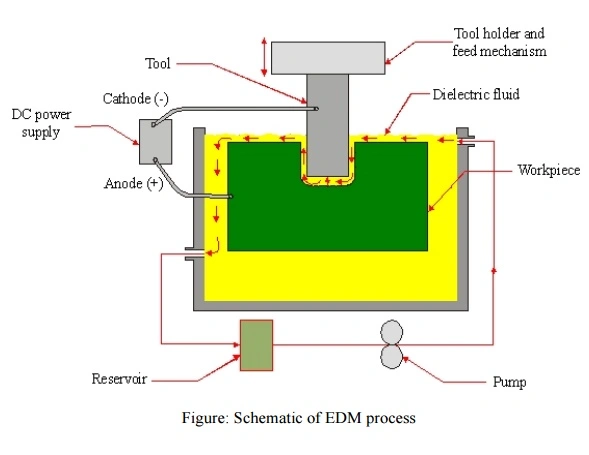
製造における放電加工の仕組み
放電加工(EDM)は、非従来型の切削加工プロセスであり、誘電体媒体内で制御された電気火花を用いて、工具(電極/ワイヤ)が導電性ワークピースから材料を除去します。つまり、電極とワークピースの間には直接接触がありません。従来の切削加工に比べてワークピースの硬度に対する感度ははるかに低いですが、加工性は依然として電気的特性、熱的特性、材料組成、フラッシング、およびプロセスパラメータに依存します。
電流が電極を通過すると、ワークピースとの間に隙間ができ、極度の熱(プラズマ)が発生し、材料が溶融・侵食されます。放電プラズマチャネルの温度は 〜20,000°C あるいはそれ以上。この高温はまた、 放電安全 懸念
放電加工プロセスに関わる構成要素を見ていきましょう。
- パルスジェネレータ: 電圧/電流パルスのタイミングと形状を調整します
- 電極: 空洞の逆形状、または連続したワイヤー状の形状をした工具として機能する。
- サーボ送り・ギャップ制御システム: これらの部品はギャップ電圧フィードバックを分析し、電極の位置を再調整します。
- 誘電液: 誘電体は最初は電極間隙を絶縁するが、十分な強さの電界下では電離して導電性のプラズマチャネルを形成する。また、加工領域を冷却し、侵食された切削屑を洗い流す役割も果たす。
- ポンプとフィルター: これらは、誘電性流体を再利用し、流体から不純物を除去してからシステムに戻すために使用されます。
放電加工(EDM)では、どのようにして電気火花が発生するのですか?
電極が加工対象物に近づくと、パルス電源によって狭いギャップ間の電位差が上昇します。この電界によって誘電体流体がイオン化されます。陰極から放出された電子はギャップ内を加速し、中性の誘電体分子と衝突します。その結果、電子とイオンが放出されます。イオンと電子の密度が十分に高くなると、ギャップが導電性になり、「火花」と呼ばれる狭いプラズマチャネルが形成されます。
放電加工の種類
放電加工の主な種類としては、型彫り放電加工、ワイヤ放電加工、穴あけ放電加工、小穴あけ放電加工などがある。
型彫り放電加工(EDM)
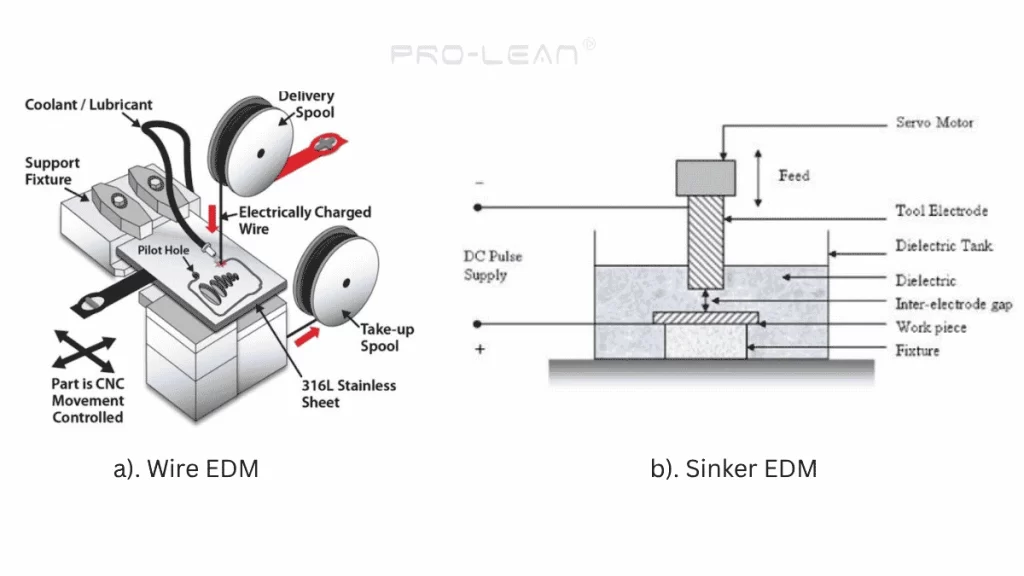
ワイヤー放電加工機と彫り込み放電加工機の比較
シンカー放電加工法では、加工対象の形状や特徴に完全に適合する銅またはグラファイト製の電極を使用し、それを加工対象物に沈み込ませます。つまり、まず、設計された形状のカスタム電極が必要になります。
電極が加工対象物に押し込まれると、ネガティブ形状が形成される。ラムヘッドが電極を加工対象物に押し込み、加工対象物は誘電体液に浸されている。
適切なアプリケーション: 金型、成形型、および工業部品におけるプロファイル、キャビティ、ブラインドフィーチャー、複雑な3D形状。
ワイヤ放電加工機
名前が示すように、ワイヤ放電加工は連続的に移動する「ワイヤー電極銅、真鍮、または亜鉛メッキ真鍮で作られています。ワイヤー電極を材料に送り込み、CADモデルに従って複雑な形状や輪郭を切削します。
適切なアプリケーション: プレス金型、歯車、押出成形金型における形状加工および輪郭加工。
穴あけEDM
このタイプの放電加工機は、狭くて深い穴を作るのに使用されます。中空の管状電極が加工対象物に浸透し、同時に誘電体溶液を供給して、侵食された材料を除去します。
適切なアプリケーション: 燃料噴射装置、ヒートシンク、皮下注射チューブ関連部品、内視鏡部品など。
小径穴あけ放電加工
小径穴加工放電加工(または高速穴加工放電加工)は、中空管状電極を用いて導電性材料にアスペクト比の高い小さな穴を加工する技術です。直径0.3mm未満の穴を加工でき、L/D比は15:1以上を維持できます。一方、特殊なマイクロ放電加工では、直径0.1mm未満、L/D比30:1以上の穴を加工できます。
適切なアプリケーション: 薬剤送達システム、シリコンウェハー、微細な噴射孔を備えた燃料噴射装置、および光学スリット。
次に、放電加工の様々な産業分野における応用例を一つずつ見ていきましょう。
医療機器製造における放電加工の応用
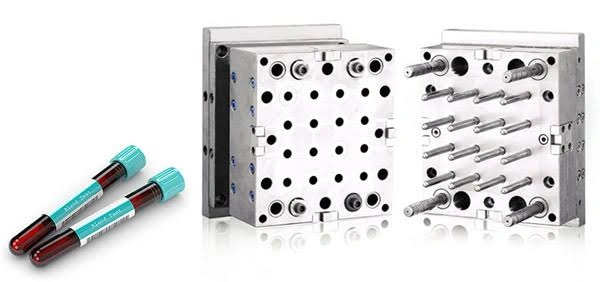
EDM医療アプリケーション
医療機器の製造には、診断精度、患者の健康、そして個々のニーズに合わせたソリューションに直接影響を与えるため、微細加工と高い精度が求められます。そのため、放電加工(EDM)は、患者固有のインプラントから診断機器の部品、手術器具に至るまで、幅広い医療機器製造に活用されています。
放電加工(EDM)は、チタン合金、ステンレス鋼、コバルトクロムなどの完全硬化型で生体適合性のある材料に最適です。鋭角な切削加工が可能で、医療機器製造に不可欠な微細な形状(幅約0.1mmの溝、深さ150mm以上の穴など)を加工できます。
アプリケーション例:
- チタン製の心血管ステント、 316L ステンレス鋼、およびニッケルチタン合金。
- 表面テクスチャ加工を施した股関節および膝関節インプラント
- 鋭利な刃先と複雑な形状を持つ外科用メス、カニューレ、鉗子
- 歯科インプラント
- 微細な穴が開いた薬剤送達装置( ⌀ < 0.3ミリメートル)
- 骨プレート
具体的な事例:
放電加工メーカー 使用 ダイシンクEDM法 埋め込み型デバイス(心血管ステント、AISI 316L)。最適なパルス電流1.5 A/45 µsを適用[1これにより、望ましい再鋳造厚さ、クレーターサイズ、および表面仕上げが保証されます。
自動車産業における放電加工の応用
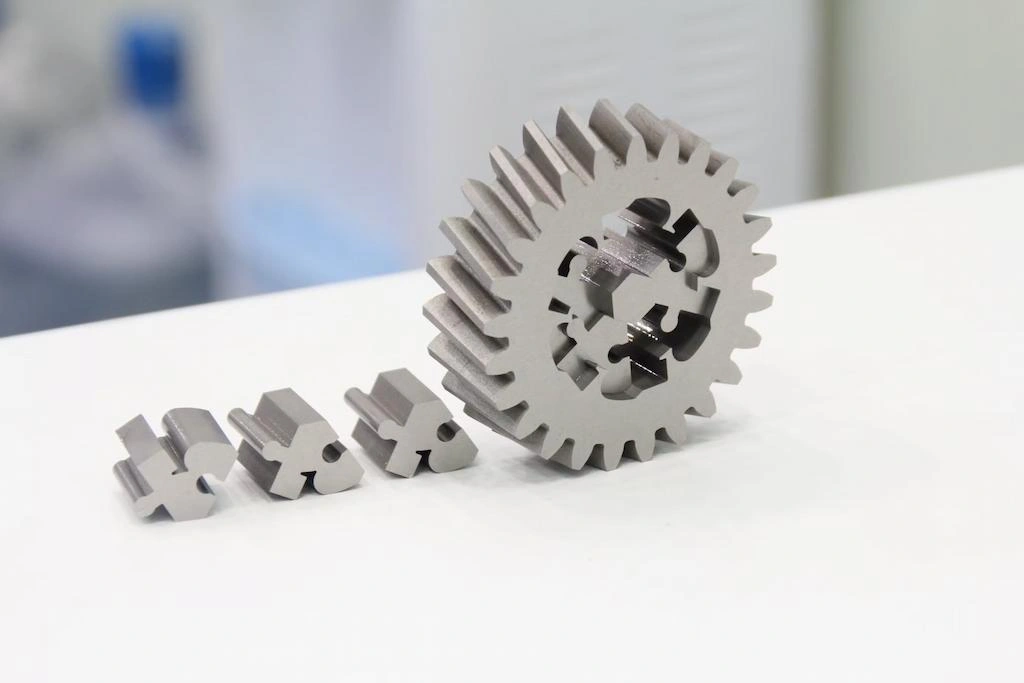
自動車用放電加工ギア
放電加工プロセスは、自動車産業において、微細な形状を持つ部品の製造、あるいは自動車部品を大量生産するための金型やダイの製造に用いられています。例えば、燃料噴射装置の微細穴加工や、ダッシュボード成形用の射出成形金型などが挙げられます。
ギアボックス部品、バルブガイド、ノズルリングなどの部品は、極めて高い精度と微細なディテールが求められますが、CNCフライス加工や穴あけ加工ではこれを実現するのは困難です。そのため、これらの要求を満たすために放電加工(EDM)が用いられます。
アプリケーション例:
- 燃料噴射ノズルの噴射孔は高アスペクト比である。
- シール公差が厳しいインジェクターニードルバルブおよびシート
- ヘリカルギアとベベルギアのキャビティ
- クリアランスが細かいターボチャージャー部品
- 電気コネクタおよびマイクロスイッチ
- 車体パネル用プレス金型
- 構造用アルミニウム形材用押出金型
- 自動車用プラスチック部品の射出成形金型
具体的な事例:
先月、私たちは「 ディーゼル燃料噴射ノズル試作品当社のオンラインプラットフォームを通じて設計を行いました。穴の直径は140µm未満で、燃料を扇状に噴霧するために出口は入口よりも広くする必要がありました。当社のエンジニアはレーザーパイロット穴あけ加工の後、EDMによる小径穴あけ加工を行いました。クライアントによると、これにより初期テスト段階で燃費が約1.2%向上したとのことです。
今すぐプロリアンをお試しください!
金型および成形工具における放電加工の応用
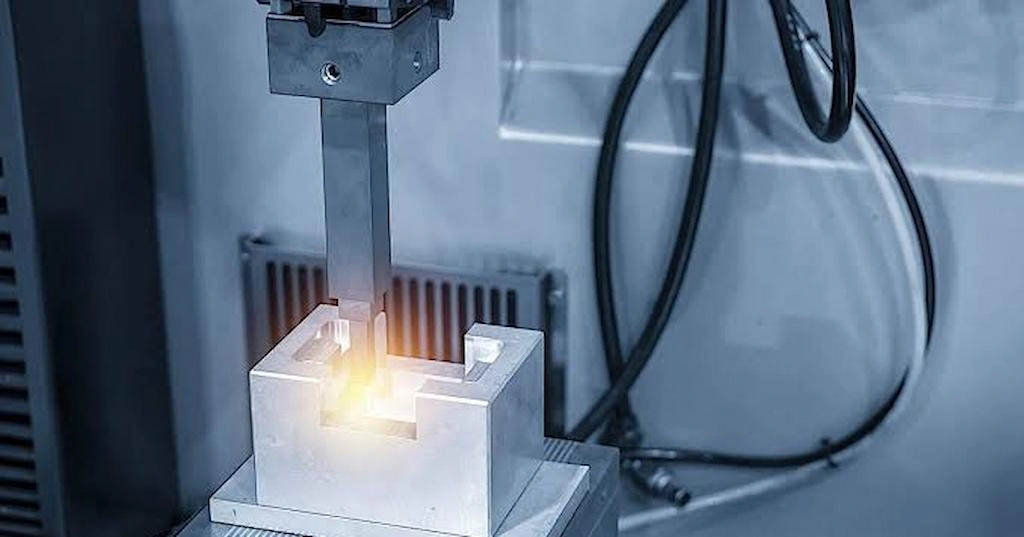
放電加工金型
その 放電加工工程 金型、治具、工具、固定具の製造において幅広く応用されています。これは、複雑な形状加工、マイクロ加工、硬化材加工、深溝・深溝加工、そして高い寸法精度といった優れた加工能力によるものです。
放電加工(EDM)は、従来の機械加工のように切削力を必要としません。代わりに、放電を利用してワークピースから材料を除去します。そのため、脆い薄肉部分、長い空洞、狭いスロット、その他微細なディテールを持つ形状を直接切削できます。さらに、D2、H13、超硬合金などの工具材料も、電極やワイヤを用いて直接切削できます。
シンカーEDMは 位置決め精度:約±0.025mm そして仕上がりの品質は 0.1 表面粗さはμm Ra(特殊な機械を使用すればさらに低い値)。金型や成形工具に、排出口、通気口、冷却口などの精密な穴を開けることができます。
アプリケーション例:
- 射出成形金型(コアとキャビティ)
- 金型内のエジェクタピン穴と面取りされた冷却穴
- 鍛造金型における3D刻印キャビティ
- 板金成形金型(順送金型およびトリミング金型)
- 刻印パンチ&ダイセット
- タイヤ成形セグメント用のトレッドブロックとサイプ
- 後続の型彫り放電加工用の放電加工電極
- 旋盤およびCNCフライス盤用の特注治具。
- 合否判定ゲージおよびプロファイルゲージ
- ゲージインサートと検査テンプレート
航空宇宙産業における放電加工の応用
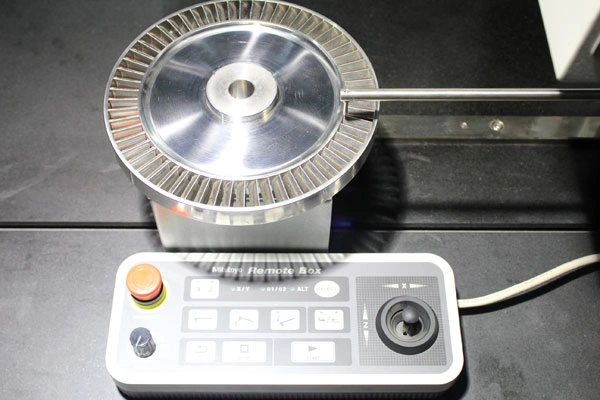
航空宇宙用放電加工
EDMは、硬質で耐熱性に優れた高性能金属や合金から、さまざまな航空宇宙部品を製造します。 Ti-6Al-4V、Ti-17、インコネル、タングステン、ワスパロイ放電加工は、タービンの冷却チャネル、ハニカムシール、複雑なエンジン形状の加工に用いられる。
航空宇宙部品の製造における放電加工は、ミクロン単位の公差を維持し、熱影響部を最小限に抑え、加工硬化のリスクを排除するため、精度と航空機の安全性にとって極めて重要である。
さらに、EDMは航空宇宙製造の安全および品質基準に準拠しており、 AS9100、 SAE AS7116/3, MIL-STD-2175.
アプリケーション例:
- タービンブレードに開けられた、小さくて深く、角度のついた穴
- タービンディスクにおけるモミの木状のスロット形状
- ジェットエンジンケーシング内のハニカムシール
- 燃料ノズル旋回器
- 複雑な薄肉翼型
- 着陸装置部品の構造断面および複雑な形状
- 油圧アクチュエータ
- バルブコンポーネント
- 衛星用チタン製ブラケット&マウント
電子機器および半導体分野における放電加工の応用
電子機器および半導体業界では、炭化ケイ素や窒化ガリウムなどの硬質材料の使用に伴い、マイクロレベルの部品に対するニーズが高まっています。放電加工(EDM)は、高濃度ドープされたSiCやGaNの加工が可能です。マイクロスイッチ、コネクタ、センサーハウジング、テストソケット、プローブカードなどがその例です。
放電加工はせん断切削を伴わないため、半導体部品の繊細なマイクロコネクタ形状を損なうことなく加工できます。その結果、バリのない加工が可能となり、微細ピッチの電子部品の成形が可能になります。
アプリケーション例:
- 微細ピッチマイクロコネクタ部品
- 半導体製造装置用治具
- プローブカードテスト針
- ウェハーテスト部品/ウェハースライス
- MEMSとインクジェットプリントヘッド
- ICテストソケット
- スパッタリングターゲット
今すぐプロリアンをお試しください!
防衛製造におけるEDMの応用
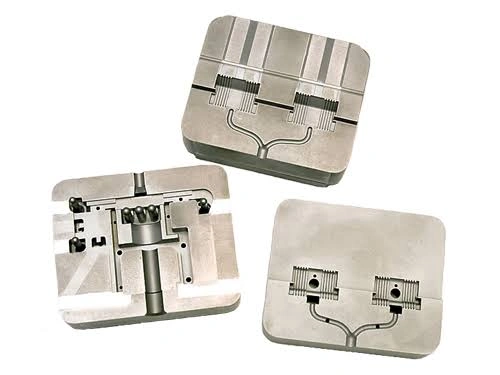
電子機器におけるEDMの応用
防衛装備品や部品の製造においては、精度と細部へのこだわりが極めて重要であるため、放電加工(EDM)はミサイルシステム、レーダー、兵器、軍用機などの部品製造に用いられています。さらに、EDMは極度の圧力と熱に耐える高性能合金の精密加工にも適しています。
防衛部品の製造において放電加工が重視される主な理由は、硬化処理された航空宇宙合金の形状加工やプロファイル加工が可能であること、切削力がほぼゼロで表面の完全性が高いこと、寸法精度が高いこと、そして小径穴加工が可能であることである。
アプリケーション例:
- 航空電子機器ハウジングおよび精密コネクタ部品
- ジャイロスコープの屈曲部
- 宇宙推進用ハードウェア
- 航空機エンジンノズルガイドベーン
- ミサイル誘導部品
- 精密衛星部品
硬質材料加工における放電加工の応用
前述のように、EDMは、熱処理された硬い材料(例えば、 コバルト結合炭化タングステン、硬度70HRC以上基本的な要件は、加工対象物が導電性であることです。
フライス加工などの従来のCNC加工プロセスは、せん断切削方式を採用しているため、工具の摩耗が速く、硬質材料の加工には不向きです。一方、放電加工(EDM)は、制御された電気火花によって材料を除去するため、硬質材料の加工に適しています。フライス加工や穴あけ加工における工具到達距離の問題とは異なり、EDMは電極/ワイヤを使用するため、長く深い穴を高精度に加工できます。
放電加工プロセスで使用できる硬質金属/合金をいくつか見ていきましょう。
|
材料 |
硬度(約HRC) |
用途 |
|
AISI H13工具鋼 |
45-55 |
金型、インサート、複雑なキャビティ |
|
D2工具鋼 |
55-62 |
パンチ、ダイ、プロファイル |
|
M2ハイス鋼 |
60-65 |
切削工具および金型 |
|
マルエージング鋼(例:M300) |
50-55 |
薄肉フレキシブル部品および航空宇宙部品 |
|
インコネル718 |
35-50 |
タービン部品 |
|
ニッケル基超合金 |
30〜50 + |
タービンブレード/ベーン |
|
チタン合金(Ti-6Al-4V) |
30-40 |
航空宇宙/防衛部品 |
|
超硬合金(WC-Co) |
> 70 |
金型、パンチ、工具 |
EDM加工サービス お客様のCAD設計に基づきます
Bodaでは、公差を考慮した部品の小型で複雑かつ詳細な形状の機械加工に優れています。 最小±0.004 mm当社は、工具鋼、焼入れ鋼、チタン合金、インコネル、超硬合金など、30種類以上の硬質で加工が難しい材料に対応できます。
当社の工場では、 ワイヤ放電加工、型彫り放電加工、穴あけ放電加工、マイクロ放電加工 特注金型・治具の製造や、様々な工業部品の製造に使用できる装置。 当社のEDMサービスでは、 ハイブリッドアプローチ加工対象物がフライス加工、旋削加工、穴あけ加工、その他の方法で加工可能な場合は、放電加工(EDM)と組み合わせて使用します。CNC加工は、高速かつ大量の材料除去と、加工しやすい形状に対応します。そして、硬質、複雑、小型、深型、または力に敏感な形状の加工には、放電加工(EDM)を使用します。
に 見積もりを取得 放電加工設計については、CADファイルをアップロードし、要件を指定してください。当社のエンジニアが設計内容を確認し、DFM(製造性設計)に関するフィードバックを含む見積もりをご提示いたします。