
ナイロン射出成形
射出成形 技術は、さまざまな高性能ポリマーを加工して所望の部品を製造するものであり、ナイロンも例外ではない。多くの用途において、ナイロンは金属や合金に代わる軽量素材として考えられている。
このポリアミド素材は、物理的、機械的、化学的特性のバランスに優れています。強度が高く、構造強度、引張強度、靭性に優れ、耐薬品性も良好です。さらに、ナイロンは摩擦係数が低く、熱安定性にも優れています。
多くの利点があるにもかかわらず、 ナイロン射出成形 ナイロンの高い融点、吸湿性、収縮、および流動性のばらつきに対処するためには、工程の厳密な管理が必要となる。 ナイロン射出成形は、高性能、低摩擦、耐腐食性、耐久性に優れた部品の製造に、様々な産業で利用されています。例えば、自動車のエンジンマニホールド、電気機器の筐体、ギア、ファスナー、スポーツ用品などが挙げられます。
この記事では、ナイロン材料(ナイロン6、66、PA12など)、その利点、欠点、射出成形プロセス、金型および部品設計のヒント、そしてナイロン樹脂の射出成形時に考慮すべき重要な要素について説明します。
ナイロンとは?
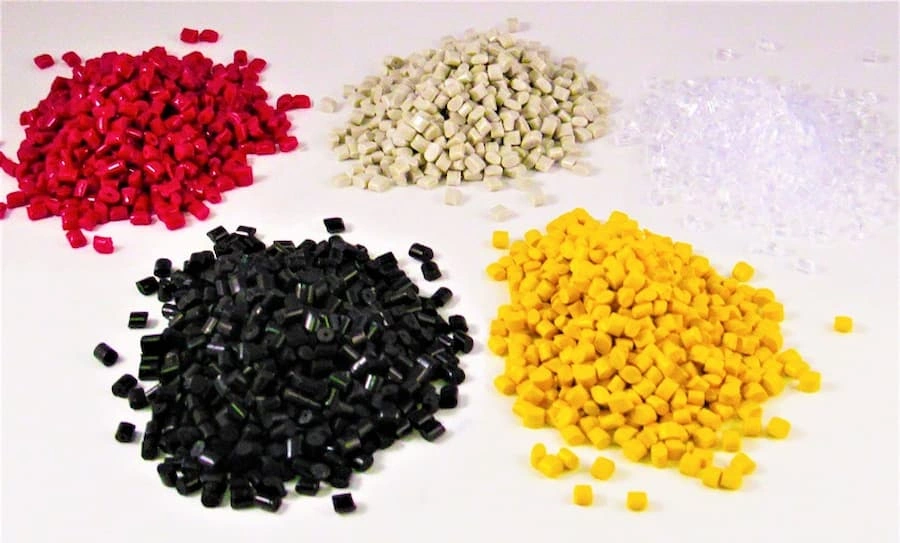
ナイロン射出成形ペレット
ナイロンは、1930年代にデュポン社によって初めて導入された合成ポリアミド(PA)熱可塑性ポリマーです。長年にわたり、その技術はより高度化し、普及してきました。多くの産業でこの素材が好まれています。 射出成形材料 その強度、耐摩耗性、耐久性、低摩擦性といった特性から、この素材は優れた性能を発揮します。さらに、耐熱性や耐薬品性が求められる部品にも適しています。
ナイロンの組成は、脂肪族炭素鎖を特徴とする連続的な–CONH–結合から成ります。この構造により、剛性、強度、耐熱性、およびその他の有用な特性が得られます。
ナイロン素材の特性
ナイロンは汎用性と高性能を兼ね備えた素材であり、優れた引張強度、曲げ強度、屈曲強度に加え、酸、アルカリ、燃料、潤滑油、その他の化学物質に対する耐性も良好です。
次に、ナイロンの主要な材料特性を詳しく見ていきましょう。
弾性
ナイロンは弾性があるため、部品は高い応力に耐え、負荷を取り除いた後には元の形状に戻ります。また、伸縮性が求められる製品にも適しています。
高い強度と引張強度
ナイロンは高荷重に耐えられる丈夫なポリマーです。特に、ガラス繊維を40%含有するナイロンなどの複合材料は、高い引張強度を発揮します。
耐食性
ナイロンは耐腐食性に優れた素材です。吸湿率が高いにもかかわらず、湿度の高い環境やその他の過酷な環境下でも特性を損なうことなく使用できます。
吸水
ナイロンは吸湿性のある素材で、吸水率はグレードによって0.25~10%の範囲です。しかし、ナイロンは速乾性に優れています。
耐薬品性
ナイロンは、多くの酸、アルカリ、油、燃料、溶剤に対して耐性がある。
ナイロンの特性概要
下の表は、ナイロンの様々な特性とそれに対応する値を示しています。
|
プロパティ |
ナイロン11 |
ナイロン12 |
ナイロン46 |
ナイロン66 |
ガラス充填66 |
|
密度(g /cm³) |
1.04 |
1.31 |
1.2 |
1.17 |
1.38 |
|
成形収縮率(cm/cm) |
0.0083 |
0.00694 |
0.019 |
0.0139 |
0.0044 |
|
引張強さ(MPa) |
37.1 |
46.1 |
73.9 |
72.5 |
155 |
|
伸び(%) |
119 |
67.4 |
43.4 |
47.1 |
4.03 |
|
曲げ弾性率(GPa) |
0.948 |
5.66 |
2.64 |
3.09 |
7.96 |
|
金型温度(°C) |
48.9 |
70.7 |
103 |
74.9 |
86.1 |
これらの数値は概算値であり、供給業者によって若干異なる場合があります。
ナイロン射出成形プロセス
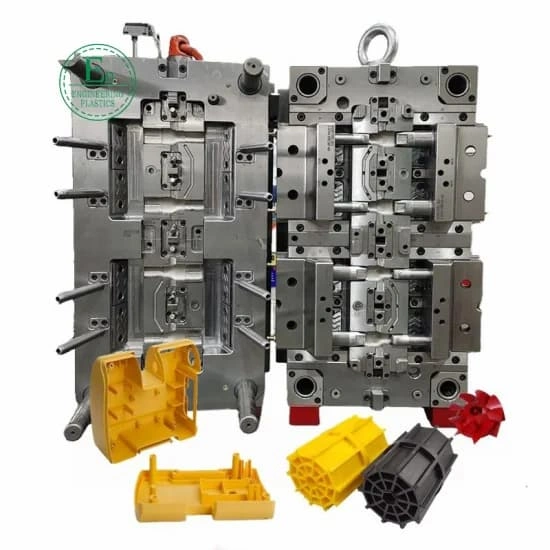
ナイロン射出成形金型
射出成形はナイロンの製造方法の一つであり、設計、材料選定、金型設定、射出、金型冷却、部品取り出しなど、複数の工程を含む。
それでは、各ステップについて簡単に説明しましょう。
ステップ1:部品および金型の設計
まず、AutoCADなどのソフトウェアを用いて、形状、幾何学的構造、向き、特徴、その他の特性を定義し、部品を設計します。次に、機械加工、放電加工、またはその他の適切な方法を用いて、その部品の射出成形金型を作成します。
ステップ 2: 材料の選択
ナイロンには様々なグレードがあるため、必要な機能と性能を満たすものを選んでください。射出成形で一般的に使用されるグレードは、ナイロン66、ナイロン12、ナイロン46、およびガラス繊維強化ナイロンです。
|
ナイロングレード |
いつ使用するか |
例 |
|
ナイロン66 |
一般用途ナイロン、強度と耐摩耗性 |
ギア、コネクタ、ハウジング |
|
ナイロン12 |
として 耐衝撃性プラスチック柔軟性のため |
チューブ、ホース、ケーブルジャケット |
|
ナイロン46 |
耐熱性が重要な場合 |
ボンネット下の部品、クリップ、センサー |
|
ガラス充填66 |
ガラス繊維強化ナイロン射出成形は、剛性・強度に優れ、収縮率が低いという特長を持つ。 |
ブラケット、カバー、フレーム |
ステップ3:工具と機械のセットアップ
金型を射出成形機に取り付けるには、金型の2つの半分をクランプでしっかりと固定します。さらに、溶融温度、射出圧力、サイクルタイムなどを設定します。
ステップ4:ナイロンペレットの乾燥
ナイロンは吸湿性(水分を吸収・放出する性質)があるため、ペレットを乾燥させて水分を除去してください。多くの場合、真空乾燥が最良の結果をもたらします。
ステップ 5: 注入プロセス
ナイロンやポリアミドの射出成形では、スクリューが乾燥ペレットをノズルに押し込み、最終的に金型キャビティに送り込みます。その後、圧力を加えて完全に充填されるようにします。
ステップ6:金型冷却
金型のサイズと複雑さ、およびナイロンのグレードに基づいて、金型を一定時間冷却してください。
ステップ7:部品の排出と後処理
金型が冷えたら、エジェクタピンなどの機構を使って金型を開き、慎重に取り出します。その後、必要に応じて二次加工や表面仕上げを行います。
今すぐプロリアンをお試しください!
ナイロン樹脂射出成形の利点は何ですか?
ナイロン射出成形の主な利点としては、耐熱性、耐薬品性、耐摩耗性、低摩擦性、低溶融粘度などが挙げられる。
ナイロン素材の主な特性をさらに詳しく見ていきましょう。
- 引張強度および曲げ強度: ガラス繊維強化ナイロン 射出成形部品、ナイロン66部品、およびその他のナイロンは、高い引張強度と曲げ強度を備えています。
- 熱安定性: ナイロンは120℃までの高温でもその特性を維持します。また、ナイロンの種類にもよりますが、180℃以上の高い融点を持っています。
- 耐薬品性: ナイロンは多くの酸、アルカリ、油、溶剤に対して耐性がある。
- 低摩擦: ナイロン表面は摩擦係数が低いため、可動部品や回転部品に適しています。
- 耐摩耗性: ナイロン製の部品は 耐摩耗性と低摩擦表面により、あらゆる種類の摩耗に抵抗し、耐久性と信頼性を高めています。
- 低融点粘度: これは、溶融したナイロンが金型内で容易に流動することを意味し、薄肉成形や複雑な形状の成形に適している。
ナイロン射出成形設計のベストプラクティス
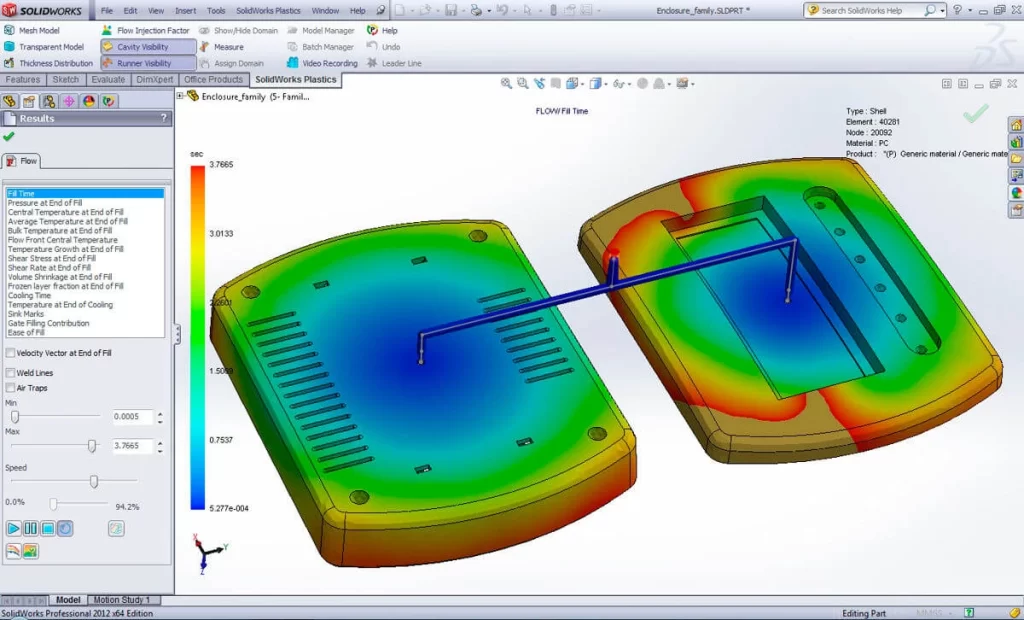
ナイロン成形部品の設計
ナイロン射出成形部品の設計においては、肉厚、肉厚の均一性、コーナー半径、抜き勾配、収縮率、リブ、ゲート位置など、製造業界におけるいくつかの具体的な標準手順が存在する。
- 最小肉厚
ナイロン部品の肉厚は、グレードに応じて最低0.76~2.92mm、最大6mmとする。これは、流動性を向上させ、収縮を防ぐためである。
- 均一な壁と遷移
均一な肉厚は、金型充填と部品の強度にとって重要です。部品に肉厚の異なる部分が必要な場合は、移行部分に10~15%の肉厚を追加する必要があります。
- 角の半径を追加する
角の半径は最低でも0.5mm、または壁厚の0.6~0.75倍にしてください。これにより、鋭角部での応力集中を回避できます。
- ドラフト角度
寸法精度を確保し、欠陥を避けるため、片側0.5~1°の角度で調整してください。
- リブ
公称肉厚の40~60%程度にすることで、ナイロン射出成形部品の剛性が向上する。
- ナイロンの収縮
他の熱可塑性樹脂と比較して、ナイロンの収縮率は約0.7~2.0%と高い。そのため、寸法精度を確保し、成形不良のリスクを回避するためには、この点を考慮する必要がある。
ナイロン射出成形プロセスで考慮すべき要素
ナイロン樹脂の射出成形を成功させるには、ナイロンの粘度、水分含有量、融点、金型温度、射出速度と圧力、および異物混入のリスクなどの要素を考慮する必要があります。
これらについてさらに詳しく説明しましょう。
溶融ナイロンの粘度
液状ナイロンの低粘度は、流量制御が不十分な場合、制約となる可能性があります。そのため、金型キャビティの深さと複雑さに基づいて、適切なサイクルタイムを確保してください。
ペレットの水分含有量
ナイロンペレットの乾燥における理想的な目標水分含有量は0.10~0.15%である。これを超えると、強度と寸法安定性が損なわれる。
溶融温度および成形温度
溶融温度(または射出バレル温度)は250~280℃でなければなりません。300℃を超えると、ナイロンの強度と剛性が低下します。したがって、推奨される金型温度は60~80℃です。
射出速度と圧力
ナイロンの高い流動性により、射出速度を速めることができる。そのため、射出圧力は通常7~140MPa、背圧は3~10MPaとなる。
ガス閉じ込め
表面の欠陥や空隙を避けるため、金型内部で発生・閉じ込められたガスを適切に排出するようにしてください。
今すぐプロリアンをお試しください!
ナイロン射出成形に使用される添加剤は何ですか?
添加剤や強化剤は、射出成形において、強度、流動性、耐熱性、可塑性、耐紫外線性、美観などの特性を向上させるために使用されます。 下記のリストは、ナイロン樹脂射出成形における一般的な添加剤とその使用時期について説明しています。
- ガラス繊維(GF)補強材: 強度と剛性を高めるため。
- 炭素繊維充填材: これらは、より優れた強度対重量比が必要な場合に使用されます。
- 難燃剤: ジエチルホスフィン酸アルミニウム、ポリリン酸メラミン、およびその他の難燃剤は、UL94 V-0およびその他の規格に適合している。
- 熱安定剤: ナイロン部品の耐熱性を向上させるためのフェノール樹脂、銅塩、その他の添加剤。
- プロセス添加剤: 溶融ナイロンの摩擦を低減し、流動性を向上させるため。
射出成形ナイロン部品の種類
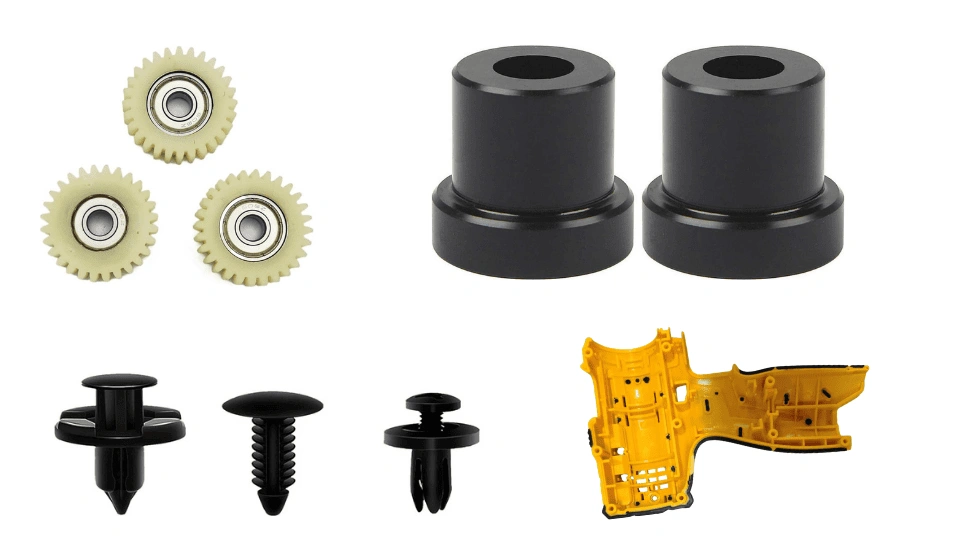
ナイロン部品の種類
射出成形ナイロン部品は、最終用途や適用産業に基づいて、ギア・ブッシュ、電気部品、ファスナー、工具ハウジング、医療機器部品、自動車部品など、いくつかの種類に分類できます。
さらに詳しく説明しましょう。
ギアとブッシング
低摩擦、耐摩耗性、高疲労性を備えたギア。例:電動工具、プリンター、自動車、コンベアなどのイヤーおよびブッシング。
自動車部品
耐熱性、耐薬品性、耐油性に優れ、高いストレスに耐える部品。例:エンジンカバー、インテークマニホールド、ラジエータータンク。
電気部品
端子台、回路筐体、コネクタなどの難燃性および電気絶縁性部品
ファスナーとクリップ
スナップフィット、ケーブルタイ、プラスチックリベットなどの軽量ファスナーおよびクリップ。
工業用部品
バルブ本体、ポンプ、コンベアシステムなどの高強度機械部品。
ツールハウジング
高い耐衝撃性とカスタム仕上げを備えた、消費者向け機器および電動工具のハウジング
医療部品
ナイロン製の部品は滅菌しやすく、衛生的で、洗浄も容易です。医療業界では、手術器具、チューブコネクタ、診断機器部品などに使用されています。
ナイロンとゴムの射出成形
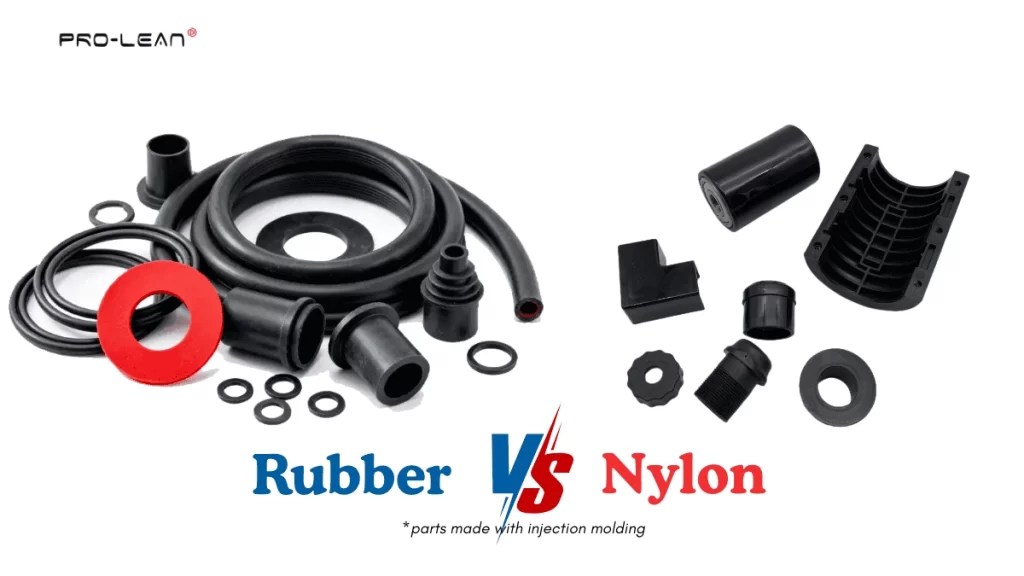
ゴム部品とナイロン部品の比較
ゴム射出成形は、柔軟性のある部品、金属オーバーモールディング、およびシール部品の成形に使用されます。エラストマー、シリコーンゴム、ニトリルゴム、液状シリコーンゴムなどの材料を使用できます。
さらに、以下の表はナイロンとゴムの射出成形を比較したものです。
|
機能 |
ナイロン射出成形 |
ゴム射出成形 |
|
材料タイプ |
熱可塑性ポリマー |
天然ゴムと合成ゴム |
|
処理 |
溶解と冷却 |
化学硬化、加硫 |
|
金型温度 |
通常60~120℃ |
通常160~200℃ |
|
リサイクル性 |
再溶解可能でリサイクル可能 |
通常、硬化後はリサイクルできません。 |
|
特性 |
硬くて丈夫なエンジニアリングプラスチック |
柔軟で弾力性のある素材 |
|
例 |
ギア、ベアリング、電気コネクタ |
シール、ガスケット、Oリング |
まとめ
ナイロンは、家電製品のギア、コンベアベアリング、クリップ、スナップフィット部品、ポンプ部品など、さまざまな用途向けの、強度、耐摩耗性、耐久性、低摩擦性を備えた部品の射出成形に最適な素材となり得る。
しかし、正確で欠陥のない部品を確実に製造するためには、部品設計、金型、原料中の水分、ナイロンの粘度、射出速度と圧力、その他の要因を考慮する必要があります。
カスタムナイロン部品や製品をお探しなら、 射出成形サービス Bodaは、お客様にとってワンストップソリューションとなる可能性があります。Bodaでは、経験豊富なエンジニアがプロジェクトを担当し、高品質かつコスト競争力のあるサービスを提供します。
参考文献
https://www.acs.org/education/whatischemistry/landmarks/carotherspolymers.html