
放電加工機の製造
放電加工(EDM)はスパーク加工とも呼ばれ、放電を利用してワークから材料を除去する製造プロセスです。EDM製造は高精度の加工方法です。
従来の加工方法では切削工具を用いてワークから材料を削り取りますが、放電加工では火花から発生する電気エネルギーを利用します。放電加工では、物理的な工具を使用せずに導電性材料を削り取ります。
このブログでは、EDM 製造の重要性、EDM の利点、課題、適切な加工を選択する方法について学習します。
放電加工の基礎を理解する
放電による材料除去の仕組み
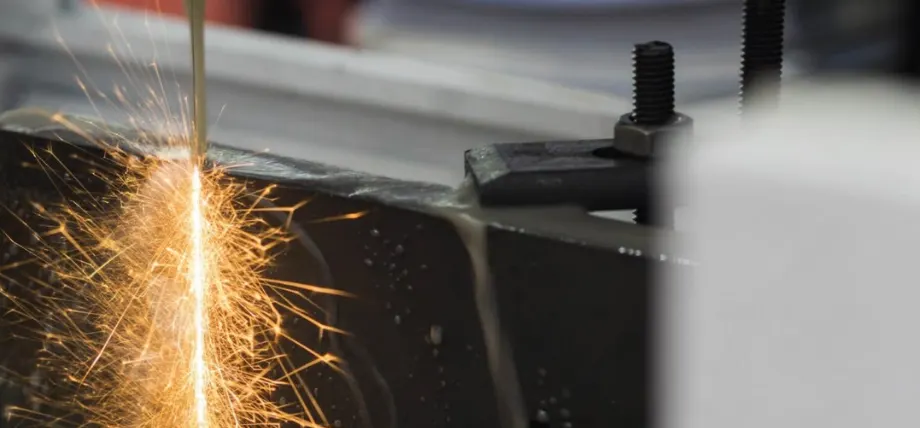
火花浸食
EDMプロセスは、ワークピースから材料を侵食する可能性のある、一連の高速で繰り返される放電に依存しています。これらの火花は電極とワークピースの間で発生し、両者は接触していませんが、誘電流体によって分離されています。火花は高熱を発生させ、ワークピースから材料を溶融・蒸発させ、電極を摩耗させます。
ワイヤ放電加工(EDM)はワイヤ放電加工とも呼ばれ、ワークとの直接接触を避け、硬質材料を加工することで複雑な形状を成形できます。電極とワークは分離されているため、高精度が確保されます。
EDM 製造では、CNC システムが電極またはワイヤ電極の動きを制御し、正確で精密な材料除去を保証します。
EDMプロセスにおける誘電液の役割
EDM製造において最も重要なのは、放電加工液です。放電加工工程において、放電加工液は、火花を発生させるのに十分な電位に達するまで絶縁体として機能します。また、この液は加工エリアを冷却する役割も担います。
放電液の循環により、作業領域から切削片や材料の除去が容易になり、電極とワークピース間のギャップが安定し、放電が確実に行われます。
様々な誘電液を使用できますが、最も一般的に使用される誘電液には炭化水素油と脱イオン水があります。ワイヤー放電加工において良好な表面仕上げを得るには、脱イオン水が不可欠です。
利用可能な EDM 加工プロセスにはどのような種類がありますか?
EDM には 3 つの種類があります。
- ワイヤ放電加工機
- シンカーEDM
- 穴あけ放電加工機
それぞれのタイプの放電加工機は、製造において特別な用途を持っています。加工の役割の多様性により、特に次のような場合に、精密加工と汎用性が可能になります。 ワイヤー放電加工とシンカー放電加工.
ワイヤー放電加工:動作原理と用途
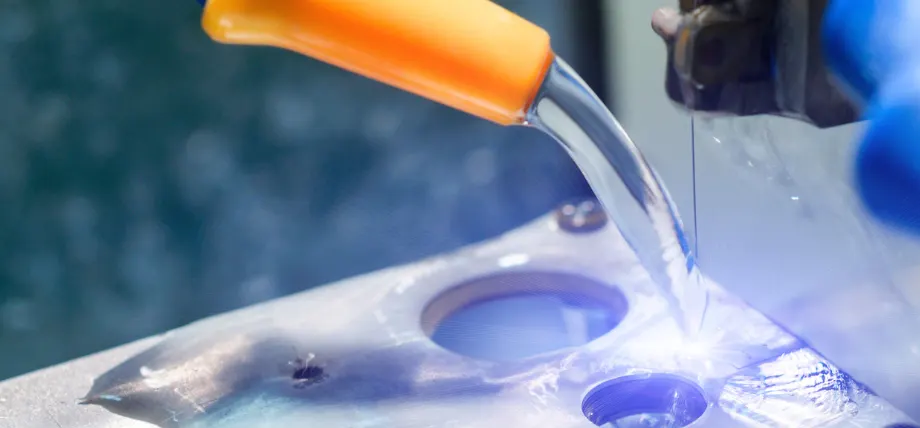
ワイヤ放電加工機
ワイヤ放電加工では、細く帯電したワイヤを電極として使用します。ワイヤ電極は真鍮または銅線で、誘電液に浸漬することで導電性材料に複雑な形状を切削することができます。
CNC システムはワイヤー EDM マシンの動きを制御し、CNC 制御によって厳密な許容誤差を実現できるため、ワイヤー EDM は押し出しダイやプロトタイプ部品の製造プロセスとして最適です。
シンカーEDM(ラムEDMまたはダイシンキングEDM)の説明
シンカーEDM
キャビティ型放電加工(EDM)、シンカー放電加工(EDM)、または形彫り放電加工(EDM)は、カスタム形状の電極を使用します。この電極は銅またはグラファイト製で、ワークピースに直接キャビティを作成できます。
放電加工により、金型との接触点前の隙間で材料を侵食し、精密で正確なキャビティ形状を形成します。これは、射出成形において複雑なキャビティを成形し、良好な表面仕上げを得るのに役立ちます。
シンカー EDM 製造は、硬質材料を効果的に加工できるため、金属加工、自動車、工業用金型に使用できます。
精密穴あけ加工用穴あけ放電加工機
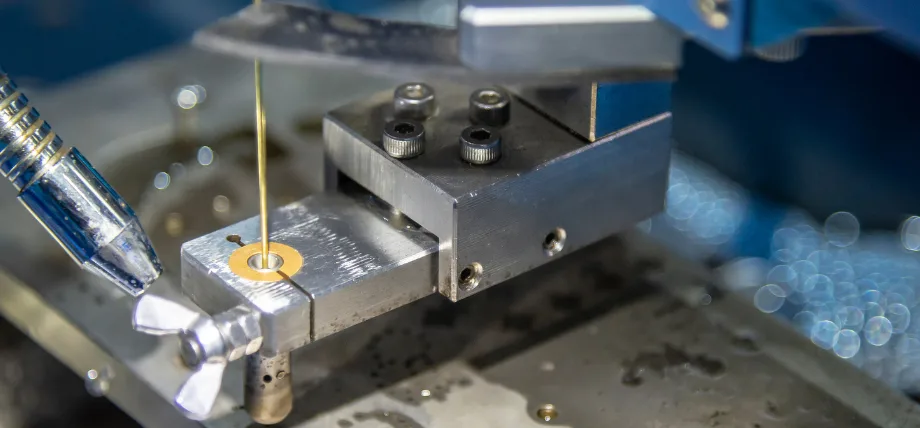
EDMによる穴あけ加工
穴あけ放電加工機 高アスペクト比の深穴用カスタム管状電極を使用して、導電性材料に精密で小さく深い穴を作成できます。
放電加工中に電解液を使用することで、切削中に発生した異物を洗い流すことができます。この放電加工法は、タービンブレードの冷却穴や小型燃料噴射ノズルの加工によく用いられ、優れた表面仕上げを維持できます。
チタンなどの硬質材料の加工が一般的な航空宇宙産業などの業界では、EDM マシンの種類が非常に重要です。
EDM は従来の機械加工方法に比べてどのような利点がありますか?
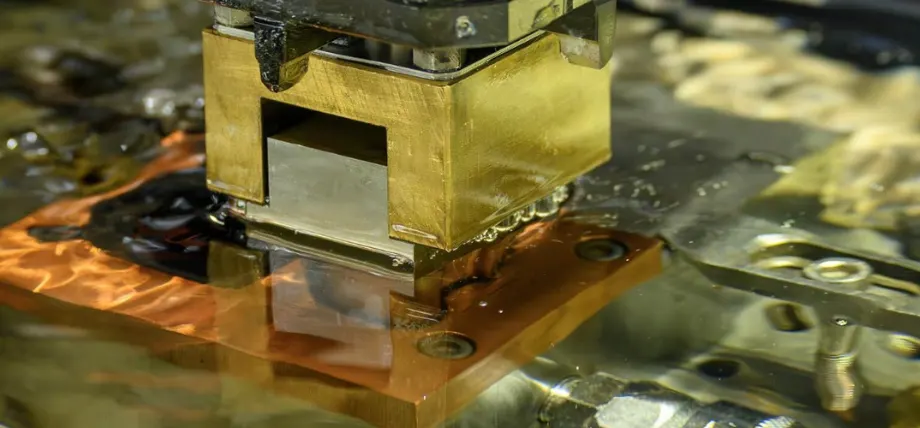
銅を使用した放電加工
EDMは従来の機械加工に比べて大きな利点があり、特定の製造用途に優れています。 EDMの利点 精密加工における価値を高めます。
硬質導電性材料の精密加工
鋼、チタン、炭化物などの材料は、放電加工(EDM)で加工できます。機械力ではなく電気エネルギーを使用するため、従来の機械加工におけるあらゆる機械的制約を回避できます。
厳しい公差と優れた表面仕上げを実現
EDMは、厳しい公差と優れた表面仕上げを実現します。制御された放電加工により、材料の歪みや不要な摩耗を最小限に抑え、高精度な加工を実現します。
ワイヤー EDM は +/- 0.0001 インチという厳しい許容差を実現できることが知られており、シンカー EDM は金型に対して正確な許容差と優れた表面仕上げを簡単に実現できます。
射出成形および金型アプリケーション向けの複雑なキャビティの作成
CNC加工において、例えば薄壁加工などでは材料の反りが問題となることがよくあります。シンカー放電加工は、従来の技術では加工が困難な複雑な形状やキャビティの加工に優れています。
EDM 加工の制限と欠点は何ですか?
EDMには利点がある一方で、顕著な限界もあります。プロセスを選択する際には、これらを考慮する必要があります。これらを理解することで、効果的な製造上の意思決定が可能になります。
加工速度
EDMは、CNCフライス加工やCNC旋盤加工といった従来の加工技術に比べて、特に荒加工においてはるかに加工速度が遅くなります。放電加工と切削片の排出に時間がかかるため、量産性に影響を与える可能性があります。
特に、大型の部品やワークピースの場合、深いキャビティには長い加工時間が必要になるため、EDM はラピッドプロトタイピングや迅速な生産にはあまり適していません。
材料の制限:導電性材料のみを使用する
EDMの最大の制約は、導電性材料に限られることです。プラスチックのような非導電性材料は、EDMでは加工できません。
製造プロセスに適したタイプの EDM マシンを選択するにはどうすればよいでしょうか?
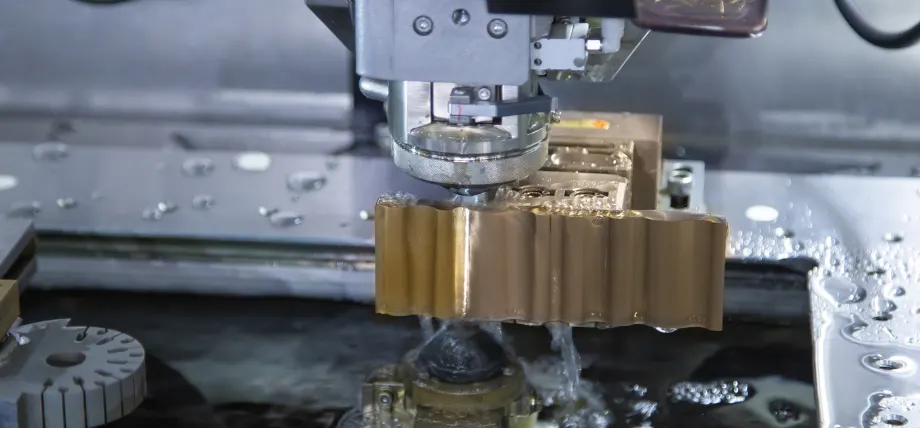
ワイヤー放電加工機
適切なタイプの EDM マシンの選択は、いくつかの要因によって左右されますが、最も重要なのは、生産目標とタイムラインです。
まず、ワークピースの材質と、その部品が使用される場所を決めます。ワイヤー放電加工は、薄い材料だけでなく、平板やプレカットされたブランクの複雑な輪郭加工に適しており、シンカー放電加工は複雑なキャビティや深いキャビティに最適です。
ワイヤー放電加工とシンカー放電加工はどちらも高精度、厳密な公差、そして優れた表面仕上げを実現します。穴あけ加工は、精密な深穴の切削に最適です。
最も重要な要素は加工速度です。放電加工機の低速加工は、短時間での大量生産のニーズには適さない可能性があります。ここでは、精度が加工時間を正当化できるかどうかを評価する必要があります。
EDM 製造では非導電性部品は使用できないため、ワークピースの材料が導電性であることを確認してください。
精度 EDM加工サービス
プロリーンテック 高精度のEDM加工サービスをお客様の部品に提供します。 EDM加工 厳しい公差と滑らかな表面仕上げを実現できるサービスです。当社が製造する部品の中には、
- 射出成形金型(プラスチック部品用)
- ダイカスト金型(アルミ、亜鉛等)
- ブロー成形金型(ペットボトル、容器用)
- 押出ダイス
- 燃料システムコンポーネント
- ジェットエンジン部品の冷却穴
- エンジン部品
結論
放電加工(EDM)は、導電性のワークピースから放電加工によって材料を削り取る強力な製造プロセスです。この削り残しを制御することで、高精度な加工が可能になります。
EDMは、硬質材料の加工と厳しい公差の実現に最適です。射出成形や金型用の複雑な形状を加工できます。加工速度が遅く、材料の選択肢が限られるという制約はありますが、製造業者はEDMが提供する精度と汎用性から大きなメリットを得られます。