
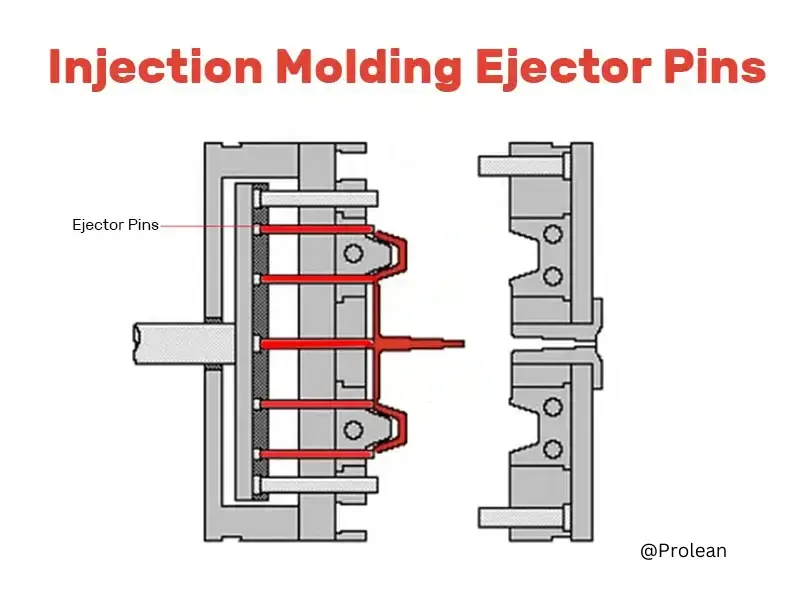
射出成形は、物品を製造する際に最も頻繁に使用されるプロセスの一つです。エジェクタピンは非常に重要です。エジェクタピンは、成形品の取り出し時に損傷を防ぎます。射出成形用エジェクタピンは、手作業を自動化し、最終製品の生産性を向上・向上させます。さらに、製品設計の標準化にも貢献します。製品と金型の効率と耐久性を最大限に高めます。
射出成形品の中には、完璧に排出されるものもあれば、跡や変形が見られるものもあります。その違いは、多くの場合、エジェクタピンの設計と加工精度にあります。エジェクタピンは、製造工程を簡素化し、製造品質を確保します。この記事では、射出成形用エジェクタピンに関するトピックを取り上げます。エジェクタピンの種類、エジェクタピン跡の影響、設計、仕上げ、および保守に関する考慮事項などが含まれます。
射出成形エジェクタピン
射出成形エジェクターピンとは何ですか?
部品の製造は、射出成形エジェクタピンに大きく依存しています。これらは、製品の品質を決定する射出成形金型のエジェクタ手順に不可欠です。
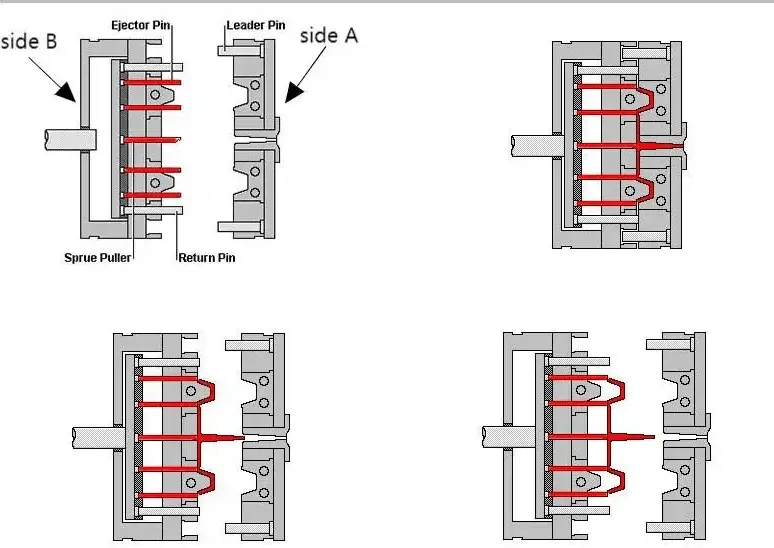
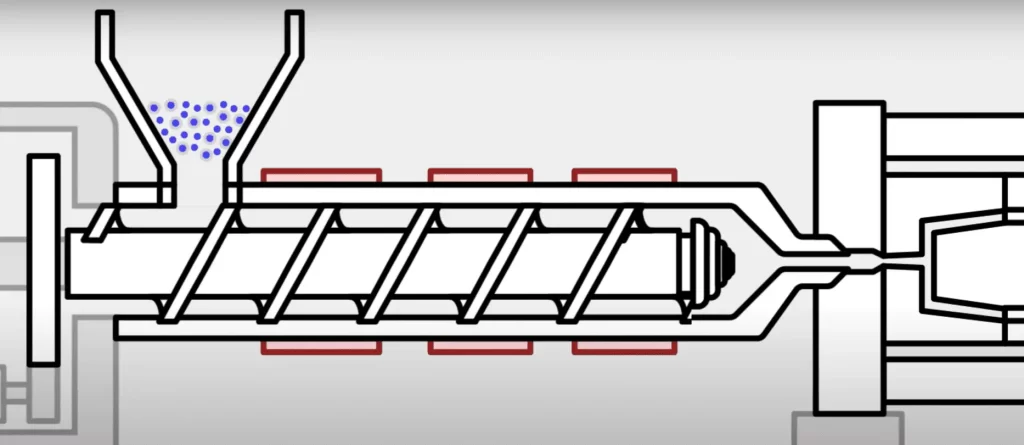
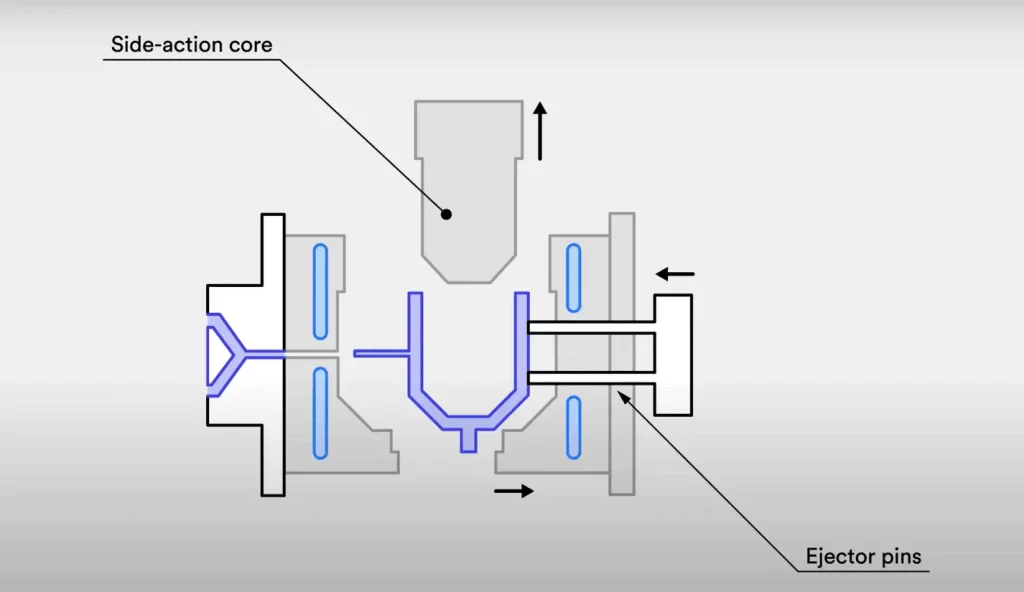
射出成形では、溶融樹脂を金型に注入する。 A面とB面で構成されています。プラスチックが固まると、金型が開かれ、形成された部品が取り出されます。 冷却時に製品を取り出すことは、射出成形における最後の、そして最も重要なステップです。 B 側のエジェクタ ピンは非常に重要です。完成した部品を金型から取り出すピンです。ピンは部品にわずかな跡を残します。 射出成形プロセスのこの段階では、部品はあらゆる種類の変形や欠陥から保護される必要があり、そのためには効率的な排出システムが重要になります。 射出成形サービス および制作ワークフロー。
射出成形では、エジェクタピン(細い金属棒)を使用して、冷却された固体の製品を金型室から取り出します。金型内にセットされたピンにより、完成品は、形状や構造にほとんど損傷を与えることなく金型から取り出すことができます。
射出成形エジェクタピン
今すぐプロリアンをお試しください!
エジェクタピンの種類と機能
射出成形用エジェクタピンの種類
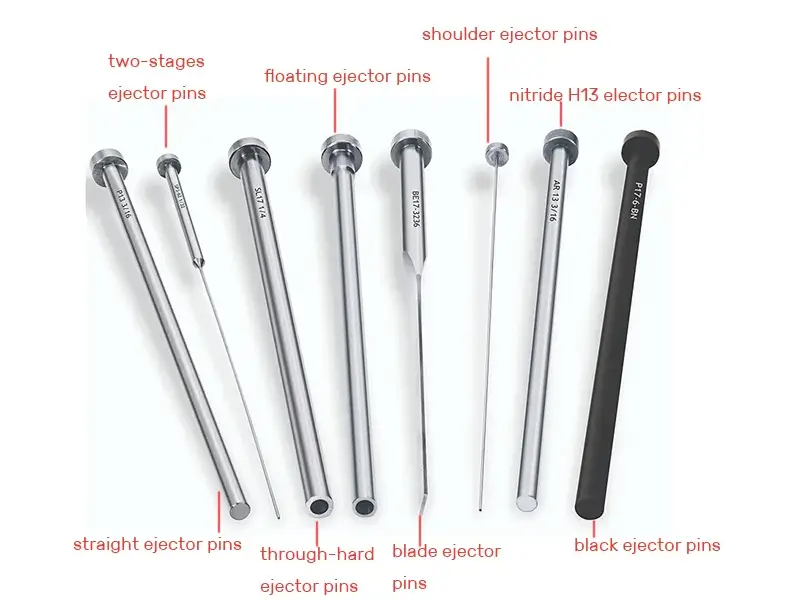
適切なエジェクタ ピン タイプを使用することが重要です。これにより、完璧な製品と簡単な部品の排出が保証されます。まず、最も一般的なエジェクタ ピンの種類について説明します。ここでは、この手順に適した最も一般的なタイプをいくつか紹介します。
窒化物 H13 エジェクタピン
これらのピン、または窒化物 H13 ピンは、ダイカストの取り出し用です。標準のハードピンよりも難易度が高くなります。これらのケース硬化ピンは、200 °C を超える温度に耐えることができます。65~70 HRC まで窒化されています。
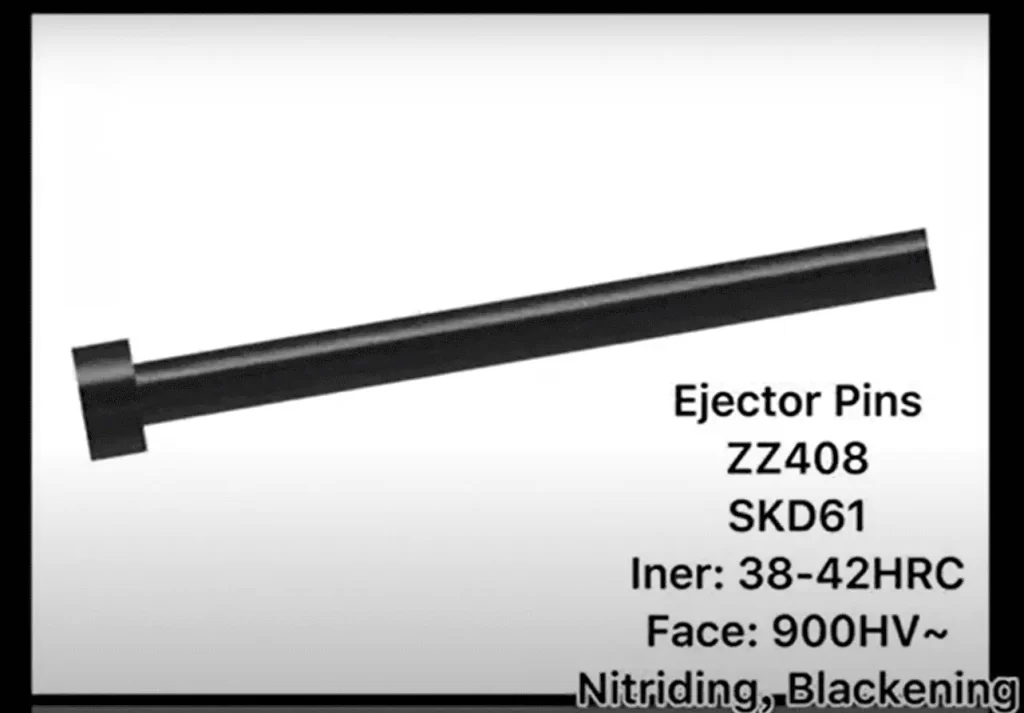
窒化エジェクタピン
ハードエジェクタピン
これらのエジェクタピンは熱処理が施されており、ピンの直径全体にわたって均一な硬度を実現します。プラスチックエジェクタシステムの金型に使用される貫通硬質ピンは、最高 200°C の温度に耐えることができます。
黒のエジェクターピン
窒化物 H13 ピンは 600°C 以上では動作できないという制限があるため、メーカーは黒色コーティングされたエジェクタ ピンを開発しました。エジェクタ ピンは黒色コーティングにより自己潤滑性があり、1000°C まで耐えることができます。この高価なピンは、金属排出システムを備えた自動車の金型に最適です。
エジェクタ ピンは設計が単純ですが、射出成形には不可欠です。エジェクタ ピンは、成形された部品を取り出すのに役立ちます。エジェクタ ピン システムの設計が適切でないと、生産性が低下し、コストが増加する可能性があります。
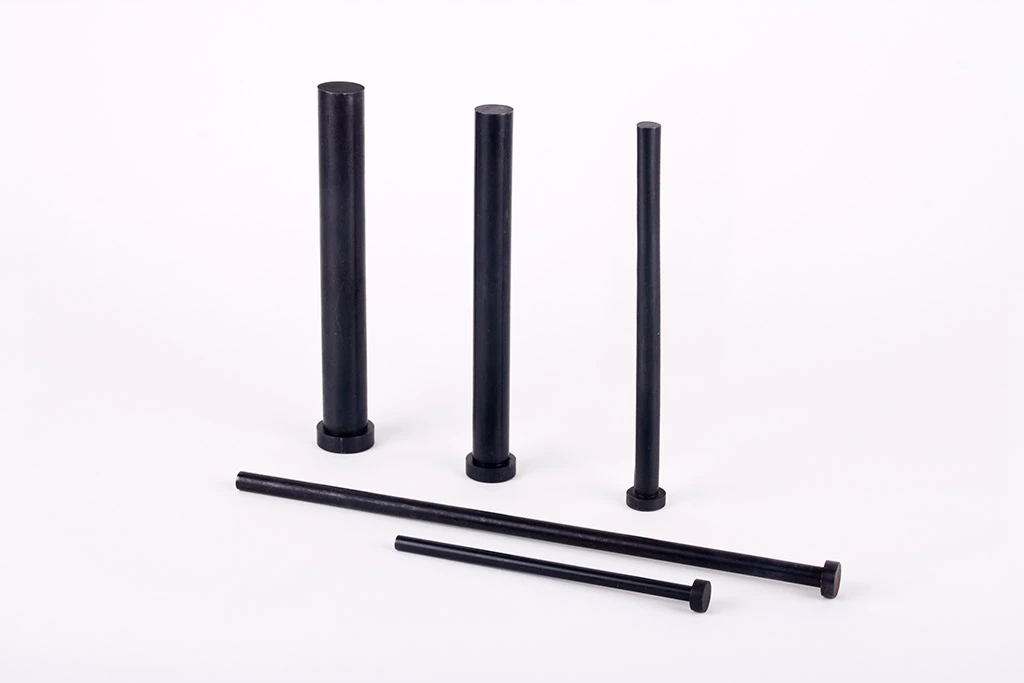
黒色エジェクタピン
金型設計に基づくエジェクタピンの種類
最も一般的な射出成形エジェクタピンの種類も、金型の設計と成形部品の特性によって決まります。一般的な例をいくつか挙げると、次のようになります。
ストレートエジェクタピン:
複雑な設計を必要としない一般的な部品を素早く取り出す方法をお探しの場合は、ストレート エジェクタ ピンが最適です。この最もシンプルなエジェクタ ピンはストレート タイプで、基本的な円筒形が特徴です。通常、基本的な形状のアイテムは、金型部品を簡単に取り出すために使用されます。
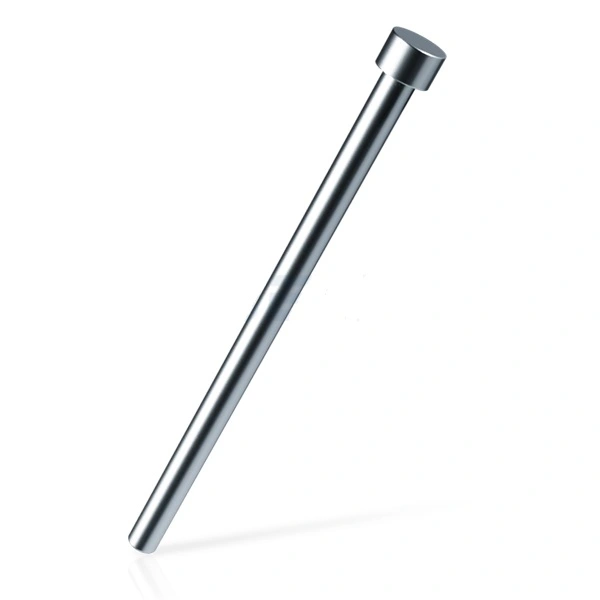
ストレートエジェクタピン
ショルダーエジェクタピン
ピンの直径は肩の部分で大きく、先端の部分で小さくなっており、ショルダー エジェクタ ピンと呼ばれます。ショルダー エジェクタ ピンの上部にショルダーが付いているため、大型または複雑な部品をより簡単に、より効率的に取り出すことができます。その目的は、取り出す際にピンがアイテムに埋め込まれて見苦しい欠陥が生じるのを防ぐことです。
ブレードエジェクタピン
従来の丸ピンによる歪みを回避するには、非常に小さいまたは薄壁の物体には、薄く平らな刃のエジェクタ ピンを使用します。このピンは、その設計により、腐食や摩耗からよりよく保護されます。長期耐久性が最も重要である場合や、研磨材を成形する場合によく使用されます。
深く狭い穴や形状が変化する部品から取り出すには、先端が平らで広い表面を持つブレードエジェクタピンが最適です。ブレード射出成形エジェクタピン
2段エジェクタピン:
2 段階射出成形エジェクタピン (2 つの異なるサイズ) を使用すると、排出プロセスをより段階的に進めることができます。損傷を避けるために部品を慎重に排出する必要がある場合に便利です。
フローティングエジェクタピン
これらのピンは、成形部品のサイズの小さな変化に耐えることができます。ある程度の余裕を持たせることで、部品が排出されるときにピンが部品の形状に適合できるようになります。
エジェクタピンの各形式には長所と短所があるため、部品のレイアウトと用途に応じて最適な選択が異なります。
今すぐプロリアンをお試しください!
エジェクタピンマークとは何ですか?
A 側と B 側を金型の 2 つの半分として想像してください。金型内で樹脂が冷却されると、2 つの半分が分離します。これにより、完成したプラスチック部品を取り出すことができます。射出成形金型が開くと、A 側が作成されたコンポーネントを持ち上げます。エジェクタ ピンは B 側にあります。コンポーネントは、金型の背面にある射出成形エジェクタ ピンを使用して金型から排出されます。エジェクタ ピンがコンポーネントを取り出すときに、コンポーネントに跡が残るのは普通のことです。エジェクタ ピン マーキングは、これらの跡の別名です。
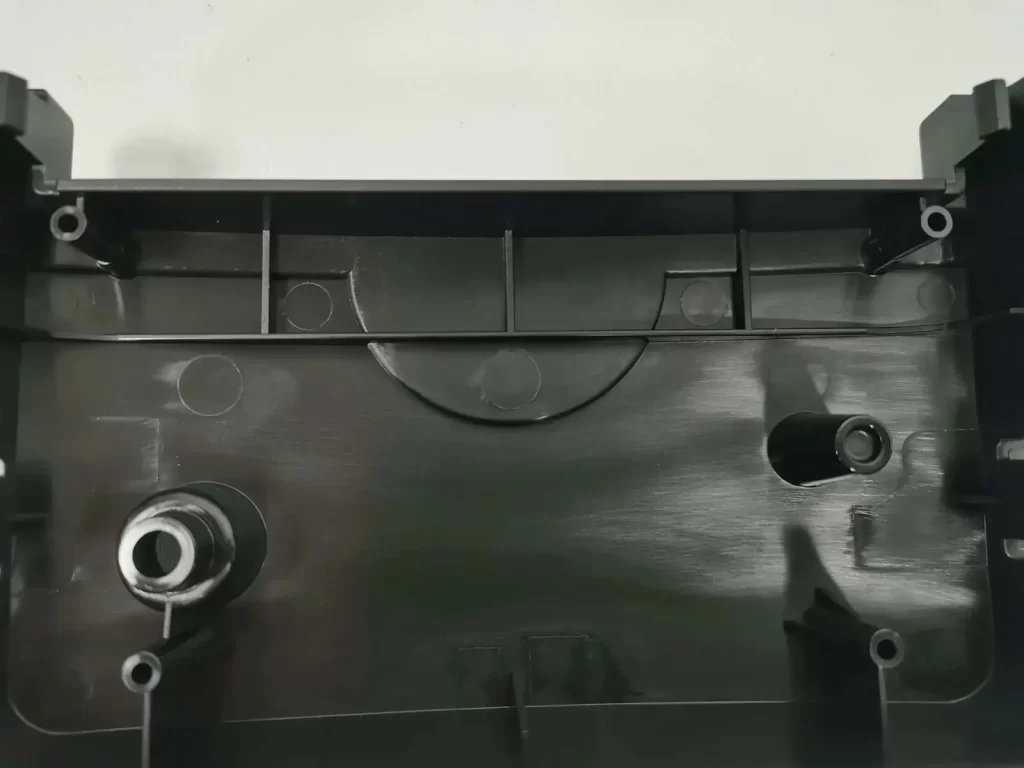
エジェクターピン跡
エジェクタピンマークが仕上げに与える影響
エジェクタ ピンの跡は、射出成形の固有の特徴です。インジェクタ ピンは、成形された部品に小さな跡を残します。これらの跡は通常は小さなものですが、取り扱いを誤ると目立つようになり、製品の外観を損なう可能性があります。適切な射出成形設計では、ピンのサイズ、配置、およびエジェクタ力を微調整することで、これらの跡を減らすことができます。
エジェクタピンマークを減らすにはどうすればよいでしょうか?
エジェクタピンの跡が残る可能性を減らすには、いくつかの方法があります。
- 滞在時間を短くします。
- 注入圧力を少し下げます。
- 一定量の溶融物を金型内に注入することができます。
- 金型キャビティの表面をできるだけ滑らかにします。
- 温度を調節して型が均一に冷えるようにします。
- 冷却にさらに時間をかけます。その結果、型がより均一に冷却される可能性があります。
- 部品が金型から簡単に取り外せるように、ドラフト角度を上げます。
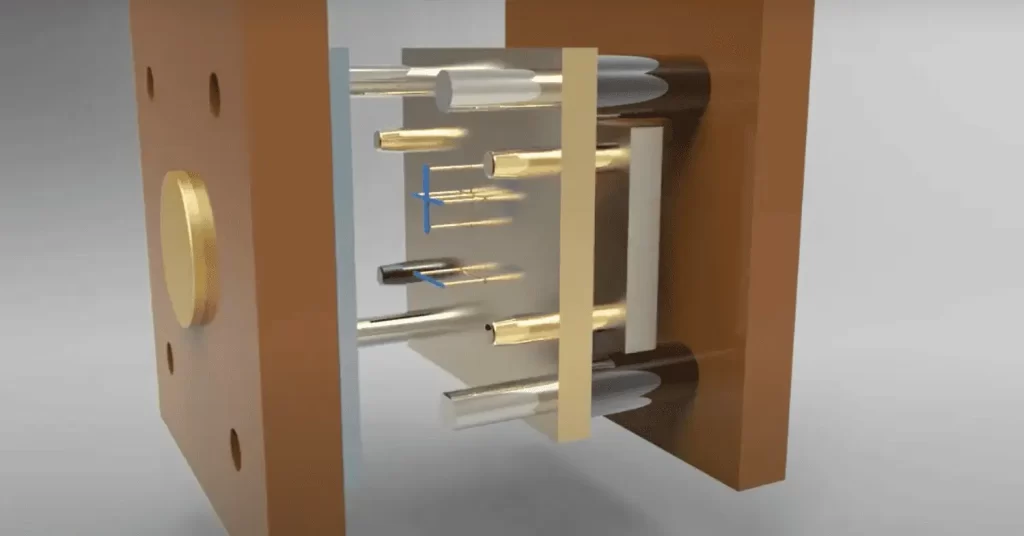
射出成形 エジェクタピン
射出成形設計における重要な考慮事項
効果的な射出成形設計には、最終製品の品質と耐久性を高めるために、数多くの重要な変数が組み込まれています。設計プロセス全体を通じて留意すべき重要な要素は次のとおりです。
均一な壁厚
壁の厚さが一定であれば、溶融樹脂は自由に移動して、指定された形状に従ってキャビティを充填できます。金型の壁が一定でない場合、薄い部品は厚い部品よりも早く冷却され、応力集中、収縮、そして最終的には排出時の部品破損を引き起こします。
抜き勾配角度
射出成形金型の内側と外側に斜めの抜き勾配を設け、変形が小さいため、完成品を金型から簡単に取り外すことができます。
ドラフト角度は、部品を取り出すときの摩擦を減らすのに役立ちます。ドラフト角度を省略すると、部品のエジェクタ ピンのマークが拡大される場合があります。
曲線の境界
コンポーネントの内部と外部の丸いエッジは応力の集中を最小限に抑え、亀裂を防ぎますが、鋭い角はプラスチックの流れを制限し、取り外しが難しくなることに注意してください。
減少 アンダーカット
アンダーカットと呼ばれる突出要素は、あらゆる金型設計に不可欠な要素です。これにより、部品が金型から直接取り出されるのを防ぎます。
どのような排出システムでもアンダーカットは避けられませんが、設計チームはその頻度を最小限に抑える必要があります。もう 1 つの解決策は、コンポーネントの取り外しを容易にするインターロックまたはクロージャを提供することです。
ゲートの位置
溶融樹脂がゲートから金型に充填され、冷却後、エジェクタ ピンがゲートから形成されたピン マークを除去する場合があります。つまり、へこみを除去した後でも、ゲートによってピン マークがはっきりと残ることになります。へこみをあまり隠さないエッジ ゲートを使用すると、この問題を解決できる場合があります。
樹脂タイプ
ピンのサイズと位置は樹脂の種類によって変わります。材料によっては、厚みや粘着性があるため、型から取り出すときに扱いにくいものがあります。樹脂には展性があるものもありますが、硬くて壊れやすいものもあります。部品の設計と機能は、材料の選択を決定する主な要因です。
また、部品は 液体シリコーンゴム フォームにはエジェクタピンは必要ありません。
部品形状
エジェクタ ピンを機能させるには、水平な面に押し付ける必要があります。エジェクタ ピンは傾斜面や曲線面には配置できないことに注意してください。表面はピンの移動経路に対して垂直である必要があります。
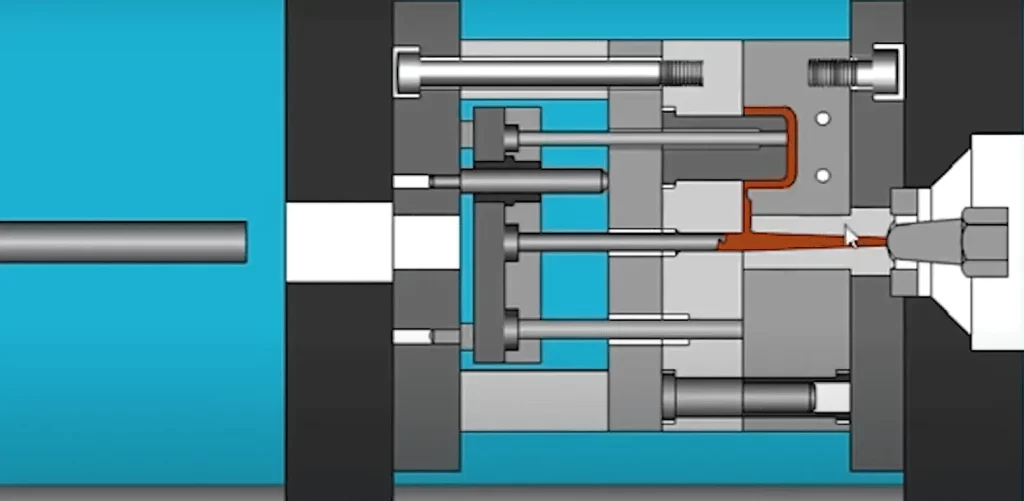
エジェクタスリーブ
射出成形サービスと会社の選択
製品部品の精度と品質を確保するには、適切な 射出成形会社評価する際に考慮すべき点は次のとおりです。 射出成形サービス:
エジェクタ ピンとカスタム モールド部品を製造している会社を見つけてください。複雑な設計と厳しい基準の経験があるはずです。信頼できる射出成形会社は、堅牢な品質管理手順を備えています。完成品に欠陥がなく、エジェクタ ピンの跡がないことなど、設計仕様を満たしていることを保証します。射出成形会社の中には、社内で部品を研磨できるところもあります。これにより、外観が向上し、エジェクタ ピンの小さな欠陥が修正されます。
射出成形部品: エジェクタピンを超えて
エジェクタピンは射出成形金型の部品の1つにすぎません。他の部品と連携して生産をスピードアップします。ゲート、ランナーシステム、冷却チャネルも重要です。 射出成形部品。 これらのコンポーネントは成形プロセスに不可欠であり、温度を制御し、溶融プラスチックの流れを制御します。
最終的な思考
射出成形エジェクタピンシステムは不可欠です。成形品を金型からスムーズに取り出すことができます。射出成形エジェクタピンシステムに関する十分な知識は、高品質の結果を得るために不可欠です。設計者がさまざまなタイプのエジェクタピンを考慮すると、 射出成形仕上げ成形部品はより高品質になり、より長持ちします。
射出成形会社を選択してください。最高の仕上げ技術、複雑な金型の専門知識、高品質のサービスを備えている必要があります。設計者は射出成形におけるエジェクタピンの重要性を無視してはなりません。これは、エジェクタピンの跡やその他の問題を防ぐために必要です。 欠陥 金型で作られた製品では、射出成形エジェクタピンの設計に経験のある会社とのみ協力してください。細部にまで注意を払うことで、理想的な結果を得ることができます。目に見える跡が少なく、製品の美観が優れています。
よくあるご質問
Q.1 射出成形におけるエジェクタピンの目的は何ですか?
成形サイクルの最後には、プラスチック部品を金型から取り出す必要があります。ここでインジェクター ピンが役立ちます。インジェクター ピンにより、部品を効率的かつスムーズに取り出せるようになり、製造を継続できるようになります。
Q.2: エジェクタピンはどのような材料で作られていますか?
一般的に使用される 硬化工具鋼 エジェクタ ピンの材質には、H13、D2、A2、M2 などがあります。材料を選択する際の要素としては、予想される生産量、金型の複雑さ、成形するプラスチックの種類などがあります。作業内容に応じて、これらの材料はさまざまなレベルの熱、摩耗、靭性、硬度に耐えることができます。