
「CNC 加工は、中規模から大量のプロトタイプを製造するための、精密で自動制御された技術です。その精度にもかかわらず、エラーは発生します。製品メーカーは、これらのエラーを回避して望ましい結果を得るために、その原因と予防策を知っておく必要があります。」
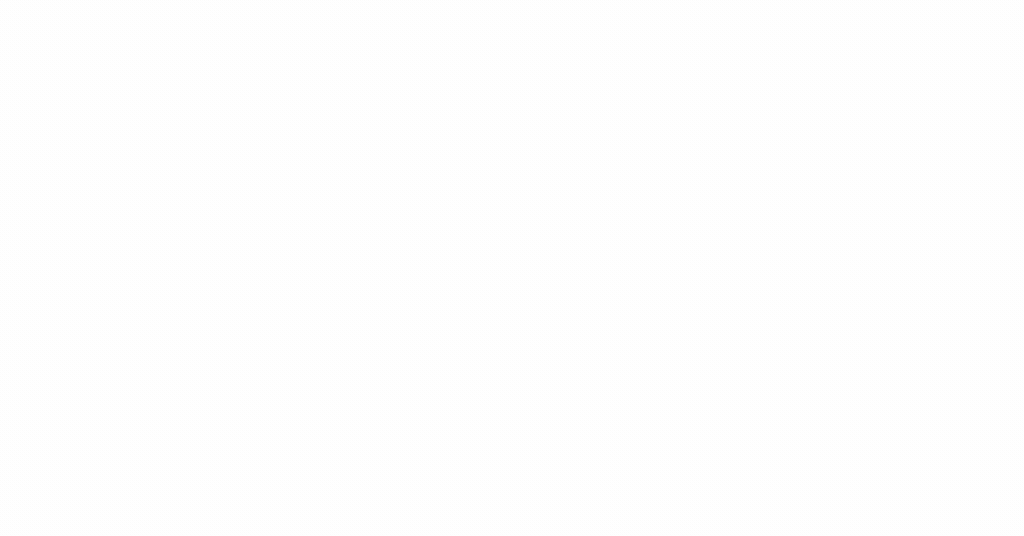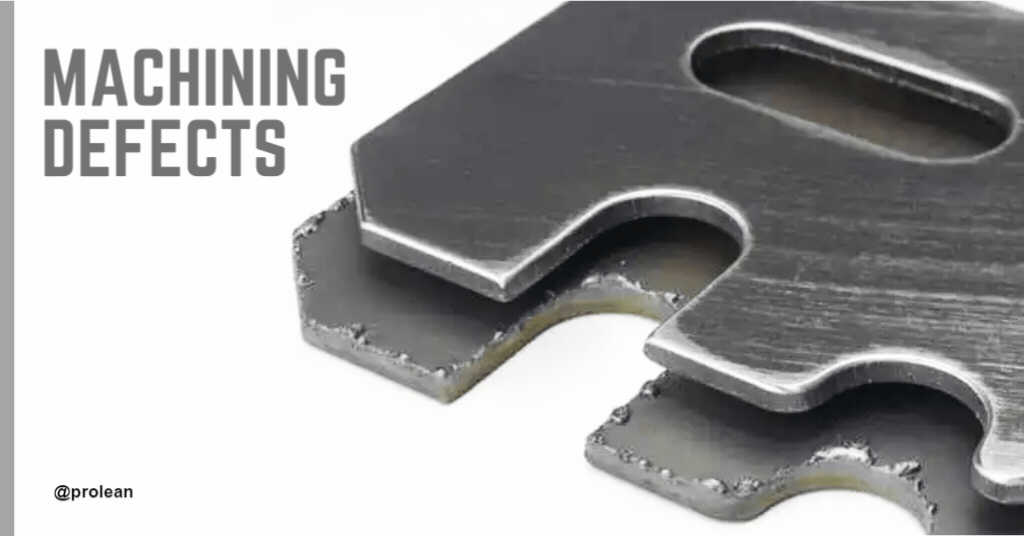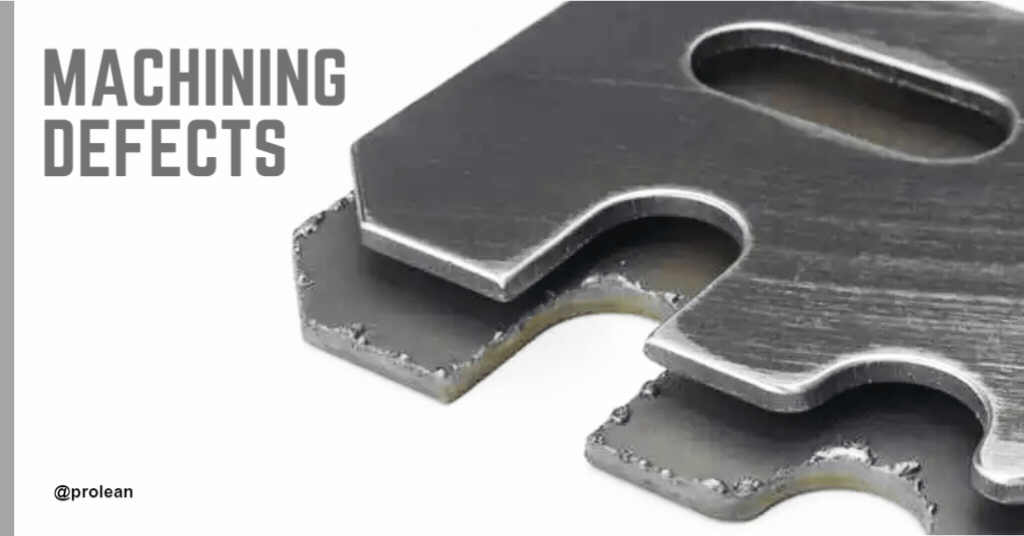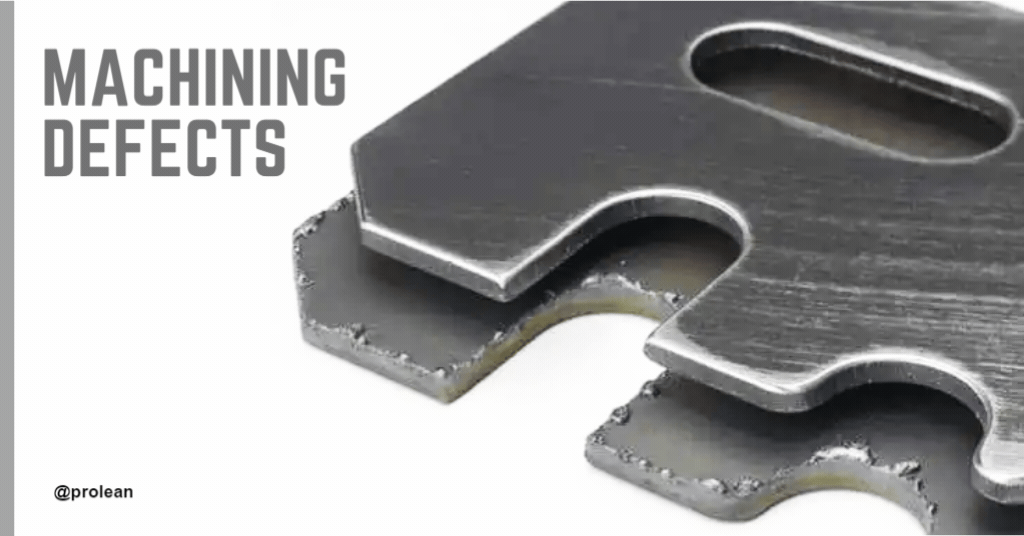
その CNC機械加工プロセスしかし、精密で正確ではあるものの、工具の摩耗や切りくずの形成により、適切に使用しないと不正確な結果につながる可能性がある。このように、革新的な技術として、 分割プロセス またはエンボス加工が重要な役割を果たします。これらの高度な技術は、これらの問題を回避または防止するのに役立ちます。 欠陥をかじる、 工具の摩耗、そして涙、そして エンボス加工の欠陥。 場合によっては、 トリミング工程 また、品質に影響を与えるこれらの欠陥を排除するのにもより有用であると思われます。
高精度CNC加工工場では、ワークピースから完璧な部品や製品が作られます。時には、プロセスの不完全さや CNC加工の欠陥これらの課題は、オペレーターが最良の結果を得るために方法を学習し、改善するのに役立つため、重要です。CNC 加工の欠陥を特定して分析することは、将来の加工操作を改善するのに役立つため、常に役立ちます。
Boda Techは、中国を代表するオンデマンドCNC加工工場です。10年以上の経験に基づき、加工欠陥の原因と対策に関する貴重な情報を提供しています。このブログ記事では、CNC加工欠陥、製品への影響、潜在的な問題に対する解決策など、貴重な洞察を提供します。 深絞り欠陥.
CNC 加工の欠陥とは何ですか?
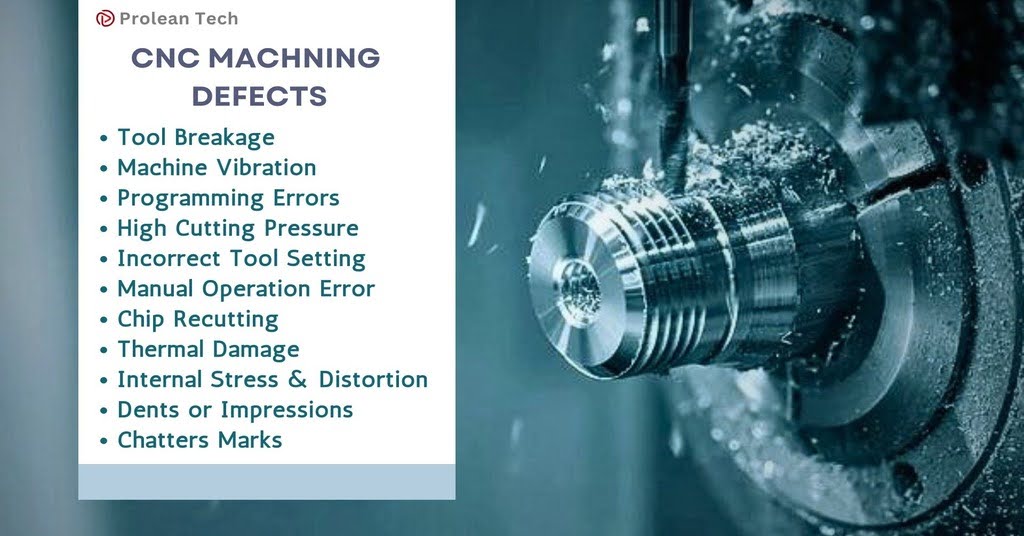
一般的な加工欠陥リスト
CNC 加工欠陥とは、加工プロセスに起因する最終製品の不規則性または故障のことです。これらの欠陥は、加工品のへこみ、傷、その他の物理的損傷、寸法の不正確さ、表面仕上げの悪さ、材料の欠陥、切削工具の破損、機械の故障として現れることがあります。これらの欠陥は、寸法の不正確さ、表面品質の低下、温度上昇など、最終的な加工部品にいくつかの問題を引き起こす可能性があります。
切削加工中に発生する加工欠陥には、さまざまな要因が考えられます。例えば、チップ、ビビリ、バリ、チッピング、構成刃先などが挙げられます。これらは金属切削加工によく見られる典型的な欠陥であり、マシニングセンタ、CNC旋盤、自動旋盤など、あらゆる種類の工作機械や加工方法で発生します。続きを読む:機械加工時のチャタリング
今すぐプロリアンをお試しください!
一般的な機械加工欠陥
一般的な機械加工欠陥について説明しましょう。
ワークピースのオーバーカット
原因:
- 工具の曲がりは、工具の剛性が低い、長さが長い、または工具の直径が小さいために発生します。
- オペレーターのミスや食品の不適切な取り扱いが原因の可能性があります。
- 切断代が一定でない (たとえば、曲面の側面では 0、底面では 5)。
- 誤って設定される可能性のある一般的な切削パラメータには、許容値が厳しすぎる場合や、スピンドル速度が非常に高く設定されている場合があります。
改善点:
- ツールの選択: 安定性と強度を高めるには、大きくて短いツールを選択することが重要です。
- 面取りプログラム: 均一な許容量を達成するには、側面と底面の両方で材料を均一に除去できる面取りプログラムを使用することをお勧めします。
- 切断パラメータの調整: 余裕を持って角を丸め、切断パラメータを慎重に調整します。
- マシン速度機能 (SF): マシンの SF 機能を使用して、オペレーターが切断操作の速度を調整し、より良い結果と精度を実現できるようにします。
中心の問題
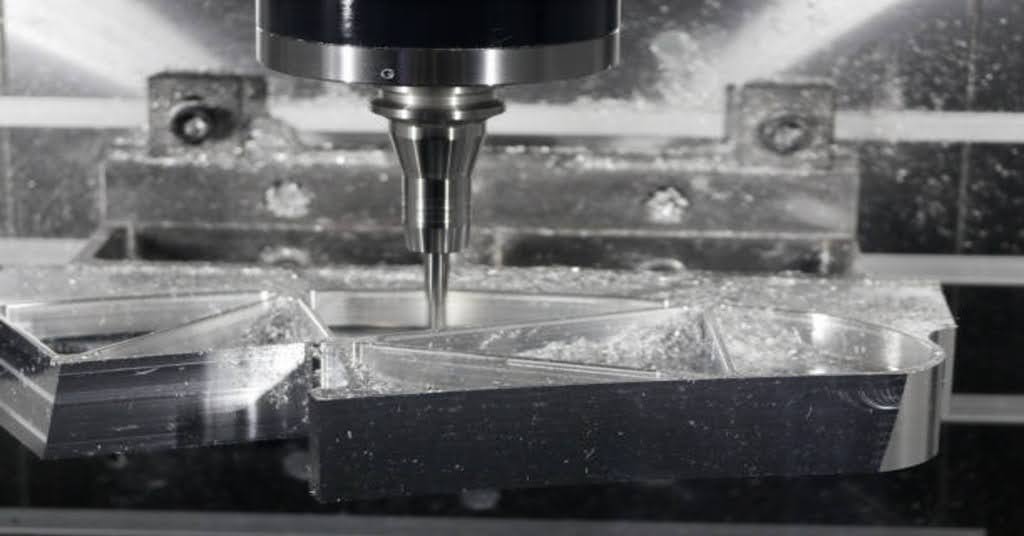
機械センタリング
原因:
- センタリングの問題は、オペレーターのエラーやレンズの手動センタリングによって発生する可能性があります。
- 金型表面のバリや凹凸もセンタリングの問題を引き起こします。
- 通常、磁気センタリングロッドは、不正確な部品設計につながることがあります。
- これらの問題は、金型の側面が垂直でないために発生する可能性もあります。
改善点:
- 手動でセンタリングをチェックし、ポイントが同じ高さであり、ポイントが使用されていることを確認します。
- 型を洗浄するには、充填剤や油を使用して、鋭いエッジや角を取り除くようにしてください。
- 2 回目のセンタリング ロッドを準備する前に、それらを脱磁してください。このためには、セラミック ロッドなどの非磁性材料を使用できます。
- 金型を垂直にチェックする: ダイヤル インジケータを使用して金型の垂直性をチェックする必要があります。大きな差異がある場合は、フィッターに相談してすぐに修正してください。
ツール設定の問題
原因:
- 手動ツール設定は、機械操作中のオペレーターのエラーの主な原因の 1 つです。
- ツールのクランプが不適切です。
- フライカッターのツールチップは十分に正確ではありません。
- Rカッター、フラットボトムカッター、フライカッターの違い。
改善点:
- 一貫した手動操作: 手動ツール設定を繰り返し、正確かつ正確に実行します。
- ツール クランプを清掃する: ツールを所定の位置に固定する前に、エア ガンまたは布を使用してツール クランプを清掃することをお勧めします。
- 正確な測定: 高精度を実現するには、フライカッターの単一のカッターチップを使用して、ツールロッドまたはベース表面を測定します。
- 個別のツール設定プログラム: R カッター、フラットボトム カッター、フライ カッターなど、さまざまな種類のカッター間の差異に関する問題を解決するには、個別のツール設定プログラムを作成します。
CNC クラッシュ – プログラミング
原因:
- 安全高さが適切に設定されていない場合、早送り(G00)時に工具がワークに衝突する可能性があります。
- 使用されているツールは、プログラムシートに記載されているものと一致しません。
- 工具の長さ(刃長)がプログラムシート上の加工深さと一致していません。
- プログラムシートに記載されている Z 軸の深さの値は、実際の測定値と一致しません。
- 発生する可能性のあるエラーには、プログラミング中の座標設定の誤りなどがあります。
改善点:
- 安全高さがワークピースの最高点より上に設定されていることを確認してください。
- プログラムシートに記載されているツールが、実際に使用したツールであることを確認してください。
- 工具の長さとブレードの長さを正しく記録し、実際の加工深さが測定されていることを確認します。
- Z 軸の測定値を慎重に確認し、プログラム シートに入力された値が正しいことを確認します。
CNC クラッシュ – オペレーターのエラー
原因:
- ツールの Z 軸の深さ設定が正しくありません。
- いくつかのエラーには、ツール半径を考慮していないなどのセンタリングと操作番号が含まれます。
- サイコロを紛失したり、落としたり、またはロールの途中で取り上げたりすること (例: D10 が必要なときに D4 サイコロをロールする)。
- 間違った選択を行う (たとえば、A9. NC ではなく A7. NC を選択する)。
- ハンドホイールの回転が間違っている、または間違った方向に回している。たとえば、手動の早送り中に誤って押した場合 (-X ではなく X)。
改善点:
- Z軸ツールの位置(下部、上部、分割面など)を慎重に設定します。
- また、センタリングと操作の要件も確認してください。
- 修正する前に、プログラム シートに対してツールの位置合わせを正しく保ってください。
- プログラムは正しい順序で実行する必要があります。
- 機械を手動で操作するレベルを向上させます。
- Z 軸をワークピースの上に上げ、手動で移動します。
滑らかな曲線部分での精度
原因:
- 曲面部分の表面がざらざらしている場合は、次の理由が考えられます。- 曲面部分の表面がざらざらしている場合は、次の理由が考えられます。
- ツールの角度や速度などの切削パラメータを間違って設定します。
- プロセスにおいて、鈍くて非効率的なツールを長時間使用すること。
- ツールが突き出ていた場合やクリアランスが大きすぎる場合は、問題が発生します。
- また、チップを適切に洗浄していなかったり、オイルを正しく塗布していなかったりすることもあります。
- 機械のカット設定方法も、滑らかさのレベルに影響します。
- 加工物には、バリ(小さな粗い部分)などの表面の粗さが残っている場合があります。詳細はこちらをご覧ください。CNC 荒削りと仕上げ
改善点:
- より滑らかな曲線に適した切断パラメータを設定することをお勧めします。
- 鋭い道具を保管し、鈍くなったら交換してください。
- 余分なスペースを減らすために、ツールはできるだけ短く、ぴったりと収まるように保管する必要があります。
- 最良の結果を得るには、切断速度と使用するツールの種類を調整することも重要です。
- 切りくずを取り除き、空気を排出し、適切にオイルを塗布します。
- 滑らかな曲線を作成するのに役立つ方法で切断するように機械に教えます。
高い切断圧力の管理
高い切削圧力とは、機械加工中に切削工具にかかる力のことです。工具がワークピースに接触し、材料が切削または機械加工されるときに発生します。この圧力は、工具の形状、切削パラメータ、材料の特性、および機械加工環境によって決まります。高い切削圧力は、工具の摩耗、機械の安定性、エネルギー消費量の増加、およびワークピースの歪みなどの問題に関係します。
どのように対処しますか?
- 生産性を維持しながら圧力を最小限に抑えるために、切断速度、深さ、送り速度を調整します。
- 切削液または冷却剤を使用して熱を制御し、工具の摩耗を最小限に抑え、工具の寿命を延ばします。
- トロコイドフライス加工などの新技術を導入して切削力を低減し、生産率を向上させます。
表面仕上げのばらつきや不規則性
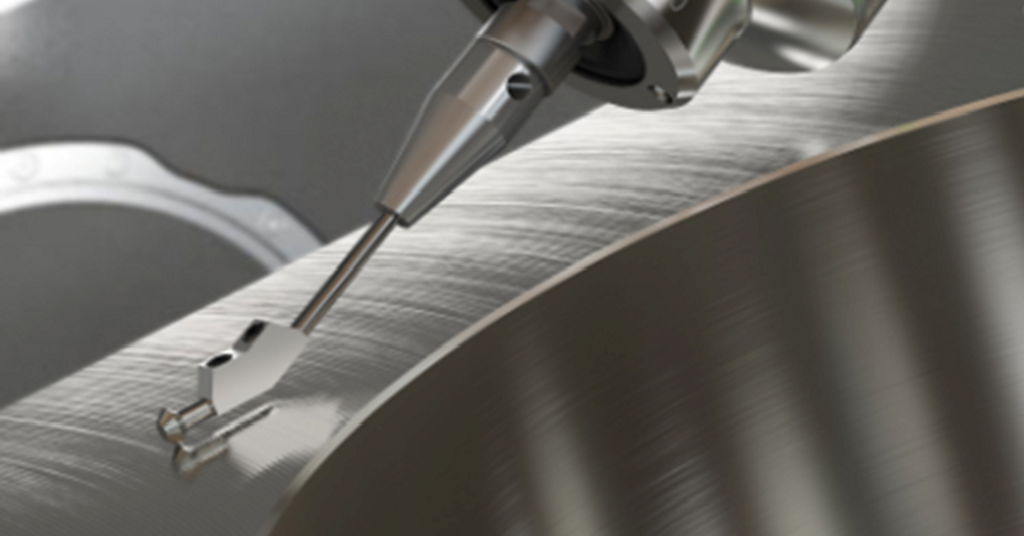
表面粗さ
CNC フライス加工で表面仕上げを維持することは、最終製品の重要な要素であるため、高品質のワークピースを作成する上で非常に重要です。ただし、加工プロセス中にいくつかの要因によって表面仕上げにばらつきが生じる場合があります。
よくある問題の 1 つは、機械やカッターの振動によって発生するチャタリングです。これは鈍い工具を使用すると発生することがあり、工具がチップを除去する前に大量の材料を切削してしまい、表面仕上げが悪くなります。
もう 1 つの要因は、使用される CNC フライス加工戦略の種類です。工具がワークピースにヒットして入り、ゆっくりと出るダウン フライス加工では、通常、表面仕上げが向上します。ただし、工具が送り方向と反対方向に回転する従来のフライス加工では、仕上げ面が傷つきやすく、最終的な表面仕上げに影響します。
冷却剤の選択と適用もプロセスに影響します。適切な冷却剤と潤滑剤を使用すると、過熱を回避し、表面の品質を高めることができます。一方、冷却が不十分な場合、ツールの摩耗が早くなり、ワークピースの表面仕上げが滑らかではなくなります。
さまざまな表面仕上げの問題を克服するには、切削工具を良好な状態に保ち、必要な表面仕上げに応じて適切なフライス加工技術を選択し、加工中に冷却剤を適切に使用することが重要です。これらのソリューションにより、CNC フライス加工操作でワークピースの表面仕上げを向上させることができます。
ツールの摩耗や跡
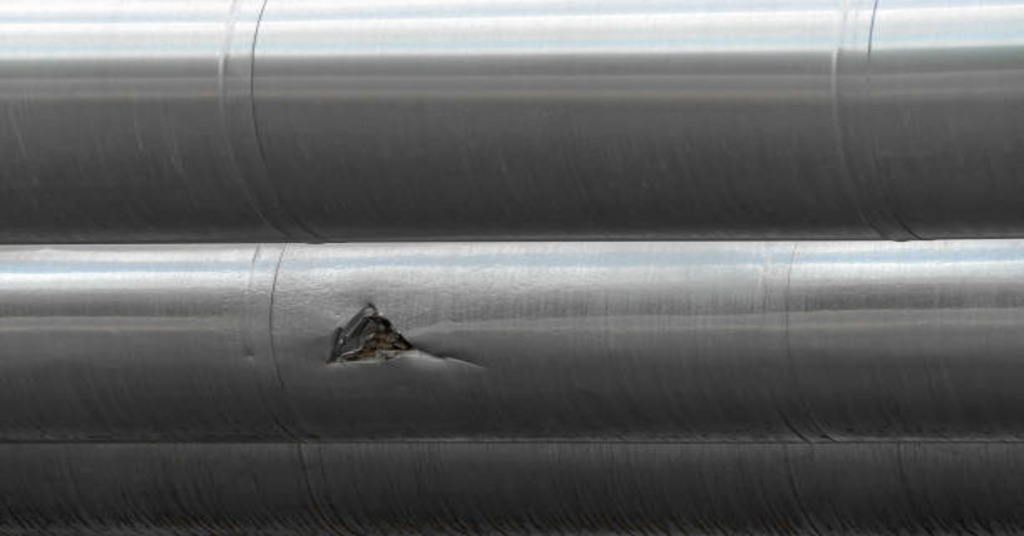
金属のひび割れ
CNC 加工では、切削工具とワークピースの接触が不正確なために加工面に残る目に見える線や隆起が工具痕として現れます。これらの痕は、いくつかの理由で発生することがあります。
- 不適切なツール選択: 切削パラメータが高い、ツールの選択が不適切、または材料の使用に欠陥があると、ツールマークが発生する可能性があります。
- 機械の振動: 機械内の状態や設定により振動が発生し、表面に跡が残る場合があります。
- ツールの進入および退出戦略: 加工プロセス中にツールがワークピースとどのように接触し、どのように離れるかを考慮することが重要です。これらの側面は、残されるマークに影響を及ぼす可能性があるためです。
改善点:
- 切断パラメータを最適化します。ツールにかける圧力を減らし、さらにツールの速度を調整して、残る跡を減らします。
- 適切なツールを選択する: 表面を簡単に傷つけない適切な形状とコーティングを備えたツールを使用します。
- 仕上げ作業を実施する: 最後のステップとして、残った工具の跡を取り除き、全体的な表面仕上げを強化するために、研削または研磨が適用されます。
剥離の問題
積層材料は、CNC 加工中に剥離することがあります。つまり、層が表面から分離したり剥がれたりする可能性があるということです。
原因:
- 機械加工プロセス中の高い切削力または高い送り速度。
- 品質の悪い積層材料、またはより適切な接着が必要な積層材料。
- 適切なツールの選択の欠如、または鈍いツールの使用。
- 適切なクランプやサポートがないと、振動や動きが発生する可能性があります。
改善点:
- 切削力を最小限に抑え、適切な送り速度を選択します。
- しっかりと結合した積層材料を使用します。
- 積層材料用の精密切断ツールと器具を選択します。
- 振動と動きを減らすために、適切なサポートとクランプを確保してください。
今すぐプロリアンをお試しください!
CNC加工技術の代替手段とその欠点
ただし、CNC 加工は従来の部品製造プロセスよりも正確で精密です。射出成形や金属鋳造など、さまざまな代替技術が使用されます。これらの従来の方法は、コスト効率が高いため、大量生産に非常に人気があります。ただし、プロセス中に欠陥も発生します。対応する欠陥について説明しましょう。
いくつかの例 溶接欠陥 含める;
- 気孔
- 重複
- スパッタ形成
- クラック
- アンダーカット
同様に、 鋳造欠陥 含める;
- ランアウト
- ゆがみ
- 金属の貫通
- スラグの混入
- 熱い涙
さらに、射出成形は大量生産の場合コスト効率が良いですが、リスクや不正確さが伴います。 射出成形の欠陥 含める;
- ショートショット
- 真空空隙
- フローライン
- 噴射
- 表面剥離
- ヒケ等
主要なポイント(要点)
- CNC加工はあらゆる専門分野で利用されているコンピュータ技術ですが CNC機械加工サービスしかし、常に100%正確であるとは限りません。不正確さは依然として存在するからです。これらの機械は、工具の摩耗、破損、欠けなどの欠陥が生じる可能性があり、最終製品の強度や品質に影響を与える可能性があります。
- これらの結果を排除または修正するには、最適な結果を得るために適切な加工プロセス、ツール、およびワークピースの材質を検討してください。
- 発生する可能性のある関連欠陥を特定し、それらの欠陥を最小限に抑えてプロジェクトの追加コストを節約するには、ツールと機械加工された材料の関係を理解することが不可欠です。
- さらに、機械の効率を定期的に監視することが重要であり、CNC 加工における部品の品質を向上させるには再調整が必要です。
よくあるご質問
Q1. CNC 加工で最も頻繁に見られる問題は何ですか?
一般的な欠陥としては、表面の粗さ、工具の摩耗、寸法の不正確さ、チャタリングマーク、表面仕上げの悪さなどがあります。
Q2. CNC 加工プロセスにおける欠陥を特定する方法は何ですか?
欠陥を特定するために使用できる方法には、目視検査、適切なツールを使用した寸法の測定、計測機器を使用した表面粗さテスト、異常の兆候がないか機械特性を監視することなどがあります。
Q3. 例 レーザー切断の欠陥.
CNC 切断は、高品質で滑らかな切断と成形部品をより正確に提供できますが、潜在的なリスクを伴います。レーザー切断の欠陥には、切り口の偏差、ドロス、変動などがあります。