
 不動態化処理
パッシベーション 広く使用されています 工業部品の表面処理 ステンレス鋼の耐食性を向上させる。 ステンレス鋼 自然に保護酸化層が形成されるが、機械加工、成形、溶接などの製造工程では、表面に汚染物質が付着し、この保護層が弱まることがある。
不動態化処理は、表面の汚染物質を除去し、安定した酸化皮膜の形成を促進することで、金属の保護層を強化します。
この記事は説明します 不動態化とは何かそのプロセスがどのように機能するのか、そしてなぜそれがさまざまな産業用途におけるステンレス鋼部品の耐久性と信頼性を向上させるために一般的に使用されているのかについて説明します。
パッシベーションとは何ですか?
不動態化処理された鋼部品
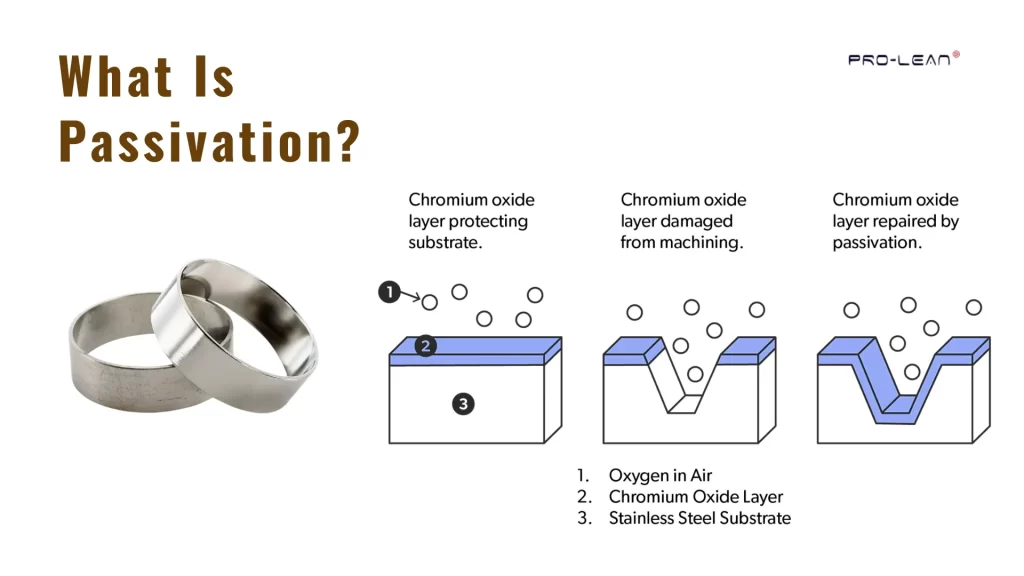
パッシベーション これは、加工後の金属部品の耐食性を向上させる表面改質方法です。部品表面での化学反応を抑制し、腐食や劣化を防ぎます。主にステンレス鋼に用いられます。
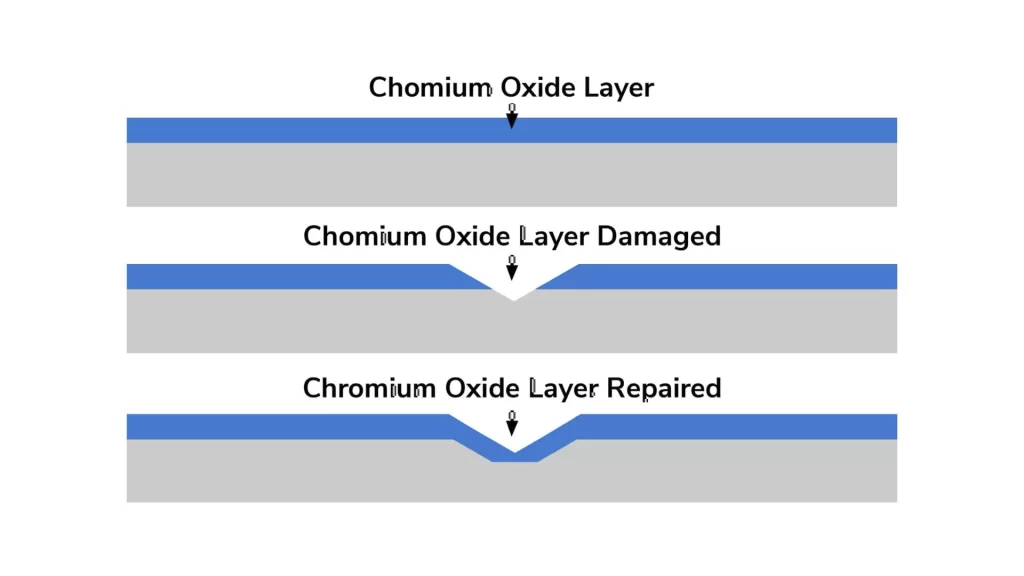
ステンレス鋼の表面には、腐食を防ぐためにごく薄い天然の酸化クロム層が形成されます。しかし、ステンレス鋼を加工(機械加工など)すると、この層が損傷し、表面に少量の遊離鉄が生じる可能性があります。遊離鉄は腐食の発生確率を高めます。
不動態化処理は、化学溶液を用いてステンレス鋼表面から遊離鉄やその他の軽微な表面汚染物質を除去する処理です。洗浄後、ステンレス鋼表面には保護層である酸化クロム層が再形成されます。この層はバリアとして機能し、腐食を防ぐのに役立ちます。
上記のような理由から、不動態化処理は、航空宇宙、医療機器、食品加工、電子機器、自動車製造などの業界において、ステンレス鋼部品に一般的に用いられている。
不動態化処理の主な目的は、遊離鉄や表面汚染物質を除去することです。不動態化処理では、厚い酸化スケールや溶接によって生じた熱による変色は除去できません。そのため、通常は不動態化処理の前に、酸洗と呼ばれる別の洗浄方法が必要となります。
パッシベーション処理の原理とは?
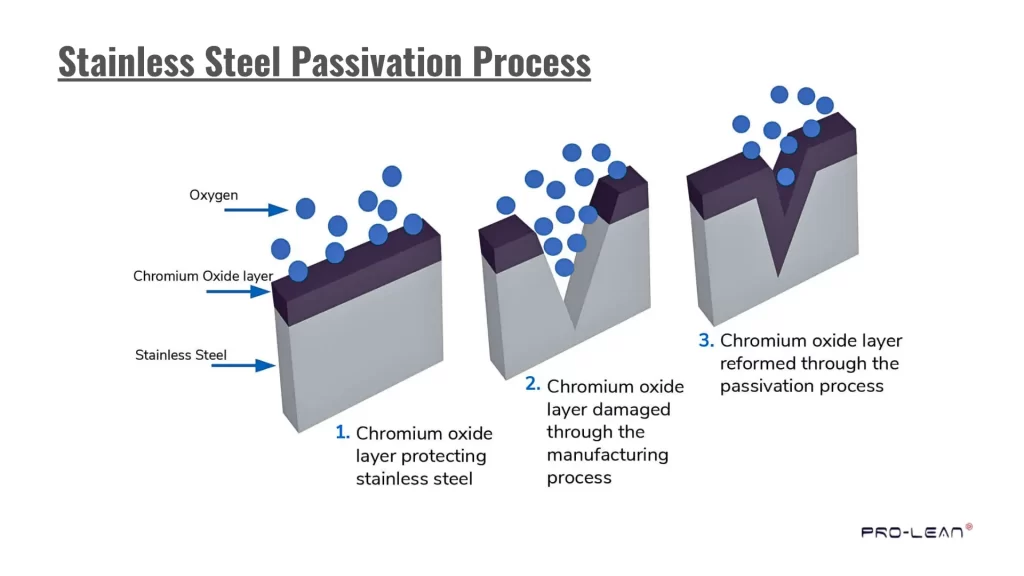
ステンレス鋼の不動態化処理 – 工程段階
不動態化処理には、以下の重要な手順が含まれます。
- 金属を洗浄して、不動態化溶液が浸透できるようにする。
- 遊離鉄(およびその他の微量汚染物質)を酸性溶液を用いて除去するとともに、その後の腐食防止の基礎を築く。
- 金属表面に薄い酸化膜が形成されること。
- これら3つの初期段階が発生する条件を制御し、
- 最後に、残留酸を取り除くために部品をすすいでください。
不動態化処理前の表面洗浄: 不動態化処理を行う前に、金属表面を徹底的に洗浄する必要があります。機械加工などの製造工程で生じた残留物が残っている可能性があるためです。
不動態化溶液が金属表面に到達するためには、金属表面を洗浄することが不可欠です。金属表面が清潔であれば、不動態化溶液が適切に機能します。
遊離鉄を除去するための酸処理: 金属表面がきれいになったら、次のステップは弱酸性溶液で処理することです。例えば、ステンレス鋼の処理には硝酸がよく用いられます。
酸は、金属の製造過程で生じた可能性のある遊離鉄や表面の微量な汚染物質を除去します。遊離鉄を除去することで錆の発生を防ぎ、不動態化処理後に形成される保護層のための表面準備が整います。
保護層の形成: 金属を酸性溶液で処理すると、表面に非常に薄い酸化層が形成される。ステンレス鋼の場合、主に酸化クロムが形成される。
この酸化皮膜は非常に薄く、ほとんど目に見えないものの、下地の金属を水蒸気や酸素から効果的に保護し、さらなる腐食を防ぐ。
すすぎと制御: 金属の種類ごとに適切な不動態化条件が異なるため、普遍的な不動態化方法は存在しません。したがって、各メーカーは独自の不動態化方法を採用しています。
一般的に、不動態化は 50~70℃で20~60分間。 不動態化処理が完了したら、部品を洗浄して残留する酸溶液を除去します。
不動態化に使用される材料
不動態化処理は、腐食を防ぐために自然に保護層を形成する金属に対して主に行われる。
- ステンレス鋼
- チタン
- アルミ
- マグネシウム
金属表面を不動態化するための一般的な手法
不動態化処理によって、金属の周囲に強固で厚い自然バリアが形成されます。例えば、ステンレス鋼の表面では、反応性の高い(溶解した)鉄原子ではなく、化学的に結合したクロム原子の数を増やすことができます。これらのクロム原子は酸素と反応し、極めて薄いながらも非常に効果的な酸化バリアを形成します。
不動態化処理は、不動態化溶液に浸漬するか、「ブルーイング」と呼ばれる化学変換コーティングを施すことによって行うことができる。
浸漬パッシベーション
浸漬処理では、部品を硝酸またはクエン酸を含む不動態化溶液に浸漬します。すべての表面に均一な保護層を形成できるかどうかは温度と時間によって異なるため、この処理は慎重に管理する必要があります。浸漬不動態化処理は、その信頼性と持続的な腐食防止効果から、ステンレス鋼部品に広く用いられています。
ブルーイング
青色の不動態化三価亜鉛めっき
ブルーイングと呼ばれる化学変換皮膜は、金属表面に非常に薄い酸化皮膜を形成し、反射を抑え、外観を向上させます。ブルーイング処理された部品は、皮膜の防錆効果を維持するために定期的な注油が必要です。
鋼材に使用される不動態化処理の種類
メーカーはさまざまな方法を使用して ステンレス鋼の不動態化必要な腐食防止性能と用途要件に応じて異なります。
硝酸不動態化
硝酸不動態化
鋼材の不動態化処理の一般的な方法は、硝酸に浸漬することです。酸溶液は金属表面を洗浄し、腐食を防ぐ自然に形成される保護酸化皮膜の再生を助けます。
硝酸と二クロム酸ナトリウム
洗浄および不動態化処理の際に硝酸に二クロム酸ナトリウムを添加すると、腐食防止効果が向上します。この方法は、鋼製品が過酷な使用条件下に置かれる場合によく用いられます。
クエン酸不動態化
クエン酸は、硝酸を用いる方法に比べて環境に優しい代替手段です。クエン酸は表面の鉄を除去するのに効果的であると同時に、酸化層の形成を促進するため、不動態化処理による環境負荷を低減します。
今すぐプロリアンをお試しください!
不動態化処理の利点と欠点
不動態化処理とは、金属部品の腐食を防ぐために、仕上げ加工後に施される化学処理のことです。ステンレス鋼に最もよく用いられる不動態化処理には多くの利点がありますが、同時にいくつかの欠点も存在します。
不動態化の利点
より強力な腐食保護
不動態化処理は、処理された金属の表面に極めて薄い保護層を形成します。この不動態層は腐食を防ぎ、水分や腐食性物質(化学物質)が下地の金属に到達するのを阻止します。
部品の寿命が延びる
不動態化処理された部品は、一般的に長寿命です。これらの部品は、通常であれば損傷を引き起こすような過酷な環境や腐食性物質への曝露にも耐えることができます。
金属本来の特性を維持
不動態化処理は金属本来の特性を変化させません。したがって、強度、硬度、電気伝導率などは変化しません。しかし、不動態化された部品は耐食性が向上します。
長期的にお金を節約
前述のとおり、不動態化処理された部品は腐食に強く、長期間にわたって構造的完全性を維持できるため、メンテナンスや交換の頻度が少なくて済みます。メンテナンスや交換の必要性が減ることで、ダウンタイムが短縮され、コスト削減につながります。例としては、食品加工機器、医療機器製造機器、各種産業機械などが挙げられますが、これらに限定されるものではありません。
不動態化の欠点
慎重な取り扱いが必要
不動態化処理には、薬品、温度、および時間の精密な制御が必要となるため、大型または複雑な部品の処理は困難であり、均一な被覆と一貫した保護層を確保することが難しくなる。
既存の損傷は修復しません
不動態化処理は、既に腐食や損傷が発生している箇所を修復することはできません。不動態化処理は、洗浄・下地処理済みの表面に施した場合に最も効果を発揮し、将来的な腐食の発生を防ぎます。
特定の金属に対して最も効果を発揮します
不動態化処理は、自然に保護酸化皮膜を形成する材料に最も効果的です。例えば、ステンレス鋼はそのような酸化皮膜を形成する材料の一例です。特定の材料がこの本来の能力を欠いている場合、不動態化処理によって期待される結果が得られない可能性があります。
不動態化処理を施した部品設計におけるベストプラクティス
パッシベーション処理を施した部品を設計する際の主な目的は、パッシブ層が安定かつ予測可能な形で形成されるようにすることです。部品設計段階でいくつかの基本的な決定を行うことで、結果を大幅に改善できます。
パッシベーション処理に適した材料を使用する
ステンレス鋼などの材料は、自然に不動態皮膜を形成するため最適です。しかし、不動態皮膜を形成しない材料を使用すると、不動態化プロセス全体に悪影響を与える可能性があります。
形はシンプルに
表面が平坦で滑らかな部品は、複雑な形状や凹部を持つ部品よりも、一般的に化学処理が容易です。穴や鋭角、その他化学溶液が閉じ込められる可能性のある特徴を持つ部品は、一般的に不動態化処理には適していません。
滑らかな表面
表面が粗い場合、塗布した化学薬品は表面全体を覆うことができません。さらに、化学薬品は粗い表面の微細な隙間に浸透することができません。したがって、すべての表面が滑らかであることを確認することが非常に重要です。次に考慮すべき点は、角の半径です。鋭利な角は、化学溶液が到達して保護コーティングを形成できない「デッドスペース」を作り出します。角をわずかに丸めることで、化学溶液がこのスペースに入り込み、角の両側を均等にコーティングすることができます。これにより、腐食に対するより優れたバリアが実現します。
角と縁を丸くする
溶接形状には、すみ肉溶接、溝溶接、突合せ溶接など、いくつかの種類があります。これらの溶接形状はすべて、不動態化処理剤の塗布において潜在的な問題を引き起こす可能性があります。前述のとおり、化学溶液がすべての表面に接触し、塗布後にすべての表面から排出されるためには、流体経路が必要です。したがって、溶接箇所を減らすか、化学溶液が流れる経路となるように溶接部を設計することで、溶接部内に化学溶液が閉じ込められる可能性を低減できます。
適切な排水とクリアランスを確保する
部品は、すべての表面積に不動態化液が行き渡り、かつそれらの液が表面から排出されるように設計する必要がある。液が表面に閉じ込められると、化学処理の効果が低下し、保護されていない表面がさらなる腐食にさらされることになる。
バリや鋭利な部分を取り除く
鋭利なエッジ(バリ)を取り除くことで、汚れや化学物質が付着する場所をなくすことができます。化学処理を施す前にバリを取り除くことで、処理の信頼性が向上し、保護コーティングの寿命も延びます。
今すぐプロリアンをお試しください!
不動態化処理と陽極酸化処理の違い
陽極酸化と不動態化 どちらも金属を保護する層を形成する。ただし、それぞれの方法には独自の仕組みがある。 の主な機能 不動態化 金属の表面に自然に形成された保護層を処理する方法です。ステンレス鋼は、既存の(自然な)クロム系酸化皮膜を利用するため、この方法で処理されることが最も一般的です。表面の不純物や遊離鉄を弱酸で除去することで、酸化皮膜の形成を促進し、耐食性を向上させます。
このプロセスは、スマートフォンの筐体、ノートパソコンのフレーム、自転車の部品、建築用窓枠など、アルミニウム製の部品によく用いられます。
陽極酸化処理は主にアルミニウムに用いられます。これは、酸性溶液中で金属に電流を流すことで、制御された厚い酸化皮膜を形成する電気化学プロセスです。陽極酸化皮膜は表面の耐久性を向上させるだけでなく、外観を美しくするために着色することも可能です。
不動態化処理は、耐食性を維持するために、外科手術器具、食品加工用バルブ、ポンプ、ステンレス鋼製ファスナーなどのステンレス鋼部品に広く適用されている。
要約すると、陽極酸化処理はアルミニウム表面に厚い保護酸化皮膜を形成し、美観を向上させる一方、不動態化処理はステンレス鋼の自然に発生する酸化皮膜を保護・維持する。
硝酸とクエン酸による不動態化処理:違いは何?
実際には、 硝酸凍結 は、次のようなステンレス鋼グレードによく使用されます。 304と316 次のような部品について 航空宇宙用ファスナー、バルブ本体、および機械加工継手。
硝酸とクエン酸はどちらもステンレス鋼の処理に使用できますが、それぞれ ASTM A967およびAMS 2700。 これらの処理方法はそれぞれ異なり、一般的に、処理方法の選択は、対象となるステンレス鋼の種類、その金属に求められる仕様、および/または廃棄物処理や安全性といったその他の考慮事項に基づいて行われます。
クエン酸は異なる働きをする。キレート作用を利用してステンレス鋼の表面から鉄を除去し、溶存酸素を利用して安定した酸化層の形成を促進する。 クエン酸不動態化 一般的に選ばれるのは 医療機器、食品加工機器、医薬品成分 取り扱いがより安全で、有害廃棄物の発生量も少ないためです。
どちらの酸処理方法も本質的に優れているわけではないことに留意すべきである。良好な結果を得るためには、酸溶液の組成、温度、時間など、処理プロセスのあらゆる側面を適切に管理し、適用される仕様に従うことが不可欠である。
比較表
|
機能 |
硝酸 |
クエン酸 |
|
仕組み |
表面を酸化させ、遊離鉄を除去します。 |
キレート化と酸素によって鉄を除去する |
|
一般的な使用 |
航空宇宙および産業 |
環境に配慮した用途や安全性を重視した用途 |
|
主要な要件 |
酸の濃度と接触時間を厳密に制御する |
適切な酸素濃度と溶液濃度 |
|
環境影響 |
より強力で、廃棄物の取り扱いには注意が必要です |
より安全で、より簡単に廃棄できる |
|
製品仕様 |
AMS 2700、ASTM A967 |
ASTM A967(許可されている場合)、AMS 2700 |
Boda Techで不動態化処理を施した金属部品を注文する方法
At プロリアンテック耐食性と耐久性を向上させるため、不動態化処理を施した特注部品をご依頼いただけます。CADファイルをアップロードするだけで、価格と納期を含む見積もりを即座に入手できます。 ステンレス鋼やその他の金属には、後処理として不動態化処理が可能です。 不動態化サービス その他の表面仕上げ加工については、弊社チームまでお問い合わせください。
また、後処理オプションや表面仕上げについても詳しく知ることができ、CNC加工部品に最適な処理方法を選択できます。