
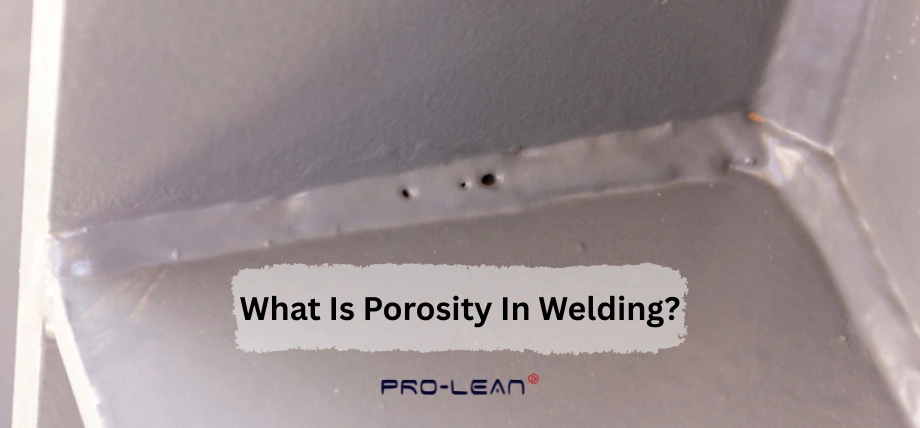
溶接の気孔率
溶接の気孔は、工業用途において溶接品質、構造の完全性、性能に悪影響を及ぼす一般的な欠陥です。
溶接におけるポロシティとその発生原因、影響、そして予防策について学びましょう。主要なパラメータと業界のベストプラクティスを理解することで、欠陥を最小限に抑えながら高品質な溶接を実現できます。
溶接における気孔率とは何ですか?
ポロシティとは、溶接部が冷却される際に閉じ込められる小さな空隙(ガスポケット)を指す用語です。これらの小さな気泡は、機械構造を損ない、溶接部を弱め、応力による破損や割れを引き起こします。
多孔性の種類
多孔性はさまざまな形で現れ、それぞれの種類が独自の特性を持っています。
表面の気孔率
溶接面に目に見えるガス溜まりが見られる。表面気孔の最も一般的な原因は、シールドガスの被覆不足である。
地下の多孔性
内部の空洞は、X 線または超音波検査を使用した非破壊検査 (NDT) によって発見されました。
ワームホール多孔性
溶接時にガスが急速に閉じ込められることで、細長い管状の孔が形成される。
均一な多孔性
均一に分布した小さな気孔は、多くの場合、汚染された材料または不適切な溶接パラメータに関連しています。 これらのタイプを理解することで、溶接工は気孔を効果的に特定し、対処できるようになります。
今すぐプロリアンをお試しください!
溶接における気孔の原因
溶接部には、溶融池内にガスが閉じ込められ、溶接が凝固する前に逃げることができなくなると、ポロシティが発生します。この欠陥の原因は、材料特性から不適切な溶接技術まで、いくつかあります。
物質汚染
汚染された母材や充填材により、気孔率は重大な問題となります。一般的な汚染物質には以下が含まれます。
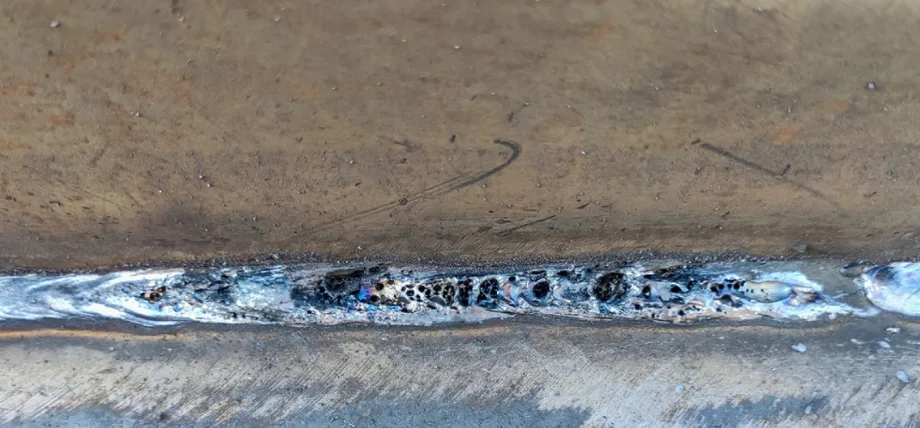
一列に並んだ複数の溶接孔
水分
溶接により素材表面に吸収された水分が放出され、気孔が形成されます。
オイルとグリース
機械作業や取り扱いによる残留物が蒸発してポケットを形成します。
錆やスケール
鋼表面の酸化物層は溶接パドルまで運ばれることはありません。
パイプラインを溶接する場合、特に石油・ガス産業のような湿気の多い環境では、溶剤やワイヤーブラシを使用した溶接前洗浄によって溶接前に水分と酸化物を除去することが重要です。
不適切なシールドガスの適用
溶接プールはシールドガス(アルゴンやCO2など)によって大気から遮断されています。ガスの被覆に関する問題の例としては、以下のようなものがあります。
- ガス流量が低い: シールドが不十分だと、窒素や酸素が溶接プールに入り込んでしまいます。
- 過剰なガス流量: 大気を巻き込む乱流を引き起こします。
- ガス管の漏れ: 機器の故障により、溶接部へのガス供給が減少します。
良好な溶接範囲を確保するには、MIG溶接では15~25立方フィート/時(CFH)のガス流量を使用します。溶接姿勢や環境条件に応じて調整してください。
溶接パラメータが正しくない
溶接ユニット
電圧、電流、移動速度などの溶接パラメータは、溶接部の多孔性に直接影響します。
高電圧高電圧はアーク長を長くする可能性があり、その結果アークが不安定になり、溶融池の形成不良や気孔の発生につながる。
低電流加熱が不十分だと溶接部にガスの痕跡が残る可能性があります。
高速移動速度: 溶接速度により溶融池からガスが漏れるのを防ぎます。
プログラマブル ロジック コントローラ (PLC) を使用すると、自動車製造で使用される自動溶接システムのパラメータを正確に制御できるため、大量生産における多孔性を最小限に抑えることができます。
環境要因
特に屋外溶接の場合、風や通風など、外部要因によってシールドガスの被覆が拡散します。湿度が高いと水分も侵入し、水素誘起多孔性が発生する可能性が高まります。
今すぐプロリアンをお試しください!
気孔が溶接品質に与える影響
多孔性により溶接部の機械的特性と完全性が弱まり、これは工業用途では特に重大な問題となります。
強度と延性の低下
ガスポケットは応力集中部となり、溶接部の引張強度と延性を低下させます。圧力容器や荷重支持部品といった高リスク用途では、わずかな気孔でも壊滅的な破損につながる可能性があります。
腐食感受性
表面の多孔性により、溶接部は環境要因の影響を受けやすくなり、過酷な海洋環境や化学処理環境では腐食が発生します。
基準への不適合
産業用溶接規格は、AWS D1.1(構造用鋼)またはASME Section IX(圧力容器)です。気孔率がこれらの制限を超えると、これらの要件が適用される用途において溶接が失敗する可能性があります。
溶接における気孔の防止方法
適切な材料と溶接パラメータを使用し、適切な品質管理を行うことで、気孔の発生を防ぐことができます。気孔を低減するための具体的な対策は以下のとおりです。
溶接前の準備
クリーンベースマテリアル:
脱脂、ワイヤーブラシ、または研磨剤で油分、使用済み、水分を除去します。アセトンはステンレス鋼の表面の深刻な汚染物質を除去するために使用されます。
乾燥充填材:
被覆アーク溶接(SMAW)用の電極および溶加材は、湿度管理された環境で保管してください。低水素電極は、使用前に予熱(250~300℃)してください。
機器の検査:
装置はシールドガスを安定して供給していますか (ガスライン、レギュレーター、トーチに漏れがないか確認してください)?
溶接パラメータの最適化
材料とプロセスに基づいて溶接設定を調整することに留意してください(アーク溶接溶接(TIG溶接またはMIG溶接)が必須です。
- MIG溶接炭素鋼の場合、電圧範囲は18~24V、ワイヤ送り速度は毎分200~400インチを使用します。
- TIG溶接: 100/200 インチ厚のステンレス鋼の場合、アンペア数を約 1 ~ 8 A に設定して、安定したアークが生成されて継続できるようにします。
- 移動速度: 10~15インチ/分(ガスを逃がすため)
きれいなパイプの溶接
溶接シールドガスの選択
材料に適したシールドガスを選択し、 溶接工程:
- アルゴン: ステンレス鋼とアルミニウムのTIG溶接に最適です。
- アルゴン-CO2混合ガス(75/25): 炭素鋼MIG溶接に適しています。
- ヘリウム: 高密度材料への浸透が促進され、より高い流量が必要になります。
品質管理対策
- 非破壊検査(NDT): X 線、超音波、または染料浸透法を利用して、地下の多孔性を見つけます。
- 溶接工のトレーニング: オペレーターは欠陥防止方法論に関する認定とトレーニングを受ける必要があります。
- プロセス監視: 圧力容器のような繊細な溶接では、センサーを使用して、リアルタイムのガスの流れ、安定したアーク、溶接プールの動作を監視します。
結論
多孔性は予防可能 溶接不良洗浄、ガス流量の最適化、非破壊検査の導入といったベストプラクティスを用いることで、溶接工は欠陥のない高品質な溶接を実現できる。
信頼性が不可欠な業界では、ポロシティの把握と軽減が不可欠です。規格への適合を確保し、構造特性を最適化するためにも、ポロシティの把握と軽減は不可欠です。溶接品質における競争力を維持するために、最新の技術とトレーニングを常に把握しておきましょう。
溶接における気孔に関する経験を共有したり、以下のコメント欄で質問したりしてください。
専門的な溶接サービス プロリーンテック
Bodaでは、高品質の 溶接サービス 様々な金属に対応。当社の精密溶接ソリューションについて詳しくはこちらをご覧ください。今すぐお見積もりをご依頼ください。
FAQ
- 溶接時の気孔の発生をどうやって防ぐのでしょうか?
ベース基板の金属を清掃し、適切なシールドガスを使用し、リグのメンテナンスを行ってください。また、溶接電極に湿気が入らないように保管することも重要です。
- 多孔性はどのようにして防ぐのでしょうか?
母材を洗浄し、適切なシールドガスを使用して溶接プールを適切にシールドすることが重要です。
- 7018 の多孔性の原因は何ですか?
7018 の多孔性は、アーク長の延長と、不適切な保管により電極に吸収された電極コーティング内の水分によって発生します。
- 溶接ではどの程度の多孔性が許容されますか?
AWS D1.1 では、単一の気孔の直径が最大 3/8 インチの気孔が許可されます。要件に応じて、他の規格を使用して許容される気孔率を確認できます。