
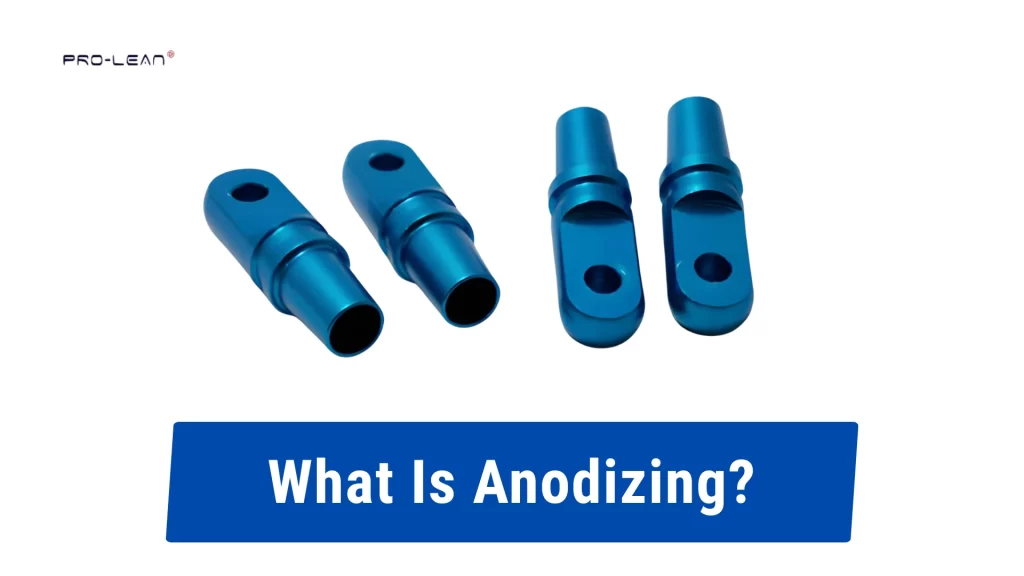
同一の青色アルマイト処理部品
陽極酸化処理は金属部品に酸化層を形成します。機械加工された部品は、 プレート、ハウジング、ブラケット アルミニウムは、取り扱い、湿気、軽度の摩耗にさらされることが多い。むき出しのアルミニウムは傷がつきやすく、酸化が始まる。陽極酸化処理は表面を制御し、安定させる。しかし 陽極酸化処理とは何ですか?
これは、電流を流した酸浴中で行われるプロセスです。部品が陽極として機能し、基材金属上に酸化皮膜が形成されます。これは独立したコーティングではないため、使用中に欠けたり剥がれたりすることはありません。
店舗は用途に応じて厚みを調整します。 一般的な部品であれば、10~25ミクロン程度の厚さで十分です。摺動板や治具接触面などの摩耗面では、硬質アルマイト処理によって40~60ミクロンの厚さに達することができます。
処理後、表面はわずかに多孔質の状態になります。これにより、必要に応じて染色が可能になります。シーリング処理によって細孔が閉じられ、耐腐食性が向上します。
この記事では、 陽極酸化処理とは何か? どうやって アルミニウム 陽極酸化 本書は、陽極酸化処理の手順を段階的に解説しています。陽極酸化処理の種類、それぞれの適用箇所、そして工場がどのように処理工程を管理するのかを説明します。また、よくある問題点、限界、そして部品に最適な処理方法を選択する方法についても解説しています。
陽極酸化処理とは?(定義と基礎知識)
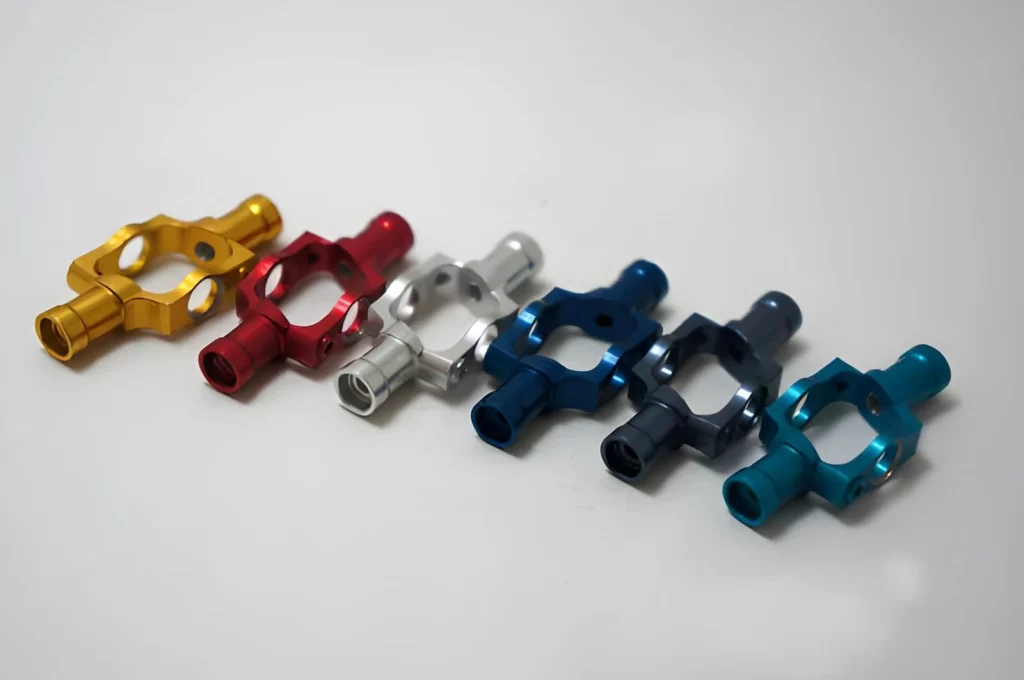
アルマイト処理されたアルミニウム部品
陽極酸化処理は、機械加工された金属部品の表面に施されるいくつかの処理(仕上げ)の1つです。 プロリアンテック当社では主に、自社のCNC加工機で加工したアルミニウム部品に陽極酸化処理を施しています。
比較する場合、 アロジンと陽極酸化陽極酸化処理により 薄く、剥がれない酸化皮膜。 つまり、陽極酸化処理によって生成される酸化層はアルミニウム自体から形成され、その寿命を通して金属に付着したままとなる。ただし、陽極酸化処理後も表面に加工痕が残る場合がある。
当社の施設では、まず部品を薬品の入ったタンクに入れ、その後電源に接続します。システムに電流が流れ始めるとすぐに、アルミニウム表面が反応し、酸化皮膜が形成されます。酸化皮膜の厚さは、陽極酸化処理開始前に設定された条件によって異なります。
アルミニウムは陽極酸化処理に容易に反応するため、一般的にハウジング、ブラケット、プレートなどの製造に使用されます。チタンやマグネシウムも陽極酸化処理が可能ですが、これらの材料は日常的な機械加工では比較的まれです。
陽極酸化皮膜の厚さは、部品の用途によって異なります。最も一般的に使用される保護コーティングは、 10から20ミクロン 十分な保護と許容できる外観の両方を提供します。滑りや摩擦などの用途で追加の摩耗保護が必要な部品は、通常、より厚い(硬い)陽極酸化層でコーティングされます。 40ミクロン。
陽極酸化処理を行う際の最後の留意点は、腐食防止効果はあるものの、表面処理の問題には対処できないということです。そのため、表面処理(陽極酸化処理)を完了する前に、過剰な切削痕や傷などの加工上の問題点が表面に現れることになります。
今すぐプロリアンをお試しください!
陽極酸化はどのように機能しますか?
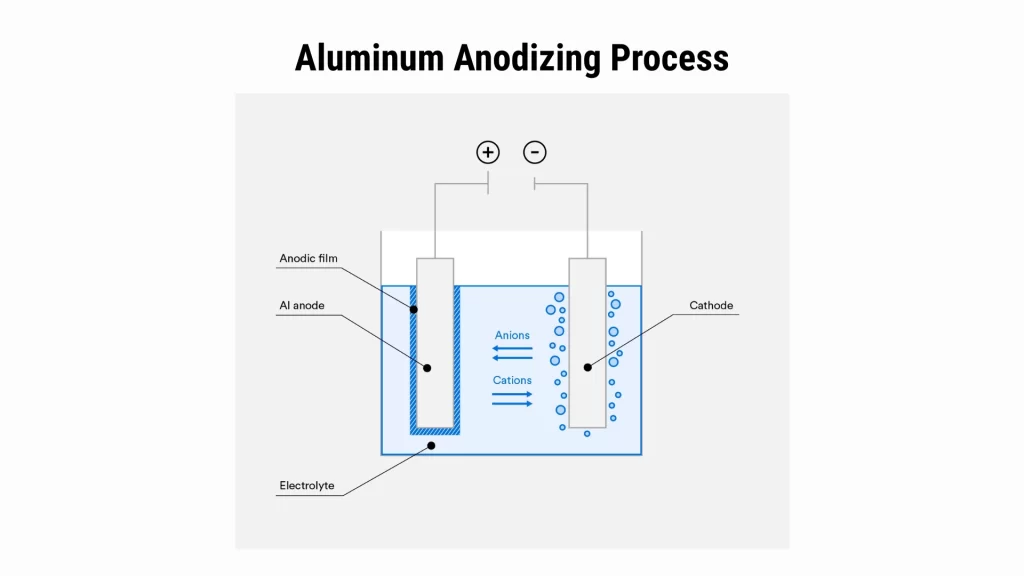
アルミアルマイト処理
陽極酸化皮膜は主にアルミニウム金属向けに開発された技術である。電気化学的に、アルミニウムの表面層を酸化することで、制御された酸化層を生成する。
その層を作るには、流れる電流の量(アンペア数)、使用する化学溶液の種類(電解質)、そして対象物を溶液に浸しておく時間という3つの要素を制御する必要があります。
表面の洗浄と準備
工程は洗浄から始まります。陽極酸化処理を行う前に、部品を洗浄します。油、冷却液、切削油などはすべて除去する必要があります。その他の汚染物質が残っていると、コーティングが均一にならない可能性があります。
洗浄後、部品に軽くエッチング処理を施す場合があります。エッチング処理は表面のごく薄い層を除去することで、すべての部品に均一なコーティングを施すことを可能にします。
この段階では、部品の表面仕上げが重要になります。なぜなら、陽極酸化処理では機械加工痕が埋められないからです。陽極酸化皮膜は、部品の表面の質感に沿って形成されます。
治具の設置と電気配線
洗浄された部品は導電性ラックに取り付けられます。これらのラックは、各部品が処理される際に、電気伝導性のある材料が連続的に供給される経路を提供します。
各ラックの背面には、正極端子に接触する端子台が設けられています。各部品はこの端子に直接接触します。陰極板はタンク内部に吊り下げられ、負極端子に接触します。良好な電気的接触が不可欠です。良好な電気的接触が得られない場合、部品は不均一なコーティングを受けるか、接触不良箇所で「焼損」を起こします。
電解質浴条件
タンクには酸性溶液が満たされています。標準的な陽極酸化皮膜処理に最も一般的に使用される溶液は硫酸です。タンクの温度は制御可能で、通常は18~22℃(68~72°F)に保たれます。
均一な層形成には、安定した槽内環境が必要です。槽内を攪拌することで、イオンが槽全体に均一に分散され、コーティングの厚さのばらつきを防ぐことができます。
電流応用と酸化物形成
端子に電圧を印加すると、回路に電流が流れ始めます。電解液中の酸素イオンがアルミニウム表面に直接酸化アルミニウムを形成し始めます。酸化物は形成されるにつれて、母材金属から外側に向かって成長していきます。母材金属の一部も酸化物に変化するため、高精度部品を成形する際には、酸化物化による寸法変化を常に考慮する必要があります。同時に、酸化物の制御された溶解により、層全体に微細な孔が形成されます。
コーティングの成長と厚さの制御
陽極酸化皮膜の厚さは、いくつかの変数に依存します。
- 電流密度
- タンク内の時間
- タンクの温度
標準範囲:
- 装飾コーティング: 10 - 15μm
- 一般工業用塗料: 20 - 25μm
- 耐摩耗性コーティング(硬質アルマイト処理): 40 - 60μm
電流密度を高め、処理時間を長くすると、より厚いコーティングが得られるが、端部の焦げ付きを防ぐためには、より厳密な制御が必要となる。
陽極酸化処理後
陽極酸化処理後、各部品の表面は多孔質になります。色を付けたい場合は、これらの細孔に染料を注入することができます。そうでない場合は、最終製品は自然な灰色またはマットなアルミニウム色になります。
シーリングプロセス
封止処理によって、酸化層内の細孔が塞がれます。封止処理は、部品を沸騰したお湯に浸す方法、または市販の様々な製品を用いて化学的に行う方法があります。封止処理が完了すると、耐食性が向上し、表面の安定性が長期間にわたって確保されます。
陽極酸化処理にはどのような化学物質が使用されますか?
陽極酸化の大部分は酸性電解浴を使用します。陽極酸化の実際の化学反応は陽極酸化の種類によって異なりますが、多くの工業的な陽極酸化処理では、形成される皮膜の厚さと表面特性の両方を制御するために、標準的な電解液と添加剤を組み合わせて使用します。
一次電解質溶液(酸浴)
硫酸は、あらゆる種類の陽極酸化(タイプI、タイプII、タイプIII)において、一般的に第一選択肢とされています。アルミニウム表面への均一な酸化膜形成を制御する上で、硫酸は最良の選択肢であることが証明されています。そのため、CNC陽極酸化製造において、硫酸は圧倒的に最も一般的に使用されている酸です。
クロム酸は、非常に薄いコーティングを必要とする限られた状況(典型的には、寸法変化を最小限に抑えることが求められる航空宇宙分野)で使用されてきました。
工程制御用浴添加剤
各工程における陽極酸化浴の制御方法に応じて、工程制御を支援するために様々な添加剤が溶液に添加される場合がある。これらには以下が含まれる。
- 有機酸により表面安定性が向上する
- 溶解速度を調整するためのアルミニウム塩。
- 浴槽のpHを安定させるための緩衝剤
これらの添加剤は、作業者が気づかないことが多いものの、浴槽の維持管理に不可欠な要素である。
すすぎおよび中和溶液
陽極酸化処理後、部品は脱イオン温水または弱アルカリ性リンスで洗浄し、表面に残った酸性を中和してから封止処理を行います。
シーラント
最終工程では、密封は以下の2つの方法のいずれかで行われます。
- 高温脱イオン水(最も広く使用されているシーラント)。
- 酢酸ニッケル系シーラント(腐食防止効果を高めるために使用される)。
陽極酸化処理の主な種類は何ですか?
陽極酸化処理は、使用する酸の種類、塗布する層の厚さ、および使用条件に応じて、いくつかのプロセスのいずれかになります。部品を機械加工する工場は、どのプロセスを使用するかを決定します。 陽極酸化処理の種類 予想される摩耗、腐食性環境への曝露の可能性、および適合公差を維持する能力に基づいて使用する。
工業的な陽極酸化処理方法は以下のとおりです。
タイプ I – クロム酸陽極酸化処理
クロム酸陽極酸化処理では、比較的薄い酸化皮膜が形成される。得られる皮膜は比較的薄く、典型的な皮膜の厚さは0.5~2.5ミクロンである。
タイプIは、寸法変化が最小限で済む場合に主に使用されます。航空宇宙用途で使用されるブラケットや溶接構造物は、タイプIの使用例としてよく挙げられます。
クロム酸陽極酸化処理には、高度な装飾性はありません。クロム酸陽極酸化処理によって、くすんだ灰色の仕上がりになります。見た目はあまり魅力的ではありませんが、耐腐食性バリアとして、また塗装や接着剤の塗布に適した安定した表面として、大きな利点があります。
クロム酸陽極酸化処理は硫酸陽極酸化処理よりも薄い層を形成するため、より複雑な形状の部品にも使用でき、部品の薄い断面に大きな応力を発生させることなく処理できる。
タイプ II – 硫酸陽極酸化
硫酸陽極酸化処理は、陽極酸化皮膜を製造するための標準的な方法です。CNC加工されたアルミニウム部品はほぼすべて、何らかの形で硫酸陽極酸化処理を受けています。皮膜の厚さは約5~25ミクロンです。皮膜の厚さに影響を与える要因は、処理時間、電流密度、および合金の種類です。
陽極酸化処理後、得られたコーティングには全体に細孔があります。これらの細孔に染料を浸透させることで、以下のような着色仕上げが得られます。 ブラックアルマイト処理されたアルミニウム密封処理を施すと、得られるコーティングは汎用用途において耐腐食性を発揮します。
筐体、カバー、パネル、電子機器筐体などの部品は、美観と許容できるレベルの耐摩耗性の両方が求められるため、タイプII陽極酸化処理が用いられます。
生産目的においては、タイプII陽極酸化処理は経済的で入手しやすく、機械加工に一般的に使用されるほぼすべてのアルミニウム合金と互換性がある。
タイプ III – ハードアルマイト処理(ハードコート)
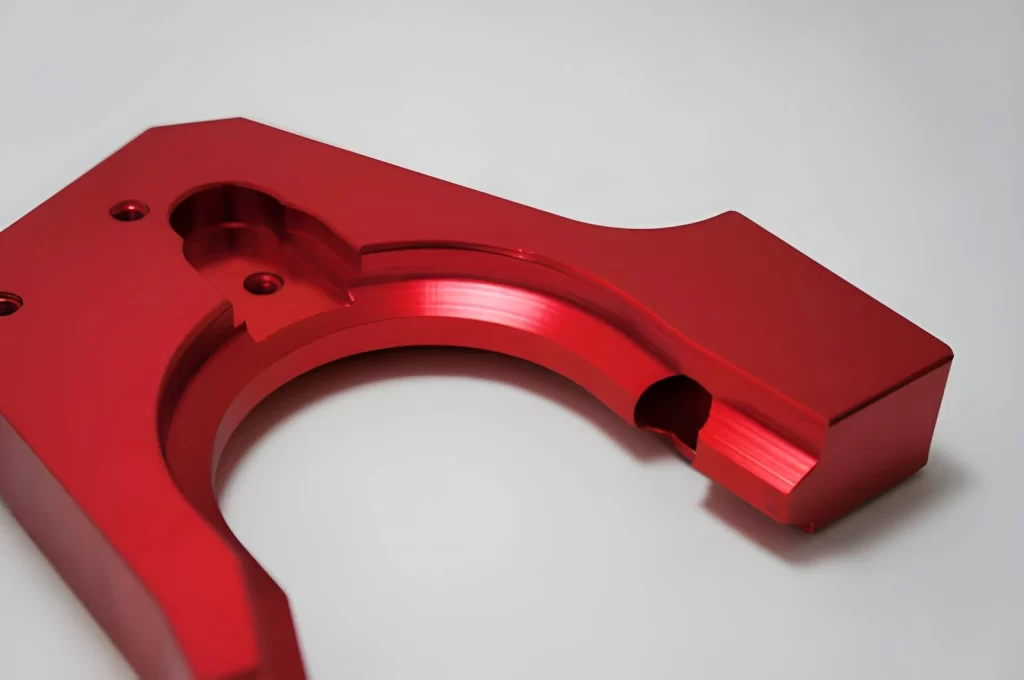
赤色の陽極酸化アルミニウム部品
硬質陽極酸化処理は、タイプII陽極酸化処理と同じ硫酸化学反応を利用しますが、より厳格な管理下で行われます。そのため、より低い温度でより高い電流密度で皮膜が形成されます。
処理条件を厳しくすると、より厚いコーティングが形成される。一般的なコーティングの厚さは12~50ミクロンである。
コーティング層は基材よりも密度が高いため、基材よりも硬くなります。したがって、摺動摩耗や衝撃荷重を受ける部品に適しています。
油圧ピストンロッド、バルブボディ部品、ギア部品、摺動部品などのコンポーネントには、タイプIII陽極酸化処理が施されています。これらの部品は、周期的な荷重と摺動運動を受けます。
硬質コーティングされた表面は耐摩耗性を向上させる一方で、部品の寸法も大きくなる。そのため、設計者は組み立てや取り付けの際に、この寸法増加分を考慮する必要がある。
クイック比較スナップショット
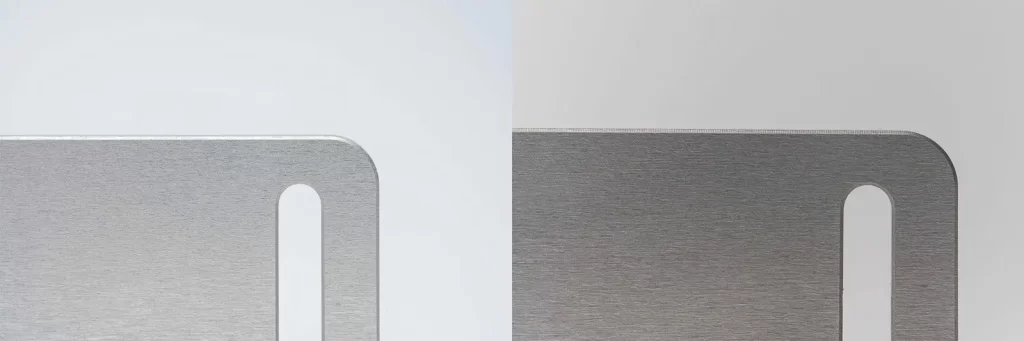
タイプIIとタイプIIIの陽極酸化処理仕上げ
表01:アルミニウム陽極酸化処理の種類
| タイプ | 電解質 | 厚さ (μm) | 表面特性 | 主な用途 | 行動 |
| タイプI | クロム酸 | 0.5 – 2.5 | 薄くてくすんだ灰色 | 航空宇宙、部品の接着 | 加工後の形状が変わらない必要がある場合に、適合性への影響が最小限となる。 |
| タイプII | 硫酸 | 5 – 25 | 多孔質で染色可能 | 一般的なCNC部品 | 寸法に若干の伸びが見られるが、通常のクリアランスでは許容範囲内である。 |
| タイプIII | 硫酸(管理対象) | 12 – 50 | 密度が高く、硬い表面 | 摩耗部品および摺動部品 | 機能面への目に見える蓄積物のため、設計上の余裕が必要である。 |
今すぐプロリアンをお試しください!
機械加工部品の陽極酸化処理前に確認すべき事項
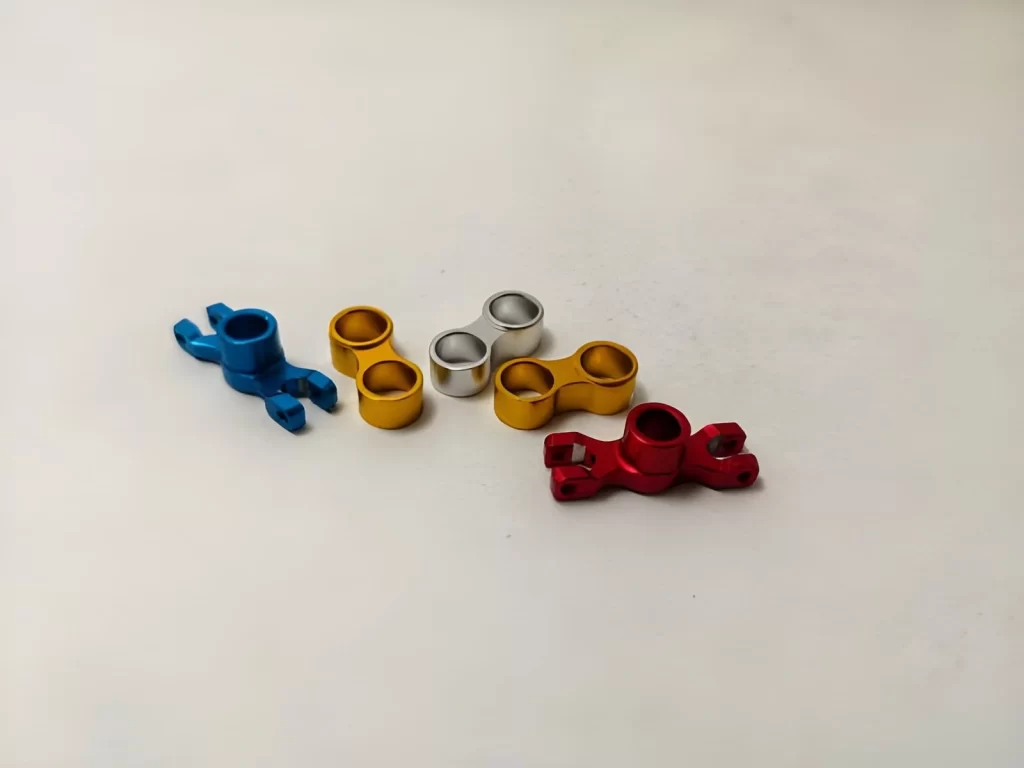
CNC旋削加工部品 - 陽極酸化アルミニウム
陽極酸化処理は、表面と周囲環境との相互作用を変化させます。仕上げ工程での潜在的な問題を回避するため、仕上げ工程に出す前にいくつかのチェックを行う必要があります。
部品が正しく組み合わさらない場合、ほとんどの場合、設計者や機械工が設計・加工段階でいくつかの重要な項目を確認することの重要性を見落としていたことが原因です。
素材の選定
CNC加工において、陽極酸化処理の主要材料はアルミニウムです。アルミニウムは陽極酸化処理中に非常に安定した反応を示し、常に良好なコーティングが得られます。
チタンやマグネシウムなどの他の金属も陽極酸化処理が可能ですが、反応特性が異なるため、バッチごとに結果がばらつくことがあります。実用的な観点から、陽極酸化処理を計画している場合は、単一のアセンブリに複数の材料を使用することは避けるべきです。
ラックと接触痕
タンク内で自由に浮遊する部品とは異なり、陽極酸化処理時には部品はラックに取り付けられます(電流を流すため)。すべての取り付け部/接点はコーティングされません。
すべての取り付け部/接触点は、必ず仕上げ面に小さな跡を残します。一般的に、この種のマーキングは、以下のような目に見えない部分に適用されます。
- 取り付けエッジ
- 隠された顔
- 機能しない表面
この部分を塗装する予定がない場合、意図しない場所に跡が残る可能性があります。
コーティングの成長によるサイズ変化
陽極酸化処理は、単に部品の表面に層を形成するだけではありません。陽極酸化層は材料内部に形成され、内側と外側の両方に成長します。
多くの工場で陽極酸化処理に関して一般的に採用されている「ルール」は、陽極酸化層の厚さの約半分が材料内部に成長し、残りの部分は外側に成長するというものである。
例えば、陽極酸化層全体の厚さが20マイクロメートル(µm)の場合、各寸法(すべての辺)は約10マイクロメートル(µm)増加します。したがって、陽極酸化層の形成による影響は、以下のような問題を引き起こす可能性があります。
- シャフトと穴が適合する
- ねじの噛み合い
- シール/シールエリア
高精度が求められる部品を加工するには、加工前にクリアランスを増やす必要がある。
陽極酸化処理後の表面仕上げ
陽極酸化処理では、以前の機械加工痕は除去されません。修正するのではなく、陽極酸化処理前の表面状態をそのまま再現するだけです。多くの場合、部品の陽極酸化処理前に、所望の表面仕上げ状態が確立されます。標準的なCNC加工の表面粗さは、用途に応じて1.6 µm Raから3.2 µm Raの範囲です。
深部または複雑な領域におけるカバレッジ
すべての領域が均一に処理されるわけではありません。深い凹部、盲穴、狭い角部などでは電解液の流れが制限されるため、色が薄くなったり、ムラが生じたりする場合があります。これは陽極酸化処理の特性であり、設計段階で想定しておくべき事項です。
陽極酸化処理は化学プロセスですか?
陽極酸化処理は2段階のプロセスです。 化学および電気。 重要な点は、これが自己完結型の化学プロセスであり、外部コーティングを必要としないということである。その代わりに、電解浴中で熱(電気の形で)と化学物質を加えることで、金属の表面化学を変化させる。
陽極酸化処理された部品は酸性溶液に浸され、直流電流(DC)に接続されます。電子が回路を流れるとすぐに、溶液中の酸素が陽極酸化アルミニウム表面と化学反応を起こします。アルミニウムが酸素と反応すると、基材金属から直接生成される酸化アルミニウムが形成されます。
したがって、これは単純な塗装やメッキとは異なります。既存の金属に新しい層を単純に塗布するのではなく、陽極酸化処理は化学反応と電気的に補助された化学反応によって、元の金属から直接、全く新しい酸化アルミニウム層を作り出します。
機械加工の観点から見ると、陽極酸化は電気化学と呼ばれる二重のプロセスであり、電気エネルギーと化学反応が同時に発生して最終的な層を形成する。
続きを読む:陽極酸化処理とパウダーコート: 部品にはどちらが最適ですか?
陽極酸化処理と電気めっきの違い
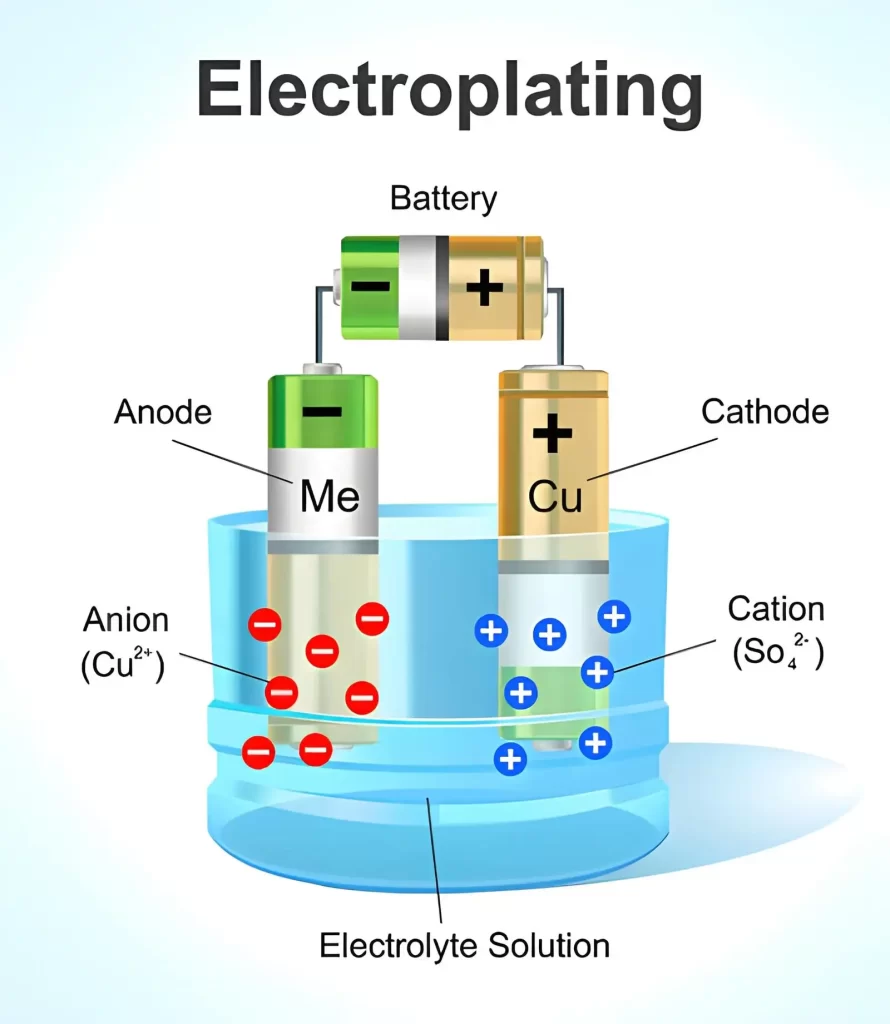
電気めっきプロセス – 図解
陽極酸化処理と電気めっきは、どちらも電解液中で直流電流を用いるという点で共通している。しかし、表面で起こる化学反応は全く異なる。
機械加工の観点から見ると、陽極酸化処理は基材の表面を変化させるのに対し、電気めっきは金属層を追加する。
ベースメタルはどうなるのか?
陽極酸化処理は、元の金属があった場所に酸化アルミニウムを形成することで、アルミニウム基材を変化させます。陽極酸化皮膜は基材上に形成されます。一方、電気めっきは基材に変化を与えません。その代わりに、基材上に新しい金属層が析出します。
部品の電気的役割
陽極処理では、部品を陽極(正極)として接続し、その表面で酸化反応が起こるようにする。
陰極処理では、対象部品が陰極(負極)として接続され、金属イオンが対象部品に向かって移動し、析出する。極性を反転させることで、生成されるコーティングの種類が完全に変化する。
コーティング形成方法
| 側面 | 陽極酸化 | 電気めっき |
| レイヤーソース | ベースアルミニウムが反応する | 外部の金属イオンが沈着する |
| 成長の方向性 | 内向き+外向き | 外見のみ |
| ボンドタイプ | 基板と一体化 | 表面に堆積した層 |
陽極酸化処理による表面改質によって、新たな表面層が形成される。電気めっきによって、元の表面の上に新たな別層が形成される。
次元変化挙動
陽極酸化処理中に寸法変化が生じると、部品の両面で表面の厚みが増加します。陽極成長の約50%は部品内部で発生することが観察されています。めっき処理中は、部品の外面のみが厚みを増します。めっき処理中に部品に1ミクロンずつ厚みが増すごとに、嵌合公差が大きくなるため、厳しい公差でCNC加工された部品では重大な問題が発生する可能性があります。
膜厚制御
陽極酸化皮膜の一般的な厚さ範囲は次のとおりです。 5~25μm(タイプII)および0~50μm(硬質陽極酸化処理)。
電気めっきコーティングの範囲は 通常1~20μm使用する金属によって異なります (例:ニッケル、クロム、金) 陽極酸化皮膜の厚さは、主に特定の電流密度での運転時間によって決まる。
一方、電気めっき皮膜の厚さは、一般的にめっき工程の所要時間とめっき効率によって決まる。
表面機能の運用
陽極酸化層内部には硬質の酸化皮膜が存在する。これらの皮膜は高い耐摩耗性を提供するとともに、ある程度の耐腐食性も備えている。
しかし、これらのフィルムは電気的に絶縁性があります。どのような種類の 金属の陽極酸化処理 基板上に堆積された電気めっき層内には、異なる特性が存在する。
- ニッケル:耐摩耗性および耐腐食性
- クロム:硬質の装飾面
- 金:導電性と腐食安定性
したがって、成膜プロセスと基板上に成膜される材料の両方が、各層が実際に使用される際の性能に影響を与える。
機械加工部品における欠陥挙動
陽極酸化処理前に表面に存在していた工具痕は、陽極酸化処理後もそのまま残ります。ただし、めっき処理によって平滑化効果が得られるため、以前の切削加工によって生じた欠陥は、めっき処理中に部分的に改善される可能性があります。
しかし、めっき前に表面に非常に深い工具痕があった場合、薄いめっきを施した後でも、それらの痕跡は依然として目立つでしょう。
アルマイト処理の色にはどのようなものがありますか?
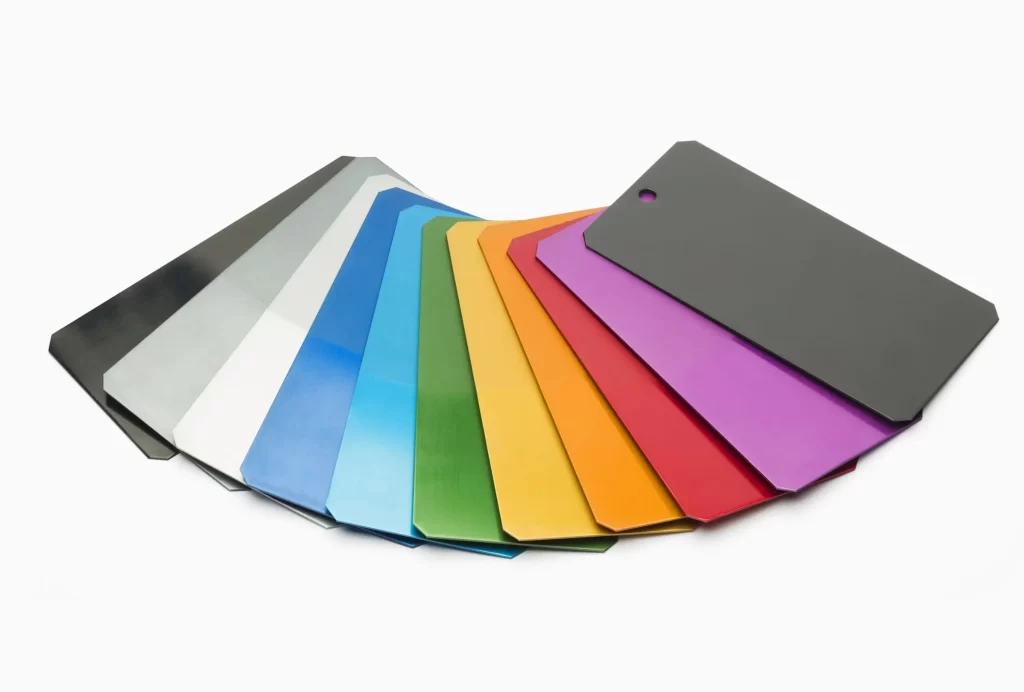
カスタマイズされたカラーアルミニウム陽極酸化処理
陽極酸化処理されたアルミニウムは、酸化皮膜が形成された後、着色することができる。陽極酸化処理後も表面は多孔質であるため、封止処理前に染料を吸収する。
製造工程において、色の選択は染料の安定性、コスト、および部品の用途によって決まります。一部の色は、バッチ生産において管理しやすいという理由で、より頻繁に使用されます。
一般的な陽極酸化処理の色オプション
- ブラック
- 青
- レッド
- グリーン
- イエロー
- オレンジ
- パープル
今すぐプロリアンをお試しください!
金属の陽極酸化処理の利点と限界
陽極酸化処理は、CNC(コンピュータ数値制御)加工において、加工されたアルミニウム表面に薄い陽極酸化層を形成することで、加工面の寿命を延ばすために使用されます。
製品に付加価値を与え、部品の基本設計変更を必要としない加工方法を選択する場合、陽極酸化処理はその選択肢の一つとなり得ます。そのため、陽極酸化処理は、より高いレベルの耐食性と、機械加工後の均一な表面仕上げが求められる用途に最適です。
陽極酸化の利点
防食
陽極酸化皮膜はアルミニウム表面に直接形成されるため、湿気や冷却液との直接接触を防ぐバリアとなります。その結果、多くの部品が製造現場や作業場において、保管、取り扱い、さらには限られた屋外暴露にも耐えられることが実証されています。
表面耐摩耗性
未加工のアルミニウムと比較して、陽極酸化皮膜ははるかに硬くなります。工具、治具、および取り扱いによる表面の摩耗が軽減されます。用途としては、ブラケット、カバー、マウントなどがあり、これらの部品は組み立て環境において長期間にわたって外観を維持します。
仕上げオプションに適したより良い表面
陽極酸化処理を施すと表面が均一になるため、染料も均一に付着します。生のアルミニウムは色の定着性にばらつきがあることが多く、黒色と透明色は一般的に生産において最も均一な仕上がりとなり、ロットごとのばらつきも少なくなります。
陽極酸化処理の限界
製造工程における色のばらつき
色はバッチごとに一定ではありません。合金の色は、表面処理(表面仕上げ)や電気化学セル(浴)の条件によって変化する場合があります。色によっては、他の色よりも色のばらつきが大きい傾向があります。例えば、赤や黄色などの鮮やかな色は、黒や自然な仕上げなどのくすんだ色よりも色のばらつきが大きくなります。
処理後の傷の露出
陽極酸化層は非常に薄いため、表面層に傷がつくと、その下のアルミニウムが露出します。このような傷は、他の塗料で馴染ませたり、部分的に補修したりすることができないため、傷による損傷が発生した場合は、通常、部品を再加工するか、そのまま受け入れるかのどちらかを選択する必要があります。
加工誤差の修正方法はありません
陽極酸化処理は元の表面状態をそのまま反映するため、機械加工中に生じた欠陥を修正することはできません。これには、粗い機械加工面、工具痕、寸法不良などが含まれますが、これらに限定されません。
陽極酸化処理が可能な材料
陽極酸化処理は、主にCNC加工や量産においてアルミニウムに用いられます。他の金属も陽極酸化処理が可能ですが、処理過程における挙動が異なるため、より特殊な用途で使用されます。
一般的な陽極酸化処理材料
- アルミ
- アルミニウム合金
- 真鍮の陽極酸化処理
- チタンアルマイト
- マグネシウム
- 亜鉛
- 銅
- マンガン
- 陽極酸化鋼
陽極酸化処理された部品の品質を評価する方法
ほとんどの場合、陽極酸化処理された部品の品質管理は、目視検査と寸法測定の組み合わせによって行われます。一般的な製造環境では、品質保証の最初のいくつかのステップの目的は、陽極酸化皮膜が均一に塗布されていること、すべての嵌合部品が正しく組み合わさっていること、および陽極酸化処理中に加工上の異常が発生していないことを確認することです。
表面の外観
表面の初期検査は、標準的な照明下で実施する必要があります。部品全体にわたって均一な外観が望ましいです。
陽極酸化浴に染料を添加した場合、色の均一性も望ましい。電流密度が高すぎたり、ラックの設置が不適切だったりして陽極酸化が不完全な箇所は、通常、平面や端部に濃い色や薄い色の部分として現れる。
接触痕と火傷痕
加工中にラックと接触する部品の部分を検査してください。これらの部分には完全な陽極酸化皮膜が形成されることはありませんが、その大きさや数は限定的であるべきです。
接触点付近に焼け跡や不規則な箇所が見られる場合、一般的には電気接続不良、または陽極酸化処理中の局所的な電流密度の過剰を示しています。
コーティング範囲
部品の端部、凹部、およびポケット状の領域における陽極酸化皮膜の連続性を確認してください。皮膜に断裂がある場合は、これらの領域への電解液の流れが不十分であるか、電気化学セル内での部品の位置決めが不適切であることを示しています。
寸法チェック
陽極酸化処理後、機能上重要な寸法を測定します。陽極酸化皮膜の厚さがわずかに増加しているため、シャフトや穴などの密着部分はすべて、陽極酸化処理後に検査し、適切なクリアランスが維持されていることを確認します。
表面の感触と耐久性
硬質陽極酸化処理および軟質陽極酸化処理を施した部品は、軽く触れた際に比較的滑らかな表面を持つべきです。通常の使用条件下では、どちらのタイプのコーティングも容易に傷がつくことはありません。コーティングの剥離や欠けが見られる場合は、電気めっき工程前の汚染、または工程管理の不備を示しています。
陽極酸化処理は高価ですか?
一般的に、陽極酸化処理は、CNC加工工場でアルミニウム部品に施せる最も低コストな仕上げ加工方法です。陽極酸化処理では大量の材料が添加されず、後処理も最小限で済むため、電気めっきなどの他の多くのコーティングよりも一般的に安価です。
総コストは、仕上げる部品のサイズ、一度に処理する部品の総数(つまり、少量のバッチか大量の注文か)、必要な表面仕上げ品質、および希望する陽極酸化処理の種類によって異なる場合があります。
タイプII(硫酸)陽極酸化処理は最も安価で、最も一般的に使用されています。一方、硬質陽極酸化処理(タイプIII)は、より精密な温度制御、より高い電流、およびより長い処理時間が必要となるため、追加費用がかかります。
アルミニウム陽極酸化処理サービスについては、プロリーンテックまでお問い合わせください。
プロリーンテックでは、 陽極酸化 サービス CNC加工されたアルミニウム部品は、表面仕上げが厳密に管理され、バッチ品質も安定しています。仕上げ前に、部品の形状、表面状態、マスキング領域を確認し、陽極酸化処理後の適切なコーティング被覆と適合性を確保します。
当社では、機能的な陽極酸化処理と外観的な陽極酸化処理の両方に対応しており、透明仕上げと着色仕上げの両方をご用意しています。一般的なカラーオプションとしては、黒、青、赤、その他標準的な工業用カラーがあり、部品の用途や品質要件に基づいて選択されます。
- 一般的な保護および着色仕上げのためのタイプII陽極酸化処理
- 摩耗部品および摺動接触部品に対するタイプIII硬質アルマイト処理
- 透明色と染色色のオプションがあり、バッチごとの色合わせも徹底しています。
- 陽極酸化処理開始前の表面および公差検査
- 一貫した仕上がり管理によるバッチ生産サポート
陽極酸化処理の審査をご希望の場合は、図面または部品をBoda Techまでお送りください。処理開始前に、実現可能性、色の選択肢、寸法への影響などを確認いたします。