
「板金加工がなければ、一部の産業は存在すらしないと言っても過言ではありません。これはほぼすべての製造業で必要とされています。板金溶接プロセスの全体と最終的なプロセスを見てみましょう。」
金属加工において、板金溶接はさまざまな用途に不可欠な工程です。 溶接継手の種類 溶接とは、熱、圧力、またはその両方を用いて2つ以上の金属部品を融合させることを指します。溶接工程は、金属部品の表面を融点まで加熱することから始まります。その後、溶融した金属が冷却される過程で結合し、強固な接合部を形成します。
均一な溶接を行うために、ベース材料内の隙間を埋めるために、溶融中にフィラーとして知られる別の材料も使用されました。これらの充填材は、 彼cトロード、アルミニウム、銅、ろう付け合金など。
もっと詳しく知る: 溶接と他の金属接合技術: 包括的な比較
板金溶接工程の方法
詳細に入る前に、アーク溶接の基本的な仕組みを理解しておきましょう。アーク溶接とは、溶接対象物への熱源としてアークの熱を利用する溶接方法です。このプロセスでは、2つの電極が使用されます。1つは負極で、母材と呼ばれます。もう1つは正極で、溶加材と呼ばれます。
板金溶接には、溶融・接合に使用するエネルギー源に応じて、複数の方法があります。それぞれの方法には、仕様と限界があります。詳しく見ていきましょう!
金属不活性ガス (MIG) 溶接
ガス金属アーク溶接という名前は、MIG溶接も連想させます。MIG溶接プロセスでは、電気アークを利用して溶加材を溶融させ、母材同士を接合します。シールドガス(アルゴンと二酸化炭素) MIG 溶接ツールの層は、溶接領域を周囲の大気汚染から保護します。
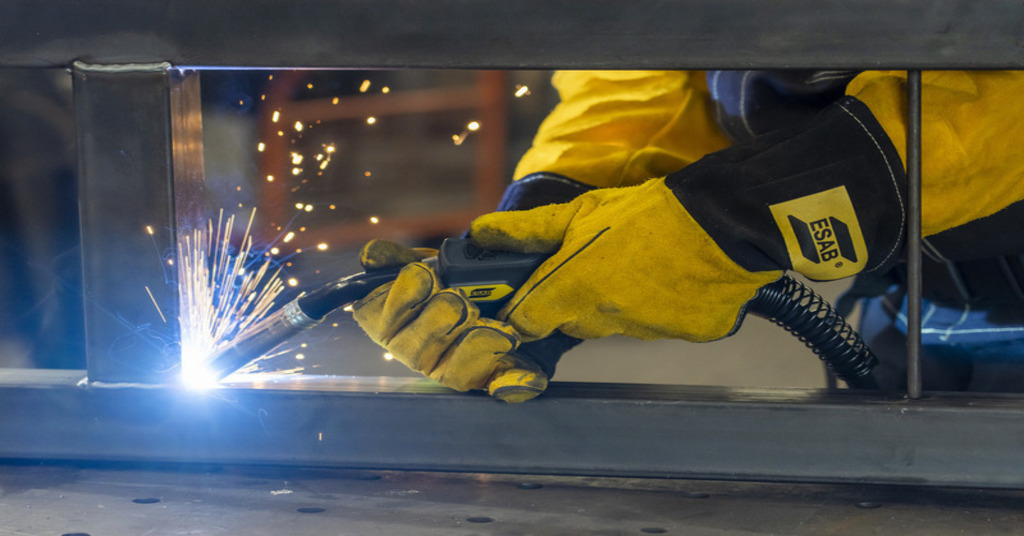
ミグ溶接
MIG溶接は、厚い母材にも薄い母材にも迅速に適用できます。さらに、比較的効率的で、高速かつ費用対効果に優れています。製造業、自動車産業をはじめとする様々な産業で日常的に利用されています。
タングステンイナートガス(TIG)溶接
これはアーク溶接の一種で、非消耗性のタングステン電極(溶加材)を用いて完璧な溶接を実現します。溶融池は、MIG溶接と同様に、ヘリウムやアルゴンなどのシールドガスによって外部からの汚染から保護されます。
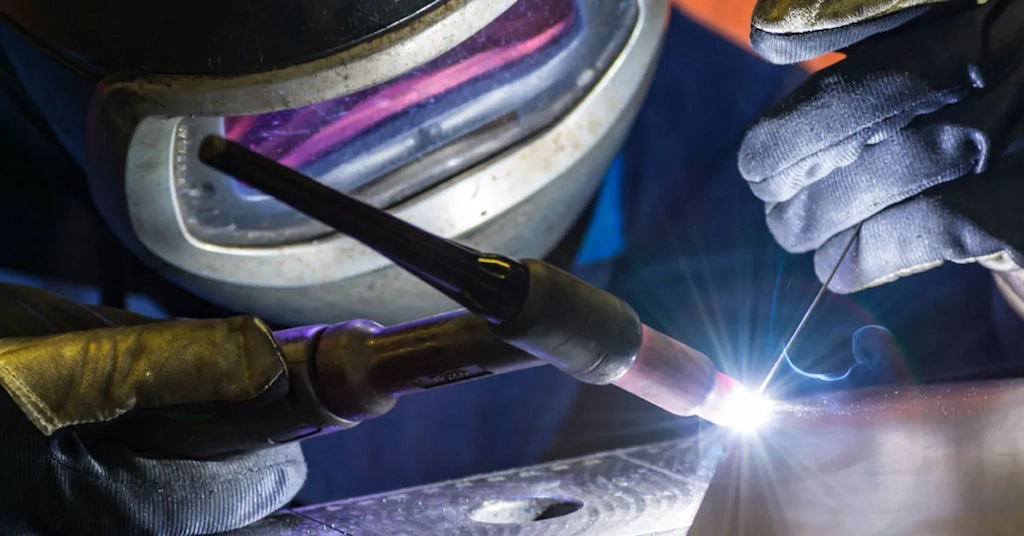
TIG溶接
TIG 溶接は、銅、ニッケル、マグネシウム、アルミニウム、チタン、クロムなどの非鉄材料に最適です。航空宇宙産業および航空産業は、よりきれいで、より精細で、高品質な溶接を実現するために TIG 溶接を使用しています。
プラズマアーク溶接(PAW)
PAWはタングステン材料を使用するため、TIG溶接とほぼ同じです。それにもかかわらず、アークをほとんど使用せず、溶接本体をトーチするために電極を配置します。金属は加圧ガスから生成されるプラズマによって溶融し、固体の溶接部を形成します。
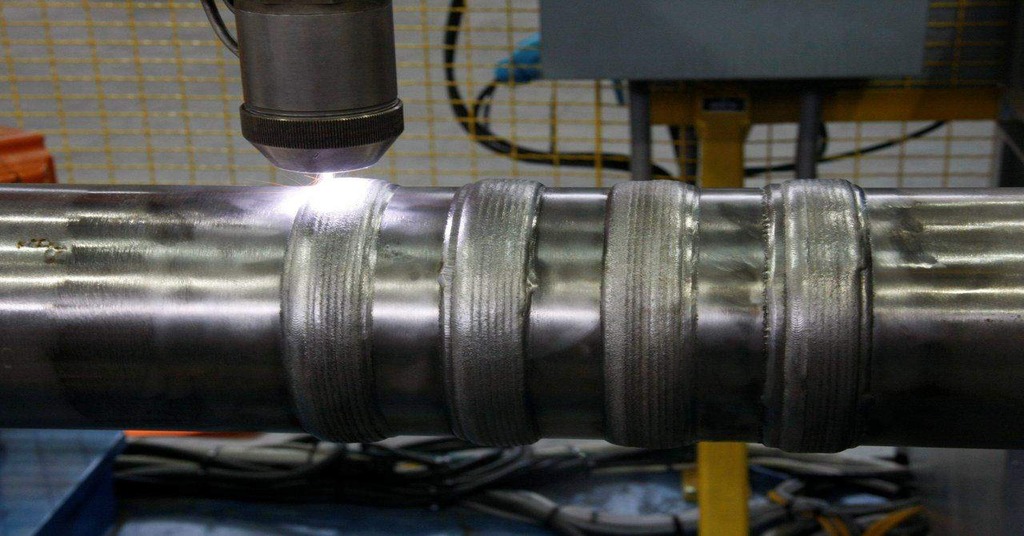
プラズマアーク溶接
少ない電力でスピーディに溶接できるため、船舶、航空機、製造業などに最適です。
レーザー溶接と電子ビーム溶接
名前が示すように、集中したレーザーと高速の電子ビームを熱源として使用して金属片を融合します。他の溶接方法に比べて比較的高速で、非常に洗練された溶接が得られます。レーザー ビームの出力を調整することで溶接の溶け込みを制御することもできます。
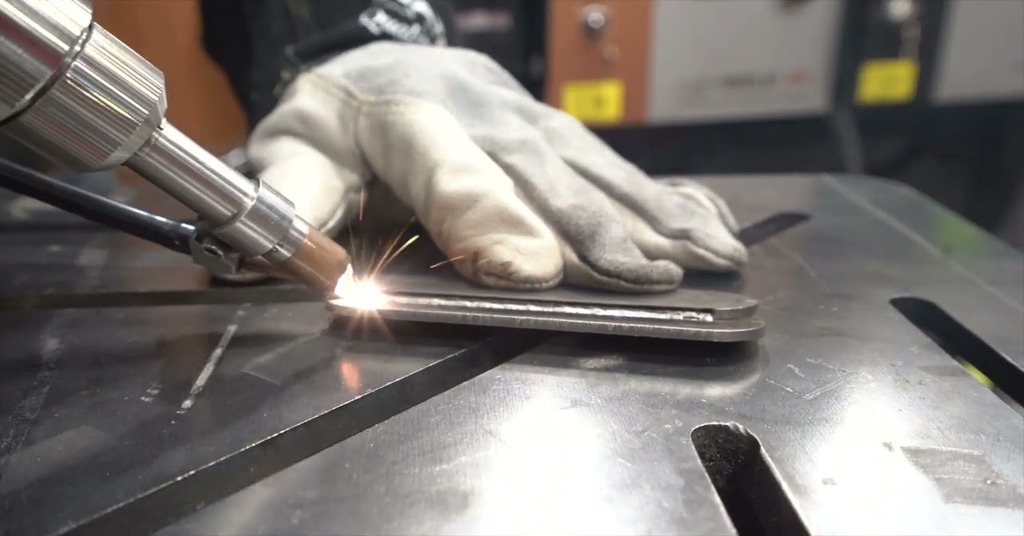
レーザーまたは電子ビーム溶接
ステンレス鋼、チタン、アルミニウム、炭素鋼などの材料は、 レーザー溶接さまざまな産業において、主に深い浸透性、精度、そして最小限の熱入力が求められる作業に使用されます。
ガス溶接
ガス溶接は最も単純な溶接方法で、ガスを注入して板金の部品を溶かし、溶けたときに溶融します。通常、オキシアセチレンや酸素などのガスが使用されます。この方法は非常に経済的で、他の溶接プロセスとは異なり電気の代わりにガスを使用し、鉄材料と非鉄材料の両方に適用できます。 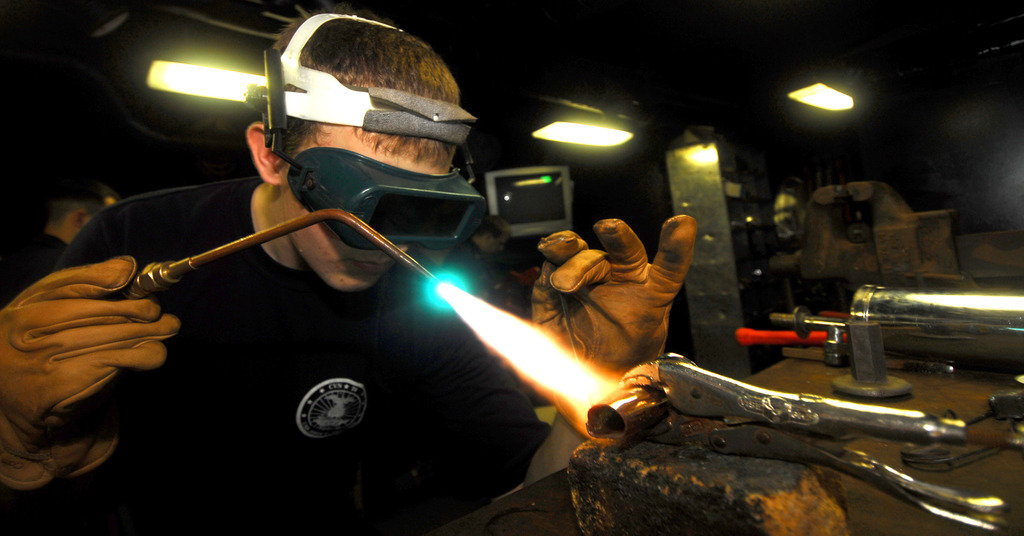
ガス溶接
ガス溶接は、ボルト、ワッシャー、ナット、スプリング、ネジ溶接などの小さな部品にも適しています。
スティック溶接
これは、フラックスに包まれた電極棒を使用する高価な金属板溶接プロセスです。いかなる種類のシールドガスも一切関与しません。ただし、溶接部にスラングを形成する電極を覆うフラックスの熱によって汚染が回避されます。
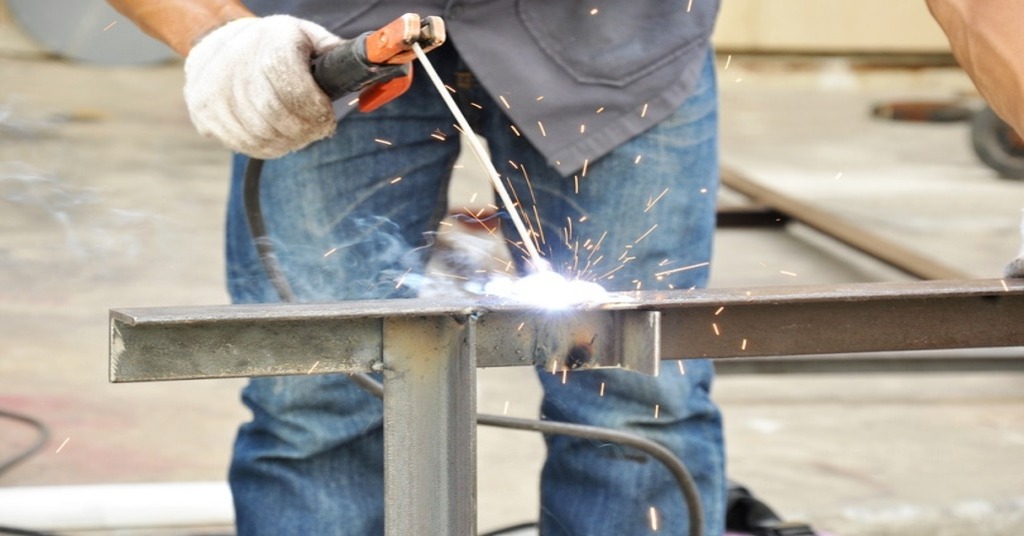
スティック溶接
スチールやアーチなどの超硬金属はスティック溶接に適した選択肢であり、主に鉄鋼製造、建設、造船業界で利用されています。
徹底してから 板金溶接の理解 プロセスを進める上で、今こそ、使用する溶接の種類に応じてどの表面を使用するかに焦点を移す必要があります。
今すぐプロリアンをお試しください!
板金溶接で使用される金属の種類
溶接方法について説明した後は、現在使用されている一般的な金属の種類について知ることが重要です。調べてみましょう 金属溶接のメリット 各金属は独自の特性と有用性を持っているためです。
表:板溶接に使用される金属とその性質と用途
| 金属 | 特性 |
公差 (±mm) |
厚さ(mm) | 溶接速度 (インチ/分) | 用途 | 適切な溶接タイプ |
| 高張力鋼 | 優れた強度、良好な成形性 | ±0.05~±0.15 | 0.8 – 6.0 | 6 – 12 | 自動車、構造物 | ティグ、ミグ |
| アルミ | 軽量、非磁性、耐食性 | ±0.1~±0.2 | 0.5 – 8.0 | 10 – 20 | 航空宇宙、自動車、エレクトロニクス、建設 | TIG、ガス |
| ステンレス鋼 | 耐食性、耐高温性、高引張強度 | ±0.05~±0.1 | 0.5 – 4.0 | 8 – 15 | 食品加工、調理器具、刃物、手術器具 | TIG、MIG、ガス、レーザーまたはビーム |
| 銅 | 高い導電性、高い強度重量比 | ±0.02~±0.05 | 0.2 – 2.0 | 5 – 10 | 電気、電子 | TIG、ガス |
板金溶接における表面の考慮事項
完璧な溶接を行うには、適切で最良の表面を選択することが重要です。以下に、よく見かける 4 つのサーフェスを示します。
- 垂直面
- 水平面
- 平面
- 頭上面
垂直面
溶接シャフトの姿勢は溶接機に向かって直立します。溶接中、溶けた金属は下に流れて堆積します。したがって、溶湯の流れを制御する必要があります。これは、溶接トーチを次の角度で保持することで実現できます。 45°電極が溶接池と火炎の間にある間、溶接位置に向けます。この表面はスティック溶接に適しています。
水平面
この構成では、溶接工には金属シートが水平に見えます。この位置での溶接には、すみ肉溶接と開先溶接の 2 種類があります。
すみ肉溶接: 一方の金属片をもう一方の金属片の上に置くか固定し、溶融するまで熱を加えて L 字型の溶接を行います。すみ肉溶接はすべてのサーフェス位置に適用されます。
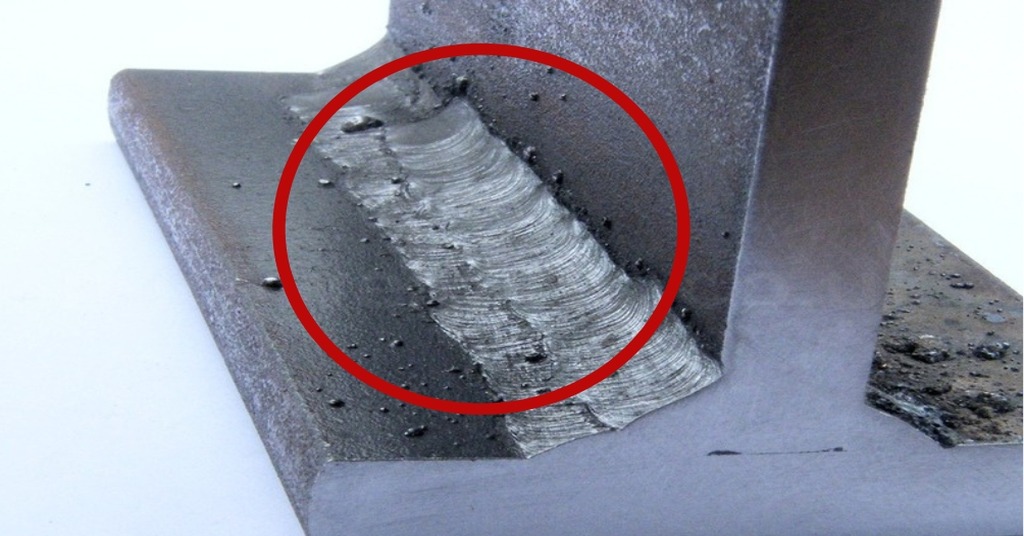
すみ肉溶接
開先溶接: 溝溶接では、金属片をプレスしたときに生じる継ぎ目が溝のように見える角度で互いの上に配置されます。開先溶接には水平面が適切な選択です。
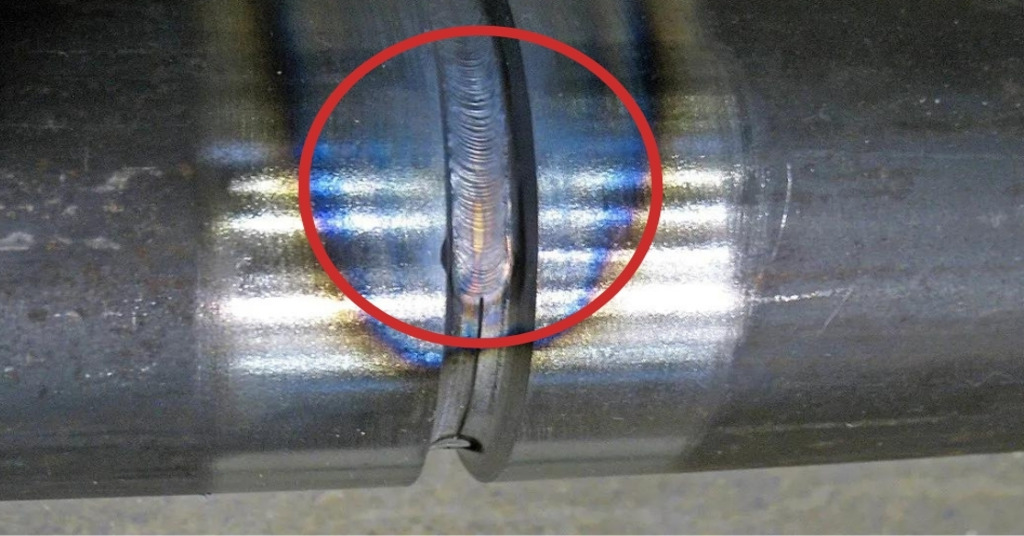
開先溶接
平面
板金溶接では、この表面は平らな位置にあるため、最も単純で作業しやすいと思われます。溶接は上面から行われ、溶融フロックは重力の補助を受けます。この表面に最適な板金溶接方法は TIG および MIG です。
頭上面
溶接は頭上で行われ、溶融金属の落下によって損傷を受ける可能性が高いため、最も不便で困難な表面です。この面は主にスティック溶接法に使用されます。この時代、リスクのため頭上面は限られています。
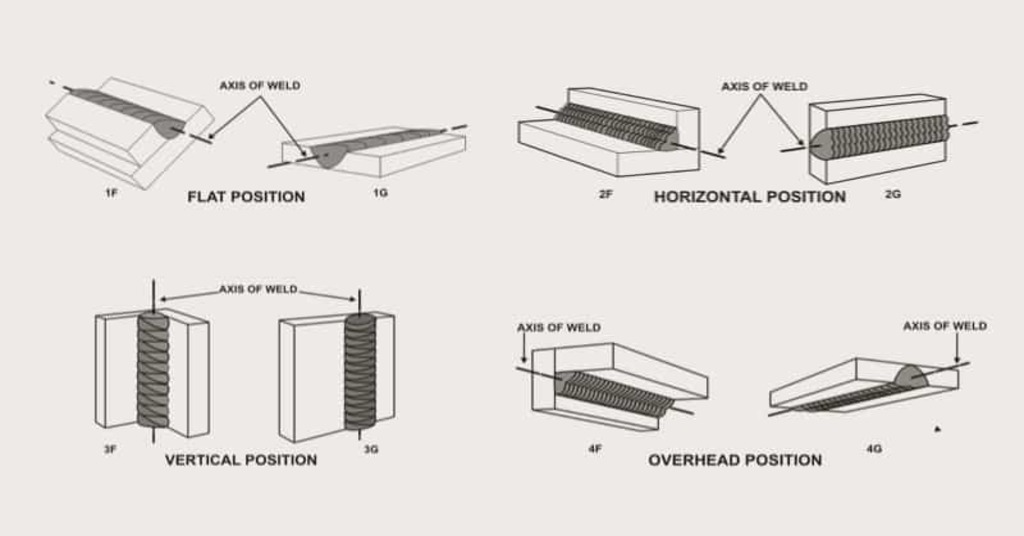
溶接位置
板金溶接に関するボーナス ヒント
最高水準の溶接を満たすために品質を向上させるには、溶接中にいくつかのヒントを認識する必要があります。
- 適切なフィラーメタルを使用してください:
フィラーメタルは、耐食性、優れた接合強度、および長寿命を備えている必要があります。シンナーは必ず母材とほぼ同じ化学的・物理的性質を持ったものを使用してください。
- 適切な溶接方法を採用する:
必要な溶接品質と板金の厚さに基づいて溶接プロセスを選択してください。薄い材料の場合は TIG 溶接、より薄い金属板の場合は MIG 溶接を選択してください。
- 細い線径を優先します:
あらゆる溶接工程に適しています。細いワイヤーは取り扱いが簡単で、きれいな溶接が行われ、溶解に必要な熱が少なくて済みます。通常、板金に応じて直径は 0.0023 ~ 0.030 の範囲が推奨されます。
- 入熱調整:
溶接時の熱の制御と調整は、製品の最終品質に影響を与えます。不適切な加熱は、巻き込みや焼き付きなどの欠陥を引き起こします。これを避けるために 溶接欠陥推奨される熱範囲は、最低から最高まで、30~70 KJ/in(溶接線1インチあたりのキロジュール)です。
- 高アルゴンベースのシールドガスを選択:
酸素とは異なり、アルゴンガスは金属と反応しないため、特に高濃度で混合した場合に有益なシールドガスになります。
今すぐプロリアンをお試しください!
Boda: 板金溶接の唯一の選択肢
最高品質の板金加工に憧れるなら プロレアン あなたの献身的なパートナーです。大規模プロジェクトから洗練されたデザインまで、当社は板金製造業界における幅広い専門サービスの提供に取り組んでいます。 溶接サービス それはあなたのニーズを満たすでしょう。
信頼できるパートナーとして、私たちは常に革新し、お客様のアイデアを芸術作品に変える準備ができています。補足的に、当社は迅速なリードタイム、適切なプロシング、エラーのない結果を保証します。
ご相談についてはお問い合わせください シートメタル製作 必要なものを入手してください 率 して、高成長のクロスチャネル戦略の構築を始めましょう!
まとめ
板金溶接の究極の目標は信頼性 溶接サービス 目的は、清潔で洗練された完成品を作り出すことです。適切な 溶接技術板金加工業界において、溶接工の実践的な経験と熟練した技術は不可欠です。このサービスは、航空宇宙、造船、自動車、建設などの主要産業で求められています。
この記事から、溶接方法から材料に至るまで、また特定の表面の使用法に至るまで、重要な技術的詳細について洞察を得ることができます。さらに、ボーナス ヒントは、溶接スキルを向上させるためのさらなるガイダンスを提供します。
よくあるご質問
Q1.薄い金属に適した溶接方法はどれですか?
繊細で繊細な溶接部品を作るには、薄い金属板にTIG溶接が最適です。
Q2.溶接可能な最薄材料の範囲はどれくらいですか?
薄い金属の溶接には、溶接プロセス中の熱を最適化するスキルが必要です。 TIG溶接は板厚0.8mmの金属板を溶接できます。
Q3.アルミニウムMIG溶接ではどの電流を使用すればよいですか?
MIG 溶接の場合、直流の方が効率的かつ高速です。 ACでもDCでも簡単に使えます。
Q4.溶接の公差と板厚の違いは何ですか?
金属溶接における公差とは、指定された寸法またはパラメータからの許容される偏差または変動を指します。一方、厚さは材料の 2 つの表面間の距離です。通常、インチ (in) またはミリメートル (mm) で測定されます。
Q5.板金溶接中にどのような安全対策を講じるべきですか?
安全性は、ワークを傷つけることなく安全に溶接するための鍵です. 金属溶接に必要な最も一般的な PPE (個人用保護具) は次のとおりです。
- 溶接面
- ハンドグローブ
- エプロンは着用する必要があります
溶接中の有害なガスを避けるためには、適切な換気も不可欠です。