
7075アルミニウムの加工ガイド
7075アルミニウムは、その高い強度と優れた切削性により、製造業において理想的な材料です。7075アルミニウムは、航空宇宙市場、自動車市場、そして高性能アプリケーションにも適しています。高強度合金であり、特定の鋼種と同等の降伏強度を有しています。アルミニウム特有の軽量性と優れた切削片形成性も備えています。この材料の最適化は、切削パラメータの最適化、工具の選定、そして治具の取り付けに関する知識を活用することで実現できます。
プロリーンテックは、 アルミCNC加工当社は7075アルミニウム合金をはじめとする高性能アルミニウム合金の豊富な使用経験を有しています。部品はCNC加工と熟練した機械工によって常に高精度に加工されます。 カスタムアルミニウム加工 当社が標準としてご提供するサービスは、試作品の開発から量産まで、必要な作業を時間通りに、最適な品質で提供します。
7075アルミニウムがCNC加工に最適な理由
アルミニウム7075は、比強度比に非常に優れています。軽量で高性能な部品が求められる用途に最適です。また、機械加工性にも優れているため、複雑な形状や幾何学的形状を容易に作成できます。 アルミニウムは耐疲労性が高く、航空宇宙産業など重量が重要となる産業に最適です。
7075アルミニウム材料の特性と化学組成
7075アルミニウム材料特性その化学組成によるものであるこれは合金ファミリーの中で特別な位置を占める亜鉛合金です。強度の点では鋼に匹敵するだけでなく、アルミニウムの加工性にも優れています。
化学組成
7075の主要合金は亜鉛(5.1-6.1%)で、銅(1.2-2.0%)、マグネシウム(2.1-2.9%)、 クロム(0.18%-0.28) 合金の強度特性を高める成分が含まれています。この組成では析出硬化熱処理を施すことができ、他の種類のアルミニウムよりもはるかに強度が高くなります。
機械加工用途で最も一般的なT6焼戻しは、最大引張強度83,000 PSI、最大圧縮強度73,000 PSIに達します。これらの値は中炭素鋼と同じで、アルミニウムの密度は2.81 g/cm3を維持しています。
鉄含有量は0.50%に制限されており、最適な機械加工性を確保しています。シリコン含有量は0.40%に低く抑えられており、最適な機械加工性を保証します。これらの不純物含有量の調整により、7075アルミニウムを適切な技術で機械加工する際に得られる良好な表面品質が実現されます。
機械的性質
グレード7075の方が優れている アルミニウムの強度 他のグレードよりも優れています。高い引張強度、優れた耐疲労性、そして優れた応力割れ耐性により、極度の負荷がかかる構造部品として最適です。
T73焼戻しは、耐久性と厚肉部が求められる用途に使用されます。応力腐食割れに対する耐性は優れていますが、強度は低くなります(引張強度78000 PSI)。用途によって、使用する材料の種類と熱処理の仕様が異なります。
T6 vs T73 テンパー
T6とT73は7075アルミニウムの変種です。化学組成は共通していますが、加工方法が異なるため、物理的特性が異なります。
7075-T6アルミニウムは、金属を熱処理することで調質されます。最適な機械的特性を得るために、人工的に過時効処理が施されます。 7075-T73は、金属を熱処理した後に得られるアルミニウムの調質材です。最大限の応力腐食耐性を得るために、人工的に過時効処理を施して安定化されています。
7075アルミニウムの加工特性
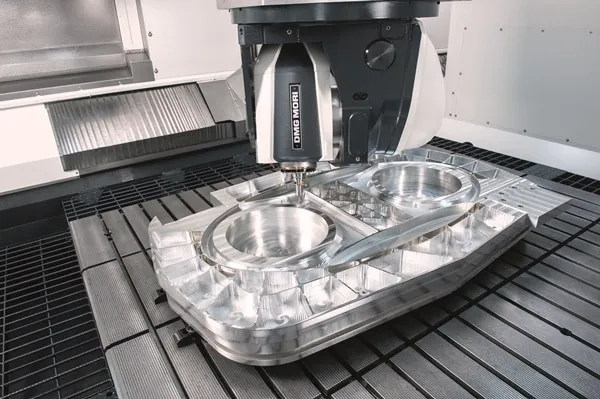
アルミニウム7075のCNC加工
7075アルミニウムの切削性は実に良好で、迅速な金属除去ときれいな仕上げを実現します。切削片と材料および切削片の特性によって、高い生産性を実現するCNC加工に最適な環境が決まります。
切削性評価とチップ形成
7075アルミニウムの切削性は、快削性黄銅と比較して70%です。これは、ほとんどのアルミニウム鋼および合金よりも優れています。適切なパラメータ制御を用いることで、切削速度の向上、工具寿命の延長、そしてよりきれいな表面を実現できます。これにより、サイクルタイムの短縮と安定した切削状態の維持が可能になり、生産性が向上します。
旋削加工およびフライス加工後、この合金は短くきれいな切りくずを生成します。これにより、再溶着の可能性が低減され、糸状の切りくずの堆積が除去されます。切りくず処理にはシンプルなシステムを採用し、高圧クーラントを使用することで切りくずの排出性を向上させています。構成刃先の切削には、超硬工具(または鋭利なPCD)の使用が推奨されます。T6焼戻しは、焼鈍処理に比べて脆い材料です。
ビルドアップエッジの挙動
アルミニウム7075は構成刃先が形成されやすい傾向があります。これは、送り速度が高く、切削速度がやや低めまたは中程度であることが原因です。構成刃先は、製品の仕上げ品質と切削工具のすくい角に影響を与えます。焼き戻し条件も刃先の形成に影響を与えます。焼き戻しが硬いほど、刃先の形成は少なくなり、焼き戻しが弱いほど刃先は少なくなります。
他のアルミニウム合金との比較
7075アルミニウムの機械加工性は良好ですが、6061アルミニウム合金と比較すると「B」スケールになります。6061は機械加工が容易で、必要な電力が少なく、滑らかな仕上がりになりますが、7075は6061よりもわずかに硬度が高いため、より多くの電力を必要とします。
7075アルミニウムのCNC切断パラメータ
高速加工
HSM戦略は、7075の優れた切削性により優れた材料除去率が得られるという利点を活用しています。これにより、複雑な形状と高品質の表面仕上げを備えたアプリケーションを実現できます。 アルミニウム精密加工 小径の工具と 15,000 RPM を超えるスピンドル速度。
トロコイドパスは、切りくずへの負荷を一定に保ち、ラジアル接触を小さくします。これにより、深い切削でも大きな送り速度で切削でき、工具の過負荷を防ぎます。この加工法では、従来の側面フライス加工と比較して、金属除去率が300~500%向上し、切削抵抗と発熱の低減により工具寿命も向上します。
生産性のさらなる向上は、アダプティブクリアリング戦略によって実現されます。この戦略では、材料が接触すると自動的に送り速度が増減します。これらのインテリジェントなツールパスは、従来のプログラミングで発生する工具の過負荷を発生させることなく、スピンドル負荷を一定に保ちます。
速度と送り
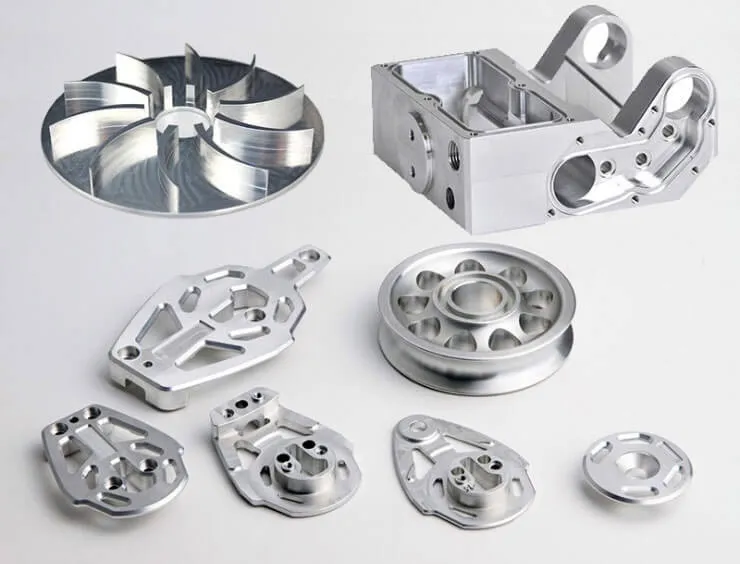
アルミニウム7075部品
7075アルミニウムを加工する際は、送り速度、切削速度、切込み深さの関係を最適化することで生産性を最大化します。優れた被削性により、工具を損傷するような加工パラメータでも加工可能です。
これらのパラメータは、機械の能力、ワークピースのセットアップ、そして望ましい表面仕上げに応じて調整を行うための良い出発点となります。現在の高速加工機は、適切な工具とワーク保持具を使用することで、これらの上限値に到達できます。
トロコイドクリアリングとアダプティブクリアリング
トロコイドクリアリングとアダプティブクリアリングは、アルミニウムの荒加工に効果的な方法です。優れた熱管理能力と切削抵抗の制御性に加え、従来の方法に比べて切りくず排出性も向上するため、好まれています。
7075アルミニウムと他の材料の比較
7075を他の合金と比較することで、エンジニアは特定の用途に使用する材料をより適切に選定することができます。これは、強度、重量、そして加工性のバランスが取れた唯一の合金です。
7075ビレットアルミニウムと4140スチール
比較するとき 7075ビレットアルミニウムと4140鋼、 いくつかの興味深いトレードオフが実証されている。焼入れ焼戻しされた 4140鋼の引張強度は90~150 ksiの範囲である。単位体積あたりの重量はほぼ3倍ですが、航空宇宙やレースのように強度と重量の比が重要なパラメータとなる状況では、7075鋼の方が優れています。部品を同じ応力レベルで使用する場合、7075鋼の重量は4140鋼で作られた部品の約60%になります。これは、アルミニウムの剛性が低いという事実を考慮して設計変更が行われたという前提に基づいています。
7075 vs 6061 vs 2024 vs 7050
7075を加工する際には、性能面で他のアルミニウムグレードと比較する必要があります。これは航空宇宙用途および高性能合金であり、代替品としては6061アルミニウム、2024アルミニウム、7050アルミニウムなどがあります。
機械加工に最も一般的に使用されるアルミニウムのグレード:
- 6061-T6: 弱い(最大 45,000 PSI)ですが、溶接には適しており、安価です。
- 2024-T3: 強度は同等(最大70,000 PSI)ですが、耐疲労性が向上しています。航空機の外板は一般的な素材であるため、機械加工がより困難になっています。
- 7050-T7451: より強度が高く、耐応力腐食性に優れています。コストは高くなりますが、より厚い板が望ましい選択肢です。
- 7075-T6 高応力コンポーネントの業界標準。強度、機械加工性、可用性の最適な組み合わせ。
7075アルミニウムの切削性は2024アルミニウムに比べて優れており、構成刃先の形成が少なく、切削片形成も良好です。7075は6061に比べて強度が高いため、部品の設計を軽量化できます。これは、性能が重視される用途において、材料コストがわずかに高くなるという欠点を補うものです。
今すぐプロリアンをお試しください!
アルミニウム加工に適した工具の選定
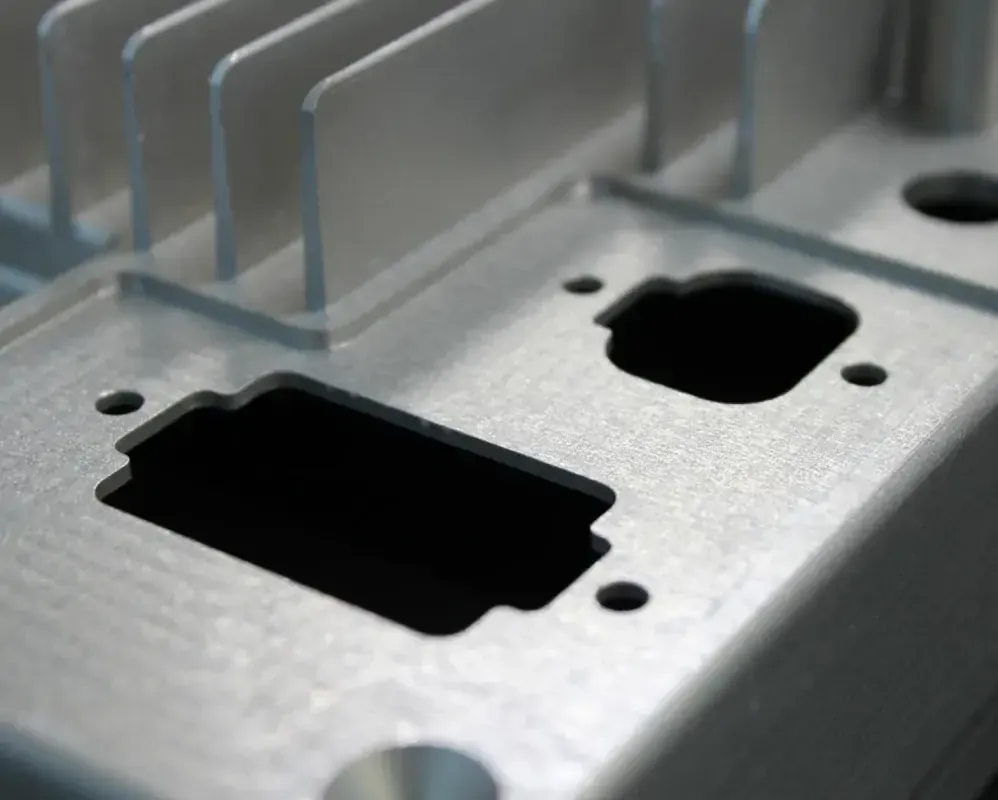
カスタムアルミニウム7075加工
7075材種を扱う場合、適切な工具を使用することで生産性と表面仕上げを最大限に高めることができます。材料特性により、鋼材や他の金属とは異なる工具形状とコーティングが必要となります。
7075用超硬工具形状
超硬工具は、アルミニウム加工において最も広く普及している選択肢です。優れた耐摩耗性と剛性を備え、高速加工でも寸法精度を維持できます。工具の性能は工具の形状によって左右されます。アルミニウム専用に設計された工具形状は、汎用工具よりも優れた性能を発揮します。
10~15度の正すくい角は、消費電力と切削抵抗を低減し、表面仕上げを向上させます。アルミニウムは母材が柔らかいため、より効果的です。しかし、硬い材料ではすぐに欠けてしまいます。
刃数は、切りくずの排出速度と送り速度に影響を与えます。2枚刃および3枚刃の設計は、深い切り込みを必要とする荒加工に最適です。仕上げ加工では、4枚刃および5枚刃のカッターの方がテーブル送り速度が速くなります。可変ヘリックスと可変ピッチは、アルミニウムの精密加工における表面品質を向上させます。
生産ライン向けPCDツール
このツールは、多結晶ダイヤモンドを使用したアルミニウムの加工に最適です。 PCDは、超硬合金に比べて寿命を数倍から1桁向上させることができます(通常、動作条件に応じて5~20倍)。
ダイヤモンドは摩擦係数が極めて低く、非常に硬いため、アルミニウムを摩耗することなく切断できます。刃先は鋭い切れ味を維持するため、長時間の生産工程でも表面の仕上がりが一定です。この特性は、特に航空宇宙産業において、部品の大量生産において寸法の一貫性が極めて重要となる用途で特に有効です。
PCDは、高品質な表面仕上げが求められる場合に最適な仕上げ材です。回転数と送りを最適化することで、Ra8~16の表面粗さを実現できます。二次研削・研磨工程を省くことで、製造コストの削減も可能です。
冷却剤と潤滑剤の戦略
アルミニウム7075機械加工部品
7075アルミニウムの加工では、クーラントを適切に使用することで、工具寿命、表面品質、寸法精度が向上します。7075アルミニウムの高い熱伝導率は低下しますが、チタンや鋼に比べて必要な冷却量は少なくなります。そのため、クーラントの選択と供給方法は依然として重要です。
冷却剤の種類と濃度
これらの冷却剤は、アルミニウムに特化した水溶性合成樹脂および半合成樹脂を使用して開発されています。冷却効果と潤滑効果の両方を備え、アルミニウムの汚れや腐食を防ぎます。
7075アルミニウムの機械加工における推奨濃度は5~8%です。これは、鋼の機械加工で通常必要とされる8~12%とは対照的です。濃度が低いと十分な冷却と潤滑が得られ、機械部品やワークピースへの残留物を最小限に抑えることができます。濃度がこれを超えると、アルミニウム表面から除去しなければならない白い堆積物が発生する可能性があります。
アルミニウムの腐食を防ぐため、クーラントのpHは8.5~9.5に維持する必要があります。pH、濃度、細菌汚染を定期的に監視・調整することで、クーラントの寿命が延び、加工の安定性が向上し、クーラント自体の寿命も延びます。残留油除去システムは、クーラントの性能を低下させる切削油の汚染を除去するのに役立ちます。
pHと汚染制御
アルミニウムは自然に表面に酸化層を形成します。これにより、汚染物質や腐食に対する耐性が得られます。最適なpH値は7~8です。この中性pH値では、アルミニウムは塩化物などの深刻な汚染物質に対して最適な状態を維持します。
ワークの保持と固定に関する考慮事項
アルミニウム7075バルク機械加工部品
7075アルミニウムの加工では、ワークホールディングを適切に使用する必要があります。特に、切削力によって歪みやたわみが生じる可能性のある薄肉部品や複雑な形状の部品の加工では、ワークホールディングが重要です。また、アルミニウム部品は荷重がかかっていると曲がりやすくなります。これは、この材料が鋼に比べて弾性係数が低いためです。
薄肉部品の分布
薄肉航空宇宙部品の固定に関連する問題の一つは、加工中に材料除去によって内部応力が変位し、歪んでしまうことです。対称的な加工シーケンスを使用し、反対側から材料を切削することはそれほど難しくありません。
真空治具や低融点ワックスは、大きな力をかけずに薄肉部を支えることができます。最終機械加工部品を事前に熱処理することで、応力緩和により重要な部品の寸法安定性を向上させることができます。部品の形状に合わせてソフトジョーで固定し、油圧または空圧クランプで固定することで、局所的な変形を抑制し、力を均等に分散させます。
高速動作のための治具設計
治具は、高速加工によって発生する高速切削力と遠心力に耐えられる必要があります。高速アルミニウムCNC加工用に設計された治具は、従来のパラメータで設計された治具よりも高い剛性が必要です。
つま先クランプまたはストラップクランプは、ワークピースのたわみを許容するモーメントアームを最小限に抑えるため、切削領域の近くでワークピースに噛み合う必要があります。引き下げ力は、サイドクランプが大きな切削負荷を受ける際に発生する可能性のある持ち上げモーメントを生じないため、押し下げ力よりも効果的です。
今すぐプロリアンをお試しください!
航空機グレードの表面仕上げを実現するための要件
航空宇宙用途では、32Raという微細な表面仕上げが求められることが多く、重要なシーリング面には16Raが求められることもあります。適切な工具とパラメータを使用すれば、7075アルミニウムをこれらの厳格な仕様に従って加工することが可能です。
切削加工では、鋭利な超硬合金または工具を使用し、高速(2,500~4000SFM)かつ微細な送り(0.04~0.006IPT)で加工すると、Ra16~32の表面粗さが得られます。ワイパーインサートを使用すると、さらに微細な表面粗さが得られます。これは、1回転ごとにワークに接触する切れ刃の数を2倍にすることで実現されます。
Boda Techにおける精密7075アルミニウムCNC加工
Boda Techは、カスタム金属部品とCNC加工のリーディングカンパニーです。経験豊富な機械工は、7075アルミニウムのカスタム精密加工において数十年の経験を有しています。アルミニウム合金の加工技術を熟知しています。Boda Techは、お客様の時間、費用、そして目標を大切にしています。最高品質で滑らかな仕上がりの部品を提供することで、お客様が望む成果を実現できるよう、パートナーとして尽力いたします。
まとめ:
7075アルミニウムの機械加工プロセスを理解することは重要です。パラメータを最適化し、プロセスを調整し、適切な工具を選択するために、確立された手法を適用することも不可欠です。この高強度アルミニウム合金は優れた被削性を有し、高い材料除去率、良好な表面品質、そして適切な加工を実現します。そのため、航空宇宙構造部品や高性能自動車部品に最適な材料です。精密機械部品もこの合金から作られています。
このガイドでは、7075部品を用いて安定した結果を得る方法について解説します。Boda Techは、精密アルミニウム加工において数十年にわたる経験を有しており、その経験をあらゆるプロジェクトに活かしています。高強度アルミニウム合金が抱える課題とその克服方法を深く理解しています。当社のスキルと専門知識は、試作開発から量産加工まで、お客様のニーズにお応えします。 見積もりを取得 お問い合わせください。