
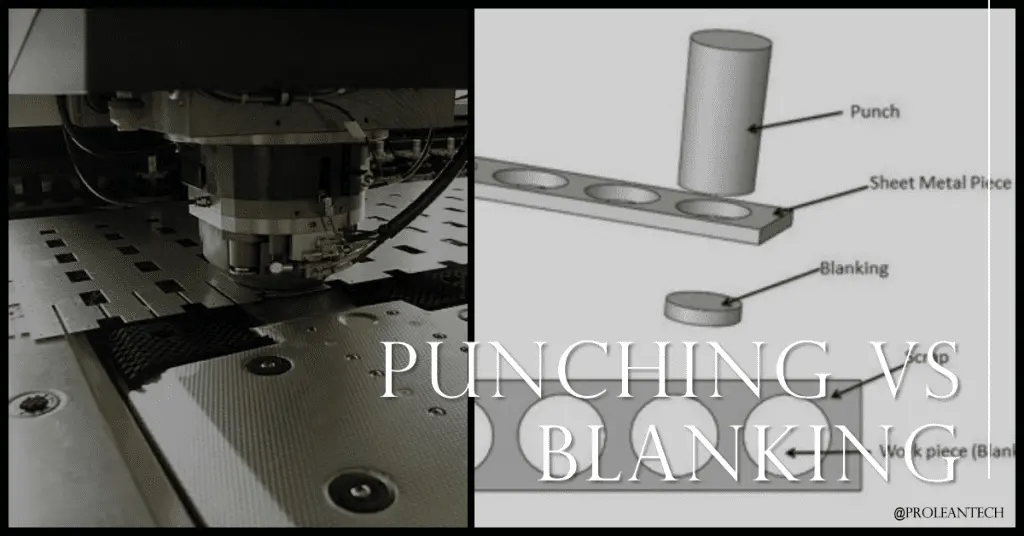
Ponsen van plaatstaal Ponsen en stansen zijn twee veelgebruikte technieken in de metaalbewerking. Bij ponsen worden gaten gemaakt met een ponsmachine, terwijl bij stansen metaal in specifieke vormen wordt gesneden met een matrijs. De keuze voor de ene of de andere techniek hangt af van factoren zoals het type metaal, de vereiste precisie en het gewenste resultaat. Zo wordt ponsen vaak gebruikt voor het maken van gaten in plaatmetaal, terwijl stansen vaker wordt gebruikt voor het vervaardigen van onderdelen uit plaatmetaal. Ondanks de verschillen worden beide technieken wereldwijd veelvuldig gebruikt door fabrikanten.
Need holes or slots manufactured to your drawing? Review our plaatwerk ponsen dienstendan Vraag een offerte aan with the material, thickness and quantity.
Dit artikel duikt in de ingewikkelde werking van ponsen en stansen en schetst een uitgebreid beeld van hun toepassingen en beperkingen.
De onderliggende mechanica: ponsen en blanking begrijpen
Piercing and blanking share punch-and-die shearing. Select the route by which material must remain in the part and by the required geometry, material, tooling and demand.
Ponsen is een proces waarbij een gat in het werkstuk wordt gemaakt. Dit wordt bereikt door een afschuifkracht op het materiaal uit te oefenen. Een gereedschap, bekend als de pons, wordt door het materiaal en in een matrijs geperst, een speciaal ontworpen gereedschap dat het werkstuk aan de andere kant ondersteunt.
De mechanica van ponsen
Het ponsproces wordt als volgt uitgevoerd:
- Het werkstuk wordt over de matrijs geplaatst, die is ontworpen om het werkstuk te ondersteunen en een plek te bieden waar de pons in kan duwen.
- De stempel wordt dan door het werkstuk geperst. De scherpe rand van de pons snijdt het materiaal af, waardoor een gat ontstaat.
- De slak, het stuk materiaal dat door de pons wordt verwijderd, wordt weggegooid.
De mechanica van blanking
Blanking is een proces dat een gewenste vorm uit een materiaal snijdt. Het plano, of uitgesneden deel, wordt bewaard en meestal verder verwerkt.
Het proces van blanking wordt als volgt uitgevoerd:
- Net als bij ponsen wordt het werkstuk over een matrijs geplaatst. In dit geval wordt de matrijs echter gevormd om te passen bij de gewenste plano.
- De pons, die ook de vorm heeft van het gewenste onderdeel, wordt door het materiaal geperst.
- De blank is gescheiden van de rest van het werkstuk. Het resterende materiaal, vaak het web genoemd, wordt meestal weggegooid of gerecycled.
Hier is een tabel met de belangrijkste verschillen in de mechanica van ponsen en stansen:
| Proces | Mechaniek | Resultaat |
|---|---|---|
| ponsen | De pons wordt door het werkstuk in een matrijs geperst, waardoor een gat ontstaat. | Het gat is het gewenste resultaat en de slak wordt weggegooid. |
| blanking | De pons, in de vorm van het gewenste onderdeel, wordt door het materiaal geperst en scheidt de plano van de rest van het werkstuk. | De blanco is het gewenste resultaat en het web wordt weggegooid of gerecycled. |
Evaluatie van de sterke punten en beperkingen: ponsen versus blanking
De sterke punten van ponsen
- Snelheid: Ponsmachines kunnen snel gaten maken, waardoor ze ideaal zijn voor productie op grote schaal.
- Veelzijdigheid: Met ponsen kunnen gaten in verschillende vormen en maten worden gemaakt, wat flexibiliteit biedt voor diverse ontwerpen.
- Ruwe randjes: Ponsen laat vaak bramen of ruwe randen achter die extra bewerking vereisen.
- Dikte van het materiaal: De effectiviteit van ponsen neemt af naarmate de materiaaldikte toeneemt.
Beperkingen van ponsen
- Een van de beperkingen van ponsen is dat het bramen of ruwe randen kan achterlaten die extra bewerking vereisen. Een andere beperking is dat de effectiviteit afneemt naarmate de dikte van het materiaal toeneemt.
- Ruwe randjes: Ponsen laat vaak bramen of ruwe randen achter die extra bewerking vereisen.
- Dikte van het materiaal: De effectiviteit van ponsen neemt af naarmate de materiaaldikte toeneemt.
De sterke punten van blanking
- Precision: Achievable dimensions depend on tooling, clearance, material, wear and inspection datums, rather than the operation name alone.
- Material use: Yield depends on nesting, part layout, strip carriers and scrap margins; retaining the blank does not automatically reduce waste.
De beperkingen van blanking
- Speed: Stroke rate and throughput depend on tooling, part geometry, handling and the production route. Blanking is not inherently slower than piercing.
- Complexity: Tool geometry and material behavior determine feasible outlines. Intricate blanks may need staged tooling or a different cutting process.
Hieronder vindt u een tabel met de sterke punten en beperkingen van ponsen en stansen:
Identificatie van het juiste proces voor uw project
Het kiezen van het juiste proces voor uw metaalvormingsbehoeften hangt af van verschillende factoren, waaronder het materiaal, de complexiteit, de hoeveelheid en het gewenste niveau van precisie. Hier bieden we een gedetailleerde gids om u te helpen een weloverwogen beslissing te nemen.
Factoren waarmee u rekening moet houden bij het kiezen tussen ponsen en stansen
- Material: Grade, thickness and strength affect both piercing and blanking force, clearance and tool life.
- Quantity: Compare setup, tooling investment, hit count and repeat demand for the required geometry; quantity alone does not determine accuracy.
- Geometry: Identify whether the controlled feature is an internal opening or an external blank profile. A part can require both operations.
- Finishing: Both operations can leave rollover, a burnished zone, fracture and burrs. Specify the required edge condition and secondary work.
Hier is een tabel met een korte handleiding voor het kiezen van het juiste proces:
| Beslissing | Piercing / punching | blanking |
|---|---|---|
| Bewaard materiaal | Sheet surrounding the opening | Cut-out blank |
| Gecontroleerde geometrie | Hole or slot and its position | External profile of the retained blank |
| Materiaal en hoeveelheid | Review grade, thickness, force and tooling | Review grade, thickness, force and tooling |
| Grenzen en acceptatie | Specify burr, dimensions and inspection datums | Specify burr, dimensions and inspection datums |
Probeer Boda nu!
Nauwkeurigheidsvergelijking: ponsen versus blanking
Zowel ponsen als stansen zijn metaalvormende processen die verschillende niveaus van nauwkeurigheid bieden. Hier gaan we dieper in op de vergelijking tussen de twee in termen van nauwkeurigheid.
Nauwkeurigheid bij het ponsen
Ponsen is een veelzijdig proces waarmee gaten in verschillende vormen en maten kunnen worden gemaakt. De nauwkeurigheid van het ponsen kan echter door verschillende factoren worden beïnvloed:
- Dikte van het materiaal: De nauwkeurigheid van het ponsen kan afnemen bij dikkere materialen. De kracht die nodig is om een gat te ponsen, kan vervorming veroorzaken in dikkere werkstukken.
- Bramen: Ponsen laat vaak bramen of ruwe randen achter, die extra afwerkingsprocessen vereisen om te verwijderen.
Nauwkeurigheid in Blanking
Blanking staat bekend om zijn precisie en de hoge kwaliteit van de randen. De belangrijkste aspecten die bijdragen aan de nauwkeurigheid van blanking zijn onder meer:
- Edge quality: Blanking can leave a fracture zone and burr. Fine blanking is a specialized route and should not be confused with ordinary blanking.
- Precision: Achievable dimensions depend on tooling, clearance, material, wear and inspection datums, rather than the operation name alone.
Toepassingen Vergelijking:
De toepassingen van ponsen en stansen variëren sterk in verschillende industrieën, wat hun unieke mogelijkheden en kenmerken weerspiegelt.
Toepassingen van ponsen
Ponsen wordt meestal gebruikt wanneer er meerdere gaten in een werkstuk nodig zijn. Het wordt vaak gebruikt in industrieën zoals:
- Constructie: Voor het maken van gaten in stalen balken of platen.
- Automotive: Voor het maken van gaten in carrosseriedelen of componenten.
- Elektronica: Voor het maken van ventilatiegaten in metalen omkastingen
Toepassingen van blanking
Blanking wordt vaak gebruikt wanneer een hoge mate van precisie vereist is in het eindproduct. Het wordt vaak gebruikt in industrieën zoals:
- Elektronica: Voor het maken van precieze componenten, zoals connectoren of aansluitpennen.
- Automotive: Voor het produceren van zeer nauwkeurige onderdelen zoals pakkingen of ringen.
- Aerospace: Voor het vervaardigen van componenten die hoge precisie en schone randen vereisen.
De Boda Edge: ponsen en blanking onder de knie krijgen
Als het gaat om het leveren van hoogwaardige, efficiënte en veelzijdige metaalvormdiensten, onderscheidt Boda zich in de branche. Met expertise in zowel pons- als stansprocessen, bieden we oplossingen op maat om te voldoen aan de unieke behoeften van elk project.
Maak gebruik van onze plaatwerk ponsen diensten for hole- and slot-focused component inquiries. Describe the full part, including any external profile, bends, finish and inspection requirements.
For repeated blanking and forming with dedicated tooling, review stempelen van metalen. Submit the drawing and demand through the citaat pagina so the route and acceptance scope can be evaluated.
Conclusie
Piercing and blanking share a shearing mechanism but retain different portions of the sheet. A single part may need both. Select tooling and inspection around the required opening or blank profile, then compare complete manufacturing routes.
Veelgestelde vragen
Wat is het belangrijkste verschil tussen ponsen en stansen?
Het belangrijkste verschil zit hem in het gewenste eindproduct. Bij ponsen is het gat het gewenste product, terwijl bij stansen het uitgesneden deel het gewenste product is.
Wat is sneller, ponsen of blanken?
Neither is inherently faster. Compare the actual tool layout, stroke sequence, material, handling and order quantity.
Welke soorten materialen kunnen worden gebruikt bij het ponsen en stansen?
Beide processen kunnen worden gebruikt met een breed scala aan materialen, waaronder verschillende metalen zoals staal, aluminium, messing en koper, evenals kunststoffen en composieten. De materiaalkeuze hangt af van de specifieke vereisten van het project.
Welke rol speelt Boda bij het ponsen en blanken?
Boda reviews drawings for plaatwerk ponsen diensten en metaal stampen. The quotation defines the tooling route, dimensions, inspection and finished-part scope; no universal machine or precision claim applies.