
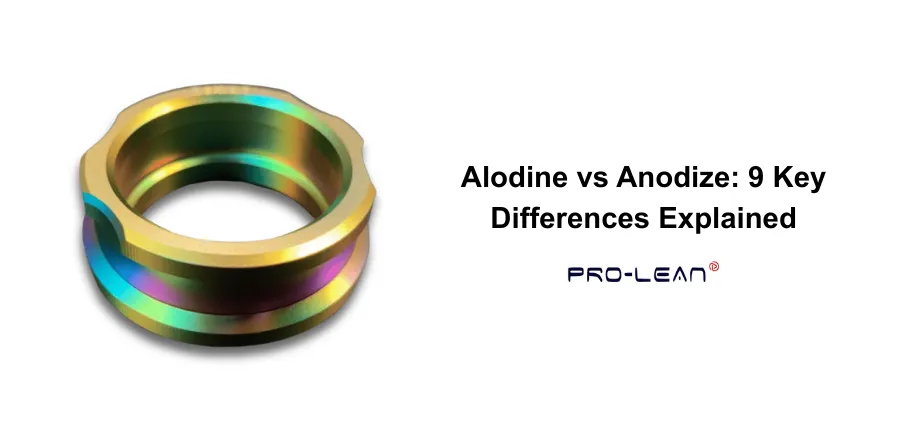
De discussie over alodine versus anodiseren komt vaak ter sprake bij aluminium onderdelen en bij de zoektocht naar een geschikte oppervlaktebehandeling. Zowel alodine- als anodiseercoating beschermen aluminium voornamelijk tegen corrosie en kunnen als alternatief voor verf dienen. Hoewel ze een vergelijkbaar voordeel bieden, zijn beide coatings wezenlijk verschillend.
Alodine is een chromaat conversie coating (chemisch), en anodiseren is een elektrochemisch proces. Bij de keuze tussen een geanodiseerde afwerking of een alodinecoating moet de beslissing gebaseerd zijn op functionaliteit, geleidbaarheid en de toepassingsomstandigheden van het onderdeel.
Wat is Alodine? Uitleg over chromaatconversiecoating
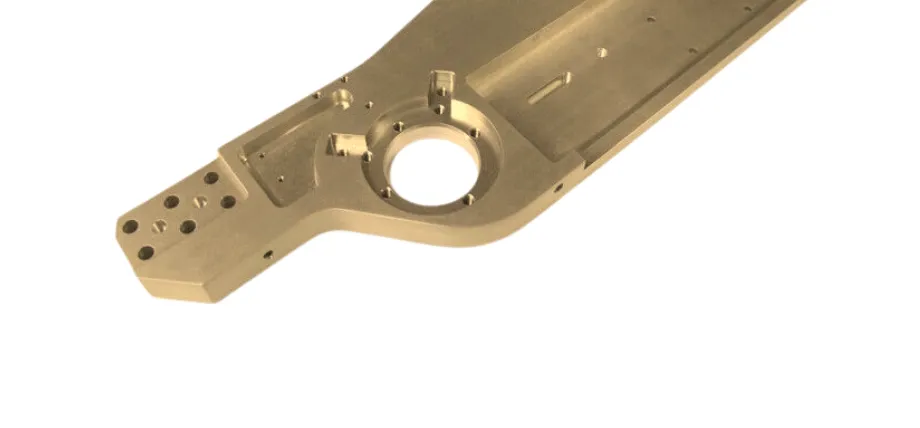
Nauwkeurig CNC-gefreesd onderdeel
Alodine is simpelweg een geregistreerde merknaam voor chromaatconversiecoating. Chromaatconversiecoating heeft vele namen, zoals chem film, iridite en bonderite. In tegenstelling tot galvaniseren, brengt alodine geen apart materiaal aan op het aluminiumoppervlak. Het is het resultaat van een chemische reactie die de buitenste aluminiumlaag omzet in een chromaatverbinding.
Het resultaat is een dunne beschermlaag die onderdeel van het metaal blijft in plaats van er bovenop te liggen, en dat verklaart waarom het chemische proces zo belangrijk is. Alodine type I gebruikt zeswaardig chroom, dat de beste corrosiebestendigheid heeft, maar het gebruik ervan is beperkt door bepaalde milieunormen en veiligheidsvoorschriften zoals RoHS.
Alodine type II maakt gebruik van driewaardig chroom (Cr3+), wat milieuvriendelijker is en een betere optie vormt voor toepassingen in de lucht- en ruimtevaart, met name wanneer er regelgeving van toepassing is.
Hoe het alodineproces werkt op aluminiumoppervlakken
- Reinig en verwijder eventueel vet, metaal of olie met een ontvetter. Na de bewerking kunnen aluminium onderdelen koelvloeistof en olie bevatten; deze worden gereinigd met een oplosmiddelhoudend reinigingsmiddel, gevolgd door een spoeling met water.
- Door het etsen van het aluminium wordt het aluminium blootgelegd doordat de van nature aanwezige oxidelaag wordt verwijderd. Dit is belangrijk voor de hechting van de coating aan het kale aluminiumoppervlak.
- Het is belangrijk om het behandelde gedeelte na het aanbrengen af te spoelen om de chemische reactie te stoppen en eventuele resten te verwijderen.
- Na het spoelen worden de onderdelen aan de lucht of in een oven op lage temperatuur gedroogd, waardoor de alodinecoating de tijd krijgt om uit te harden.
Voordelen van een alodinecoating
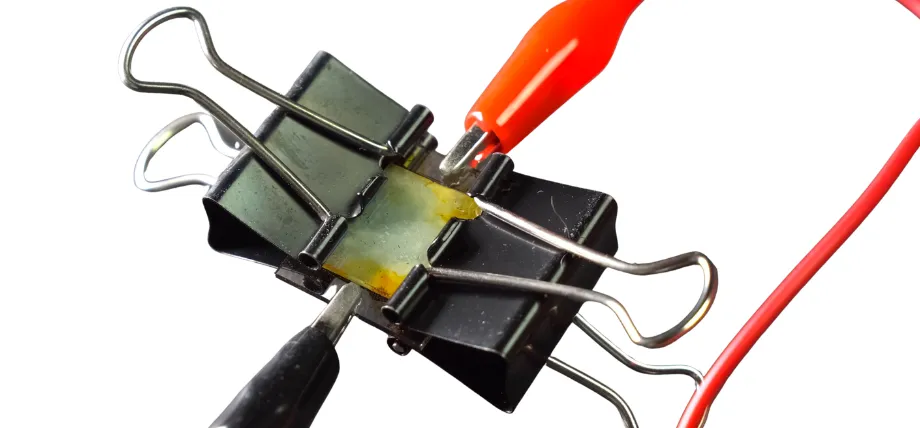
Testopstelling voor elektrische geleidbaarheid
- Corrosieweerstand: Aldine biedt tot wel 20 keer meer corrosiebestendigheid dan onbehandeld aluminium. Dit is doorgaans voldoende voor de meeste binnen- en milde buitenomgevingen.
- Elektrische geleiding: Als u uw aluminium onderdeel voor een elektrische toepassing gebruikt, is het behoud van de elektrische geleidbaarheid door middel van een alodinecoating gunstig, omdat de oppervlakte-weerstand niet significant verandert. Dit maakt alodine geschikt voor alle EMI-afschermingsbehuizingen en verbindingspunten.
- schilderij: Als u uw aluminium onderdeel na de bewerking wilt schilderen, kan het aanbrengen van een alodinecoating vóór het schilderen de hechting van de verf verbeteren. De coating kan tevens als primer fungeren. Bij aluminium componenten voor de lucht- en ruimtevaart wordt een alodinecoating vaak vóór het schilderen gebruikt.
- Geen dimensionale verandering: De dikte van de alodinecoating varieert van minder dan een micron, en er is geen meetbaar verschil in de afmetingen van het onderdeel. Deze coatings zijn geschikt voor standaard toleranties en kunnen worden gebruikt voor schroefgaten, perspassing en afdichtingsoppervlakken.
- Goedkoop: Omdat alodine een chemisch proces is, heb je geen gespecialiseerde elektrische apparatuur nodig zoals bij anodiseren. Dit verlaagt de kosten en maakt het coatingproces sneller en eenvoudiger. Je kunt alodinecoatings gemakkelijk opschalen naar duizenden onderdelen zonder je te hoeven verdiepen in elektrische technische details en spanningsinstellingen.
Nadelen van Alodine-coating
- Beperkte slijtvastheid: De alodinecoating is dun en biedt weinig slijtvastheid. Als uw onderdeel dus in beweging is en in contact komt met iets, kunt u verwachten dat de coating afbrokkelt en dat elk glijdend contact het aluminium sneller slijt dan de geanodiseerde lagen.
- Zware omgevingen: Alodine is niet geschikt voor maritieme en zeer vochtige, agressieve omgevingen. Alodine biedt geen langdurige bescherming, maar het aanbrengen van een toplaag kan de levensduur verlengen.
- Milieurisico's: Type I-coatings bevatten CR6+, een stof die onder de RoHS- en REACH-richtlijnen valt.
Wat is anodiseren? Een elektrochemisch proces.
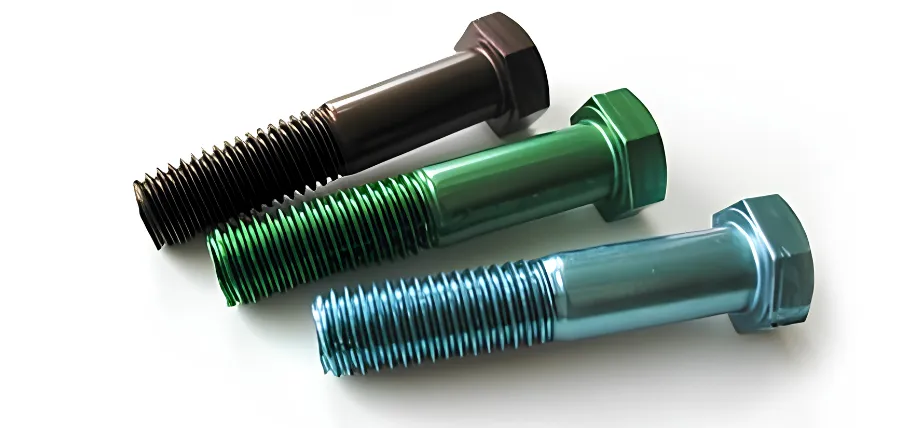
Geanodiseerde kleurrijke industriële bouten
Anodiseren is een elektrochemisch proces waarbij een dikke laag aluminiumoxide (Al2O3) op het aluminiumoppervlak wordt gevormd. Deze laag groeit niet naar binnen, maar naar buiten, waardoor het onderdeel dikker wordt. Een geanodiseerde afwerking verschilt van een alodine-afwerking doordat er een elektrische stroom wordt gebruikt om oxidatie (de bovenste laag) te bewerkstelligen, waardoor deze onderdeel wordt van het aluminium in plaats van een coating bovenop het aluminium.
Een geanodiseerde afwerking lijkt op een keramisch oppervlak en is aanzienlijk harder dan het onbewerkte aluminium eronder. Een ander belangrijk verschil tussen alodine en anodiseren is dat een geanodiseerde afwerking poreus is. Dit betekent dat kleurstoffen in minuscule microgaatjes kunnen worden opgenomen voordat ze worden afgedicht, waardoor de gekleurde afwerking langer meegaat.
Stap-voor-stap anodisatieproces
- Voorbehandeling: Voor de eerste stap in het anodiseerproces moet het aluminium onderdeel gereinigd, ontvet en geëtst worden met een alkalische of zure oplossing om de oxidelaag te verwijderen en een uniforme oppervlaktedikte te verkrijgen.
- Elektrolytisch bad: Om het elektrolytische proces te starten, wordt het aluminium onderdeel ondergedompeld in een elektrolytoplossing. Voor anodiseren type I kan chroomzuur worden gebruikt en voor anodiseren type II zwavelzuur.
- Oxidelaag: Wanneer het ondergedompelde anodegedeelte een elektrische stroom ondergaat, bewegen de zuurstofionen uit de vloeibare elektrolyt naar het aluminiumoppervlak, waar ze reageren en aluminiumoxide vormen. Het oxide groeit in het metaal en breidt zich uit over het oorspronkelijke oppervlak.
- Verven (indien nodig): Je kunt een geanodiseerde afwerking kleuren met kleurstoffen die zich in de oxideporiën nestelen en later worden afgedicht.
- afdichting: Het afdichtingsproces omvat het gebruik van heet gedemineraliseerd water of een nikkelacetaatoplossing. Door het afdichten wordt de dunne laag bovenop het aluminiumoxide omgezet in de
Soorten anodiseren: Type I, II en III
| Type | elektrolyt | Dikte | Hardheid | Primair gebruik |
| Type I (Chroom) | Chroomzuur | 0.5 - 2.5 micron | Gemiddeld | Luchtvaartonderdelen die gevoelig zijn voor vermoeiing; minimale dimensionale verandering |
| Type II (zwavelzuur) | Zwavelzuur bij 68-70 °C | 5 - 25 micron | Gemiddeld | Algemeen gebruik: architectuur, consumentenelektronica, auto-interieurafwerking |
| Type III (Hard Anodiseren) | Zwavelzuur bij 34-36 °C, hogere stroomsterkte | 25 - 100 micron | 60-70 HRC | Zware slijtage: hydraulische componenten, zuigers, industrieel gereedschap, militair materieel |
Probeer Boda nu!
9 verschillen tussen alodine en anodiseren
1. Werkwijze
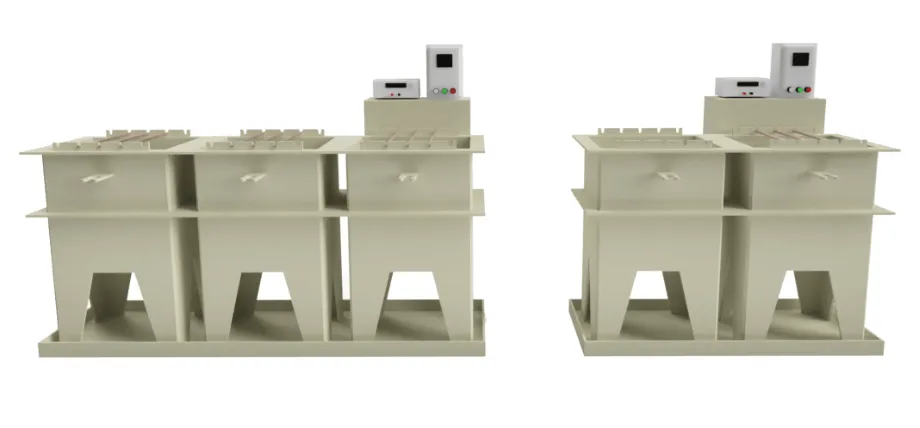 Industriële chemische dompelbaden
Alodine is een chemisch proces waarbij het onderdeel wordt bedekt met een chromaatoplossing die reageert met het aluminiumoppervlak. Er komt geen elektrische stroom of elektrolyttank aan te pas. Anodiseren is een elektrochemisch proces waarbij het aluminium onderdeel als anode is aangesloten op een gelijkstroomcircuit, ondergedompeld in een zure elektrolyt, en de coating op het substraat groeit door de doorgang van een elektrische stroom.
2. Laagdikte
Alodine produceert een film met een dikte tussen 0.025 en 0.1 micrometer. Dit heeft geen invloed op de lengte of afmetingen van het onderdeel, waardoor schroefdraadverbindingen ongewijzigd blijven. Alodinecoating kan worden gebruikt voor spelingboringen en perspassing. Anodiseren zorgt voor de vorming van een oxidelaag met een dikte van 5 tot 100 micron of zelfs meer, afhankelijk van de stroomsterkte en het elektrolyt. Daarom vereisen schroefdraadverbindingen en boringen in sommige gevallen compensatie door middel van voorbewerking voor kritische onderdelen.
3. Elektrische geleidbaarheid
Als uw onderdeel elektrische functionaliteit vereist, behoudt alodine de elektrische geleidbaarheid omdat de film te dun is om een continue isolerende barrière te vormen. Aluminiumoxide is een keramisch materiaal en werkt als isolator, dus voor elektrische functionaliteit moet u mogelijk uw contacten afplakken vóór het anodiseerproces.
Type III hard anodiseren biedt elektrische isolatie met een diëlektrische doorslagspanning van 400 tot 600 volt per mil coatingdikte. Deze eigenschap maakt het geschikt voor elektrische isolatie in bewerkte componenten.
4. Corrosiebestendigheid
Zowel alodine als anodiseren verhogen de corrosiebestendigheid. De film is dun en zacht in vergelijking met een geanodiseerde afwerking en zal bezwijken bij zware slijtage en mechanische belasting. Een anodiseerlaag van type III is dicht en fungeert als een stabiele oxidebarrière die bestand is tegen zout, vocht, UV-straling en chemicaliën. De voordelen van anodiseren zijn veel groter dan... alodine-aluminiumcoating op het gebied van corrosiebestendigheid.
Bij neutrale zoutneveltesten volgens MIL-DTL05541 moeten klasse 1A aldinecoatings minimaal 168 uur standhouden, en sommige zorgvuldig gecoate smeedlegeringen kunnen onder gecontroleerde omstandigheden zelfs meer dan 336 uur standhouden.
Type II-anodisering moet volgens de ASTM-normen een zoutsproeitest van 336 uur doorstaan, en Type III moet deze drempel van 336 uur overschrijden.
5. Slijtvastheid
Alodine biedt weinig tot geen slijtvastheid. Anodiseren kan een hardheid tot 70 HRC bereiken, wat vergelijkbaar is met sommige staallegeringen, en hard anodiseren is de standaardkeuze voor aluminium onderdelen die aan wrijving onderhevig zijn, zoals industriële gereedschappen.
Onbehandeld aluminium heeft een hardheid van ongeveer 15 HRC op de Rockwell C-schaal. Type III-anodisatie kan de hardheid verhogen tot 70 HRC, wat een verviervoudiging van de oppervlaktehardheid betekent. Dit maakt anodisatie een kosteneffectieve behandeling om slijtvastheid te verbeteren.
6. Hechting van de verf
Alodinecoating is een populaire afwerking vanwege de goede hechting van verf. Het chromaatoppervlak zorgt voor een chemische binding met de aflaklagen. In de lucht- en ruimtevaart wordt alodinecoating vaak toegepast omdat het de duurzaamheid van het gehele verfsysteem op aluminium verbetert. Anodiseren zorgt ook voor een hechtbaar oppervlak, maar na het afdichten zijn de voordelen van anodiseren voor de verfhechting minimaal.
7. Kosten
Alodine is een goedkopere optie als je kijkt naar de prijs, benodigde apparatuur, energieverbruik en verwerkingstijd. Er zijn geen spanningsstabilisatoren of grote elektrolytische tanks nodig, en het alodineproces kan worden uitgevoerd door middel van spuiten. In vergelijking met anodiseren vereist alodine een grotere investering in speciale tanks, temperatuurgecontroleerde vloeistoffen en hogere energiekosten voor productie op grote schaal.
Type II-anodisatie kost doorgaans tussen de $0.5 en $2.00 per voet voor een standaardafwerking. Beide oppervlaktebehandelingen worden in batches uitgevoerd met minimale oppervlaktevereisten om de kosten laag te houden. Type III kan aanzienlijk duurder zijn vanwege de langere verwerkingstijd en de benodigde elektrolyt.
8. Uiterlijk
Alodine heeft een heldere tot goudkleurige afwerking. Er zijn geen kleuropties en het uiterlijk is grotendeels afhankelijk van het type aluminiumlegering. Anodiseren biedt een mat tot satijnachtig oppervlak dat poreus is, en de poriën maken het mogelijk om te kleuren, waardoor het kleurenbereik van anodiseren wordt vergroot.
9. Wijziging van de afmetingen van het onderdeel
Alodine zorgt niet voor een meetbare verandering in de afmetingen van het onderdeel. Uw componenten kunnen na de laatste bewerking worden gecoat, wat het productieproces vereenvoudigt. Anodiseren kan echter tot 100 micron extra dikte toevoegen, omdat de oxidelaag vanuit het oorspronkelijke oppervlak groeit. U moet de afmetingen van het onderdeel aanpassen om rekening te houden met de extra dikte als u voor anodiseren kiest.
Verschillen in toepassingen
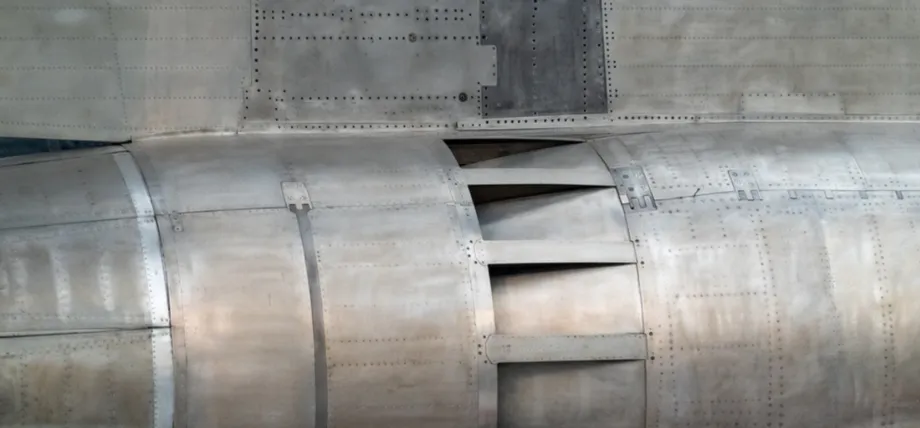
Geklonken vliegtuigrompsectie
|
Industrie |
alodine |
Anodize |
|
LUCHT- EN RUIMTEVAART |
Structurele panelen en beugels waar geleidbaarheid en pijnhechting belangrijk zijn. Voldoet aan MIL-DTL05541. |
Hydraulische koppelingen en niet-dragende behuizingen voor slijtvastheid |
|
Leger |
RFI-afschermingsbehuizingen voor elektrisch contact |
Optische montagesystemen en apparatuur die bestand moeten zijn tegen slijtage en een lange levensduur vereisen. |
|
Elektronica |
PCB-montageplaten worden gebruikt wanneer aarding en elektrische continuïteit vereist zijn. |
Consumentenelektronica, waarbij het isolatieoppervlak kortsluiting kan voorkomen. |
|
Marine |
Zeer korte corrosiebescherming |
Beslag, dekbeslag en onderdelen die vochtbestendig zijn gemaakt met een Type II geanodiseerde afwerking. |
Aangepaste anodiseerservice
Boda biedt maatwerk anodiseerservices en professionele Alodine-serviceOf het nu gaat om Type II of Type III hard anodiseren voor toepassingen die bestand zijn tegen zware slijtage en schuren: Boda levert maatwerk anodiseren volgens uw exacte specificaties. We zorgen ervoor dat de legering, dikte, kleur en MIL-specificaties vanaf het eerste product perfect aansluiten.
Profiteer van snelle levertijden, vlotte offertes en, belangrijker nog, consistente batchkwaliteit met traceerbaarheidsdocumentatie.
Verzoek om een gratis offerte bereiken van jouw doelen
Conclusie
De keuze tussen alodine en anodiseren komt neer op slechts drie factoren: functionaliteit van het onderdeel, elektrische geleidbaarheid en budget voor grote productievolumes. Een alodinecoating heeft de voorkeur wanneer de elektrische geleidbaarheid behouden moet blijven, terwijl anodiseren de juiste keuze is voor corrosiebestendigheid, slijtvastheid en kleurstabiliteit op lange termijn.