
 Co-spuitgieten
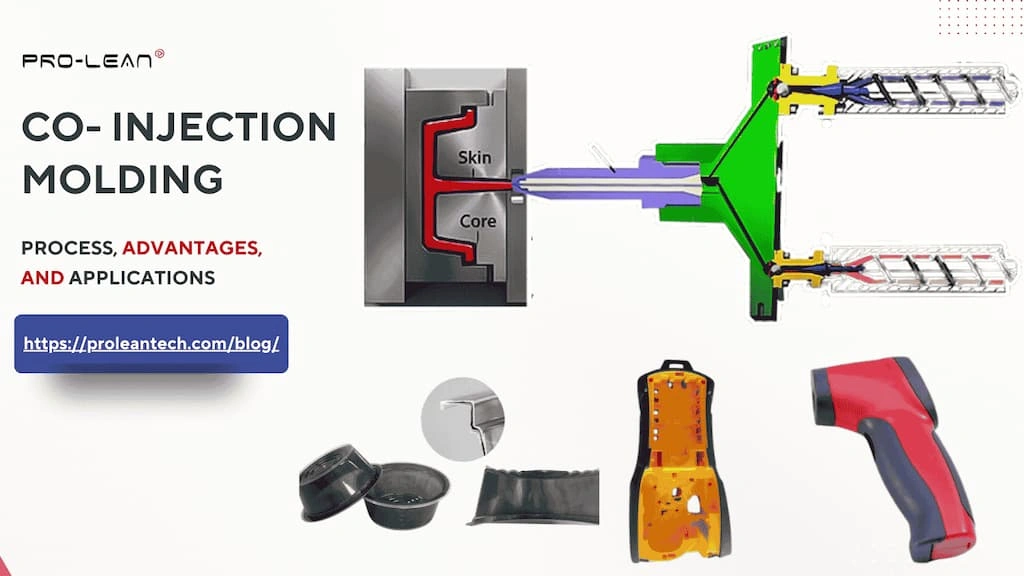
Co-injectie molding is een subtype van kunststofspuitgieten, waarbij twee afzonderlijke injectie-eenheden tegelijkertijd of achter elkaar gesmolten materiaal in één mal injecteren. Het is dus een spuitgietproces met twee materialen.
Diensten voor overmolding Het is ook mogelijk om onderdelen te produceren met twee of meer materialen, maar co-injectie doet dit in één enkele cyclus, wat de snelheid verhoogt en de kosten verlaagt.
Met co-injectiegieten kunt u consumentenartikelen, verpakkingsmaterialen en medische hulpmiddelen produceren. Bovendien helpt deze technologie ook om het gebruik van gerecycled plastic te optimaliseren.
In de volgende paragrafen wordt dieper ingegaan op het co-injectie-spuitgietproces, de voordelen, nadelen, toepassingen, ontwerptips en mogelijke uitdagingen.
Wat is co-spuitgieten?
Wat is co-injectie?
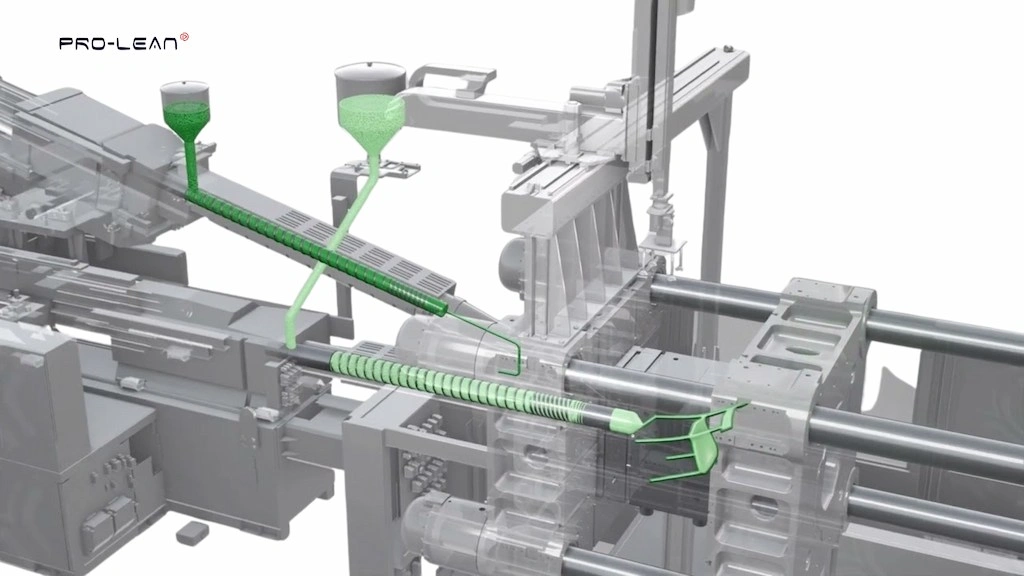
Co-injectie molding is een gespecialiseerd type spuitgieten gebruikt voor de productie van onderdelen en producten van twee materialen, bestaande uit een interne "kern"en een buitenste laag"huidHet proces omvat het sequentieel of gelijktijdig injecteren van gesmolten materiaal in de mal met behulp van twee verschillende injectie-eenheden.
Denk bijvoorbeeld aan drankflessen met een kern van gerecycled PP en een buitenlaag van voedselveilig PP. Op deze manier kunnen gewicht, materiaalkosten, de complexiteit van het vormproces en de productiesnelheid worden verbeterd.
Met co-injectiegieten kunt u samenhangende en sterk verbonden meerlaagse onderdelen produceren voor de verpakkings-, automobiel-, medische, consumentengoederen- en andere industrieën.
Probeer Boda nu!
Hoe werkt co-injectie molding?
Co-injectiemethoden
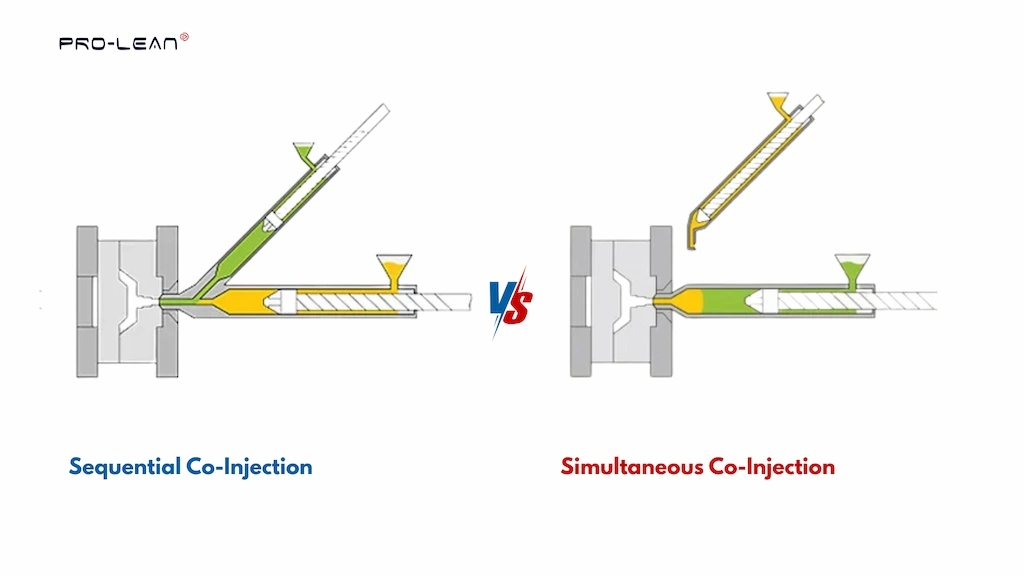
Bij co-injectiegieten worden twee verschillende polymeren achter elkaar of gelijktijdig in één matrijs gespoten. Hiervoor worden twee of meer spuitmonden op dezelfde spuitmond aangesloten, waarna afzonderlijk gesmolten polymeren tegelijkertijd of na elkaar worden geïnjecteerd.
Sequentiële co-injectie
Twee verschillende polymeren, die afzonderlijk zijn gesmolten, worden na elkaar met een gecontroleerd tijdsinterval in een matrijs geïnjecteerd. De slagpositie, tijdregeling en andere parameters kunnen in de spuitgietmachine worden ingesteld om een precieze volgorde te bereiken. De injectievolgorde kan dus zowel 'huid-kern' als 'huid-kern-huid' zijn.
Gelijktijdige co-injectie
Het proces houdt in dat twee verschillende polymeren (gesmolten in verschillende eenheden) tegelijkertijd in één matrijs worden geïnjecteerd met behulp van een coaxiale spuitmond. Vloeibaar polymeer met een hoge viscositeit stroomt vanuit het hot runner-systeem rond de matrijs en vormt een buiten- en binnenlaag, terwijl een ander materiaal de kern vormt en zo de huid-kern-huidstructuur herstelt. Daarom wordt het ook wel "sandwich"-spuitgieten genoemd.
Het proces van co-injectievormen
Het co-injectie-spuitgietproces omvat meerdere stappen, waaronder het ontwerpen van het onderdeel en de matrijs, materiaalselectie, het drogen van de pellets, het toevoeren van het materiaal, injectie, koeling en het uitwerpen van het onderdeel.
Laten we deze stappen vervolgens verder uitsplitsen.
1. Ontwerp van onderdelen en mallen
Ontwerp eerst het benodigde onderdeel en de bijbehorende matrijs voor co-injectiegieten. Definieer duidelijk de dikte van de buitenlaag en de kern, de afmetingen, de laagstructuur, enz. Houd bovendien rekening met de twee kanalen voor de buitenlaag en de kern.
2. Materiaalkeuze
Kies vervolgens de materialen voor de buitenlaag en de kern. Deze moeten compatibel met elkaar zijn; doorgaans worden harde kunststoffen gekozen voor de kern en zachte kunststoffen, rubbers of elastomeren als buitenlaag.
Hieronder volgen de meest voorkomende voorbeelden van co-injectievormen voor “Huid + Kern” combinaties:
- Polycarbonaat (PC) + ABS
- Nylon (PA) + glasvezelversterkt nylon
- Polypropyleen (PP) + gerecycled PP
- PET + gerecycled PET
- HDPE + Gerecycled HDPE
- ABS + gerecycled ABS
- Polypropyleen (PP) + geschuimd PP
- PET + Ethyleenvinylalcohol (EVOH)
3. Drogen en smelten
Droog de grondstofkorrels om het vochtgehalte te beheersen en voer ze vervolgens in de bijbehorende injectie-eenheden (meestal schroefcilinders). Hier moeten de tegendruk, de schroefsnelheid en andere parameters afzonderlijk worden ingesteld. De schroef verwarmt de korrels en duwt ze met een gecontroleerde temperatuur naar de spuitmond.
4. Injectie (opeenvolgend of gelijktijdig)
Afhankelijk van de lagen en de structuur van het onderdeel, worden de gesmolten polymeren in de spuitgietmatrijs geïnjecteerd, hetzij sequentieel, hetzij simultaan, zoals we eerder hebben besproken. Vervolgens hebben hot-runner-systemen hiervoor de voorkeur.
5. Koeling
Na het injecteren van de huid- en kernmaterialen, vult u de mal en laat u deze gedurende een bepaalde tijd uitharden. Afhankelijk van de complexiteit van het onderdeel en de gebruikte grondstoffen kunt u ook geschikte koelsystemen gebruiken.
6. Gedeeltelijke uitwerping
Zodra de mal is afgekoeld en het onderdeel volledig is gestold, verwijdert u het meerlaagse onderdeel uit de mal door de uitwerppennen in te drukken. Controleer vervolgens het onderdeel op eventuele oppervlakte-imperfecties en verifieer de maatnauwkeurigheid. Voer indien nodig ook nabewerkingen uit zoals trimmen, polijsten of andere bewerkingen.
Wat zijn de voordelen van co-injectie molding?
Snellere productie, hoogwaardige onderdelen, kosteneffectiviteit, esthetische aantrekkingskracht, veelzijdigheid in eigenschappen en afwerking op maat zijn de belangrijkste voordelen van het co-injectieproces.
- Snellere productie: Doordat co-injectievormen in één cyclus onderdelen van meerdere materialen/lagen produceert, worden de assemblagebehoeften en de productietijd verkort.
- Hoogwaardige onderdelen: Bij co-injectiegieten worden twee verschillende materialen tot één onderdeel samengevoegd, waardoor een hoge structurele integriteit, stijfheid en sterkte behouden blijven.
- Kosten-baten: Het op verschillende manieren produceren van de buitenlaag en de kern die aan elkaar hechten, is duurder dan co-injectievormen. Het is echter wel goedkoper dan overvormen.
- Esthetische aantrekkingskracht: Je kunt in één productiecyclus een esthetisch aantrekkelijke laag van verschillende materialen toevoegen aan gegoten onderdelen.
- Veelzijdigheid in eigenschappen: Het maakt het mogelijk om de eigenschappen van twee materialen te combineren in één onderdeel/product.
- Oppervlakteafwerking: Door co-injectie kan het onderdeel een aangepaste afwerking, textuur, kleur of gladheid krijgen.
Wat zijn de nadelen van co-injectie molding?
Dit spuitgietproces met meerdere materialen kent echter ook enkele nadelen, zoals de noodzaak van meerdere spuitgietmachines, de compatibiliteit tussen de buitenlaag en de kern, de precieze positionering van de materialen, enzovoort.
- Behoefte aan meerdere injectoren: Co-injectie vereist twee of meer injectie-eenheden, wat de initiële instel- en gereedschapskosten verhoogt.
- Nauwkeurige positionering van materialen: In tegenstelling tot insert molding kun je de twee materiaallagen niet precies positioneren; alleen de laagdikte kan worden geregeld.
- Compatibiliteit van de kern en de huid: Twee willekeurige materialen kunnen niet tegelijkertijd door middel van spuitgieten worden verwerkt; er moet sprake zijn van compatibiliteit.
- Complexiteit van het matrijsontwerp: Het ontwerpen van mallen is complexer om een strikte controle van de vloeistofstroom tussen de buitenlaag en de kern te garanderen.
Wat zijn de toepassingen? Voorbeelden van co-injectievormen
Co-injectieonderdelen
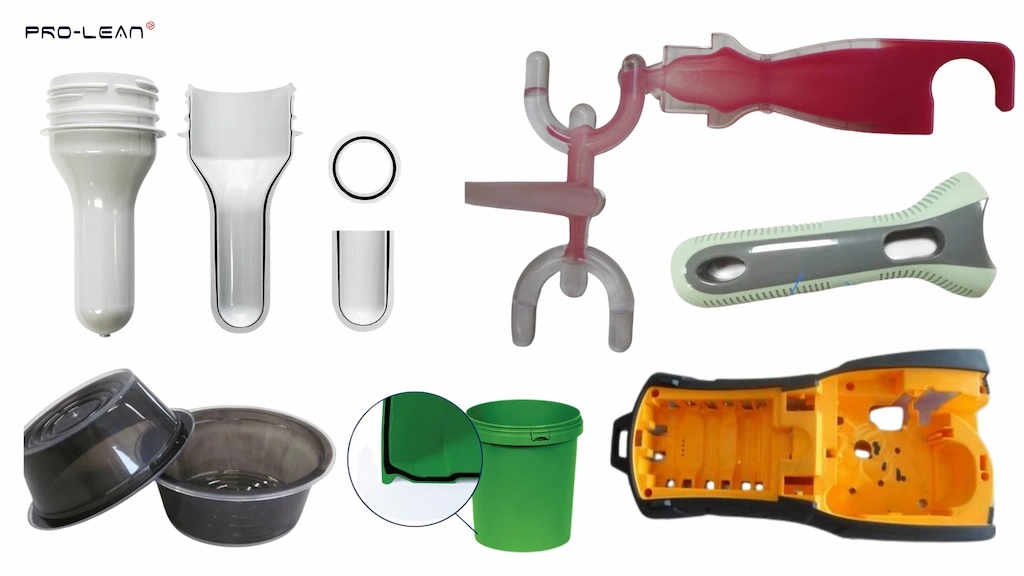
De automobielindustrie, de consumentengoederenindustrie, de verpakkingsindustrie, de medische sector, de circulaire recyclingindustrie en vele andere sectoren maken gebruik van onderdelen en producten die door co-injectie worden vervaardigd.
De onderstaande tabel geeft een gedetailleerd overzicht van voorbeelden van co-injectievormen in verschillende industrieën.
| Industrie | Waarom? | Voorbeelden |
| Automobielsector | Voor onderdelen met een structurele kern en een esthetische buitenlaag. | Dashboardpanelen, interieurpanelen, motorkappen en afdichtingen. |
| Consumer Goods | Onderdelen met grip, esthetiek en een aangepaste textuur. | Telefoonhoesjes, handgrepen voor apparaten en gereedschapsgrepen. |
| Verpakken | Meerlaagse containers en maximaal gebruik van gerecycled materiaal. | Cosmetische flessen, bewaarcontainers, meerlaagse potten en drankverpakkingen. |
| MEDISCHE | Functionele afdichting in medische hulpmiddelen. | Handvatten van chirurgische instrumenten, behuizingen van diagnostische apparaten en onderdelen van inhalatoren. |
| Circulaire recycling | gebruikt gerecycled materiaal in de kern zonder de esthetiek aan te tasten. | Verpakkingen voor flessen, dopjes van wasmiddel, enz. |
Probeer Boda nu!
Industriële praktijken in het ontwerp van co-injectievormen
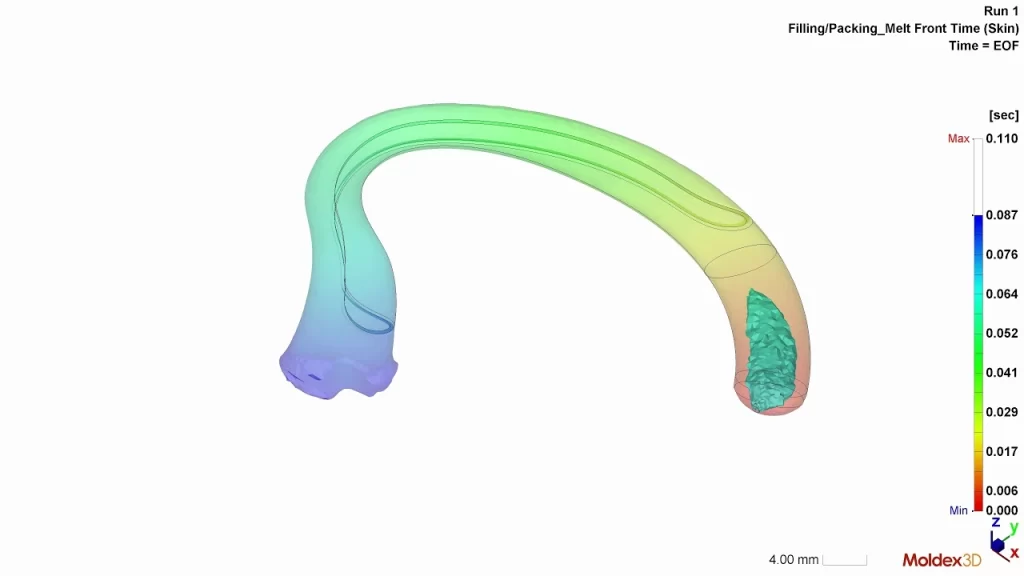
Simulatie van co-injectie
Ontwerpen gaat niet alleen over het maken van een digitaal technisch model van het gewenste onderdeel, maar ook over het creëren van een vormbaar ontwerp dat is geoptimaliseerd voor gemakkelijke vormgeving, productiesnelheid, maatnauwkeurigheid en kosteneffectiviteit.
Hieronder volgen enkele gangbare praktijken/overwegingen uit de industrie voor een DFM-geoptimaliseerd co-spuitgietontwerp.
- Onderdeeldikte
Zorg voor een uniforme dikte over de gehele geometrie, met een minimum van 1-3 mm, afhankelijk van het materiaalsoort. De dikte mag bovendien niet meer dan 5 mm bedragen.
- Materiaalvolume
Het kernvolume moet 20-80% bedragen, en het huidmateriaal het tegenovergestelde. Dit is essentieel voor een efficiënte doorstroming van de geïnjecteerde vloeistoffen.
- Type poort
Kies het juiste type spuitgietpoort en positioneer deze op de dikkere gedeelten voor een gelijkmatige freesbewerking.
- Toleranties
Stel de maattoleranties uniform in voor alle onderdelen en houd rekening met de afkoeling van de lagen. Bij co-injectiegieten worden doorgaans toleranties van ±0.1 mm bereikt.
- Stroompad
Kies eenvoudige matrijsvormen die efficiënte stromingspatronen bevorderen. Vermijd abrupte dikteveranderingen, scherpe hoeken en lange, dunne gedeelten.
Co-injectie versus andere spuitgietprocessen
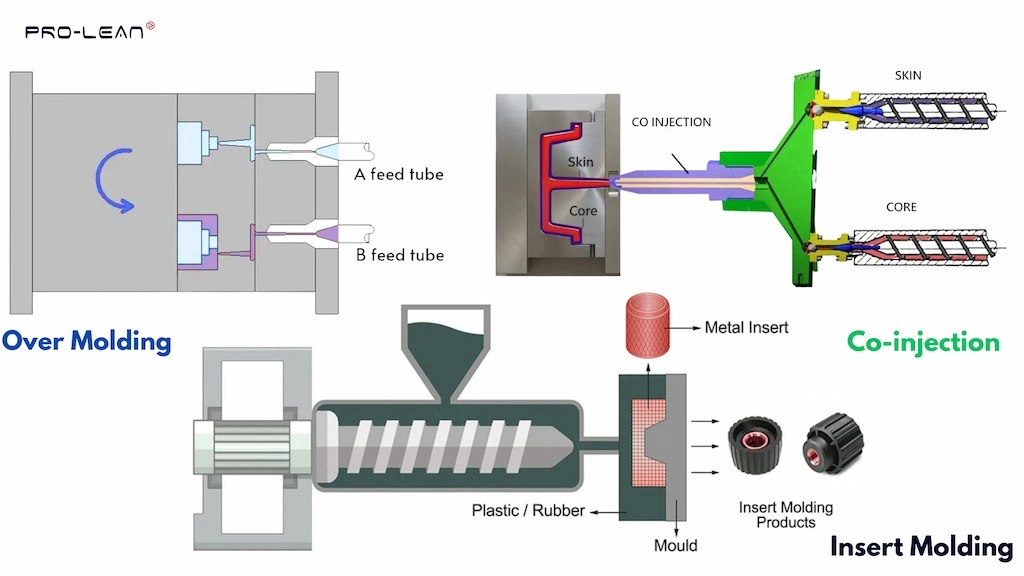
Alternatieven voor co-injectie
Inzetvormen en overvormen zijn twee andere spuitgietprocessen voor meerdere materialen. Laten we ze eens vergelijken met co-spuitgieten.
Co-injectie versus overmolding
Kunststof ommanteling Het verschilt van co-injectie in de manier waarop injectie en onderdeelstructurering worden uitgevoerd. Het houdt in dat twee verschillende materialen na elkaar worden geïnjecteerd en wordt vaak gebruikt voor het overspuiten van afdichtingen, grepen of isolatie op stijve onderdelen.
Co-injectie versus insert molding
Zoals de naam al doet vermoeden, houdt insert molding in dat een voorgefabriceerd inzetstuk (van metaal of niet-metaal) in de matrijs wordt geplaatst en dat er gesmolten polymeer in wordt geïnjecteerd. Dit polymeer vloeit vervolgens rond het inzetstuk en vormt een stevig gevormd, enkelvoudig onderdeel.
Uitdagingen bij co-injectievormen en hoe los je ze op?
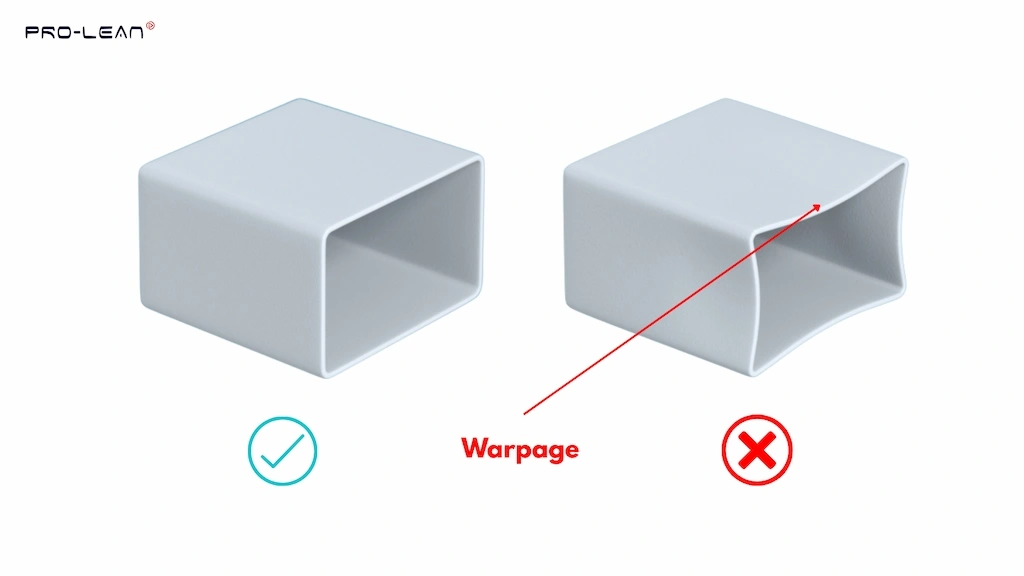
Defect bij co-injectievorming
Kernbreuken, oppervlakte-imperfecties, onevenwichtige meervoudige matrijsstroom en kromtrekking zijn de belangrijkste uitdagingen bij co-injectievormen.
Laten we deze uitdagingen en de bijbehorende preventiestrategieën eens nader bekijken.
Kerndoorbraak
Het kernmateriaal kan de buitenste huidlaag doorbreken en het oppervlak bereiken, wat functioneel of esthetisch defect kan veroorzaken. Om dit te voorkomen, moet de juiste injectiedruk worden gekozen, het volume van de huidinjectie worden verhoogd en de smelttemperatuur worden aangepast.
Oppervlakte-onvolkomenheden
Een andere uitdaging is het vormen van onderdelen zonder oppervlakte-imperfecties en -defecten, zoals markeringen en lasnaden. Dit wordt voornamelijk veroorzaakt door een ongelijke laagdikte.
Problemen met meerdere holtes
Als de spuitgietmatrijs meerdere holtes heeft, is het lastig om de vloeistofstroom ertussen in evenwicht te brengen. Dit veroorzaakt onevenwichtigheden in de volumes van het buiten- en binnenmateriaal.
Om dit te voorkomen, moet u de schuifregelaar nauwkeurig positioneren, de koelsnelheid aanpassen en de doorstroming corrigeren.
kromtrekken
Een verschil in de krimp van het buiten- en kernmateriaal veroorzaakt kromtrekking. Om kromtrekking te voorkomen, moet men zorgen voor een uniforme dikte, efficiënte koelsystemen gebruiken en de procesparameters optimaliseren.
Lees verder: PIM - Poederinjectievormen
Wat maakt co-injectievormen anders dan traditioneel spuitgieten?
Wat co-injectie onderscheidt van traditioneel spuitgieten, is dat er twee materialen tegelijk worden geïnjecteerd om één geheel te vormen, in plaats van één soort gesmolten materiaal. Dit betekent dat traditioneel spuitgieten geen onderdeel van meerdere materialen in één cyclus kan produceren.
Standaard of traditioneel spuitgieten is geschikt voor de massaproductie van uniforme onderdelen en producten gemaakt van één enkel materiaal. Co-spuitgieten daarentegen is ideaal wanneer u onderdelen nodig heeft met een gelaagde structuur van twee verschillende materialen.
Probeer Boda nu!
Verbetert co-injectie molding de productkwaliteit?
Ja, co-injectie molding verbetert de kwaliteit van de geproduceerde onderdelen en producten door diverse materiaalcombinaties, verhoogde duurzaamheid en esthetische mogelijkheden op maat. Bovendien bespaart het ook op assemblagekosten en helpt het bij de concurrentiepositie op de markt.
Laten we vervolgens eens kijken naar de onderstaande lijst met manieren waarop co-injectietechnologie de productkwaliteit verbetert.
- Co-injectie molding maakt de combinatie van zachte en harde materialen mogelijk, wat zorgt voor zowel sterkte als een mooie afwerking.
- Onderdelen die door middel van co-injectie worden gegoten, zijn duurzaam omdat de kern en de buitenlaag sterk met elkaar verbonden zijn.
- Spuitgieten met meerdere materialen verlaagt de tijd en de assemblagekosten.
- Het biedt de mogelijkheid om de oppervlaktestructuur, kleur en afwerkingskwaliteit aan te passen.
Is co-injectie molding geschikt voor mijn project?
De geschiktheid van co-injectie molding hangt af van de specificaties van het onderdeel/product en de toepassingsvereisten.
Kies voor het co-injectie-spuitgietproces als:
- Uw onderdeel/product vereist een combinatie van verschillende materialen, met name harde kunststoffen en zacht rubber en elastomeren.
- De onderdelen hebben een zachtere huid nodig als barrière, voor grip of om esthetische redenen.
- Je gebruikt gerecyclede materialen voor het vormen.
- Je hebt grote productievolumes nodig, doorgaans meer dan 10,000 stuks.
Wat zijn de toekomstige trends in co-injectievormen?
Toekomstige trends in co-injectie molding richten zich op drie hoofdgebieden: materiaalinnovaties, geautomatiseerde en AI-gestuurde apparatuur en aanpasbaarheid aan verschillende industrieën.
Laten we deze toekomstige trends eens nader bekijken.
1. Materiële vooruitgang
Innovaties in het gebruik van gerecyclede materialen door nieuwe materialen te verwerken in de buitenkant van onderdelen of producten. Daarnaast richten fabrikanten zich ook op biobased polymeren.
2. Automatisering en AI-integratie
Een andere trend is het gebruik van slimme productiesystemen, zoals spuitgietautomatisering, realtime monitoring en datagestuurde optimalisatie. Hierdoor wordt ook AI-gestuurde procesbesturing snel ingevoerd.
3. Aanpassingsvermogen in alle sectoren
Naast verpakkingen maken steeds meer industrieën gebruik van co-injectietechnologie voor de productie van diverse componenten en producten, waaronder medische apparatuur, auto-onderdelen en consumentengoederen. Dit komt door de toegenomen mogelijkheden op het gebied van materiaalkeuze, precisie, afwerking en ontwerpcomplexiteit.
Probeer Boda nu!
Conclusie
Kortom, co-injectievormen maakt de productie mogelijk van onderdelen met meerdere materialen, waarbij de kern-mantel- of mantel-kern-mantelstructuren opnieuw worden samengesteld. Deze methode met één cyclus verhoogt de productie-efficiëntie en kosteneffectiviteit voor uiteenlopende toepassingen, waaronder verpakkingsproducten, interieurpanelen voor auto's en lichtgewicht constructieonderdelen.
Bij Boda bieden wij uitgebreide spuitgietdiensten voor diverse industrieën, met een dekking die alles omvat van DFM-analyse en matrijzenbouw tot oppervlaktebehandeling.
Naast standaard kunststofspuitgieten beschikken we ook over faciliteiten voor insert molding, overmolding, co-injectie en meerschotsspuitgieten om complexe onderdelen en producten te produceren.
Veelgestelde vragen
Wat is co-injectie?
Het is een subtype van spuitgieten, waarbij twee verschillende polymeren in één mal worden geïnjecteerd vanuit twee verschillende injectie-eenheden.
Wat is het verschil tussen co-injectievormen en traditioneel spuitgieten?
Bij traditioneel spuitgieten kunnen geen twee verschillende materialen in één mal worden geïnjecteerd om één geheel te vormen. Met andere woorden, co-injectie is een vorm van spuitgieten waarbij meerdere materialen tegelijk worden gebruikt, terwijl traditioneel spuitgieten dat niet is.
Welk systeem is geschikt voor co-injectie: een koud of een warm inlaatspruitstuk?
Voor co-injectievormprocessen hebben hot runner-systemen de voorkeur.