
Draadvonken versus zinkvonken
"Draadvonkerosie is het meest geschikt voor het bewerken van harde metalen met dunne secties of ingewikkelde ontwerpen, terwijl zinkvonkerosie flexibiliteit biedt bij het produceren van gedetailleerde holtes en vormen." Conventionele bewerkingsprocessen, zoals frezen, draaien en andere snijtechnieken, zijn beperkt tot zeer complexe geometrieën en microstructuren. Met EDM-bewerking, een bewerkingsproces zonder snijgereedschap, kunnen dergelijke complexe geometrieën en kleine structuren worden vervaardigd die bij conventionele processen onmogelijk zijn vanwege de beperkte toegang tot het gereedschap. Er zijn twee soorten EDM: zinken en EDM. Beide gebruiken elektrische ontladingen om het werkstuk te eroderen en vorm te geven. Echter, draad-EDM versus zink-EDM Ze verschillen in hun gereedschap en andere aspecten.
Dit artikel gaat dieper in op de verschillen tussen draad- en zinkvonkerosie, inclusief het proces, de voordelen en de toepassingen.
Wat is elektrische ontladingsbewerking (EDM)?
Elektro-erosie (EDM) is een niet-conventionele bewerkingsmethode die in de industrie wordt gebruikt. In tegenstelling tot CNC-draaibanken of freesmachines, EDM technologie Hierbij worden draad- of speciaal gevormde elektroden als bewerkingsgereedschap gebruikt om materiaal te verwijderen. Wanneer er elektrische stroom door de elektroden loopt, ontstaat er een elektrische ontlading bij hoge temperatuur doordat ze in een diëlektrische oplossing zijn ondergedompeld. Deze ontladingen smelten het materiaal en creëren sneden of holtes.
Je kunt het gedetailleerde stappenplan voor EDM-snijden hier lezen. EDM gids om meer te weten te komen over dit proces.
Wat is draadvonken?
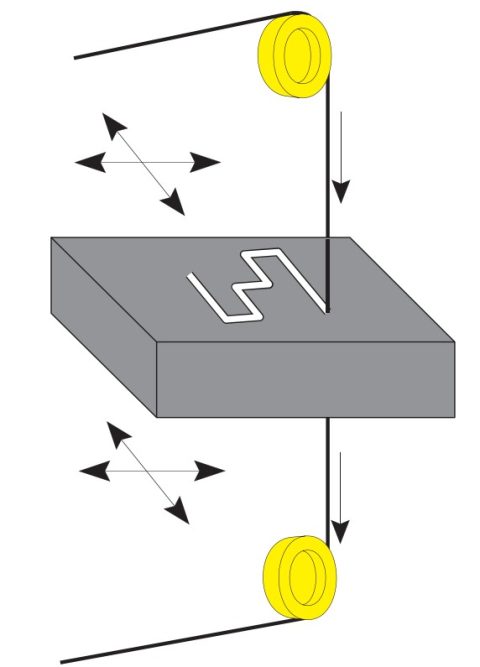
Draadvonken
Zoals de naam al doet vermoeden, gebruikt dit type EDM een draad met een kleine diameter (0.025 tot 0.25 mm) gemaakt van koper, messing, wolfraam of andere geleidende materialen als elektrode. Deze draad beweegt langs het snijpad en vormt het werkstuk. Geavanceerde CNC-EDM-machines kunnen de bewegingen van de draadelektrode nauwkeurig regelen.
Een zeer kleine diameter van de elektrode (zo klein als 0.025 mm) maakt de draad snijden proces Geschikt voor nauwkeurige snijwerkzaamheden in harde materialen, zoals diepe sleuven, holtes en patronen voor mallen en matrijzen.
Hoe werkt draadvonken?
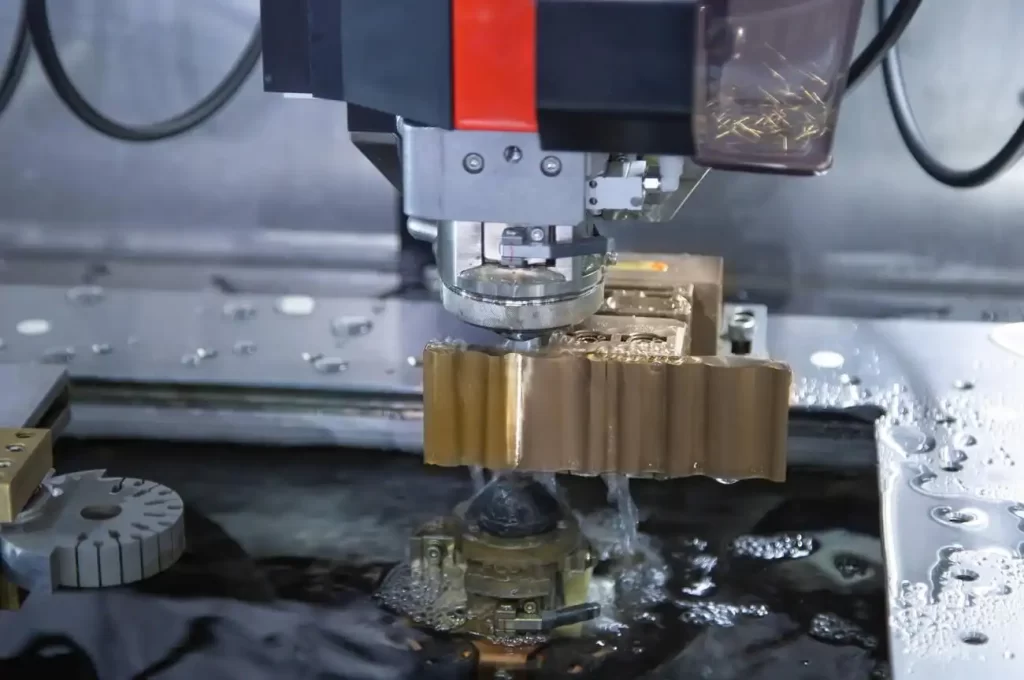
Draad-EDM-bewerking
Het werkstuk wordt vastgeklemd in de werkbank of tafel, terwijl de draad verticaal is gepositioneerd en in opwaartse richting beweegt om het werkstuk aan te voeren. Het werkstuk kan ook in een XY-vlak bewegen, afhankelijk van het bewerkingsgebied.
Het werkstuk in de diëlektrische vloeistof komt in contact met de draadelektrode, waardoor een reeks elektrische vonken ontstaat die het materiaal verhitten en doen smelten. Direct na het smelten erodeert het in de stromende diëlektrische vloeistof. Vervolgens verwijdert het filter of een ander systeem op de procestank dit afval uit de oplossing.
Voordelen van draadvonken
- Hoge precisie: Het produceert nauwkeurige sneden met strakke toleranties en behoudt tevens herhaalbaarheid.
- Microbewerking: Een draad met een diameter van minder dan 0.025 mm kan worden gebruikt als snijgereedschap, waardoor microbewerking van diverse werkstukken mogelijk is. Bijvoorbeeld: gaten boren edm voor gaten met een kleine diameter.
- Geen onderbreking: De draad beweegt continu omhoog en genereert daarbij ontladingen. Het is dus een ononderbroken en continu bewerkingsproces.
- Gladde afwerking: Het machinaal bewerkte oppervlak laat geen spanen, bramen of stof achter, waardoor een gladde afwerking ontstaat.
- Stressvrij bewerken: De EDM-draad verwijdert materiaal zonder direct contact te maken met de werkstukken. Dit maakt nauwkeurige bewerking en het vervaardigen van complexe onderdelen van fragiele materialen mogelijk.
Nadelen van draadvonken
- Er bestaat een risico op de vorming van een oxidelaag op de daaropvolgende lagen van het bewerkte oppervlak.
- De gereedschappen en EDM-productieapparatuur zijn duurder. De installatie ervan vergt een hoge investering vooraf.
- Het is alleen geschikt voor 2D-snijden op 3D-oppervlakken.
Wat is Sinker-EDM?
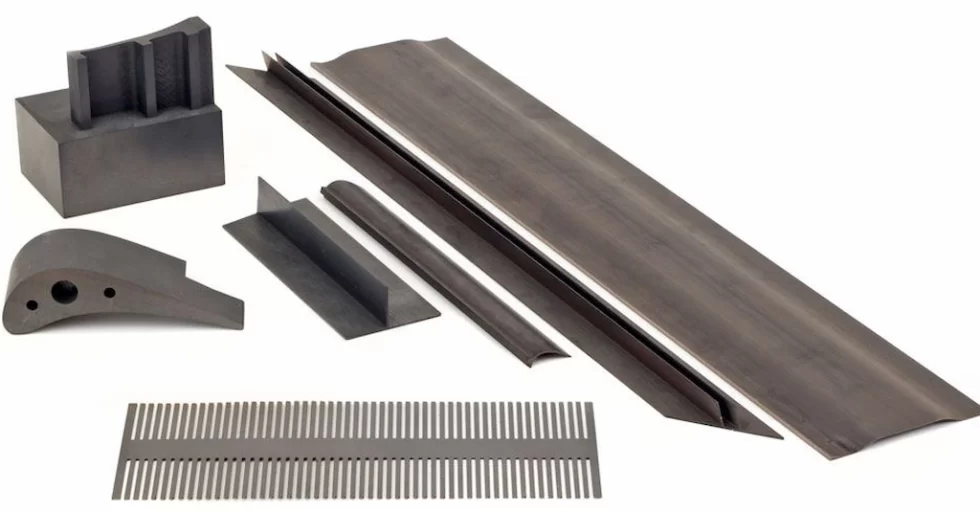
Zinker EDM-onderdelen
Bij zinkvonkerosie (ook wel zinkvonkerosie genoemd) worden elektroden met een specifieke vorm gebruikt in plaats van een draad met een vaste diameter. Dit is het belangrijkste verschil tussen draadvonkerosie en zinkvonkerosie. De vorm van de elektrode is hierbij cruciaal, omdat deze de vorm van de holte of het kenmerk bepaalt dat in het werkstuk wordt gefreesd. Het is een "negatieve geometrie" van de gewenste vorm op het werkstuk.
Het zinkvonkerosie-type, ook wel bekend als matrijsvonkerosie of ramvonkerosie, is geschikt voor complexe en blinde holtes of structuren in diverse materialen.
Hoe werkt zinkvonk-EDM?
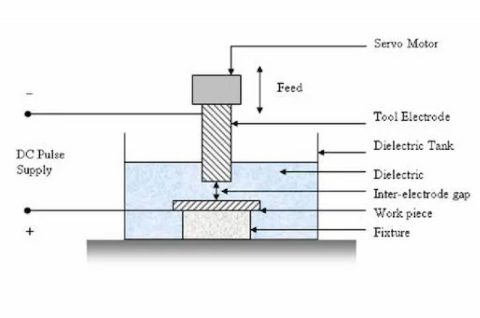
Werking van EDM-zinkbewerking
Bij dit proces wordt de EDM-elektrode als snijgereedschap gebruikt, waarbij een opening tussen het werkstuk en de elektrode wordt aangehouden. Deze opening zorgt voor de beheersing van de ontladingen en boogvorming. Tegelijkertijd blijft er diëlektrisch materiaal door de opening stromen, waardoor het geërodeerde materiaal wordt weggespoeld.
Het belangrijkste kenmerk van deze EDM-bewerking is dat zinkelektroden holtes of structuren met aangepaste vormen kunnen creëren. Dit kan worden bereikt door de geometrie van de elektrode aan te passen. Bovendien is het nuttig voor het maken van blinde gaten in de oppervlakken van harde materialen.
Voordelen van Sinker EDM
- Precisie nauwkeurigheid: Net als draadelektroden biedt het ook een hogere precisie dan conventionele bewerkingsprocessen.
- Blinde gaten: Het maakt het mogelijk om blinde gaten te creëren, een ander belangrijk verschil tussen draad-EDM en zink-EDM.
- Complexe kenmerken: Het kan ondersnijdingen, diepe holtes en op maat gemaakte uitsparingen creëren met een minimale wanddikte.
- Veelzijdigheid: De matrijs van de EDM-freesmachine kan alle geleidende materialen vormen, ongeacht hun brosheid en hardheid.
- 3D-contouren: Met de zinkelektrode kunnen werkstukken met complexe 3D-contouren worden bewerkt, zoals kernen en holtes voor spuitgietmatrijzen.
Nadelen van Sinker EDM
- Net als bij de draadmethode is deze methode beperkt tot geleidende werkstukken.
- Dit proces verbruikt meer energie dan andere bewerkingsmethoden, omdat er continu een hoogspanningsontlading moet worden opgewekt.
- Zinkmatrijs-EDM is ook trager, wat de algehele efficiëntie beïnvloedt en de productiekosten verhoogt.
Probeer Boda nu!
Belangrijkste verschillen tussen draadvonkerosie en zinkvonkerosie
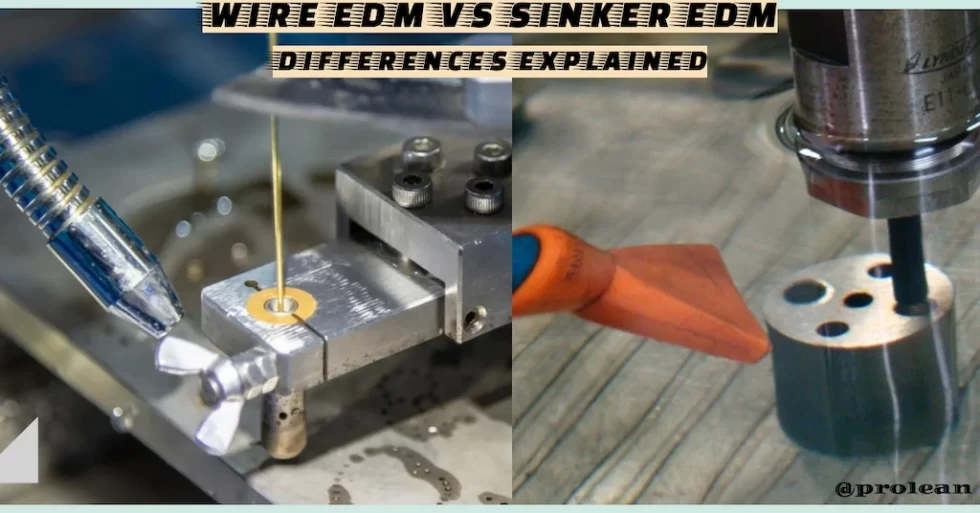
Draad- versus zinkvonkerosie
We hebben besproken dat beide unieke voordelen en nadelen hebben. De ene blinkt uit in het maken van 2D-sneden op 3D-oppervlakken, terwijl de andere ingewikkelde 3D-contouren produceert, in vergelijking met het gebruik van draadvonkerosie versus zinkvonkerosie.
Het zinkvonkerosie-snijden is gespecialiseerd in matrijzen, mallen en andere gereedschappen. Draadvonkerosie daarentegen is ideaal voor kleine onderdelen die complexe details en hoge precisie vereisen.
Bovendien toont de onderstaande tabel andere belangrijke verschillen tussen draadvonkerosie en zinkvonkerosie;
| criteria | Draad EDM | Zink EDM |
| Working Principle | Een dunne draad fungeert als elektrode en creëert een elektrische ontlading langs een vooraf bepaald pad. | Maakt gebruik van een gevormde elektrode om complexe vormen te creëren door middel van elektrische ontlading. |
| Materiaal verwijderen | Ideaal voor het zagen van profielen, contouren en doorlopende gaten. | Uitermate geschikt voor het maken van complexe holtes, vormen en mallen. |
| Nauwkeurigheid | Hoge nauwkeurigheid, geschikt voor precisiesnijden. | Biedt ook een hoge nauwkeurigheid, maar blinkt vooral uit in complexe 3D-vormen. |
| Oppervlaktebehandeling | Over het algemeen een gladde oppervlakteafwerking, maar dit is afhankelijk van de parameters. | Produceert fijnere oppervlakteafwerkingen, ideaal voor mallen en matrijzen. |
| Slijtage van elektroden | Minimale slijtage doordat de draad constant wordt vernieuwd. | Hogere elektrodeslijtage omdat de elektrodevorm cruciaal is. |
| Gereedschapskosten | Lagere gereedschapskosten door het gebruik van eenvoudige draad. | Hoger vanwege de noodzaak voor elektroden met een aangepaste vorm. |
| Materiële geschiktheid | Het meest geschikt voor harde, geleidende materialen zoals titanium. | Geschikt voor een breed scala aan materialen, waaronder harde legeringen. |
| Toepassing | Wordt veelvuldig gebruikt in de lucht- en ruimtevaart en de medische industrie voor nauwkeurige sneden. | Wordt veel gebruikt in de matrijzen- en mallenindustrie. |
| Snelheid | Langzamer dan traditionele bewerkingsprocessen. | Over het algemeen is het proces trager, maar dit varieert afhankelijk van de vorm en het materiaal van de elektrode. |
| Ingewikkeldheid | Beperkt tot 2D- en eenvoudige 3D-sneden. | Geschikt voor het produceren van zeer complexe 3D-vormen. |
| Tolerantie | Meestal binnen ±0.001 inch (±0.0254 mm). | Meestal binnen ±0.002 inch (±0.0508 mm). |
| Maximale diepte | U tot 12 inch (300 mm) of meer. | De indringdiepte wordt beperkt door de grootte en vorm van de elektrode (6-8 cm). |
Opsommen
Over het algemeen hebben draadvonkerosie (Wire EDM) en zinkvonkerosie (Sinkker EDM) beide verschillende mogelijkheden, hoewel ze hetzelfde principe van elektrische ontlading gebruiken voor materiaalverwijdering. Draadvonkerosie is ideaal voor het nauwkeurig snijden van profielen en doorlopende gaten met nauwe toleranties, terwijl zinkvonkerosie uitblinkt in het creëren van complexe 3D-vormen en ingewikkelde holtes. Beide methoden hebben specifieke voordelen, afhankelijk van de eisen van de toepassing.
Bovendien hangen de precisie en kwaliteit van met EDM bewerkte onderdelen ook af van de gebruikte apparatuur en de expertise van de operator. Daarom is het belangrijk om een bekwame en betrouwbare EDM-fabrikant te kiezen voor het uitbesteden van de productie van uw onderdelen en producten.
Bij Boda beschikken we over CNC-gestuurde EDM-machines en ingenieurs met tien jaar ervaring in het leveren van hoogwaardige producten. EDM-serviceOnze maatwerkdiensten helpen u uw ontwerpen om te zetten in de gewenste onderdelen tegen concurrerende prijzen. Vraag vandaag nog een offerte aan!
Veelgestelde vragen
Maakt de draad fysiek contact met het werkstuk tijdens het EDM-draadsnijproces?
Nee, bij draad-EDM maakt de draad geen fysiek contact met het werkstuk. In plaats daarvan vindt de materiaalafvoer plaats door elektrische ontladingen (boogontladingen) tussen de draad en het werkstuk.
Wat is het belangrijkste verschil tussen draadvonkerosie (Wire EDM) en zinkvonkerosie (Sinker EDM)?
Bij de draad-EDM-methode wordt een dunne, continu aangevoerde draad gebruikt om profielen te snijden, terwijl bij zink-EDM een op maat gemaakte elektrode wordt gebruikt om complexe 3D-contouren en holtes te vormen.
Wanneer moet je draad-EDM-snijden gebruiken?
Gebruik draad-EDM (Electrical Discharge Machining) wanneer hoge precisie en nauwe toleranties vereist zijn, met name voor het frezen van complexe doorlopende gaten in harde, geleidende materialen zoals titanium en gereedschapsstaal.
Wanneer moet je Sinker EDM gebruiken?
Het is ideaal voor het creëren van complexe 3D-vormen, holtes en mallen in harde materialen. Vooral wanneer complexiteit niet haalbaar is met andere bewerkingsprocessen.