
Injectiespuiten met laag volume
In tegenstelling tot conventioneel spuitgieten, dat is ontworpen voor duizenden of zelfs miljoenen onderdelen, is spuitgieten voor kleine volumes geschikter. spuitgieten Het is bedoeld voor kleine series, doorgaans 50 tot 10,000 stuks. De belangrijkste kenmerken zijn ontwerpflexibiliteit, korte levertijden en kostenefficiënte productie.
Zonder spuitgieten in kleine series en prototype spuitgietenIndustrieën zoals de auto-onderdelenindustrie, de medische apparatuurindustrie, de ruimtevaart en de consumentenelektronica zouden het moeilijk hebben. Het zou een uitdaging zijn om ontwerpen te valideren, marktvereisten te testen en de kloof tussen plastic prototyping en productie te overbruggen.
Voor een gedreven fabrikant zoals Boda lijkt het produceren van kleine series kunststofonderdelen wellicht eenvoudig. Het is echter belangrijk om uit te leggen hoe dit in zijn werk gaat en wat het belang van dit proces is. Daar gaat deze handleiding over. Lees verder voor basisinformatie over het proces, de voordelen, beperkingen, kosten, toepassingen en ontwerpoverwegingen.
Wat is spuitgieten met een laag volume?
Spuitgieten in kleine volumes is een specifieke vorm van spuitgieten waarbij kwaliteit boven kwantiteit staat. Het is ontworpen voor beperkte productieseries en prototypes. Spuitgieten houdt in dat plastic wordt gesmolten en in een mal wordt geïnjecteerd om een onderdeel te produceren. Het gesmolten plastic krijgt de tijd om te stollen en af te koelen voordat de mal wordt geopend. Bij spuitgieten in kleine series betekent het relatief kleine aantal producten honderden of duizenden. De processen en gereedschappen zijn doorgaans goedkoop.
Voordelen van spuitgieten met laag volume
Wij bevelen deze productie- en prototypeermethode aan om redenen zoals lagere gereedschapskosten, ontwerpflexibiliteit, snellere marktintroductie en een lager productrisico.
Betaalbare spuitgietkosten voor kleine volumes De gereedschappen die gebruikt worden bij de productie van kunststof in kleine volumes zijn betaalbaar. Spuitgieten tegen lage kosten is mogelijk door het gebruik van eenvoudige matrijsbasissen, zeer bewerkbare materialen en minimale holtes.
De kosten van spuitgieten in China Het is wereldwijd populair vanwege de betaalbaarheid.
Ontwerpflexibiliteit – Spuitgieten in kleine series is relatief goedkoop en de ontwerpen zijn over het algemeen eenvoudig aan te passen. De beste spuitgietbedrijven voor kleine series maken de onderdelen iets groter op plekken die mogelijk aanpassing vereisen.
Snellere time-to-market – Bedrijven kunnen sneller onderdelen voor lancering en validatie verkrijgen. De gereedschappen zijn gemakkelijker verkrijgbaar vanwege de hogere kosten en betere bewerkbaarheid.
Lager risico voor producten – Als u nieuwe kunststof spuitgietonderdelen op de markt brengt, is deze strategie een effectief instrument voor risicobeheer. Het helpt bedrijven de prestaties en de vraag naar een product vast te stellen voordat ze middelen investeren in grootschalige productie.
Beperkingen van spuitgieten met laag volume
Mogelijk moet u rekening houden met beperkingen zoals een geringe duurzaamheid van de gereedschappen, relatief hoge kosten per onderdeel, minimale automatisering en materiaallimieten.
Slechte duurzaamheid van het gereedschap Het geharde staal dat bij traditioneel spuitgieten wordt gebruikt, is duurzamer dan de zachte staalsoorten en aluminiumsoorten die bij kleinschalige spuitgietprocessen worden toegepast. Voor productieaantallen van tienduizenden stuks zijn de zachtere gereedschapsmaterialen ongeschikt.
Relatief hoge kosten per onderdeel Een ander probleem is dat kunststofonderdelen die in kleine volumes worden geproduceerd, per stuk doorgaans duurder zijn. Dit kan verschillende oorzaken hebben, zoals een kleiner aantal matrijsvormen, minimale automatisering en de mogelijkheid dat cruciale spuitgietparameters over het hoofd worden gezien.
Geminimaliseerde automatisering Omdat spuitgieten in kleine volumes voornamelijk voor proefproducties is bedoeld, moet je in dit stadium geen noemenswaardige automatisering verwachten. Handling- en inspectiestappen worden doorgaans handmatig uitgevoerd.
Materiële beperkingen De zachte gereedschappen die worden gebruikt voor de productie van kunststofonderdelen in kleine series zijn geschikt voor veel gangbare grondstoffen. De schurende eigenschappen en hoge temperaturen van geavanceerde polymeren dwingen fabrikanten echter tot het gebruik van robuustere gereedschappen.
Wanneer is spuitgieten met een laag volume geschikt?
Kleinschalige kunststofproductie is bij uitstek geschikt voor productie in kleine oplages, snelle prototyping en het ontwikkelen van tijdelijke mallen. Een bedrijf kan dit realiseren zonder te hoeven investeren in grootschalige mallen of machines.
Productie op korte termijn
Relatief eenvoudige gereedschappen zijn nodig wanneer u slechts honderden of een paar duizend onderdelen wilt produceren. Deze kunnen bestemd zijn voor een specifieke markt, reserveonderdelen of een kortetermijnbehoefte. Deze strategie helpt fabrikanten dure metalen mallen te vermijden die onnodig kapitaal vastleggen. Ook de kwaliteit van de onderdelen is niet veel minder.
Rapid prototyping
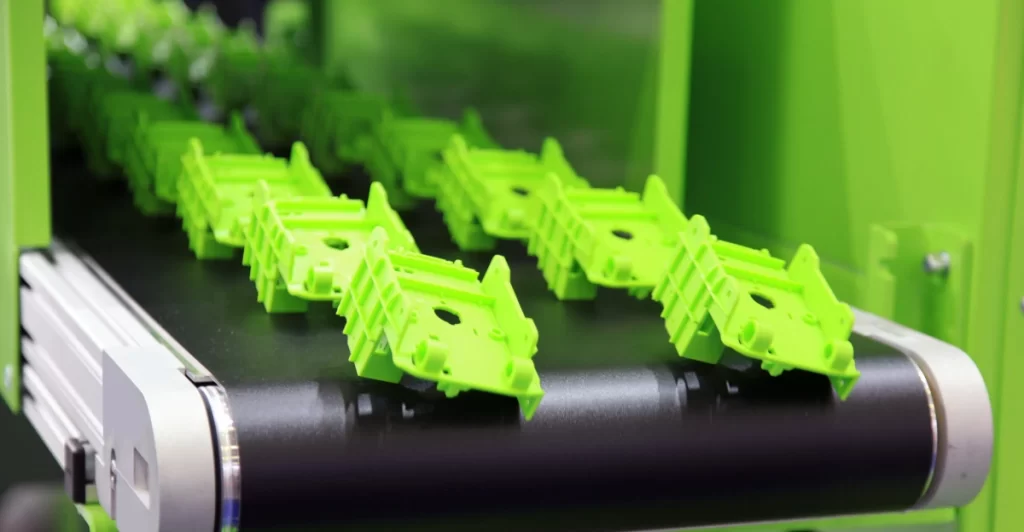
Rapid prototyping, dat gebruikmaakt van echte, productieklare kunststofonderdelen, is een ander belangrijk toepassingsgebied voor goedkoop spuitgieten. Bedrijven kunnen dankzij de betaalbare mogelijkheden van spuitgieten zorgeloos kunststof prototypes produceren. spuitgieten kosten en onderdelen van hoge kwaliteit.
Prototypes
Brug gereedschap
Door middel van overbruggings-, prototype- of snelle matrijsontwikkeling wordt de productie van onderdelen ondersteund voordat er meer permanente matrijzen beschikbaar zijn. Het is een strategie om vertragingen bij productlanceringen te voorkomen. De toeleveringsketens kunnen intact blijven en in beweging blijven.
Micro-spuitgieten
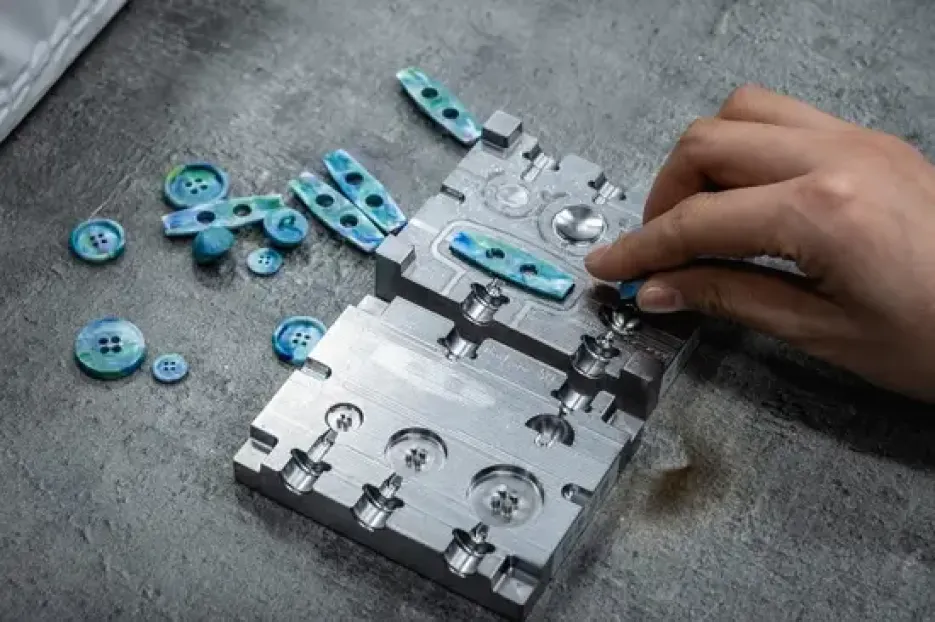
Sommige kunststof onderdelen zijn zo klein dat ze extreme precisie vereisen. Daarom kan productie in kleine series hierin een oplossing bieden. micro-spuitgietenDeze service kunt u verwachten voor micro-onderdelen in elektronica en medische apparaten.
Micro-spuitgieten
Veelgebruikte thermoplasten voor kunststof spuitgieten in kleine volumes
De materiaalkeuze, een cruciale stap in het spuitgietproces, omvat opties zoals PC, POM, PMMA, nylon, PEEK, PP en PS. Deze en andere toepasbare thermoplasten worden hieronder vermeld.
| Thermoplastisch materiaal | Aanbod |
| Acrylonitril butadieen styreen (ABS) | Slagvastheid, taaiheid en goede bewerkbaarheid. |
| Nylon (PA) | Zelfsmerend, sterk, slijtvast |
| Polybutyleentereftalaat (PBT) | Chemische bestendigheid, lage vochtabsorptie |
| Polycarbonaat (pc) | Transparantie, hoge slagvastheid |
| Polyethyleen (PE) | Chemische bestendigheid, laag gewicht |
| Polyetheretherketon (PEEK) | Sterkte, hittebestendigheid |
| Polyetherimiden (PEI) | Goede vormvastheid, hoge hittebestendigheid |
| Polymethylmethacrylaat (PMMA) | Goede oppervlakteafwerking en optische helderheid. |
| Polyoxymethyleen (POM) | Goede maatnauwkeurigheid, lage wrijving |
| Polyfenylsulfon (PPSU) | Uitstekende chemische en hittebestendigheid |
| Polypropyleen (PP) | Vermoeidheidsbestendig, lichtgewicht, inert |
| Polystyreen (PS) | Vormbaar, goedkoop |
| Thermoplastisch elastomeer (TPE) | Rubberachtig, flexibel |
| Thermoplastisch polyurethaan (TPU) | Duurzaam, slijtvast, flexibel |
Probeer Boda nu!
Ontwerpoverwegingen voor spuitgieten met laag volume
Effectieve kunststofproductie in kleine volumes is gebaseerd op ontwerpfactoren zoals lossingshoeken, aanspuitpositie, materiaalsoort, wanddikte en onderdeelgeometrie.
Juiste trekhoeken
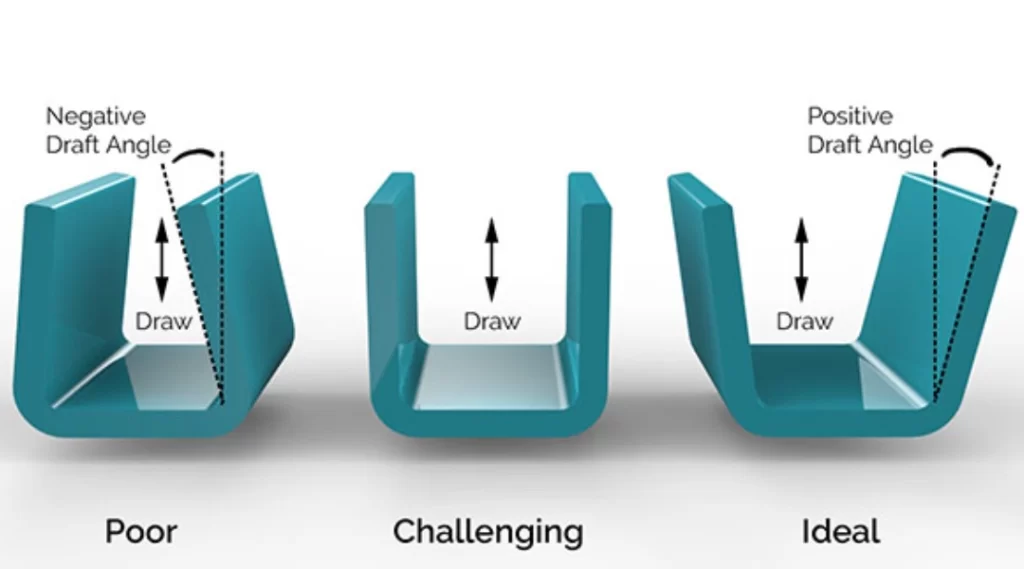
Het uitwerpen van onderdelen kan soepel of juist kostbaar verlopen, afhankelijk van de lossingshoek. Een optimale lossingshoek minimaliseert slijtage van de matrijs en voorkomt dat onderdelen vast komen te zitten. Dit helpt kostbare herontwerpen van de matrijs te voorkomen. Of de matrijs nu zacht of hard is, de juiste lossingshoek is van onschatbare waarde bij spuitgieten in kleine volumes.
De hoek van de trekhaak is belangrijk.
Strategische toegangspoort
De poorten moeten zo geplaatst worden dat ze de vorming van zwakke plekken niet bevorderen. Als ervaren fabrikanten ontwerpen we met een evenwichtige smeltstroom en minimale lasnaden. We weten dat dit een van de beste manieren is om structurele defecten te voorkomen, die productlanceringen kunnen vertragen.
Overeenkomend materiaaltype
Of het is aluminium spuitgieten Of het nu gaat om een matrijs of een andere optie, het afstemmen van het matrijsmateriaal op het juiste plastic minimaliseert de kosten van spuitgieten in kleine volumes. Met het juiste matrijsmateriaal wordt oververhitting en matrijsbeschadiging voorkomen.
Geoptimaliseerde wanddikte
De wanden van de spuitgietonderdelen moeten consistent zijn. Deze eigenschap zorgt voor een glad oppervlak en dimensionale stabiliteit van het onderdeel. Het verbetert ook de koeling, waardoor uiteindelijk kostbare afvalproducten worden geminimaliseerd.
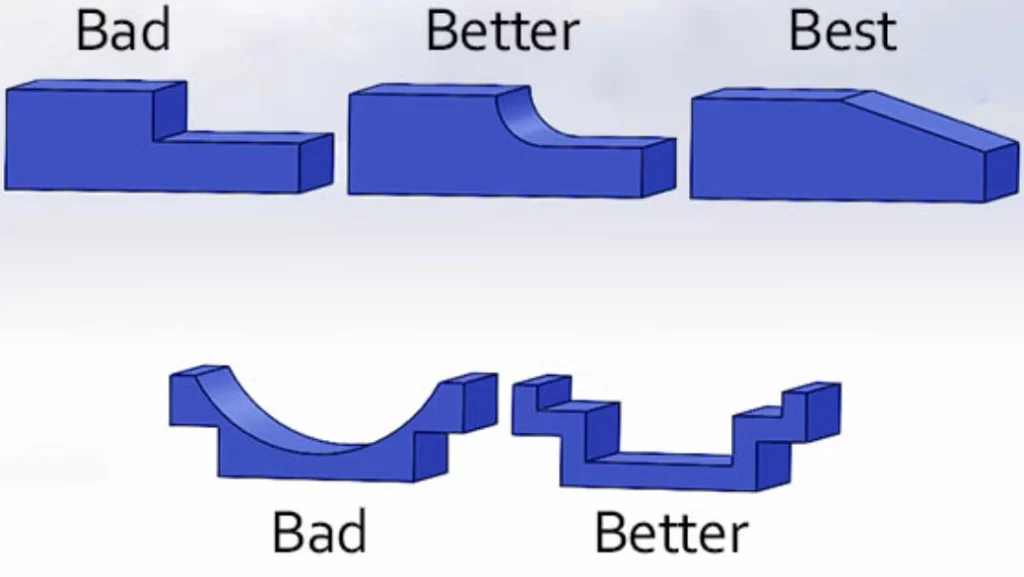
Een uniforme wanddikte wordt aanbevolen.
Vereenvoudigde onderdeelgeometrie
Vereenvoudigde onderdeelgeometrie omvat het gebruik van minder ondersnijdingen, de toepassing van een uniforme wanddikte (zoals hierboven besproken) en het vermijden van scherpe binnenhoeken. Dergelijke strategieën verkorten niet alleen de doorlooptijden, maar zorgen er ook voor dat aanpassingen eenvoudiger en sneller verlopen.
Gereedschap/matrijzenbouw voor kunststof spuitgieten in kleine volumes
Wat de matrijs voor kunststofspuitgieten in kleine volumes betreft, zijn de belangrijkste overwegingen de bewerkingstechnologie – CNC of EDM, de meest optimale matrijs tussen losstaande opties en Master Unit Die (MUD)-inzetstukken, en het ideale matrijsmateriaal – aluminium of staal.
CNC- of EDM-productie
De kostenefficiëntie en snelle doorlooptijd van CNC-bewerking maken het ideaal voor de productie van eenvoudige mallen/gereedschappen. EDM (Electrical Discharge Machining) biedt uitkomst waar conventionele CNC-bewerking tekortschiet, namelijk bij gereedschappen voor complexe geometrieën.
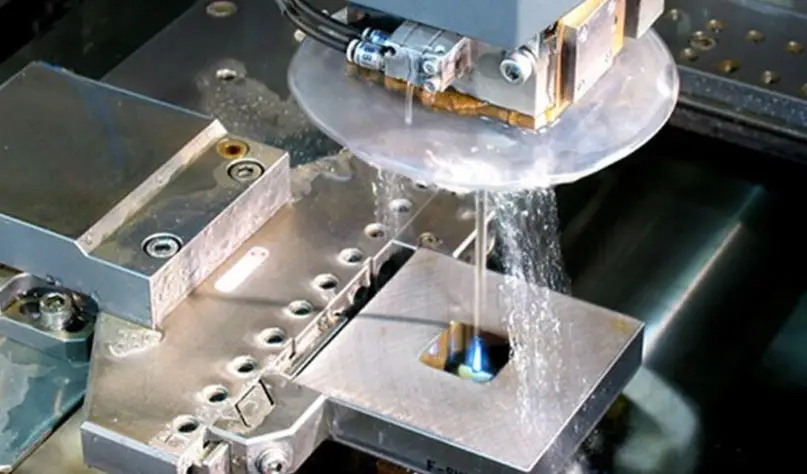
Draad-EDM bij het maken van mallen
Losse mallen versus MUD-mallen
Een standalone matrijs is ontworpen voor één enkel onderdeel. Een MUD-matrijs (Master Unit Die) heeft een herbruikbare structuur met verwisselbare inzetstukken. De MUD-matrijs is daarom tijds- en kostenbesparend voor productie in kleine series.
Aluminium versus staal als vormmateriaal.
Aluminium mallen zijn het meest populair bij spuitgieten in kleine volumes. Het materiaal heeft een hogere warmtegeleiding, is goed bewerkbaar en goedkoop. Bovendien maakt het kortere cyclustijden mogelijk.
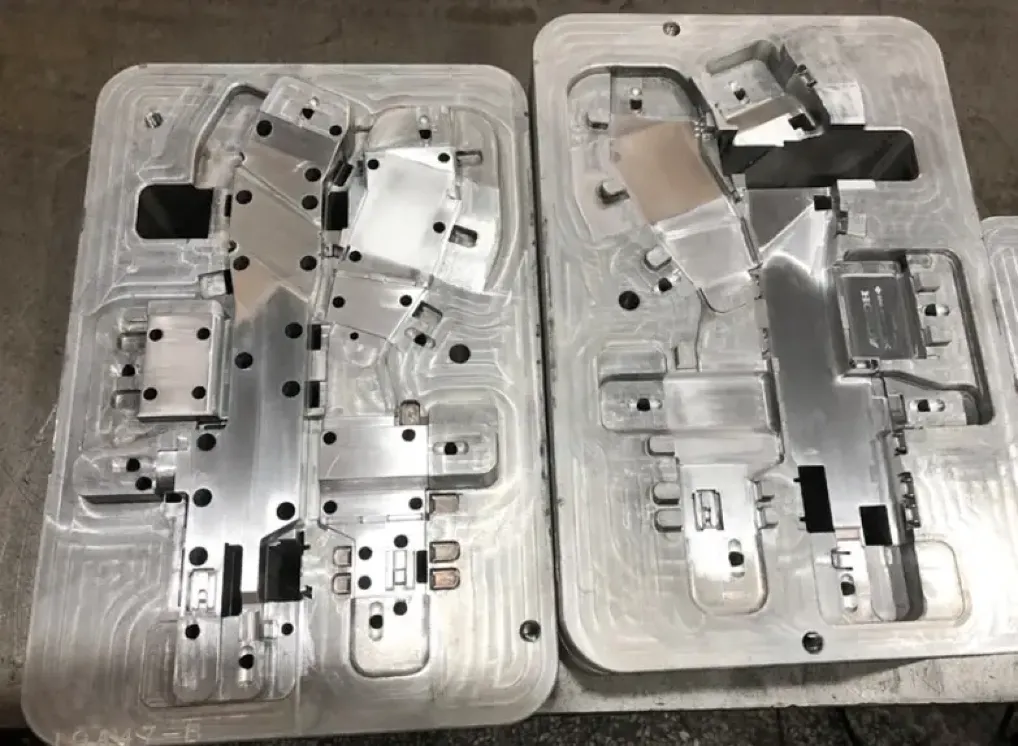
Aluminium mal
Staal is niet alleen lastiger te bewerken, maar ook duurder. Fabrikanten geven er de voorkeur aan voor onderdelen met hogere maattoleranties die langer meegaan. Wij raden het vaak aan voor onderdelen die aan schurende stoffen worden blootgesteld of voor harsen.
De stappen van het spuitgietproces voor kleine volumes
Van idee tot afgewerkt kunststofonderdeel omvat het spuitgietproces voor kleine series het ontwerp van de matrijs, de materiaal-/machine-instelling, het spuitgieten, het koelen en het uitwerpen van het onderdeel.
Matrijsontwerp en -productie
Spuitgietbedrijven die kleine series produceren, gebruiken eerst CAD-software om de matrijs te ontwerpen. De software helpt bij het optimaliseren van het ontwerp, zowel qua geometrie als aanverwante aspecten. Dit is een cruciale stap, gezien de vele onderdelen van dit component.
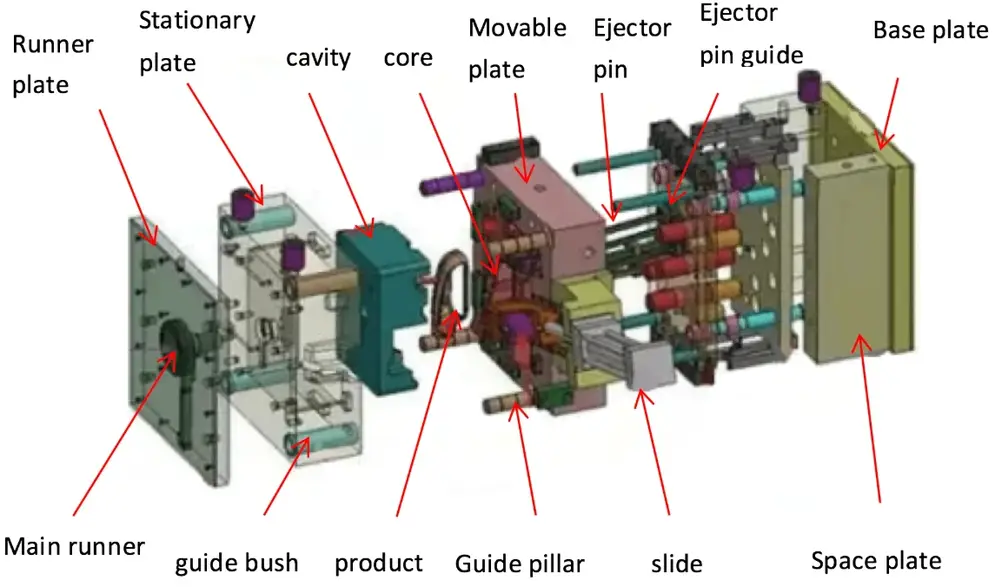
Onderdelen van een mal
Het team gebruikt vervolgens fabricagetechnieken zoals EDM en CNC-bewerking om de mal te produceren. Zoals we eerder hebben besproken, bieden verschillende matrijsmaterialen verschillende ontwerp- en productiemogelijkheden. Aluminium is bijvoorbeeld voordeliger en sneller te verwerken dan staal, waardoor het geschikter is voor kleinere productieseries.
Machine instellen
De voorbereidingsstap bestaat voornamelijk uit het vastklemmen van de twee helften van de mal. Er wordt voldoende druk uitgeoefend om een luchtdichte afsluiting te garanderen die lekkage van gesmolten materiaal voorkomt.
Injection Molding
Het hete, gesmolten plastic wordt onder hoge druk geïnjecteerd. De specifieke omstandigheden van deze stap zijn grotendeels afhankelijk van het type materiaal en de mal. Een cruciale vereiste is dat het gesmolten materiaal elke ruimte in de mal vult.
Koelen
De volgende stap bij het spuitgieten van kunststof in kleine volumes is het koelen van het onderdeel met behulp van koelvloeistofkanalen in de matrijs. De koeling is snel genoeg om dimensionale stabiliteit en een vormvast resultaat te garanderen.
Gedeelte uitwerpen
Na de afkoelingsstap wordt het afgewerkte onderdeel uit de matrijs verwijderd. De matrijs is voorzien van een uitwerpmechanisme. De fabrikant onderwerpt het onderdeel vervolgens aan een grondige inspectie en, indien nodig, aan nabewerking. Uitwerppennen helpen bij het loslaten van het onderdeel.
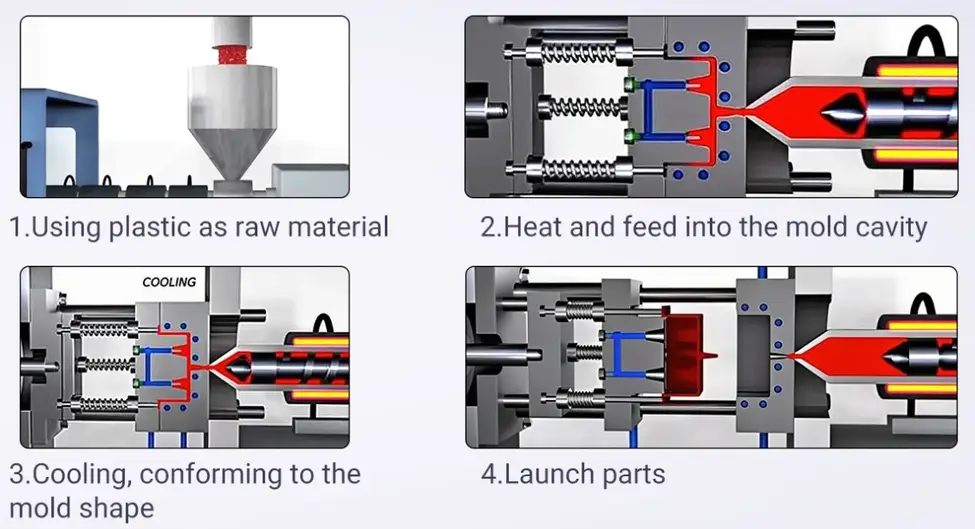
Stappen van kunststofspuitgieten
Nabewerking
Het onderdeel is na de nabewerking klaar voor levering aan de klant. Spuitgieten in kleine series omvat vaak een nabewerking, namelijk het verwijderen van overtollig plastic (braam).
Probeer Boda nu!
Spuitgieten voor kleine volumes versus conventioneel spuitgieten
Bij conventioneel spuitgieten, ofwel spuitgieten voor grote volumes, worden robuuste stalen matrijzen gebruikt. De matrijzen zijn ontworpen voor oneindige herhaalbaarheid, minimaal onderhoud, geavanceerde automatisering en een lange levensduur. Aluminium is het meest gebruikte gereedschapsmateriaal bij spuitgieten in kleine volumes. Andere opvallende verschillen zijn minder automatiseringscomponenten, een kleiner aantal matrijsvormen en eenvoudigere matrijsbasissen.
Vergelijkingstabel voor spuitgieten in kleine volumes versus spuitgieten in middelgrote en grote volumes.
Hoewel de drie methoden in de kern hetzelfde proces delen, bestaan er duidelijke verschillen in flexibiliteit, volume, gereedschap en kosten. Deze verschillen worden weergegeven in de onderstaande vergelijkingstabel.
|
Vergelijkingselement |
Laag volume |
Middelmatig volume |
Hoog volume |
|
Volumebereik |
50 – 10,000 eenheden |
10,000-100,000 units |
100,000+ eenheden |
|
Flexibiliteit |
Hoogste flexibiliteit |
Gemiddelde flexibiliteit |
Minimale flexibiliteit |
|
Tooling |
Aluminium of zachtstalen mallen |
Geharde aluminium of halfstalen mallen |
Gehard stalen mallen voor meer cycli. |
|
Kostenstructuur |
Hogere kosten per onderdeel |
Gemiddelde kosten per onderdeel |
Laagste kosten per onderdeel |
|
Algemene toepassingen |
Testen, prototypen |
Teeltproducten, regionale distributie |
Massamarkt consumentenproducten |
Alternatieven voor laagvolume kunststof spuitgieten
Alternatieve methoden voor de productie in kleine volumes zijn CNC-bewerking, 3D-printen, urethaangieten en thermovormen. Deze methoden kunnen de doorlooptijd naar de markt op een betaalbare manier verkorten.
CNC Machining CNC-bewerking is een van de meest veelzijdige en kosteneffectieve methoden voor het vervaardigen van matrijzen, mallen en modellen. Het ondersteunt ook gieten. De methode wordt zeer gewaardeerd vanwege de snelle doorlooptijd bij productie in kleine series.
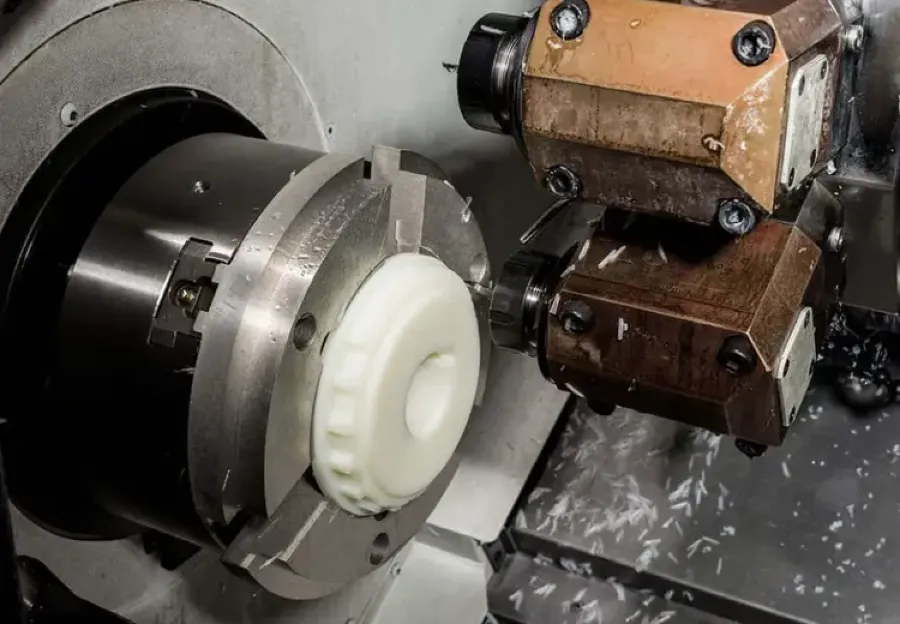
Kunststof CNC-bewerking
3D afdrukken – Bij 3D-printen hoeft de fabrikant niet te investeren in een mal. De methode biedt bovendien korte doorlooptijden. Wij raden deze aanpak aan voor snelle iteraties.
Urethaan gieten – Urethaangieten is een ander alternatief waarmee de initiële investering in een mal vermeden kan worden. Dit wordt meestal gecombineerd met CNC-bewerking of 3D-printen voor de productie van het mastermodel.
Thermoforming Dit is een alternatieve techniek voor deurpanelen, verpakkingsbakken en dergelijke relatief eenvoudige onderdelen. Het is een simpele, goedkope methode, zeker gezien de lage temperatuur en druk die nodig zijn.
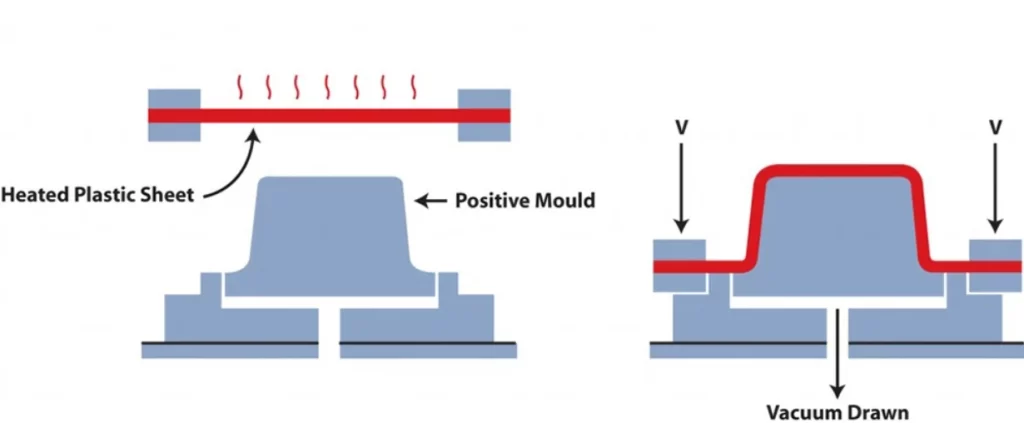
Thermoforming
Conclusie
Voor startups en bedrijven die zich richten op kleine productievolumes, biedt spuitgieten in kleine volumes een betrouwbare en betaalbare oplossing. Het is een uitstekende manier om snel kunststof onderdelen te verkrijgen met beheersbare matrijskosten.
Bij Boda begrijpen we de dynamiek en uitdagingen van het produceren van kunststofonderdelen in kleine series. Dankzij geavanceerde gereedschappen en jarenlange productie-ervaring zorgen we ervoor dat het eindproduct voldoet aan de industrienormen en optimaal aansluit op de behoeften van de markt.
Neem vandaag nog contact op voor spuitgietdiensten met bewezen resultaten.