
“Metaalspuitgieten combineert de precisie van kunststofgieten met de sterkte van metaal, waardoor complexe onderdelen efficiënt worden gecreëerd, perfect voor het efficiënt produceren van kleine, complexe componenten.”
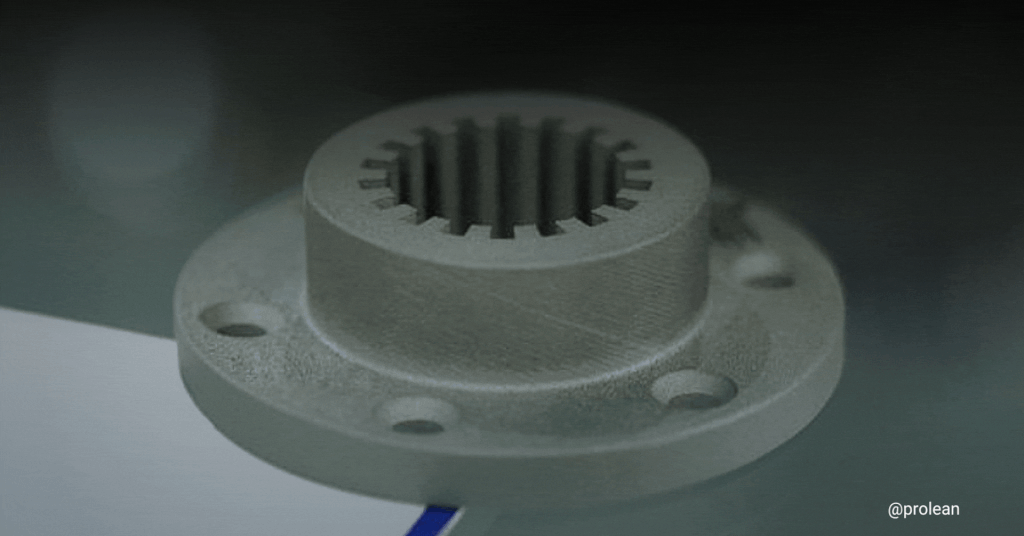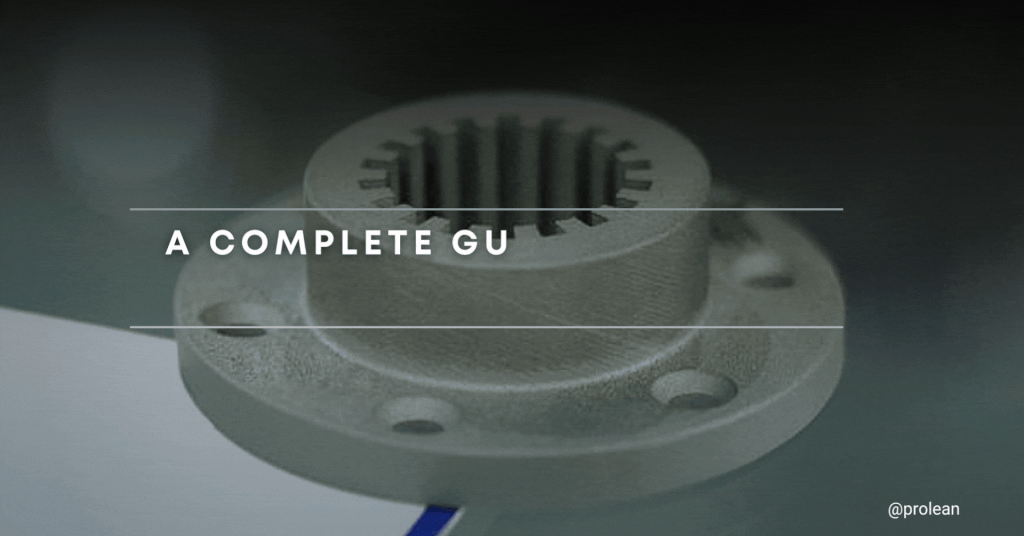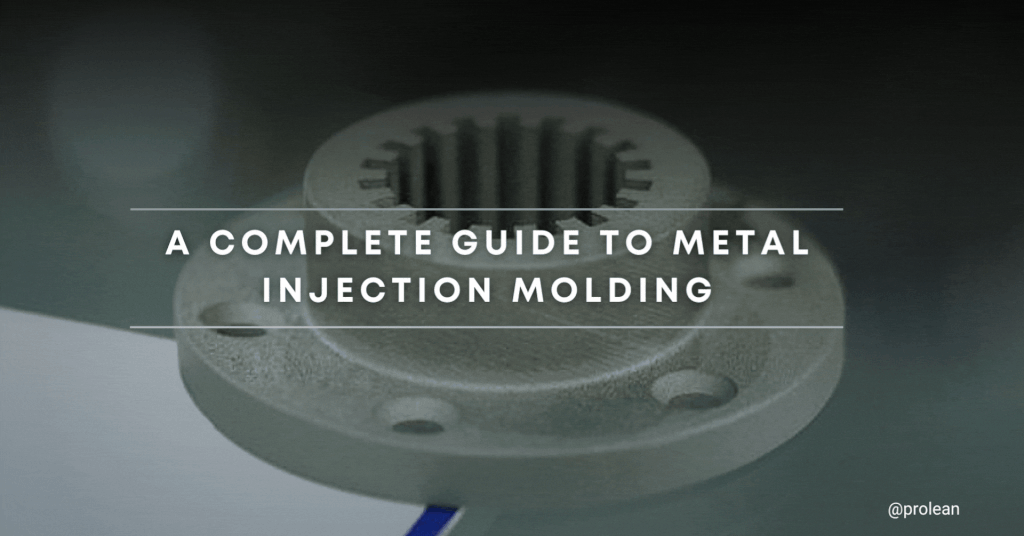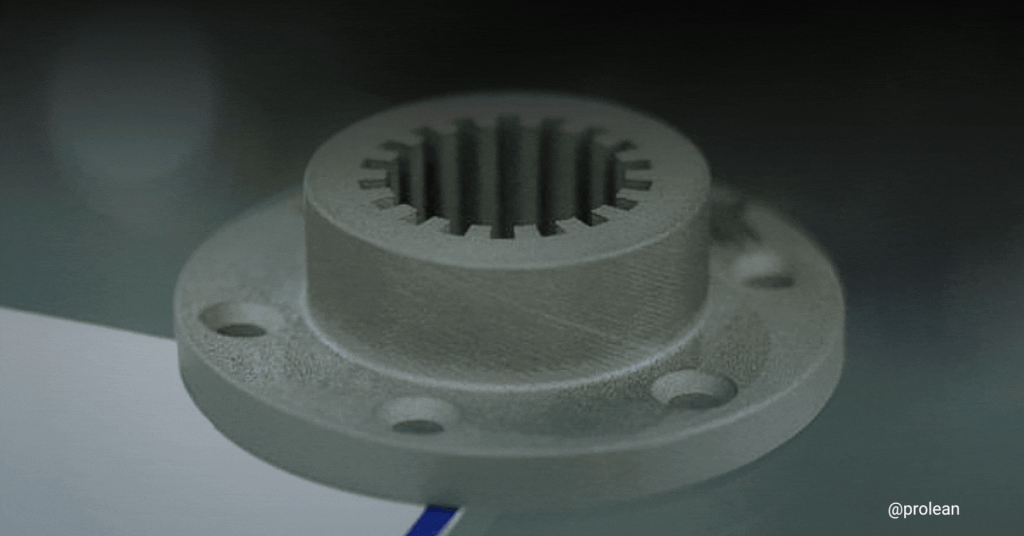
MIM(Metal Injection Molding) is een geavanceerde productietechniek die kunststof spuitgieten en metaaleigenschappen combineert. Het is het meest geschikt voor kleine detailonderdelen, meestal in het gewichtsbereik van 1 tot 100 gram metaal. De schoonheid van MIM-productie ligt in het vermogen om eenvoudig ingewikkelde vormen te genereren met zeer strakke metingen, daarom is de MIM-proces wordt gebruikt in een breed scala aan toepassingen, van medische apparatuur tot ruimtevaartaccessoires.
In dit artikel worden het MIM-proces en de toepassingen, voordelen en beperkingen ervan uitgebreid geanalyseerd.
Wat is metaalspuitgieten?
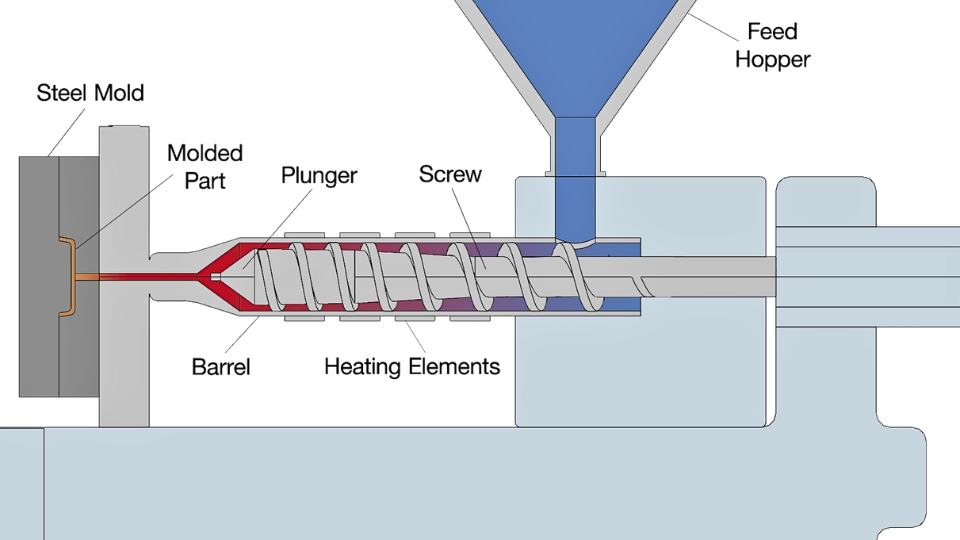
Metaal spuitgietproces
MIM is een complex grondstofproductieproces dat fijne metaalpoeders en een thermohardend kunststofbindmiddelsysteem combineert. De metaalpoeders die worden gebruikt in MIM-technologie hebben doorgaans een grootte van 5-20 micron, waardoor ze acceptabel en gelijkmatig verdeeld zijn, wat resulteert in nauwkeurige onderdelen.
- Spuitgieten: Na het mengen en granuleren wordt de grondstof verhit en in een mal gespoten onder druk, die doorgaans boven de 100 MPa (megapascal) ligt. De afmetingen van de mal moeten tot een acceptabel niveau nauwkeurig zijn om aan specifieke onderdeelnormen te voldoen. Het gegoten onderdeel, dat nog steeds het bindmiddel bevat, wordt een "groen onderdeel" genoemd.
- Ontbinden: De groene delen worden vervolgens door een debindingsproces gehaald om bindmiddelmateriaal te verwijderen. Ofwel oplosmiddelextractie of thermische ontleding, of beide kunnen achtereenvolgens worden gebruikt. Debinding reduceert het bindmiddelgehalte doorgaans tot ongeveer 10%, terwijl de resterende massa een poreuze structuur vormt die bekend staat als het "bruine deel".
- Sinteren: Afhankelijk van de metaallegering worden de bruine delen gesinterd in een gecontroleerde atmosfeeroven tussen 1200 en 1400 C. Tijdens het sinterproces conformeren de metaaldeeltjes zich, waardoor de compacte dichtheid toeneemt. Gesinterde dichtheden van MIM-delen variëren tussen 96% en 99% van de theoretische dichtheid van het metaal.
- Na-sinterbewerkingen: Het MIM-proces resulteert in onderdelen die verdere verwerking vereisen, zoals machinale bewerking, warmtebehandeling en oppervlaktebehandeling, om de benodigde uiteindelijke eigenschappen te verkrijgen. Deze post-sinterprocessen kunnen de mechanische eigenschappen van de onderdelen verbeteren, zoals sterkte, hardheid en corrosiebestendigheid.
Omdat MIM een nauwkeurige controle vereist van de poedergrootte, de vormdruk en de sinteromstandigheden, werken veel fabrikanten samen met ervaren partners voor de productie. Metaalspuitgietdiensten Met onze technische expertise bieden we gedetailleerde technische ondersteuning, van ontwerp tot productie.
Probeer Boda nu!
Technische details en voordelen
Laten we de technische aspecten en voordelen van metaalspuitgieten bespreken;
- Dichtheid en sterkte: MIM-onderdelen bereiken bijna de theoretische maximumdichtheid van 96-99% in het sinterproces. Deze hoge dichtheid resulteert in hogere mechanische eigenschappen; treksterkte is gewoonlijk groter dan 1000 Mpa en hardheid is tot 60 HRC voor sommige legeringen.
- Dimensionale tolerantie: De hoge nauwkeurigheid van het MIM-proces maakt de productie van componenten met kleine dimensietoleranties mogelijk, meestal binnen ±0.3 procent van de nominale dimensie. Dit maakt het geschikt voor ontwerpen met ingewikkelde vormen die nauwkeurige metingen vereisen.
- inkrimping: Het primaire sinterproces vindt plaats wanneer het onderdeel zijn volume met ongeveer 15% tot 20% vermindert. Deze krimp is te verwachten en de mal is ontworpen om dit toe te staan, zodat het uiteindelijke onderdeel de juiste maat heeft.
Materialen gebruikt in MIM
Het metaalspuitgietproces kan met verschillende metalen en legeringen werken, die elk unieke eigenschappen bieden die geschikt zijn voor verschillende toepassingen. Enkele standaard MIM-metalen omvatten
- IJzerlegeringen: Dit zijn roestvrij staal (bijvoorbeeld 316L, 17-4 PH), gereedschapsstaal en laaggelegeerd staal. Van alle materialen die in MIM worden gebruikt, hebben roestvrij staal de voorkeur omdat ze corrosiebestendig zijn en sterk zijn, met name in de medische en automobielsector.
- Wolfraamlegeringen: Wolfraamlegeringen hebben een hogere dichtheid en uitstekende stralingsbeschermingseigenschappen. Ze worden met name gebruikt in de medische, lucht- en ruimtevaart- en defensiesector. Kobalt-chroomlegeringen zijn een voorbeeld van wolfraamlegeringen: Deze harde metalen, gecementeerde carbiden en keramiek worden toegepast in slijtvaste producten zoals snijgereedschappen en lucht- en ruimtevaartproducten.
- Speciale metalen: Tot deze categorie behoren titanium, met zijn hoge sterkte-gewichtsverhouding en biocompatibiliteit, waardoor het ideaal is voor gebruik in medische implantaten, nikkel en molybdeen, respectievelijk vanwege hun hoge temperatuureigenschappen en corrosiebestendigheid.
Kenmerken en mogelijkheden van metaalspuitgieten (MIM)
In de onderstaande tabel worden de belangrijkste kenmerken en mogelijkheden van het Metal Injection Molding (MIM)-proces beschreven. Hierbij worden de typische en extreme bereiken die bij MIM-productie kunnen worden bereikt, benadrukt.
| Factoren | Minimum | Typisch | maximaal |
| Componentmassa (gram) | 0.03 g | 10 - 15 g | 300 g |
| Afmeting (millimeter) | 2 mm (in 0.08) | 25 mm (in 1) | 150 mm (in 6) |
| Wanddikte (mm) | 0.025 mm (in 0.001) | 5 mm (in 0.2) | 15 mm (in 0.6) |
| Dimensionale tolerantie (%) | ± 0.2% | ± 0.5% | ± 1% |
| Deeldichtheid | 93% | 98% | 100% |
| Productie hoeveelheid | 1,000 eenheden | 100,000 eenheden | 100,000,000 eenheden |
Als uw component binnen deze bereiken valt, is het mogelijk een sterke kandidaat voor MIM-productie. Ons engineeringteam kan de geometrie van het onderdeel, de materiaalkeuze en het productievolume beoordelen om de haalbaarheid van onze metaalspuitgiet- en -productieprocessen te bepalen. technische mogelijkheden.
Ontwerprichtlijnen voor MIM-tooling
Bij het plannen van het produceren van onderdelen via MIM is het gereedschapsontwerp een van de meest kritische aspecten van het productieproces. Dit omvat het selecteren van de scheidingslijn, het positioneren van de poort, het lokaliseren van de ejector pin-markeringen en het gebruiken van nokacties.
Scheidingslijnen
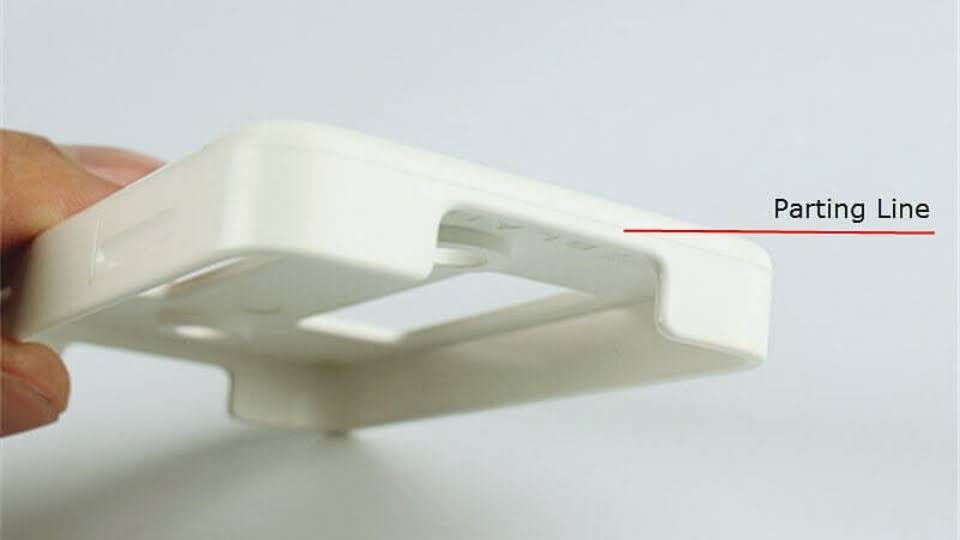
Scheidingslijn op het oppervlak
In MIM is de scheidingslijn de lijn over de mal waar de twee helften samenkomen. Hoewel elk MIM-onderdeel deze zichtbare lijn heeft, is het mogelijk om de dikte en dus de zichtbaarheid ervan te verminderen. Als de scheidingslijn zich aan de rand of trede van een kenmerk bevindt, kan deze lijn minder opvallend worden gemaakt, waardoor het uiterlijk van het onderdeel wordt verbeterd.
gating
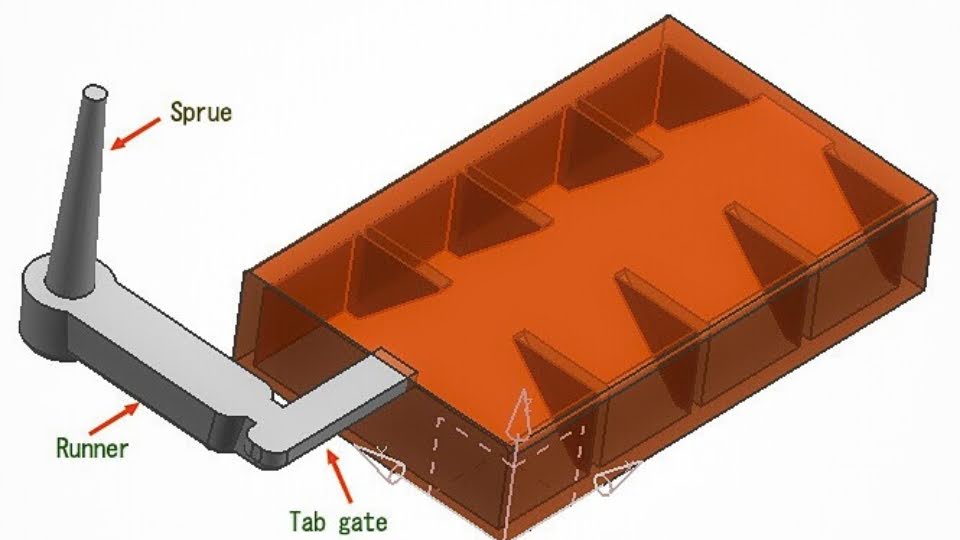
Spuitgietpoort
De gate is waar de MIM-grondstof de matrijsholte binnenkomt, een kritisch aandachtspunt. Er worden vier basisgates gebruikt in MIM, waaronder tab-, tunnel-, jump- en dropgates, en elk laat een klein merkteken achter op het onderdeel. De locatie van de gate is een belangrijke factor, omdat deze de materiaalstroom en de kwaliteit van het onderdeel beïnvloedt. In een ideale conditie zou de gate zich in de meest aanzienlijke dwarsdoorsnededikte moeten bevinden om het materiaal in staat te stellen om van dunne naar dikke secties te verdikken. Het is wenselijk om de gate dicht bij de as van de cilinder te centreren voor cilindrische onderdelen om vervorming tijdens het sinteren te voorkomen.
Uitwerppennen
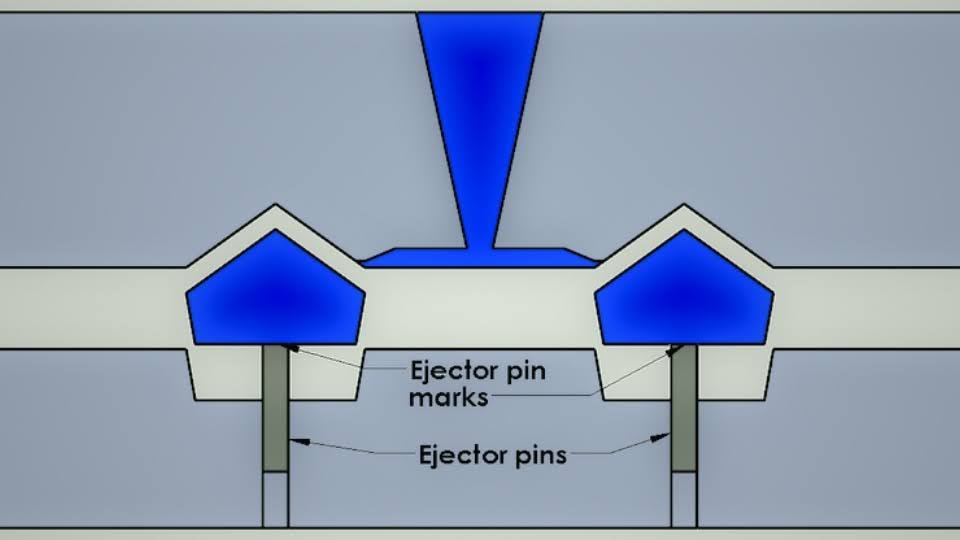
Uitwerpsysteem en pennen
Uitwerppennen zijn cruciaal bij het verwijderen van het onderdeel uit de malholte nadat het is gevormd. Ze laten echter geen diepe afdruk achter op het oppervlak van het onderdeel, maar er blijven kleine markeringen achter. Deze markeringen mogen het uiterlijk van het eindproduct niet aantasten; daarom moet het onderdeel zo worden ontworpen dat de markeringen van de uitwerppen zich op plekken bevinden die niet gemakkelijk te zien zijn, vooral na de montage.
Cam-acties
Bij MIM-gereedschappen produceren cam-acties functies zoals ondersnijdingen, waarvoor mogelijk extra bewerkingen nodig zijn. Bij het maken van ondersnijdingen op een ontworpen onderdeel moet rekening worden gehouden met de richting waarin de nok zal bewegen. Het ontwerpproces wordt ingewikkelder wanneer er meer dan één cam-actie nodig is, omdat elke nok veel ruimte inneemt in de tool. Al deze kwesties moeten zorgvuldig worden aangepakt tijdens de planning en het ontwerp van de tool, terwijl de functionaliteit behouden blijft.
Vergelijking van metaalspuitgieten versus kunststofspuitgieten versus spuitgieten
MIM-productie en plastic spuitgieten zijn vergelijkbaar omdat het materiaal bij beide processen onder hoge druk in een matrijsholte wordt gespoten. Het belangrijkste verschil zit echter in de daaropvolgende verwerking die nodig is voor de verkregen resultaten. Bij kunststof spuitgieten worden de onderdelen bijna tot aan de uiteindelijke vorm geproduceerd en is er slechts minimale nabewerking nodig nadat het onderdeel uit de matrijs is gehaald. Aan de andere kant heeft MIM verdere processen nodig, zoals ontbinden en sinteren, om de onderdelen af te werken. MIM wordt over het algemeen toegepast om complexe componenten op een relatief kleine schaal te bouwen, terwijl PIM een breder scala aan maten en vormen van geproduceerde onderdelen kan verwerken.
Wat betreft nabewerking is spuitgieten voordeliger dan MIM omdat de gevormde onderdelen bijna klaar zijn als de uiteindelijke vorm na het gieten. Dit maakt spuitgieten relatief goedkoper voor grote onderdelen dan de andere productiemethoden. Hoewel metaalspuitgieten het voordeel heeft dat het nauwkeurig en gedetailleerd is, met name voor kleine onderdelen, is het enigszins kostbaar qua materiaal en tijdrovend omdat het meer stappen in de verwerking omvat.
Voor de toepassing is MIM geschikt voor kleine, ingewikkelde en exacte onderdelen, terwijl spuitgieten geschikt is voor grote onderdelen en een hogere productiesnelheid heeft. Hoewel de injectiefase van MIM veel sneller is dan spuitgieten, is de totale tijd die nodig is voor spuitgieten relatief korter vanwege verminderde nabehandelingsprocessen.Lees meer over CNC-bewerking versus spuitgieten).
Vergelijking van metaalspuitgieten (MIM) en spuitgieten
Hier is een vergelijking van Metaalspuitgieten (MIM) en spuitgieten.
| Kenmerk | Metaalspuitgieten (MIM) | Die Casting |
| Materiaalcompatibiliteit: | Kan een breed scala aan ferro- en non-ferrometalen verwerken, inclusief complexe legeringen. | Verwerkt voornamelijk non-ferrometalen zoals aluminium, zink en magnesium. |
| Wanddikte bereik | Het is geschikt voor het produceren van dunne wanden, doorgaans variërend van 0.040” tot 0.120” (1.0 mm tot 3.0 mm). | Geschikt voor iets dikkere wanden, variërend van 0.040” tot 0.200” (1.0 mm tot 5.0 mm). |
| MIM-materiaalopties | Werkt met poedervormige vormen van verschillende metalen, waaronder roestvrij staal, gereedschapsstaal, wolfraamlegeringen, nikkel-superlegeringen en speciale metalen | Meest geschikt voor: aluminium, zink, magnesium, koper, lood, tin |
| Typische toepassingen | Het is ideaal voor de productie van kleine, complexe, zeer sterke componenten met nauwe toleranties. | Ze worden gebruikt voor belangrijkere onderdelen, waarbij grote volumes en minder ingewikkelde ontwerpen de norm zijn. |
| Dimensionale tolerantie | Bereikt nauwe toleranties, vaak binnen ±0.3% van de nominale afmetingen. | Handhaaft toleranties binnen ±0.5% van de nominale afmetingen, geschikt voor onderdelen die minder precisie vereisen. |
Voordelen van metaalspuitgieten
De voordelen van het gebruik van MIM zijn:
Hoogvolumeproductie van complexe onderdelen
MIM maakt de productie van een groot aantal metalen onderdelen met een complexe dwarsdoorsnedevorm en dunne wanden mogelijk. Deze mogelijkheid is handig voor de generatie van kleine onderdelen met dunne secties en een hoge mate van nauwkeurigheid.
Superieure oppervlakteafwerking
De MIM-onderdelen kunnen eenvoudig uit de mal worden verwijderd; in de meeste gevallen kan de oppervlakteafwerking beter zijn. Er is nauwelijks of geen verdere afwerking nodig. Wat de afbeeldingen betreft, worden er nabewerkingsopties gegeven om ze nog beter te maken.
Componentenconsolidatie
Het MIM-proces helpt ontwerpers ook om meerdere onderdelen of assemblages samen te voegen tot één onderdeel om een product te minimaliseren. Dit type consolidatie kan daaropvolgende assemblageprocessen elimineren en de stijfheid van de producten verbeteren.
Uitstekende mechanische eigenschappen
De onderdelen van MIM hebben acceptabele mechanische eigenschappen, zoals hardheid en sterkte, voor het beoogde gebruik.
Materiaalefficiëntie
MIM is wederom zeer materiaalefficiënt. 95-98% van de grondstof is herwinbaar in bruikbare vorm als onderdelen. Deze efficiëntie helpt ook om het gebruik van het materiaal tot het absolute minimum te beperken en dus de productiekosten, vooral bij het vervaardigen van de onderdelen uit kostbare materialen zoals superlegeringen of speciale metalen.
Kosteneffectiviteit op schaal
MIM kan goedkoper zijn dan verlorenwasgieten, bewerken en stansen, vooral bij grootschalige productie van onderdelen in grote aantallen.
Als uw project baat zou kunnen hebben bij deze voordelen, kunt u neem contact op met ons engineeringteam om materialen, ontwerpoverwegingen en productiemogelijkheden te bespreken.
Nadelen van metaalspuitgieten
Hoewel MIM veel voordelen biedt, kent het ook enkele nadelen:
- Hoge initiële investering: De vaste kosten van het MIM-proces zijn aanzienlijk hoog. Het vereist gespecialiseerde gereedschappen en apparatuur, waardoor het duurder is dan andere productieprocessen.
- Hogere kosten voor productie in kleine volumes: MIM kan minder kosteneffectief zijn bij de productie van kleine aantallen, omdat de kosten per onderdeel doorgaans hoger zijn dan bij de productie van enkele onderdelen.
- Groottebeperkingen: Het is meestal ideaal voor het produceren van componenten van kleine tot middelgrote omvang. Uitgebreidere componenten zijn niet eenvoudig te produceren omdat ze gigantischere mallen en ovens nodig hebben, wat erg kostbaar kan zijn.
- Krimp tijdens het sinteren: Componenten die via MIM worden geproduceerd, ondergaan een dimensionale verandering tijdens het sinterproces, wat gecontroleerd moet worden. Hoewel fabrikanten deze factor in overweging nemen tijdens het ontwerp en de tooling van het onderdeel, is het nog steeds cruciaal bij het bepalen van de uiteindelijke kwaliteit van het onderdeel.
Toepassingen voor metaalspuitgieten
Metaalspuitgieten (MIM) is een ideale oplossing voor het produceren van complexe onderdelen in grote aantallen en is daarom van onschatbare waarde in verschillende sectoren:
medische industrie
MIM wordt in de medische industrie gebruikt voor de productie van nauwkeurige onderdelen, zoals orthopedische implantaten, heup-, knie- en wervelkolomimplantaten, chirurgische instrumenten, scharen, tangen, retractoren, bloedglucosemeters, ademanalysatoren en pulsoximeters.
Consumer Goods
In consumentenelektronica wordt MIM toegepast om kleine complexe componenten te produceren in gadgets zoals smartphones, draagbare apparaten en andere apparaten. Het wordt ook gebruikt om sportuitrusting te produceren zoals clubkoppen voor golf, vismolens, skibindingen en sieraden, waaronder hangers, oorbellen en armbanden.
Automobielsector
MIM-technologie wordt in de automobielindustrie gebruikt om onderdelen te produceren zoals tuimelaars, turbocompressorbladen, schakelhendels, stoelmechanismen, remonderdelen, injectorsproeiers, lichtbehuizingen en andere fittingen en verbindingen. De acceptabele tolerantie en hoge nauwkeurigheid van MIM worden gezien als voordeliger bij het produceren van deze hoogwaardige componenten.
Luchtvaartindustrie
MIM wordt gebruikt in de lucht- en ruimtevaartindustrie om motoronderdelen te produceren zoals turbinebladen, sproeiers en verbrandingskamers; vliegtuigonderdelen zoals scharnieren, grendels en actuatoren; avionica zoals connectoren, schakelaars en sensoren; en ruimtevaartuigen zoals zonnepanelen, antennes en structurele onderdelen. Al deze componenten kunnen dus worden ontworpen volgens de noodzakelijke lucht- en ruimtevaartnormen met betrekking tot prestaties en betrouwbaarheid.
Landbouwmachines
MIM wordt ook in de landbouw gebruikt omdat het mogelijk is om duurzame en stevige onderdelen te maken, zoals tandwielen en lagers voor tractoren, onderdelen van werktuigen zoals ploegscharen, beitels van cultivators, tanden van eggen, sproeiers, kleppen en koppelingen van irrigatiesystemen en landbouwwerktuigen zoals snoeischaren en schoffels.
Checklist: is metaalspuitgieten geschikt voor uw onderdeel?
Om te bepalen of metaalspuitgieten de geschikte productiemethode voor uw behoeften is, kunt u de volgende vragen overwegen:
- Hoge productievolumes: Bent u van plan om veel onderdelen voor een bepaald producttype te produceren?
- Kleine en complexe onderdelen: Is uw onderdeel zo klein en complex qua ontwerp dat precisie een essentiële factor is bij de productie?
- Strikte specificaties: Vereist uw toepassing dat de componenten met een hoge tolerantie worden geproduceerd en sterk op elkaar lijken?
- Efficiëntie in productie: Is er behoefte aan een methode om het materiaalgebruik in de productielijn te minimaliseren?
- Complexe geometrieën: Hebben uw onderdelen vormen en functionele vereisten die onmogelijk te realiseren zijn met traditionele productietechnieken?
Als u 'ja' hebt geantwoord op deze vragen, kunt u MIM overwegen voor uw project. Er zijn echter nog een paar dingen waar u rekening mee moet houden:
- Ontwerpflexibiliteit: Heeft u een bedrijf dat veel wijzigingen in het ontwerp nodig heeft? MIM is mogelijk niet zo effectief vanwege de hoge kosten die gepaard gaan met het veranderen van mallen na de start van de productie en is daarom mogelijk niet geschikt voor prototyping.
- doorlooptijden: Is het essentieel dat het snel gaat? MIM vereist gereedschappen zoals mallen en bindmiddelen, die vaak langer duren om te ontwikkelen, vooral als het onderdeel ingewikkeld is. Daarom kan de doorlooptijd weken of zelfs maanden zijn.
Probeer Boda nu!
Samenvatting
Boda, een van China's spuitgietbedrijven, presenteert dit artikel. We hebben alle essentiële informatie over MIM, de voordelen en toepassingen ervan behandeld. We hopen dat u deze informatie nuttig en verhelderend vond!
Hoe u een metaalspuitgietproject start met Boda
MIM can be considered for repeat production of small, complex metal parts. The complete route includes molding, debinding, sintering and any required secondary operations. Dimensional acceptance and inspection requirements should be agreed before production.
For background on molding principles, read our spuitgieten overview. Review our metaal spuitgieten diensten to discuss your geometry, material, production quantity and inspection requirements.