
“Hogedrukspuitgieten: een samensmelting van kunst en techniek, waarbij gesmolten metaal en precisiemallen samenkomen om onderdelen te creëren die even robuust als ingewikkeld zijn.”
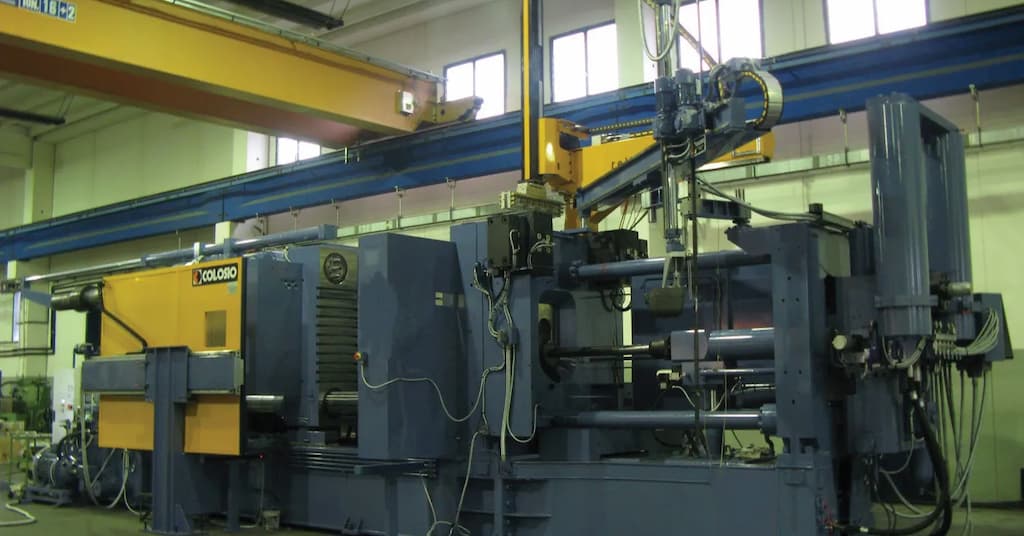
U kunt verschillende soorten spuitgieten en variaties vinden op basis van het injectiemechanisme, procesparameters en vormtype. Tussen talrijke, spuitgieten onder hoge druk (HPDC) is een prominente variant. Het proces omvat doorgaans het injecteren van het gesmolten metaal in de mal onder hoge druk 1000-1200 balken. Hier vult hoge druk alle vormholtegedeelten gelijkmatig en verkort de cyclustijd.
Dit artikel biedt een uitgebreide verkenning van deze transformatieve productietechniek. Wij zullen de spuitgieten proces, materialen, voordelen, nadelen en toepassingen.
Wat is hogedrukspuitgieten?
Hogedrukspuitgieten (HPDC) is een precisiegietproces van metaal. Het staat bekend om zijn efficiëntie en vermogen om gedetailleerde, dimensionaal nauwkeurige componenten te produceren tegen hoge productiesnelheden. Bij dit proces wordt gesmolten metaal onder hoge druk in een stalen mal of matrijs geïnjecteerd. Vervolgens vormen snelle afkoeling de vaste delen.
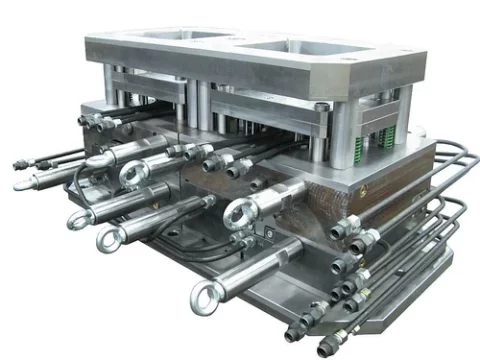
Hogedruk spuitgietmatrijs
Een van de onderscheidende kenmerken van HPDC is de snelheid waarmee het gesmolten metaal de matrijsholte vult. De hogedrukinjectie in combinatie met snelle koeling verkort de productiecyclustijden aanzienlijk. Als gevolg hiervan verbetert het de gietproductiviteit en worden de kosten verlaagd.
Bovendien vergemakkelijkt HPDC de creatie van onderdelen met ingewikkelde geometrieën en dunne wanden. Het proces minimaliseert ook de noodzaak voor secundaire bewerking oppervlakteafwerking processen, bijdragen aan de kosteneffectiviteit en ecologische duurzaamheid ervan. Het maken van de gewenste onderdelen met HPDC vereist echter zorgvuldige controle over verschillende parameters, waaronder het gebruikte type metaal, de matrijstemperatuur, de temperatuur van het gesmolten metaal en de injectiedruk en -snelheid. Laten we er verder over praten.
Zie ook: Wat is spuitgieten? Spuitgietproces en overzicht
Probeer Boda nu!
Het hogedrukspuitgietdiagram
Een hogedrukspuitgietdiagram (HPDC) geeft visueel het proces en de machines weer die bij de HPDC-methode worden gebruikt. Het illustreert hoe gesmolten metaal onder hoge druk in een stalen mal wordt geïnjecteerd om precisieonderdelen te produceren.
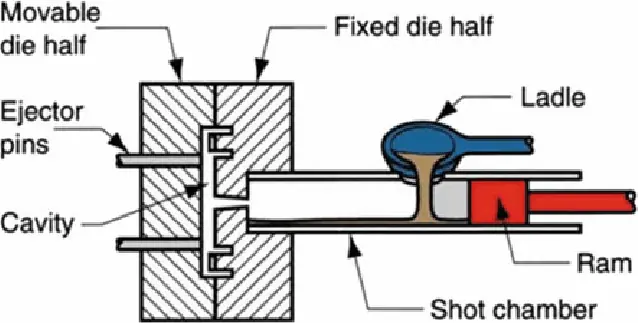
Schema voor spuitgieten onder hoge druk
Bovendien dient dit diagram als een alomvattend hulpmiddel om de ruimtelijke opstelling van apparatuur, de materiaalstroom en de volgorde van de betrokken handelingen te begrijpen.
Hieronder volgen de belangrijkste componenten van het HPDC-diagram;
1. Beweegbare matrijshelft
De beweegbare matrijshelft maakt deel uit van het matrijssamenstel en kan worden teruggetrokken om het gegoten onderdeel na het stollen te verwijderen. Het werkt samen met de vaste matrijshelft om de volledige matrijsholte te vormen. Deze matrijshelft bevat vaak uitwerppennen die het uitwerpen van het gietstuk vergemakkelijken.
2. Vaste matrijshelft
De vaste matrijshelft is het stationaire deel van het matrijssamenstel. Het wordt uitgelijnd met de beweegbare matrijshelft om de matrijsholte te creëren waar het gesmolten metaal wordt geïnjecteerd. Het omvat doorgaans de aanspuiting waardoor het gesmolten metaal in de holte stroomt.
3. Uitwerppennen
Uitwerppennen zijn slanke staafjes die het voltooide gietstuk uit de beweegbare matrijshelft duwen. Ze worden geactiveerd aan het einde van de gietcyclus en kunnen worden teruggetrokken, zodat de matrijs kan sluiten voor de volgende injectie.
4. Holte
De holte is de holle ruimte binnen het matrijssamenstel die het gesmolten metaal tot het gewenste onderdeel vormt. Het ontwerp van de holte bepaalt de uiteindelijke vorm, textuur en details van het gietstuk.
5. Pollepel
De pollepel is een container die gesmolten metaal transporteert en in de spuitkamer giet. In geautomatiseerde systemen kunnen gietpannen worden vervangen door meer geavanceerde mechanismen voor metaaloverdracht.
6. Hete kamer
In de spuitkamer, ook wel de spuithuls genoemd, wordt gesmolten metaal vastgehouden voordat het in de matrijsholte wordt geïnjecteerd. De kamer is ontworpen om de injectiedruk te weerstaan en is de plaats waar de plunjer (ram) op het metaal inwerkt.
7. RAM-geheugen
De ram, vaak de plunjer genoemd, is het onderdeel dat het gesmolten metaal met kracht uit de spuitkamer in de holte van de matrijs duwt. Het moet sterk genoeg zijn om de hoge druk te kunnen weerstaan zonder te vervormen.
Het hogedrukspuitgietproces
Hier splitsen we het HPDC-proces op in vele kritische stappen, die elk bijdragen aan de productie van onderdelen van superieure kwaliteit.
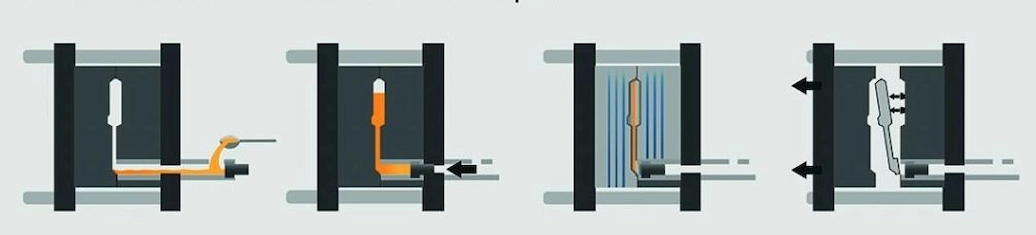
Spuitgietproces onder hoge druk
- Matrijsontwerp en bewerking: Het proces begint met het gedetailleerde ontwerp en de fabricage van de matrijs. Het omvat het transformeren van CAD in een functionele mal CNC or EDM-bewerking:.
- Materiaalvoorbereiding en smelten: Geselecteerde metalen (zoals aluminium-, zink-, magnesium- of koperlegeringen) worden bij nauwkeurige temperaturen gesmolten om de kwaliteit en gereedheid voor injectie onder hoge druk te garanderen.
- Matrijzenvoorverwarmen en smeren: Het voorverwarmen van de matrijs handhaaft de vloeibaarheid van het metaal en wordt gesmeerd om het loslaten van onderdelen te vergemakkelijken en te beschermen tegen thermische schokken. Het zorgt er ook voor dat het gesmolten metaal de holte vult.
- Injectie van gesmolten metaal: De essentie van het HPDC-proces bestaat uit het onder hoge druk injecteren van gesmolten metaal in de matrijsholte, waarbij gebruik wordt gemaakt van een zuiger of plunjer om gedetailleerde matrijskenmerken op te vullen vóór het stollen.
- Koeling en stolling: Snelle koeling en stolling in de matrijs worden geregeld via de koelsystemen van de matrijs, cruciaal voor het behouden van de maatnauwkeurigheid en mechanische eigenschappen.
- Uitwerpen van de casting: Na het stollen wordt het onderdeel uit de mal geworpen met behulp van geïntegreerde uitwerppennen, een stap die cruciaal is om hoge productiesnelheden te kunnen handhaven.
Injectiemechanisme bij hogedrukspuitgieten
Het injectiemechanisme bij hogedrukspuitgieten (HPDC) is verantwoordelijk voor de nauwkeurige en gecontroleerde injectie van gesmolten metaal in de matrijsholte. Dit mechanisme is van cruciaal belang om te voldoen aan de eisen van snelle productie.
Opstelling van het injectiemechanisme
Het injectiemechanisme in HPDC bestaat doorgaans uit verschillende belangrijke componenten:
Tabel: Onderdelen van het injectiemechanisme bij hogedrukspuitgieten
|
Bestanddeel |
Beschrijving |
Normaal gebruik |
|
Plunjersysteem |
Het wordt hydraulisch of mechanisch bediend en wordt gebruikt om gesmolten metaal in de matrijsholte te injecteren. Deze plunjer beweegt in een cilinder en wordt nauwkeurig geregeld om de snelheid en druk van de injectie te regelen. |
Injectiecontrole |
|
Schot cilinder |
De schotcilinder herbergt de plunjer en is gevuld met gesmolten metaal uit de warmhoudoven. Inclusief het poortsysteem en het overloopmechanisme. |
Metaalhouden en leveren |
|
Hydraulisch of mechanisch systeem |
Dit systeem drijft de beweging van de plunjer aan, waardoor snelle en krachtige injectie van gesmolten metaal in de matrijs mogelijk is. |
Kracht en controle |
Bovendien, de toepassing van druk wordt gecontroleerd door een reeks stappen bij hogedrukspuitgieten (HPDC):
- Het vullen van de shotcilinder met gesmolten metaal, waardoor de plunjerbeweging wordt gestart om metaal in de matrijs te injecteren.
- Injectiesnelheid aanpassen om luchtinsluiting te voorkomen.
- Het handhaven van de druk na het vullen om krimp te compenseren en de dichtheid en mechanische eigenschappen van het onderdeel te waarborgen.
Probeer Boda nu!
Wanneer hogedrukspuitgieten gebruiken?
Deze methode is gunstig voor producten die dunne wanden en een hoge maatnauwkeurigheid vereisen. Meestal zijn wanden van slechts 0.5 mm dik mogelijk. Als gevolg hiervan is HPD een geschikte keuze voor lichtgewicht maar toch robuuste ontwerpen. Bovendien zorgt de precisie van HPDC ervoor dat deze dunwandige onderdelen strikte toleranties behouden.
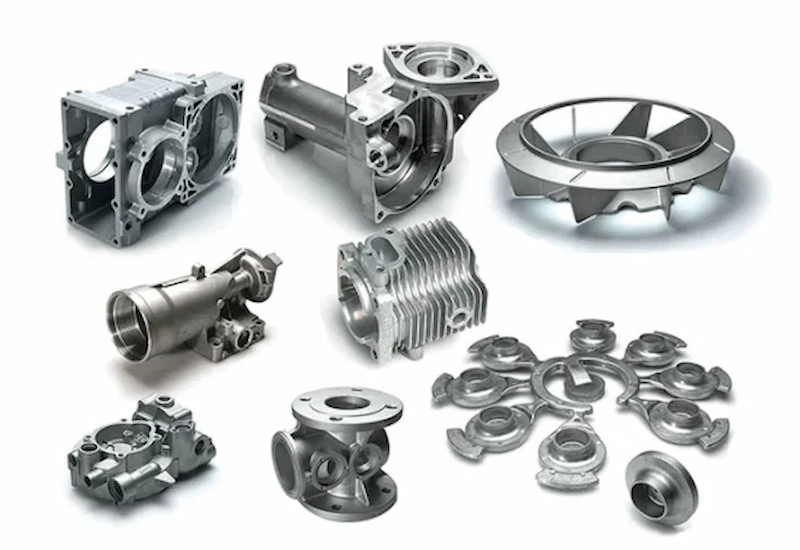
Hogedrukspuitgietonderdelen
Bovendien is drukgieten bijzonder geschikt voor metalen zoals aluminium-, zink-, magnesium- en koperlegeringen. Het blinkt uit in het creëren van complexe vormen die nauwe toleranties en fijne details vereisen. Voor projecten die een snelle productie van componenten met consistente kwaliteit en duurzaamheid vereisen, onderscheidt HPDC zich dan ook als dé methode.
Bovendien is HPDC voordelig wanneer de oppervlakteafwerking en esthetische aantrekkingskracht kritische overwegingen zijn. Het produceert inherent onderdelen met gladde oppervlakken, klaar voor onmiddellijk gebruik of minimale afwerking.
Voordelen van hogedrukspuitgieten
- HPDC-technologie giet voornamelijk lichtgewicht aluminium componenten snel en in bulk.
- De precisie en kwaliteit van HPDC-machines leveren onderdelen met verfijnde oppervlaktetexturen, uniformiteit en verbeterde mechanische sterkte.
- Deze methode onderscheidt zich door de mogelijkheid om onderdelen met dunne wanden te vervaardigen en verschillende inzetstukken rechtstreeks in het gietstuk te verwerken.
- Een van de opvallende voordelen van HPDC is de brede toepasbaarheid in alle sectoren, dankzij de hoge efficiëntie en superieure onderdeelkwaliteit. Tot de verdiensten ervan behoren:
- HPDC beschikt over indrukwekkende productiesnelheden, geschikt voor zowel productie in grote volumes als rapid prototyping.
- Met de techniek worden dunne wanden bereikt, kleiner dan 0.40 mm.
- Het aanpassingsvermogen van HPDC in matrijsontwerp vergemakkelijkt het creëren van complexe vormen. Het vereenvoudigt ook de montage van vervaardigde onderdelen.
Nadelen van hogedrukspuitgieten
- Initiële hoge kosten vanwege de behoefte aan precisiematrijzen en gespecialiseerde machines, waardoor het minder economisch is voor kleine productieruns.
- Dit proces is beperkt tot metalen met lage smeltpunten.
- Er is potentieel voor porositeit en interne holtes in hogedruk-matrijsbehuizingsproducten, die de mechanische eigenschappen kunnen aantasten en aanvullende kwaliteitscontrolemaatregelen vereisen.
- Complexe ontwerpen kunnen leiden tot matrijsontwerp- en gietuitdagingen die het risico op defecten vergroten.
Wat zijn de hogedrukspuitgietproducten? De toepassingen
Hogedruk produceert snel en kosteneffectief grote hoeveelheden onderdelen, waardoor het een favoriete keuze is in verschillende sectoren. Het speelt een cruciale rol bij de productie van producten die voldoen aan de hoge normen op het gebied van duurzaamheid, functionaliteit en esthetische aantrekkingskracht die door de huidige markt worden geëist.
Tabel: Toepassingen voor spuitgieten onder hoge druk
|
Industrie |
Toepassingen |
|
Automobielsector |
Zuigers, cilinderkoppen, motorblokken, versnellingsbakken, koppelingshuizen, transmissiehuizen, dwarsbalken van auto's, subframes, ophangingsonderdelen, velgen, sierdelen, radiatorkernen, koellichamen, behuizingen voor elektronische besturingseenheden, connectoren |
|
Consumer Electronics |
Duurzame en strakke frames, Dunne, lichtgewicht behuizingen, Behuizingen voor touchscreens, knoppen, Lenshouders, behuizingen, Behuizingen voor smartwatches, fitnesstrackers, Componenten voor CPU's, GPU's |
|
LUCHT- EN RUIMTEVAART |
Onderdelen voor extreme belasting, Lichtgewicht en sterke frames, Behuizingen voor luchtvaartelektronica, Kleppen, connectoren, Beugels, fittingen, Thermische beheersystemen |
|
Medische hulpmiddelen |
Precisiegereedschappen, apparaten, behuizingen voor pacemakers, MRI, onderdelen van röntgenapparatuur, mobiliteits-, comfortonderdelen, bedpositiemechanismen, gewrichten voor prothetische ledematen |
Probeer Boda nu!
Wat zijn de meest voorkomende hogedruk-gietfouten?
Zoals alle productieprocessen is HPDC niet immuun voor defecten. Hogedrukmatrijs gietfouten kan de esthetische aantrekkingskracht, structurele integriteit en algehele functionaliteit van het onderdeel beïnvloeden. Daarom is het van cruciaal belang om de oorzaken ervan te begrijpen en te weten hoe u deze kunt voorkomen.
1. Porositeit
Het is een veel voorkomend defect bij HPDC, gekenmerkt door kleine luchtzakken of holtes in het gegoten onderdeel. Dit defect treedt op wanneer gas vast komt te zitten in het gesmolten metaal terwijl het in de mal stolt. Ondertussen kunnen de oorzaken turbulente metaalstroom tijdens het injecteren, onvoldoende ventilatie van de mal of vocht in de matrijs of het metaal zijn.
Om porositeit te voorkomen, fabrikanten van spuitgieten kan de injectieparameters optimaliseren om een soepele metaalstroom te garanderen, de ventilatie verbeteren om het ontsnappen van gas te vergemakkelijken en ervoor te zorgen dat de matrijs en het metaal op de juiste manier worden voorverwarmd en gedroogd om vocht te elimineren.
2. Koude afsluitingen
Ze gebeuren wanneer twee fronten van gesmolten metaal elkaar in de mal ontmoeten, maar niet goed samensmelten, wat resulteert in een zwakke naad. Dit defect wordt vaak veroorzaakt door een onvoldoende temperatuur van het gesmolten metaal, een te lage injectiesnelheid of een voortijdige stolling van het metaal voordat de mal wordt gevuld.
Vervolgens kunt u cold shuts voorkomen door de injectietemperatuur en de matrijs te beheersen. Het verhoogt de injectiesnelheid om een snelle en volledige vulling te garanderen, en optimaliseert het poortsysteem om een uniforme metaalstroom te vergemakkelijken.
3. Fouten
Misruns treden op wanneer het gesmolten metaal niet de gehele vormholte vult. Het resulteert dus in onvolledige of dunne delen van het gietstuk. Veelvoorkomende oorzaken zijn onder meer een lage metaaltemperatuur, onvoldoende injectiedruk of complexe matrijsontwerpen die de metaalstroom belemmeren.
4. flash
Flash is de vorming van dunne vinnen of overtollig materiaal langs de scheidingslijn of uitwerppenlocaties van het gegoten onderdeel. Dit is het gevolg van het feit dat de vormhelften niet goed op elkaar passen of dat er door een overmatige injectiedruk gesmolten metaal in de gaten wordt geperst. Het voorkomen van flitsen houdt in dat u ervoor zorgt dat de matrijshelften correct zijn uitgelijnd en stevig zijn vastgeklemd, en dat u de injectiedruk op een optimaal niveau afstelt om overdruk te voorkomen.
5. Hete tranen
Hete tranen zijn scheuren die in het gietstuk ontstaan als het afkoelt en stolt, vaak op plaatsen met hoge thermische spanning. Ze ontstaan doordat het metaal niet gelijkmatig kan krimpen, beperkt door de vormgeometrie. U kunt hete tranen voorkomen door de mal te ontwerpen met een uniform koelsysteem en strategisch gebruik te maken van koellijnen.
Spuitgietdiensten bij Boda
Boda biedt gespecialiseerd spuitgieten om tegemoet te komen aan verschillende industriële behoeften aan nauwkeurig ontworpen metalen onderdelen. Onze spuitgietfaciliteiten zijn uitgerust met geavanceerde machines die in staat zijn om hogedrukspuitgieten met uitzonderlijke nauwkeurigheid uit te voeren. Onze focus op kwaliteit en efficiëntie maakt ons een betrouwbare keuze voor gietdiensten, van snelle prototyping tot grootschalige productiebehoeften.
Aluminium spuitgietservice
Ons ervaren team maakt gebruik van uitgebreide ervaring om matrijzen te ontwerpen die defecten minimaliseren en de mechanische eigenschappen van de eindproducten verbeteren. Bovendien bieden we een naadloze ervaring, van prototyping tot uiteindelijke productie.
Zinkspuitgietservice
Onze end-to-end spuitgietdiensten kunnen ook een aanvulling vormen op secundaire bewerkingen zoals CNC-bewerking, oppervlakteafwerking en assemblage. Ze bieden een volledige reeks oplossingen die grondstoffen omzetten in gebruiksklare onderdelen.
Lees verder:
- Aluminium spuitgietfabrikant voor uw metalen onderdelen
- Een revolutie teweegbrengen in spuitgieten met Xiaomi's Super Large Die Casting-technologie
Opsommen
Dit productiewonder is cruciaal voor het vervaardigen van ingewikkelde componenten met hoge precisie en efficiëntie. Dit proces combineert snelheid met veelzijdigheid, waardoor de productie van complexe onderdelen mogelijk is die voldoen aan de strenge eisen van moderne industrieën.
De Spuitgieten onder hoge druk heeft het vermogen om superieure oppervlakteafwerkingen te bereiken en nauwe toleranties te handhaven. Het minimaliseert ook materiaalverspilling. Over het algemeen kunnen we met precisie structurele intacte producten maken voor diverse industrieën.
Veelgestelde vragen
Wat is het verschil tussen hogedruk- en lagedrukspuitgieten?
Hogedrukspuitgieten (HPDC) perst gesmolten metaal onder hoge snelheid en druk in de mal, ideaal voor complexe, dunwandige onderdelen. Lagedrukspuitgieten (LPDC) vult mallen voorzichtig en wordt vaak gebruikt voor grotere, eenvoudigere vormen.
Wat zijn de beperkingen van hogedrukspuitgieten?
Hogedrukspuitgieten kan hoge initiële gereedschapskosten met zich meebrengen, is over het algemeen beperkt tot non-ferrometalen en kan onderdelen met porositeit opleveren als het niet goed wordt gecontroleerd.
Wat is de levensduur van hogedrukspuitgietproducten?
De duurzaamheid is afhankelijk van het gebruikte materiaal, het ontwerp van het onderdeel en de bedrijfsomstandigheden.
Wat zijn de gebruikelijke materialen die in HPDC worden gebruikt?
Veel voorkomende materialen in HPDC zijn aluminium-, zink-, magnesium- en koperlegeringen, gekozen vanwege hun lichte gewicht, sterkte en vermogen om ingewikkelde details vast te leggen.
Informatiebronnen
- Reddy, BM, & Nallusamy, T. (2021). Ontgassing van aluminiummetalen en zijn legeringen in non-ferrogieterijen. In ICAMR 2019: Vooruitgang in materiaalonderzoek (blz. 637-644). springer. https://doi.org/10.1007/978-981-15-8319-3_63